








 L’uso dei Polimeri Rigenerati nelle Miscele Bituminose
Cosa è la miscela ad inversione di fase e come si usano i polimeri rigenerati nelle miscele bituminose?di Marco ArezioAgli inizi degli anni 60 del secolo scorso, il manto bituminoso impermeabilizzante era costituito principalmente da carta bitumata e bitume, inoltre era stato da poco introdotto sul mercato il feltro di vetro bitumato le cui caratteristiche di stabilità dimensionale e resistenza erano particolarmente apprezzate. Nello stesso periodo, come abbiamo visto nell’articolo su Giulio Natta, si stavano sviluppando tutta una serie di catalizzatori stereospecifici che servivano per creare nuove miscele chimiche da cui sarebbero, a breve, stati polimerizzati nuovi polimeri tra cui il polipropilene. Queste nuove scoperte portarono alla manipolazione delle catene di molecole creando un ordine delle stesse dal punto di vista chimico. Il fatto di poter posizionare tutte le molecole dalla stessa parte, conferisce alla catena polimerica alcuni vantaggi, tra cui una maggiore resistenza meccanica e una maggiore resistenza al calore, definendo così il polimero ottenuto isotattico. Il suo contrario, dal punto di vista della posizione delle molecole, quindi in modo disordinato, viene definito atattico. Se vogliamo entrare un po’ in alcuni valori tecnici che caratterizzano il polipropilene isotattico possiamo sottolineare che la resistenza meccanica arriva fino a 400 Kg./mq. e la resistenza al calore fino a 150°C. Il polipropilene atattico ha invece la caratteristica di essere più malleabile ed elastico con allungamenti fino al 600%. Tra i polimeri rigenerati e gli additivi che vengono usati nelle miscele di bitume non esiste solo il polipropilene ma anche: – l’LDPE – l’HDPE – EVA – TPO – le Cariche Minerali (talco o carbonato di calcio) – le Gomme Termoplastiche – gli oli – le cere. Miscelando i polimeri rigenerati, in percentuali diverse con il bitume, a secondo della caratteristica tecnica della membrana che si vuole ottenere, avremo la modifica di diversi parametri generali: – La viscosità (aumenta) – La temperatura di rammollimento (aumenta da 60° a 150°) – La penetrazione (diminuisce, quindi aumenta la calpestabilità) – La temperatura di frattura per piegamento a freddo (diminuisce da +10° a – 20° es.) – La stabilità agli agenti atmosferici (durata) Ma cosa succede esattamente durante la miscelazione tra il bitume e i polimeri rigenerati? In gergo tecnico la reazione, tra bitume e polimeri, durante miscelazione viene chiamata Inversione di Fase. Quando si prepara una mescola la quantità di polimeri è nettamente più bassa rispetto alla quantità di bitume ma, attraverso il mescolamento a caldo degli ingredienti, ad una temperatura superiore a quella di fusione del polimero, avviene la cosiddetta inversione di fase, dove l’ingrediente minoritario, in questo caso il polimero, costituisce la fase portante della miscela, mentre l’ingrediente quantitativamente maggioritario, la fase dispersa. Per far si che avvenga l’inversione di fase è importante usare bitume distillato perché è ricco di oli della frazione maltenica compatibili con i polimeri. Durante la creazione delle ricette i produttori di membrane bitume-polimero utilizzano i polimeri rigenerati sotto forma di: – Granuli – Macinati – Densificati (solo se facilmente disperdibili) Per quanto riguarda la filtrazione dei granuli normalmente è richiesta inferiore ai 800-1000 micron, mentre per i macinati e i densificati è richiesta un grado di pulizia (lavaggio) buono e un tenore di umidità basso per non avere reazioni pericolose durante il mescolamento con il bitume caldo.Categoria: notizie - tecnica - plastica - riciclo - bitume - edilizia - polimeriVedi il prodotto finito
SCOPRI DI PIU' Produzione di fumi Durante la Fusione delle Plastiche Riciclate da Post Consumo
Quali possibili danni per la salute dei lavoratori e quali comportamenti da adottaredi Marco ArezioI fumi, generati durante l'estrusione o l’iniezione delle materie plastiche da post consumo, possono contenere una varietà di sostanze chimiche e particelle solide, alcune delle quali possono essere tossiche o potenzialmente dannose per la salute umana.Tipologia di inquinanti nella fusione delle materie plasticheLa tossicità dei fumi dipende dalla composizione specifica delle materie plastiche da post consumo e dalle condizioni operative del processo di estrusione. Alcuni dei potenziali rischi per la salute associati ai fumi di estrusione includono: Particelle solide: durante l'estrusione, possono essere generati fumi che contengono particelle solide sospese nell'aria. Queste particelle possono includere residui di plastica non completamente fusi o frammenti di plastica, che possono essere inalati e causare irritazione delle vie respiratorie o problemi respiratori. Emissioni gassose: i fumi possono contenere emissioni gassose derivanti dalla decomposizione o combustione incompleta dei materiali plastici. Queste emissioni possono includere sostanze chimiche tossiche o irritanti come monomeri, polimeri degradati, agenti di stabilizzazione termica o additivi chimici presenti nelle materie plastiche da post consumo. Composti organici volatili (COV): alcuni fumi possono contenere composti organici volatili, come solventi o altre sostanze organiche che si vaporizzano a temperature elevate. L'esposizione a COV può causare irritazione delle vie respiratorie, mal di testa, nausea, vertigini o effetti a lungo termine sulla salute. Additivi chimici: le materie plastiche da post consumo possono contenere additivi chimici, come plastificanti, ritardanti di fiamma o additivi antistatici. Durante l'estrusione, questi additivi possono degradarsi o essere rilasciati nei fumi, potenzialmente causando rischi per la salute umana a seconda delle sostanze chimiche coinvolte. Polveri e particelle ultrafini: l'estrusione può generare polveri e particelle ultrafini che possono essere inalate e penetrare profondamente nei polmoni. Queste particelle possono causare irritazione polmonare, infiammazione o effetti a lungo termine sulla salute respiratoria. La valutazione specifica dei rischi per la salute dei fumi di estrusione delle materie plastiche da post consumo richiede una conoscenza dettagliata della composizione chimica dei materiali utilizzati e delle condizioni operative specifiche. Fattori di insorgenza degli inquinanti I principali fattori che influenzano la pericolosità dei fumi durante la fusione delle plastiche riciclate si raggruppano in questi fattori: Composizione dei materiali riciclatiLa composizione delle plastiche riciclate può variare notevolmente a seconda delle fonti di riciclo e dei processi di riciclaggio utilizzati. Alcuni materiali riciclati possono contenere sostanze chimiche nocive o additivi che possono essere rilasciati durante l'estrusione. Temperatura di estrusioneLa fusione delle plastiche richiede temperature elevate, e il riscaldamento dei materiali riciclati può causare la generazione di fumi e vapori. Alcune sostanze chimiche presenti nelle plastiche riciclate possono decomporsi a temperature elevate, producendo composti potenzialmente pericolosi. Durata dell'esposizioneLa durata dell'esposizione ai fumi durante la fusione delle plastiche riciclate può influenzare il potenziale impatto sulla salute dei lavoratori. Effetti sulla salute dei lavoratori Gli effetti sulla salute dei lavoratori possono dipendere dalla concentrazione e dalla durata dell'esposizione ai fumi nocivi.I fumi che scaturiscono dalla fusione delle materie plastiche possono rappresentare diversi rischi per la salute dei lavoratori, tra cui: Irritazione delle vie respiratorie I fumi possono irritare le vie respiratorie, causando tosse, difficoltà respiratorie, congestione e infiammazione delle mucose. Effetti sul sistema nervoso Alcune sostanze chimiche presenti nei fumi possono avere effetti sul sistema nervoso, come mal di testa, vertigini, affaticamento o disturbi neurologici. Effetti sul sistema cardiovascolare L'esposizione a fumi nocivi può influenzare il sistema cardiovascolare, aumentando il rischio di malattie cardiovascolari. Effetti sul fegato e sui reni Alcune sostanze chimiche presenti nei fumi possono essere tossiche per il fegato e i reni, se assorbite nel corpo. Effetti cancerogeni Alcuni composti chimici presenti nei fumi possono essere cancerogeni o aumentare il rischio di sviluppare malattie tumorali. Mitigazione dei rischi sanitari nelle produzioni di materie plastiche per fusione Per mitigare i rischi per la salute dei lavoratori durante l'estrusione delle plastiche riciclate, sono necessarie misure di prevenzione e sicurezza appropriate, tra cui: Ventilazione adeguata: è importante garantire una buona ventilazione nell'area di lavoro per diluire e rimuovere i fumi generati durante l'estrusione. Uso di dispositivi di protezione individuale (DPI): i lavoratori devono utilizzare DPI appropriati, come maschere respiratorie, occhiali di protezione e guanti, per ridurre le possibili esposizioni ai fumi nocivi. Monitoraggio dell'ambiente di lavoro: è consigliabile effettuare il monitoraggio regolare dell'ambiente di lavoro per valutare la presenza di sostanze nocive nei fumi e per garantire che i livelli di esposizione siano al di sotto dei limiti di sicurezza. Formazione e sensibilizzazione dei lavoratori: è importante fornire una formazione adeguata ai lavoratori riguardo ai rischi associati all'estrusione delle plastiche riciclate, inclusi i fumi generati, e alle misure di sicurezza da adottare per proteggere la propria salute. Buone pratiche di gestione e manipolazione: adottare buone pratiche di gestione e manipolazione dei materiali riciclati, tra cui l'uso di sistemi chiusi, la riduzione dell'esposizione alla polvere e l'adozione di procedure di pulizia adeguate. Monitoraggio medico: è consigliabile effettuare un monitoraggio medico regolare dei lavoratori esposti ai fumi per identificare eventuali effetti sulla salute e intervenire tempestivamente. Tecnologie per la riduzione degli inquinanti nei reparti di fusione delle plastiche Per la filtrazione dei fumi provenienti dall'estrusione delle materie plastiche da post consumo, vengono utilizzati sistemi di filtrazione industriale, appositamente progettati per catturare e rimuovere le particelle solide e le sostanze inquinanti presenti nei fumi. Alcune delle tipologie di filtrazione industriali comunemente impiegate includono: Filtrazione a cartucce Questo tipo di filtrazione prevede l'utilizzo di cartucce filtranti che catturano le particelle solide e altre sostanze inquinanti presenti nei fumi. Le cartucce filtranti possono essere realizzate con materiali diversi, come polipropilene, poliestere o fibra di vetro, a seconda delle esigenze specifiche dell'applicazione. Filtrazione a sacchi I sistemi di filtrazione a sacchi utilizzano sacchi filtranti per trattenere le particelle solide presenti nei fumi. I sacchi filtranti sono realizzati in materiali porosi che consentono il passaggio dell'aria mentre intrappolano le particelle. Filtrazione elettrostatica La filtrazione elettrostatica sfrutta la carica elettrostatica per attirare e trattenere le particelle presenti nei fumi. I sistemi di filtrazione elettrostatica utilizzano elettrodi carichi e filtri carichi elettrostaticamente per catturare le particelle. Filtrazione a secco La filtrazione a secco prevede l'utilizzo di dispositivi, come precipitatori elettrostatici a secco o filtri a gravità, per separare e trattenere le particelle solide presenti nei fumi. Questi dispositivi possono essere efficaci nella rimozione di particelle di grandi dimensioni. Filtrazione a umido La filtrazione a umido coinvolge l'utilizzo di sistemi di scrubbing o lavaggio che rimuovono le particelle solide e i gas inquinanti dai fumi attraverso l'utilizzo di acqua o altri liquidi. È importante valutare attentamente le esigenze specifiche del processo di estrusione delle materie plastiche da post consumo per determinare la tipologia di filtrazione industriale più adatta. Le scelte dipenderanno dalle caratteristiche dei fumi generati, dalla dimensione delle particelle da rimuovere e dagli obiettivi di purificazione dell'aria.
SCOPRI DI PIU' L'Importanza degli Agenti Nucleanti nelle Materie Plastiche: Miglioramento delle Prestazioni e delle Proprietà
Una panoramica tecnica sull'uso degli agenti nucleanti per ottimizzare la cristallinità, la trasparenza e le proprietà meccaniche delle materie plastiche semi-cristalline, con un focus sulle applicazioni industrialidi Marco ArezioLe materie plastiche semi-cristalline, come il polipropilene (PP) e il polietilene (PE), sono materiali ampiamente utilizzati nell'industria grazie alle loro eccellenti proprietà meccaniche, termiche e chimiche. Tuttavia, le caratteristiche finali di questi materiali sono strettamente legate alla loro struttura cristallina, che può essere influenzata durante il processo di produzione. Per migliorare la cristallinità, la trasparenza e altre proprietà delle plastiche semi-cristalline, vengono aggiunti agenti nucleanti, che svolgono un ruolo cruciale nell'ottimizzazione delle performance del materiale. Questo articolo tecnico approfondisce il funzionamento degli agenti nucleanti, le loro tipologie e i vantaggi che apportano nel processo di produzione delle materie plastiche. Cosa sono gli agenti nucleanti? Gli agenti nucleanti sono additivi utilizzati per migliorare la struttura cristallina delle materie plastiche semi-cristalline. Questi agenti promuovono la formazione di nuclei cristallini durante il raffreddamento del materiale plastico fuso, velocizzando il processo di cristallizzazione. Questo porta a una struttura più fine e controllata, con conseguente miglioramento delle proprietà meccaniche e ottiche del materiale. Funzionamento degli agenti nucleanti Il processo di cristallizzazione delle materie plastiche semi-cristalline è un fattore determinante nella loro performance finale. In assenza di agenti nucleanti, il polimero cristallizza lentamente, generando sferoliti di grandi dimensioni, che influiscono negativamente sulle proprietà ottiche e meccaniche. Gli agenti nucleanti, invece, agiscono come "germi" su cui la cristallizzazione può iniziare, accelerando il processo di formazione dei cristalli e riducendo le dimensioni degli sferoliti. L'aggiunta di agenti nucleanti porta quindi a una cristallizzazione più veloce, riducendo i tempi di ciclo di produzione, e a una struttura cristallina più fine e omogenea, che migliora la stabilità dimensionale del prodotto finale. Tipologie di agenti nucleanti Gli agenti nucleanti possono essere suddivisi in due principali categorie: agenti nucleanti insolubili e agenti nucleanti solubili. Agenti nucleanti insolubili Questi additivi, spesso costituiti da ossidi di metallo, silice, talco o nitruro di boro, rimangono dispersi nel materiale plastico fuso e agiscono come siti di nucleazione su cui possono formarsi i cristalli. Questi materiali sono particolarmente efficaci per migliorare le proprietà meccaniche e termiche delle materie plastiche, ma non sempre offrono una trasparenza ottimale. Agenti nucleanti solubili (Clarifier) I clarificanti, come quelli utilizzati nel polipropilene, si dissolvono nel polimero fuso e formano una rete tridimensionale fibrosa durante il raffreddamento, sulla quale avviene la cristallizzazione. La nucleazione così ottenuta è molto densa e uniforme, garantendo la produzione di materiali con un'elevata trasparenza e migliori proprietà ottiche. Questi additivi sono particolarmente utilizzati per migliorare l'aspetto dei prodotti plastici trasparenti. Vantaggi dell'uso degli agenti nucleanti L'impiego di agenti nucleanti offre numerosi vantaggi nella lavorazione delle materie plastiche semi-cristalline. Tra questi: Velocità di cristallizzazione: La presenza di agenti nucleanti aumenta la velocità di formazione dei cristalli, riducendo il tempo necessario per il raffreddamento e la solidificazione del pezzo plastico. Questo si traduce in una maggiore efficienza produttiva, con una riduzione dei tempi di ciclo. Miglioramento delle proprietà meccaniche: La struttura cristallina più fine ottenuta grazie agli agenti nucleanti aumenta la rigidità, la resistenza agli urti e la stabilità dimensionale del materiale plastico. Trasparenza: I clarificanti, in particolare, permettono di ottenere materiali plastici trasparenti e con ottime proprietà ottiche, essenziali per applicazioni che richiedono un'estetica di alta qualità. Riduzione dei difetti estetici: Una cristallizzazione più controllata riduce i segni di affondamento e altri difetti estetici che possono verificarsi durante il raffreddamento del materiale plastico. Applicazioni industriali degli Agenti NucleantiGli agenti nucleanti trovano impiego in una vasta gamma di settori industriali, tra cui: Imballaggi Nel settore degli imballaggi, la trasparenza è spesso un requisito fondamentale. I clarificanti sono utilizzati per migliorare la trasparenza del polipropilene, ad esempio nella produzione di contenitori per alimenti. Settore automobilistico Le plastiche semicristalline rinforzate con agenti nucleanti offrono una maggiore resistenza e stabilità dimensionale, rendendole ideali per la produzione di componenti automobilistici leggeri e resistenti. Elettronica Le proprietà migliorate delle plastiche nucleate, come la stabilità dimensionale e la resistenza al calore, le rendono adatte per componenti elettrici ed elettronici. Arredamento e prodotti di consumo I materiali plastici trasparenti e resistenti, ottenuti con l'uso di agenti nucleanti, sono ampiamente utilizzati nella produzione di articoli casalinghi, mobili in plastica e dispositivi di consumo. Conclusioni Gli agenti nucleanti sono essenziali per migliorare le prestazioni delle materie plastiche semicristalline, offrendo vantaggi significativi in termini di velocità di produzione, proprietà meccaniche, estetica e trasparenza. Con lo sviluppo continuo di nuovi additivi e tecnologie, l'uso degli agenti nucleanti continuerà a svolgere un ruolo cruciale nell'ottimizzazione delle materie plastiche per una vasta gamma di applicazioni industriali.
SCOPRI DI PIU' Effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri
Analisi dei processi di crosslinking e della loro influenza sulle proprietà meccaniche e sulla durabilità a fatica dei materiali elastomericidi Marco ArezioLa scienza dei materiali polimerici, e in particolare lo studio degli elastomeri, trova uno dei suoi punti centrali nella comprensione del ruolo della reticolazione. Questo processo, che consiste nella creazione di legami chimici o fisici permanenti tra le catene polimeriche, è il fondamento stesso delle prestazioni degli elastomeri in applicazioni tecnologiche che spaziano dai pneumatici all’industria aerospaziale, passando per dispositivi biomedicali e guarnizioni industriali. La reticolazione non è un semplice fenomeno strutturale: è un meccanismo che ridefinisce profondamente la resistenza meccanica, la rigidità, la resilienza e, soprattutto, la resistenza a fatica dei materiali elastomerici. La natura della reticolazione negli elastomeri Gli elastomeri sono caratterizzati dalla loro capacità di subire grandi deformazioni elastiche e di ritornare alla forma originaria una volta rimosso lo sforzo. In assenza di reticolazione, le catene polimeriche tendono a scorrere l’una rispetto all’altra, riducendo la stabilità dimensionale e favorendo fenomeni di creep o rilassamento. La reticolazione introduce punti di ancoraggio chimici o fisici che limitano questo scorrimento, creando una rete tridimensionale capace di conferire stabilità e migliorare le proprietà meccaniche. Il grado di reticolazione è un parametro critico: una densità troppo bassa comporta un materiale eccessivamente morbido e vulnerabile all’usura, mentre un eccesso di legami incrociati può rendere il materiale fragile, riducendo l’elasticità e aumentando la probabilità di rottura sotto sollecitazioni cicliche. Proprietà meccaniche e resistenza statica La resistenza meccanica degli elastomeri dipende in larga misura dalla densità e dalla distribuzione dei punti di reticolazione. Una rete ben bilanciata garantisce una buona resistenza alla trazione, al taglio e alla compressione. L’aumento dei legami incrociati riduce la mobilità segmentale delle catene, incrementando il modulo elastico del materiale. In questo modo, l’elastomero diventa più resistente alla deformazione permanente e acquisisce una maggiore durezza superficiale. Tuttavia, esiste un compromesso tra resistenza e deformabilità. La resilienza tipica degli elastomeri, cioè la capacità di assorbire e rilasciare energia, diminuisce quando la densità di reticolazione è troppo elevata. Ciò richiede una progettazione mirata del grado di crosslinking in funzione dell’applicazione specifica, come accade nella formulazione dei compound per pneumatici ad alte prestazioni, dove si ricerca il bilanciamento tra grip, resistenza all’usura e stabilità dimensionale. Resistenza a fatica e comportamento sotto sollecitazioni cicliche La fatica rappresenta uno dei limiti più critici per gli elastomeri impiegati in applicazioni dinamiche. Durante l’esercizio, i materiali elastomerici sono soggetti a cicli ripetuti di carico e scarico che inducono microfratture localizzate, le quali, con il tempo, si propagano fino alla rottura macroscopica. La reticolazione influenza direttamente la resistenza a fatica attraverso due meccanismi principali: - Stabilizzazione delle catene polimeriche, che riduce la mobilità molecolare e limita l’accumulo di danno. - Distribuzione degli sforzi interni, che permette alla rete reticolata di dissipare l’energia applicata in maniera più uniforme. Tuttavia, un eccesso di reticolazione può avere un effetto controproducente. La rigidità indotta dai numerosi legami rende più difficile il riarrangiamento molecolare durante la deformazione ciclica, favorendo la nucleazione di microfessure. Per questo motivo, la progettazione delle formulazioni elastomeriche deve tener conto non solo delle condizioni statiche, ma soprattutto dei carichi ciclici che il materiale dovrà sostenere nel lungo periodo. Effetti microstrutturali e chimici della reticolazione Dal punto di vista chimico, la reticolazione può avvenire tramite processi di vulcanizzazione a base di zolfo, attraverso perossidi organici o per mezzo di radiazioni ionizzanti. Ciascun metodo genera morfologie di reticolazione differenti, che a loro volta influenzano le prestazioni finali. La vulcanizzazione solforica, ad esempio, produce legami polisolfurici, più flessibili ma anche più suscettibili a rottura termica e ossidativa; i perossidi, invece, formano legami carbonio-carbonio molto più stabili, ma conferiscono al materiale una maggiore rigidità. Questi aspetti si riflettono sulla resistenza a fatica: i sistemi a legami più flessibili garantiscono una migliore dissipazione delle sollecitazioni cicliche, mentre quelli più rigidi resistono meglio agli ambienti aggressivi, ma riducono la vita a fatica. L’ottimizzazione richiede quindi un compromesso tra stabilità chimica, resistenza all’invecchiamento e comportamento sotto stress ripetuto. La vita utile e la progettazione di materiali elastomerici Determinare e controllare la vita utile di un materiale elastomerico è una delle sfide più complesse nella scienza dei polimeri applicata. La vita utile non è un parametro assoluto, ma dipende da una molteplicità di fattori che vanno dalla formulazione chimica alla densità di reticolazione, dall’ambiente di esercizio alle modalità di sollecitazione. Ogni elastomero, in quanto materiale viscoelastico, combina caratteristiche elastiche tipiche dei solidi con proprietà dissipative proprie dei fluidi, e ciò implica che il suo comportamento nel tempo non è mai rigidamente prevedibile senza un’analisi dettagliata delle condizioni operative. Un pneumatico da competizione, ad esempio, è progettato per resistere a sollecitazioni cicliche estremamente intense per un arco temporale breve, mentre un giunto di tenuta per l’industria petrolchimica deve mantenere prestazioni stabili per anni in un ambiente aggressivo e variabile. In entrambi i casi, la progettazione della reticolazione diventa un vero e proprio strumento di “taratura funzionale”: la rete tridimensionale creata dai legami incrociati deve essere calibrata per rispondere in modo selettivo agli stimoli meccanici e chimici dell’ambiente operativo. La reticolazione ottimale permette non solo di incrementare la resistenza statica, ma soprattutto di modulare il comportamento a fatica. Un materiale elastomerico sottoposto a carichi ciclici accumula inevitabilmente micro danni localizzati: piccole fratture, zone di cavitazione e microvuoti che si propagano sotto l’azione delle sollecitazioni ripetute. La densità e la natura dei legami di reticolazione stabiliscono in che misura tali difetti vengono confinati o propagati. Una rete troppo rigida ostacola i movimenti di rilassamento delle catene polimeriche, favorendo la nucleazione di microfratture; una rete troppo debole, al contrario, non riesce a contenere la deformazione plastica, generando cedimenti prematuri. In questa prospettiva, la vita utile di un elastomero non può essere intesa unicamente come tempo alla rottura, ma come capacità di mantenere prestazioni funzionali entro margini accettabili lungo tutto il ciclo di utilizzo. Gli strumenti di progettazione moderna, basati su modelli di meccanica della frattura, analisi viscoelastica e simulazioni multiscala, consentono oggi di correlare parametri microstrutturali, come la distribuzione dei legami e la loro energia di dissociazione, a proprietà macroscopiche come resistenza a fatica, resilienza e stabilità dimensionale. Un’area di ricerca particolarmente promettente riguarda la reticolazione dinamica e reversibile. In contrasto con i legami covalenti permanenti tipici degli elastomeri tradizionali, i sistemi dinamici introducono legami “labili” che possono rompersi e riformarsi sotto specifici stimoli (temperatura, pH, campi elettrici). Questa caratteristica conferisce agli elastomeri proprietà di autoriparazione: microfessure e difetti che si formano durante l’esercizio vengono progressivamente sanati dal riarrangiamento delle catene polimeriche, ritardando il collasso macroscopico del materiale. Gli elastomeri vitrimici, ad esempio, si basano su reti covalenti adattive in cui i legami chimici, pur permanendo nella loro densità complessiva, possono scambiarsi in seguito a stimoli termici. Questo consente non solo la riparazione dei danni, ma anche la possibilità di riciclare e rielaborare materiali che tradizionalmente venivano considerati non recuperabili a fine vita. Allo stesso modo, gli elastomeri a base di legami idrogeno o di interazioni ioniche reversibili offrono un bilanciamento interessante tra resistenza meccanica e capacità di auto-rigenerazione. Dal punto di vista industriale, queste innovazioni rappresentano un potenziale cambio di paradigma. Se, in passato, la progettazione degli elastomeri era orientata a massimizzare la durata “statica” attraverso un compromesso tra densità di reticolazione e stabilità chimica, oggi la ricerca si orienta verso la creazione di materiali capaci di rigenerarsi e adattarsi dinamicamente al contesto operativo. Ciò significa ridurre i costi di sostituzione, allungare la vita dei prodotti e, soprattutto, aumentare la sostenibilità complessiva dei processi industriali. Non bisogna trascurare, inoltre, l’impatto ambientale legato alla fine vita degli elastomeri. La possibilità di modulare la reticolazione in modo che sia reversibile apre prospettive concrete per il riciclo chimico e meccanico di materiali che fino ad oggi erano considerati difficili da recuperare. In questo senso, la progettazione della reticolazione non è solo una leva tecnica per migliorare le prestazioni meccaniche, ma diventa una strategia chiave per coniugare durabilità e sostenibilità, elementi sempre più richiesti in settori che spaziano dall’automotive al biomedicale, fino all’edilizia e all’energia. In conclusione, la vita utile degli elastomeri non è un dato fisso, ma una variabile che può essere modulata attraverso un design intelligente della reticolazione. Il futuro dei materiali elastomerici si muove verso un approccio dinamico, dove i legami non sono soltanto vincoli strutturali, ma strumenti attivi di adattamento e rigenerazione. Questo apre la strada a una nuova generazione di elastomeri, non solo più resistenti, ma anche più “intelligenti” e sostenibili, capaci di estendere i confini delle loro applicazioni e di rispondere alle esigenze di una società sempre più attenta all’efficienza e all’impatto ambientale. Considerazioni finali Gli effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri rappresentano un campo di ricerca e sviluppo strategico. Il grado e la natura dei legami incrociati determinano non solo le proprietà statiche del materiale, ma soprattutto la sua capacità di sopportare carichi ciclici nel tempo. Un equilibrio tra densità di reticolazione, stabilità chimica e resilienza meccanica è la chiave per sviluppare elastomeri ad alte prestazioni, in grado di rispondere alle sfide della mobilità, dell’industria e della sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Termoformatura delle Lastre di PET: Tecnologia e Sostenibilità nella Produzione di Vaschette Alimentari
Un'analisi del processo di termoformatura, la struttura delle macchine e l'impiego del PET riciclato per un packaging alimentare sostenibile e di alta qualitàdi Marco ArezioLa termoformatura è una tecnica fondamentale per la produzione di vaschette alimentari, e l’uso del PET (polietilene tereftalato) rappresenta una scelta ecologica e versatile. Questo articolo esplora il funzionamento della termoformatura, descrivendo le varie fasi del processo, la struttura delle macchine coinvolte e l'importante ruolo del PET riciclato. La Struttura della Macchina di Termoformatura Le macchine per la termoformatura sono complesse e sofisticate, progettate per trasformare lastre di plastica in prodotti finiti attraverso il calore e la pressione. Una macchina di termoformatura tipica si compone di diversi componenti essenziali. Il cuore della macchina è il sistema di riscaldamento. Questo può includere riscaldatori a infrarossi, elettrici o a contatto, che portano le lastre di PET a temperature elevate, solitamente tra 140°C e 160°C, rendendole malleabili. È fondamentale che il riscaldamento sia uniforme per garantire una formatura omogenea e di alta qualità. Una volta riscaldate, le lastre passano alla stazione di formatura. Qui, il PET viene modellato utilizzando uno stampo. La formatura può avvenire tramite aspirazione, dove un vuoto tira la lastra sullo stampo, oppure attraverso la pressione, che spinge la lastra nella forma desiderata. In alcuni casi, si utilizza una combinazione di entrambi i metodi per ottenere risultati ottimali. Dopo la formatura, le vaschette devono essere separate dalla lastra residua. Questo avviene nella stazione di taglio, dove lame o sistemi laser eseguono tagli precisi per ottenere il prodotto finale. Il materiale in eccesso può essere riciclato e reintrodotto nel ciclo produttivo, riducendo al minimo gli sprechi. Infine, le vaschette formate passano attraverso un sistema di raffreddamento per solidificare la loro forma. Questo raffreddamento può avvenire ad aria o ad acqua, a seconda delle esigenze specifiche del materiale e del prodotto. Tutte queste operazioni sono gestite da un’unità di controllo centrale, che monitora e regola parametri come la temperatura, la pressione e la velocità del processo. Questo assicura che ogni vaschetta sia prodotta con precisione e consistenza, mantenendo alti standard di qualità. L'Impiego del PET Riciclato Un aspetto significativo dell'uso del PET nella termoformatura è la possibilità di impiegare materiale riciclato. Il PET è uno dei materiali plastici più riciclabili, il che lo rende ideale per un'economia circolare. Il PET riciclato proviene principalmente da bottiglie e altri contenitori usati, che vengono raccolti, puliti e macinati in piccoli frammenti. Questi frammenti vengono poi decontaminati e trasformati in granuli attraverso un processo di estrusione. I granuli ottenuti possono essere riformati in nuove lastre di PET, pronte per essere utilizzate nella termoformatura. L’uso di PET riciclato presenta numerosi vantaggi. Innanzitutto, riduce la dipendenza dalle risorse fossili e contribuisce alla riduzione delle emissioni di CO2. Inoltre, l'impiego di materiali riciclati contribuisce a ridurre i rifiuti plastici, promuovendo la sostenibilità ambientale. Grazie ai progressi tecnologici, è possibile produrre lastre di PET riciclato con caratteristiche molto simili a quelle del materiale vergine. Questo significa che le vaschette prodotte con PET riciclato possono offrire la stessa qualità e sicurezza di quelle realizzate con PET vergine, rendendole adatte per l'uso alimentare. Inoltre è possibile produrre vaschette in PET tristrato in cui utilizzare della scaglia di PET non food o non vergine nello strato centrale e i due strati esterni possono essere composti da PET food approved. Questo tipo di applicazione permette di abbattere i costi di produzione della vaschetta in PET. Conclusioni La termoformatura delle lastre di PET rappresenta una tecnica avanzata e versatile per la produzione di vaschette alimentari. La struttura sofisticata delle macchine di termoformatura e il processo ben definito permettono di ottenere prodotti di alta qualità, essenziali per l'imballaggio alimentare. L’impiego del PET riciclato, in particolare, offre significativi benefici ambientali, contribuendo alla sostenibilità e alla riduzione dell'impatto ecologico dell'industria plastica. Questo approccio non solo riduce i rifiuti ma anche promuove un'economia circolare, dove i materiali vengono continuamente riutilizzati. In un'epoca in cui la sostenibilità è diventata una priorità globale, l'adozione di tecniche come la termoformatura del PET e l'impiego di materiali riciclati rappresentano passi importanti verso un futuro più verde e responsabile.
SCOPRI DI PIU' ASTM D1693 B: La prova di stress cracking nei flaconi in HDPE riciclato
Un test tecnico-scientifico essenziale per la qualità e la sostenibilità del packaging plastico di Marco ArezioNegli ultimi decenni il polietilene ad alta densità (HDPE) è diventato uno dei materiali più diffusi per la produzione di flaconi destinati a contenere detergenti, cosmetici, prodotti alimentari e sostanze chimiche di largo consumo. L’affidabilità del materiale, unita alla sua economicità e alle buone proprietà di barriera, ne ha fatto il polimero di riferimento per numerosi segmenti industriali. Oggi, con la crescente pressione normativa e sociale per ridurre l’impatto ambientale delle plastiche, l’HDPE riciclato si è imposto come alternativa credibile alla resina vergine. Tuttavia, l’uso di materiale riciclato introduce alcune criticità che devono essere monitorate attraverso prove rigorose, fra cui spicca la ASTM D1693, con particolare attenzione al metodo B, che valuta la resistenza del materiale allo stress cracking ambientale. Questa prova non è soltanto una routine di laboratorio: rappresenta uno strumento fondamentale per comprendere la durabilità dei flaconi in condizioni reali e per stabilire se l’impiego di HDPE riciclato possa garantire prestazioni equivalenti a quelle dei materiali vergini. Analizzarne il funzionamento, i risultati e il significato tecnico permette di cogliere le ragioni per cui i produttori di packaging considerano questo test uno standard imprescindibile. Lo stress cracking ambientale: un fenomeno microstrutturale complesso Il cosiddetto stress cracking ambientale (ESC, Environmental Stress Cracking) è una forma di degrado che si manifesta nei polimeri semi-cristallini come l’HDPE. Non si tratta di un fenomeno macroscopico immediatamente visibile: la rottura avviene per effetto di microfratture che si propagano lungo la matrice del polimero, senza che il materiale mostri significative deformazioni plastiche. A livello molecolare, l’ESC nasce dall’interazione tra le zone amorfe e le regioni cristalline del polimero. L’HDPE, infatti, presenta una struttura semi-cristallina in cui coesistono domini ordinati (lamelle cristalline) e aree più disordinate (fasi amorfe). Quando il materiale è sottoposto a tensioni meccaniche, le regioni amorfe diventano i punti di maggiore vulnerabilità: in presenza di agenti chimici aggressivi, come tensioattivi o solventi, queste zone si indeboliscono e le microfratture possono propagarsi rapidamente. L’HDPE riciclato, rispetto a quello vergine, presenta generalmente una cristallinità meno omogenea a causa dei processi di degradazione termica e ossidativa avvenuti durante i cicli precedenti di utilizzo e rilavorazione. Ciò significa che i confini tra le fasi amorfe e quelle cristalline risultano più irregolari e quindi più suscettibili alla nucleazione di cricche. È questo uno dei motivi per cui i flaconi prodotti con HDPE riciclato devono essere sottoposti a controlli specifici di resistenza allo stress cracking. ASTM D1693 B: come funziona la prova La ASTM D1693 è lo standard internazionale più riconosciuto per la valutazione della resistenza allo stress cracking dei polietileni. La norma prevede due approcci, il metodo A e il metodo B. Quest’ultimo è quello di maggiore interesse per i produttori di flaconi, perché impone condizioni più severe e fornisce risultati più discriminanti. Il test consiste nel preparare provini ricavati dal materiale HDPE destinato alla produzione. Questi provini vengono intagliati e piegati in modo da concentrare le tensioni su punti specifici. Successivamente, vengono immersi in una soluzione di nonilfenolo etossilato o in un tensioattivo equivalente, sostanze che hanno la funzione di accelerare il fenomeno di ESC simulando l’esposizione a prodotti chimici reali. L’immersione avviene in un bagno termostatato, di solito mantenuto a 50 °C, che favorisce la propagazione delle cricche. I provini restano immersi fino alla rottura, e il parametro di interesse è il tempo medio di rottura (F50), calcolato sul 50% dei provini testati. Questo tempo, espresso in ore, rappresenta un indicatore diretto della resistenza allo stress cracking: più è elevato, maggiore sarà l’affidabilità del materiale. Un valore basso segnala invece un rischio concreto di rottura del flacone in condizioni reali di utilizzo. Interpretazione dei risultati: cosa ci dice l’F50 Il tempo medio di rottura non va interpretato come un semplice dato numerico, ma come un indice che condensa le proprietà microstrutturali del polimero. Ad esempio: - Un F50 alto segnala una buona distribuzione della cristallinità, catene polimeriche sufficientemente lunghe e un basso livello di contaminanti. In altre parole, il materiale, pur essendo riciclato, presenta caratteristiche vicine a quelle della resina vergine. - Un F50 basso evidenzia criticità: catene corte dovute a degradazione, presenza di inclusioni estranee, additivi incompatibili o una cattiva omogeneità di fusione. Per il produttore, questo dato diventa una guida concreta: se il valore è soddisfacente, il flacone può essere immesso sul mercato con buone garanzie di sicurezza. Se invece il risultato è deludente, occorre intervenire su più fronti: selezionare meglio il materiale riciclato, ottimizzare i parametri di processo o introdurre additivi specifici. Additivi anti-ESC e strategie di miglioramento Negli ultimi anni, per migliorare la resistenza allo stress cracking dell’HDPE riciclato, si è diffuso l’impiego di additivi anti-ESC. Si tratta di sostanze che agiscono principalmente su due livelli: stabilizzano la fase amorfa del polimero e riducono la penetrazione dei tensioattivi nelle zone vulnerabili. Fra i più utilizzati troviamo alcuni copolimeri etilenici e additivi compatibilizzanti che favoriscono una distribuzione più uniforme delle catene. Anche gli stabilizzanti antiossidanti giocano un ruolo importante, perché riducono la degradazione termica durante la lavorazione e mantengono più integra la lunghezza delle catene. Il ricorso a questi additivi deve però essere attentamente bilanciato: un eccesso può incidere negativamente sulla processabilità e sui costi. Per questo, la prova ASTM D1693 B diventa lo strumento di verifica che consente di valutare l’effettiva efficacia delle formulazioni sviluppate in laboratorio. ASTM D1693 e confronto con ISO 22088 La prova ASTM D1693 è la più diffusa a livello industriale, ma non è l’unico standard disponibile. La norma ISO 22088, ad esempio, descrive una serie di metodi per la valutazione della resistenza allo stress cracking dei materiali termoplastici. A differenza dell’ASTM D1693, che si concentra su condizioni accelerate in presenza di tensioattivi specifici, la ISO 22088 include diversi approcci, fra cui prove a carico costante, prove di trazione lenta e immersione in agenti ambientali più vari. Il confronto fra i due standard evidenzia un aspetto importante: mentre la ISO 22088 è più flessibile e adatta a studi comparativi su diversi materiali, l’ASTM D1693 B rimane il riferimento principale per i produttori di flaconi in HDPE riciclato, perché riproduce in modo efficace le condizioni di esercizio tipiche del packaging destinato a contenere detergenti e soluzioni tensioattive. Un test cruciale per i produttori di flaconi Dal punto di vista industriale, i motivi che rendono la prova ASTM D1693 B imprescindibile sono molteplici. Anzitutto, rappresenta una garanzia di affidabilità del prodotto: un flacone che resiste allo stress cracking riduce i rischi di perdite, rotture durante il trasporto e reclami da parte dei clienti. Inoltre, è spesso richiesta dai grandi brand del settore cosmetico, farmaceutico e alimentare come requisito minimo per accettare un fornitore. Infine, in un contesto in cui la sostenibilità è diventata un valore centrale, la prova costituisce un mezzo per certificare che un flacone in HDPE riciclato non solo risponde ai principi dell’economia circolare, ma è anche in grado di offrire prestazioni equivalenti a quelle dei materiali vergini. Questo consente ai produttori di differenziarsi sul mercato, valorizzando il riciclo non come un compromesso, ma come una scelta di qualità. Conclusione La prova ASTM D1693 B non è una semplice formalità tecnica: è il punto di incontro tra scienza dei materiali, sostenibilità ambientale e competitività industriale. Attraverso la valutazione del tempo medio di rottura, il test fornisce una misura oggettiva della resistenza allo stress cracking, traducendo in numeri le caratteristiche microstrutturali del polimero e la qualità del processo di riciclo. Per i produttori di flaconi in HDPE riciclato, saper leggere e interpretare questo risultato significa garantire un imballaggio sicuro, rispettare le richieste dei mercati più esigenti e dimostrare che la plastica riciclata non è un materiale di serie B, ma una risorsa affidabile per il futuro. In questo senso, l’ASTM D1693 B non rappresenta soltanto un test di laboratorio, ma un pilastro tecnico e strategico, capace di sostenere il passaggio verso un’economia più circolare e un packaging davvero sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Copolimero EVA: Caratteristiche, Proprietà Tecniche, Applicazioni e Riciclo
Un nome difficile, Etilene Vinil Acetato, per una materia prima plastica di grande diffusionedi Marco ArezioIl copolimero EVA è una materia prima in continua crescita nel mondo, infatti se ne è utilizzata nel 2020, nonostante gli stop produttivi dovuti alla pandemia, circa 640.000 tonnellate, con un incremento medio nell’ultimo decennio del 4,3% annuo. Il mercato asiatico è sicuramente l’area in cui si impiega maggiormente l’EVA, con in testa la Cina, che ha avuto una crescita nei consumi 2019-2020 del 2-3%, seguita dagli Stati Uniti che detengono circa il 17% dei consumi mondiali. Quali sono le caratteristiche dell’EVA? L’EVA, come abbiamo detto, è un copolimero ottenuto dalla polimerizzazione del Vinil Acetato, le differenti proporzioni di quest’ultimo nella ricetta, cambiano le caratteristiche finali del prodotto, creandogli un’affinità all’LDPE. I due valori determinanti nelle ricette dell’EVA sono la sua fluidità (MFI) e la percentuale di VA (vinil acetato), in particolare, all’aumentare del tenore del comonomero la cristallinità decresce, influenzando, di conseguenza numerose proprietà dell’EVA. Infatti, un incremento del contenuto di VA aumenta la densità, la trasparenza e la flessibilità del materiale, mentre ne riduce il punto di fusione e la durezza. Quali sono le proprietà Fisico-Meccaniche dell’EVA? L’EVA, composto dal comonomero di acetato di vinile, è un prodotto semicristalino e, rispetto alle caratteristiche dell’LDPE, diventa normalmente più trasparente e più flessibile con l’aumentare della percentuale di acetato di vinile contenuto nella ricetta. Al ridursi della resistenza del materiale si riduce anche il suo intervallo di fusione, quindi la temperatura di fusione dell’EVA è pertanto inferiore a quella dell’LDPE. Durante lo stampaggio ad iniezione, per esempio, la temperatura della massa fusa dovrebbe attestarsi tra i 175 e i 225 °C e la sua lavorazione è analoga a quella dell’LDPE. Il tenore di VAC (acetato di vinile) determina le seguenti modifiche nei prodotti finiti: • 1-10%: a confronto con un film in LDPE saranno più trasparenti, flessibili e plastici, più facili da sigillare, meno rotture, maggior ritiro a temperature basse. • 15-30%: molto flessibile e morbido, lavorabile termoplasticamente, simile alla gomma di caucciù, • 30-40%: elevato allungamento elastico, flessibilità con capacità di assorbimento della carica, buona resistenza ed alta adesività. • 40-50%: estrema elasticità, reticolabile con perossidi. • 70-95%: impiego sotto forma di lattici per coloranti in emulsione, rivestimento di carta ed adesivi. L’acetato di vinile nell’EVA è anche responsabile del caratteristico odore di aceto del materiale. L’EVA, rispetto al PVC, ha una migliore resistenza alle basse temperature, nessuna migrazione di plastificante caratterizzando una elasticità permanente, una maggior resistenza a flessione e miglior resistenza ai prodotti chimici. Inoltre ha migliori proprietà di isolamento elettrico, di contro le proprietà di barriera ai gas sono inferiori come la resistenza alla luce e all’abrasione. Possiamo raggruppare le caratteristiche fisico-chimiche dell’EVA in questo schema: Buona resistenza all’abrasione Ottima resistenza alla luce Espansa a cellule chiuse Ottima resistenza all’ozono e all’ossigeno Durezza 25/30 Shore A Buone caratteristiche antisdrucciolo Ottima memoria elastica Idrorepellente Piacevole al tatto Colorabile, con ottimi effetti estetici Buona capacità antivibrante Buona resistenza alla lacerazione Media resistenza agli oli minerali Ottima resistenza all’aria calda Quali sono le proprietà elettriche dell’EVA? Rispetto all’LDPE le proprietà isolanti, dal punto di vista elettrico, rimangono inferiori ma l’EVA è spesso richiesto, per esempio nell’industria dei cavi, per la sua facile reticolabilità e buona flessibilità. Grazie all’elevata capacità del copolimeri EVA di incorporare cariche, come il nerofumo, si utilizzano anche per la fabbricazione di mescole semiconduttrici. • Resistività di volume Ohm/cm 2,5×10¹⁶ • Costante dielettrica 2,6 – 3,2 • Fattore di dissipazione 0,03 – 0,05 Quali sono le proprietà Chimiche dell’EVA? In presenza delle radiazioni UV il copolimero EVA ha un decadimento delle proprietà fisiche, quali la tenacità, l’allungamento a rottura e il cambiamento di colore. Inoltre, alcuni agenti chimici (agenti bagnanti, sostanze polari e diversi liquidi organici), possono fessurare il prodotto internamente. Con l’aumentare del contenuto di acetato di vinile aumenta notevolmente la resistenza agli oli minerali, al contrario si vedono diminuire le caratteristiche dell’isolamento elettrico. Quali sono le proprietà termiche dell’EVA? • Temperatura di esercizio: 60 a + 80 °C • Punto di infragilimento: – 30 °C • Maxima temperatura in uso Statico: + 80 °C • Low Temperature Range: – 30 a – 50 °C Quali sono le applicazioni dell’EVA? Il copolimero EVA trova grande applicazione nel settore del packaging, come il film estensibile, in virtù degli alti coefficienti di frizione ed adesività che conferiscono al prodotto una buona caratteristica saldante. Inoltre viene impiegato nei processi di co-estrusione per la realizzazione di film multistrato, specialmente nel settore alimentare. Infine, trova larga applicazione nel settore delle calzature, come le suole o l’interno degli scarponi da sci e nel settore delle telecomunicazioni come elemento di rivestimento dei tubi e cavi. Come si ricicla l’EVA? Lo scarto dell’EVA può avere una provenienza post industriale, questo significa che durante la lavorazione per la produzione di oggetti si possono generare rifili o scarti. Se il rifiuto di lavorazione non è espanso, è possibile recuperarlo attraverso la macinazione dello stesso, avendo cura di tenere separarti gli scarti provenienti da ricette differenti. Una volta ridotto di volume è possibile impiegarlo come materia prima seconda nella produzione di nuovi prodotti. Se il materiale non espanso, invece, proviene dalla raccolta differenziata, è necessario prevedere passaggi di riciclo che possano separare eventuali materiali combinati nel prodotto da riciclare separando l’EVA. Per esempio, se abbiamo una scarpa con suola in EVA e struttura in tessuto o composta da altri materiali, si dovranno separate i vari materiali che la compongono prima delle operazioni finali di riciclo. Se, invece, i materiali di scarto sono composti da EVA espansa, questa può essere usata, dopo essere stata macinata o micronizzata, come inerte in miscele di leganti per svariati prodotti.Categoria: notizie - tecnica - plastica - riciclo - EVA
SCOPRI DI PIU' Eteri di cellulosa: produzione, applicazioni industriali e prospettive nel riciclo dei polimeri naturali
Dalla sintesi alla sostenibilità: il ruolo degli eteri di cellulosa nell’edilizia, nelle vernici e nei materiali polimerici avanzatidi Marco ArezioLa ricerca di materiali polimerici ad alte prestazioni ma dal ridotto impatto ambientale ha condotto, negli ultimi decenni, a un crescente interesse verso i derivati della cellulosa. La cellulosa è il polimero naturale più abbondante sulla Terra, una risorsa rinnovabile estratta da legno, cotone e altre piante fibrose. Attraverso processi chimici mirati, la cellulosa viene trasformata in una vasta gamma di eteri di cellulosa, tra cui spiccano la metilcellulosa (MC), l’idrossietilcellulosa (HEC), l’idrossietilmetilcellulosa (HEMC) e l’idrossipropilmetilcellulosa (HPMC). Questi materiali, grazie alle loro proprietà uniche, hanno rivoluzionato l’industria delle costruzioni, delle vernici e persino il mondo dei polimeri avanzati. Che cosa sono gli eteri di cellulosa Gli eteri di cellulosa sono derivati ottenuti mediante una reazione di eterificazione della cellulosa grezza. In pratica, alcuni gruppi ossidrilici (-OH) delle unità glucosidiche della cellulosa vengono sostituiti da gruppi alchilici o idrossialchilici, che modificano la solubilità e le proprietà reologiche del polimero di partenza. Questo processo consente di ottenere materiali che, pur conservando la struttura di base della cellulosa, acquisiscono nuove funzionalità: diventano più facilmente solubili in acqua, più stabili e più versatili nei processi industriali. Gli eteri di cellulosa non sono solo materiali tecnicamente avanzati, ma rappresentano anche una soluzione ecologica. La loro produzione, infatti, parte da risorse rinnovabili e, rispetto a molti polimeri sintetici di origine fossile, presenta un impatto ambientale potenzialmente inferiore. Come si producono gli eteri di cellulosa La produzione degli eteri di cellulosa prevede diversi passaggi, tutti realizzati in condizioni industriali controllate: - Preparazione della cellulosa: la cellulosa viene dapprima purificata, eliminando lignina ed emicellulose tramite processi di sbianca e idrolisi. Il materiale di partenza può essere pasta di legno, cotone o residui vegetali di varia origine. - Attivazione: la cellulosa viene trattata con una soluzione alcalina (di solito idrossido di sodio), che rende più reattivi i gruppi ossidrilici. - Eterificazione: in questa fase si introduce il reagente eterificante (ad esempio cloruro di metile per la metilcellulosa, ossido di etilene per l’idrossietilcellulosa, ossido di propilene per l’idrossipropilmetilcellulosa). Il grado di sostituzione, ovvero la quantità di gruppi eterei introdotti, viene controllato con precisione, poiché influenza direttamente le proprietà del prodotto finale. - Neutralizzazione e purificazione: la miscela di reazione viene neutralizzata, lavata per eliminare i sottoprodotti e infine essiccata. Il prodotto risultante è una polvere bianca, inodore, dalla granulometria fine e dalla grande purezza. - Controllo qualità: le caratteristiche del prodotto – umidità, contenuto di ceneri, densità apparente, viscosità e pH – vengono rigorosamente monitorate, poiché influenzano le prestazioni nelle diverse applicazioni. Impieghi degli eteri di cellulosa nell’industria Gli eteri di cellulosa sono ormai un pilastro in molteplici settori industriali, soprattutto grazie alla loro capacità di modificare la reologia e la lavorabilità di numerosi materiali. Edilizia Negli adesivi, nelle malte cementizie, negli stucchi e nei prodotti a base di cemento, l’aggiunta di eteri di cellulosa (in particolare l’idrossietilmetilcellulosa, HEMC) migliora la lavorabilità, incrementa la ritenzione idrica e la forza adesiva, e riduce lo scivolamento. Questo si traduce in applicazioni più facili e performanti, oltre che in una maggiore durabilità del prodotto finito. La capacità di “tenere” l’acqua in sistemi cementizi consente una migliore idratazione e una reazione più completa del legante, fattore chiave per la qualità finale delle costruzioni. Industria delle vernici Nelle vernici a base acquosa e nei rivestimenti decorativi, gli eteri di cellulosa sono usati come addensanti, stabilizzanti e agenti di sospensione. Oltre a garantire una stesura uniforme, impediscono la sedimentazione dei pigmenti e migliorano l’aspetto della superficie verniciata. Polimeri e materiali compositi Negli ultimi anni, la ricerca si è concentrata sull’uso degli eteri di cellulosa come modificanti reologici e agenti compatibilizzanti nei polimeri biodegradabili. Alcuni studi hanno dimostrato che, inseriti in matrici come l’acido polilattico (PLA) o altri biopolimeri, gli eteri di cellulosa migliorano la dispersione dei filler, la stabilità meccanica e la processabilità dei materiali, aprendo la strada a nuove applicazioni nei materiali compositi e nei packaging sostenibili. Altri settori Gli eteri di cellulosa sono impiegati anche in farmaceutica (come eccipienti e agenti di rilascio controllato), nell’industria alimentare (come addensanti e stabilizzanti) e nella produzione di detergenti, cosmetici e prodotti per la cura personale. Vantaggi tecnici e prestazionali degli eteri di cellulosa L’adozione su larga scala degli eteri di cellulosa è motivata da una serie di vantaggi chiave, comprovati da una vasta letteratura scientifica: - Eccellente legame: migliorano l’adesione di malte e stucchi alle superfici di applicazione. - Aumento della ritenzione idrica: ritardano l’evaporazione, garantendo tempi di lavorazione più lunghi e una migliore reazione chimica nelle malte. - Resistenza allo scivolamento: rendono più semplice l’applicazione di materiali su superfici verticali senza colature. - Flessibilità e facilità d’uso: polveri facilmente disperdibili in acqua, compatibili con molti sistemi chimici. - Compatibilità ambientale: partendo da una base naturale rinnovabile, si inseriscono perfettamente nei modelli di economia circolare e nei progetti di bioedilizia. Gli eteri di cellulosa e il riciclo: tra biodegradabilità e circolarità Uno dei temi centrali nella ricerca attuale riguarda la fine vita degli eteri di cellulosa e la loro compatibilità con i processi di riciclo. Sebbene siano derivati naturali, la presenza di gruppi eterei ne modifica la biodegradabilità rispetto alla cellulosa pura. Tuttavia, numerosi studi hanno confermato che molti eteri di cellulosa, in particolare quelli con basso grado di sostituzione, sono comunque biodegradabili in condizioni ambientali o industriali controllate (es. compostaggio). In ambito industriale, la possibilità di reimpiegare gli scarti di produzione o i residui di eteri di cellulosa in nuovi cicli produttivi sta diventando realtà, grazie anche all’adozione di processi di depolimerizzazione o riutilizzo in miscele a basso impatto ambientale. In particolare, l’uso di questi materiali nei compositi polimerici biodegradabili rappresenta un’interessante opportunità per un riciclo “upcycling”, cioè la valorizzazione di un residuo in un prodotto di qualità superiore. Conclusioni: verso una filiera sostenibile dei polimeri naturali Gli eteri di cellulosa incarnano un perfetto equilibrio tra tecnologia, sostenibilità e performance industriale. La loro versatilità, l’origine rinnovabile e le prospettive di riciclo ne fanno una delle soluzioni più promettenti per l’edilizia verde, le vernici sostenibili e l’innovazione nei materiali polimerici avanzati. In un’epoca in cui la domanda di materiali performanti e al tempo stesso ecologici è sempre più pressante, gli eteri di cellulosa rappresentano una risposta concreta, sostenuta da una robusta base scientifica e da applicazioni ormai consolidate nel mondo produttivo.© Riproduzione Vietata Fonti principali R.M. Rowell, "Handbook of Wood Chemistry and Wood Composites" (CRC Press, 2022). G. Heinze, "Cellulose Derivatives: Synthesis, Structure, and Properties," in Polysaccharides, 2021. Y. Habibi et al., "Cellulose-Based Hydrogels: Synthesis, Properties and Applications," Carbohydrate Polymers, vol. 261, 2021. M. Vehviläinen et al., "Biodegradation of Cellulose Ethers in Industrial Composting," Waste Management, 2023. S. Gurgel et al., "Recent Advances on the Use of Cellulose Derivatives in the Building Industry," Construction and Building Materials, vol. 315, 2022. European Polysaccharide Network of Excellence (EPNOE), "Cellulose Ethers: Environmental Impact and Industrial Use," Technical Report, 2023.
SCOPRI DI PIU'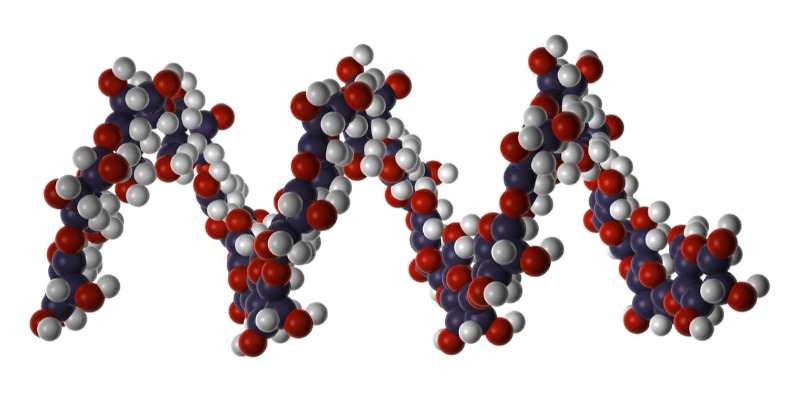 Il Degrado dei Polimeri Riciclati
Cosa si intende per degrado dei polimeri riciclati: biologico, ossidativo, foto-degradazione e termico?di Marco ArezioNegli anni dal dopo guerra in poi, le materie plastiche hanno preso sempre più mercato andando a sostituire prodotti fatti con altre tipologie di materiali in quanto si evidenziarono subito gli innumerevoli vantaggi che questo nuovo materiale portava. Tra i vantaggi delle materie plastiche che si possono sottolineare, troviamo la leggerezza, la facilità di lavorazione, la possibilità di colorazione e il basso costo di produzione. In realtà in quegli anni ci siamo concentrati sui vantaggi indiscussi delle materie plastiche senza approfondire le questioni che ne determinavano il loro degrado. Oggi, con la grande esperienza che gli utilizzatori e i produttori di materie plastiche hanno acquisito, possiamo bilanciare vantaggi e svantaggi di un materiale così innovativo. Possiamo classificare gli svantaggi tra interni ed esterni: Svantaggi Interni modificazione chimiche e fisiche processo di produzione del polimero reattività chimica degli additivi Svantaggi Esterni variazioni termo-igrometriche esposizione ai raggi UV agenti inquinanti calore microrganismi ossigeno cause accidentali Inoltre, la degradazione può essere di tipo fisico che chimico. Nel degrado fisico si può notare un aumento della cristallinità e di conseguenza della densità, con la nascita di tensioni interne, fessurazioni e deformazioni. Quello chimico, che avviene a livello molecolare, in base all’agente degradante, va ad influenzare le catene polimeriche con una perdita di coesione e una diminuzione del peso molecolare. DEGRADO OSSIDATIVO DELLE MATERIE PLASTICHE Nonostante la degradazione dei polimeri organici e inorganici sotto l’effetto dell’ossigeno sia molto lenta, questa provoca il rilascio di sostanze chimiche che portano all’auto-catalizzazione del polimero stesso, cioè, gli agenti chimici frutto della degradazione attaccano a loro volta la catena polimerica, attivando un processo autodistruttivo. Inoltre, se questa fase viene interessata dalla formazione di radicali liberi per azione del calore o della luce, allora la reazione tra il polimero e l’ossigeno aumenta la velocità di scissione delle catene, che porta alla reticolazione e alla formazione di elementi volatili. Questo processo viene chiamato foto-ossidazione o termo-ossidazione, a seconda se il fattore scatenante sia stata la luce o il calore. Le conseguenze dirette sulla qualità del polimero si possono notare attraverso la riduzione delle proprietà meccaniche, specialmente per quanto riguarda l’elasticità e la resistenza alla rottura. DEGRADO BIOLOGICO DELLE MATERIE PLASTICHE Per degrado biologico si intende l’attacco da parte di funghi e batteri sui alcuni polimeri, specialmente quelli di derivazione naturale. Questi sono soggetti al fenomeno della Idrolisi, che può espone il polimero, in presenza di un alto tasso di umidità, alla rottura delle catene. Per bloccare il degrado si può optare per una conservazione in un ambiente privo di ossigeno, ma è necessario conoscere bene l’origine del polimero in quanto non è un trattamento universalmente valido. DEGRADO TERMICO DELLE MATERIE PLASTICHE Il fenomeno della degradazione termica è causato dalla presenza di idrogeni mobili nella catena o dall’attività radicalica che vengono innescati dal calore, causando la rottura della catena con la formazione di rotture e la produzione di elementi volatili. La mancanza di ossigeno porta alla depolimerizzazione della catena che avviene in tre fasi dissociative: iniziazione, trasferimento molecolare e propagazione. Per aumentare la resistenza chimica dei polimeri al degrado termico la soluzione migliore è l’aggiunta di additivi in fase di produzione. FOTO-DEGRADAZIONE DELLE MATERIE PLASTICHE Il fenomeno di foto-degradazione avviene quando il polimero è soggetto all’influenza dei raggi UV nel range di lunghezza d’onda tra 290 e 400 nm. A livello atomico sappiamo che le radiazioni di luce funzionano come flusso di particelle, nello specifico i fotoni, che entrando in contatto con le molecole dei materiali e, in certe condizioni, possono interagire passando da uno stato di bassa energia ad uno ad alta eccitazione energetica. Questi particolari flussi e movimenti si definiscono come Foto-fisici e/o Foto-chimici. Nel primo caso non intervengono modificazioni chimiche tra le molecole dei polimeri, mentre per il processo di Foto-chimica, esistono possibilità che le molecole alterino la loro caratteristica chimica in virtù della presenza di una abbondante energia. In alcune macromolecole sintetiche, l’energia dei fotoni contenute nelle radiazioni UV hanno la facoltà di provocare rotture dei legami covalenti.Categoria: notizie - tecnica - plastica - polimeri - degrado Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' Cosa è il Nuovo Enzima che Mangia i Rifiuti di PET in Tempi Rapidi
La depolimerizzazione della plastica attraverso i nuovi enzimi sarà l'alternativa al riciclo meccanico e chimico?di Marco ArezioOggi la produzione di rifiuti plastici continua ad essere superiore alla capacità del loro riciclo meccanico, tanto è vero che si stanno studiando soluzioni integrative per ridurre questo gap. Oltre alle innumerevoli strade che potrebbe aprire il riciclo chimico, l’ingegneria biologica sta facendo passi enormi sull’individuazione di corretti enzimi che possano degradare la plastica. Attraverso uno studio da parte di un team di scienziati Americani, volto ad individuare un enzima modificato, sono state studiate combinazioni di aminoacidi che potessero degradare il PET in tempi più veloci rispetto al passato. L'organismo ha due enzimi che idrolizzano il polimero prima in mono-(2-idrossietil) tereftalato e poi in glicole etilenico e acido tereftalico da utilizzare come fonte di energia. Un enzima in particolare, la PETasi, è diventato l'obiettivo degli sforzi di ingegneria proteica per renderlo stabile a temperature più elevate e aumentare la sua attività catalitica. Un team attorno ad Hal Alper dell'Università del Texas ad Austin negli Stati Uniti, ha creato una PETasi in grado di degradare 51 diversi prodotti in PET, inclusi contenitori e bottiglie di plastica interi. Nella costruzione dello studio si sono avvalsi di un algoritmo che ha utilizzato 19.000 proteine di dimensioni simili e, per ogni aminoacido di PETase, il programma ha studiato il loro adattamento all’ambiente in cui vivevano rispetto ad altre proteine. Un amminoacido che non si adatta bene può essere fonte di instabilità e l'algoritmo suggerisce un amminoacido diverso al suo posto. Si sono poi verificate milioni di combinazioni e, alla fine del lavoro di analisi, i ricercatori hanno puntato su tre soluzioni che sembravano quelle più promettenti. Intervenendo ulteriormente con modifiche dirette, gli scienziati hanno creato un enzima molto attivo sul PET che lavorava con rapidità e a temperature più basse rispetto al passato. A 50°C, l'enzima è quasi due volte più attivo nell'idrolizzare un piccolo campione di un contenitore per alimenti in PET rispetto a un'altra PETasi ingegnerizzata a 70°C. L'enzima ha persino depolimerizzato un intero vassoio di plastica per torte in 48 ore e il team ha dimostrato che può creare un nuovo oggetto di plastica dai rifiuti degradati. E’ importante sottolineare che i tests sono stati fatti non su campioni di PET amorfo appositamente realizzati in laboratorio, ma su imballi in PET acquistati direttamente ai supermercati. Questo avvicina ancora di più le prove eseguite al contesto in cui si dovrebbe operare, cioè nell’ambito del riciclo o della depolimerizzazione delle plastiche. Resta da vedere se la depolimerizzazione enzimatica verrà infine utilizzata per il riciclaggio su larga scala. Infatti, la maggior parte del PET nel mondo viene riciclato non per depolimerizzazione, ma per fusione e rimodellamento, ma le sue proprietà si deteriorano ad ogni ciclo. Come abbiamo detto esistono alcuni metodi di depolimerizzazione chimica, ma comportano un consumo di energia molto alto e, nell’ottica della circolarità dei prodotti, l’aspetto dell’impatto ambientale che il riciclo comporta è da tenere in considerazione, specialmente quando non si dispone di energie rinnovabili. Il grande vantaggio degli enzimi è che possono essere molto più specifici dei catalizzatori chimici e, quindi, potrebbe essere più semplice, in teoria, degradare un flusso di rifiuti. Gli scienziati non nascondono però che lo studio degli enzimi che depolimerizzano il PET, per quanto complicato e lungo, potrebbe essere addirittura più semplice rispetto alla loro applicazioni su poliolefine o su plastiche miste.Categoria: notizie - tecnica - plastica - riciclo - PET - depolimerizzazione
SCOPRI DI PIU' HDPE: Produzione di Flaconi con Plastica Riciclata | Alcuni Consigli
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco Arezio La richiesta di HDPE rigenerato (riciclato) per soffiaggio ha avuto una forte impennata negli ultimi anni, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga.Categoria: notizie - tecnica - plastica - riciclo - HDPE - post consumo - flaconi
SCOPRI DI PIU' Processi di Stampaggio ad Iniezione per Compositi Termoplastici: Ottimizzazione con Fibre Naturali e Minerali
Esposizione degli Effetti delle Fibre di Rinforzo sulle Proprietà Meccaniche della Plastica e Strategie di Miglioramento dei Processi Produttividi Marco ArezioL'industria dei materiali compositi sta evolvendo rapidamente verso soluzioni più sostenibili ed efficienti, unendo le innovazioni tecnologiche con l'attenzione crescente verso l'ambiente. Tra queste soluzioni, i compositi termoplastici caricati con fibre vegetali e minerali stanno guadagnando popolarità grazie alle loro proprietà meccaniche avanzate e al loro ridotto impatto ambientale. Il processo di stampaggio ad iniezione rappresenta una delle tecniche di produzione più comuni per questi materiali, grazie alla sua efficienza e versatilità. Tuttavia, ottimizzare questo processo per ottenere il massimo beneficio dalle fibre vegetali e minerali richiede una comprensione approfondita dei vari fattori che influenzano il comportamento meccanico dei compositi. Compositi Termoplastici e Fibre di Rinforzo Compositi Termoplastici I compositi termoplastici sono materiali costituiti da una matrice polimerica termoplastica rinforzata con fibre. I polimeri termoplastici, come il polipropilene (PP), il polietilene (PE) e il nylon, sono caratterizzati dalla loro capacità di essere fusi e rimodellati più volte, rendendoli ideali per processi di stampaggio ripetuti. Questi materiali offrono una buona resistenza meccanica e chimica, oltre ad essere riciclabili. Fibre di Rinforzo Le fibre di rinforzo possono essere di origine vegetale o minerale. Le fibre vegetali, come la canapa, il lino, la juta e il kenaf, sono sostenibili, rinnovabili e biodegradabili. Le fibre minerali, come il vetro e il carbonio, offrono eccellenti proprietà meccaniche ma sono meno sostenibili rispetto alle fibre vegetali. La scelta delle fibre di rinforzo dipende dalle specifiche applicazioni e dalle proprietà desiderate del composito finale. Processo di Stampaggio ad Iniezione Principi di Base Il processo di stampaggio ad iniezione consiste nel riscaldare il materiale termoplastico fino a renderlo fluido, per poi iniettarlo in uno stampo dove solidifica e prende la forma desiderata. Questo metodo è ampiamente utilizzato per la produzione di componenti complessi con alta precisione e ripetibilità.Ottimizzazione del Processo L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre richiede la regolazione di diversi parametri: Temperatura di Iniezione: La temperatura deve essere sufficientemente alta per garantire la fluidità del materiale senza degradare le fibre di rinforzo. Pressione di Iniezione: Una pressione adeguata è necessaria per assicurare che il materiale riempia completamente lo stampo senza difetti. Velocità di Iniezione: La velocità di iniezione influisce sulla distribuzione delle fibre e sulla qualità del prodotto finale. Tempo di Raffreddamento: Un raffreddamento controllato è essenziale per evitare tensioni interne e deformazioni nel pezzo finito. Effetti delle Fibre sul Comportamento Meccanico Le fibre vegetali e minerali influenzano significativamente le proprietà meccaniche dei compositi termoplastici. I principali effetti includono: Miglioramento della Resistenza a Trazione e Compressione: Le fibre di rinforzo aumentano la resistenza a trazione e compressione del composito, rendendolo adatto per applicazioni strutturali. Incremento del Modulo Elastico: La rigidità del materiale aumenta con l'aggiunta di fibre, migliorando la sua capacità di resistere a deformazioni sotto carico. Resistenza all'Impatto: La presenza di fibre può migliorare la resistenza all'impatto, a seconda della loro natura e orientamento nel composito. Comportamento Termico: Le fibre possono influenzare le proprietà termiche del composito, come la stabilità dimensionale a temperature elevate. Studi di Caso e Applicazioni Pratiche Utilizzo di Fibre Vegetali Numerosi studi hanno dimostrato l'efficacia delle fibre vegetali nel migliorare le proprietà meccaniche dei compositi termoplastici. Ad esempio, la fibra di canapa è stata utilizzata per rinforzare il polipropilene, risultando in un materiale con maggiore resistenza a trazione e migliore modulo elastico rispetto al polipropilene non rinforzato. Applicazioni pratiche includono componenti automobilistici, come pannelli delle porte e cruscotti, dove il peso ridotto e la sostenibilità sono cruciali. Utilizzo di Fibre Minerali Le fibre di vetro sono ampiamente utilizzate per rinforzare il nylon, creando compositi con eccellenti proprietà meccaniche e termiche. Questi materiali sono comunemente utilizzati in applicazioni industriali e nell'elettronica, dove la resistenza meccanica e la stabilità termica sono fondamentali. Problemi e Soluzioni Uno dei principali problemi nell'uso di fibre vegetali è la loro compatibilità con la matrice polimerica. Trattamenti superficiali delle fibre, come la silanizzazione, possono migliorare l'adesione tra le fibre e la matrice, aumentando ulteriormente le proprietà meccaniche del composito. Inoltre, l'ottimizzazione dei parametri di processo, come la temperatura e la pressione di iniezione, è fondamentale per massimizzare i benefici delle fibre di rinforzo. Conclusioni L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre vegetali e minerali rappresenta una strada promettente verso materiali più sostenibili e performanti. Comprendere l'effetto delle fibre sul comportamento meccanico è cruciale per progettare compositi che soddisfino le esigenze delle moderne applicazioni industriali. Con l'avanzamento delle tecnologie e delle metodologie di produzione, il potenziale dei compositi rinforzati con fibre vegetali e minerali è destinato a crescere, offrendo soluzioni innovative e ecocompatibili per un'ampia gamma di settori.
SCOPRI DI PIU' Resine termoindurenti
Proprietà chimico-fisiche, tecnologiche e relativi settori di applicazione delle resine termoindurentidi Marco ArezioGenericamente una resina può essere definita come prodotto organico, solido o semi-solido, d’origine naturale o sintetica, senza un preciso punto di fusione e, generalmente, ad alto peso molecolare. Le resine possono essere suddivise in: termoplastichetermoindurenti Le resine termoplastiche sono polimeri lineari o ramificati che possono fondere o rammollire senza subire alterazioni della composizione chimica. Possono pertanto essere forgiate in qualsiasi forma usando tecniche quali lo stampaggio ad iniezione e l’estrusione. Il processo di fusione-solidificazione del materiale può essere ripetuto senza apportare variazioni sostanziali alle prestazioni della resina. Generalmente i polimeri termoplastici sono amorfi e non cristallizzano facilmente, a seguito di un raffreddamento, poiché le catene polimeriche sono molto aggrovigliate. Anche quelli che cristallizzano non formano mai dei materiali perfettamente cristallini, bensì semi-cristallini caratterizzati da zone cristalline e zone amorfe. Le resine amorfe, e le regioni amorfe delle resine parzialmente cristalline, mostrano il fenomeno della transizione vetrosa, caratterizzato dal passaggio, a volte anche abbastanza brusco, dallo stato vetroso a quello gommoso. Questa transizione coincide con l’attivazione di alcuni movimenti a lungo raggio delle macromolecole che compongono il materiale. Al di sotto della Temperatura di transizione vetrosa (Tg), le catene polimeriche si trovano in posizioni bloccate. Sia la temperatura di fusione sia quella di transizione vetrosa aumentano all’aumentare della rigidità delle catene che compongono il materiale e all’aumentare delle forze di interazione intermolecolari. La resina termoindurente è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, quindi, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, come abbiamo visto, sono materiali molto rigidi nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Nella maggior parte dei casi essi subiscono una polimerizzazione in situ mediante reazioni di policondensazione e poliaddizione che li trasformano in termoindurenti ovvero in complesse strutture reticolate tridimensionali vetrose, insolubili nei solventi più comuni, infusibili e degradabili se riscaldate ad altissime temperature. Molte formulazioni richiedono la presenza di un comonomero, definito generalmente agente indurente, dotato di due o più gruppi funzionali reattivi, e/o di calore e/o di radiazioni elettromagnetiche per reticolare. La reazione di reticolazione o cura inizia con la formazione e la crescita lineare di catene polimeriche che presto iniziano a ramificare. Man mano che la cura procede il peso molecolare cresce rapidamente e le dimensioni molecolari aumentano perchè molte catene iniziano a legarsi covalentemente tra di loro creando un network di peso molecolare infinito. La trasformazione da un liquido viscoso ad un gel elastico, chiamata “gelificazione”, è improvvisa ed irreversibile e comporta la formazione della struttura originaria del network tridimensionale. Prima della gelificazione, in assenza di agente reticolante, le particelle di resina sono separate tra di loro o interagiscono solo in virtù di deboli forze intermolecolari reversibili, forze di van der Waals. Quindi la resina termoindurente è solubile in appropriati solventi Al progredire della reazione di reticolazione si formano legami covalenti intermolecolari, gel covalente, permanendo ancora le interazioni deboli. A differenza del gel di valenza secondaria che può essere rotto senza difficoltà, non esiste alcun solvente così energico da causare la rottura dei legami covalenti. Quindi la struttura macromolecolare creata da questa trasformazione non si scioglie completamente ma si rigonfia nel solvente perché contiene ancora tracce di monomero, libero o aggregato, e molecole ramificate solubili, presentandosi quindi sotto forma di un sistema bifasico sol-gel. E’ questa la struttura originaria del network tridimensionale termoindurito. Un altro fenomeno che può verificarsi durante la reazione di cura è la “vetrificazione”, ovvero la trasformazione di un liquido viscoso o di un gel elastico in un solido vetroso, che segna una variazione nel controllo cinetico del meccanismo di reazione passando da uno di tipo chimico ad uno di tipo diffusivo. La velocità di reazione decade rapidamente sia perchè la concentrazione di monomero reattivo è diminuita sia perchè la sua diffusione verso i siti reattivi del bulk polimerico è rallentata dalla presenza dei cross-links tra le catene. Comunque, il fatto che si riscontri un ulteriore aumento di densità, testimonia che le reazioni chimiche continuano ad avvenire ma a velocità molto più basse. Tra le varie tipologie di resine termoindurenti, si trovano quelle epossidiche, che sono sostanzialmente dei polieteri, ma mantengono questo nome sulla base del materiale di partenza utilizzato per produrle e in virtù della presenza di gruppi epossidici nel materiale immediatamente prima della reticolazione. Il principale utilizzo delle resine epossidiche è nel campo dei rivestimenti, in quanto queste resine combinano proprietà di flessibilità, adesione e resistenza chimica. Una larga varietà di resine sono formulate per soddisfare le più svariate esigenze tenendo conto dei seguenti parametri: Reattività: il gruppo epossidico reagisce con una grande varietà di reagenti chimici. Flessibilità: la distanza dei gruppi epossidici può essere variata in funzione del peso molecolare, ottenendo sistemi reticolati tridimensionali a maglie più o meno larghe e quindi prodotti più o meno flessibili ed elastici. Resistenza chimica ed adesione: i legami chimici predominanti sono carboniocarbonio e carbonio-ossigeno, legami dotati di notevole inerzia chimica. Gli ossidrili sono secondari e quindi di bassa reattività. Alla polarità delle molecole ed agli ossidrili sono da attribuire le elevate forze di adesione ai substrati metallici. Stabilità termica: strettamente legata alla densità di reticolazione. Applicazioni: i sistemi epossidici hanno assunto una grande importanza in quei settori dove si richiedono elevate prestazioni alle sollecitazioni termiche, meccaniche, chimiche ed elettriche. Vengono impiegati nell’industria automobilistica, spaziale, aeronautica, navale, elettronica, impiantistica, come componenti principali nelle vernici, adesivi, impermeabilizzanti, materiali compositi e per circuiti stampati.Categoria: notizie - tecnica - plastica - resine termoindurenti - polimeri
SCOPRI DI PIU' Antiossidanti per i Polimeri Riciclati: Come Migliorare le Prestazioni
Le azioni termo-ossidative a cui sono sottoposte le materie plastiche riciclate necessitano un miglioramento delle miscele degli antiossidantidi Marco ArezioI polimeri riciclati, specialmente se parliamo di plastiche da post consumo, sono materie prime che più di altre, per la loro storia di fusioni e raffreddamenti, cicli di vita soggetti alle condizioni ambientali e a causa delle condizioni di usura meccanica, vanno spesso incontro al degrado dei componenti. Infatti, sotto l’effetto del calore, dell’irradiazione solare, delle sollecitazioni meccaniche, come gli sforzi di taglio e molti altri fattori, si possono creare, nella materia plastica, dei radicali liberi che causano una degradazione ossidativa. Inoltre, in presenza di ossigeno, i radicali liberi generano radicali perossidici, che sottraggono atomi alla catena polimerica. I perossidi di idrogeno che si formano in questo modo, si scompongono formando altri radicali creando una reazione a catena che porta alla degradazione delle materie plastiche. Per questi motivi, l’utilizzo degli antiossidanti nelle miscele polimeriche durante le fasi di fusione, è ritenuto indispensabile per mantenere le proprietà meccaniche, reologiche, ottiche e di durabilità. Cosa sono gli antiossidanti per i polimeri riciclati Prima di tutto possiamo dire che gli antiossidanti sono degli additivi che vengono impiegati come masterbaches, al fine di migliorare le caratteristiche del prodotto plastico finale. Le famiglie possono essere classificate tra antiossidanti primari e secondari, in base alla loro funzione finale nell’impasto. Gli antiossidanti primari presentano atomi reattivi di H2 che reagiscono ai radicali liberi, come i fenoli inibiti stericamente, le ammine aromatiche e ammine inibite stericamente. Gli antiossidanti secondari hanno la funzione di scomporre i perossidi d’idrogeno, impedendo così la ramificazione della catena. A questo gruppo appartengono i fosfiti e i tioesteri. Sono in corso interessanti studi circa l’utilizzo combinato di due tipologie di antiossidanti, specialmente nel campo del PE, dove si è notato che l’azione sinergica di due elementi posa portare ad un risultato maggiore rispetto all’utilizzo dei singoli componenti impiegati separatamente. Infatti, come sappiamo, i materiali riciclati, rispetto a quelli vergini, provengono da cicli di usura e di sofferenza termica maggiori, quindi l’impiego di antiossidanti, non solo diventa consigliabile, ma lo studio delle loro miscele può portare a risultanti interessanti. Come abbiamo detto, il materiale riciclato può aver subito cicli ossidativi dati dalle condizioni meccaniche e termiche durante la sua vita, ma dobbiamo anche considerare quello che viene chiamato il processo termo-ossidativo iniziato con il contatto della plastica con l’ossigeno. La successiva fusione degli scarti plastici per creare il nuovo polimero riciclato può decisamente aggravare la qualità futura del manufatto, in quanto si riutilizzerà una materia prima già stressata. Per evitare quindi il degrado termo-ossidativo di un polimero è consigliabile utilizzare uno o più antiossidanti, miscelati tra loro, per prolungare la vita utile della materia plastica prevenendone il degrado. E’ raro notare come un solo antiossidante, che appartenga al tipo primario o secondario, possa coprire tutte le specificità, in termini di degrado ossidativo, che la plastica può presentare, quindi potrebbe essere necessario la combinazione di due tipologie di protettivi che possano migliorare il risultato, solo se combinati, ottenendo un effetto sinergico migliore dell’utilizzo dei due antiossidanti distinti. Una buona soluzione per la stabilizzazione, durante la lavorazione, è il cosiddetto fenolo-fosfito, che è la combinazione di un fenolo impedito con un fosfito organico, presentando quindi un eccellente effetto sinergico che migliora le proprietà rispetto all’effetto di ciascuno di essi impiegati separatamente. La stabilità fornita dalla miscela è in funzione della sua concentrazione. Nella la lavorazione della materia plastica riciclata, il fosfito reagisce disattivando gli idroperossidi che si formano durante l'auto-ossidazione delle poliolefine, mentre il fenolo agisce intrappolando i radicali liberi che si formano.
SCOPRI DI PIU' Controllo Predittivo e in Linea della Qualità del Riciclato
Ottimizzazione dei processi di estrusione e trasformazione dei polimeri riciclati tramite spettroscopia NIR, Raman e visori iperspettralidi Marco ArezioL'economia circolare rappresenta il paradigma dominante per la sostenibilità industriale del XXI secolo, con il riciclo dei materiali plastici che ne costituisce una colonna portante. Tuttavia, la piena realizzazione del potenziale del riciclo è intrinsecamente legata alla capacità di garantire una qualità costante e prevedibile del materiale riciclato. La variabilità intrinseca delle materie prime post-consumo, unita alle complessità dei processi di trasformazione, rende il controllo qualità una sfida cruciale. È in questo contesto che l'implementazione di sensori avanzati e sistemi di analisi in tempo reale emerge come soluzione indispensabile per rivoluzionare il settore, minimizzando scarti, riducendo i costi di rilavorazione e massimizzando il valore dei polimeri riciclati. L'Urgenza del Controllo Qualità nel Riciclo dei Polimeri Il mercato globale dei polimeri riciclati è in costante espansione, spinto da normative sempre più stringenti, dalla crescente consapevolezza ambientale dei consumatori e dalla domanda di prodotti sostenibili da parte delle aziende. Tuttavia, la fiducia nel materiale riciclato è spesso minata dalla percezione di una qualità inferiore o inconsistente rispetto ai polimeri vergini. Questa percezione non è infondata; la presenza di contaminanti, la degradazione termica durante i cicli di vita precedenti e la miscelazione di polimeri diversi possono compromettere significativamente le proprietà meccaniche, termiche e estetiche del riciclato. Senza un controllo qualità rigoroso e affidabile, l'adozione su larga scala di questi materiali in applicazioni ad alto valore aggiunto rimane limitata, frenando di fatto la transizione verso un'economia circolare pienamente efficiente. La necessità di superare queste barriere è impellente, e le tecnologie di analisi in linea offrono una risposta concreta. Le Sfide della Qualità nel Materiale Riciclato Le sfide che affronta la qualità del riciclato sono molteplici e complesse. Innanzitutto, la variabilità della materia prima in ingresso è enorme. I flussi di rifiuti plastici sono eterogenei, contenendo spesso miscele di polimeri diversi (es. PET, HDPE, PP, PVC, PS), additivi, coloranti, residui alimentari e impurità. Questa eterogeneità rende difficile prevedere le proprietà finali del granulato riciclato. In secondo luogo, i processi di riciclo meccanico, in particolare l'estrusione, possono indurre ulteriore degradazione del polimero, alterandone la viscosità, la resistenza e la stabilità. Il controllo manuale o l'analisi di laboratorio off-line, sebbene fondamentali, presentano limiti intrinseci: sono lenti, costosi e non consentono interventi correttivi in tempo reale. Questo porta a lotti di produzione non conformi, scarti elevati e la necessità di rilavorazioni costose, incidendo negativamente sulla redditività e sull'impatto ambientale complessivo del processo di riciclo. Tecnologie di Sensori Avanzati: NIR, Raman e Iperspettrale Per affrontare queste sfide, la ricerca e lo sviluppo si sono concentrati sull'integrazione di sensori avanzati direttamente nelle linee di produzione. Tra le tecnologie più promettenti spiccano la spettroscopia nel vicino infrarosso (NIR), la spettroscopia Raman e i visori iperspettrali. Spettroscopia NIR (Near-Infrared): Questa tecnica si basa sull'interazione della luce NIR con le vibrazioni molecolari dei polimeri. Ogni polimero e molti contaminanti presentano uno "spettro" NIR unico, una sorta di impronta digitale molecolare. I sensori NIR possono identificare rapidamente e in modo non distruttivo la composizione polimerica, la presenza di umidità, alcuni tipi di contaminanti organici e persino la densità o la viscosità del fuso polimerico in tempo reale. Sono particolarmente efficaci per la segregazione dei polimeri e per il monitoraggio di parametri chiave durante l'estrusione. Spettroscopia Raman: Complementare al NIR, la spettroscopia Raman fornisce informazioni dettagliate sulla struttura molecolare e sulla composizione chimica. È sensibile a legami specifici e può rilevare impurità a basse concentrazioni che potrebbero sfuggire al NIR. Sebbene tradizionalmente più lenta, i progressi nella tecnologia dei sensori Raman hanno reso possibile l'integrazione in linea, offrendo un'analisi chimica più profonda e specifica, utile per identificare contaminanti problematici come il PVC in flussi di PET o la presenza di additivi indesiderati. Visori Iperspettrali (Hyperspectral Imaging - HSI): L'HSI combina le capacità di imaging con quelle spettroscopiche. Invece di catturare solo un'immagine visibile, un visore iperspettrale acquisisce centinaia di immagini a diverse lunghezze d'onda, creando un "cubo di dati" per ogni punto dell'immagine. Questo permette di identificare non solo la presenza di diversi materiali ma anche la loro distribuzione spaziale. Nell'ambito del riciclo, l'HSI è eccezionale per rilevare e mappare contaminanti visibili e non visibili, come frammenti di metallo, etichette, residui di carta o altri tipi di plastica, su un nastro trasportatore o direttamente nel fuso. La sua capacità di fornire una "visione chimica" rende possibile una segregazione dei contaminanti estremamente precisa. Implementazione dei Sistemi di Analisi in Linea nell'Estrusione L'integrazione di queste tecnologie avanzate direttamente nelle linee di estrusione e trasformazione rappresenta il cuore del controllo qualità predittivo e in linea. I sensori vengono posizionati strategicamente in punti critici del processo: all'ingresso del materiale nel dosatore, nella sezione di estrusione per monitorare il fuso, o dopo la pellettizzazione per analizzare il granulato finale. Durante l'estrusione, ad esempio, un sensore NIR o Raman può monitorare continuamente la composizione del fuso polimerico, rilevando variazioni nella miscela o la presenza di degradazione. Se vengono rilevate anomalie, il sistema può inviare un segnale al PLC (Programmable Logic Controller) dell'estrusore, che può automaticamente regolare parametri come la temperatura, la velocità della vite o la percentuale di additivi per compensare le variazioni e mantenere la qualità del prodotto entro le specifiche. Analogamente, i visori iperspettrali possono ispezionare il macinato o i granuli di plastica prima o dopo l'estrusione, identificando e scartando automaticamente i contaminanti indesiderati tramite sistemi di soffiaggio ad aria o bracci robotici. Il Ruolo del Controllo Predittivo nella Gestione della Qualità Il controllo in linea non si limita alla semplice rilevazione di anomalie; la sua vera forza risiede nella capacità di abilitare il "controllo predittivo". Questo significa che i dati raccolti in tempo reale dai sensori non vengono utilizzati solo per reazioni immediate, ma anche per costruire modelli predittivi. Algoritmi avanzati, spesso basati su machine learning e intelligenza artificiale, analizzano i flussi di dati continui per prevedere la qualità del prodotto finale prima ancora che sia completamente formato. Ad esempio, un modello predittivo può correlare le variazioni spettrali nel fuso con le proprietà meccaniche attese del granulato. Se il modello prevede che il prodotto finale non soddisferà le specifiche, il sistema può attivare azioni correttive preventive, come l'aggiunta di agenti compatibilizzanti, stabilizzanti o modificatori d'impatto, o l'alterazione dei parametri di processo, prima che si verifichi una non conformità. Questo approccio proattivo riduce drasticamente la produzione di scarti e la necessità di rilavorazioni, ottimizzando l'efficienza produttiva e la sostenibilità. Benefici Economici e Ambientali del Monitoraggio in Tempo Reale L'adozione di sistemi di controllo qualità predittivo e in linea porta a una serie di benefici tangibili, sia economici che ambientali: Riduzione degli Scarti e delle Rilavorazioni: La capacità di identificare e correggere i problemi in tempo reale significa meno materiale non conforme che finisce come scarto o che richiede costose rilavorazioni. Questo si traduce direttamente in un risparmio di materie prime, energia e tempo. Miglioramento della Qualità e Consistenza del Prodotto: Il monitoraggio continuo assicura che il riciclato mantenga le proprietà desiderate, aumentando la fiducia dei clienti e aprendo nuove opportunità di mercato per applicazioni più esigenti. Ottimizzazione dei Processi: La comprensione dettagliata del processo fornita dai dati dei sensori permette di affinare e ottimizzare i parametri operativi, migliorando l'efficienza energetica e la produttività complessiva. Competitività Accresciuta: Le aziende che implementano queste tecnologie possono offrire prodotti riciclati di qualità superiore a costi inferiori, acquisendo un vantaggio competitivo significativo nel mercato. Sostenibilità Ambientale: Minori scarti e maggiore efficienza si traducono in un minore impatto ambientale, riducendo il consumo di risorse e le emissioni, e contribuendo attivamente agli obiettivi dell'economia circolare. Integrazione dei Dati e Intelligenza Artificiale per l'Ottimizzazione La vera potenza di questi sistemi risiede nell'integrazione dei dati. I sensori generano enormi quantità di informazioni che, se opportunamente aggregate e analizzate, possono rivelare correlazioni e pattern complessi. Qui entra in gioco l'Intelligenza Artificiale (AI) e il Machine Learning (ML). Algoritmi di AI possono apprendere dalle deviazioni di processo e dai risultati di qualità, affinando continuamente i modelli predittivi e suggerendo ottimizzazioni autonome. Sistemi SCADA (Supervisory Control and Data Acquisition) e MES (Manufacturing Execution Systems) integrano i dati dei sensori con altre informazioni di produzione (es. consumo energetico, velocità di linea, manutenzione predittiva), creando una visione olistica dell'impianto. Questa integrazione permette non solo il controllo in tempo reale, ma anche l'analisi retrospettiva per l'ottimizzazione a lungo termine, la tracciabilità completa del prodotto e la conformità normativa. L'AI può persino identificare le cause radice di problemi di qualità ricorrenti, suggerendo modifiche alla formulazione del materiale o alla configurazione dell'impianto. Prospettive Future: Verso un Riciclo 4.0 Il cammino verso un riciclo pienamente integrato e intelligente è ancora in evoluzione. Le prospettive future includono lo sviluppo di sensori ancora più miniaturizzati e robusti, capaci di operare in ambienti estremi, e l'integrazione di nuove tecniche analitiche. La fusione di dati provenienti da diverse fonti (multi-sensor fusion) e l'applicazione di gemelli digitali (digital twins) degli impianti di riciclo permetteranno simulazioni e ottimizzazioni ancora più sofisticate. L'obiettivo finale è un "Riciclo 4.0", dove gli impianti sono autonomi, auto-ottimizzanti e in grado di adattarsi dinamicamente alle variazioni della materia prima e alle richieste del mercato. Questo non solo massimizzerà il valore del materiale riciclato, ma consoliderà anche il ruolo del riciclo come pilastro fondamentale di un'economia veramente circolare e sostenibile, riducendo la dipendenza dalle risorse vergini e mitigando l'impatto ambientale dell'industria dei polimeri. L'investimento in queste tecnologie non è più un'opzione, ma una necessità strategica per le aziende che mirano alla leadership nel futuro dell'industria manifatturiera e del riciclo.© Riproduzione Vietata
SCOPRI DI PIU' Studio dei Process Oils da Fonti Rinnovabili e la loro Compatibilità con Gomme Sintetiche
Un’analisi tecnica sulle alternative sostenibili agli oli minerali nell’industria della gommadi Marco ArezioNell’industria della gomma sintetica, i process oils rappresentano un elemento invisibile ma decisivo. Questi oli non si limitano a rendere i compound più lavorabili: ne condizionano le proprietà dinamiche, la resistenza meccanica e persino la sostenibilità ambientale. Per lungo tempo, la produzione ha fatto affidamento quasi esclusivamente su derivati del petrolio, in particolare oli aromatici e paraffinici, la cui efficacia è stata comprovata da decenni di utilizzo. Tuttavia, le normative europee, unite alla crescente sensibilità ecologica, hanno spinto verso un ripensamento strutturale del settore. Da qui nasce l’interesse per i process oils di origine rinnovabile, derivati da oli vegetali o da biomasse, che promettono di unire compatibilità tecnica e responsabilità ambientale. Caratteristiche dei process oils tradizionali Gli oli minerali impiegati come plasticizzanti e fluidificanti hanno da sempre garantito un’ottima processabilità dei compound e una buona interazione con elastomeri come SBR, BR, NBR ed EPDM. Il loro ruolo consiste principalmente nel ridurre la viscosità durante la miscelazione, favorire la dispersione di filler rinforzanti e modulare le proprietà meccaniche del prodotto finale. Tuttavia, la presenza di composti policiclici aromatici (PAH), ritenuti tossici e regolamentati dalle direttive europee, ha reso urgente il ricorso a soluzioni più sicure e meno impattanti. Il passaggio da una base fossile a una bio-based non è quindi soltanto un miglioramento tecnologico, ma anche una risposta necessaria a vincoli ambientali e normativi. Origine e tipologie di process oils da fonti rinnovabili Le ricerche accademiche degli ultimi anni hanno esplorato numerose fonti per la produzione di oli alternativi. Gli oli vegetali naturali, come quelli di soia, colza, palma o girasole, costituiscono il gruppo più immediatamente disponibile. Accanto a essi, si collocano gli esteri sintetici derivati da acidi grassi, ottenuti attraverso processi di transesterificazione, capaci di garantire maggiore stabilità termica. In fase sperimentale troviamo i derivati dalla lignina o da oli pirolitici di biomassa, insieme ai plasticizzanti prodotti a partire da sottoprodotti agro-industriali come glicerolo o acido citrico. La caratteristica comune a tutti questi oli è la loro rinnovabilità e biodegradabilità, ma la sfida rimane il raggiungimento di prestazioni comparabili, in termini di durabilità e compatibilità, a quelle offerte dai corrispettivi fossili. Compatibilità con gomme sintetiche La compatibilità di un olio con un elastomero dipende in larga parte dalla polarità delle molecole e dalla capacità di interazione con la catena polimerica. Le prove di laboratorio hanno evidenziato come gli esteri a bassa polarità derivati da oli vegetali siano efficaci con gomme a base idrocarburica, come SBR e BR. Nei compound EPDM, oli idrogenati e a catena lunga hanno migliorato le prestazioni dinamiche riducendo l’isteresi. Per elastomeri più polari, come l’NBR, si sono rivelati più adatti esteri di acidi grassi funzionalizzati, in grado di interagire con i gruppi nitrilici e migliorare la resistenza all’olio. La compatibilità non è quindi uniforme, ma varia a seconda della natura chimica dell’elastomero e del grado di polarità del plasticizzante. Proprietà meccaniche e reologiche Un aspetto centrale riguarda le proprietà che i process oils trasmettono al compound. Gli oli rinnovabili riducono la viscosità Mooney in misura simile agli oli minerali, rendendo i compound processabili senza compromessi significativi. Le prove meccaniche hanno dimostrato che l’elasticità e la resistenza alla trazione rimangono comparabili, mentre alcuni esteri funzionalizzati hanno persino migliorato la resistenza alla lacerazione. In applicazioni come i pneumatici, si è osservato un effetto positivo sulla riduzione della resistenza al rotolamento, che si traduce in maggiore efficienza energetica. I dati sperimentali confermano dunque che la sostituzione di oli fossili con alternative rinnovabili non comporta necessariamente un decadimento delle prestazioni, anzi in alcuni casi porta a benefici misurabili. Stabilità termica e ossidativa Se le prestazioni reologiche e meccaniche appaiono promettenti, la stabilità rappresenta ancora un punto critico. Gli oli vegetali naturali, caratterizzati da catene insature, sono particolarmente vulnerabili all’ossidazione, fenomeno che può portare a indurimento del materiale e riduzione della vita utile del prodotto. Per ovviare a questo problema, si ricorre a modifiche chimiche mirate: idrogenazione parziale per saturare i doppi legami, epossidazione per incrementare la resistenza termica o processi di esterificazione per stabilizzare la molecola. Parallelamente, l’aggiunta di pacchetti antiossidanti specifici permette di prolungare la durata e di assicurare prestazioni costanti nel tempo. La ricerca scientifica è oggi orientata proprio a rafforzare questi aspetti, così da colmare il divario con gli oli minerali convenzionali. Implicazioni ambientali e industriali Sul piano ambientale, l’introduzione di process oils bio-based rappresenta un passo avanti significativo. La ridotta tossicità, la biodegradabilità e la possibilità di provenire da sottoprodotti industriali conferiscono a questi oli un profilo ecologico superiore rispetto ai derivati fossili. Tuttavia, l’analisi non può fermarsi al solo impatto diretto: occorre valutare il bilancio complessivo, considerando il consumo di suolo, l’uso di risorse idriche e il potenziale conflitto con la filiera alimentare. Per questo, la ricerca più avanzata guarda con interesse a oli ottenuti da colture non destinate all’alimentazione o da scarti agro-industriali, così da evitare competizioni indesiderate. Dal punto di vista industriale, l’adozione di process oils rinnovabili apre prospettive di lungo periodo: riduzione della dipendenza dalle fonti fossili, allineamento alle normative europee e possibilità di costruire catene del valore più resilienti. Conclusioni Il passaggio dai process oils di origine fossile a quelli derivati da fonti rinnovabili non è solo una tendenza, ma una necessità strategica. Le ricerche condotte in ambito accademico hanno già dimostrato la compatibilità con diversi elastomeri e l’efficacia in termini di lavorabilità e proprietà meccaniche. Rimangono aperte questioni cruciali, come la stabilità ossidativa e la standardizzazione industriale, ma le soluzioni sono in fase avanzata e promettono di rendere gli oli rinnovabili competitivi su larga scala. Nei prossimi anni, è prevedibile una crescente diffusione di queste alternative, con benefici sia per l’ambiente sia per l’industria, in un percorso che coniuga performance tecnica e sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' L'Evoluzione della Produzione delle Suole in Materiali Plastici: Storia, Processi e Innovazioni Sostenibili
Dalle prime suole in plastica agli attuali progressi tecnologici ed ambientalidi Marco ArezioLa produzione delle suole in materiali plastici ha una storia affascinante, che riflette l'evoluzione della tecnologia dei materiali e delle tecniche di produzione. Dalla metà del XX secolo, quando le prime suole in plastica cominciarono a sostituire le tradizionali suole in cuoio, fino ai giorni nostri, l'industria ha compiuto enormi progressi. Questo articolo racconta la storia della produzione delle suole in plastica, i vari passaggi del processo produttivo, le macchine utilizzate e le materie prime coinvolte, con un focus particolare sui materiali riciclati. Storia delle Suole in Plastica Negli anni '50, con l'avvento di nuovi materiali sintetici, le suole in plastica cominciarono a emergere come un'alternativa economica e versatile alle suole in cuoio. Il poliuretano (PU) e il polivinilcloruro (PVC) furono tra i primi materiali utilizzati. Negli anni '70 e '80, l'introduzione dell'etilene vinil acetato (EVA) rivoluzionò ulteriormente il settore grazie alle sue proprietà ammortizzanti e alla leggerezza. Con il passare degli anni, la tecnologia di produzione è diventata sempre più sofisticata, permettendo la realizzazione di suole con proprietà specifiche per diverse tipologie di calzature, dalle quelle sportive a quelle eleganti. Oggi, la sostenibilità è al centro dell'innovazione nel settore, con un crescente utilizzo di materiali riciclati e bioplastici per ridurre l'impatto ambientale. Materie Prime Le materie prime utilizzate per la produzione di suole in plastica sono varie e ciascuna offre specifiche proprietà fisiche e meccaniche. Tra le più comuni troviamo: Poliuretano (PU): Conosciuto per la sua leggerezza e resistenza all'abrasione. È spesso utilizzato per suole confortevoli e flessibili. Etilene Vinil Acetato (EVA): Materiale leggero e ammortizzante, utilizzato prevalentemente per suole sportive. Polivinilcloruro (PVC): Utilizzato per la sua economicità e versatilità, sebbene sia meno performante in termini di comfort rispetto a PU ed EVA. Gomma termoplastica (TPR): Coniuga le proprietà della plastica e della gomma, risultando ideale per suole resistenti e flessibili. Nylon e Polietilene ad Alta Densità (HDPE): Utilizzati per specifiche applicazioni che richiedono alta resistenza e durabilità. Oltre a queste materie prime tradizionali, l'industria sta sempre più adottando materiali riciclati per ridurre l'impatto ambientale. Tra i materiali riciclati più utilizzati troviamo: Poliuretano Riciclato (rPU): Derivato da scarti di produzione o da prodotti a fine vita, rPU mantiene molte delle proprietà del poliuretano vergine, offrendo una valida alternativa sostenibile. Etilene Vinil Acetato Riciclato (rEVA): I ritagli e i prodotti EVA scartati possono essere rigenerati e riutilizzati per nuove produzioni, contribuendo a ridurre i rifiuti. PVC Riciclato (rPVC): Il PVC può essere riciclato molte volte senza una perdita significativa della qualità, rendendolo un'opzione interessante per la produzione sostenibile. Gomma Riciclata (rRubber): Derivata da pneumatici usati e altri prodotti in gomma, questa materia prima riciclata è particolarmente resistente e adatta per suole durevoli. Polimeri Bio-based: Prodotti da fonti rinnovabili come l'amido di mais o l'olio di ricino, questi polimeri offrono una riduzione significativa delle emissioni di CO2 rispetto ai materiali derivati dal petrolio. Dettagli Produttivi Il processo produttivo delle suole in materiali plastici si articola in diverse fasi, ciascuna delle quali richiede l'uso di macchinari specifici e tecniche precise. 1. Progettazione e Sviluppo del Modello Prima di iniziare la produzione vera e propria, è fondamentale sviluppare un modello della suola. Questo processo coinvolge designer e ingegneri che utilizzano software CAD (Computer-Aided Design) per creare un modello tridimensionale dettagliato. 2. Preparazione delle Materie Prime Le materie prime vengono selezionate e preparate per il processo di produzione. Il materiale plastico grezzo, sotto forma di granuli o polveri, viene mescolato con additivi come agenti schiumogeni, coloranti e plastificanti per migliorare le proprietà fisiche e meccaniche del prodotto finale. 3. Stampaggio ad Iniezione Il metodo più comune per la produzione di suole in plastica è lo stampaggio ad iniezione. Questo processo coinvolge diverse fasi: Riscaldamento: I granuli di plastica vengono riscaldati in una macchina per stampaggio ad iniezione fino a raggiungere uno stato fuso. Iniezione: La plastica fusa viene iniettata in uno stampo, che ha la forma della suola. Lo stampo viene mantenuto a una temperatura costante per garantire una distribuzione uniforme del materiale. Raffreddamento: Una volta che la plastica è stata iniettata nello stampo, il materiale si raffredda e solidifica. Estrazione: La suola formata viene estratta dallo stampo e sottoposta a un controllo di qualità per verificare eventuali difetti. Questo metodo permette una produzione rapida e precisa, con la possibilità di realizzare suole complesse con dettagli intricati. 4. Stampaggio a Compressione Un'altra tecnica utilizzata è lo stampaggio a compressione, particolarmente adatta per materiali come il PU: Posizionamento: Il materiale plastico viene posizionato in una cavità dello stampo. Compressione: Gli stampi vengono chiusi e compressi ad alta pressione, distribuendo il materiale in modo uniforme. Riscaldamento e Raffreddamento: Il materiale viene riscaldato per consentire la fusione e poi raffreddato per solidificarsi. Il vantaggio principale dello stampaggio a compressione è la capacità di produrre suole con proprietà meccaniche superiori e con un livello di densità controllato, ideale per applicazioni che richiedono una maggiore resistenza e durata. 5. Estrusione Per alcune applicazioni specifiche, può essere utilizzato il processo di estrusione: Riscaldamento: Il materiale plastico viene riscaldato e fuso. Estrusione: La plastica fusa viene spinta attraverso una matrice per creare una forma continua che viene poi tagliata nella lunghezza desiderata. Questo metodo è particolarmente utile per la produzione di suole di forma semplice e continua, come quelle utilizzate per calzature da lavoro o casual. Le estrusioni possono essere ulteriormente lavorate per aggiungere texture o tagli specifici. RifinituraUna volta che le suole sono state formate, devono essere rifinite. Questo può includere: Taglio e Sagomatura: Le suole vengono tagliate e sagomate per ottenere la forma finale desiderata. Trattamenti di Superficie: Applicazione di rivestimenti anti-scivolo, stampe decorative o texture. Assemblaggio: Se necessario, le suole possono essere assemblate con altre componenti della scarpa. Controllo di Qualità Ogni fase del processo produttivo include rigorosi controlli di qualità per garantire che le suole soddisfino gli standard di performance e durabilità. Questo può includere test di resistenza all'abrasione, flessibilità, aderenza e durata. Macchinari Utilizzati La produzione di suole in plastica richiede l'uso di vari macchinari specializzati. Ecco i principali con dettagli tecnici e consigli sulla scelta: Macchine per Stampaggio ad Iniezione: Queste macchine sono fondamentali per la fusione e l'iniezione della plastica nello stampo. Le macchine per stampaggio ad iniezione possono variare per dimensioni e capacità. Capacità di Iniezione: Misurata in grammi o in centimetri cubi, indica la quantità di plastica che la macchina può iniettare per ciclo. Forza di Chiusura: Misurata in tonnellate, è la pressione necessaria per mantenere lo stampo chiuso durante l'iniezione. Macchine con forze di chiusura superiori sono adatte per suole più grandi e complesse. Velocità di Ciclo: La velocità con cui la macchina può completare un ciclo di iniezione e raffreddamento. Macchine ad alta velocità migliorano la produttività. Consiglio sulla Scelta: Scegliere una macchina con capacità di iniezione e forza di chiusura adeguate alla dimensione e complessità delle suole da produrre. Considerare anche la velocità di ciclo per ottimizzare la produttività. Stampi per Compressione: Utilizzati principalmente per materiali come il PU, questi stampi devono essere robusti e capaci di distribuire uniformemente la pressione. Materiale degli Stampi: Gli stampi sono generalmente realizzati in acciaio temprato per resistere alla pressione e al calore. Sistema di Riscaldamento: Essenziale per garantire che il materiale venga fuso uniformemente. Può essere integrato nello stampo stesso o nella pressa. Sistema di Raffreddamento: Aiuta a solidificare rapidamente la suola dopo la compressione, migliorando l'efficienza produttiva. Consiglio sulla Scelta: Optare per stampi con un sistema di riscaldamento e raffreddamento efficace e un materiale di alta qualità per garantire la durabilità e la precisione. Estrusori: Macchinari che fondono ed estrudono la plastica per formare una striscia continua. Importanti per produzioni specifiche. Diametro della Vite: Determina la quantità di materiale che può essere estruso. Viti di diametro maggiore sono adatte per grandi volumi. Lunghezza della Vite: Influisce sul tempo di passaggio del materiale nella vite, importante per una fusione uniforme. Sistema di Raffreddamento: Necessario per mantenere la temperatura ideale durante l'estrusione. Consiglio sulla Scelta: Scegliere un estrusore con diametro e lunghezza della vite adeguati al tipo di suola da produrre. Un sistema di raffreddamento efficace è cruciale per mantenere la qualità del prodotto finale. Considerazioni Ambientali L'industria della plastica è spesso criticata per il suo impatto ambientale. Tuttavia, ci sono vari sforzi in corso per rendere la produzione di suole in plastica più sostenibile: Riciclo: L'uso di materiali riciclati è in aumento. Ad esempio, l'EVA può essere riciclato e riutilizzato nella produzione di nuove suole. Bioplastiche: Si stanno sviluppando materiali plastici derivati da fonti rinnovabili, come l'amido di mais, che offrono una riduzione dell'impatto ambientale. Efficienza Energetica: Le tecnologie avanzate permettono di ridurre il consumo energetico durante il processo produttivo. Conclusione La produzione di suole in materiali plastici è un processo sofisticato che coinvolge una serie di fasi tecniche e l'uso di macchinari avanzati. Con un'attenzione sempre maggiore alla sostenibilità, l'industria sta evolvendo per integrare materiali riciclati e tecnologie ecologiche, migliorando l'impatto ambientale senza compromettere la qualità del prodotto finale. La storia delle suole in plastica è una testimonianza dell'evoluzione tecnologica e della capacità dell'industria di adattarsi a nuove sfide, puntando sempre più verso un futuro sostenibile.© Riproduzione Vietata
SCOPRI DI PIU'
