







 Il Futuro Sostenibile del Granulo Riciclato in LLDPE: Innovazione e Applicazioni
Scopri come il Riciclo Avanzato dell' LLDPE Connette l'Industria della Plastica all'Economia Circolaredi Marco ArezioIl polietilene lineare a bassa densità (LLDPE) è un materiale plastico ampiamente utilizzato in numerosi prodotti, dall'imballaggio flessibile ai manufatti agricoli. La sua flessibilità, resistenza e durabilità lo rendono un candidato ideale per molteplici applicazioni. Tuttavia, l'impiego massiccio di LLDPE solleva preoccupazioni ambientali legate alla gestione dei rifiuti e alla sostenibilità. Il riciclo del LLDPE, in particolare sotto forma di granulo riciclato, emerge come una soluzione promettente per affrontare queste sfide, consentendo di ridurre l'impatto ambientale associato alla produzione e allo smaltimento dei materiali plastici. Processo di Produzione dell'LLDPE Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione che utilizza catalizzatori specifici per ottenere una struttura molecolare unica, che conferisce al materiale le sue caratteristiche desiderate di resistenza, duttilità e flessibilità. La produzione dell'LLDPE può essere suddivisa in diverse fasi chiave:Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione, come abbiamo visto, che coinvolge l'unione di monomeri di etilene in lunghe catene polimeriche. Questo processo si svolge tipicamente in due modi principali: Polimerizzazione in fase gassosa: L'etilene gassoso viene iniettato in un reattore contenente un catalizzatore, solitamente a base di titanio o cromo. Le condizioni di pressione e temperatura elevate facilitano l'unione dei monomeri di etilene, formando il polimero LLDPE. Polimerizzazione in soluzione o in slurry: L'etilene viene disciolto in un solvente o sospeso in una miscela sotto forma di slurry, con l'aggiunta di un catalizzatore. La reazione di polimerizzazione avviene in queste condizioni, portando alla formazione di LLDPE. La scelta del processo dipende dalle specifiche esigenze di produzione e dalle caratteristiche desiderate nel prodotto finale. Il LLDPE prodotto è noto per la sua resistenza alle sollecitazioni meccaniche e chimiche, la flessibilità e la capacità di formare film sottili di alta qualità. Controllo di Qualità Prima di essere distribuito, il LLDPE subisce rigorosi test di controllo qualità per assicurare che le proprietà meccaniche e chimiche rispettino gli standard richiesti per le applicazioni specifiche. Processo di Riciclo del LLDPE Il riciclo del LLDPE inizia con la raccolta e la selezione dei rifiuti di plastica, seguita da una serie di passaggi che trasformano il materiale usato in granuli riciclati pronti per un nuovo ciclo di produzione: Raccolta e Selezione: I rifiuti di LLDPE vengono raccolti e separati da altri tipi di plastica e contaminanti. Questo passaggio è cruciale per garantire la purezza del materiale riciclato. Lavaggio e Pulizia: I materiali selezionati vengono lavati per rimuovere impurità, residui di cibo, etichette e adesivi. Questo processo include solitamente una fase di triturazione, che riduce il materiale in pezzi più piccoli, facilitandone il lavaggio. Rigenerazione e Pelletizzazione: I frammenti puliti di LLDPE vengono poi fusi in un estrusore, che omogenizza il materiale. Durante l'estrusione, il materiale fuso viene filtrato per rimuovere eventuali contaminanti rimasti. Infine, il LLDPE fuso viene tagliato in piccoli granuli, pronti per essere utilizzati nella produzione di nuovi oggetti. Questo processo non solo riduce la quantità di rifiuti destinati alle discariche ma contribuisce anche a conservare le risorse naturali e a ridurre l'impatto ambientale associato alla produzione di nuove plastiche. Vantaggi Ambientali del Riciclo del LLDPE Il riciclo del LLDPE porta numerosi benefici ambientali, cruciale per migliorare le sfide globali legate ai rifiuti di plastica e alla sostenibilità. Ecco i principali vantaggi: Riduzione dell'Impronta di Carbonio: La produzione di granulo riciclato in LLDPE richiede meno energia rispetto alla produzione di LLDPE vergine. Ciò si traduce in una significativa riduzione delle emissioni di gas serra, contribuendo alla lotta contro il cambiamento climatico. Conservazione delle Risorse Naturali: L'utilizzo di materiale riciclato riduce la dipendenza dalle risorse fossili, come il petrolio e il gas naturale, necessarie per produrre etilene, il monomero di base del LLDPE. Promozione dell'Economia Circolare: Il riciclo del LLDPE si inserisce nell'idea di economia circolare, dove i materiali vengono riutilizzati e riciclati il più possibile, riducendo i rifiuti e migliorando l'efficienza delle risorse. Applicazioni del Granulo Riciclato in LLDPE Grazie alle sue proprietà, il granulo riciclato in LLDPE trova impiego in diversi settori: Imballaggio Flessibile: Sacchetti per la spesa, film per imballaggi alimentari e materiali di imballaggio protettivo sono alcuni esempi dove il granulo riciclato in LLDPE viene utilizzato, sfruttando la sua flessibilità e resistenza. Prodotti per l'Agricoltura: Teli per pacciamatura, tubi per l'irrigazione e reti protettive sono prodotti agricoli fabbricati con LLDPE riciclato, beneficiando della sua durabilità e resistenza agli agenti atmosferici. Beni di Consumo e Industriale: Contenitori, cestini per la raccolta differenziata e componenti industriali sono altri esempi di applicazioni del LLDPE riciclato, che ne valorizzano la resistenza e la versatilità. Problemi e Limitazioni Nonostante i numerosi vantaggi, il riciclo del LLDPE presenta alcune difficoltà: Qualità e Uniformità del Materiale: La variabilità nella qualità dei rifiuti di plastica può influenzare le proprietà del granulo riciclato, rendendo a volte difficile l'uso in applicazioni che richiedono specifiche tecniche strette. Limitazioni Tecniche: Alcune applicazioni, specialmente quelle che richiedono materiale con proprietà meccaniche o di barriera specifiche, possono essere difficili da realizzare con il LLDPE riciclato a causa delle sue variazioni di performance. Superamento delle Barriere Tecnologiche e di Mercato: Per incrementare l'uso del LLDPE riciclato, sono necessarie innovazioni tecnologiche che migliorino la qualità del materiale riciclato e strategie di mercato che ne promuovano l'adozione. Innovazioni Tecnologiche nel Riciclo del LLDPE Le innovazioni tecnologiche giocano un ruolo cruciale nel migliorare l'efficienza e l'efficacia del processo di riciclo del LLDPE, affrontando le problematiche legate alla qualità e all'applicabilità del materiale riciclato. Di seguito vengono illustrate alcune delle principali innovazioni in questo campo: Tecnologie di Separazione Avanzate: Nuovi metodi di separazione e purificazione, come la tecnologia NIR (Near Infrared) e le tecniche di flottazione, consentono una migliore selezione dei materiali, aumentando la purezza del LLDPE riciclato e migliorandone le proprietà. Processi di Compatibilizzazione: Lo sviluppo di additivi compatibilizzanti aiuta a migliorare le interazioni tra diversi tipi di plastiche nel riciclo misto, migliorando la qualità del prodotto finale e ampliandone le possibili applicazioni. Raffinamento della Qualità attraverso il Riciclo Chimico: Il riciclo chimico, che converte i polimeri in monomeri o in altri composti chimici intermedi, offre la possibilità di produrre LLDPE riciclato con qualità paragonabile a quella del vergine, superando le limitazioni delle tecniche di riciclo meccanico. Tendenze di Mercato e Impatto delle Politiche Ambientali Il mercato del LLDPE riciclato è influenzato da diverse tendenze globali e politiche ambientali: Crescente Domanda di Materiali Sostenibili: La crescente consapevolezza ambientale tra consumatori e aziende spinge la domanda di materiali riciclati, inclusi il LLDPE riciclato, specialmente in settori come l'imballaggio, dove la sostenibilità sta diventando un criterio di scelta sempre più importante. Impatto delle Politiche Ambientali: Legislazioni e normative, come le direttive sull'economia circolare dell'Unione Europea, che impongono quote di contenuto riciclato nei prodotti e incentivano la riduzione dei rifiuti di plastica, stimolano l'industria a investire nel riciclo e nell'uso di materiali riciclati. Innovazioni nella Supply Chain: L'integrazione verticale e le partnership lungo la catena di fornitura del riciclo stanno migliorando l'efficienza del processo di riciclo e la qualità del materiale riciclato, rendendo il LLDPE riciclato più competitivo sul mercato.
SCOPRI DI PIU' EPDM Riciclato: Da Dove Viene e Cosa E’
Vediamo cosa sono i polimeri in EPDM, quelli miscelati con il PP e quali sono le fonti del loro riciclo. di Marco ArezioNel mondo dei polimeri, la gomma EPDM viene definita terpolimero, perché ottenuta dalla copolimerizzazione dell’etilene, del propilene e da un monomero di diene. Nell’analisi dei componenti dell’EPDM, il valore dell’etilene può essere rappresentato da una percentuale che varia dal 45 al 75. Questo lasso percentuale incide sulle caratteristiche della miscela di gomma, infatti maggiore è la percentuale di etilene e migliori saranno la lavorabilità, il caricamento e l’estrusione. Per quanto riguarda la vulcanizzazione a base di perossido delle miscele in gomma EPDM, queste si caratterizzano con una maggiore densità di reticolazione rispetto ad altri polimeri analoghi. L’EPDM si presta egregiamente anche a blends con il polipropilene, in quanto ha una rigidità e una temperatura di rammollimento elevata, compatibili con entrambi i polimeri. Le caratteristiche tecniche delle miscele tra PP ed EPDM dipendono dal grado di miscelazione dei componenti, infatti, con una percentuale di PP intorno al 90% si ottengono le stesse caratteristiche tecniche del PP originale, ma con una rigidità ed una temperatura di rammollimento inferiori. Di contro le miscele che conterranno una percentuale di PP intorno al 40%, presenteranno le caratteristiche tipiche di una gomma termoplastica. Inoltre la scelta della tipologia di polipropilene, se homopolimero o copolimero, cambieranno le caratteristiche finali della miscela. Quali sono le proprietà dell’EPDM? I prodotti in EPDM hanno una buona resistenza all’acqua calda e fredda, resistenza al calore, all’ozono, agli agenti atmosferici e al vapore. Di contro, hanno una bassa resistenza alla benzina, al cherosene, agli idrocarburi aromatici alifatici, ai solventi e agli acidi concentrati. Quali sono gli impieghi? L’utilizzo più comune dell’EPDM è sicuramente il settore dell’automotive, dove viene impiegato per i seguenti principali prodotti: • guarnizioni di porte • finestrini • bagagliai • parabrezza Nel settore dell’edilizia: • membrane dei tetti • geomembrane per laghetti • miscelati con poliuretani vengono impiegati su pavimenti, tetti, asfalto, mattoni e legno • per creare pavimenti non scivolosi • guarnizioni per infissi Nel settore degli elettrodomestici ed degli impianti: • frigoriferi • radiatori • cinghie • lavatrici • tubi • isolamento elettrico Come si ricicla l’EPDM?I prodotti in EPDM possono derivare dal settore industriale, espressi in scarti di lavorazione, oppure dal settore civile, come scarti della raccolta differenziata. In entrambi i casi gli oggetti da riciclare devono essere preventivamente analizzati in quanto potrebbero contenere materiali diversi dal solo EPDM. Per esempio, il riciclo dei paraurti delle auto, deve essere preceduto da una lavorazione per togliere eventuali dati o viti che potrebbero essere contenuti nel prodotto, oppure, nel campo del post consumo, i paraurti potrebbero presentare verniciature dannose alla qualità finale della materia prima da riciclare. Inoltre, spesso, nell’industria dell’automotive, i componenti in EPDM potrebbero avere degli isolanti attaccati come, per esempio, il polietilene reticolato che peggiora la qualità dello scarto da lavorare. L’EPDM riciclato viene utilizzato, normalmente, sotto forma di macinato in diverse forme dimensionali, ma anche come granulo adatto agli estrusori o alle presse ad iniezione. Categoria: notizie - tecnica - plastica - riciclo - EPDM
SCOPRI DI PIU' Il tuo estrusore si lamenta? prova un cambia filtri in continuo
Dai cambiafiltri automatici ai sistemi a backflush, laser, tamburo rotante e doppio stadio: come la filtrazione del melt sta cambiando il riciclo meccanico delle plastiche post consumo nel 2026di Marco ArezioDescrizione autore: Marco Arezio si occupa di economia circolare, riciclo dei polimeri e filiere industriali delle materie plastiche. Attraverso la piattaforma rMIX segue l’evoluzione tecnica dei processi di selezione, lavaggio, estrusione, filtrazione e valorizzazione delle materie prime seconde. Data dell'articolo: Aprile 2020Data aggiornamento: Marzo 2026Come abbiamo avuto modo di affrontare in altri articoli, la qualità dell’input della plastica proveniente dalla raccolta differenziata, ha subito negli ultimi anni un generale peggioramento, anche a causa della chiusura delle importazioni sul mercato cinese della fine del 2017. L’aumento della presenza di plastiche miste, come i poli accoppiati, il PVC o le contaminazioni di altre plastiche all’interno della balla di scarti da post consumo che arriva agli impianti di lavorazione delle materie plastiche, mette in difficoltà il produttore di polimeri sul mantenimento di un’idonea qualità dei polimeri da produrre. Perché oggi la filtrazione del melt è diventata decisiva nel riciclo delle plastiche post consumo Nel 2020 il tema dei cambiafiltri in continuo veniva ancora affrontato soprattutto come una soluzione pratica per evitare fermate macchina, alleggerire il lavoro dell’operatore e limitare la presenza di impurità visibili nel granulo. Oggi, nel 2026, la filtrazione del melt ha assunto un ruolo molto più centrale. Non è più soltanto un accessorio dell’estrusore, ma una tecnologia che incide direttamente sulla costanza qualitativa del granulo, sulla stabilità della linea, sulla perdita di polimero utile e, in molti casi, anche sulla durabilità del manufatto finale. Le analisi più recenti mostrano infatti che impurità polimeriche e non polimeriche residue possono ridurre in modo marcato la vita utile dei prodotti ottenuti da riciclato, soprattutto nelle applicazioni durevoli, dove disomogeneità e inclusioni diventano punti di innesco per rotture premature. Questo cambiamento di prospettiva nasce da una realtà industriale evidente: la qualità media del post consumo è più variabile di quanto non fosse alcuni anni fa. I flussi in ingresso contengono una maggiore eterogeneità compositiva, più residui cartacei, più frazioni elastiche, più contaminanti minerali e più polimeri incompatibili presenti in tracce. Anche quando la selezione ottica e il lavaggio lavorano bene, il riciclatore si trova quasi sempre davanti a un melt che non può essere inviato alla pelletizzazione senza una fase di pulizia finale efficace. Per questa ragione, la filtrazione non deve più essere vista come una barriera finale contro lo sporco, ma come uno stadio di raffinazione del polimero fuso. Perché il solo lavaggio non basta a garantire un granulo stabile e pulito Un impianto di lavaggio ben dimensionato resta indispensabile. Riduce le contaminazioni superficiali, separa una parte degli inerti, diminuisce il carico organico e abbassa il rischio di carbonizzazioni in estrusione. Tuttavia, il lavaggio non è in grado di eliminare tutte le impurità che compromettono il comportamento del melt. Restano infatti materiali non fondenti, frammenti elastomerici, residui di carta e legno, particelle metalliche sottili, polimeri estranei a più alto punto di fusione e contaminanti che, una volta entrati nell’estrusore, diventano particolarmente difficili da gestire. Le evidenze sperimentali più recenti sul PE post consumo mostrano che la filtrazione singola e doppia modifica in modo misurabile la qualità del materiale, riducendo quantità e dimensione dei contaminanti, ma influenzando anche parametri come MFR, contenuto di ceneri e stabilità all’ossidazione. Questo conferma che la filtrazione non è un semplice passaggio accessorio, bensì una fase di processo che condiziona il profilo finale del granulo. Il punto fondamentale è che il filtro non lavora su una materia “vergine”, ma su una massa polimerica già sottoposta a stress termici e meccanici. Ogni bar di pressione, ogni secondo di permanenza, ogni accumulo di contaminante sulla superficie filtrante può influenzare la qualità del prodotto. Per questo i sistemi più recenti sono stati progettati non solo per trattenere impurità, ma anche per limitare le perdite di carico, ridurre il tempo di residenza del contaminante caldo sullo schermo e mantenere la pressione di processo entro valori il più possibile costanti. Come si sono evoluti i sistemi di filtrazione delle plastiche riciclate L’evoluzione più importante degli ultimi anni riguarda il passaggio dai sistemi discontinui, che richiedevano soste frequenti o cambi manuali delle reti, ai sistemi continui e autopulenti. Oggi i migliori cambiafiltri non si limitano a trattenere lo sporco, ma gestiscono in modo dinamico il rapporto tra pressione, scarico del contaminante, area filtrante disponibile e perdita di polimero utile. L’obiettivo industriale non è più soltanto ottenere un granulo visivamente più pulito, ma farlo senza compromettere produttività, resa e stabilità della linea. Le famiglie tecnologiche oggi più interessanti possono essere lette come risposte diverse a problemi diversi. Ci sono sistemi pensati per flussi moderatamente contaminati, altri per feedstock con picchi molto elevati di sporco; alcuni privilegiano la finezza di filtrazione, altri la continuità di marcia; alcuni sono ideali per film in poliolefine, altri per PET, ABS, PS, poliammidi o materiali ad alta fluidità. La scelta corretta dipende dal mix tra tipo di polimero, natura del contaminante, livello di contaminazione e applicazione finale del granulo. I cambiafiltri continui a raschiatore: la risposta più concreta ai flussi sporchi e instabili Una delle architetture più diffuse oggi è quella del cambiafiltro continuo con raschiatore. In questi sistemi il melt attraversa una superficie filtrante mentre un organo meccanico pulisce in continuo o quasi continuo lo schermo, convogliando le impurità verso una zona di espulsione. Il vantaggio principale è la continuità della produzione: il filtro non si intasa fino al fermo, ma viene mantenuto funzionale durante il processo. In molte configurazioni l’apertura della valvola di scarico è gestita in funzione della contaminazione, della pressione o di una temporizzazione controllata. Questo approccio è particolarmente utile quando il feedstock presenta picchi irregolari di sporco. I sistemi a raschiatore di ultima generazione sono molto apprezzati perché permettono di mantenere la superficie filtrante operativa, limitano la formazione di cake e riducono l’accumulo prolungato di impurità calde sullo schermo. In termini industriali questo significa meno gel, meno punti neri, meno odori da materiale carbonizzato e una pressione di processo più regolare. Per PE, PP, PS, ABS e altri polimeri largamente impiegati nel riciclo meccanico, questa tipologia rappresenta oggi una delle soluzioni più robuste e versatili. I sistemi backflush: quando serve continuità senza perdere la superficie filtrante Un’altra tecnologia ormai consolidata è quella del backflush segmentato o parziale. In questi sistemi una parte della superficie filtrante continua a lavorare mentre un’altra parte viene rigenerata tramite controlavaggio. La logica è particolarmente interessante perché consente di mantenere la filtrazione attiva durante la pulizia dello schermo, evitando le discontinuità dei vecchi sistemi a cassetta. Le configurazioni più evolute mantengono disponibile la superficie filtrante anche durante il controlavaggio e puntano a conservare costanti pressione, volume di melt e condizioni di processo. Il vantaggio del backflush è evidente nei contesti in cui la contaminazione non è estrema ma è sufficientemente elevata da rendere inefficiente una semplice rete tradizionale. Inoltre, il controlavaggio segmentato riduce il rischio che il filtro diventi un punto di forte instabilità idraulica. Per molte linee di riciclo meccanico, soprattutto dove si lavora con materiali già discretamente preparati a monte, il backflush rappresenta un buon compromesso tra automazione, pulizia del melt e contenimento del melt loss. I filtri a disco microforato e i sistemi “laser”: maggiore precisione e controllo dello spurgo Fra i sistemi più avanzati emersi negli ultimi anni rientrano quelli basati su schermi microforati ad alta precisione, spesso associati a dischi paralleli e a organi di raschiatura che rimuovono in continuo il contaminante trattenuto. Queste soluzioni sono nate per trattare feedstock difficili, con impurità fini, elastomeriche o miste, mantenendo una pressione relativamente costante e una qualità di melt elevata. La loro forza non è solo la finezza della separazione, ma anche il controllo molto più sofisticato dello scarico delle impurità. La tendenza più recente riguarda infatti i sistemi intelligenti di controllo dello spurgo. Nei modelli più aggiornati, il software rileva picchi di contaminazione, variazioni di throughput, aumento di viscosità o progressiva riduzione dell’area filtrante utile e adegua automaticamente la velocità del raschiatore e del sistema di scarico. In alcuni casi questo approccio ha permesso di ridurre il melt loss fino al 50% rispetto ai controlli precedenti, mantenendo più stabile la filtrazione nel tempo. In parallelo, l’aumento della superficie filtrante disponibile in alcune nuove geometrie ha reso possibile lavorare a throughput più elevati senza sacrificare la qualità del filtrato. I filtri a tamburo rotante: la soluzione per contaminazioni molto elevate Quando il feedstock è particolarmente sporco, con percentuali elevate di contaminanti solidi o elastomerici, i sistemi a tamburo rotante rappresentano una delle architetture più efficaci. In questa configurazione il melt fluisce attraverso un tamburo perforato, generalmente dall’esterno verso l’interno. Le impurità vengono trattenute sulla superficie esterna e rimosse quasi immediatamente da un raschiatore, che le convoglia verso lo scarico. Il vantaggio tecnico è notevole: il contaminante resta poco tempo nella zona calda, la superficie filtrante viene continuamente liberata e la pressione di processo rimane più costante rispetto a molte soluzioni tradizionali. Questo tipo di filtro si è dimostrato adatto anche a feedstock con contaminazioni molto importanti, fino a circa il 16% in peso in alcune configurazioni industriali. È inoltre efficace su contaminanti difficili come particelle metalliche sottili, alluminio, gomma, silicone e altri residui che nei sistemi convenzionali possono deformarsi o spingere il filtro verso l’intasamento rapido. La possibilità di regolare in modo indipendente la velocità del tamburo e quella del sistema di scarico permette una taratura fine fra qualità del filtrato, perdita di polimero e stabilità della linea. I sistemi a nastro continuo: semplicità operativa e produzione non stop Una tecnologia meno discussa ma molto interessante è quella del cambiafiltro a nastro continuo. In questi impianti la superficie filtrante viene sostituita gradualmente attraverso l’avanzamento di una rete o di un nastro, in modo da offrire sempre una nuova area di filtrazione senza fermare l’estrusione. Il vantaggio principale è la semplicità concettuale abbinata a una buona continuità di esercizio. In contesti produttivi con esigenze di lunga autonomia e personale ridotto, i sistemi a nastro possono risultare molto competitivi, soprattutto quando il feedstock ha contaminazioni moderate ma persistenti. Dal punto di vista economico, questi sistemi sono interessanti perché sfruttano in modo ordinato e progressivo la superficie disponibile, riducendo le interruzioni e semplificando la manutenzione ordinaria. Non sempre rappresentano la scelta migliore per contaminazioni estreme, ma possono offrire un ottimo equilibrio fra produttività, regolarità di marcia e facilità di gestione. La doppia filtrazione e la filtrazione a cascata: quando una sola barriera non basta Uno degli sviluppi più rilevanti del periodo recente è il crescente utilizzo di schemi a doppio stadio o a cascata. In questo approccio il primo filtro svolge una funzione di sgrossatura, trattenendo i contaminanti più grossolani e proteggendo gli organi a valle, mentre il secondo filtro realizza una pulizia più fine del melt. Il vantaggio è duplice: si riduce l’usura delle apparecchiature successive e si ottiene un controllo più raffinato sulla qualità finale del granulo. Nei sistemi più spinti, soprattutto per fibre, non tessuti o applicazioni molto esigenti, la seconda filtrazione può arrivare a finezze nell’ordine di 15 micron, mentre per filtrazioni molto fini si ricorre a configurazioni speciali di tipo cascade. Tuttavia, la doppia filtrazione non deve essere considerata una soluzione universale. Gli studi più recenti sul PE post consumo mostrano che il secondo stadio riduce effettivamente contaminazione e dimensione dei difetti, ma può influenzare anche proprietà significative del materiale. In altre parole, filtrare di più non equivale sempre a ottenere un riciclato migliore in senso assoluto. Tutto dipende da quanto il mercato remunera quel salto qualitativo e da quanto stress termomeccanico aggiuntivo il materiale può sopportare senza degradarsi inutilmente. Il rapporto tra filtrazione, degasaggio e rimozione degli odori Un aspetto molto importante, oggi, è la crescente integrazione tra filtrazione e degasaggio. Nei processi più evoluti la rimozione dei contaminanti solidi avviene prima delle sezioni di degasaggio, così da migliorare l’estrazione dei volatili e ridurre il contributo di carta, residui organici e particelle carbonizzabili alla formazione di odori. Questo è particolarmente rilevante per PET, fibre, non tessuti e flussi da imballaggi post consumo, nei quali la componente odorigena e i composti volatili possono compromettere la qualità percepita del riciclato anche se il granulo appare pulito visivamente. La filtrazione moderna, quindi, non deve essere valutata solo sulla base del micronaggio. Conta la posizione del filtro nella linea, la sua interazione con la pompa melt, la sua capacità di lavorare prima di un degasaggio efficiente e la sua attitudine a non trattenere troppo a lungo contaminanti termicamente instabili. Un filtro che pulisce bene ma surriscalda il contaminante o genera troppo melt loss può essere meno vantaggioso di un sistema apparentemente meno fine ma più equilibrato. Quali sono oggi i criteri reali per scegliere un sistema di filtrazione La scelta di un filtro per plastiche riciclate non dovrebbe mai partire soltanto dal grado di filtrazione dichiarato. I criteri corretti sono più complessi. Il primo è la natura del contaminante: un inerte minerale, un frammento metallico, una particella carboniosa, un elastomero o un polimero incompatibile non si comportano allo stesso modo sulla superficie filtrante. Il secondo è la concentrazione media e la variabilità dei picchi di contaminazione. Il terzo è il tipo di polimero da trattare: PE, PP, PS, ABS, PET e poliammidi rispondono diversamente a pressione, temperatura e tempo di residenza. Il quarto è l’applicazione finale: tubo, film, lastra, fibra, non tessuto, stampaggio o compound tecnico richiedono livelli qualitativi differenti. A questi elementi se ne aggiungono altri di natura economica: stabilità di pressione, frequenza di manutenzione, perdita di polimero allo spurgo, durata dello schermo, consumo energetico e capacità del sistema di restare efficiente quando il feedstock cambia leggermente da lotto a lotto. È qui che i sistemi più recenti fanno la differenza, perché non puntano solo alla filtrazione fine ma a una filtrazione più stabile, più automatizzata e meno dissipativa. Cosa la filtrazione non può fare da sola Per quanto evoluti, i sistemi di filtrazione non possono sostituire una filiera corretta di riciclo meccanico. Non possono correggere tutte le incompatibilità tra polimeri, non possono rigenerare una matrice già fortemente degradata e non possono da soli garantire l’idoneità del riciclato per applicazioni particolarmente sensibili. Nel caso dei materiali destinati al contatto alimentare, inoltre, il quadro normativo europeo aggiornato nel 2025 conferma che il tema non riguarda solo la presenza di impurità visibili, ma anche qualità del processo, purezza, controllo dei contaminanti e conformità del sistema di decontaminazione. Questo significa che il filtro deve essere visto come un passaggio fondamentale, ma inserito all’interno di una strategia più ampia che comprende selezione, lavaggio, asciugatura, estrusione corretta, degasaggio, eventuale additivazione e controllo qualità finale. Il riciclato di alto livello non nasce da una sola macchina, ma dall’interazione coerente di più stadi di processo. Conclusioni Riscrivere oggi un articolo del 2020 sui cambiafiltri in continuo significa riconoscere che la filtrazione del melt è diventata una delle vere tecnologie chiave del riciclo meccanico. Il problema non è più soltanto fermare lo sporco, ma farlo in modo continuo, con bassa perdita di materiale, pressione stabile, contaminante espulso rapidamente e qualità del granulo coerente con l’applicazione finale. I sistemi più maturi oggi si distinguono per automazione, capacità di gestire feedstock instabili, riduzione del melt loss, controllo dello spurgo, possibilità di doppio stadio e integrazione con degasaggio e pompaggio del melt. In questa prospettiva, i filtri continui a raschiatore, i sistemi backflush, i filtri microforati ad alta precisione, le architetture a tamburo rotante, i sistemi a nastro continuo e la filtrazione a cascata non sono tecnologie concorrenti in senso assoluto, ma risposte diverse a feedstock diversi. La scelta migliore non è quella più sofisticata in astratto, ma quella che riesce a trovare il giusto equilibrio tra pulizia del melt, resa produttiva, costo operativo e destinazione del granulo. Nel riciclo delle plastiche post consumo, oggi più che mai, la filtrazione è un fattore di qualità, marginalità e credibilità industriale. FAQ Qual è oggi il miglior sistema di filtrazione per plastiche riciclate? Non esiste un sistema universalmente migliore. Per feedstock molto sporchi funzionano bene i sistemi continui con raschiatore, i tamburi rotanti e alcune configurazioni a doppio stadio; per materiali più puliti possono essere molto efficaci anche i backflush e i sistemi a filtrazione fine. La doppia filtrazione migliora sempre il granulo? No. Riduce quantità e dimensione dei contaminanti, ma può modificare alcune proprietà del materiale. Va adottata quando l’applicazione finale richiede davvero quel livello di purezza. I sistemi più recenti riducono anche il melt loss? Sì. I controlli intelligenti di scarico introdotti negli ultimi anni possono ridurre in modo sensibile la perdita di polimero utile, in alcuni casi fino al 50% rispetto a controlli precedenti, a seconda del tipo di materiale e della contaminazione. Quanto conta la filtrazione nella qualità finale del manufatto? Conta molto, perché le impurità residue possono influenzare proprietà meccaniche, stabilità nel tempo e affidabilità del prodotto, soprattutto nelle applicazioni durevoli. Per il food contact basta un filtro molto fine? No. La filtrazione è importante, ma per le applicazioni a contatto con alimenti servono anche processi conformi, controllo dei contaminanti, qualità del feedstock e rispetto del quadro normativo aggiornato. FontiMessiha, M. et al., “How Impurities affect the Lifetime of Plastic Products”, Polymer Testing, 2025. Studio utile per inquadrare l’impatto delle impurità polimeriche e non polimeriche sulla durabilità dei manufatti in plastica riciclata. “Influence of pre-treatment and single-/double-stage melt filtration on the material properties of post-consumer recycled PE film”, Polymers / PMC, 2024. Riferimento importante per valutare gli effetti della filtrazione singola e doppia su contaminanti, MFR, ceneri e stabilità del riciclato in PE post consumo. Demets, R. et al., “Addressing the complex challenge of understanding and quantifying substitution potential of mechanical recycling for plastics”, Resources, Conservation and Recycling, 2021. Fonte utile per contestualizzare l’eterogeneità delle balle selezionate e il ruolo delle contaminazioni nelle prestazioni del riciclato. Commission Regulation (EU) 2025/351, EUR-Lex, 2025. Riferimento normativo aggiornato per materiali e oggetti in plastica destinati al contatto con alimenti, con modifiche rilevanti anche sul tema delle plastiche riciclate e del controllo qualità. Regulation (EU) 2022/1616 e aggiornamenti collegati sul riciclo delle plastiche per contatto alimentare, EUR-Lex. Base normativa da considerare quando nell’articolo si accenna ai limiti della sola filtrazione nelle applicazioni food contact. EFSA – Plastic recycling process application procedure, aggiornamento 2026. Documento utile per chiarire che, allo stato attuale, la valutazione di sicurezza EFSA riguarda i processi di riciclo meccanico del PET post consumo destinato al food contact. EFSA – Recycled plastic materials, aggiornamento 2025–2026. Fonte istituzionale utile per richiamare l’evoluzione del quadro valutativo europeo sui processi di riciclo delle plastiche. Mapping of Plastics Recycling Processes & Technologies, 2026. Documento tecnico utile per inquadrare il ruolo della melt filtration nelle linee di riciclo meccanico e nella sequenza selezione–lavaggio–estrusione–filtrazione–pelletizzazione. Recycling Plastics from Residual Municipal Solid Waste, VTT, 2025. Fonte tecnica utile per il collegamento tra miglioramento della selezione, lavaggio e filtrazione industriale con filtri autopulenti.
SCOPRI DI PIU' La Classificazione Tecnica dei Materiali Polimerici
I polimeri nel corso dei decenni hanno subito denominazioni differenti creando a volte confusionedi Marco ArezioCome tutti i materiali di grandissima diffusione, sia storica che geografica, anche i polimeri portano con loro approcci linguistici differenti, che si sono, nel tempo, sempre più allontanati da una corretta classificazione od attribuzione di significato tecnico preciso.Ci sono poi generalizzazioni dei termini o confusione su di essi, che non stanno ad indicare un polimero specifico ma una famiglia di prodotti, apparentemente tutti uguali, ma differenti da altri tipi di materiali non plastici. Se avete sentito parlare persone che hanno vissuto il lancio e l’industrializzazione delle materie plastiche negli anni ‘60 del secolo scorso, attraverso la commercializzazione di prodotti per la casa di uso comune ad esempio, avrete sentito citare le parole bachelite o moplen, che non erano altro che il modo di indicare un articolo fatto con la nuova materia prima, la plastica, di qualità apparentemente inferiore ai tradizionali materiali rigidi come l’alluminio, il rame, l’ottone, la ghisa o il legno. Un articolo fatto in bachelite era leggero, bello da vedersi, impermeabile e, soprattutto, economico, adatto al quella ampia fascia di popolazione che stava riempendo le proprie case di articoli per la vita quotidiana ma che era molto attenta alle spese. Se entriamo più in un approccio tecnico al problema, la classificazione dei materiali polimerici è resa difficile dalla imprecisione di certe denominazioni, che si sono affermate in sede tecnologica, e che si sono introdotte nell’uso comune prima che vi fossero idee esatte sulla struttura e sulle proprietà dei polimeri. I polimeri che si possono distinguere relativamente alle condizioni delle loro applicazioni pratiche, in elastomeri e plastomeri, le cui denominazioni hanno un fondamento meccanico: I primi polimeri hanno la tendenza (a temperatura ordinaria) ad elevatissime deformazioni elastiche, con bassi moduli elastici medi. I secondi polimeri hanno, invece, sempre a temperatura ambiente, deformazioni elastiche piuttosto modeste, con moduli relativamente alti e, in genere, un intervallo di scorrimenti plastici fino alla rottura. Gli elastomeri, con opportune tecnologie, tra cui ha importanza fondamentale la vulcanizzazione, si trasformano in manufatti di gomma elastica (“vulcanizzati”). La vulcanizzazione introduce nell’elastomero un numero limitato di legami trasversali che, mentre non producono grossi ostacoli al meccanismo di distensione e riaccartocciamento delle catene polimeriche (sotto l’azione di un carico esterno), blocca gli scorrimenti viscosi. In alcuni casi, la vulcanizzazione non è operazione essenziale per l’ottenimento di manufatti elastici (elastomeri non vulcanizzabili). I plastomeri, chiamati spesso anche resine, si possono a loro volta dividere in due categorie: La prima, più diffusa, è quella dei materiali formabili in manufatti per azione di pressione e di temperatura (resine da stampaggio), con reversibilità della formabilità rispetto alla temperatura (resine termoplastiche o termoplasti). La seconda con irreversibilità per intervento di processi chimici che modificano la struttura (resine termoindurenti). E’ proprio la caratteristica della formabilità che ha dato origine alla denominazione “materie plastiche”. Operazioni tecnologiche tipiche per la trasformazione di elastomeri formabili in manufatti di materia plastica sono lo stampaggio, l’estrusione, la pressatura, ecc. Le resine termoindurenti sono, quindi, polimeri che durante la formatura, eseguita normalmente per stampaggio a caldo, si trasformano da prodotti polimerici essenzialmente lineari a polimeri reticolati. La reticolazione viene prodotta per reazione chimica ad alta temperatura tra la resina base e un agente di “cura”, oppure per reazione, favorite dalle temperature elevate, tra gruppi funzionali ancora liberi presenti nelle catene polimeriche della resina base. Polimeri a struttura reticolata si possono ottenere anche per reazione chimica a freddo tra una resina base, generalmente liquida e un agente di cura detto “indurente”: questa categoria di prodotti prende il nome di “resine da colata reticolate” e ad essa appartengono ad esempio le resine poliestere insature. Meno frequentemente, in resine, che risultano per questo più pregiate, si rileva la capacità di formare, dallo stato fuso di soluzione, filamenti o lamine molto sottile (film) che, con opportune operazioni di stiro allo stato solido, subiscono un notevole rinforzo meccanico. È da questi polimeri fibrogeni o filmogeni che si ottengono, con adatte tecnologie, le più pregiate fibre sintetiche (o monofilamenti diversi come setole e crini) oppure anche gran parte dei film trasparenti o translucidi, largamente diffusi nel settore dell’imballaggio o altre applicazioni. Nello schema di classificazione sotto riportato, la doppia freccia tratteggiata orizzontale sta ad indicare la possibilità tecnologia di trasformare un materiale plastomerico in uno elastomerico (caso ad esempio della plastificazione di resine rigide) e viceversa (caso ad esempio della trasformazione della gomma naturale in ebanite per vulcanizzazione spinta). La trasformazione nel primo senso è di grande importanza economica, poiché consente di utilizzare resine di per se limitatamente utili in manufatti largamente richiesti. Fonte: Angelo Montebruni
SCOPRI DI PIU'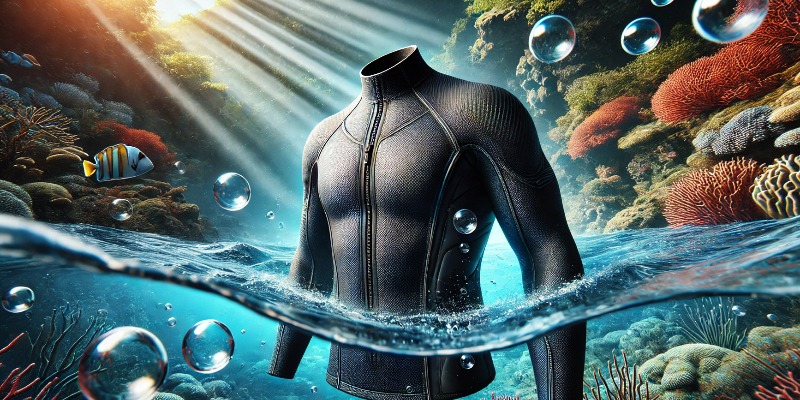 Neoprene: storia, caratteristiche, produzione e differenze con l’EPDM
Scopri come nasce il neoprene, quali sono le sue proprietà, come si produce e si ricicla, e perché viene spesso confuso con l’EPDMdi Marco ArezioIl neoprene è uno dei materiali sintetici più noti ed emblematici del XX secolo, frutto della ricerca chimica finalizzata alla scoperta di gomma artificiale con caratteristiche tecniche superiori a quelle naturali. Le radici della sua storia risalgono agli anni ’30 del Novecento, quando la crescente domanda di gomma, unita alle difficoltà di approvvigionamento e ai costi elevati della gomma naturale, spinse le industrie chimiche a individuare alternative sintetiche. Nel 1930, i ricercatori della DuPont, guidati dallo scienziato Julius Arthur Nieuwland e dal chimico Wallace Hume Carothers, svilupparono e brevettarono per la prima volta un composto noto come policloroprene, commercializzato poi con il nome di “DuPrene”. Solo pochi anni più tardi il nome venne modificato in “Neoprene”, destinato a diventare sinonimo di qualità e durabilità. Grazie al migliorato processo di polimerizzazione e a una crescente conoscenza delle sue potenzialità, il neoprene iniziò a essere impiegato in numerosi settori industriali, tra cui quello automobilistico, aeronautico, delle costruzioni e dell’abbigliamento tecnico. L’importanza storica del neoprene risiede anche nel suo ruolo come primo elastomero sintetico di successo industriale dopo la scoperta della gomma di butadiene. Questa scoperta trasformò radicalmente molti processi di produzione e contribuì a ridisegnare la filiera industriale di diversi settori. Oggi, il neoprene rimane un materiale indispensabile, sebbene la sua popolarità sia stata affiancata da altre gomme sintetiche, come l’EPDM o il silicone. Definizione chimica e caratteristiche principali Struttura molecolare Dal punto di vista chimico, il neoprene è un polimero sintetico di cloroprene, ovvero il 2-cloro-1,3-butadiene. Viene ottenuto attraverso un processo di polimerizzazione in emulsione, durante il quale le molecole di monomero di cloroprene si legano in lunghe catene. Questo legame molecolare conferisce alla gomma finale un’elevata resistenza chimica e meccanica. La presenza dell’atomo di cloro nella struttura molecolare del polimero contribuisce a migliorare la stabilità termica e la resistenza all’ossidazione, rendendo il neoprene più duraturo rispetto a molte altre gomme sintetiche. Inoltre, l’introduzione di reticoli all’interno della struttura polimerica (il cosiddetto cross-linking) ne aumenta ulteriormente la resistenza all’abrasione e ai fenomeni di degradazione. Proprietà fisiche e chimiche Le proprietà principali che rendono il neoprene un materiale altamente versatile sono: - Resistenza chimica: il neoprene è resistente a molti agenti chimici, tra cui oli, grassi, idrocarburi e solventi moderati. - Stabilità termica: l’intervallo di temperatura di utilizzo va in genere da -40 °C a +120 °C (a volte fino a 135 °C, a seconda della formulazione). - Buona elasticità: sebbene non al livello di altri elastomeri come il silicone, il neoprene mantiene comunque un’ottima elasticità anche a temperature relativamente basse. - Infiammabilità ridotta: rispetto ad altre gomme sintetiche, il neoprene ha una minore tendenza a bruciare rapidamente. - Proprietà meccaniche: presenta una buona resistenza alla trazione e allo strappo e un’ottima capacità di smorzare le vibrazioni. Queste caratteristiche chimico-fisiche, unite a una buona lavorabilità, hanno favorito il successo del neoprene in numerosi campi, diventando un punto di riferimento per l’industria. Processi di produzione del neoprene Il processo industriale di produzione del neoprene può essere riassunto in diverse fasi fondamentali. Pur esistendo varianti a seconda del produttore, la procedura di base resta la stessa e prevede: - Sintesi del cloroprene: il monomero base, il cloroprene (2-cloro-1,3-butadiene), viene sintetizzato partendo da butadiene e cloro. Questa reazione chimica avviene generalmente in un ambiente controllato, in presenza di catalizzatori e temperature moderate. - Polimerizzazione in emulsione: il monomero di cloroprene viene emulsionato in acqua con l’aggiunta di un tensioattivo. In presenza di un iniziatore di reazione, il cloroprene si polimerizza formando lunghe catene. - Coagulazione e separazione del polimero: una volta completata la polimerizzazione, il polimero (neoprene) viene coagulato, separato dall’acqua e dai residui di reazione, quindi essiccato per rimuovere l’umidità in eccesso. - Formulazione e compounding: nella fase successiva, il polimero grezzo viene spesso miscelato con additivi (antiossidanti, ritardanti di fiamma, agenti di vulcanizzazione, pigmenti) per migliorarne o personalizzarne le proprietà a seconda dell’applicazione finale. - Vulcanizzazione: il composto risultante viene infine sottoposto a processi di vulcanizzazione (in genere a base di zolfo o di altri agenti), che creano legami trasversali fra le catene polimeriche aumentando la stabilità e la resistenza. L’intero processo richiede rigidi controlli di qualità e conformità ambientale, soprattutto nelle fasi in cui si maneggiano agenti chimici potenzialmente pericolosi come il cloro o il butadiene. Impieghi industriali e commerciali Settore automobilistico e trasporti Il neoprene è ampiamente impiegato nel settore automobilistico, dove viene sfruttato per la realizzazione di guarnizioni, tubi flessibili, soffietti e componenti di tenuta in genere. La resistenza all’olio e al carburante, unitamente alla stabilità alle escursioni termiche, lo rende un materiale ideale per componenti soggetti a stress meccanico e agenti chimici aggressivi. Analogamente, nel settore ferroviario e aerospaziale, il neoprene trova applicazione in guarnizioni di porte, finestrini, sistemi di sospensione e altri dettagli che richiedono elevate performance e durata nel tempo. Industria delle costruzioni Nel settore edile, il neoprene viene impiegato soprattutto come materiale di giunzione e isolamento: dai giunti di dilatazione alle guarnizioni per serramenti e facciate continue. Essendo un ottimo isolante termico e acustico, è spesso utilizzato per smorzare vibrazioni e rumori, migliorando il comfort degli ambienti interni. Inoltre, la sua resistenza alle condizioni atmosferiche, come pioggia e irraggiamento solare, ne garantisce la durevolezza nel tempo. Abbigliamento tecnico e sport Uno degli usi più conosciuti del neoprene è nella realizzazione di mute da sub, tute da surf e abbigliamento per sport acquatici in generale. In questo ambito, il neoprene offre: - Isolamento termico: grazie alla presenza di microbolle d’aria incorporate nel materiale, riducendo la dispersione di calore. - Impermeabilità: la struttura a cellule chiuse impedisce l’ingresso di acqua. - Elasticità: facilita i movimenti, garantendo comfort durante le attività sportive. Oltre alle mute subacquee, il neoprene è impiegato nella produzione di ginocchiere, gomitiere e protezioni sportive per la capacità di assorbire gli urti e fornire sostegno alle articolazioni. Altri settori Il neoprene trova vasto impiego anche nella produzione di nastri trasportatori, teli protettivi, rivestimenti di cavi, componenti meccanici per macchinari industriali, calzature e accessori vari (custodie per dispositivi elettronici, cover per laptop, etc.). La versatilità di questo materiale lo rende particolarmente apprezzato in applicazioni che richiedono un mix di resistenza, stabilità, impermeabilità e flessibilità. Riciclo e sostenibilità del neoprene Come molti altri elastomeri sintetici, il neoprene presenta sfide significative in materia di riciclo e sostenibilità ambientale. La presenza del cloro rende più complesso il processo di riciclo chimico, mentre la vulcanizzazione introduce legami trasversali difficili da “rompere” e riutilizzare. Tuttavia, negli ultimi anni sono state sviluppate alcune strategie e tecnologie per contenere l’impatto ambientale: - Riciclo meccanico: uno dei metodi più comuni consiste nella macinazione o granulazione degli scarti di neoprene (ad esempio gli avanzi di produzione). Questo materiale granulato può essere parzialmente riutilizzato come carica all’interno di nuovi compound di gomma. - Riciclo chimico (devulcanizzazione): esistono processi chimici o termici volti a rompere i legami reticolari creati durante la vulcanizzazione, in modo da rigenerare parte del polimero. Tuttavia, tali processi possono risultare costosi e necessitano di elevati consumi energetici. - Riutilizzo creativo (upcycling): negli ultimi anni si è diffusa la pratica di recuperare lastre o ritagli di neoprene per realizzare nuovi prodotti, come borse, accessori moda, cuscini e rivestimenti. Questo approccio valorizza il materiale e ne prolunga il ciclo di vita, pur non trattandosi di un vero e proprio riciclo industriale. Poiché la crescente sensibilità ambientale spinge verso materiali più sostenibili, diversi produttori hanno iniziato a esplorare alternative a base biologica o processi di polimerizzazione meno impattanti. Tuttavia, al momento, il neoprene tradizionale resta largamente impiegato grazie alle sue prestazioni tecniche. Confronto tra neoprene ed EPDM: perché si possono confondere e quali sono le differenze EPDM: definizione e caratteristiche EPDM (Etilene Propilene Diene Monomero) è un elastomero sintetico composto principalmente da tre monomeri: etilene, propilene e una piccola percentuale di diene, che permette la vulcanizzazione. Le proprietà dell’EPDM includono: - Eccellente resistenza agli agenti atmosferici (ozono, UV, ossigeno). - Ottima elasticità e flessibilità a basse temperature. - Buona resistenza all’acqua e ai detergenti. - Scarsa resistenza a oli e idrocarburi (aspetto in cui il neoprene eccelle). L’EPDM è molto diffuso nell’edilizia, nei sistemi di copertura impermeabile, in componenti automotive non a contatto con carburanti (ad esempio guarnizioni per porte e finestrini). Motivi di confusione tra neoprene ed EPDM La confusione tra neoprene ed EPDM può sorgere per diversi motivi: - Somiglianza visiva e tattile: entrambi possono presentarsi come gomme nere, con aspetto opaco e una certa elasticità. - Ampio utilizzo in settori simili: neoprene ed EPDM vengono impiegati in applicazioni di guarnizionistica e isolamento, soprattutto negli ambiti dell’automotive e dell’edilizia. - Denominazioni generiche: spesso, in contesti non specializzati, ci si riferisce a entrambi come “gomma sintetica”, senza entrare nel dettaglio del tipo specifico. Differenze fondamentali Nonostante le apparenti similitudini, esistono differenze sostanziali: - Resistenza chimica: il neoprene è più resistente a oli, grassi e idrocarburi, mentre l’EPDM non tollera bene il contatto con sostanze oleose. - Struttura molecolare: il neoprene è un policloroprene, mentre l’EPDM è un copolimero di etilene, propilene e diene. La presenza del cloro nel neoprene lo rende più stabile al fuoco, ma anche più difficile da riciclare rispetto all’EPDM. - Impiegabilità in diverse temperature: entrambi hanno buone proprietà di resistenza termica, ma l’EPDM eccelle nelle temperature molto basse e ha un’ottima resistenza all’ozono e ai raggi UV, mentre il neoprene si difende meglio dal contatto con fiamme e sostanze chimiche. - Ambito di utilizzo: l’EPDM è più frequentemente usato per applicazioni di guarnizionistica in ambienti esposti agli agenti atmosferici (ad esempio, coperture di tetti, canalizzazioni per l’acqua, etc.), mentre il neoprene è preferito in ambienti che richiedono resistenza a oli, prodotti chimici o calore moderato. Conclusioni Il neoprene, scoperto negli anni ’30 come una soluzione sintetica alla gomma naturale, ha saputo conquistare un ruolo di primaria importanza in numerosi settori industriali, grazie alle sue peculiari proprietà di resistenza chimica, termica e meccanica. Questo elastomero sintetico si distingue per la versatilità d’impiego: dall’automotive all’edilizia, dall’abbigliamento sportivo alle applicazioni industriali più specifiche. La sfida ecologica legata al suo riciclo, pur rappresentando un punto critico, sta trovando nuove strade di soluzione grazie a processi meccanici, chimici e al riutilizzo creativo. Nel panorama delle gomme sintetiche, spesso si crea confusione con altri materiali come l’EPDM, ma la differenza principale risiede nella diversa composizione molecolare e, di conseguenza, nelle differenti proprietà chimiche e fisiche. In un contesto in cui l’economia circolare, la sostenibilità ambientale e la ricerca di soluzioni a minor impatto guadagnano sempre più terreno, è probabile che i processi produttivi del neoprene subiscano ulteriori miglioramenti, così come l’innovazione nelle tecnologie di riciclo. Nonostante la comparsa di nuovi polimeri e alternative a base biologica, il neoprene rimane oggi un materiale di riferimento nei settori che richiedono prestazioni elevate e affidabilità a lungo termine, confermandosi come uno dei pilastri dell’ingegneria dei materiali polimerici.© Riproduzione Vietata Bibliografia essenziale - DuPont: Sviluppi storici e brevetti originari (1930-1950). - Carothers, W.H., & Nieuwland, J.A.: Lavori pionieristici sulla sintesi del cloroprene. - Normative e standard ASTM (American Society for Testing and Materials) relative a prove e specifiche per gomme sintetiche.
SCOPRI DI PIU' Polimeri da Fonti Rinnovabili Rinforzati con Grafene: Innovazione, Applicazioni e Sostenibilità
Scopri come la sintesi avanzata e la caratterizzazione di materiali compositi a base di grafene aprano nuove frontiere tecnologiche e sostenibilidi Marco ArezioNegli ultimi anni, l’attenzione verso materiali sostenibili derivati da fonti rinnovabili è cresciuta notevolmente. Tra questi materiali spiccano i polimeri biodegradabili come l'acido polilattico (PLA), i poliidrossialcanoati (PHA) e vari derivati della cellulosa. Questi polimeri rappresentano una valida alternativa ai materiali tradizionali derivati da fonti fossili, grazie al ridotto impatto ambientale e alla loro biodegradabilità. Tuttavia, presentano alcune limitazioni intrinseche, come la bassa resistenza meccanica, una limitata conducibilità termica ed elettrica e una scarsa stabilità termica, che ne limitano significativamente le applicazioni industriali avanzate. Grafene come Rinforzo Innovativo nei Materiali Compositi Il grafene, un materiale composto da uno strato bidimensionale di atomi di carbonio disposti in una struttura esagonale, si distingue per proprietà eccezionali di resistenza meccanica, superiore persino a quella dell'acciaio, e per elevate conducibilità termica ed elettrica. Queste proprietà lo rendono ideale per rinforzare matrici polimeriche, migliorando in maniera significativa le prestazioni dei materiali compositi derivati da fonti rinnovabili. L'integrazione del grafene consente di realizzare materiali compositi sostenibili con proprietà comparabili o superiori rispetto ai materiali convenzionali, aprendo nuove opportunità applicative. Tecniche di Sintesi dei Compositi Polimerici Rinforzati con Grafene La realizzazione di compositi polimerici rinforzati con grafene richiede tecniche di sintesi specifiche e avanzate, volte a ottenere una dispersione omogenea e stabile del rinforzo nella matrice polimerica. Tra queste tecniche si distinguono la sonificazione ultrasonica, efficace nel separare uniformemente le lamelle di grafene, la miscelazione meccanica ad alta energia, capace di miscelare fisicamente i componenti in modo uniforme, e l’utilizzo di solventi ecocompatibili, che migliorano la dispersione senza comprometterne la sostenibilità. Una dispersione efficace previene l'agglomerazione, ottimizzando le proprietà meccaniche e termiche del materiale finale. Tecniche di Caratterizzazione Avanzata dei Compositi Per garantire la qualità e l’efficacia dei compositi polimero-grafene, sono necessarie tecniche avanzate di caratterizzazione. La spettroscopia Raman consente di analizzare le interazioni molecolari tra grafene e matrice polimerica, evidenziando il grado di adesione interfaciale. La microscopia elettronica a scansione (SEM) e la microscopia a forza atomica (AFM) offrono informazioni dettagliate sulla morfologia della dispersione, identificando eventuali irregolarità o agglomerati. Infine, l'analisi termogravimetrica (TGA) valuta la stabilità termica e la resistenza del materiale composito in condizioni operative ad alta temperatura. Risultati Tecnici e Applicazioni Industriali L’impiego di grafene nei polimeri sostenibili ha mostrato miglioramenti significativi nelle proprietà meccaniche, conducendo a materiali compositi dalle performance superiori rispetto ai polimeri non rinforzati. Le applicazioni emergenti riguardano l’elettronica flessibile, con polimeri conduttivi altamente resistenti; l'industria automobilistica, dove leggerezza e proprietà avanzate sono essenziali; il packaging alimentare, che richiede proprietà barriera migliorate; e il settore biomedicale, dove la biocompatibilità si combina con le performance offerte dal grafene. Prospettive Future e Sostenibilità I polimeri rinforzati con grafene rappresentano una promettente frontiera tecnologica per la sostenibilità ambientale e l’innovazione industriale. Tuttavia, restano sfide tecniche, come la scalabilità industriale, l’ottimizzazione continua delle tecniche di dispersione e la valutazione del ciclo di vita completo del materiale. Le future ricerche dovranno focalizzarsi su metodi produttivi ancora più ecocompatibili e scalabili. L'adozione crescente di questi materiali potrebbe favorire una significativa transizione verso modelli di produzione e consumo sostenibili, contribuendo agli obiettivi globali di sostenibilità ambientale ed economica. © Riproduzione Vietata
SCOPRI DI PIU' Polimeri Plastici Riciclati: Essicazione o Deumidificazione?
di Marco ArezioTutte le materie plastiche, vergini o riciclate, sotto forma di granulo o di macinato o di densificato, hanno la tendenza a trattenere l’umidità, fino a raggiungere un equilibrio con l’ambiente esterno. Questa capacità di assorbimento dipende, come precedentemente accennato in un altro articolo, dalla tipologia di polimero, dalla temperatura dell’aria e dalla sua umidità.In base alle considerazioni sopra esposte i polimeri li possiamo dividere in igroscopici e in non igroscopici. Infatti, nei materiali igroscopici, l’acqua è assorbita all’interno della struttura legandosi chimicamente con la stessa, mentre nei polimeri non igroscopici l’umidità rimane all’esterno della massa interferendo successivamente nel processo di lavorazione. I polimeri plastici, espressi nelle forme di granulo, macinato, densificato o polveri vengono avviati alla loro trasformazione in base al prodotto da realizzare e al tipo di processo stabilito. Che i materiali siano igroscopici o non igroscopici, la presenza dell’umidità durante la fase di fusione della massa polimerica crea notevoli problemi in quanto l’acqua può diventare vapore, creando striature, bolle superficiali, ritiri termici irregolari, tensioni strutturali, deformazioni o rotture. L’umidità è una delle principali cause di imperfezioni o difetti sui prodotti plastici realizzati ma, nello stesso tempo, è un problema largamente trascurato o sottovalutato dagli operatori che utilizzano soprattutto le materie plastiche riciclate. Se vogliamo elencare alcuni difetti evidenti causati dalla presenza dell’umidità nei polimeri possiamo citare: • Aspetto opaco del prodotto • Striature brune • Striature argentate • Linee di saldatura deboli • Pezzi incompleti • Sbavature • Bolle • Soffiature • Diminuzione delle proprietà meccaniche • Deformazioni dell’elemento • Degradazione del polimero • Invecchiamento irregolare • Ritiri irregolari Per ovviare a questi inconvenienti è buona regola asciugare il materiale prima del suo utilizzo attraverso getti di aria. In questo caso possiamo elencare due sistemi di intervento, simili tra loro, ma con risultati differenti, che sono rappresentati dall’essicazione e dalla deumidificazione. Per essicazione possiamo considerare un processo di insufflazione di aria aspirata in ambiente e immessa in una tramoggia in cui si trova la materia plastica da trattare, per un determinato tempo ad una temperatura stabilita. Questo sistema dipende molto dalle condizioni metereologiche in essere e dal grado di umidità dell’aria ed è consigliato solo per i materiali non igroscopici. Per i materiali igroscopici, come per esempio le poliolefine, (PP, HDPE, LDPE, PP/PE solo per citarne alcune), il sistema di essicazione ad aria forzata visto precedentemente non è sufficiente, in quanto il contenuto di umidità intrinseco nel polimero, ne rende il processo di scarsa efficacia. In questo caso è consigliabile l’essicazione dei polimeri attraverso la deumidificazione, che comporta l’insufflazione all’interno della tramoggia, non più di aria a condizioni ambientali variabili, ma di un’aria deumidificata attraverso un dryer ad una temperatura stabilita. La tramoggia dovrà essere coibentata per ridurre la dispersione di calore di processo e il materiale sarà in movimento, in modo che durante la fase di transito all’interno della tramoggia sia possibile investirlo con getti di aria calda e deumidificata. Il dryer produrrà un flusso costante di aria calda e secca che avrà la capacità di ridurre notevolmente l’umidità interna dei polimeri igroscopici.Categoria: notizie - tecnica - plastica - riciclo - polimeri - essicazione - deumidificazione
SCOPRI DI PIU' PMMA o Polimetilmetacrilato Riciclato: da Dove Viene e Cosa è?
Caratteristiche, lavorazioni, applicazioni e sistemi di riciclo del PMMAdi Marco ArezioIl PMMA, o Polimetilmetacrilato, è una resina termoplastica che appartiene al gruppo dei tecnopolimeri, ottenuta dalla polimerizzazione del metacrilato (MMA). E’ comunemente considerato un vetro acrilico, in quanto vanta una migliore trasparenza rispetto al vetro tradizionale, tanto che in molte applicazioni è stato sostituito dal PMMA. La storia del PMMA nasce nel 1938 quando in Germania, a cura di Otto Rohm, viene immesso sul mercato il primo prodotto chiamato plexiglass. Come abbiamo detto, ha la caratteristica evidente della trasparenza, ma può mantenere, a differenza del vetro, anche un’ottima resistenza meccanica, che si realizza grazie a differenti mescole polimeriche, tanto che viene usato anche per la realizzazione di vetri di sicurezza. Quali sono le caratteristiche del PMMA • densità: 1,18 – 1,19 gr/cm3 • temperatura di fusione Tm: 105-160 °C • temperatura di transizione vetrosa Tg: 80-105 °C • buona rigidità • resistenza meccanica • resistenza all'impatto e durezza elevate. • buona resistenza a trazione • buoni valori di compressione e flessione • elevata stabilità ai raggi UV • ottima resistenza all’invecchiamento • sensibilità ai graffi e alle abrasioni • buona resistenza alle intemperie • ottime proprietà ottiche, di chiarezza e trasparenza • ottime proprietà elettriche • buona resistenza termica • resistenza chimica ai sali • resistenza agli idrocarburi alifatici • non resiste agli idrocarburi clorurati, acidi concentrati, nitro e vernici Come si lavora il PMMA Il Polimetilmetacrilato può essere lavorato attraverso l’estrusione e la termoformatura, che rappresentano due sistemi di lavorazione delle materie plastiche tradizionali. Ne esiste un terzo, chiamato per colatura, che viene impiegato normalmente per la produzione delle lastre in PMMA, utilizzando una pasta acrilica, definita “sciroppo”, ottenuta pre-polimerizzando il monomero di MMA in un reattore mediante agitazione. Applicazioni del PMMA Il Polimetilmetacrilato ha una vastissima area di applicazioni, in settori diversi e con innumerevoli prodotti che potremmo riassumere di seguito: Edilizia lastre per serramenti vetrate infrangibili lucernari vasche da bagno piatti per doccia cabine per doccia cabine per impieghi sanitari in genere elementi di piscine lavandini lastre alveolari per serre Illuminazione insegne luminose per esterni insegne per il traffico targhe pubblicitarie lettere luminose targhe luminose per istruzioni Settore trasporti fanali per automobili catarifrangenti dischi per tachimetri triangoli di segnalazione fanali di lampeggiamento parabrezza per aerei e impieghi spaziali Settore medicale filtri parti di apparecchi per dialisi contenitori per il sangue impieghi ortopedici protesi dentarie imballaggio di cosmetici lenti Industria elettrica ed elettronica interruttori pulsanti di comando memorizzatori ottici CD e DVD displays per cellulari elementi in fibra ottica Come riciclare il PMMA Il riciclo del Polimetilmetacrilato inizia con la raccolta e la selezione dei prodotti a fine vita o degli sfridi di lavorazioni industriali, differenziandoli in base al colore così da creare fonti omogenee tra loro. A questo punto esistono due sistemi di riciclo: quello meccanico, come una normale poliolefina, e quello chimico, che punta alla depolimerizzazione del PMMA. Utilizzando il riciclo meccanico il materiale da riciclare viene macinato in dimensioni idonee per il successivo utilizzo e reimmesso nella produzione, per esempio delle lastre, attraverso il processo termico indotto da un estrusore. Utilizzando il riciclo chimico, gli scarti di PMMA subiranno un processo di depolimerizzazione, che consiste nella dissociazione delle molecole del materiale da riciclare. Dopo l’opportuna purificazione, si genera l’MMA, il quale, tramite reazione di polimerizzazione, dà vita al nuovo polimero rPMMA puro al 99%. Il ciclo è completamente ad impatto zero, in quanto il processo viene realizzato a circuito chiuso e tutti i sottoprodotti di questo processo chimico vengo riutilizzati all’interno del ciclo produttivo. Lo svantaggio del riciclo chimico è che alla fine del processo si avrà un rPMMA meno traslucido, avendo un costo di riciclo alto e un consumo energetico importante. Nomi commerciali comuni del PMMA Acridite ACRYLITE Acryvill Altuglas Amanite Cyrolite Green Cast LuciteOptix Oroglas Perspex Plexiglas R-Cast Setacryl Crylux TrespexZylar Categoria: notizie - tecnica - plastica - riciclo - PMMA
SCOPRI DI PIU' L'Importanza degli Agenti di Adesione nelle Materie Plastiche: Innovazione e Sostenibilità
Come la chimica degli agenti di adesione migliora l'efficacia dei materiali plastici e favorisce il riciclo in un'economia circolaredi Marco ArezioGli agenti di adesione sono composti fondamentali nell'industria delle materie plastiche e delle superfici composite, utilizzati per migliorare l'adesività tra materiali diversi. Questi agenti chimici, grazie alla loro capacità di formare ponti molecolari tra superfici eterogenee, rendono possibile la coesione tra materiali organici e inorganici, come plastiche, metalli, vetro o materiali polimerici. In un contesto di economia circolare, dove la riciclabilità dei materiali plastici è un obiettivo primario, l'uso di agenti di adesione gioca un ruolo chiave nell'ottimizzare la compatibilità tra diversi polimeri e additivi. Struttura Chimica e Funzionamento degli Agenti di Adesione Gli agenti di adesione operano grazie alla loro struttura chimica bifunzionale, che include un gruppo funzionale capace di legarsi a superfici inorganiche, come vetro, metalli o fibre, e un altro gruppo che può interagire con matrici polimeriche organiche. Ad esempio, i silani semi-organici e i titanati sono tra i più utilizzati per legare resine reattive rinforzate con fibre di vetro. Questi agenti agiscono creando un'interfaccia chimica che migliora la forza di adesione attraverso l'interazione tra i gruppi chimici presenti sulle superfici.L’efficacia dell'agente dipende dalla chimica superficiale del substrato e dalla natura del polimero. I gruppi funzionali devono essere scelti in base ai materiali da legare, garantendo compatibilità e reattività chimica. Per esempio, l'utilizzo di silani con gruppi idrolizzabili permette la formazione di legami covalenti tra superfici inorganiche e gruppi organici presenti nel polimero. Applicazioni degli Agenti di Adesione Gli agenti di adesione trovano vasta applicazione in vari settori industriali. Nella produzione di materiali plastici rinforzati o compositi come quelli utilizzati nei settori automobilistico e aerospaziale, essi sono cruciali per migliorare la resistenza meccanica e la durata dei componenti. Inoltre, vengono impiegati nella produzione di film multistrato per l'imballaggio, dove più strati di materiali plastici con proprietà diverse devono essere accoppiati senza che vi sia delaminazione.Inoltre, sono ampiamente utilizzati nel coating e nelle vernici, in cui è essenziale garantire una buona adesione tra il rivestimento e il substrato sottostante, sia esso metallico, plastico o composito. In molti casi, vengono utilizzati stearati come fase di pretrattamento per migliorare ulteriormente l'adesione di un additivo inorganico. In questo modo, il rivestimento non solo aderisce meglio, ma fornisce anche una protezione aggiuntiva contro la corrosione o il degrado termico. Compatibilità e Riciclo delle Materie Plastiche Una sfida rilevante nell’uso degli agenti di adesione è rappresentata dalla compatibilità tra i diversi materiali, soprattutto quando si tratta di materie plastiche miste o riciclate. In un'economia circolare, la gestione delle plastiche miste richiede una particolare attenzione per garantire che i diversi componenti non compatibili o debolmente compatibili possano essere trattati insieme senza comprometterne le prestazioni. Gli agenti di adesione possono essere utilizzati per migliorare la compatibilità tra polimeri differenti e per facilitare il riciclo delle materie plastiche, specialmente quando si ha a che fare con plastiche che normalmente non formerebbero legami forti.In questo contesto, i copolimeri VC, polimeri vinilpiridinici o polimeri acrilonitrile-acido metacrilico, vengono impiegati per migliorare la compatibilità tra plastiche miste. Questi copolimeri offrono la possibilità di creare un'interfaccia coesa tra polimeri differenti, facilitando così il riciclo e aumentando il valore del materiale riciclato. L'aggiunta di questi agenti consente di ottenere un prodotto finale con proprietà meccaniche ed estetiche ottimali, anche a partire da materiali di scarto o derivati dal riciclo. Innovazioni e Prospettive Future Con il continuo avanzamento delle tecnologie di produzione, l'uso degli agenti di adesione è destinato a crescere. Innovazioni nella chimica dei copolimeri e lo sviluppo di agenti di adesione bio-based rappresentano aree di ricerca promettenti. Questi nuovi materiali potrebbero ridurre l'impatto ambientale dei prodotti, rendendo l'intero processo più sostenibile.Inoltre, con la crescente attenzione verso il riciclo e la sostenibilità, si prevede che gli agenti di adesione continueranno a svolgere un ruolo fondamentale nel migliorare la compatibilità tra materiali, facilitando così l'integrazione di materiali riciclati all'interno di catene di produzione esistenti. Un esempio potrebbe essere l'impiego di resine epossidiche (EP) o resine fenoliche insieme a copolimeri per accoppiare materiali con proprietà chimiche molto diverse. Conclusioni Gli agenti di adesione rappresentano un elemento chiave per migliorare l'efficacia e la sostenibilità dei materiali plastici. Grazie alla loro capacità di creare legami chimici tra materiali diversi, essi migliorano la resistenza, la durabilità e la compatibilità tra i polimeri, rendendo possibile lo sviluppo di nuovi prodotti più performanti e facili da riciclare. L'innovazione in questo campo contribuirà sicuramente a una maggiore sostenibilità dei processi produttivi e all'integrazione di soluzioni più ecologiche nelle catene industriali, un aspetto cruciale per il futuro dell’economia circolare.© Riproduzione Vietata
SCOPRI DI PIU' Come saldare le materie plastiche riciclate
Guida tecnica aggiornata alla saldatura di componenti plastici con piastra calda, aria calda, estrusione, ultrasuoni, radiofrequenza, laser, infrarosso, vibrazione, spin ed elettrofusione, con focus su norme, parametri di processo, prove di laboratorio e criticità dei polimeri riciclati Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Data originale: 20 aprile 2020 Aggiornato al: 26 marzo 2026 Tempo di lettura: 13 minuti Cos’è la saldatura delle materie plastiche e perché oggi richiede più controllo di ieri Nel 2020 si poteva ancora descrivere la saldatura dei manufatti plastici come una semplice unione di due superfici portate a temperatura e compresse tra loro. Nel 2026 questa definizione è ancora vera, ma è troppo povera per spiegare ciò che accade davvero in officina, nelle linee automatiche e nei cantieri. Oggi la saldatura dei termoplastici è una tecnologia di processo governata da materiali, geometrie del giunto, parametri termici, controllo della pressione, tempi di contatto, raffreddamento, qualifica del personale e sistemi di tracciabilità digitale. La norma ISO 21307 resta il riferimento per la saldatura testa a testa dei sistemi in PE ed è stata confermata come versione corrente; la qualifica dei saldatori di materiali termoplastici resta incardinata sulla EN 13067; e il mondo dell’elettrofusione continua ad aggiornarsi sul fronte delle apparecchiature e della codifica dei dati di giunzione. Dire “saldare la plastica” significa quindi ottenere, per diffusione molecolare o per fusione localizzata dell’interfaccia, un collegamento permanente capace di trasferire sforzi meccanici, garantire tenuta ai fluidi oppure assicurare requisiti funzionali molto più sofisticati: isolamento, biocompatibilità, stabilità dimensionale, pulizia estetica del giunto, assenza di particolato, compatibilità con automazione e controlli in linea. Non a caso TWI include tra le principali tecniche industriali hot plate, hot gas, extrusion, ultrasonic, high frequency, friction welding, vibration, spin e laser, e segnala tra le sfide attuali la digitalizzazione dei processi e lo sviluppo di criteri di accettazione dei difetti. Quali polimeri possono essere saldati e quali materiali restano critici La regola di base non è cambiata: i materiali più adatti alla saldatura sono i termoplastici e, in molti casi, i termoelastomeri. I termoindurenti e gli elastomeri reticolati non possono essere rifusi in modo reversibile e quindi non si prestano alla saldatura a caldo come fanno PE, PP, PVC, ABS, PA, PC, PMMA o PET in specifiche condizioni. TWI ricorda infatti che le tecniche di saldatura possono essere applicate ai termoplastici e ai termoplastici elastomerici, mentre i materiali chimicamente reticolati non possono essere riscaldati e rimodellati senza degradarsi. Anche la saldatura di materiali differenti, spesso banalizzata nei testi divulgativi, va trattata con prudenza. In generale i polimeri dissimili non si saldano bene; esistono però combinazioni compatibili, soprattutto tra materiali amorfi con temperature di transizione vetrosa vicine, come PMMA/ABS, PS/ABS o PMMA/PC in applicazioni specifiche. La compatibilità chimica e termica resta decisiva: se i materiali fondono o rammolliscono in intervalli troppo lontani, o se la loro affinità molecolare è insufficiente, il giunto si presenta debole, fragile o instabile nel tempo. Per questo, la prima vera domanda tecnica non è “con quale macchina saldo?”, ma “che resina sto unendo, in quale stato superficiale, con quale umidità, con quali additivi, con quale geometria e con quale vita precedente del materiale?”. Nel caso dei polimeri riciclati questa domanda diventa ancora più importante, perché il riciclo meccanico introduce variabilità reologica, residui additivi, possibili contaminazioni e fenomeni di degradazione che restringono la finestra utile di saldatura. Studi recenti sull’HDPE mostrano che nella degradazione iniziale domina la chain scission, mentre l’esposizione all’ossigeno può spostare il comportamento verso fenomeni di long-chain branching; inoltre i rapporti tecnici sulla qualità dei riciclati segnalano che additivi e contaminanti possono compromettere le prestazioni del materiale rigenerato. È quindi ragionevole concludere che, nei riciclati, la saldabilità dipenda ancora più che nel vergine dal controllo preventivo di MFR, contaminazione, stabilizzazione e uniformità del lotto. Saldatura a piastra calda: il metodo industriale più solido per pezzi e tubi La saldatura a piastra calda, detta anche hot plate, mirror o heated tool welding, resta una delle tecnologie più robuste e versatili per unire componenti stampati e tubazioni. Il principio è semplice solo in apparenza: una piastra metallica riscaldata porta in fusione le superfici da unire; poi la piastra si ritrae; infine i pezzi vengono pressati l’uno contro l’altro e mantenuti sotto carico fino al raffreddamento. Ma la qualità del giunto dipende da una sequenza precisa: bead-up iniziale, heat soak, tempo di trasferimento minimo e raffreddamento controllato. TWI segnala che i parametri chiave sono tempo o altezza del cordone iniziale, tempo di heat soak, dwell time, cooling time, pressione di riscaldamento/raffreddamento e temperatura della piastra, normalmente impostata circa 60-100 °C sopra la temperatura di fusione del materiale. Dal lato delle attrezzature, una macchina a piastra calda comprende normalmente la piastra riscaldante, i carrelli di movimentazione, i sistemi di fissaggio del pezzo e un controllo macchina, oggi quasi sempre microprocessato. Le piastre possono essere piane o sagomate, spesso in alluminio o bronzo d’alluminio, e sono in molti casi rivestite con superfici antiaderenti a base PTFE per evitare l’adesione del fuso. Questo è un dettaglio importante: non basta avere calore, serve una trasmissione termica uniforme, una geometria stabile e una gestione del distacco senza strappi del fuso. È il metodo ideale quando servono robustezza, ripetibilità e tenuta, per esempio su serbatoi, corpi cavi, gruppi automobilistici, tubi e raccordi. Il suo limite non è tanto la qualità del giunto, quanto il tempo ciclo e la gestione del flash, che spesso resta visibile se il giunto non è progettato con trappole per il materiale espulso. Per questo, la progettazione del bordo da saldare è parte integrante della tecnologia e non un dettaglio secondario. Saldatura ad aria calda ed estrusione: attrezzature e materiali d’apporto per officina e cantiere La saldatura ad aria calda è ancora oggi una delle tecniche più diffuse nella carpenteria plastica, nella lavorazione di lastre, nella costruzione di vasche, impianti chimici, rivestimenti, membrane e riparazioni. Il processo usa un flusso di gas caldo, di solito aria, per riscaldare contemporaneamente il materiale base e il cordone di apporto. Secondo TWI, le temperature tipiche del getto sono nell’intervallo di circa 200-400 °C, e il filo di saldatura deve essere dello stesso polimero dei componenti da unire. Questo punto va ribadito con forza: il materiale d’apporto non è un accessorio generico, ma una parte strutturale del giunto. Le attrezzature sono costituite da pistole ad aria calda con soffiante integrata, resistenza, termostato e ugelli intercambiabili, ai quali si affiancano fili o bacchette di saldatura, rullini, raschietti, utensili di preparazione del cianfrino e, nei sistemi più evoluti, dispositivi automatici di avanzamento. La velocità di saldatura, la forma dell’ugello, il preriscaldo del materiale e la pressione esercitata dal saldatore o dall’ugello stesso fanno la differenza tra un cordone pieno e un giunto con vacuoli interni. Quando gli spessori crescono, la tecnologia più adatta diventa la saldatura per estrusione. Leister indica che l’estrusione è preferibile per spessori intorno ai 6 mm e oltre, e che consente tempi più brevi, maggiore resistenza meccanica e minori tensioni residue rispetto alla saldatura manuale ad aria calda. Il principio è questo: le superfici vengono prima portate allo stato termoplastico con aria calda, poi un estrusore portatile deposita materiale plastificato attraverso una scarpa di saldatura conformata alla geometria del giunto. Anche qui il materiale d’apporto deve essere compatibile e dello stesso tipo del materiale base. Nel lavoro reale, i difetti più comuni nascono da errori che spesso vengono sottovalutati: temperatura eccessiva, umidità residua nel filo di saldatura, aria ambiente troppo umida, scarpa fredda, preparazione superficiale scadente o bassa qualità del polimero. Leister richiama esplicitamente questi fattori come causa di cavità, vacuoli e cattiva qualità del cordone. Per chi lavora su componenti riciclati o su lotti di materiale non perfettamente omogenei, questa osservazione è ancora più importante. Saldatura a ultrasuoni: velocità, precisione e tenuta su componenti tecnici La saldatura a ultrasuoni è la tecnologia più rappresentativa della plastica tecnica ad alta produttività. Le onde ultrasoniche, in un intervallo che Herrmann colloca tra 20 e 70 kHz, vengono trasformate in vibrazioni meccaniche e convogliate dalla sonotrodo nella zona di contatto; l’attrito e la dissipazione locale producono il calore necessario a fondere l’interfaccia, che poi si consolida sotto pressione. Emerson descrive il processo come rapido, efficiente e capace di ottenere sigillature forti, pulite e anche ermetiche, con applicazioni in packaging, dispositivi medicali ed elettronica. La macchina è composta da generatore, convertitore, booster, sonotrodo e sistema di pressione/posizionamento. Herrmann sottolinea che la geometria del giunto deve essere progettata in funzione del materiale e dei requisiti della saldatura; in altre parole, l’ultrasuono non perdona approssimazioni di design. Per questo è usato su particolari piccoli o medi, dove si richiedono tempi ciclo brevissimi, automazione, pulizia del giunto e assenza di materiali di consumo come adesivi o solventi. Rispetto al 2020, il salto di qualità sta nella digitalizzazione del controllo di processo e nell’integrazione con celle automatiche. Emerson presenta infatti sistemi ultrasonici digitali e automatizzabili per assicurare ripetibilità, controllo fine dell’energia e qualità costante. Il vantaggio ambientale è duplice: si riducono consumabili chimici e, in molte applicazioni, si alleggeriscono anche i sistemi di imballaggio. Saldatura a laser e infrarosso: tecnologie pulite per giunti estetici e automatizzati La saldatura laser dei termoplastici ha corretto negli anni molta della terminologia imprecisa usata in passato. Non si tratta solo di “colpire la superficie” con un fascio: nella configurazione più comune, il raggio attraversa un componente trasparente o trasmissivo e genera calore all’interfaccia su un secondo componente assorbente, spesso additivato con carbon black o con assorbitori specifici. TWI evidenzia che il processo consente superfici esterne non fuse, saldature molto pulite, elevata automazione e ottima estetica del giunto, ma richiede buon accoppiamento dei lembi, superfici pulite e almeno un componente capace di trasmettere una quota sufficiente della radiazione. La saldatura a infrarosso è una derivazione evoluta del principio della piastra calda, ma in configurazione non a contatto. TWI distingue tra hot plate non-contact e sistemi a lampade IR: nel primo caso una piastra calda, portata anche tra 310 e 510 °C a seconda del polimero e della macchina, resta a distanza molto ridotta dal pezzo senza toccarlo; nel secondo, banchi di emettitori a infrarosso riscaldano rapidamente aree anche estese. Il vantaggio principale è l’assenza di contatto con la fonte di calore, che riduce contaminazione, sticking e segni superficiali. Emerson presenta l’infrarosso come processo capace di ottenere giunti senza particolato e con alta capacità di carico meccanico, utile per sensori, custodie elettroniche e prodotti medicali. Nel 2026 queste due tecnologie sono sempre più interessanti dove servono estetica, automazione, pulizia del giunto e controllo molto fine dell’energia immessa. Non sono però universalmente migliori: costano di più, richiedono progettazione del giunto più accurata e, nel caso del laser, condizioni ottiche e di accoppiamento che altri processi tollerano meglio. Saldatura a vibrazione, spin e radiofrequenza: quando servono processi specializzati La saldatura a vibrazione è una forma di friction welding lineare. Emerson la descrive come una tecnologia energeticamente efficiente, ideale per pezzi grandi, aree complesse, superfici multi-piano o curve irregolari, con forti applicazioni in automotive ed elettrodomestico. La recente evoluzione “Clean Vibration Technology” è stata sviluppata proprio per ridurre flash e particolato, due limiti tipici dei processi per attrito lineare. La spin welding è invece una saldatura per attrito rotazionale, adatta a giunti circolari. TWI spiega che uno dei due componenti ruota contro l’altro sotto pressione, generando calore per attrito fino alla fusione dell’interfaccia. È una soluzione eccellente per raccordi, tappi, connessioni cilindriche e componenti cavi, quando la geometria si presta al moto di rotazione. La radiofrequenza o alta frequenza, infine, è la tecnologia tipica dei materiali polari. TWI ricorda che il processo si basa sull’orientamento e la vibrazione di molecole cariche lungo la catena polimerica, e per questo è particolarmente adatto a PVC e poliuretani; altri materiali come nylon, PET, EVA e alcuni ABS possono essere saldati solo in condizioni particolari, mentre PE e PP in generale non sono idonei. Il produttore italiano GEAF conferma che i materiali più reattivi includono PVC, EVA, PU, TPU e alcune famiglie PET, e segnala come frequenze industriali consentite 13,56 MHz, 27,12 MHz e 40,68 MHz. Qui conviene correggere un equivoco frequente: l’alta frequenza non è una tecnologia “universale” per la plastica, ma una tecnologia molto selettiva sul piano molecolare. Funziona benissimo su film e manufatti flessibili polarizzabili, molto meno — o affatto — su poliolefine classiche. Elettrofusione e saldatura dei sistemi in PE: standard, controllo e tracciabilità Quando si entra nel mondo delle tubazioni in polietilene per gas, acqua e distribuzione fluidi, la saldatura assume una dimensione normativa ancora più rigorosa. La ISO 21307 definisce le procedure di saldatura testa a testa dei sistemi in PE e specifica tre procedure di riferimento; la ISO 12176-2:2025 disciplina invece i requisiti prestazionali delle centraline di controllo per l’elettrofusione; la ISO 12176-4 e la ISO 12176-5 regolano i sistemi di codifica e tracciabilità delle operazioni di giunzione. Questo significa che oggi la saldatura non si chiude con il raffreddamento del giunto. Deve lasciare una traccia documentale: dati macchina, operatore, codice componente, metodo di assemblaggio, esito della saldatura. ISO 12176-4 prevede proprio una codifica dei dati di componenti, metodi e operazioni per i sistemi in PE, mentre produttori di attrezzature e software stanno spingendo verso report digitali e ricette memorizzate in cloud. Leister, per esempio, offre sistemi di documentazione digitale dei parametri di saldatura in tempo reale; nello stesso solco si muovono i sistemi di tracciabilità delle centraline per elettrofusione. La vera differenza rispetto al vecchio modo di vedere la saldatura plastica sta qui: il giunto non è più solo “fatto bene”, ma è verificabile, rintracciabile e riproducibile. Ed è questo che il mercato richiede ormai nei settori critici. Prove di laboratorio, collaudi e difetti tipici delle saldature plastiche Un giunto saldato non si giudica solo dall’aspetto. I controlli possono essere distruttivi o non distruttivi e dipendono dal manufatto, dal materiale e dal rischio applicativo. TWI indica esplicitamente che il testing delle saldature plastiche comprende prove meccaniche, prove non distruttive e, nel caso delle tubazioni, anche attrezzature dedicate per il whole-pipe tensile rupture test. Per i giunti testa a testa in PE, la ISO 13953 descrive il metodo per determinare resistenza a trazione e modalità di rottura dei provini prelevati dal giunto; per l’elettrofusione, la storica ISO 13954:1997 è stata ritirata e sostituita dalla ISO 13954:2025, che specifica un metodo per valutare la duttilità dell’interfaccia di giunzione nelle bussole elettrosaldabili in PE. Questi riferimenti mostrano bene come il settore si sia spostato da una valutazione solo empirica a una validazione strutturata del comportamento del giunto. Sul piano pratico, i difetti più comuni restano sempre gli stessi, anche se cambiano le macchine: insufficiente preparazione delle superfici, disallineamento, dwell time troppo lungo, pressione inadeguata, temperatura eccessiva o insufficiente, contaminazione superficiale, umidità, cordone di apporto non compatibile, raffreddamento forzato o movimentazione prematura del pezzo. Nei materiali riciclati si aggiungono viscosità irregolare, residui di additivi e instabilità termica del lotto. Il risultato può essere un giunto apparentemente accettabile ma fragile, poroso o incapace di garantire tenuta nel tempo. Come scegliere il miglior sistema di saldatura per articoli plastici vergini o riciclati La scelta del processo non si fa partendo dalla macchina, ma dall’applicazione. Se devo unire tubi o corpi cavi in PE/PP con alte prestazioni meccaniche e tenuta, la piastra calda o l’elettrofusione sono i candidati più solidi. Se lavoro su lastre, vasche e carpenteria plastica, aria calda ed estrusione restano le tecnologie regine. Se devo ottenere rapidità, automazione e precisione su piccoli componenti tecnici, gli ultrasuoni sono spesso la risposta migliore. Se cerco estetica, giunto pulito e automazione ad alto livello, laser e infrarosso possono offrire vantaggi decisivi. Se ho parti grandi o complesse, la vibrazione è spesso più realistica. Se il giunto è circolare, la spin welding resta una soluzione molto efficiente. Se tratto film o manufatti flessibili in materiali polari, la radiofrequenza è ancora uno standard industriale fortissimo. Per i materiali riciclati serve però un criterio in più: non basta sapere “che polimero è”. Bisogna sapere quanto è stabile. Un PP o un PE riciclato con MFR fuori controllo, presenza di umidità o contaminanti, o ossidazione già avanzata, può saldarsi male anche con una macchina eccellente. Per questo nel 2026 la saldatura della plastica si intreccia sempre di più con caratterizzazione del materiale, analisi reologica, tracciabilità del lotto e documentazione del processo. È questa la vera evoluzione rispetto al testo del 2020: la saldatura non è più solo un’operazione termica, ma un sistema integrato tra materiale, macchina, dato e qualità. Conclusioni Unire due articoli plastici non significa semplicemente “sciogliere e schiacciare”. Significa scegliere il processo corretto in funzione della natura del polimero, della geometria del giunto, del livello di tenuta richiesto, dell’ambiente di esercizio, della possibilità di automazione e della qualità reale del materiale, soprattutto quando è riciclato. La saldatura delle materie plastiche nel 2026 è più specializzata, più documentata e più esigente di quanto fosse nel 2020. Ma proprio per questo è anche più affidabile: le norme sono più chiare, le attrezzature più intelligenti, i controlli più rigorosi e la qualità del giunto sempre meno affidata all’intuizione del singolo operatore. FAQ – Saldatura delle materie plastiche Quali plastiche si saldano meglio? In generale i termoplastici: PE, PP, PVC, ABS, PC, PMMA, PA e alcuni PET o TPE, purché il processo sia compatibile con il comportamento termico del polimero. I termoindurenti e gli elastomeri reticolati non sono adatti alla saldatura a caldo convenzionale. Si possono saldare plastiche diverse tra loro? Solo in casi limitati. Alcune combinazioni di polimeri amorfi con comportamento termico simile possono funzionare, ma la regola generale resta che i materiali dissimili sono difficili da saldare con successo strutturale. Qual è il sistema migliore per pezzi spessi o lastre? Per spessori elevati e carpenteria plastica, la saldatura per estrusione è spesso preferibile alla manuale ad aria calda, perché garantisce maggiore produttività, migliore resistenza e minori tensioni residue. Quando conviene usare gli ultrasuoni? Quando servono cicli rapidissimi, automazione, precisione del giunto e assenza di adesivi o consumabili, soprattutto in packaging, medicale, elettronica e componentistica tecnica. La radiofrequenza funziona su PE e PP? In genere no. La RF è indicata soprattutto per materiali polari come PVC e PU/TPU. Nylon, PET, EVA e alcuni ABS richiedono condizioni particolari; PE e PP non sono normalmente idonei. I materiali riciclati si possono saldare bene? Sì, ma con più cautela. La riuscita dipende dalla stabilità reologica, dalla degradazione subita durante i reprocessi, dalla presenza di contaminanti, dall’umidità e dalla costanza del lotto. Per questo i controlli sul materiale sono decisivi. Fonti tecniche e normative Le informazioni di aggiornamento e approfondimento contenute in questo articolo derivano da documentazione tecnica e normativa di riferimento, tra cui ISO 21307, ISO 12176-2:2025, ISO 12176-4, ISO 12176-5, ISO 13953, ISO 13954:2025, UNI EN 13067:2021, TWI – The Welding Institute, Emerson/Branson, Herrmann Ultraschall, Leister e GEAF. Categoria: notizie – tecnica – plastica – riciclo – saldaturaImmagine su licenza© Riproduzione Vietata
SCOPRI DI PIU' Pbt riciclato: caratteristiche tecniche e impieghi
Dove e come utilizzare un macinato di PBTdi Marco ArezioIl PBT riciclato si trova normalmente sotto forma di macinato di derivazione post industriale, specialmente proveniente dalle produzioni alimentari o dagli elettrodomestici o dalle macchine con componenti elettrici. La sua struttura chimica e le sue caratteristiche hanno una somiglianza con il PET, in quanto sono entrambi materiali termoplastici parzialmente cristallini ma, nel PBT, troviamo un tempo di cristallizzazione più veloce che lo pone in una situazione vantaggiosa nello stampaggio a iniezione rispetto al PET. Se consideriamo un PBT di base, quindi senza cariche aggiunte, abbiamo le seguenti caratteristiche standard: – Densità: g/c3 1,30-1,32 – Modulo di elasticità: Mpa 2.500-2.800 – Allungamento allo snervamento: % 3,5-7 – Temperatura di fusione: °C 220-225 – Temperatura di deformazione HDT: °C 50-65 (1,8 MPa – Rigidità elettrica: kV/mm 25-30 L’utilizzo del PBT è normalmente rivolto allo stampaggio per iniezione, utilizzando una temperatura della massa fusa tra i 230 e i 270 °C e dello stampo, definita ideale, intorno a 110 °C. Per unire pezzi stampati con questo materiale si utilizzano normalmente le saldature ad ultrasuoni o usi utilizza la temperatura di un attrezzo a testa calda o speciali colle a base di resine reattive. Essendo il PBT un prodotto comparabile con il PET vediamo quali caratteristiche lo differenziano da questo. Innanzitutto il PBT ha una tenacità alle basse temperature migliore del PET, mentre la resistenza e la rigidità sono leggermente inferiori. Se parliamo delle caratteristiche di scorrimento e di ritiro, possiamo dire che nel PBT sono decisamente buone, mentre dal punto di vista delle caratteristiche di isolamento elettrico, il prodotto offre un ottimo isolamento, le cui caratteristiche non subiscono marcate influenze in presenza di assorbimento di acqua, di alte temperatura e di frequenza. I campi di utilizzo sono normalmente quelli dei componenti per valvole, cuscinetti a rulli o lisci, parti di pompe, parti di elettrodomestici, ruote, macchine per il caffè e cialde. Per quanto riguarda il prodotto riciclato è molto importante che nella fase di gestione dello scarto, a bordo macchina, il prodotto venga raccolto in appositi contenitori, puliti, che non abbiano contenuto plastiche diverse e isolato dalle altre materie di scarto per evitarne la contaminazione. La macinazione dello scarto di rifili o del prodotto non idoneo, dal punto di vista estetico, deve essere fatta avendo cura di pulire in maniera accurata il mulino, in modo che non ci siano parti plastiche estranee rimaste al suo interno che possano inquinare il PBT. Dopo aver insaccato il materiale macinato, si raccomanda di tenerlo al coperto e di utilizzarlo dopo averlo asciugato, attraverso il passaggio in un silo pulito, per togliere l’eventuale umidità rimanente. Il macinato in PBT può essere utilizzato sia in stampaggio diretto che in compound, al fine di creare ricette su misura del cliente. Queste ricette possono prevedere l’aumento dello scorrimento della massa, l’antifiamma, l’aumento della rigidità attraverso le cariche o i prodotti rinforzanti, l’incremento della resilienza o l’aumento alla resistenza all’usura.Categoria: notizie - tecnica - plastica - riciclo - PBT - macinato
SCOPRI DI PIU' Efficienza Energetica nelle Macchine per la Lavorazione della Plastica: Strategie e Vantaggi per un Futuro Sostenibile
Come ridurre i consumi ed ottimizzare i processi industriali della lavorazione della plastica attraverso tecnologie avanzate e pratiche d’innovazionedi Marco ArezioL’industria della lavorazione della plastica rappresenta una parte fondamentale della produzione manifatturiera mondiale, fornendo componenti essenziali per una vasta gamma di settori: dall’automotive all’elettronica di consumo, passando per il confezionamento alimentare. Tuttavia, negli ultimi anni, le crescenti preoccupazioni riguardo al cambiamento climatico e all’impatto ambientale hanno posto l’accento su un tema di estrema importanza: l’efficienza energetica lungo l’intero ciclo produttivo. Per le macchine che trattano e trasformano la plastica, la sfida principale consiste nel conciliare alte prestazioni, costi competitivi e riduzione delle emissioni nocive. Numerosi studi pubblicati sul “International Journal of Sustainable Engineering” mettono in luce come l’ottimizzazione energetica sia un fattore chiave, sia in termini di innovazione tecnologica sia come imperativo strategico per le aziende che mirano a un futuro sostenibile. Proprio per questo, sempre più imprese rivolgono l’attenzione a soluzioni che consentano di minimizzare i consumi durante la fase di fusione, trasformazione e gestione dei polimeri. L’articolo che segue intende offrire una panoramica sulle macchine per la lavorazione della plastica e sui principali fattori che ne condizionano l’efficienza energetica, per poi proporre strategie e soluzioni in grado di incidere positivamente non solo sulle performance aziendali, ma anche sull’ecosistema e sulla collettività. Verranno esaminate le dinamiche scientifiche e operative che guidano le scelte di progettazione e di gestione, con l’obiettivo di coniugare ricerca accademica e applicazione industriale. Panoramica sulle macchine per la lavorazione della plastica Le macchine impiegate per la trasformazione delle materie plastiche sono molto diverse tra loro, poiché progettate per soddisfare esigenze produttive e livelli di complessità differenti. Una prima distinzione può essere fatta tra: Macchine per stampaggio a iniezioneQueste apparecchiature funzionano spingendo il polimero fuso all’interno di uno stampo, dove il materiale si solidifica assumendo la forma desiderata. La fase di iniezione richiede precisione sia nella pressione sia nella gestione termica, per garantire uniformità e qualità del pezzo finale. EstrusoriUtili quando occorre produrre manufatti in modo continuo, come tubi, lastre o profili, gli estrusori si basano su una o più viti (monovite o bivite) che trasportano il materiale verso la testa d’estrusione. Qui il polimero, portato a una temperatura di fusione ottimale, viene sagomato e poi raffreddato. Macchine per soffiaggioSpecifiche per contenitori cavi, come bottiglie o flaconi, queste macchine combinano l’estrusione o l’iniezione con un sistema di soffiaggio che “gonfia” il materiale all’interno di uno stampo chiuso, creando la cavità necessaria. Macchine per termoformaturaIdeali per lavorare fogli di plastica, queste macchine scaldano il polimero fino al punto di rammollimento, per poi modellarlo tramite una combinazione di pressione, vuoto e stampo, ottenendo prodotti sagomati, come vaschette alimentari o imballaggi protettivi. Ciascuna tecnologia, pur condividendo l’obiettivo di dare forma al polimero, ha requisiti specifici di temperatura, pressione, velocità e tipologia di movimentazione. Questa varietà incide in maniera diretta sui consumi: una macchina mal configurata o con componenti obsoleti può disperdere grandi quantità di energia sotto forma di calore e forza motrice non sfruttata. È quindi essenziale comprendere come ogni tipologia di impianto possa essere ottimizzata sotto il profilo energetico, tenendo conto delle singole peculiarità. Fattori che influenzano l’efficienza energetica Per comprendere come intervenire sui consumi, è utile esaminare i principali fattori che determinano l’efficienza energetica di una macchina. Questi aspetti si dividono grosso modo in quattro categorie, spesso interconnesse: Aspetti meccanici La meccanica interna di una macchina riveste un ruolo cruciale nel computo dei consumi. Attriti eccessivi, ingranaggi usurati o cuscinetti poco lubrificati possono determinare un notevole spreco di energia. Inoltre, la corretta progettazione dei componenti in movimento – come viti e cilindri – incide sulla fluidità del processo e sull’entità della potenza richiesta. Aspetti termici Il riscaldamento è un processo primario nella fusione e nella trasformazione della plastica. Se le zone calde (cilindri, camere di plastificazione e resistenze di estrusione) non sono adeguatamente coibentate o regolate, si rischiano dispersioni considerevoli, con conseguente aumento delle ore di funzionamento e del relativo fabbisogno energetico. Controllo e automazione Disporre di sensori di ultima generazione, sistemi di regolazione avanzati e software di gestione intelligente permette di modulare con precisione i parametri di processo. Ciò include la temperatura, la velocità, la pressione e i tempi di riscaldamento/raffreddamento. Un sistema di controllo obsoleto o non calibrato produce sprechi, poiché l’energia viene erogata senza un adattamento costante alle reali esigenze produttive. Progettazione e materiali Infine, la scelta dei motori, degli azionamenti e degli stessi polimeri influisce sensibilmente sull’impronta energetica complessiva. Motori ad alta efficienza, azionamenti a velocità variabile e materiali con temperature di fusione più basse possono concorrere, sin dalla fase progettuale, a ridurre il dispendio di risorse. La combinazione di questi fattori rende evidente come l’efficienza non sia solamente una questione di “tagliare i consumi”, ma di operare una revisione sistemica dell’intero processo, dalle fasi di progettazione della macchina fino alle prassi operative di chi la utilizza. Strategie per la riduzione del consumo energetico Alla luce dei fattori esaminati, è possibile agire su più fronti per ottimizzare i consumi e contenere i costi. Tali strategie non si limitano a semplici modifiche tecniche, ma includono anche iniziative organizzative e formative. Efficientamento dei motori e dei sistemi di azionamento Uno dei principali interventi per ridurre gli sprechi riguarda i sistemi di azionamento della macchina. Migliorare l’efficienza dei motori, adottando classi di alto livello (IE3, IE4) o sfruttando soluzioni elettriche e ibride, consente di diminuire il fabbisogno energetico in modo tangibile. Le presse a iniezione full-electric, per esempio, operano con un dosaggio di potenza molto più preciso rispetto alle controparti puramente idrauliche, erogando energia solo quando necessario. Parimenti, l’impiego di inverter (azionamenti a velocità variabile) modula la velocità del motore in funzione del carico effettivo, evitando picchi di consumo nelle fasi di minore richiesta. Isolamento termico e recupero di calore Un altro ambito di grande rilievo riguarda la gestione termica. Le macchine per la plastificazione richiedono temperature di esercizio spesso elevate e sono soggette a dispersioni di calore lungo tutta la catena di lavorazione. L’applicazione di rivestimenti isolanti sulle fasce riscaldanti e sulle zone calde della vite permette di trattenere il calore, riducendo di conseguenza la potenza necessaria per il mantenimento della temperatura. Inoltre, il calore in eccesso può essere recuperato tramite scambiatori di calore e reimmesso nel processo, ad esempio per preriscaldare il materiale in ingresso. Questa soluzione, già impiegata con successo in vari stabilimenti, ha il vantaggio di ottimizzare le risorse energetiche ed evitare che l’energia termica venga dispersa inutilmente nell’ambiente. Automazione avanzata e controllo intelligente I sistemi di automazione di nuova generazione integrano sensori in grado di monitorare in tempo reale numerosi parametri: temperatura, pressione, portata di materiale, livelli di vibrazione e molto altro. Grazie all’intelligenza artificiale e ad algoritmi di machine learning, le macchine possono adattare automaticamente i parametri di funzionamento, riducendo il consumo di energia. Per esempio, se un estrusore rileva una diminuzione della domanda produttiva, può rallentare la vite e quindi limitare l’assorbimento di potenza, mantenendo al contempo la qualità del prodotto. Una gestione automatizzata contribuisce anche a ridurre l’errore umano e ad accelerare i tempi di settaggio, tradizionalmente causa di picchi di scarto e sprechi energetici nelle fasi di avvio. Riduzione degli sprechi di materiale e dei tempi di fermo La lotta agli sprechi non si esaurisce con l’efficienza elettrica o termica, ma comprende anche la minimizzazione degli scarti di produzione. Ogni pezzo difettoso rappresenta un dispendio di risorse: il polimero viene lavorato, riscaldato e poi smaltito o rilavorato, moltiplicando le ore macchina e i consumi ad esse associati. È dunque consigliabile operare settaggi iniziali accurati, mantenere gli impianti in buono stato con piani di manutenzione predittiva e reintrodurre, dove tecnicamente possibile, gli sfridi all’interno del ciclo produttivo. In questo modo, si riduce la quantità di materia vergine e si tagliano i costi connessi alla lavorazione di nuovi lotti di materiale. Formazione del personale e cultura aziendale Un aspetto spesso trascurato ma determinante è la formazione di chi opera sulle macchine. Anche la tecnologia più avanzata può essere utilizzata in modo inefficiente se il personale non è adeguatamente preparato. In quest’ottica, investire in corsi di formazione specifici sull’efficienza energetica, sulle tecniche di manutenzione e sugli aggiornamenti software può migliorare radicalmente la gestione dell’impianto. Inoltre, diffondere a tutti i livelli aziendali una cultura orientata alla sostenibilità – definendo obiettivi chiari, monitorando i progressi e premiando le buone pratiche – contribuisce a radicare comportamenti virtuosi nel quotidiano. Benefici e risvolti economici L’impegno profuso in queste strategie non è motivato soltanto da ragioni etiche o ambientali, ma ha ricadute concrete anche sul piano economico. Grazie a un uso più razionale dell’energia, diminuisce la bolletta energetica, liberando risorse che possono essere reinvestite in ricerca, innovazione o altre iniziative strategiche. Inoltre, un basso impatto ambientale migliora la reputazione aziendale, favorisce l’accesso a finanziamenti “verdi” e può fungere da elemento distintivo nella conquista di nuovi mercati. Le politiche europee e internazionali, sempre più orientate a incentivare la riduzione delle emissioni di CO₂, offrono inoltre sgravi fiscali e agevolazioni economiche a chi adotta soluzioni di efficienza energetica. Ciò si traduce in un vantaggio competitivo rispetto alle aziende che rimangono ancorate a sistemi tradizionali o non ottimizzati. Infine, la possibilità di monitorare e certificare i risparmi ottenuti consente di dare maggior trasparenza alla propria filiera, instaurando un rapporto di fiducia con clienti, partner e stakeholder istituzionali. Innovazione e prospettive future L’innovazione in questo campo corre veloce e coinvolge sia gli sviluppi tecnologici sia le modalità di gestione. Alcune tendenze emergenti: Digital twin La creazione di modelli virtuali della macchina e dei suoi processi produttivi permette di simulare vari scenari, ottimizzando i parametri energetici prima di implementare le modifiche nel sistema reale. Questo approccio riduce i tempi di test e i rischi di errori costosi. Materiali polimerici avanzati Ricercatori e aziende stanno sviluppando polimeri con temperature di fusione più basse, riducendo la quantità di energia necessaria per la lavorazione. Parallelamente, si studiano composti più facili da riciclare, favorendo l’economia circolare e limitando gli sprechi anche a fine vita. Integrazione con le energie rinnovabili L’installazione di pannelli fotovoltaici, impianti eolici o sistemi di accumulo all’interno del sito produttivo consente di alimentare una parte delle linee di lavorazione con energia pulita. Tale strategia diminuisce la dipendenza dalle fonti fossili e abbatte le emissioni, avvicinando l’azienda a modelli di sostenibilità già richiesti da clienti e normative. Manutenzione predittiva e intelligenza artificiale Software di machine learning e big data analytics possono analizzare in tempo reale le condizioni dell’impianto, identificando con largo anticipo guasti imminenti o anomalie di funzionamento. Intervenire tempestivamente evita fermi macchina imprevisti e sprechi di risorse che compromettono la stabilità produttiva. Il panorama futuro è destinato ad ampliarsi con l’avanzare della ricerca e con la condivisione delle migliori pratiche tra istituzioni, centri di ricerca e imprese. In questo senso, la sinergia tra competenze accademiche e know-how industriale riveste un’importanza cruciale, poiché permette di trasferire rapidamente i risultati di laboratorio all’interno dei processi produttivi. Conclusioni Migliorare l’efficienza energetica nelle macchine per la lavorazione della plastica non è soltanto un dovere morale nei confronti dell’ambiente, ma rappresenta una leva strategica per la competitività delle imprese. Dall’ottimizzazione dei motori e dei sistemi di azionamento all’isolamento termico, dalle tecniche avanzate di automazione alla manutenzione predittiva, ogni intervento consente di tagliare i costi operativi, ridurre gli sprechi e allinearsi alle nuove normative in materia di sostenibilità. La sfida si vince agendo su più fronti contemporaneamente: tecnologico, organizzativo e culturale. Il contributo della ricerca scientifica, documentato da riviste specializzate, testimonia che i risultati ottenuti in termini di riduzione dei consumi possono raggiungere percentuali significative, specialmente nelle realtà produttive disposte a investire in innovazione e formazione continua. In prospettiva, l’integrazione con fonti rinnovabili, l’uso di materiali sempre più performanti e l’automazione intelligente costituiscono la strada maestra verso un futuro in cui efficienza ed eco-sostenibilità diventino sinonimi di valore aggiunto, crescita economica e rispetto per l’ambiente.© Riproduzione Vietata
SCOPRI DI PIU'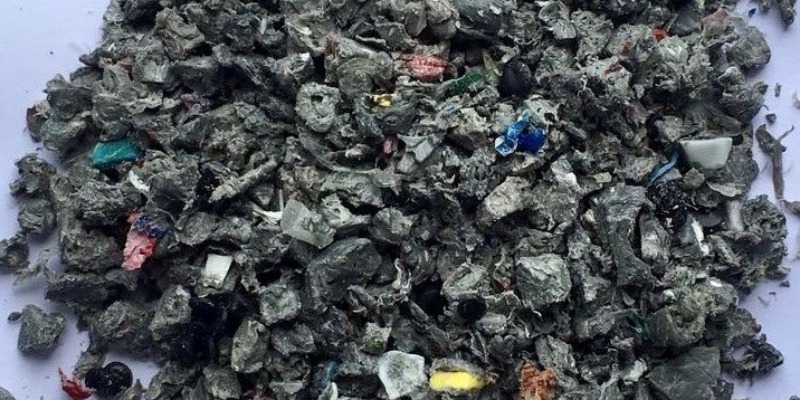 Densificazione del polipropilene da post consumo: quali accortezze
La densificazione del polipropilene post-consumo nel 2026 richiede controllo di umidità, temperatura, pezzatura, stoccaggio e qualità del lotto. Un approfondimento tecnico e normativo completoAutore: Marco Arezio. E' imprenditore e divulgatore specializzato in economia circolare, riciclo dei polimeri, materie prime seconde e processi industriali legati alla valorizzazione dei rifiuti plastici. È fondatore della piattaforma rMIX e da anni segue l’evoluzione tecnica, commerciale e normativa delle filiere del riciclo, con particolare attenzione alla selezione, al lavaggio, alla densificazione, all’estrusione e alla compoundazione delle plastiche post-consumo e post-industriali.Data articolo: Maggio 2020Data di aggiornamento: Marzo 2026 Densificazione del polipropilene: la riduzione dell’umidità del prodotto deve tener conto delle problematiche di imballo e stoccaggio Nel 2020 la densificazione del polipropilene post-consumo poteva ancora essere descritta come una fase utile soprattutto a togliere acqua al macinato e a prepararlo alla successiva estrusione. Nel marzo 2026 questa definizione è troppo limitata. Oggi la densificazione del PP proveniente dalla raccolta differenziata è un passaggio che incide sulla qualità del lotto, sulla sicurezza dello stoccaggio, sulla continuità della trasformazione, sulla tracciabilità del riciclato e sul suo valore commerciale. Il contesto di filiera è cambiato profondamente: il sistema COREPLA ha comunicato che nel 2024 ha coinvolto 7.396 Comuni, coprendo il 97% della popolazione italiana, e ha avviato a riciclo 931.096 tonnellate di imballaggi in plastica, avvicinando con un anno di anticipo l’obiettivo europeo del 50%. In una filiera di queste dimensioni, il densificato non è più un semplice semilavorato povero, ma una materia intermedia che deve essere stabile, controllabile e negoziabile con specifiche sempre più chiare. Raccolta differenziata e selezione del polipropilene: da rifiuto urbano a frazione riciclabile La storia tecnica del densificato in PP comincia nelle nostre case, dove gli imballaggi plastici vengono separati da vetro, carta, metalli e frazione organica. Quel gesto domestico, apparentemente semplice, alimenta però una catena industriale complessa, nella quale i rifiuti da imballaggio vengono selezionati, distinti per famiglie polimeriche e trasformati in flussi commerciali con identità merceologica autonoma. Nel caso del polipropilene, la filiera italiana ha ormai consolidato specifiche categorie di selezione e di valorizzazione. COREPLA, ad esempio, identifica gli “imballaggi misti in PP” come un flusso caratterizzato da una composizione a prevalenza di polipropilene con presenza minoritaria di polietilene, ritenuta sufficientemente stabile da consentirne la commercializzazione come prodotto selezionato. Questo dato è importante, perché chiarisce un punto spesso sottovalutato: il valore del densificato dipende sì dall’acqua residua, ma ancora prima dalla qualità del flusso in ingresso, cioè dalla stabilità della composizione polimerica ottenuta a monte nella selezione. Nella pratica impiantistica, il materiale proveniente dalla raccolta differenziata viene aperto, distribuito sui nastri, sottoposto a separazioni meccaniche e ottiche e progressivamente indirizzato verso famiglie omogenee. All’interno di questo processo, gli imballaggi in PP destinati al riciclo vengono isolati dagli altri polimeri e inviati alle fasi successive di macinazione, lavaggio e purificazione. È in questo passaggio che si gioca già una parte rilevante della qualità finale del densificato: ogni errore di selezione, ogni residuo di polimero incompatibile, ogni quota eccessiva di inquinanti trascina conseguenze che la sola densificazione non può correggere interamente. Per questo, nel 2026, chi compra densificato di PP non compra soltanto un materiale “asciutto”, ma compra la qualità complessiva di una filiera che inizia molto prima dell’agglomeratore. Come funziona la densificazione del polipropilene post-consumo dopo lavaggio e centrifugazione Dopo la selezione, il polipropilene viene normalmente triturato e lavato. Il lavaggio serve a ridurre residui organici, polveri, adesivi, carta, sporco superficiale e parte delle contaminazioni che non sono state intercettate nella fase di selezione. La centrifugazione, la flottazione o altre operazioni di separazione fisica contribuiscono ulteriormente a ridurre l’acqua libera e a migliorare la purezza del materiale. Tuttavia, il fiocco lavato conserva spesso una condizione di umidità superficiale e interstiziale che lo rende poco stabile nella movimentazione e problematico in estrusione. È qui che la densificazione diventa decisiva: attraverso attrito, calore controllato e compattazione, il materiale viene trasformato da scaglia leggera e voluminosissima in un agglomerato più denso, più scorrevole e più idoneo alle fasi successive di trasformazione. I protocolli più recenti di RecyClass aiutano a capire bene il cambio di paradigma. Nelle pratiche di valutazione della riciclabilità del PP, l’asciugatura dei flakes a umidità inferiore all’1% viene considerata un parametro di processo essenziale, e l’introduzione di un passaggio di densificazione prima dell’estrusione viene formalmente contemplata come parte della metodologia di prova. In altre parole, la densificazione non è un’operazione accessoria: serve sia a ridurre l’umidità superficiale, sia a regolarizzare l’alimentazione del materiale verso vite ed estrusore, soprattutto quando il feedstock ha una bassa densità apparente. Il risultato pratico non è una “riduzione del peso al metro cubo”, come talvolta si legge impropriamente, ma l’opposto: diminuisce la massa d’acqua indesiderata e aumenta la densità apparente del materiale utile, con vantaggi logistici e di processo evidenti. Riduzione dell’umidità del PP riciclato: perché non basta asciugarlo in superficie Per capire perché la riduzione dell’umidità sia così importante, bisogna prima distinguere tra il polipropilene come polimero e il polipropilene come rifiuto riciclato. Il PP, di per sé, è noto per il suo basso assorbimento d’acqua; diverse schede tecniche lo descrivono infatti come materiale a bassa o molto bassa moisture absorption. Ma il problema del riciclo post-consumo non è la natura del polimero vergine: è la realtà industriale del fiocco lavato, che contiene acqua aderente alla superficie, acqua intrappolata nelle cavità, residui organici, contaminanti solidi e talvolta tracce di altri polimeri o frazioni fini. Per questo un materiale che “sembra asciutto” può in realtà non essere sufficientemente condizionato per una trasformazione stabile. Il nodo, quindi, non è semplicemente eliminare l’acqua visibile, ma portare il lotto a una condizione di umidità compatibile con la sua destinazione d’uso. Se il densificato viene subito estruso, il problema è prevalentemente di continuità di processo. Se invece viene venduto tal quale o stoccato in big bag per giorni o settimane, la questione cambia radicalmente: l’umidità residua può redistribuirsi nel sacco, favorire odori, peggiorare la scorrevolezza, alterare il peso commerciale della fornitura e generare difetti in fase di compoundazione o stampaggio. Anche quando non si verificano degradazioni chimiche gravi come nel PET, l’acqua residua resta una fonte concreta di instabilità del melt, di porosità, di difetti superficiali e di variabilità prestazionale. Per questo, nel 2026, la misura dell’umidità sul densificato non può essere una formalità documentale: è un parametro industriale che condiziona la qualità vendibile del materiale. Temperatura del densificato, raffreddamento e rischio di auto-riscaldamento nei Big Bags Uno dei punti più delicati, e ancora troppo spesso sottovalutati, riguarda la temperatura del densificato al momento dell’insacco. L’uscita dal densificatore può lasciare il materiale in condizioni termiche non omogenee: la superficie esterna sembra già gestibile, mentre il cuore dell’agglomerato conserva ancora calore. Se il prodotto viene immesso troppo presto in big bag di grande volume, il raffreddamento del nucleo interno può diventare lentissimo. In questo scenario non si deve immaginare un’autocombustione del polipropilene puro come se fosse un fenomeno spontaneo e immediato del polimero in sé; il rischio reale nasce piuttosto dall’insieme di calore residuo, ventilazione insufficiente, presenza di fini, sporco, frazioni combustibili e fenomeni di auto-riscaldamento tipici dei materiali stoccati in massa. Le linee guida ambientali per i piani di prevenzione incendi nei siti di rifiuti richiedono infatti un controllo del calore e della temperatura proprio per prevenire fenomeni di self-heating e self-combustion nei materiali immagazzinati. Da un punto di vista operativo, ciò significa che il raffreddamento del densificato non dovrebbe essere affidato all’improvvisazione. Un tratto di raffreddamento ad aria, una sosta tecnica prima dell’insacco, la verifica della temperatura del lotto e, nei casi più critici, controlli sul cuore del materiale diventano accorgimenti fondamentali. Questa è una delle grandi differenze tra il modo di ragionare del 2020 e quello richiesto nel 2026: non basta “fare densificato”, bisogna produrre un densificato termicamente stabilizzato. In mancanza di questa attenzione, il problema si sposta semplicemente dal densificatore al magazzino, dove poi si manifesta con sacchi deformati, materiale incollato, peggior scorrevolezza o, nei casi peggiori, con rischi di auto-riscaldamento che un impianto moderno non può permettersi di trascurare. Pezzatura del densificato in polipropilene: effetti su compoundazione, trasporto e dosaggio Nel testo del 2020 si richiamava giustamente il tema della pezzatura, suggerendo per il densificato destinato alla compoundazione una dimensione preferibilmente compresa tra 10 e 12 millimetri. Questa indicazione conserva ancora oggi una sua validità pratica, soprattutto quando il materiale deve essere miscelato con altri macinati o densificati di PP in modo regolare e senza ponti di alimentazione. Tuttavia, nel 2026 è più corretto dire che non esiste una pezzatura ideale in assoluto: esiste una pezzatura coerente con il sistema di dosaggio, con la geometria della tramoggia, con il tipo di vite, con la presenza o meno di alimentazione forzata e con il livello di uniformità richiesto nella miscela. I protocolli RecyClass più recenti confermano che la densificazione è collegata proprio all’esigenza di rendere alimentabile un materiale altrimenti troppo leggero o instabile nel flusso. Per questo, la rifilatura granulometrica del densificato va valutata in funzione della destinazione finale. Una pezzatura troppo grossolana può peggiorare il dosaggio e rendere irregolare la miscelazione; una pezzatura troppo fine può aumentare la quota di polvere, peggiorare la pulizia dell’impianto e rendere più instabile la manipolazione. La vecchia idea di rimacinare sempre il densificato per “migliorarlo” non è dunque automaticamente corretta: ogni passaggio aggiuntivo comporta consumo energetico, usura meccanica e potenziale produzione di fini. Nella logica industriale attuale, la pezzatura non si giudica in astratto, ma per la sua capacità di rendere il materiale dosabile, omogeneo e costante. Controllo qualità del densificato in PP: umidità, DSC, contaminanti e costanza del lotto Un altro aspetto che nel 2026 va approfondito rispetto al testo originario è il controllo qualità. La raccomandazione di verificare la percentuale di polipropilene mediante DSC rimane assolutamente sensata. La calorimetria differenziale a scansione è ancora uno degli strumenti più utili per leggere la composizione termica del lotto, individuare la presenza di frazioni polimeriche differenti e verificare quanto il materiale sia realmente compatibile con la destinazione prevista. Ma oggi non basta più. La nuova norma EN 15345:2025, recepita anche in ambito UNI, definisce le principali caratteristiche e i metodi di prova per la valutazione dei riciclati di polipropilene destinati a prodotti semifiniti o finiti, e chiarisce implicitamente che la qualità del PP riciclato non può essere riassunta da un solo test. Accanto alla DSC diventano rilevanti umidità residua, densità, MFI, contenuto di ceneri, presenza di contaminanti, odore, omogeneità cromatica e costanza del lotto. Nel 2026, inoltre, il controllo qualità non si ferma più al laboratorio interno. La tracciabilità del contenuto riciclato e la corretta documentazione della provenienza del materiale sono entrate nella sostanza stessa del valore commerciale del prodotto. Gli schemi RecyClass sulla traceability e sul recycling process sono sviluppati in coerenza con EN 15343:2007 e ISO 22095:2020, e servono proprio a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il calcolo affidabile del contenuto riciclato in uscita. Questo significa che un densificato di PP, per essere davvero competitivo, non deve solo avere una buona umidità o una buona pezzatura: deve anche potersi inserire in una filiera documentata, auditabile e credibile verso clienti sempre più attenti a conformità e dichiarazioni ambientali. Nuove regole europee 2025-2026: riciclabilità, tracciabilità e valore industriale del polipropilene riciclato L’aggiornamento più forte rispetto al 2020 è probabilmente quello normativo. Il Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio è ormai il riferimento centrale del nuovo quadro europeo: stabilisce requisiti di sostenibilità e di etichettatura lungo l’intero ciclo di vita del packaging e costituisce la base della disciplina che si applicherà progressivamente dal 2026 in avanti. Il suo impatto sulla densificazione del PP è meno indiretto di quanto sembri. Se l’Europa chiede imballaggi sempre più riciclabili e con quote crescenti di riciclato, il mercato pretenderà riciclati più costanti, più tracciabili e più tecnicamente affidabili. In questo scenario il densificato non è un prodotto di passaggio, ma uno degli snodi in cui si decide se il riciclato avrà davvero qualità industriale o resterà confinato a impieghi marginali. Le sintesi tecniche del nuovo quadro PPWR circolate nel 2025 e nel 2026 ribadiscono inoltre che il regolamento introduce obiettivi minimi di contenuto riciclato per varie categorie di imballaggi plastici, con target più bassi per gli imballaggi contact-sensitive non in PET e più alti per gli altri imballaggi plastici. Questo non significa che ogni densificato in PP potrà automaticamente accedere agli impieghi più sensibili; significa però che la pressione industriale verso riciclati di migliore qualità è destinata ad aumentare. Chi produce densificato dovrà quindi ragionare non soltanto in termini di resa immediata dell’impianto, ma di compatibilità futura con specifiche di mercato più severe. Va aggiunto un chiarimento essenziale: il fatto che il polipropilene riciclato sia sempre più richiesto non equivale a una sua libera utilizzabilità in contatto alimentare. La disciplina europea sul riciclo delle plastiche per food contact resta molto rigorosa. La Commissione europea spiega che il quadro normativo sui materiali plastici riciclati destinati al contatto con alimenti serve proprio a garantire la sicurezza chimica e microbiologica del materiale, richiede che i processi di riciclo siano in grado di decontaminare il flusso e prevede controllo qualità, tracciabilità, autorizzazioni e registro dei riciclatori. Il Regolamento (UE) 2025/351 ha inoltre aggiornato la disciplina generale dei materiali plastici a contatto con alimenti, mentre il Regolamento (UE) 2025/2269 ha corretto alcuni aspetti del Regolamento (UE) 2022/1616. In sostanza, nel 2026 un densificato da raccolta domestica può essere ottimo per compound, stampaggio tecnico o applicazioni non estetiche, ma non può essere equiparato automaticamente a un materiale idoneo al contatto alimentare. Applicazioni industriali del densificato in polipropilene: compound, granulo e stampaggio diretto Una volta ben selezionato, ben lavato, correttamente densificato e controllato sotto il profilo di umidità, temperatura e composizione, il PP post-consumo può trovare diversi sbocchi industriali. Il primo è la trasformazione in granulo attraverso estrusione e filtrazione. Il secondo è la produzione di compounds nei quali il densificato viene miscelato con altri polipropileni riciclati o post-industriali per raggiungere specifici obiettivi di MFI, rigidità, resistenza all’urto o costo formula. Il terzo, ancora oggi interessante in alcune nicchie, è lo stampaggio diretto di articoli non estetici o semi-tecnici, a patto che geometria del pezzo, canali di alimentazione e punti di iniezione siano compatibili con la morfologia del materiale. Anche i dati italiani sull’impiego dei riciclati confermano che i settori di sbocco non si limitano a un’unica nicchia, ma si distribuiscono tra packaging, costruzioni, igiene, arredo urbano e altri comparti industriali. Qui si comprende il senso economico della densificazione nel 2026. Densificare bene il polipropilene non significa solo prepararlo a “passare” in macchina, ma aumentare le probabilità che quel materiale possa entrare in una formula stabile, in un capitolato preciso o in una relazione commerciale duratura. Al contrario, un densificato con umidità incoerente, temperatura mal gestita, pezzatura irregolare e composizione fluttuante costringe il trasformatore a compensare difetti a valle, con maggiori costi di filtrazione, perdita di produttività, difetti estetici, reclami e minor fiducia nel riciclato. È per questo che la densificazione, da semplice fase di preparazione, è diventata una delle vere soglie di qualità del polipropilene post-consumo. Conclusioni La densificazione del polipropilene proveniente dalla raccolta differenziata resta, anche nel 2026, un’operazione centrale per la valorizzazione di un flusso costituito in larga misura da imballaggi alimentari e domestici. Ma rispetto al 2020 la sua interpretazione deve essere molto più ampia. Non si tratta soltanto di ridurre l’acqua presente nel macinato, bensì di portare il materiale a una condizione di stabilità fisica, termica e merceologica che ne consenta la vendita, lo stoccaggio e la trasformazione senza sorprese. L’umidità va misurata a freddo e in modo rappresentativo del lotto; la temperatura va controllata prima dell’insacco; la pezzatura va adattata alla destinazione finale; la composizione polimerica va verificata con strumenti come la DSC; la tracciabilità del riciclato va documentata; e l’intera filiera deve confrontarsi con un quadro normativo europeo che rende la qualità del riciclato sempre meno negoziabile. In questa prospettiva, il densificato in PP non è più un sottoprodotto transitorio, ma una vera materia prima seconda industriale, il cui valore dipende dalla capacità di tenere insieme processo, controllo e conformità. FAQ sulla densificazione del polipropilene post-consumo Cos’è la densificazione del polipropilene post-consumo? È un trattamento termo-meccanico che compatta il fiocco di PP lavato, ne riduce il volume apparente, migliora la regolarità di alimentazione in estrusione e contribuisce alla riduzione dell’umidità superficiale residua. Nei protocolli più recenti di riciclabilità del PP, la densificazione è contemplata come passaggio utile prima dell’estrusione quando il materiale presenta bassa densità apparente o richiede migliore alimentabilità. Perché l’umidità del densificato è così importante se il PP assorbe poca acqua? Perché il problema del post-consumo non è l’assorbimento d’acqua del PP vergine, che resta basso, ma l’acqua trattenuta dal fiocco lavato, dai contaminanti, dalle cavità e dalla morfologia irregolare del materiale. Questa umidità residua può creare instabilità di processo, difetti superficiali e variabilità nelle lavorazioni successive. Si può insaccare subito il densificato nei Big Bags? È una pratica rischiosa se il materiale è ancora caldo o termicamente non uniforme. Le linee guida di prevenzione incendi per i siti di stoccaggio rifiuti richiedono il controllo del calore e della temperatura per evitare fenomeni di auto-riscaldamento e possibili condizioni favorevoli all’autocombustione nei materiali stoccati in massa. Qual è la pezzatura migliore del densificato in PP? Non esiste una misura perfetta valida per tutti gli impianti. La storica indicazione di una pezzatura intermedia, spesso intorno ai 10-12 mm nei contesti di compoundazione, resta pratica in molti casi, ma oggi conta soprattutto la coerenza con il sistema di dosaggio, la tramoggia, la vite e la destinazione finale del materiale. I protocolli recenti insistono soprattutto sulla corretta alimentabilità del materiale densificato. Basta la DSC per controllare la qualità del densificato? No. La DSC resta molto utile per verificare la predominanza del PP e individuare eventuali contaminazioni polimeriche, ma nel 2026 il controllo qualità richiede un quadro più ampio, coerente con le logiche di caratterizzazione dei riciclati: umidità, MFI, densità, ceneri, contaminanti, costanza del lotto e documentazione di tracciabilità sono sempre più rilevanti. Il densificato in PP può essere usato automaticamente per imballaggi alimentari? No. La normativa europea sui materiali plastici riciclati destinati al contatto con alimenti richiede processi sicuri, controllo di decontaminazione, tracciabilità, registrazione degli operatori e conformità specifica. La semplice presenza prevalente di PP nel densificato non basta a qualificarlo per usi food contact. Perché la tracciabilità del riciclato è diventata così importante? Perché il mercato europeo chiede sempre più contenuto riciclato verificabile e dichiarazioni ambientali credibili. Gli schemi RecyClass sulla traceability e sul recycling process sono allineati a EN 15343 e ISO 22095 e aiutano a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il contenuto riciclato effettivo nel prodotto in uscita. Cosa cambia con il nuovo regolamento europeo sugli imballaggi? Cambia il livello di severità del mercato. Il quadro PPWR spinge verso imballaggi più riciclabili, più controllati e con quote minime di contenuto riciclato in diverse categorie. Questo aumenta la domanda di riciclati di qualità e rende la stabilità del densificato un fattore sempre più strategico. Fonti COREPLA, Assemblea 2025: risultati 2024 su raccolta differenziata e riciclo degli imballaggi in plastica COREPLA, Riciclare PP COREPLA, condizioni generali e specifiche commerciali dei flussi PP/PP-PE selezionati COREPLA, dati sugli impieghi delle plastiche riciclate in Italia Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio RecyClass, Recycled Plastics Traceability Certification RecyClass, Recycling Process Certification RecyClass, protocollo 2026 per PP films con introduzione del passaggio di densificazione RecyClass, protocolli di asciugatura del PP con umidità inferiore all’1% UNI EN 15345:2025, caratterizzazione dei riciclati di polipropilene European Commission, Plastic Recycling – Food Safety Regolamento (UE) 2025/351 sui materiali plastici a contatto con alimenti Regolamento (UE) 2025/2269 di correzione del quadro sui materiali plastici riciclati per food contact Linee guida per la prevenzione incendi e il controllo dell’auto-riscaldamento nei materiali stoccati
SCOPRI DI PIU' Prestazioni di Polimeri ad Alto Contenuto di Solfoni per lo Stoccaggio Energetico
Miglioramento delle Membrane a Scambio Protonico per le Tecnologie Energetiche del Futurodi Marco Arezio Il crescente bisogno di tecnologie di stoccaggio energetico efficienti e sostenibili ha spinto la ricerca verso materiali innovativi, tra cui i polimeri ad alto contenuto di solfoni. Questi polimeri sono utilizzati per migliorare le prestazioni delle membrane a scambio protonico, una componente essenziale per molte tecnologie energetiche, tra cui celle a combustibile e batterie a flusso redox. In questo articolo verranno esplorati i recenti sviluppi nell'uso di polimeri solfonati per lo stoccaggio energetico, con un approfondimento sulle loro proprietà chimiche, sulle prestazioni e sui progressi nella stabilità termica e meccanica, nonché una spiegazione dettagliata del funzionamento delle membrane a scambio protonico, delle celle a combustibile e delle batterie a flusso redox. Introduzione alle Membrane a Scambio Protonico (PEM) Le membrane a scambio protonico (PEM, Proton Exchange Membranes) sono dispositivi chiave per numerose applicazioni nel campo delle energie rinnovabili, in particolare nelle celle a combustibile e nelle batterie a flusso redox. Le PEM sono membrane polimeriche che permettono il passaggio selettivo dei protoni (ioni H⁺) mentre impediscono il passaggio di altri ioni e gas. Questa caratteristica è fondamentale per la conversione e lo stoccaggio dell'energia elettrochimica, in quanto consente un efficiente trasferimento di carica nelle reazioni redox. Le PEM sono costituite principalmente da materiali polimerici solfonati, che favoriscono una conduttività protonica elevata, necessaria per il buon funzionamento delle tecnologie energetiche avanzate. Struttura e Proprietà dei Polimeri Solfonati I polimeri ad alto contenuto di solfoni sono caratterizzati dalla presenza di gruppi solfonici (-SO₃H) lungo la catena polimerica. Questi gruppi sono responsabili dell'elevata conduzione protonica, fondamentale per l'efficienza delle PEM. Il contenuto di solfoni influisce direttamente sulla capacità del polimero di trasportare protoni, poiché i gruppi solfonici forniscono i siti necessari per la migrazione protonica. Tuttavia, la presenza di un elevato numero di gruppi solfonici può compromettere la stabilità meccanica e termica del polimero, rendendo necessaria un'ottimizzazione tra conduttività e resistenza strutturale. Modifiche Strutturali per Migliorare le Prestazioni Per migliorare le prestazioni delle membrane, i polimeri ad alto contenuto di solfoni vengono spesso modificati con l'introduzione di rinforzi fisici o chimici. Un approccio comune è l'uso di materiali compositi, in cui i polimeri solfonati sono combinati con microcristalli di cellulosa o altre nanoparticelle per aumentare la stabilità meccanica senza ridurre significativamente la conduttività protonica. Altri metodi prevedono la reticolazione chimica, che migliora la resistenza termica del materiale, riducendo la solubilizzazione in acqua, una delle principali cause di degrado delle PEM. Prestazioni Elettrochimiche e Stoccaggio Energetico Le prestazioni elettrochimiche dei polimeri solfonati dipendono in gran parte dalla loro capacità di mantenere elevati livelli di conduzione protonica in condizioni operative variabili. I polimeri con un elevato contenuto di solfoni mostrano un'elevata conduttività, ma sono suscettibili a problemi di idratazione e stabilità termica. Recenti sviluppi hanno portato all'introduzione di nuovi polimeri che combinano un'elevata densità di gruppi solfonici con miglioramenti nella resistenza meccanica, grazie all'uso di reticolanti o materiali rinforzanti. Celle a Combustibile a Membrana a Scambio Protonico (PEMFC) Le celle a combustibile a membrana a scambio protonico (PEMFC) sono dispositivi elettrochimici che convertono l'energia chimica di un combustibile (generalmente idrogeno) direttamente in energia elettrica, con l'acqua come unico prodotto di scarto. Nelle PEMFC, la membrana a scambio protonico agisce come un elettrolita solido, separando i reagenti (idrogeno e ossigeno) e facilitando il trasferimento di protoni dall'anodo al catodo. Questo processo è cruciale per la produzione di energia elettrica, poiché consente un'elevata efficienza di conversione e riduce significativamente le emissioni inquinanti rispetto ai metodi tradizionali di produzione di energia. Batterie a Flusso Redox e il Ruolo delle Membrane a Scambio Protonico Le batterie a flusso redox sono un'altra applicazione significativa delle membrane a scambio protonico. Queste batterie immagazzinano energia in soluzioni elettrolitiche contenenti specie redox, che circolano attraverso una cella elettrochimica. Le PEM fungono da barriera selettiva tra i due serbatoi di elettroliti, permettendo il passaggio dei protoni e impedendo la miscelazione delle soluzioni. Questa separazione è fondamentale per mantenere l'efficienza della reazione redox e garantire una lunga durata della batteria. Le batterie a flusso redox sono particolarmente interessanti per l'accumulo di energia da fonti rinnovabili intermittenti, come l'energia solare ed eolica, poiché offrono una grande flessibilità e scalabilità. Sfide e Prospettive Future nello Sviluppo di Polimeri per lo Stoccaggio Energetico Nonostante i progressi, rimangono problemi significativi per l'uso diffuso di polimeri solfonati nelle applicazioni energetiche. La principale sfida è rappresentata dalla necessità di bilanciare la conduttività protonica con la stabilità meccanica e chimica. Studi futuri potrebbero concentrarsi su nuovi approcci di reticolazione o sulla sintesi di polimeri con una distribuzione più ottimale dei gruppi solfonici lungo la catena polimerica. Inoltre, lo sviluppo di materiali compositi e l'uso di nanomateriali rappresentano promettenti direzioni di ricerca per migliorare le prestazioni delle PEM senza compromettere la loro stabilità. Conclusioni I polimeri ad alto contenuto di solfoni rappresentano una soluzione promettente per lo stoccaggio energetico, grazie alla loro elevata conduttività protonica e alle applicazioni nelle tecnologie elettrochimiche avanzate come le celle a combustibile e le batterie a flusso redox. La ricerca è in continua evoluzione per superare le limitazioni attuali, e i recenti progressi nella modifica strutturale dei polimeri e nello sviluppo di compositi indicano un percorso promettente verso l'adozione su larga scala di queste tecnologie.© Riproduzione Vietata
SCOPRI DI PIU' Come Verificare il Contenuto Riciclato nella Plastica: la Nuova Tecnologia che Può Cambiare il Packaging Europeo
Come si misura davvero la percentuale di plastica riciclata nei prodotti: norme ISO, standard europei, audit di filiera, mass balance e digital watermarks nel nuovo scenario UE del packagingAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 26 marzo 2026 Tempo di lettura: 16 minutiIntroduzione Dire che un imballaggio “contiene plastica riciclata” è facile. Dimostrarlo in modo serio, ripetibile e difendibile davanti a clienti, autorità, auditor e mercato è molto più difficile. E oggi questa differenza conta più di ieri, perché la plastica è al centro delle nuove politiche europee sulla circolarità: il packaging rappresenta circa il 40% della plastica utilizzata nell’Unione e, nel 2022, ogni cittadino europeo ha generato 186,5 kg di rifiuti di imballaggio. Il nuovo Regolamento europeo sugli imballaggi e rifiuti di imballaggio, il PPWR, è entrato in vigore l’11 febbraio 2025 e la sua data generale di applicazione è fissata al 12 agosto 2026; tra i suoi obiettivi ci sono l’aumento dell’uso sicuro di plastica riciclata e la riciclabilità di tutti gli imballaggi entro il 2030. La vera domanda, quindi, non è soltanto quanta plastica riciclata c’è in un prodotto, ma come lo si dimostra davvero. La risposta corretta è meno intuitiva di quanto sembri: nella maggior parte dei casi la percentuale di riciclato non si legge “a occhio” né si certifica con un singolo test di laboratorio sul manufatto finito. Si costruisce invece attraverso una combinazione di definizioni normative, bilanci di massa, tracciabilità di filiera, riconciliazione dei volumi, audit di terza parte e, sempre più spesso, strumenti digitali che migliorano la separazione e la qualificazione del rifiuto in ingresso. Cosa significa davvero “contenuto riciclato” La base tecnica parte dalla definizione. In area ISO, il contenuto riciclato è definito come la proporzione, in massa, di materiale riciclato presente in un prodotto. ISO 14021 resta oggi uno dei riferimenti chiave per le autodichiarazioni ambientali e include anche i termini collegati a “pre-consumer material” e “post-consumer material”, cioè la distinzione tra materiale recuperato prima dell’uso da parte del consumatore finale e materiale proveniente dal post-consumo. Questo punto è decisivo, perché molte ambiguità di mercato nascono qui. Un produttore può dichiarare un 30% di contenuto riciclato, ma bisogna capire se quel 30% deriva da scarti industriali interni o esterni, da post-consumo urbano, da rifiuti commerciali selezionati, oppure da una combinazione dei due. Dal punto di vista della comunicazione ambientale, la differenza non è secondaria: la qualità tecnica del materiale, il valore circolare del claim e la sua percezione sul mercato cambiano sensibilmente a seconda dell’origine del riciclato. ISO 14021 fornisce proprio questo quadro terminologico e metodologico per evitare dichiarazioni vaghe o fuorvianti. Come si calcola la percentuale di plastica riciclata Il principio di base è semplice: si tratta di un rapporto di massa. Nel caso più lineare, la percentuale di contenuto riciclato corrisponde alla massa di plastica riciclata incorporata nel prodotto divisa per la massa totale di plastica considerata nel perimetro del claim, moltiplicata per 100. Per le bottiglie in plastica monouso, la Commissione europea ha già fissato regole specifiche: l’Implementing Decision 2023/2683 stabilisce che la proporzione di plastica riciclata si calcola dividendo il peso della plastica riciclata nelle bottiglie immesse sul mercato per il peso totale delle bottiglie immesse sul mercato. Ma la formula, da sola, non basta. Occorre definire con precisione il perimetro di calcolo: lotto, linea, stabilimento, periodo annuale, categoria di prodotto, specifica famiglia di packaging. Inoltre bisogna sapere quali perdite di processo sono state considerate, quali additivi o masterbatch entrano nella formulazione e come vengono riconciliate le quantità in ingresso e in uscita. Gli schemi di audit basati su EN 15343 e le certificazioni di tracciabilità più diffuse chiedono proprio questo: evidenza documentale, identificazione dei flussi e plausibility check tra input, rese, perdite e output dichiarato. Perché il laboratorio non basta quasi mai Qui si entra nel cuore del problema. In teoria il laboratorio è fondamentale per identificare il polimero, misurare impurità, valutare contaminanti, verificare MFI, ceneri, densità, migrazione, odori o stabilità. In pratica, però, il laboratorio non è quasi mai sufficiente, da solo, a certificare la percentuale esatta di plastica riciclata contenuta in un manufatto finito. La stessa Commissione europea, nella sezione dedicata al riciclo delle plastiche destinate al contatto alimentare, spiega che la composizione della plastica riciclata non può essere facilmente sottoposta a controlli ufficiali come avviene per la plastica vergine e che, proprio per questo, i controlli si concentrano sulla produzione del materiale riciclato e sugli audit delle installazioni. Lo stesso orientamento emerge anche dalla letteratura tecnica del JRC europeo su altri settori ad alta regolazione: la verifica del contenuto di materiali riciclati viene descritta come basata esclusivamente sulla documentazione, con regole di calcolo, blending e punti di misura definiti a monte. In altre parole, il laboratorio serve a qualificare il materiale; la percentuale dichiarata, invece, si dimostra soprattutto con la catena di custodia. È una distinzione essenziale per capire perché tante dichiarazioni commerciali risultano fragili quando manca una struttura di tracciabilità robusta. La tracciabilità europea: EN 15343 come architrave Nel contesto europeo, la norma EN 15343 è la pietra angolare per la plastica riciclata. Lo standard specifica le procedure necessarie per la tracciabilità delle plastiche riciclate e fornisce la base per il calcolo del contenuto riciclato di un prodotto. Questo significa che la percentuale dichiarata non nasce da una percezione qualitativa del materiale, ma da una filiera documentata: origine del rifiuto, trasformazione, identificazione dei lotti, controlli interni, riconciliazione dei volumi e coerenza tra input e output. Gli schemi di certificazione applicati dal mercato si muovono esattamente su questa impostazione. RecyClass, per esempio, dichiara esplicitamente che la sua certificazione di tracciabilità verifica la percentuale esatta di contenuto riciclato attraverso un approccio di controlled blending, allineato a EN 15343 e ISO 22095; inoltre prevede audit di terza parte in sito e rinnovo annuale del certificato. Questo è importante perché distingue una semplice autodichiarazione commerciale da una dichiarazione auditata e difendibile. Riciclo meccanico: il caso più chiaro, ma non banale Nel riciclo meccanico la misurazione del contenuto riciclato è, in genere, più lineare rispetto ad altri scenari. Il materiale riciclato entra come macinato, flakes o granulo; viene miscelato con eventuale vergine, additivi o coloranti; poi si trasforma nel prodotto finale. In questo caso la percentuale può essere dimostrata con una combinazione di documenti d’acquisto, certificati del fornitore, schede di produzione, ricette di compound, bilanci di massa e verifiche sui quantitativi effettivamente trasformati, tenendo conto delle perdite. Gli audit di processo richiedono proprio una riconciliazione dei volumi per verificare che l’output corrisponda all’input riciclato impiegato, considerate rese, perdite e additivazioni. Tuttavia anche qui esistono rischi. Se il riciclato in ingresso non è a sua volta tracciato o se deriva da flussi eterogenei mal qualificati, la percentuale numerica può risultare corretta sulla carta ma debole sul piano sostanziale. In altri termini, un “50% recycled content” non vale sempre allo stesso modo: conta se si tratta di PCR post-consumo realmente tracciato, di scarto industriale pre-consumer, di materiale food-grade, oppure di un flusso misto con elevata incertezza qualitativa. Per questo le aziende più solide non si limitano a pesare il materiale, ma documentano l’origine e la qualità del riciclato utilizzato. Food contact: quando la prova si sposta ancora di più sul processo Nel packaging alimentare il tema si fa più rigoroso. La Commissione europea ricorda che, quando la plastica è riciclata per uso a contatto con gli alimenti, il problema non è solo quantificare il riciclato ma garantire che eventuali contaminanti chimici siano stati rimossi a livelli sicuri. Proprio perché tali contaminanti possono essere sconosciuti o variabili, il controllo ufficiale non si concentra tanto sull’analisi del prodotto finito quanto sul processo di decontaminazione, sulle buone pratiche di fabbricazione e sull’audit degli impianti. Questo è un passaggio cruciale anche per la comunicazione di marketing. Se un contenitore alimentare dichiara un certo contenuto riciclato, la credibilità della dichiarazione non dipende solo dalla percentuale numerica, ma dalla capacità di dimostrare che quel riciclato è stato ottenuto entro un processo autorizzato, monitorato e idoneo all’uso previsto. Nel food packaging, quindi, il “quanto” e il “come” non possono essere separati. Riciclo chimico e mass balance: la partita più delicata Quando si entra nel riciclo chimico, la questione diventa più complessa perché il rifiuto plastico viene trasformato in feedstock che si mescola con materie prime convenzionali in sistemi industriali complessi. In questi casi la segregazione fisica dell’atomo “riciclato” non è realisticamente praticabile lungo tutta la catena. Per questo si utilizzano modelli di mass balance, cioè modelli di catena di custodia che attribuiscono una quota di contenuto riciclato agli output sulla base di regole contabili, temporali e di allocazione, senza superare la quantità di input riciclato effettivamente entrata nel sistema. ISCC PLUS descrive questo approccio come una delle opzioni di chain of custody, accanto alla segregazione fisica e al controlled blending. Il tema è talmente centrale che ISO ha pubblicato anche ISO 22095-2:2026, dedicata proprio ai requisiti e alle linee guida per l’applicazione del modello mass balance nei sistemi di catena di custodia. È un segnale importante: il mass balance sta diventando sempre meno una prassi “di mercato” e sempre più un terreno di normalizzazione tecnica. Sul piano regolatorio europeo, il cantiere è apertissimo. Nel luglio 2025 la Commissione ha lanciato una consultazione sulle nuove regole per calcolare, verificare e rendicontare il contenuto riciclato chimicamente nelle bottiglie in plastica monouso per bevande. La metodologia proposta si basa sulla regola di allocazione fuel-use excluded, cioè esclude dal contenuto riciclato ogni quota di rifiuto destinata a combustibili o recupero energetico; inoltre prevede verifica annuale di terza parte per le fasi più complesse della filiera chimica e requisiti alleggeriti per le PMI. A febbraio 2026 la Commissione indicava ancora di essere nella fase finale di definizione di queste regole, non ancora consolidate come quadro definitivo già pienamente operativo. La nuova tecnologia che può cambiare davvero il packaging europeo Quando si parla di plastica riciclata, molti immaginano che esista una macchina capace di prendere una confezione finita, analizzarla e dire con precisione: “qui dentro c’è il 37% di plastica riciclata”. Nella realtà industriale, oggi non funziona così. La tecnologia che può davvero cambiare il packaging europeo non è un test di laboratorio capace di leggere magicamente il contenuto riciclato di ogni confezione, ma un sistema che aiuta a separare meglio i rifiuti di imballaggio prima che vengano riciclati. Questo sistema si basa sui digital watermarks, cioè piccoli codici invisibili o quasi invisibili stampati sulla confezione. Per capire bene di cosa si tratta, immaginiamo una vaschetta in plastica per alimenti, una bottiglia di detergente e un contenitore cosmetico. Oggi, quando questi imballaggi arrivano in un impianto di selezione, i sistemi automatici riescono a riconoscere abbastanza bene il tipo di plastica, per esempio PET, HDPE o PP, ma spesso fanno più fatica a distinguere l’uso originario dell’imballaggio, cioè se quella plastica proveniva da un’applicazione alimentare, cosmetica o domestica. E questa differenza è molto importante, perché plastiche apparentemente simili possono richiedere percorsi di riciclo diversi. Qui entrano in gioco i digital watermarks. In pratica, ogni confezione può portare con sé una sorta di “carta d’identità digitale” leggibile dai sistemi di selezione. Questa identità può dire all’impianto: “sono una vaschetta alimentare”, “sono una bottiglia per detersivi”, “sono un imballaggio in PP”, “appartengo a una certa categoria”. Grazie a queste informazioni, i rifiuti possono essere smistati in modo molto più preciso rispetto ai sistemi tradizionali. Questo è il vero cambiamento: non si migliora il riciclo alla fine del processo, ma all’inizio, quando il rifiuto viene separato. Se infatti si parte da un flusso più pulito, più omogeneo e meglio classificato, anche il materiale riciclato ottenuto alla fine sarà migliore. Per renderlo ancora più concreto, si può pensare alla differenza tra raccogliere tutta la frutta insieme in un grande cassone oppure dividerla subito per tipo e qualità. Se si mescola tutto, alla fine si ottiene un prodotto meno controllabile. Se invece si separa bene all’origine, il risultato finale è più pulito, più costante e più adatto a usi di qualità. Nella plastica succede la stessa cosa. Ecco perché questa tecnologia interessa così tanto il packaging europeo. Il problema principale dell’Europa, infatti, non è soltanto riciclare di più, ma riciclare meglio. Molta plastica riciclata oggi ha qualità variabile perché nasce da rifiuti troppo misti, difficili da distinguere con precisione. Se invece si riesce a migliorare la selezione, si ottiene un PCR, cioè plastica riciclata post-consumo, più puro, più stabile e più affidabile. Questo ha una conseguenza molto importante anche sul piano normativo e commerciale. Quando un’azienda dichiara che un imballaggio contiene una certa quota di plastica riciclata, deve poterlo dimostrare in modo credibile. Se il materiale riciclato proviene da una filiera più pulita, tracciata e ben separata, quella dichiarazione diventa più solida. In altre parole, i digital watermarks non servono a “misurare” direttamente il contenuto riciclato della confezione finita, ma servono a costruire una filiera del riciclo più affidabile, e quindi a rendere più credibili anche le percentuali dichiarate. Dal punto di vista pratico, il loro vantaggio è triplo. Primo: aiutano gli impianti a distinguere meglio gli imballaggi. Secondo: permettono di produrre materiale riciclato di qualità superiore. Terzo: rendono più facile collegare quel materiale riciclato a una documentazione di filiera seria, utile per audit, certificazioni e conformità alle nuove regole europee. Quindi il punto centrale è questo: la tecnologia non cambia il packaging europeo perché legge il riciclato già presente nel prodotto, ma perché rende possibile un riciclo più intelligente, più pulito e più dimostrabile. Ed è proprio questo che oggi serve all’Europa: non solo più riciclo, ma un riciclo che regga alle verifiche tecniche, alle richieste dei clienti e alle future norme del PPWR. Cosa chiede oggi davvero l’Europa Sul fronte normativo, l’Europa si sta muovendo su due livelli. Il primo è quello già attivo per le bottiglie in plastica monouso: la direttiva SUP richiede il 25% di plastica riciclata nelle bottiglie in PET dal 2025 e il 30% in tutte le bottiglie per bevande in plastica dal 2030. La Commissione europea ricorda inoltre che nel 2023 ha adottato l’Implementing Decision 2023/2683 sulle regole di calcolo, verifica e reporting del contenuto riciclato nelle bottiglie monouso. Il secondo livello è il quadro più ampio del PPWR. Le pagine ufficiali della Commissione chiariscono che il regolamento è entrato in vigore l’11 febbraio 2025, si applicherà in via generale dal 12 agosto 2026, punta a rendere tutti gli imballaggi riciclabili entro il 2030 e richiede che gli imballaggi in plastica incorporino quote crescenti di contenuto riciclato con obiettivi per il 2030 e il 2040. In altre parole, il tema della verifica del contenuto riciclato non è più una nicchia per brand sensibili alla sostenibilità: sta diventando infrastruttura di conformità per il mercato europeo. Come un’azienda dovrebbe verificare davvero il contenuto riciclato Se un produttore vuole evitare greenwashing e prepararsi al nuovo contesto europeo, non deve chiedersi soltanto “quanta plastica riciclata sto usando?”, ma “come potrò dimostrarlo davanti a un audit?”. La risposta corretta, oggi, è costruire un sistema composto da quattro elementi: definizione chiara del claim secondo standard riconosciuti; tracciabilità del materiale in ingresso; bilancio di massa con riconciliazione dei volumi; verifica indipendente di terza parte quando il mercato o il cliente lo richiedono. Questa impostazione è coerente con ISO 14021, con EN 15343, con gli schemi RecyClass e con la logica delle verifiche europee sulle bottiglie e sul food contact. In termini pratici, un claim robusto dovrebbe specificare almeno tre cose: se il riciclato è pre-consumer o post-consumer; quale modello di chain of custody è stato applicato, cioè segregazione, controlled blending o mass balance; quale soggetto indipendente ha verificato il sistema, se presente. Quando queste informazioni mancano, la percentuale dichiarata può anche essere numericamente corretta, ma resta debole sul piano probatorio. Conclusione La percentuale di plastica riciclata nei prodotti non si misura davvero con una sola macchina e non si dimostra con una formula isolata. Si verifica attraverso una architettura di prova: definizioni ISO, standard europei di tracciabilità, bilanci di massa, audit degli impianti, documenti di filiera e, nei casi più evoluti, sistemi digitali che migliorano la separazione e la qualità del riciclato già a monte. È questo il punto che molte comunicazioni commerciali tendono a semplificare troppo. La nuova tecnologia che può cambiare il packaging europeo, oggi, non è quindi un “test magico” per leggere il riciclato nel manufatto finito, ma un ecosistema tecnologico capace di rendere la filiera più intelligente. I digital watermarks sono probabilmente la frontiera più concreta in questa direzione, perché possono aumentare la qualità della selezione, creare flussi PCR più puri e rendere molto più credibili le dichiarazioni future sul contenuto riciclato. In un mercato europeo che si sta spostando dalla sostenibilità raccontata alla sostenibilità verificata, questa distinzione farà la differenza tra chi comunica e chi dimostra. FAQ Come si misura il contenuto riciclato nella plastica? Di norma si misura come proporzione in massa di materiale riciclato nel prodotto, ma la dimostrazione concreta avviene soprattutto tramite tracciabilità, bilanci di massa e audit di filiera, non con un solo test sul prodotto finito. Esiste un test di laboratorio che dice con certezza quanta plastica riciclata c’è in un imballaggio? In termini generali, no: le fonti europee mostrano che la verifica del contenuto riciclato si basa soprattutto su documentazione e controllo del processo, mentre l’analisi finale da sola non è sufficiente a stabilire sempre la quota esatta dichiarata. Qual è la differenza tra pre-consumer e post-consumer? Il pre-consumer deriva da scarti recuperati prima dell’uso da parte del consumatore finale; il post-consumer deriva invece da rifiuti generati dopo l’uso da parte di famiglie o attività commerciali. ISO 14021 distingue esplicitamente queste categorie. Cos’è il mass balance nella plastica riciclata? È un modello di chain of custody usato soprattutto quando i feedstock riciclati e convenzionali vengono miscelati in sistemi complessi, come nel riciclo chimico. In quel caso la quota riciclata viene attribuita agli output con regole contabili e verificabili. I digital watermarks misurano il contenuto riciclato? Non direttamente. Migliorano però la separazione dei rifiuti di imballaggio e la creazione di flussi più puri e meglio tracciati, condizione essenziale per produrre riciclato di qualità e rendere più solida la verifica del contenuto riciclato nei prodotti futuri. Fonti reali e verificate Commissione europea, Packaging waste e Packaging & Packaging Waste Regulation (PPWR), con dati su entrata in vigore, data di applicazione e obiettivi del regolamento. Commissione europea, Single-use plastics, con target su contenuto riciclato nelle bottiglie e cronologia degli atti attuativi. Commissione europea, Plastic Recycling / Food Safety, con chiarimenti su controlli, contaminanti e centralità degli audit di processo nel food contact. ISO, ISO 14021 e riferimenti ISO sulla chain of custody e sul mass balance. Standard europeo EN 15343, sulla tracciabilità delle plastiche riciclate e il calcolo del contenuto riciclato. Commissione europea, consultazione 2025 sulle regole per il contenuto riciclato chimicamente nelle bottiglie, con metodo fuel-use excluded e verifiche di terza parte. AIM / HolyGrail 2.0 e HolyGrail 2030, sulla tecnologia dei digital watermarks e i risultati di sorting intelligente. ISCC PLUS e RecyClass, per i modelli di chain of custody, controlled blending, mass balance e audit di tracciabilità.Immagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Polimeri Idrofobici e Super-Idrofobici: Innovazioni nei Rivestimenti Polimerici per Superfici Impermeabili e Autopulenti
Le ultime scoperte e tecnologie nei polimeri idrofobici in grado di rendere superfici impermeabili e autopulenti, con applicazioni in svariati settori industrialidi Marco ArezioNegli ultimi anni, la ricerca sui materiali polimerici ha fatto passi da gigante, con particolare attenzione ai polimeri idrofobici e super-idrofobici. Questi materiali, grazie alle loro proprietà uniche di impermeabilità e capacità autopulente, stanno trovando applicazioni sempre più diffuse in settori come l'industria tessile e l'aerospaziale. In questo articolo analizzeremo le caratteristiche di questi polimeri, il loro principio di funzionamento, le tecnologie impiegate per svilupparli e le potenziali applicazioni industriali. Polimeri Idrofobici e Super-Idrofobici: Definizione e Principi di Funzionamento I polimeri idrofobici sono materiali che respingono l'acqua grazie alla loro particolare struttura chimica. Questa proprietà si manifesta quando le molecole di acqua, invece di aderire alla superficie del materiale, formano delle gocce sferiche che scivolano via. L'efficacia di questa repulsione è misurata dall'angolo di contatto tra la goccia d'acqua e la superficie: un angolo superiore a 90° è indicativo di un materiale idrofobico. Questo fenomeno è particolarmente importante per applicazioni in cui è essenziale mantenere le superfici asciutte e pulite, riducendo la formazione di umidità e l'adesione di particelle indesiderate. I polimeri super-idrofobici spingono questa capacità ancora più in là. Questi materiali presentano angoli di contatto superiori a 150°, il che significa che l'acqua non solo viene respinta, ma praticamente "rimbalza" sulla superficie. Questo fenomeno, spesso ispirato dalla natura (ad esempio, l'effetto loto), deriva dalla combinazione di microstrutture superficiali e specifiche caratteristiche chimiche. L'effetto loto si osserva in natura sulle foglie della pianta del loto, le quali, grazie a una combinazione di rugosità e composizione cerosa, riescono a mantenere la superficie asciutta e libera da impurità. Questo principio è stato emulato nella progettazione di materiali polimerici super-idrofobici per varie applicazioni. Tecnologie ed Innovazioni nei Rivestimenti Polimerici La produzione di rivestimenti idrofobici e super-idrofobici sfrutta diverse tecniche avanzate, tra cui: Deposizione di Film Sottile (Thin Film Deposition): Questa tecnica permette di applicare un sottile strato di polimero su una superficie. I polimeri fluorurati, come il politetrafluoroetilene (PTFE), sono comunemente usati grazie alle loro eccellenti proprietà idrofobiche. Con metodi di deposizione fisica da vapore (PVD) e deposizione chimica da vapore (CVD), è possibile ottenere strati sottili uniformi che offrono alta resistenza all'acqua. L'utilizzo di questi film sottili consente di controllare lo spessore e la composizione del rivestimento, ottenendo superfici ad alte prestazioni sia in termini di idrofobicità che di durabilità. Nano-strutturazione della Superficie: La creazione di rugosità a livello nanometrico è cruciale per ottenere un'elevata super-idrofobicità. Le nanostrutture intrappolano l'aria tra la superficie e la goccia d'acqua, riducendo il contatto e migliorando l'effetto idrofobico. Tecniche come l'incisione al laser e l'elettrospinning vengono frequentemente utilizzate per creare questa struttura superficiale. L'incisione al laser permette di creare micro e nano-pattern specifici che imitano le superfici naturali, mentre l'elettrospinning può essere usato per produrre fibre molto sottili che aumentano la rugosità superficiale. Questi metodi di nano-strutturazione sono spesso combinati per massimizzare l'effetto super-idrofobico e garantire una maggiore stabilità del rivestimento. Polimeri a Bassa Energia Superficiale: La chimica dei polimeri gioca un ruolo fondamentale nell'idrofobicità. Polimeri come il polidimetilsilossano (PDMS) hanno una bassa energia superficiale, che facilita la formazione di gocce d'acqua che scivolano facilmente dalla superficie trattata. Questo tipo di polimeri è spesso combinato con tecniche di nano-strutturazione per ottenere un effetto super-idrofobico più efficace. La bassa energia superficiale riduce la tendenza dell'acqua a diffondersi sulla superficie, il che è particolarmente utile in applicazioni dove è necessario limitare il contatto con i liquidi. Applicazioni dei Rivestimenti Idrofobici e Super-Idrofobici Le applicazioni dei rivestimenti polimerici idrofobici e super-idrofobici sono sempre più diffuse, grazie alle loro proprietà di impermeabilità e autopulizia. Questi rivestimenti non solo migliorano l'aspetto estetico delle superfici, ma offrono anche vantaggi funzionali significativi: Industria Tessile: I tessuti trattati con rivestimenti super-idrofobici respingono liquidi e sporco, rendendoli ideali per abbigliamento tecnico e sportivo. Questi tessuti non solo mantengono asciutto l'utilizzatore, ma riducono anche la necessità di lavaggi frequenti, con un impatto positivo sull'ambiente. Ad esempio, giacche impermeabili e pantaloni da trekking con rivestimenti super-idrofobici possono mantenere la loro performance in condizioni climatiche estreme, migliorando il comfort dell'utilizzatore e riducendo l'usura del tessuto stesso. Questa tecnologia ha anche implicazioni significative nel settore medico, dove materiali tessili idrofobici possono aiutare a prevenire la contaminazione e migliorare la sicurezza. Settore Costruzioni: Rivestire materiali da costruzione come cemento e vetro con rivestimenti idrofobici aiuta a proteggere le superfici dall'umidità e dal degrado. Le facciate degli edifici trattate con questi materiali mantengono un aspetto pulito nel tempo, riducendo i costi di manutenzione. Inoltre, questi rivestimenti possono prevenire la formazione di muffe e licheni, prolungando la durata delle strutture. I materiali da costruzione trattati con rivestimenti super-idrofobici possono anche migliorare la resistenza al gelo, prevenendo il danno causato dall'acqua che penetra nelle crepe e si espande durante il congelamento. In questo modo, si garantisce una maggiore durabilità degli edifici in ambienti soggetti a condizioni atmosferiche avverse. Automotive e Aerospaziale: Nell'industria automobilistica, i rivestimenti idrofobici vengono utilizzati per migliorare la visibilità dei parabrezza e per ridurre l'accumulo di fango e sporco. Nel settore aerospaziale, questi rivestimenti sono fondamentali per ridurre il rischio di formazione di ghiaccio sulle superfici esterne degli aeromobili, migliorando l'efficienza e la sicurezza. L'uso di rivestimenti super-idrofobici su droni e velivoli senza pilota è in fase di sperimentazione per ridurre il peso causato dall'accumulo di acqua e migliorare le capacità operative in condizioni meteo avverse. Anche i componenti del motore e le superfici delle ali possono beneficiare di questi rivestimenti, migliorando l'aerodinamica e riducendo la necessità di frequenti interventi di manutenzione. Dispositivi Elettronici: I rivestimenti super-idrofobici sono utilizzati anche per proteggere circuiti e componenti elettronici dall'acqua e dall'umidità, garantendo una maggiore durata e affidabilità dei dispositivi, soprattutto in ambienti difficili. Questo è particolarmente rilevante per i dispositivi elettronici indossabili e i sensori esposti alle intemperie, che necessitano di protezione contro l'umidità per garantire il corretto funzionamento. Ad esempio, sensori utilizzati nell'agricoltura di precisione o dispositivi IoT posizionati all'esterno possono beneficiare enormemente di questa tecnologia, migliorando la loro robustezza e riducendo la necessità di sostituzioni frequenti. Problematiche e Prospettive Future Nonostante i notevoli progressi tecnologici, la realizzazione di rivestimenti super-idrofobici durevoli presenta ancora alcune problematiche. La principale è la stabilità nel tempo: molti rivestimenti perdono la loro efficacia idrofobica a causa dell'usura meccanica o dell'esposizione a condizioni ambientali avverse. Questa perdita di efficacia limita la durata e l'applicabilità dei rivestimenti in molti contesti industriali. Le ricerche attuali si concentrano su metodi per migliorare la resistenza meccanica e la durata di questi rivestimenti. Una delle strategie più promettenti consiste nell'utilizzare materiali compositi e combinare polimeri con nanoparticelle inorganiche. Le nanoparticelle possono migliorare la resistenza all'abrasione e la stabilità termica, rendendo il rivestimento più durevole anche in condizioni di utilizzo intensivo. Inoltre, la ricerca ispirata dalla natura, che prende spunto da fenomeni come le ali delle farfalle o la pelle dei pesci, sta portando allo sviluppo di nuove superfici che combinano proprietà autopulenti, anti-gelo e anti-batteriche. Queste superfici multifunzionali potrebbero aprire la strada a una nuova generazione di rivestimenti intelligenti in grado di adattarsi alle condizioni ambientali e fornire una protezione su misura. Un'altra direzione di ricerca promettente riguarda l'uso di materiali eco-compatibili per la produzione di rivestimenti idrofobici. La crescente attenzione all'ambiente spinge i ricercatori a sviluppare polimeri e metodi di sintesi che siano meno dannosi per l'ecosistema, mantenendo al contempo le prestazioni desiderate. Questo potrebbe portare a soluzioni sostenibili che riducono l'impatto ambientale senza compromettere le prestazioni del materiale. Conclusioni I polimeri idrofobici e super-idrofobici rappresentano un'innovazione di grande interesse nel campo dei materiali avanzati. La capacità di rendere le superfici impermeabili e autopulenti apre nuove possibilità in numerosi settori industriali, dalla produzione tessile all'industria aerospaziale. Nonostante le sfide legate alla durata e alla resistenza dei rivestimenti, le prospettive per il futuro sono promettenti, grazie all'evoluzione continua delle tecnologie e a un approccio sempre più bioispirato. La combinazione di soluzioni innovative per migliorare la durata e la sostenibilità ambientale contribuirà a rendere questi rivestimenti sempre più accessibili e versatili, favorendo la loro adozione su larga scala. L'adozione di materiali idrofobici e super-idrofobici in ambito industriale potrebbe anche rivoluzionare la manutenzione delle superfici, riducendo la necessità di interventi periodici e migliorando l'efficienza operativa. Con il progresso continuo delle tecniche di nano-strutturazione e l'integrazione di nuovi materiali, ci aspettiamo che questi rivestimenti diventino sempre più sofisticati, offrendo non solo proprietà idrofobiche, ma anche resistenza chimica, protezione dai raggi UV e capacità di autoriparazione. Questo ampio spettro di funzionalità trasformerà il modo in cui concepiamo le superfici, rendendole sempre più adattabili e performanti.© Riproduzione Vietata Fonti Barthlott, W., & Neinhuis, C. (1997). Purity of the sacred lotus, or escape from contamination in biological surfaces. Planta, 202(1), 1-8. Marmur, A. (2004). The lotus effect: Superhydrophobicity and metastability. Langmuir, 20(9), 3517-3519. Gao, L., & McCarthy, T. J. (2006). Contact angle hysteresis explained. Langmuir, 22(14), 6234-6237. Nosonovsky, M., & Bhushan, B. (2007). Hierarchical roughness and wetting of engineering surfaces. Microsystem Technologies, 13(3-4), 357-364. Zhang, X., Shi, F., Niu, J., Jiang, Y., & Wang, Z. (2008). Superhydrophobic surfaces: From structural control to functional application. Journal of Materials Chemistry, 18(6), 621-633.
SCOPRI DI PIU' Quali Sistemi Impiegare per il Calcolo dell’Umidità nei Polimeri?
di Marco ArezioLa drastica riduzione dell’umidità nelle materie plastiche che devono essere usate per il processo di stampaggio di articoli destinati alla vendita, è una operazione molto importante, più importante di quanto normalmente si creda.Infatti, anche chi normalmente applica un trattamento di riduzione dell’umidità, deve assicurarsi che i livelli stessi siano sufficientemente bassi in modo da non creare difetti sul prodotto finale, variazioni di processo e guasti ai componenti delle presse. Come abbiamo trattato in altri articoli riguardanti le materie plastiche igroscopiche e non igroscopiche, l’importanza di deumidificazione del materiale, specialmente per quelle famiglie di polimeri che assorbono facilmente umidità, come il PC, il PA e il PET, è quella di preservare le catene polimeriche che, in presenza di una quantità eccessiva di acqua, sono soggette ad un degrado attraverso l’idrolisi. Infatti, in alcuni materiali plastici, la sola presenza di quantità di umidità di 200 ppm influirà negativamente sulle catene polimeriche, corte o tagliate, con la con la degradazione del peso molecolare del polimero. Ma per renderci conto della grandezza di misura di una quantità di umidità di 200 ppm consideriamo che questo valore corrisponde in percentuale allo 0,0200, quindi circa 9,1 grammi di acqua per 45.360 grammi di materiale. Una concentrazione di umidità alta nel polimero si può notare facilmente durante lo stampaggio degli articoli in seguito alla formazione di bolle sulle superfici dei prodotti, aumento della vaporizzazione in macchina e tutte le conseguenze negative sulla qualità del manufatto dal punto di vista meccanico ed estetico. Ma una quantità piccola di umidità, che interagisce comunque con le catene polimeriche, creando dei danni estetici e strutturali, non viene normalmente rilevata duranti le fasi di stampaggio ma sarà valutabile sulle caratteristiche del prodotto finale. E’ importante analizzare la resina plastica prima delle operazioni di stampaggio, asciugarla in modo completo e non cadere nella tentazione di miscelare parti di resina asciutta con parti umide, perché le caratteristiche qualitative delle parti asciutte verranno intaccate negativamente dalle parti umide. Ma quali sono i metodi per il controllo dell’umidità? Metodo della differenza di peso: il campione viene prelevato dagli imballi o dalla tramoggia e posizionato in un contenitore per il suo riscaldamento in fase di analisi. Prima del riscaldamento dei granuli viene fatta una pesata e, successivamente, si avvia il riscaldamento del materiale ad una temperatura consona alla famiglia di resina in fase di analisi. Raggiunta la temperatura ideale, la frazione di umidità uscirà dai granuli e, con lei, tutte le altre parti volatili che sono rappresentate da distaccanti, stabilizzanti, antistatici o altre sostanze chimiche che si trovavano nel polimero. Alla fine del processo si ripesa il granulo e lo si confronta con il peso precedente che rappresentava il granulo umido. Per semplicità si tenderebbe a considerare la differenza di peso come l’espressione della quantità di umidità presente nel materiale da impiegare. In realtà non è così, in quanto non si può esattamente sapere quanta umidità e quanti agenti chimici volatilizzati sono l’espressione della differenza di peso. Metodo dell’analisi dell’umidità specifica: l’operazione iniziale di analisi è comparabile con il sistema precedente, basato sulla differenza di peso, ma il processo viene realizzato in un’atmosfera di azoto secco, in cui l’umidità e i volatili verranno espulsi come nell’analisi precedente, ma la macchina calcolerà esattamente la parte di umidità presente nella materia prima senza curarsi delle parti volatili in quanto è in grado di separare i differenti composti chimici. In questo caso parleremo di umidità specifica, in quanto si valuterà precisamente il peso della stessa al netto dei volatili espulsi.Categoria: notizie - tecnica - plastica - riciclo - polimeri - umidità
SCOPRI DI PIU'
