







 Poliolo OH: il cuore reattivo dei poliuretani tra produzione, applicazioni e riciclo
Il ruolo centrale dei polioli OH nella chimica dei polimeri: caratteristiche, processi industriali e prospettive di sostenibilitàdi Marco ArezioTra i protagonisti della chimica dei polimeri, i polioli occupano un posto di assoluto rilievo. In particolare, i polioli OH – così chiamati per la presenza del gruppo ossidrilico (-OH) – rappresentano la base su cui si costruiscono molte delle soluzioni che oggi caratterizzano il settore dei poliuretani, dalla schiuma isolante ai rivestimenti industriali, fino a componenti automobilistici e arredi. La loro natura chimica, la capacità di reagire con isocianati e di generare materiali dalle prestazioni altamente modulabili, li rende insostituibili. Ma al tempo stesso, la crescente sensibilità verso la sostenibilità e l’economia circolare impone una riflessione: come si producono, quali sono le loro applicazioni e soprattutto come possono essere riciclati? Cosa sono i polioli OH Il poliolo OH è una molecola polimerica caratterizzata dalla presenza di più gruppi ossidrilici terminali, capaci di legarsi chimicamente con altre specie reattive, in particolare gli isocianati. Questa reattività è la base della produzione dei poliuretani, una delle famiglie polimeriche più versatili e diffuse al mondo. Non si tratta di un singolo materiale, ma di una classe di polimeri funzionalizzati, che possono essere variabili per peso molecolare, struttura (lineare, ramificata o reticolata), grado di funzionalità e natura chimica (poliesteri, polieteri, policarbonati). La scelta del tipo di poliolo influenza direttamente le proprietà finali del poliuretano: morbidezza, resistenza meccanica, flessibilità, isolamento termico o resistenza chimica. Il suffisso “OH” sottolinea proprio l’importanza dei gruppi ossidrilici, che costituiscono i siti attivi della reazione e definiscono il comportamento del polimero nella fase di sintesi e trasformazione. A cosa servono i polioli OH Il campo di applicazione dei polioli OH è estremamente ampio. La loro funzione principale è quella di precursori nella produzione di poliuretani. A seconda della composizione e del tipo di isocianato impiegato, i poliuretani derivati possono essere: Schiume rigide: impiegate come isolanti termici nell’edilizia e negli elettrodomestici (frigoriferi, pannelli sandwich). Schiume flessibili: utilizzate in materassi, sedili automobilistici e arredi. Elastomeri: componenti tecnici con elevata resistenza meccanica e resilienza. Rivestimenti e adesivi: superfici resistenti all’usura, colle industriali e sigillanti. La duttilità dei polioli OH risiede proprio nella loro modulabilità molecolare: piccole variazioni nella catena polimerica possono determinare grandi differenze nel prodotto finale. Questo spiega perché essi rappresentino una vera “materia prima chiave” per interi comparti industriali, dal settore automotive al tessile, dall’imballaggio all’edilizia sostenibile. Come si producono i polioli OH: processi industriali e controllo delle reazioni La produzione dei polioli OH rappresenta un settore chiave della chimica industriale dei polimeri, in quanto la struttura chimica di questi intermedi condiziona in modo diretto le proprietà dei poliuretani finali. Ogni tipologia di poliolo richiede un percorso sintetico specifico, che combina ingegneria chimica, catalisi e tecniche di purificazione. Al di là delle differenze molecolari, tutti i processi condividono alcuni requisiti fondamentali: il controllo rigoroso della reattività dei monomeri, la gestione delle condizioni operative (pressione, temperatura, tempo di reazione) e la purezza dei reagenti, poiché impurezze come acqua o acidi residui possono compromettere la funzionalità finale del prodotto. Polioli poliesteri La produzione dei polioli poliesteri avviene mediante reazioni di policondensazione tra acidi dicarbossilici (ad esempio acido adipico, acido ftalico o i loro anidridi) e dioli alifatici come glicole etilenico, glicole propilenico o butandiolo. La reazione procede con l’eliminazione progressiva di molecole d’acqua, in condizioni di elevata temperatura (180–250 °C) e spesso sotto vuoto per favorire la rimozione del sottoprodotto. I catalizzatori utilizzati possono essere sali metallici (come acetato di zinco o di titanio) o catalizzatori organici, capaci di accelerare l’esterificazione mantenendo sotto controllo la distribuzione dei pesi molecolari. La funzionalità (numero di gruppi OH terminali) dipende dal rapporto molare tra acidi e dioli: un eccesso di diolo porta a catene più corte con maggiore concentrazione di gruppi ossidrilici terminali. Dal punto di vista impiantistico, si utilizzano reattori agitati dotati di sistemi di distillazione per l’eliminazione continua dell’acqua. Una volta completata la policondensazione, il prodotto viene filtrato e talvolta stabilizzato con additivi antiossidanti. I polioli poliesteri si distinguono per la buona resistenza meccanica e la capacità di produrre poliuretani rigidi e duraturi; tuttavia, la presenza di legami esterei li rende sensibili all’idrolisi, fattore critico in applicazioni esposte ad alta umidità. Polioli polieteri La produzione di polioli polieteri si basa su una polimerizzazione a catena per apertura di anello di epossidi, in particolare ossido di propilene (PO) e ossido di etilene (EO). Il processo è catalizzato da basi forti (idrossido di potassio, KOH) o da catalizzatori metallici a base di ossidi dopati (ossidi di doppio metallo, DMC, come Zn-Co), che consentono di ottenere prodotti più puri e con distribuzione di peso molecolare controllata. Il meccanismo prevede l’attacco nucleofilo dell’iniziatore (un alcol polifunzionale contenente gruppi –OH, ad esempio glicerina, trimetilolpropano o pentaeritritolo) sull’epossido. L’apertura dell’anello genera un nuovo ossidrile terminale, che diventa a sua volta sito di propagazione, permettendo la crescita della catena. Il processo avviene generalmente in reattori pressurizzati (autoclavi) a temperature comprese tra 90 e 140 °C e pressioni di 3–8 bar, con alimentazione graduale dell’epossido per controllare la velocità di polimerizzazione e ridurre sottoprodotti indesiderati. Rispetto ai polioli poliesteri, i polieteri presentano catene più idrofobiche e resistenti all’idrolisi, proprietà che li rendono preferibili in applicazioni dove la stabilità all’umidità è un requisito essenziale. Inoltre, i catalizzatori DMC permettono di ottenere polioli con basso contenuto di insaturazioni, caratteristica che migliora la reattività con gli isocianati e riduce fenomeni collaterali di degradazione. Polioli policarbonati I polioli policarbonati rappresentano la fascia premium dei polioli OH, per via delle loro elevate prestazioni meccaniche e della stabilità chimica. La loro produzione si basa sulla reazione di dioli (come 1,6-esandiolo o bisfenolo A) con derivati del carbonato. I due approcci principali sono: - Transesterificazione tra un diolo e un dialchilcarbonato (ad esempio dimetilcarbonato). La reazione è catalizzata da complessi metallici o basi forti e richiede temperature comprese tra 120 e 180 °C- Carbonatazione diretta tramite reazione di dioli con diossido di carbonio in presenza di catalizzatori organometallici. Questo processo, oggetto di intensa ricerca, consente di valorizzare la CO₂ come materia prima rinnovabile, in linea con i principi della chimica verdeIl risultato è un poliolo contenente gruppi carbonato all’interno della catena polimerica, che conferiscono rigidità e resistenza a solventi e calore. Gli impianti produttivi devono garantire elevata purezza, poiché residui di catalizzatori metallici o carbonati parziali possono interferire nella successiva reazione di poliaddizione con gli isocianati. I costi di produzione rimangono superiori rispetto a quelli di polioli poliesteri e polieteri, ma le prestazioni ottenute – in termini di durabilità, resistenza all’invecchiamento e proprietà barriera – ne giustificano l’uso in settori ad alta specializzazione, come l’aerospaziale, il medicale e i rivestimenti protettivi di pregio. Aspetti impiantistici e controllo qualità In tutti i processi di sintesi dei polioli OH, l’aspetto cruciale è il controllo della funzionalità e del peso molecolare medio, poiché questi parametri determinano la densità di reticolazione e le proprietà meccaniche dei poliuretani. I reattori industriali sono progettati per garantire elevato scambio termico, prevenendo fenomeni di runaway termico nelle reazioni esotermiche (soprattutto nella polimerizzazione di ossidi epossidi). I sistemi di purificazione prevedono distillazione sotto vuoto, filtrazione e a volte trattamento con resine a scambio ionico per rimuovere residui di catalizzatori alcalini. Il controllo qualità viene effettuato attraverso tecniche analitiche come spettroscopia IR (per monitorare la presenza di gruppi OH liberi), cromatografia a permeazione di gel (GPC, per determinare la distribuzione dei pesi molecolari) e titolazione chimica della funzionalità OH. Dal punto di vista ambientale, la produzione comporta sfide non trascurabili: elevati consumi energetici, emissioni di composti organici volatili (VOC) e produzione di scarti contenenti catalizzatori metallici. Per questo motivo le innovazioni attuali puntano a ridurre le temperature operative, a sostituire catalizzatori tossici con sistemi enzimatici o organocatalitici, e a introdurre feedstock bio-based. Nuove tecnologie “green” per la produzione dei polioli OH L’industria chimica dei polioli OH, tradizionalmente fondata sull’impiego di derivati fossili (ossido di propilene, ossido di etilene, acidi dicarbossilici di origine petrolchimica), sta progressivamente evolvendo verso percorsi sintetici più sostenibili, in risposta alle pressioni normative e alle esigenze di decarbonizzazione dei processi industriali. L’obiettivo è duplice: ridurre l’impronta ambientale e diminuire la dipendenza da fonti non rinnovabili, senza compromettere le proprietà funzionali dei poliuretani finali. Polioli da oli vegetali Gli oli vegetali naturali (soia, ricino, colza, palma, lino, girasole) rappresentano una delle fonti più studiate per la produzione di polioli bio-based. La loro struttura trigliceridica, ricca di acidi grassi insaturi, consente reazioni di funzionalizzazione per introdurre gruppi ossidrilici. I principali processi sono: - Epossidazione e apertura di anello: gli acidi grassi insaturi vengono epossidati e successivamente aperti con nucleofili (acqua, glicoli, alcoli), generando polioli OH con elevata reattività- Transesterificazione: i trigliceridi vengono trasformati in esteri metilici (biodiesel), che possono poi essere ulteriormente funzionalizzati per ottenere polioli a basso peso molecolareQuesti polioli presentano il vantaggio di ridurre la quota fossile nella formulazione dei poliuretani, ma pongono sfide in termini di uniformità molecolare, odore residuo e compatibilità con i polioli convenzionali. Polioli da biomasse lignocellulosiche Un altro filone promettente è la valorizzazione delle biomasse di scarto lignocellulosiche (residui agricoli, paglia, legno). Attraverso processi di pirolisi, liquefazione idrotermale o idrogenolisi catalitica, si ottengono oli bio-polimerici che vengono successivamente modificati chimicamente per introdurre gruppi OH. L’uso di biomasse non edibili evita la competizione con la filiera alimentare e apre a un modello di bioraffineria integrata, dove la stessa materia prima può generare energia, intermedi chimici e polimeri. Tuttavia, le sfide tecnologiche riguardano la variabilità della composizione delle biomasse e la necessità di processi di purificazione ad alta efficienza. Polioli da CO₂ catturata Un capitolo particolarmente innovativo riguarda i polioli da CO₂, frutto di ricerche nel campo della catalisi sostenibile. Qui la CO₂, normalmente considerata gas serra da abbattere, viene trasformata in risorsa per la chimica dei polimeri. Il processo consiste nella catalisi di copolimerizzazione diossido di carbonio/epossido, spesso basata su catalizzatori eterogenei a base di complessi metallici (Zn, Co, Cr) o su sistemi organocatalitici. Il risultato è un poliolo policarbonato bio-based, che incorpora fino al 20–30% di CO₂ nella catena molecolare. I vantaggi sono notevoli: riduzione dell’impatto carbonico del processo, utilizzo di una materia prima abbondante e quasi gratuita, e ottenimento di prodotti dalle eccellenti proprietà meccaniche e chimiche. I limiti attuali riguardano la scalabilità industriale e la necessità di catalizzatori selettivi ed economici. Implicazioni industriali e prospettive L’introduzione di polioli “green” non implica solo una sostituzione molecolare, ma richiede anche adattamenti impiantistici (reattori resistenti a miscele reattive complesse, sistemi di separazione avanzati) e nuove strategie di compatibilità con i polioli fossili tradizionali, per poter formulare miscele con proprietà stabili e prestazioni competitive. Sul piano della sostenibilità, i polioli bio-based e da CO₂ rappresentano un tassello fondamentale verso un’economia circolare dei poliuretani, in cui la produzione, l’uso e il riciclo vengono ripensati in chiave sistemica. Nei prossimi anni, la sfida sarà combinare questi approcci con processi di riciclo chimico avanzato, creando vere e proprie filiere chiuse in grado di rigenerare continuamente materia prima da rifiuti e sottoprodotti. Il riciclo dei polioli OH Se la produzione è consolidata, il tema del riciclo dei polioli OH e dei materiali derivati rappresenta oggi la sfida principale. Essendo essenzialmente precursori dei poliuretani, il loro recupero dipende in larga misura dalle strategie adottate per la gestione di questi ultimi. Riciclo meccanico I poliuretani contenenti polioli OH possono essere macinati e reimmessi come filler in nuovi prodotti. Tuttavia, la qualità del materiale riciclato è inferiore e le applicazioni restano limitate. Riciclo chimico È la via più promettente. Tecniche come la glicolisi, idrolisi e ammonolisi consentono di rompere la rete poliuretanica, rigenerando polioli secondari. Questi possono essere reimpiegati nella produzione di nuove schiume o rivestimenti. La sfida risiede nel bilanciamento tra costi, efficienza e qualità dei polioli riciclati rispetto a quelli vergini. Tecnologie emergenti Si stanno sviluppando processi a base di enzimi e catalizzatori innovativi, con l’obiettivo di ridurre il consumo energetico e migliorare la purezza dei prodotti rigenerati. Inoltre, la ricerca sulla biochimica sta esplorando polioli di origine vegetale, capaci di sostituire parzialmente i derivati fossili e rendere la catena produttiva più sostenibile. Il riciclo non è solo un tema tecnico, ma anche economico ed etico: reinserire i polioli OH nella catena di produzione significa ridurre rifiuti, diminuire la dipendenza dalle risorse fossili e contribuire a un modello di economia circolare. Prospettive future e sostenibilità Il futuro dei polioli OH si gioca su tre fronti principali: Innovazione nella produzione: l’integrazione di materie prime bio-based, come oli vegetali e sottoprodotti agricoli, promette di ridurre l’impatto ambientale senza compromettere le prestazioni. Efficienza energetica: migliorare i processi industriali per ridurre consumi e emissioni è cruciale in un settore ad alta intensità tecnologica. Riciclo avanzato: sviluppare filiere integrate che permettano il recupero sistematico dei poliuretani e la reimmissione dei polioli rigenerati sul mercato. La strada è ancora lunga, ma il ruolo dei polioli OH è destinato a rimanere centrale in un contesto in cui la scienza dei materiali è sempre più chiamata a coniugare performance e sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' L’Importanza della Deumidificazione dei Polimeri Plastici Riciclati
Come e perché è necessario ridurre l’umidità nei polimeri riciclati prima del loro usodi Marco ArezioCome descritto nell’articolo “l’Assorbimento dell’umidità nei polimeri” la presenza dell’umidità sulla superficie esterna e all’interno delle masse polimeriche, crea diverse tipologie di problemi alle caratteristiche della materia prima da impiegare. Sia i polimeri plastici riciclati igroscopici sia quelli non igroscopici sono soggetti all’effetto dannoso dell’umidità, che può essere assorbita nelle fasi di lavorazione, di trasporto o di stoccaggio, attraverso la ricerca di un equilibrio con l’ambiente in cui si trovano. Come abbiamo visto, nei polimeri riciclati non igroscopici, l’umidità è trattenuta superficialmente, mentre in quelli igroscopici la si troverà anche all’interno del granulo plastico. L’umidità, che si trovi in superficie o all’interno del granulo, influisce negativamente sull’aspetto estetico e meccanico del manufatto finale e, quindi, per produrre una materia prima plastica che non incontri queste problematiche, è necessario che la si deumidifichi prima di utilizzarla. La percentuale di umidità residua tollerata dalla materia prima riciclata è solitamente indicata dai produttori attraverso il controllo di qualità delle merci in uscita e può variare a seconda della tipologia di polimero preso in considerazione e del tipo di manufatto che si intende realizzare. Bisogna tenere in considerazione che le materie plastiche riciclate, dopo la fase di confezionamento, passano tempi più o meno lunghi nelle operazioni di trasporto e di stoccaggio, tempi in cui è possibile che i polimeri assumano nuova umidità. Per questa ragione si consiglia sempre, prima di usare il granulo, di effettuare l’operazione di deumidificazione che, in base al polimero, può necessitare di tempi variabili, raggiungendo un’umidità residua finale così espressa per una campionatura di polimeri: • ABS Temperatura dell’aria: 80° Tempo di trattamento: 2-3 ore Umidità residua: 200 ppm • PE Temperatura dell’aria: 90° Tempo di trattamento: 1 ora Umidità residua: 100 ppm • PP Temperatura dell’aria: 90° Tempo di trattamento: 1 ora Umidità residua: 200 ppm • PVC Temperatura dell’aria: 70° Tempo di trattamento: 1 ora Umidità residua: 200 ppm Il sistema più comune per deumidificare i polimeri riciclati consiste nel fare incontrare la materia plastica con una corrente d’aria calda, in quanto questa ha la capacità di trattenere l’umidità e tanto maggiore sarà la temperatura, tanto maggiore sarà il volume di umidità asportato. L’aria ha la possibilità di trattenere l’acqua fino alla sua saturazione e, questa quantità, varia in funzione dell’aumento della temperatura. Ad esempio 1 Kg. di aria è resa satura a: • 20° - 14,7 grammi di acqua • 35° - 36,6 grammi di acqua • 50° - 82,6 grammi di acqua Nei cicli di deumidificazione dei polimeri è possibile impiegare l’aria proveniente dall’ambiente, definita semplice essicazione, solo in situazioni di temperatura e umidità favorevoli. Mentre si può impiegare un’aria preventivamente essiccata, detta deumidificata, per realizzare un’azione di asciugatura importante anche in condizioni non favorevoli. Teniamo in considerazione che un granulo secco, se messo a contatto con l’aria, inizia l’assorbimento dell’umidità, la cui percentuale varierà al variare delle condizioni climatiche in cui si trova, quindi la tipologia dell’intervento di deumidificazione varierà a seconda di questi parametri. In un processo di essicazione l’aria calda investirà il granulo, che sarà posto in una tramoggia, il quale rilascerà dalla sua superficie e dal suo interno l’umidità che migrerà verso il flusso d’aria creato. Le variabili principali, quindi, durante un processo di essicazione sono: • Tipologia di polimero • Umidità di partenza del granulo • Punto di rugiada dell’aria di processo • Umidità residua richiesta • Tempo di essicazione • Temperatura dell’aria di processo • Dimensioni del granulo Tutto il processo di essicazione ruota introno all’umidità residua accettata, in funzione della tipologia del manufatto da produrre e dalla tecnica di produzione e, tanto minore sarà il processo di essicazione, tanto maggiore sarà la temperatura impiegata, fermo restando i limiti tecnici di ogni polimero sul grado di rammollimento e di emanazione di sostanze nocive. Il fabbisogno di aria per i processi di deumidificazioni sarà espresso in mc di aria per ogni Kg. di polimero da essiccare, tenendo conto della quantità di granulo movimentato in tramoggia, della temperatura dell’aria e del consumo di corrente. Anche la dimensione e la forma del granulo hanno una loro influenza nel processo di deumidificazione, in quanto, al crescere della sua dimensione e della superficie per unità di misura (cubo, cilindro o sfera) aumenta il tempo di essicazione.Categoria: notizie - tecnica - plastica - riciclo - deumidificazione Vedi maggiori informazioni sulle materie plasticheVedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Additivi anti U.V. o Antiossidanti per la Plastica: Quali Differenze e Perché Usarli
Nella produzione di polimeri plastici riciclati lo scarso uso dei protettivi della plastica può generare prodotti finiti scadentidi Marco ArezioIl concetto che un polimero riciclato deve essere economico e, quindi, di bassa qualità, è ancora abbastanza radicato nella mente dei produttori di materie plastiche che, purtroppo, possono andare incontro a spiacevoli contestazioni sul materiale fornito per fare i prodotti finiti.Il principio di economicità assoluta dei polimeri riciclati non si sposa con le attuali esigenze dell’uso del rifiuto plastico che la società ha, e quindi, è necessario qualificare adeguatamente i polimeri riciclati con appositi trattamenti nel riciclo e nella produzione dei nuovi granuli. Come sappiamo, il nemico numero uno della plastica è l’invecchiamento causato dagli agenti atmosferici, che ne riducono la durabilità, le caratteristiche meccaniche e fisiche, creando grossi problemi anche economici alla filiera produttiva e distributiva. Ma vediamo qual è il meccanismo dell’invecchiamento dei prodotti plasticiI prodotti plastici possono subire vari meccanismi di invecchiamento nel corso del tempo a causa di diversi fattori, tra cui l'esposizione alla luce solare, al calore, all'ossigeno, all'umidità e ad agenti chimici. Questi meccanismi di invecchiamento possono influire sulle proprietà fisiche e chimiche della plastica, portando a una perdita di resistenza, flessibilità, colore e altre caratteristiche desiderabili. Uno dei meccanismi di invecchiamento più comuni è l'ossidazione.Quando la plastica è esposta all'ossigeno presente nell'aria, possono verificarsi reazioni chimiche che portano alla formazione di gruppi ossidrilici nella struttura della plastica. Questi gruppi ossidrilici possono influire negativamente sulle proprietà meccaniche, rendendola più fragile e suscettibile alla rottura. La luce solare, in particolare la radiazione ultravioletta (UV), è un altro fattore che può causare l'invecchiamento dei prodotti plastici. La radiazione UV può degradare la struttura chimica della plastica, causando la frammentazione delle catene molecolari e la formazione di radicali liberi. Ciò può portare a una diminuzione della resistenza meccanica e alla comparsa di crepe e scolorimenti sulla superficie della plastica. Il calore è un altro fattore importante nell'invecchiamento dei prodotti plastici. L'esposizione prolungata a temperature elevate può causare una diffusione delle sostanze chimiche presenti nella plastica, portando a una perdita di flessibilità e ad un aumento della fragilità. Il calore può anche accelerare le reazioni chimiche all'interno della plastica, contribuendo alla sua degradazione. L'umidità è un fattore che può contribuire all'invecchiamento delle plastiche, in particolare di quelle sensibili all'acqua. L'assorbimento di umidità può causare la formazione di legami idrogeno nella struttura della plastica, portando a una diminuzione delle sue proprietà meccaniche. Quali sono le conseguenze dei processi di ossidazione L'ossidazione della plastica può avere diverse conseguenze indesiderate, tra cui: Perdita di resistenza meccanica: l'ossidazione può ridurre la resistenza meccanica della plastica, rendendola più fragile e suscettibile alla rottura. Variazione delle proprietà fisiche: l'ossidazione può alterare le proprietà fisiche della plastica, come la flessibilità, la durezza o la trasparenza. Cambiamento di colore: l'ossidazione può causare la comparsa di macchie o scolorimenti sulla superficie della plastica, modificando il suo aspetto estetico. Perdita di durata nel tempo: l'ossidazione può accelerare l'invecchiamento della plastica, riducendo la sua durata nel tempo e influenzando la sua longevità. Per mitigare gli effetti dell'invecchiamento dei prodotti plastici, vengono utilizzati diversi additivi durante il processo di produzione. Gli additivi come gli stabilizzatori UV, gli antiossidanti e gli agenti anti degradanti possono contribuire a proteggere la plastica dagli effetti dannosi dell'invecchiamento. Inoltre, le condizioni di conservazione a bassa temperatura e l'isolamento dalla luce solare possono aiutare a preservare le proprietà delle plastiche nel tempo. Come proteggere i prodotti plastici dall'invecchiamento Per proteggere i prodotti plastici dall'invecchiamento, è possibile adottare diverse misure preventive.Utilizzo di additivi durante il processo di produzione tra i quali possiamo citare:Gli stabilizzatori UV, ad esempio, aiutano a prevenire la degradazione causata dalla luce solare. Gli antiossidanti e gli agenti anti degradanti possono aiutare a proteggere la plastica dall'ossidazione e dalla degradazione chimica. Vernici protettive: quando il prodotto plastico è stato realizzato è possibile applicare delle specifiche vernici protettive agli UV. La scelta tra l'utilizzo di vernici protettive o additivi nell'impasto produttivo dipende da diversi fattori, tra cui l'applicazione specifica, il tipo di plastica e le preferenze del produttore. Entrambe le opzioni possono offrire una protezione contro i raggi UV, ma hanno approcci diversi e vantaggi specifici. Vernici protettive Le vernici protettive, come abbiamo detto, possono essere applicate sulla superficie della plastica per creare uno strato protettivo che blocca i raggi UV. Questo approccio offre flessibilità perché le vernici possono essere applicate dopo la produzione del prodotto plastico finito. Le vernici possono anche fornire una maggiore personalizzazione in termini di aspetto estetico e finitura. Tuttavia, richiedono un'ulteriore fase di applicazione e potrebbero richiedere manutenzione periodica per mantenere l'efficacia della protezione UV. Additivi nell'impasto produttivo Gli additivi di protezione possono essere incorporati direttamente nell'impasto plastico durante il processo di produzione. Questi additivi agiscono come stabilizzatori UV, proteggendo la plastica dall'invecchiamento causato dalla radiazione UV. L'utilizzo di additivi anti-UV durante la produzione ha il vantaggio di offrire una protezione uniforme su tutta la massa del prodotto plastico, senza richiedere ulteriori fasi di applicazione o manutenzione specifica. Inoltre, l'incorporazione degli additivi nell'impasto permette una maggiore resistenza alla degradazione UV rispetto a una semplice verniciatura esterna. La scelta tra vernici protettive e additivi nell’impasto dipenderà anche dalle esigenze specifiche del prodotto plastico e dalle preferenze del produttore. In alcune applicazioni, come nel settore edile, l'uso di additivi anti-UV nell'impasto produttivo può essere preferibile per garantire una protezione a lungo termine senza la necessità di applicazioni esterne. Tuttavia, ci possono essere casi in cui l'uso di vernici protettive è più adatto, ad esempio quando si desidera una finitura personalizzata o quando si vogliono aggiungere ulteriori strati di protezione sulla superficie.
SCOPRI DI PIU' Cosa è la Resina Epossidica e come si Ricicla
Un composto polimerico di estrema importanza per gli usi più disparati a cui è destinato, ma con un complicato rapporto con il riciclo di Marco ArezioUna resina epossidica è un tipo di polimero termoindurente che, una volta miscelato con un indurente, subisce una reazione chimica chiamata "reticolazione". Questo processo trasforma la resina da uno stato liquido o viscoso a uno stato solido e rigido. Le principali caratteristiche e aspetti delle resine epossidiche:Struttura Molecolare Le resine epossidiche contengono gruppi epossidici (un atomo di ossigeno legato a due atomi di carbonio adiacenti in una catena) che sono reattivi e permettono la reticolazione con vari indurenti. Indurenti Perché una resina epossidica si indurisca, deve essere miscelata con un indurente (o agente di reticolazione). Questo indurente reagisce con i gruppi epossidici della resina, formando una struttura tridimensionale solida. Proprietà Una volta reticolate, le resine epossidiche hanno eccellenti proprietà meccaniche, resistenza chimica e adesione. Sono anche elettricamente isolanti. Applicazioni A causa delle loro ottime proprietà, le resine epossidiche sono utilizzate in una vasta gamma di applicazioni, come adesivi, rivestimenti, compositi rinforzati con fibre, circuiti stampati e molto altro. Manipolazione Le resine epossidiche possono essere modificate per avere proprietà specifiche. Ad esempio, possono essere formulate per avere tempi di indurimento rapidi o lenti, o per resistere a temperature estreme. Estetica Esistono resine epossidiche trasparenti che sono utilizzate in applicazioni artistiche e decorative, come rivestimenti per tavoli o creazioni di gioielli. È importante notare che, una volta che una resina epossidica è completamente reticolata, diventa termoindurente. Ciò significa che, a differenza dei polimeri termoplastici, non può essere rifusa o modellata con l'applicazione di calore. Le resine epossidiche riciclate La ricerca sulle resine epossidiche riciclabili è al centro di grandi interessi negli ultimi anni. Questi tipi di polimeri, come abbiamo detto, sono termoindurenti, il che significa che una volta reticolate o indurite, non possono essere facilmente riciclate o riprocessate. Tuttavia, ci sono studi volti a sviluppare resine epossidiche "riciclabili" o "riproducibili" che possono quindi essere depolimerizzate o riportate a uno stato liquido dopo il processo di reticolazione. Alcune di queste resine epossidiche riciclabili sono state progettate per depolimerizzarsi attraverso specifici stimoli, come il calore o l'esposizione a certi prodotti chimici. L'idea dietro questi materiali è che, una volta depolimerizzati, possano essere riciclati. Ricerche sulle resine episodiche riciclate Le resine epossidiche sono ampiamente utilizzate in una varietà di applicazioni industriali in virtù delle loro ottime proprietà meccaniche di adesione e di resistenza chimica. Tuttavia, una delle principali sfide associate a queste resine è la difficoltà nel loro riciclo a causa della loro natura termoindurente. Diverse soluzioni di riciclo sono state proposte per risolvere il problema: Depolimerizzazione chimica Questo processo coinvolge l'uso di agenti chimici per rompere i legami crociati nella rete epossidica. Una volta depolimerizzate, le resine possono essere potenzialmente riprocessate. Reticolazione dinamica Alcune resine epossidiche sono state modificate per avere legami crociati dinamici che possono scambiarsi sotto determinate condizioni. Ciò significa che possono essere reticolate (indurite) e poi "de-reticolate" quando esposte a determinati stimoli come calore o luce. Riciclo meccanico Invece di cercare di depolimerizzare la resina, questo approccio si concentra sul triturare o frantumare il materiale epossidico indurito in particelle, che possono poi essere riutilizzate come riempitivi o rinforzi in nuovi compositi. Recupero di riempitivi e rinforzi In molti compositi epossidici, la matrice epossidica è solo una componente. Altri componenti, come fibre di carbonio o vetro, possono essere recuperati dal composto e riutilizzati. La ricerca in questo campo è in continua evoluzione. Mentre alcune di queste tecniche sono ancora in fase di sviluppo e potrebbero non essere commercialmente pronte o economicamente fattibili su larga scala, rappresentano comunque importanti passi avanti verso una maggiore sostenibilità nel campo dei materiali epossidici. Storia delle resine epossidiche Le resine epossidiche sono polimeri che sono diventati fondamentali in molte industrie per le loro eccezionali proprietà meccaniche, di adesione e di resistenza chimica. Ecco una breve storia delle resine epossidiche: Primi anni (1930-1940) Le resine epossidiche furono sviluppate per la prima volta negli anni '30. Il chimico svizzero Paul Schlack è spesso accreditato per aver realizzato la prima resina epossidica mentre lavorava per la società tedesca IG Farben. Poco dopo, negli Stati Uniti, la Devoe & Raynolds Company iniziò a sviluppare resine epossidiche basate su bisfenolo A e epossicloridrina. Seconda guerra mondiale Durante la seconda guerra mondiale, c'era un crescente bisogno di materiali ad alte prestazioni, e le resine epossidiche iniziarono a essere utilizzate in applicazioni militari. Anni '50 e '60 Dopo la guerra, la produzione e l'utilizzo delle resine epossidiche si espansero notevolmente. Furono sviluppati nuovi tipi di resine e indurenti, portando a una vasta gamma di proprietà e applicazioni. Durante questo periodo, le resine epossidiche divennero popolari come adesivi strutturali e come matrici per compositi rinforzati con fibra. Anni '70 La crescente consapevolezza ambientale portò alla ricerca di sistemi epossidici senza solventi e a basso contenuto di composti organici volatili (COV). Durante questo periodo, le resine epossidiche divennero anche fondamentali nella produzione di circuiti stampati. Anni '80 e '90 L'industria aerospaziale ha iniziato a utilizzare in modo significativo le resine epossidiche per compositi leggeri e ad alte prestazioni. La ricerca si concentrò anche sul miglioramento delle proprietà termiche e sulla riduzione delle tensioni interne durante la reticolazione. 2000 – Oggi Con la crescente necessità di materiali sostenibili, c'è stato un interesse nella ricerca di resine epossidiche riciclabili o biodegradabili. La tendenza alla miniaturizzazione in elettronica ha anche portato a resine epossidiche con proprietà specifiche per applicazioni come l'incapsulamento di semiconduttori. Oggi, le resine epossidiche sono onnipresenti in molte industrie, da quelle edilizie e navali, all'elettronica, all'aerospaziale, e oltre. Le continue innovazioni e la ricerca in questo campo continuano a espandere le potenzialità e le applicazioni di questi versatili materiali. Dove vengono impiegate le tesine epossidiche Le resine epossidiche sono utilizzate in una vasta gamma di applicazioni. Ecco alcune delle principali applicazioni delle resine epossidiche: Adesivi Questi polimeri sono notevolmente adesivi e sono utilizzati come collanti strutturali per molte applicazioni industriali. Possono aderire a una vasta gamma di materiali, compresi metalli, plastica, legno e ceramica. Rivestimenti Le resine epossidiche sono utilizzate per rivestire pavimenti industriali e commerciali, offrendo resistenza all'abrasione, resistenza chimica e una facile pulizia. Compositi Questi polimeri sono spesso utilizzati come matrice in compositi rinforzati con fibre, come quelli con fibre di carbonio o fibra di vetro. Queste applicazioni sono comuni in settori come l'aerospaziale, l'automotive e lo sport. Circuiti stampati Le resine epossidiche sono un componente fondamentale nella produzione di circuiti stampati utilizzati in elettronica. Protezione Le resine epossidiche sono utilizzate per proteggere componenti elettronici sensibili, isolandoli dall'ambiente esterno. Strutture marine Grazie alla loro resistenza chimica, le resine epossidiche sono utilizzate per la riparazione e la protezione di strutture marine, come scafi di barche. Riparazioni A causa della loro forte adesione e delle loro proprietà strutturali, le resine epossidiche sono spesso utilizzate per la riparazione di una varietà di oggetti, compresi quelli fatti di metallo, ceramica e legno. Attività dentistiche Alcuni tipi di resine epossidiche sono utilizzati in odontoiatria per riempimenti e adesivi. Arte e artigianato Le resine epossidiche trasparenti sono diventate popolari nell'arte e nell'artigianato, utilizzate per creare gioielli, mobili, opere d'arte e altri oggetti artistici. Strutture in calcestruzzo Le resine epossidiche sono utilizzate per la riparazione, il rafforzamento e la protezione delle strutture in calcestruzzo.
SCOPRI DI PIU' Vantaggi delle Nanocariche Polimeriche Rispetto a quelle Tradizionali
Quali miglioramenti fisico-meccanici degli impasti polimerici si ottengono con l'utilizzo delle nanocarichedi Marco ArezioNella produzione di polimeri riciclati o compounds con polimeri vergini, alcune ricette prevedono l’aggiunta di una certa percentuale di cariche minerali al fine di modificare alcune caratteristiche. Tra quelle più usate troviamo il carbonato di calcio, il talco, la fibra di vetro e la mica, sotto forma di polvere, granuli o fibra, che vengono dispersi in fase di miscelazione con il polimero. Il talco e il carbonato di calcio vengono normalmente aggiunti in percentuali variabili dal 10 al 50% per modificare alcune caratteristiche dei polimeri, come la resistenza meccanica a compressione, la lavorabilità, la riduzione di dilatazione, il miglioramento o la riduzione della fluidità o, semplicemente per questioni economiche. L’uso delle cariche minerali negli impasti polimerici porta anche con sé alcune problematiche da tenere presente, in funzione delle percentuali d’uso e del tipo di carica. In generale, si può dire che la densità dell’impasto polimerico aumenta, la brillantezza dei colori diminuisce, la fragilità del prodotto può diventare consistente e l’usura delle macchine tende ad incrementare. Molte di queste caratteristiche negative durante le lavorazioni, ma che si riverberano anche sui prodotti finiti, possono essere risolte utilizzando le nanocariche. Queste ultime possono essere definite come una nuova classe di materiali compositi, costituiti da una matrice polimerica e da rinforzi particellari, aventi almeno una dimensione dell’ordine del nanometro. Queste nanocariche si possono definire, a tutti gli effetti, dei nanofiller e vengono classificate i tre categorie in base alla loro struttura: • nanocariche 3D (isodimensionali) definite come nano particelle o nanosfere con una dimensione inferiore a 100 nm. • fibre o tubi aventi diametro inferiore a 100 nm. come, per esempio, i nanotubi di carbonio. • nano-layers, sono caratterizzati da una sola dimensione dell’ordine dei nanometri, tipicamente si presentano in forma di cristalliti inorganici stratificati in cui ogni strato possiede uno spessore di alcuni nanometri, mentre le altre due dimensioni possono raggiungere anche le migliaia di nanometri (per esempio le nanoargille). Il vantaggio delle nanocariche, oltre ad altre, è la migliore dispersione rispetto a quelle minerali, con una migliore adesione alla matrice e un miglior saturazione degli spazi. Inoltre, possiamo citare un altro vantaggio fondamentale che riguarda il miglioramento delle prestazioni fisiche e meccaniche dell’impasto polimerico, con una bassa percentuale di utilizzo. Mentre, come abbiamo detto, per modificare le caratteristiche degli impasti polimerici attraverso le cariche minerali si utilizzano percentuali variabili tra il 10 e il 50%, con le nanocariche la percentuale di utilizzo è intorno al 5-10%. Questa ridotta percentuale porta a limitare l’innalzamento della densità e a migliorare la lavorabilità rispetto ad altri sistemi di carica tradizionali. Se consideriamo un impasto polimerico con un 5% di nanocariche, possiamo dire che le proprietà fisco-meccaniche possono essere superiori, rispetto al polimero base e anche allo stesso caricato con un filler minerale. In particolare avremo: • maggiore resistenza all’abrasione e all’urto • maggiore rigidità • diminuzione del valore di espansione termica • maggiore stabilità dimensionale • ridotta permeabilità al gas • migliore resistenza ai solventi • minore rilascio di calore durante la combustione • facilità di riciclabilità Inoltre, ci sono dei vantaggi estetici utilizzando le nanocariche, che sono comparabili all’uso del solo polimero originale, in quanto una migliore distribuzione nella massa crea una migliore qualità superficiale rispetto all’uso delle cariche tradizionali. In particolare possiamo citare una migliore trasparenza ottica, una minore rugosità, una migliore brillantezza dei colori e una migliore stabilità dimensionale del prodotto nel tempo. Categoria: notizie - tecnica - plastica - nanocariche polimeriche
SCOPRI DI PIU'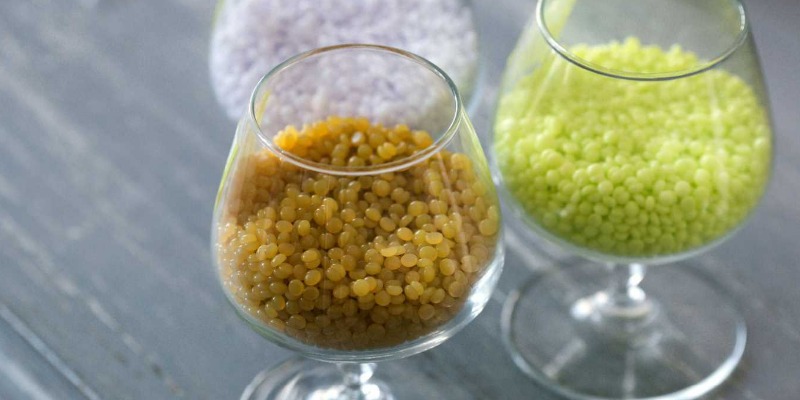 Quando e Come Usare la Cera di Polietilene nei Polimeri Riciclati
Un additivo di grande efficacia per migliorare alcune prestazioni dei prodotti plasticidi Marco ArezioNella realizzazione di ricette polimeriche con alte prestazioni fisico-meccaniche ed estetiche, la cera di polietilene si è ricavata uno spazio di tutto rispetto. Se diventa più istintivo e facile da abbinare ad un polimero vergine, l’impiego della cera di polietilene nei polimeri riciclati ha bisogno di alcune nozioni suppletive.Cosa è la cera di polietilene La cera di polietilene è un tipo di elemento prodotto dalla polimerizzazione dell'etilene, un idrocarburo, infatti essa è spesso utilizzata in una serie di applicazioni industriali in virtù della sua resistenza, flessibilità e impermeabilità all'acqua. E’ comunemente usata in prodotti come vernici, rivestimenti, cosmetici, polimeri e prodotti per la cura dell'auto. Nei cosmetici, per esempio, può essere utilizzata come agente condizionante della pelle o per dare struttura e consistenza al prodotto. Va ricordato che, essendo un prodotto sintetico, non è biodegradabile e può avere un impatto ambientale se non gestita in maniera responsabile. Come viene usata la cera di polietilene nei polimeri riciclati La cera di polietilene viene utilizzata nei polimeri riciclati principalmente come agente di processo. Questo significa che viene aggiunta durante la fase di produzione per migliorare le proprietà del materiale finale. Uno dei principali problemi con il riciclo dei polimeri è che il processo può degradare le proprietà del materiale, rendendolo meno utile per le applicazioni future. Tuttavia, l'aggiunta di cera di polietilene può aiutare a contrastare questo problema. La cera di polietilene può migliorare quindi la lavorabilità dei polimeri riciclati, rendendoli più facili da modellare. Può anche migliorare le proprietà superficiali del prodotto in plastica riciclato, come la lucentezza e la resistenza all'abrasione. Inoltre, può agire come un lubrificante, riducendo l'attrito tra le particelle del polimero durante la lavorazione. Questo può aiutare a prevenire problemi come l'adesione eccessiva o l'agglomerazione delle masse polimeriche. In definitiva, l'uso della cera di polietilene nei polimeri riciclati può contribuire a produrre un materiale di migliore qualità che può essere utilizzato in una gamma più ampia di applicazioni. Con quali polimeri si può usare la cera di polietilene e quali vantaggi si ricavano La cera di polietilene è versatile e può essere utilizzata con una varietà di polimeri, sia sintetici che naturali. Polietilene (PE) La cera di polietilene può essere utilizzata con il polietilene stesso per migliorare la lavorabilità, la lucentezza e la resistenza all'abrasione dei prodotti. Polipropilene (PP) Quando utilizzata con il polipropilene, la cera può migliorare le proprietà di flusso del materiale, facilitandone la lavorazione. Policloruro di vinile (PVC) E’ spesso utilizzata come lubrificante interno ed esterno nella lavorazione del PVC. Come lubrificante interno, migliora il processo di fusione e miscelazione del PVC, mentre come lubrificante esterno, aiuta a prevenire l'adesione del PVC caldo agli attrezzi e alle apparecchiature di lavorazione. Polistirene (PS) e altri polimeri stirenici In questi materiali, la cera di polietilene può aiutare a migliorare le proprietà di flusso e la resistenza al calore. Poliacrilonitrile butadiene stirene (ABS) Può migliorare le proprietà di flusso del ABS durante la lavorazione, rendendo il materiale più facile da modellare e lavorare. Nell'industria dei colori e delle vernici, la cera di polietilene viene spesso utilizzata per migliorare la resistenza all'abrasione, la resistenza all'acqua, la durezza e la brillantezza dei rivestimenti. Inoltre, può essere utilizzata per modulare la viscosità di vernici e inchiostri. Come la cera di polietilene può migliorare la lucentezza della plastica Quando la plastica si raffredda e si solidifica, la cera di polietilene aiuta a produrre una superficie più liscia e lucida. Questo accade perché riempie le microscopiche irregolarità della superficie del polimero, creando una superficie più riflettente e quindi più lucente. Inoltre, la cera di polietilene può anche agire come un agente rilasciante durante l'estrusione, prevenendo l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo può aiutare a produrre prodotti finiti con una superficie più liscia e uniforme, che contribuisce ad aumentare la lucentezza. Come la cera di polietilene può migliorare la resistenza all'abrasione? La resistenza all'abrasione di un materiale si riferisce alla sua capacità di resistere all'usura quando viene sfregato o graffiato. Nei polimeri, l'aggiunta di cera di polietilene può migliorare la resistenza all'abrasione in vari modi: Riduzione del coefficiente di attrito La cera di polietilene agisce come un lubrificante, riduce il coefficiente di attrito sulla superficie del polimero. Questo significa che quando un oggetto viene sfregato contro la superficie, scivola più facilmente e causa meno danni. Riempimento delle microcavità In questo caso può riempire le microscopiche irregolarità sulla superficie del polimero, creando una superficie più liscia e uniforme che è meno suscettibile all'abrasione. Aumento della durezza della superficie Quando la cera si solidifica nella matrice del polimero contribuisce ad aumentare la durezza della superficie, rendendola più resistente all'usura. Miglioramento della compatibilità dei materiali di riempimento In alcuni polimeri, il prodotto può migliorare la compatibilità tra il polimero e i materiali di riempimento utilizzati, che possono favorire la resistenza all'abrasione. Tuttavia, è importante notare che l'effetto della cera di polietilene sulla resistenza all'abrasione può variare a seconda del tipo di polimero e delle specifiche del processo di produzione. Inoltre, l'aggiunta di troppa cera di polietilene può avere l'effetto opposto e ridurre la resistenza all'abrasione, quindi è importante trovare il giusto equilibrio. Perchè unendo la cera di polietilene ai polimeri ne aumentiamo la lavorabilità? L'aggiunta di cera di polietilene ai polimeri può migliorare la loro lavorabilità attraverso vari meccanismi: La cera di polietilene funge da lubrificante durante il processo di lavorazione dei polimeri, riducendo l'attrito tra le particelle stesse. Questo può facilitare la lavorazione, riducendo l'energia necessaria per modellare o deformare il materiale. La cera di polietilene può anche migliorare le proprietà di flusso del polimero durante la fusione. Questo significa che il materiale fuso fluisce più facilmente, il che può favorire la lavorazione e ridurre il rischio di difetti nel prodotto finale. Può inoltre aiutare a ridurre l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo aiuta a prevenire problemi come l'agglomerazione e facilitare la rimozione del prodotto finale dall'attrezzatura. In alcuni polimeri, la cera di polietilene può migliorare anche la compatibilità tra il polimero e i materiali di riempimento utilizzati. Questo può facilitare la lavorazione e aiutare a ottenere un prodotto finale di migliore qualità. Come dosare la cera di polietilene con i polimeri durante l'estrusione? Il dosaggio della cera di polietilene in un polimero durante il processo di estrusione può variare a seconda di vari fattori, tra cui il tipo di polimero, le specifiche del processo di estrusione, e le proprietà desiderate del prodotto finale. Tuttavia, ci sono alcuni principi generali che possono essere utilizzati come punto di partenza. In generale, la cera di polietilene è solitamente utilizzata in concentrazioni che variano dall'1% al 5% in peso rispetto al polimero. Questo significa che per ogni 100 grammi di polimero, si potrebbe utilizzare da 1 a 5 grammi di cera di polietilene. Durante il processo di estrusione, la cera di polietilene viene generalmente aggiunta al polimero mentre è in fase di fusione. Dopo l'aggiunta di questo additivo, il mix di polimero e cera viene raffreddato e solidificato per formare il prodotto finale. Durante questo processo, la cera di polietilene può aiutare a migliorare, come abbiamo detto, le proprietà del prodotto, come la lucentezza, la resistenza all'abrasione, e la lavorabilità. Come si presenta la cera di polietilene per essere additivata ai polimeri? La cera di polietilene, quando pronta per essere additivata ai polimeri, di solito si presenta in forma solida a temperatura ambiente. Può essere disponibile in diverse forme fisiche, tra cui granuli, fiocchi, polvere, o perle. La forma esatta può variare a seconda delle esigenze di produzione e delle preferenze del produttore. Le cere in forma di granuli o perle sono spesso preferite per la loro facilità di manipolazione e dosaggio. Possono essere facilmente misurate e aggiunte al polimero durante il processo di produzione.
SCOPRI DI PIU' Come combinare la polvere del vetro e la polvere del pet in una materia prima
Riutilizzo della polvere di vetro di scarto in un’ottica di economia circolare di Marco ArezioLa polvere di vetro è uno scarto che si genera nella filiera produttiva del riciclo del vetro che, per le sue quantità e per lo scarso campo applicativo in ricette che possono generare prodotti finiti, crea un problema di smaltimento e riuso. Tra le varie sperimentazioni che si sono fatte negli anni, forse quella dell’impiego come materiale inerte nelle miscele di malte e calcestruzzi ha trovato uno sbocco che permette la realizzazione di cordoli stradali, paratie di contenimento anche in virtù di una buona inerzia chimica e della bassa porosità del composto. Un altro campo di utilizzo da citare sono le miscele cementizie adatte alla creazione di pietre artificiali d’arredo. Si sono inoltre effettuati test, presso il dipartimento di Ingegneria dell’Università di Bologna, su malte polimeriche con frazioni di polvere di vetro e rottami di vetro, con granulometrie differenti, utilizzando come legante una resina di poliestere. Le prove sono state eseguite campionando ricette composte da sabbia e resina in poliestere e da ricette composte da poveri o rottami di vetro e resina di poliestere. La comparazione dei risultati delle prove a flessione e compressione dei provini ha sottolineato che le malte polimeriche composte scarti vetrosi hanno una resistenza a compressione superiore al 10% e a flessione del 22% rispetto ai campioni composti da malte polimeriche e sabbia. La polvere di vetro viene usata anche nel campo della ceramica, nei mattoni in laterizio e nelle vetro-schiume come elemento inerte dell’impasto in sostituzione degli inerti naturali con un risparmio in termini di consumo delle risorse naturali. Le caratteristiche del rottame di vetro, dal punto di vista della stabilità chimica, delle qualità ignifughe e della resistenza meccanica, permette l’uso come stabilizzante nelle ricette di tutela di elementi pericolosi come l’eternit, le ceneri volanti degli inceneritori, nelle polveri di abbattimento fumi, nelle scorie delle acciaierie, nei fanghi di levigatura, ecc.. al fine di creare un materiale vetroso inerte. Ma in un’ottica di economia circolare il passo più importante è stato compiuto attraverso la creazione di una miscela di elementi di scarto nelle lavorazioni industriali, di cui uno di questi si può proprio definire lo scarto dello scarto. Mi riferisco alla polvere del PET che si accumula nella fase di riciclo delle bottiglie per le bevande o altri involucri. L’idea vincente di miscelare polvere di vetro e polvere di PET permettendo di creare una nuova materia prima che, per caratteristiche fisico-chimiche, è adatta a replicare, sia per forma che per caratteristiche, le pietre naturali. Inoltre la termoplasticità del PET, che permette la creazione di disegni, rilievi e si adatta facilmente ai colori, rende idoneo questo composto alla creazione di top per le cucine e per i rivestimenti interni ed esterni. L’ingegno e la genialità delle persone ci danno una fotografia di come cammina la nostra società di fronte alle sfide che l’economia circolare ci pone: troviamo persone che non conoscono ancora come si deve effettuare la separazione dei rifiuti in casa, persone che continuano a gettare rifiuti nell’ambiente, persone che spingono la classe politica a investire maggiormente nel riciclo di plastica, vetro, metalli, carta, legno e scarti elettronici e altri materiali, e infine ci sono persone che sono un passo avanti e si occupano di trovare soluzioni per l’utilizzo dei rifiuti dei rifiuti.Categoria: notizie - tecnica - plastica - riciclo - polvere di vetro - PET
SCOPRI DI PIU' Mixer Statici: Ottimizzazione della Dispersione dei Masterbatch Colorati nella Produzione di Plastica
L'Impiego di Mixer Statici per Migliorare Uniformità e Ridurre i Costi nel Processo di Colorazionedi Marco ArezioNell'industria della plastica, la qualità e l'uniformità del colore dei prodotti finiti sono cruciali per soddisfare le aspettative dei consumatori e mantenere elevati standard produttivi. Tuttavia, la dispersione inadeguata dei masterbatches colore può portare a difetti visibili quali macchie, striature o ombre di colore, compromettendo la qualità del prodotto finito. Questo articolo approfondisce l'utilizzo dei mixer statici come soluzione per migliorare la dispersione dei masterbatch colore, soprattutto in contesti dove la capacità di plastificazione risulta insufficiente. Il Problema della Dispersione dei Masterbatches Colore I masterbatches colore sono concentrazioni elevate di pigmenti o coloranti dispersi in una resina di trasporto, usati per colorare o impartire altre proprietà ai materiali plastici. Una dispersione omogenea del masterbatch è fondamentale per garantire l'uniformità del colore e delle proprietà meccaniche del prodotto finito. Tuttavia, diversi fattori, quali la viscosità del polimero, le proprietà fisiche dei pigmenti, e le condizioni di processo, possono influenzare negativamente la dispersione, portando a difetti produttivi. Mixer Statici: Soluzione per la Dispersione del ColoreI mixer statici rappresentano una tecnologia efficace per migliorare la dispersione dei masterbatches colore senza necessitare di componenti mobili. Questi dispositivi sfruttano la geometria dei loro elementi interni per dividere, ricombinare e orientare il flusso del materiale in modo da ottenere una miscelazione omogenea. A differenza dei mixer dinamici, i mixer statici non richiedono energia esterna per il movimento, riducendo i costi operativi e di manutenzione. Vantaggi dei mixer statici Miglioramento della qualità del prodotto: L'uso di mixer statici garantisce una dispersione ottimale del colore, eliminando difetti visivi come macchie e striature. Riduzione dei costi: La capacità di ottenere una dispersione uniforme con minor quantità di masterbatch riduce i costi diretti dei materiali. Versatilità: Disponibili per diversi processi, come lo stampaggio a iniezione e l'estrusione, e adattabili a vari tipi di resine e coloranti. Sostenibilità: Minimizzando l'uso di coloranti e la generazione di scarti, i mixer statici contribuiscono a ridurre l'impronta ambientale della produzione di plastica. Componenti Chiave del Mixer Statico Il Corpo del Mixer Statico: Struttura e Materiali Il corpo del mixer statico rappresenta l'elemento strutturale che racchiude e supporta gli elementi di miscelazione, fornendo il canale attraverso il quale il materiale plastico fuso e i masterbatches colore passano durante il processo di miscelazione. La progettazione e la costruzione del corpo del mixer sono fondamentali per garantire efficienza, durabilità e integrazione ottimale nel processo produttivo. Caratteristiche Chiave Resistenza alle Alte Temperature e Corrosione: Durante il processo di miscelazione, il corpo del mixer deve resistere a temperature elevate e, a seconda dei materiali trattati, a possibili agenti corrosivi. Questa resistenza è vitale per mantenere l'integrità strutturale e la funzionalità del mixer nel tempo. Compatibilità Chimica: Il materiale del corpo deve essere compatibile con una vasta gamma di polimeri e coloranti utilizzati nell'industria della plastica, evitando reazioni chimiche che potrebbero alterare le proprietà del prodotto finito o danneggiare il mixer stesso. Geometria Interna: La geometria interna del corpo del mixer è progettata per ottimizzare il flusso del materiale e facilitare l'efficace miscelazione attraverso gli elementi statici. Questo include la considerazione della forma del canale di flusso, della finitura superficiale e di eventuali caratteristiche specifiche necessarie per particolari applicazioni. Materiali Utilizzati per la realizzazione di un Mixer statico Acciaio Inossidabile: È il materiale più comunemente utilizzato per il corpo dei mixer statici nell'industria della plastica, grazie alla sua eccellente resistenza alla corrosione, alle alte temperature e alla sua compatibilità con un'ampia varietà di materiali. Leghe Speciali: Per applicazioni che richiedono caratteristiche specifiche, come una maggiore resistenza alla corrosione o alla temperatura, possono essere utilizzate leghe speciali. Questi materiali, pur essendo più costosi, offrono prestazioni superiori in ambienti particolarmente aggressivi. Materiali Rivestiti e Compositi: In alcune circostanze, il corpo del mixer può essere realizzato utilizzando materiali compositi o può essere rivestito con materiali specifici per migliorare la resistenza alla corrosione, ridurre l'adesione dei materiali o per ragioni economiche. Fattori nella Scelta di un Mixer StaticoLa selezione del corpo del mixer statico richiede un'attenta valutazione di diversi fattori: Processo di Produzione: Il tipo di processo produttivo (ad esempio, estrusione o stampaggio a iniezione) può influenzare la scelta del materiale e della geometria del corpo del mixer. Materiale da Processare: La natura chimica e fisica dei polimeri e dei coloranti utilizzati determina i requisiti di resistenza chimica e termica del corpo del mixer. Condizioni Operative: Le condizioni specifiche di temperatura, pressione e flusso nel processo produttivo influenzano la selezione del materiale e del design del corpo del mixer per garantire prestazioni ottimali e durata. In conclusione, il corpo del mixer statico svolge un ruolo cruciale nel successo dell'intero processo di miscelazione, influenzando direttamente l'efficienza, la qualità del prodotto e la durabilità del sistema. La selezione accurata del materiale e della geometria, basata su una comprensione approfondita delle esigenze del processo e delle proprietà dei materiali trattati, è essenziale per ottenere i migliori risultati nella colorazione delle materie plastiche. Efficienza Energetica dei Mixer Statici nella Colorazione delle Materie Plastiche L'efficienza energetica è un fattore cruciale nell'industria della plastica, non solo per ridurre i costi operativi, ma anche per minimizzare l'impatto ambientale della produzione. I mixer statici, grazie alla loro specifica concezione e modalità di funzionamento, emergono come soluzioni altamente efficienti sotto il profilo energetico nella fase di colorazione dei materiali plastici. Principi di Efficienza Energetica Assenza di Parti Mobili: A differenza dei mixer dinamici che richiedono motori elettrici per il movimento delle palette o delle lame, i mixer statici operano senza alcuna parte mobile. Questo elimina il bisogno di energia supplementare per azionare il dispositivo, riducendo significativamente il consumo energetico complessivo del processo di miscelazione. Ottimizzazione del Flusso di Materiale: La geometria interna dei mixer statici è progettata per creare un flusso laminare ottimale che assicura una miscelazione efficace senza la necessità di forza meccanica aggiuntiva. Questo approccio non solo migliora la qualità della miscelazione ma anche minimizza la resistenza al flusso, ulteriormente riducendo l'energia necessaria per il trasporto del materiale attraverso il mixer. Integrazione nel Processo Esistente: I mixer statici possono essere facilmente integrati nei sistemi di produzione esistenti senza la necessità di modifiche significative. La loro operatività passiva si traduce in una minima interruzione dei flussi di lavoro e nella capacità di operare in sinergia con l'efficienza energetica degli impianti già in uso. Benefici Tangibili Impiegando un Mixer StaticoRiduzione dei Costi Operativi: Il minore consumo energetico dei mixer statici si traduce direttamente in una riduzione dei costi operativi. Questo vantaggio è particolarmente significativo in produzioni di grande scala dove anche piccole efficienze possono accumulare grandi risparmi nel lungo termine. Sostenibilità Ambientale: L'efficienza energetica contribuisce a ridurre l'impronta di carbonio dell'industria della plastica. Utilizzando meno energia, i mixer statici aiutano le aziende a muoversi verso pratiche di produzione più sostenibili, in linea con crescenti pressioni normative e aspettative dei consumatori per una maggiore responsabilità ambientale. Manutenzione Ridotta: L'assenza di parti mobili riduce notevolmente le necessità di manutenzione e le relative interruzioni di produzione, contribuendo indirettamente all'efficienza energetica. Meno manutenzioni significano meno tempi di fermo macchina e un uso più efficiente delle risorse. Riduzione dei Costi di Produzione attraverso l'Uso dei Mixer Statici L'impiego di mixer statici nell'industria della plastica offre significativi vantaggi in termini di riduzione dei costi di produzione, specialmente nella fase di colorazione dei materiali. Questa sezione esamina come i mixer statici contribuiscano alla riduzione dei costi diretti e indiretti, influenzando positivamente la redditività delle operazioni di produzione. Riduzione Diretta dei Costi dei Materiali Efficienza nell'Uso dei Masterbatches Colorati: Uno dei principali vantaggi nell'utilizzo dei mixer statici è la loro capacità di disperdere in modo più uniforme e efficiente i pigmenti dei masterbatch all'interno della resina plastica. Questa efficienza permette di ottenere la tonalità desiderata utilizzando quantità minori di masterbatch rispetto ai metodi tradizionali, portando a un risparmio significativo sui costi dei materiali. Minimizzazione degli Scarti di Produzione: La dispersione uniforme dei coloranti riduce la probabilità di difetti visivi come striature, macchie o disomogeneità del colore nei prodotti finiti. Ciò si traduce in una minore quantità di scarti di produzione e, di conseguenza, in un risparmio sui costi legati alla rifusione, al riciclo o allo smaltimento dei materiali difettosi. Ottimizzazione delle Risorse: La capacità dei mixer statici di lavorare efficacemente con diversi tipi di polimeri e coloranti permette alle aziende di standardizzare l'equipaggiamento di miscelazione, riducendo la necessità di dispositivi specializzati. Questo aspetto contribuisce a una maggiore flessibilità produttiva e a un ulteriore contenimento dei costi. Riduzione Indiretta dei Costi Operativi Efficienza Energetica: Come precedentemente menzionato, l'assenza di parti mobili nei mixer statici riduce notevolmente il consumo energetico, portando a una riduzione dei costi operativi legati all'energia. Manutenzione Ridotta: La semplicità costruttiva e l'assenza di parti mobili nei mixer statici minimizzano le esigenze di manutenzione. Ciò riduce i costi di manutenzione e i tempi di inattività, migliorando la produttività generale dell'impianto. Durata e Affidabilità: La robustezza e la resistenza alla corrosione e alle alte temperature dei materiali utilizzati per i corpi dei mixer statici garantiscono una lunga durata di servizio. La ridotta necessità di sostituzione o di interventi di riparazione contribuisce ulteriormente alla riduzione dei costi nel lungo termine. Impatto sulla Redditività L'insieme di questi vantaggi - dalla riduzione del consumo di materie prime alla diminuzione dei costi energetici e di manutenzione - si traduce in un impatto positivo sulla redditività delle aziende. L'efficienza operativa migliorata e la qualità superiore dei prodotti finiti possono inoltre rafforzare la posizione competitiva delle aziende sul mercato, attirando clienti attraverso l'offerta di prodotti di alta qualità a prezzi competitivi. Scelta del Corretto Mixer Statico La scelta di un mixer statico adatto al processo di produzione di materie plastiche colorate implica una valutazione approfondita di vari fattori critici legati direttamente al processo di produzione stesso. Questi fattori influenzano non solo l'efficienza e l'efficacia della miscelazione ma anche la qualità del prodotto finito, l'efficienza energetica, e la riduzione dei costi di produzione. Di seguito, esaminiamo i principali fattori critici di scelta del mixer statico in relazione al processo di produzione. Tipologia di Processo di Produzione Il primo fattore critico riguarda la specifica tipologia di processo produttivo in cui il mixer statico sarà integrato, come l'estrusione o lo stampaggio a iniezione. Ogni processo presenta caratteristiche uniche che influenzano la scelta del mixer: Estrusione: Richiede mixer statici capaci di gestire flussi continui di materiale e che possano essere integrati efficacemente nelle linee di estrusione. La scelta potrebbe cadere su mixer con una maggiore capacità di gestione della pressione e del volume del materiale. Stampaggio a Iniezione: Qui, il mixer deve essere in grado di gestire cicli di produzione intermittenti con rapidi cambiamenti di pressione e volume. Un design compatto che possa essere integrato vicino alla camera di iniezione potrebbe essere preferibile per minimizzare la degradazione termica del materiale. Materiali da ProcessareLa selezione di un mixer statico appropriato per la colorazione delle materie plastiche richiede una considerazione approfondita dei materiali da processare. Questo aspetto è cruciale perché le caratteristiche fisiche e chimiche dei polimeri e dei masterbatches colore influenzano direttamente l'efficienza della miscelazione e la qualità del prodotto finito. Di seguito, analizziamo i fattori critici relativi al materiale da processare che devono essere valutati durante la scelta di un mixer statico. Viscosità del PolimeroLa viscosità del polimero fuso è uno dei fattori determinanti nella scelta di un mixer statico. Materiali con viscosità diverse richiedono configurazioni specifiche degli elementi di miscelazione per garantire una dispersione omogenea del masterbatch:Materiali ad Alta Viscosità: Richiedono elementi di miscelazione che creano canali di flusso più ampi o geometrie specifiche per facilitare il movimento del materiale e assicurare una miscelazione efficace.Materiali a Bassa Viscosità: Possono essere processati efficacemente con elementi di miscelazione più ristretti che incrementano l'interazione tra il polimero e il masterbatch, migliorando la dispersione del colore. Proprietà TermicheLa stabilità termica del polimero e del masterbatch è un altro fattore critico. Materiali sensibili al calore richiedono un processo di miscelazione che minimizzi l'esposizione a temperature elevate per prevenire la degradazione. La selezione di un mixer che assicuri una rapida ed efficiente dispersione può aiutare a ridurre il tempo di soggiorno del materiale a temperature elevate. Compatibilità ChimicaLa reazione chimica tra il materiale da processare e il mixer statico, compresi i suoi elementi interni, può influenzare la scelta del materiale di costruzione del mixer:Corrosione: Materiali corrosivi richiedono un mixer costruito con leghe resistenti alla corrosione o materiali avanzati per evitare la contaminazione del prodotto e la corrosione del mixer.Adesione: Alcuni materiali tendono ad aderire alle superfici interne del mixer, richiedendo l'uso di materiali o rivestimenti che minimizzino l'adesione per facilitare la pulizia e mantenere l'efficienza della miscelazione. Granulometria e Forma dei MasterbatchLa dimensione e la forma dei pellet o delle particelle di masterbatch possono influenzare la dinamica di miscelazione all'interno del mixer statico. Materiali con granulometrie diverse possono richiedere configurazioni specifiche degli elementi di miscelazione per garantire una distribuzione uniforme del colore nel polimero fuso. Concentrazione e Tipo di Colorante o AdditivoLa concentrazione e il tipo di colorante o additivo nel masterbatch determinano la difficoltà di ottenere una dispersione uniforme e possono influenzare la scelta del mixer:Alta Concentrazione: Masterbatch ad alta concentrazione di pigmenti o additivi richiedono una miscelazione più intensa per evitare agglomerazioni e garantire un colore uniforme.Tipo di Additivo: Additivi specifici possono richiedere condizioni di miscelazione particolari, come temperature o tempi di miscelazione specifici, influenzando la scelta del design e del materiale del mixer statico. Capacità di Produzione La capacità di produzione desiderata può influenzare la dimensione e il design del mixer statico. Mixer con un maggiore volume interno o una disposizione specifica degli elementi di miscelazione possono essere necessari per gestire volumi di produzione elevati, mantenendo allo stesso tempo l'efficacia della miscelazione. Integrazione nel Flusso di Lavoro Esistente La facilità con cui il mixer statico può essere integrato nei sistemi produttivi esistenti, senza richiedere modifiche significative all'infrastruttura o ai processi, è un fattore critico. Questo include considerazioni sulla configurazione fisica dell'impianto, sulla logistica del flusso di materiali e sulla compatibilità con altre attrezzature. Considerazioni Ambientali e di Sicurezza Infine, le normative ambientali e di sicurezza possono influenzare la scelta dei mixer statici, specialmente in termini di materiali utilizzati, emissioni e consumo energetico. La conformità con le normative locali e internazionali è essenziale per garantire una produzione sostenibile e sicura. Condizioni Operative di un Mixer Statico La selezione di un mixer statico ottimale per il processo di colorazione delle materie plastiche deve considerare attentamente le condizioni operative specifiche in cui il dispositivo sarà utilizzato. Queste condizioni possono variare ampiamente in base al tipo di processo di produzione, alla natura dei materiali trattati e agli obiettivi qualitativi del prodotto finito. Di seguito, esaminiamo i fattori critici legati alle condizioni operative che influenzano la scelta del mixer statico. Temperatura di Processo La temperatura a cui il polimero e il masterbatch vengono processati è cruciale per la selezione del mixer statico. Diversi materiali richiedono temperature di lavorazione specifiche per garantire una corretta fusione e miscelazione: Materiali Sensibili al Calore: Per polimeri o coloranti sensibili alle alte temperature, è necessario un mixer che minimizzi l'aumento di temperatura durante la miscelazione, possibilmente attraverso un design che promuova un rapido trasferimento del calore. Materiali ad Alta Temperatura di Fusione: Polimeri che richiedono elevate temperature di fusione necessitano di mixer realizzati con materiali in grado di resistere a tali condizioni senza degradarsi o alterare le proprietà del prodotto. Pressione di Processo La pressione sotto cui il materiale viene processato nel mixer statico può variare significativamente e ha un impatto diretto sulla selezione del dispositivo: Alta Pressione: Processi che operano ad alta pressione richiedono mixer statici robusti, capaci di resistere senza deformarsi o perdere efficienza nella miscelazione. Variazioni di Pressione: Processi che presentano ampie fluttuazioni di pressione richiedono un mixer progettato per mantenere prestazioni consistenti attraverso queste variazioni, assicurando una miscelazione omogenea indipendentemente dalle fluttuazioni di pressione. Velocità di Flusso La velocità con cui il materiale passa attraverso il mixer statico influisce sulla qualità della miscelazione e sulla produzione complessiva: Alto Flusso: Un flusso elevato richiede un mixer che possa gestire rapidi volumi di materiale mantenendo una dispersione uniforme dei coloranti e degli additivi. Bassa Velocità di Flusso: Per processi con flussi più lenti, può essere necessario un mixer con elementi di miscelazione specificamente progettati per ottimizzare il contatto tra polimero e masterbatch, evitando la segregazione del materiale. Spazio Disponibile Le dimensioni e la configurazione dello spazio in cui il mixer statico sarà installato giocano un ruolo importante nella selezione del dispositivo. È essenziale scegliere un mixer che si adatti all'infrastruttura esistente senza richiedere modifiche sostanziali: Limitazioni di Spazio: In ambienti con spazio limitato, un mixer compatto o uno specificamente progettato per integrarsi in spazi ristretti può essere necessario. Accessibilità per la Manutenzione: È importante considerare non solo l'installazione ma anche la facilità di accesso per eventuali operazioni di manutenzione o pulizia. Durata Operativa La durata prevista di operatività senza interruzioni è fondamentale per processi ad alta efficienza. Mixer statici costruiti con materiali durevoli e progettati per operazioni prolungate possono ridurre i tempi di inattività e migliorare la continuità produttiva.
SCOPRI DI PIU' Polimeri Intelligenti per il Rilevamento Ambientale: La Nuova Frontiera della Sensoristica Sostenibile
Materiali avanzati capaci di reagire a stimoli esterni come pH, temperatura e inquinanti chimici, per una gestione ambientale più efficiente e accuratadi Marco ArezioNegli ultimi decenni, i progressi nella scienza dei materiali hanno portato allo sviluppo dei polimeri intelligenti, noti anche come smart polymers o stimuli-responsive polymers. Questi materiali sono in grado di rispondere in modo controllato a stimoli esterni come pH, temperatura, luce, campi elettrici e magnetici, e sostanze chimiche specifiche, inclusi inquinanti. Queste caratteristiche uniche hanno aperto nuovi orizzonti nella sensoristica ambientale, permettendo la creazione di dispositivi capaci di monitorare in tempo reale le condizioni ambientali, con applicazioni che spaziano dal controllo della qualità dell'acqua all'analisi dell'aria. I polimeri intelligenti si distinguono per la capacità di subire variazioni significative delle proprietà fisico-chimiche in risposta a stimoli specifici, un processo che può essere sfruttato per il rilevamento preciso e sensibile di inquinanti o alterazioni ambientali. In questo articolo esploreremo il funzionamento di questi materiali, i principali stimoli a cui rispondono e le loro applicazioni nella sensoristica ambientale. Caratteristiche dei Polimeri Intelligenti I polimeri intelligenti sono macromolecole che possono cambiare le loro proprietà in modo reversibile in risposta a stimoli esterni. Questi cambiamenti possono riguardare la conformazione, la solubilità, la conducibilità elettrica o altre proprietà fisico-chimiche. Materiali progettati per rispondere a stimoli specifici trovano applicazione in settori come la medicina, l'elettronica e, più recentemente, la sensoristica ambientale.Le principali tipologie di risposta includono: Risposta al pH: Alcuni polimeri cambiano conformazione o solubilità in base al pH dell'ambiente. Questi materiali possono essere usati per monitorare l'acidità delle acque o del suolo, un parametro cruciale per la salute degli ecosistemi. Risposta alla temperatura: I polimeri termoresponsivi cambiano struttura o fase a determinate temperature di transizione, consentendo di creare sensori per rilevare variazioni termiche negli ecosistemi o nei processi industriali che possono contribuire al riscaldamento globale. Risposta agli inquinanti chimici: Alcuni polimeri intelligenti sono progettati per interagire selettivamente con molecole di inquinanti, alterando le loro proprietà ottiche o elettriche, il che li rende utili per rilevare sostanze pericolose nell'aria o nell'acqua. Stimoli Esterni e Risposte Polimeriche pH I polimeri sensibili al pH rilevano variazioni nell'acidità dell'ambiente grazie alla presenza di gruppi ionizzabili lungo la catena polimerica. In ambiente acido o basico, questi gruppi possono protonarsi o deprotonarsi, cambiando la solubilità o la conformazione del polimero. Ad esempio, polimeri con gruppi carbossilici o amminici possono rispondere in modo significativo a piccole variazioni di pH, rendendoli ideali per monitorare la qualità dell'acqua in contesti industriali o agricoli. Un esempio è il poliacido metacrilico, che in ambienti acidi si comporta come una molecola rigida, mentre in ambienti basici si estende, alterando le sue proprietà ottiche o la capacità di legare composti specifici. Temperatura I polimeri termoresponsivi mostrano cambiamenti strutturali a specifiche temperature, note come temperature critiche di soluzione superiore o inferiore (LCST o UCST). Al di sopra o al di sotto di queste temperature, i polimeri possono passare da uno stato solubile a uno stato insolubile o viceversa, modificando la loro configurazione. Questo comportamento è utile in contesti in cui la temperatura è un indicatore di cambiamenti climatici o processi industriali fuori controllo. Un esempio di polimero termoresponsivo è il poli N-isopropilacrilammide (PNIPAM), che ha una LCST intorno ai 32°C. Al di sopra di questa temperatura, il PNIPAM passa da uno stato idratato (solubile in acqua) a uno stato disidratato (insolubile), proprietà sfruttata in sensori per monitorare la temperatura di sistemi idrici e atmosferici. Inquinanti Chimici I polimeri progettati per reagire a inquinanti specifici, come metalli pesanti o composti organici volatili, offrono un'opportunità unica per il monitoraggio in tempo reale dell'inquinamento. Questi polimeri possono essere funzionalizzati con gruppi che interagiscono selettivamente con un inquinante target, provocando variazioni nelle proprietà ottiche, elettriche o meccaniche del materiale. Ad esempio, polimeri contenenti chelanti metallici possono legare metalli pesanti come piombo o mercurio, risultando in variazioni di colore o conducibilità elettrica, misurabili per rilevare contaminazioni nelle acque o nei terreni. Applicazioni nella Sensoristica Ambientale I polimeri intelligenti sono già utilizzati in diversi dispositivi avanzati di monitoraggio ambientale per rilevare rapidamente e con precisione cambiamenti critici negli ecosistemi e nelle risorse naturali. Ecco alcune delle applicazioni più promettenti: Monitoraggio della Qualità dell'Acqua: I sensori basati su polimeri intelligenti rilevano inquinanti chimici e biologici, come metalli pesanti, pesticidi e batteri patogeni, in modo rapido e preciso. Ad esempio, polimeri sensibili al pH possono monitorare l'acidità delle acque, un indicatore essenziale della qualità e salubrità delle risorse idriche. Rilevamento di Gas Inquinanti: Polimeri progettati per rispondere a composti organici volatili o gas nocivi, come biossido di azoto o monossido di carbonio, sono utilizzati in sensori per il controllo della qualità dell'aria. Questi dispositivi sono cruciali per monitorare le emissioni industriali e i livelli di inquinamento urbano, fornendo dati fondamentali per la gestione dell'inquinamento atmosferico. Monitoraggio di Processi Industriali: La sensibilità dei polimeri intelligenti alla temperatura e agli inquinanti chimici li rende ideali anche per il controllo dei processi industriali. Ad esempio, sensori termici possono rilevare variazioni nei processi di riscaldamento, mentre sensori chimici possono monitorare la presenza di contaminanti nei reflui industriali. Prospettive Future Lo sviluppo dei polimeri intelligenti per la sensoristica ambientale è in rapida crescita, con un crescente interesse verso la creazione di materiali più selettivi e sensibili, in grado di funzionare in condizioni ambientali complesse e rilevare una gamma più ampia di inquinanti. Le future ricerche si concentreranno sull'ottimizzazione delle prestazioni dei polimeri in ambienti estremi, come temperature elevate o bassi livelli di umidità, e sulla loro integrazione con sistemi di raccolta dati e analisi in tempo reale. Un altro ambito promettente riguarda l'uso di polimeri biodegradabili, che possono minimizzare l'impatto ambientale dei dispositivi di monitoraggio stessi, un aspetto cruciale in un'ottica di economia circolare e sostenibilità ambientale. Conclusione I polimeri intelligenti rappresentano una tecnologia emergente con un grande potenziale nel rilevamento ambientale. La loro capacità di rispondere a stimoli esterni come pH, temperatura e inquinanti chimici li rende ideali per lo sviluppo di sensori avanzati, capaci di monitorare e proteggere l'ambiente in modo efficiente e sostenibile. Le ricerche in questo settore continueranno a migliorare questi materiali, permettendo una maggiore integrazione tra scienza dei materiali e protezione dell'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Processi di Stampaggio ad Iniezione per Compositi Termoplastici: Ottimizzazione con Fibre Naturali e Minerali
Esposizione degli Effetti delle Fibre di Rinforzo sulle Proprietà Meccaniche della Plastica e Strategie di Miglioramento dei Processi Produttividi Marco ArezioL'industria dei materiali compositi sta evolvendo rapidamente verso soluzioni più sostenibili ed efficienti, unendo le innovazioni tecnologiche con l'attenzione crescente verso l'ambiente. Tra queste soluzioni, i compositi termoplastici caricati con fibre vegetali e minerali stanno guadagnando popolarità grazie alle loro proprietà meccaniche avanzate e al loro ridotto impatto ambientale. Il processo di stampaggio ad iniezione rappresenta una delle tecniche di produzione più comuni per questi materiali, grazie alla sua efficienza e versatilità. Tuttavia, ottimizzare questo processo per ottenere il massimo beneficio dalle fibre vegetali e minerali richiede una comprensione approfondita dei vari fattori che influenzano il comportamento meccanico dei compositi. Compositi Termoplastici e Fibre di Rinforzo Compositi Termoplastici I compositi termoplastici sono materiali costituiti da una matrice polimerica termoplastica rinforzata con fibre. I polimeri termoplastici, come il polipropilene (PP), il polietilene (PE) e il nylon, sono caratterizzati dalla loro capacità di essere fusi e rimodellati più volte, rendendoli ideali per processi di stampaggio ripetuti. Questi materiali offrono una buona resistenza meccanica e chimica, oltre ad essere riciclabili. Fibre di Rinforzo Le fibre di rinforzo possono essere di origine vegetale o minerale. Le fibre vegetali, come la canapa, il lino, la juta e il kenaf, sono sostenibili, rinnovabili e biodegradabili. Le fibre minerali, come il vetro e il carbonio, offrono eccellenti proprietà meccaniche ma sono meno sostenibili rispetto alle fibre vegetali. La scelta delle fibre di rinforzo dipende dalle specifiche applicazioni e dalle proprietà desiderate del composito finale. Processo di Stampaggio ad Iniezione Principi di Base Il processo di stampaggio ad iniezione consiste nel riscaldare il materiale termoplastico fino a renderlo fluido, per poi iniettarlo in uno stampo dove solidifica e prende la forma desiderata. Questo metodo è ampiamente utilizzato per la produzione di componenti complessi con alta precisione e ripetibilità.Ottimizzazione del Processo L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre richiede la regolazione di diversi parametri: Temperatura di Iniezione: La temperatura deve essere sufficientemente alta per garantire la fluidità del materiale senza degradare le fibre di rinforzo. Pressione di Iniezione: Una pressione adeguata è necessaria per assicurare che il materiale riempia completamente lo stampo senza difetti. Velocità di Iniezione: La velocità di iniezione influisce sulla distribuzione delle fibre e sulla qualità del prodotto finale. Tempo di Raffreddamento: Un raffreddamento controllato è essenziale per evitare tensioni interne e deformazioni nel pezzo finito. Effetti delle Fibre sul Comportamento Meccanico Le fibre vegetali e minerali influenzano significativamente le proprietà meccaniche dei compositi termoplastici. I principali effetti includono: Miglioramento della Resistenza a Trazione e Compressione: Le fibre di rinforzo aumentano la resistenza a trazione e compressione del composito, rendendolo adatto per applicazioni strutturali. Incremento del Modulo Elastico: La rigidità del materiale aumenta con l'aggiunta di fibre, migliorando la sua capacità di resistere a deformazioni sotto carico. Resistenza all'Impatto: La presenza di fibre può migliorare la resistenza all'impatto, a seconda della loro natura e orientamento nel composito. Comportamento Termico: Le fibre possono influenzare le proprietà termiche del composito, come la stabilità dimensionale a temperature elevate. Studi di Caso e Applicazioni Pratiche Utilizzo di Fibre Vegetali Numerosi studi hanno dimostrato l'efficacia delle fibre vegetali nel migliorare le proprietà meccaniche dei compositi termoplastici. Ad esempio, la fibra di canapa è stata utilizzata per rinforzare il polipropilene, risultando in un materiale con maggiore resistenza a trazione e migliore modulo elastico rispetto al polipropilene non rinforzato. Applicazioni pratiche includono componenti automobilistici, come pannelli delle porte e cruscotti, dove il peso ridotto e la sostenibilità sono cruciali. Utilizzo di Fibre Minerali Le fibre di vetro sono ampiamente utilizzate per rinforzare il nylon, creando compositi con eccellenti proprietà meccaniche e termiche. Questi materiali sono comunemente utilizzati in applicazioni industriali e nell'elettronica, dove la resistenza meccanica e la stabilità termica sono fondamentali. Problemi e Soluzioni Uno dei principali problemi nell'uso di fibre vegetali è la loro compatibilità con la matrice polimerica. Trattamenti superficiali delle fibre, come la silanizzazione, possono migliorare l'adesione tra le fibre e la matrice, aumentando ulteriormente le proprietà meccaniche del composito. Inoltre, l'ottimizzazione dei parametri di processo, come la temperatura e la pressione di iniezione, è fondamentale per massimizzare i benefici delle fibre di rinforzo. Conclusioni L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre vegetali e minerali rappresenta una strada promettente verso materiali più sostenibili e performanti. Comprendere l'effetto delle fibre sul comportamento meccanico è cruciale per progettare compositi che soddisfino le esigenze delle moderne applicazioni industriali. Con l'avanzamento delle tecnologie e delle metodologie di produzione, il potenziale dei compositi rinforzati con fibre vegetali e minerali è destinato a crescere, offrendo soluzioni innovative e ecocompatibili per un'ampia gamma di settori.
SCOPRI DI PIU' Studio dei Process Oils da Fonti Rinnovabili e la loro Compatibilità con Gomme Sintetiche
Un’analisi tecnica sulle alternative sostenibili agli oli minerali nell’industria della gommadi Marco ArezioNell’industria della gomma sintetica, i process oils rappresentano un elemento invisibile ma decisivo. Questi oli non si limitano a rendere i compound più lavorabili: ne condizionano le proprietà dinamiche, la resistenza meccanica e persino la sostenibilità ambientale. Per lungo tempo, la produzione ha fatto affidamento quasi esclusivamente su derivati del petrolio, in particolare oli aromatici e paraffinici, la cui efficacia è stata comprovata da decenni di utilizzo. Tuttavia, le normative europee, unite alla crescente sensibilità ecologica, hanno spinto verso un ripensamento strutturale del settore. Da qui nasce l’interesse per i process oils di origine rinnovabile, derivati da oli vegetali o da biomasse, che promettono di unire compatibilità tecnica e responsabilità ambientale. Caratteristiche dei process oils tradizionali Gli oli minerali impiegati come plasticizzanti e fluidificanti hanno da sempre garantito un’ottima processabilità dei compound e una buona interazione con elastomeri come SBR, BR, NBR ed EPDM. Il loro ruolo consiste principalmente nel ridurre la viscosità durante la miscelazione, favorire la dispersione di filler rinforzanti e modulare le proprietà meccaniche del prodotto finale. Tuttavia, la presenza di composti policiclici aromatici (PAH), ritenuti tossici e regolamentati dalle direttive europee, ha reso urgente il ricorso a soluzioni più sicure e meno impattanti. Il passaggio da una base fossile a una bio-based non è quindi soltanto un miglioramento tecnologico, ma anche una risposta necessaria a vincoli ambientali e normativi. Origine e tipologie di process oils da fonti rinnovabili Le ricerche accademiche degli ultimi anni hanno esplorato numerose fonti per la produzione di oli alternativi. Gli oli vegetali naturali, come quelli di soia, colza, palma o girasole, costituiscono il gruppo più immediatamente disponibile. Accanto a essi, si collocano gli esteri sintetici derivati da acidi grassi, ottenuti attraverso processi di transesterificazione, capaci di garantire maggiore stabilità termica. In fase sperimentale troviamo i derivati dalla lignina o da oli pirolitici di biomassa, insieme ai plasticizzanti prodotti a partire da sottoprodotti agro-industriali come glicerolo o acido citrico. La caratteristica comune a tutti questi oli è la loro rinnovabilità e biodegradabilità, ma la sfida rimane il raggiungimento di prestazioni comparabili, in termini di durabilità e compatibilità, a quelle offerte dai corrispettivi fossili. Compatibilità con gomme sintetiche La compatibilità di un olio con un elastomero dipende in larga parte dalla polarità delle molecole e dalla capacità di interazione con la catena polimerica. Le prove di laboratorio hanno evidenziato come gli esteri a bassa polarità derivati da oli vegetali siano efficaci con gomme a base idrocarburica, come SBR e BR. Nei compound EPDM, oli idrogenati e a catena lunga hanno migliorato le prestazioni dinamiche riducendo l’isteresi. Per elastomeri più polari, come l’NBR, si sono rivelati più adatti esteri di acidi grassi funzionalizzati, in grado di interagire con i gruppi nitrilici e migliorare la resistenza all’olio. La compatibilità non è quindi uniforme, ma varia a seconda della natura chimica dell’elastomero e del grado di polarità del plasticizzante. Proprietà meccaniche e reologiche Un aspetto centrale riguarda le proprietà che i process oils trasmettono al compound. Gli oli rinnovabili riducono la viscosità Mooney in misura simile agli oli minerali, rendendo i compound processabili senza compromessi significativi. Le prove meccaniche hanno dimostrato che l’elasticità e la resistenza alla trazione rimangono comparabili, mentre alcuni esteri funzionalizzati hanno persino migliorato la resistenza alla lacerazione. In applicazioni come i pneumatici, si è osservato un effetto positivo sulla riduzione della resistenza al rotolamento, che si traduce in maggiore efficienza energetica. I dati sperimentali confermano dunque che la sostituzione di oli fossili con alternative rinnovabili non comporta necessariamente un decadimento delle prestazioni, anzi in alcuni casi porta a benefici misurabili. Stabilità termica e ossidativa Se le prestazioni reologiche e meccaniche appaiono promettenti, la stabilità rappresenta ancora un punto critico. Gli oli vegetali naturali, caratterizzati da catene insature, sono particolarmente vulnerabili all’ossidazione, fenomeno che può portare a indurimento del materiale e riduzione della vita utile del prodotto. Per ovviare a questo problema, si ricorre a modifiche chimiche mirate: idrogenazione parziale per saturare i doppi legami, epossidazione per incrementare la resistenza termica o processi di esterificazione per stabilizzare la molecola. Parallelamente, l’aggiunta di pacchetti antiossidanti specifici permette di prolungare la durata e di assicurare prestazioni costanti nel tempo. La ricerca scientifica è oggi orientata proprio a rafforzare questi aspetti, così da colmare il divario con gli oli minerali convenzionali. Implicazioni ambientali e industriali Sul piano ambientale, l’introduzione di process oils bio-based rappresenta un passo avanti significativo. La ridotta tossicità, la biodegradabilità e la possibilità di provenire da sottoprodotti industriali conferiscono a questi oli un profilo ecologico superiore rispetto ai derivati fossili. Tuttavia, l’analisi non può fermarsi al solo impatto diretto: occorre valutare il bilancio complessivo, considerando il consumo di suolo, l’uso di risorse idriche e il potenziale conflitto con la filiera alimentare. Per questo, la ricerca più avanzata guarda con interesse a oli ottenuti da colture non destinate all’alimentazione o da scarti agro-industriali, così da evitare competizioni indesiderate. Dal punto di vista industriale, l’adozione di process oils rinnovabili apre prospettive di lungo periodo: riduzione della dipendenza dalle fonti fossili, allineamento alle normative europee e possibilità di costruire catene del valore più resilienti. Conclusioni Il passaggio dai process oils di origine fossile a quelli derivati da fonti rinnovabili non è solo una tendenza, ma una necessità strategica. Le ricerche condotte in ambito accademico hanno già dimostrato la compatibilità con diversi elastomeri e l’efficacia in termini di lavorabilità e proprietà meccaniche. Rimangono aperte questioni cruciali, come la stabilità ossidativa e la standardizzazione industriale, ma le soluzioni sono in fase avanzata e promettono di rendere gli oli rinnovabili competitivi su larga scala. Nei prossimi anni, è prevedibile una crescente diffusione di queste alternative, con benefici sia per l’ambiente sia per l’industria, in un percorso che coniuga performance tecnica e sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Nuovi Additivi per Migliorare la Durabilità delle Plastiche Riciclate: Un'Analisi delle Innovazioni nei Composti Chimici
Ricerca e sviluppo di additivi per potenziare la resistenza e le prestazioni meccaniche delle plastiche rigenerate nell'ambito dell'economia circolaredi Marco ArezioNel contesto dell'economia circolare, la gestione efficiente delle risorse e il riciclo dei materiali rappresentano una sfida strategica per ridurre l'impatto ambientale e promuovere un uso sostenibile delle materie prime. Le plastiche, essendo materiali ampiamente utilizzati per le loro proprietà versatili, sono al centro di questo dibattito. Tuttavia, uno dei principali ostacoli al loro riciclo è il degrado delle proprietà meccaniche e chimiche durante i processi di rigenerazione.Le plastiche riciclate spesso mostrano una riduzione della resistenza e della durabilità rispetto ai materiali vergini, limitando le loro applicazioni nei settori più esigenti. Di fronte a questo problema, la ricerca scientifica e tecnologica si è concentrata sull'identificazione e lo sviluppo di nuovi additivi chimici in grado di migliorare la qualità e le prestazioni delle plastiche rigenerate, rendendole competitive in termini di durabilità, resistenza e sicurezza d'uso. L'obiettivo di questo articolo è esplorare le recenti ricerche e innovazioni sugli additivi chimici che possono essere utilizzati per migliorare le proprietà delle plastiche riciclate, con particolare attenzione ai meccanismi di azione e ai benefici che apportano in termini di resistenza e durabilità. Questi additivi, che includono stabilizzanti, antiossidanti e modificatori di impatto, svolgono un ruolo cruciale nel contrastare i fenomeni di degradazione termica e ossidativa, migliorando così le prestazioni finali dei prodotti in plastica riciclata. Degradazione delle Plastiche Durante il Riciclo: Problemi e Sfide La degradazione delle plastiche durante il riciclo è un problema ben documentato nella letteratura scientifica. Questo processo è causato principalmente dai meccanismi di ossidazione e depolimerizzazione che avvengono durante l'esposizione a calore, luce e agenti chimici durante il processo di riciclo. Questi meccanismi portano alla rottura delle catene polimeriche, che a sua volta causa una perdita di proprietà meccaniche come la resistenza alla trazione, l'elasticità e la resistenza all'impatto. I polimeri termoplastici, come il polietilene (PE), il polipropilene (PP) e il polietilentereftalato (PET), sono particolarmente sensibili a questi processi di degradazione. Il degrado ossidativo, in particolare, si verifica quando i radicali liberi generati dal calore o dalla radiazione ultravioletta (UV) reagiscono con l'ossigeno atmosferico, portando alla formazione di prodotti di ossidazione che indeboliscono le catene polimeriche. Senza interventi adeguati, le plastiche riciclate mostrano una significativa riduzione delle prestazioni meccaniche e della resistenza nel tempo, limitando la loro idoneità per applicazioni critiche. Additivi per la Stabilizzazione delle Plastiche Riciclate Per contrastare gli effetti della degradazione durante il processo di riciclo, la ricerca ha sviluppato una serie di additivi progettati per proteggere i polimeri dalle condizioni avverse. Gli additivi stabilizzanti possono essere classificati in diverse categorie in base al loro meccanismo d'azione: Antiossidanti: Questi composti sono progettati per prevenire o rallentare l'ossidazione del polimero durante il trattamento termico. Gli antiossidanti primari, come le fenoli (ad esempio, il butilidrossitoluene o BHT), agiscono neutralizzando i radicali liberi prima che possano reagire con il polimero. Gli antiossidanti secondari, come i fosfiti, sono invece efficaci nel decomporre i perossidi che si formano durante l'ossidazione del polimero. L'uso combinato di antiossidanti primari e secondari offre una protezione sinergica, migliorando significativamente la resistenza termica e ossidativa delle plastiche riciclate. Stabilizzatori UV: Poiché l'esposizione ai raggi UV può accelerare la degradazione delle plastiche, gli stabilizzatori UV sono fondamentali per migliorare la durabilità dei prodotti riciclati utilizzati in ambienti esterni. Questi additivi agiscono assorbendo la radiazione UV o dissipando l'energia in eccesso sotto forma di calore. Alcuni dei più comuni stabilizzatori UV includono benzotriazoli e benzofenoni. Stabilizzatori termici: Questi additivi proteggono i polimeri durante i processi di trasformazione ad alta temperatura, impedendo la degradazione termica delle catene polimeriche. Gli stabilizzatori termici più comuni includono composti a base di stagno, calcio-zinco e stearati di metalli. Modificatori di Impatto per Migliorare la Resistenza Meccanica Le plastiche riciclate, soprattutto dopo ripetuti cicli di lavorazione, tendono a perdere parte della loro resistenza meccanica. I modificatori di impatto sono additivi progettati per migliorare la tenacità dei polimeri rigenerati, aumentandone la capacità di resistere alle fratture sotto sforzo. Questi additivi includono copolimeri elastomerici e plasticizzanti che si integrano nella matrice polimerica, aumentando la flessibilità e la capacità di dissipare l'energia dell'impatto. Un esempio comune di modificatore di impatto è rappresentato dai copolimeri a blocchi stirenici (SBC), che sono ampiamente utilizzati per migliorare la resistenza all'urto di plastiche come il polipropilene e il polistirene riciclato. Altri materiali, come i copolimeri etilene-vinilacetato (EVA), sono utilizzati per migliorare la resistenza all'impatto delle plastiche flessibili e degli imballaggi. Compatibilizzanti per Leghe Polimeriche Riciclate Le plastiche riciclate spesso derivano dalla miscelazione di diverse tipologie di polimeri, che possono essere incompatibili a livello molecolare, causando una separazione delle fasi e una riduzione delle proprietà meccaniche. I compatibilizzanti sono additivi utilizzati per promuovere l'adesione tra polimeri diversi, migliorando la coesione interna e la stabilità della miscela. Tra i compatibilizzanti più efficaci si trovano i copolimeri a blocchi funzionalizzati, come quelli a base di stirene-etilene-butadiene-stirene (SEBS), che migliorano l'adesione tra polimeri polari e non polari. Un altro approccio è l'uso di agenti grafting, che legano chimicamente le catene polimeriche diverse, creando una struttura più omogenea e resistente. Ricerca Innovativa sugli Additivi per Plastiche Riciclate Le nuove direzioni di ricerca si concentrano sulla progettazione di additivi più sostenibili e specifici per le plastiche riciclate, in modo da minimizzare l'impatto ambientale e migliorare ulteriormente le prestazioni meccaniche e termiche dei materiali rigenerati. Gli sviluppi più recenti includono l'uso di additivi basati su biomasse o fonti rinnovabili, come gli antiossidanti naturali estratti da piante o le fibre naturali come compatibilizzanti. Uno studio innovativo ha esplorato l'uso di nanomateriali, come nanoparticelle di argilla o grafene, per migliorare le proprietà barriera e la resistenza meccanica delle plastiche riciclate. Questi nanocomposti formano una struttura reticolata all'interno della matrice polimerica, migliorando la resistenza al calore, l'impermeabilità ai gas e la stabilità dimensionale, con potenziali applicazioni in settori ad alte prestazioni, come l'automotive e l'imballaggio alimentare. Conclusioni Il miglioramento delle prestazioni delle plastiche riciclate attraverso l'uso di additivi chimici rappresenta una strategia fondamentale per incrementare la sostenibilità delle catene produttive e aumentare l'accettazione di materiali rigenerati in settori industriali di alto valore. Gli additivi, come antiossidanti, stabilizzatori UV, modificatori di impatto e compatibilizzanti, non solo permettono di prolungare la vita utile dei materiali riciclati, ma contribuiscono anche a ridurre il bisogno di materie prime vergini, allineandosi agli obiettivi dell'economia circolare. La continua innovazione nella progettazione di additivi più efficienti e sostenibili è fondamentale per rispondere alle sfide ambientali e tecniche del riciclo delle plastiche, garantendo al contempo prestazioni competitive per le applicazioni più esigenti.
SCOPRI DI PIU' Applicazione di Agenti Espandenti e Schiumogeni nel Settore dei Polimeri Riciclati
Analisi dei Processi di Produzione, Controllo delle Proprietà del Materiale e Implicazioni per la Riciclabilità e la Sostenibilità Ambientale di Marco ArezioNel campo della plastica, gli agenti schiumogeni e gli espandenti sono additivi utilizzati per modificare le proprietà dei materiali plastici, rendendoli più leggeri, isolanti o riducendo l'uso della materia prima. Questi additivi sono fondamentali in molte applicazioni, inclusi i processi di economia circolare, consentendo l'uso efficiente delle risorse e la riduzione degli impatti ambientali. Di seguito, analizzeremo in dettaglio le differenze tra agenti schiumogeni ed espandenti, esplorando le loro caratteristiche, applicazioni e impatti nell'economia circolare. Gli Agenti Schiumogeni per i Polimeri Gli agenti schiumogeni giocano un ruolo cruciale nel settore delle materie plastiche, non solo per le loro applicazioni dirette ma anche per il loro impatto sulle pratiche di economia circolare. Essi consentono la produzione di materiali più leggeri, con miglior isolamento e minor uso di risorse. Esplorando in modo più approfondito il funzionamento, i tipi e le applicazioni degli agenti schiumogeni, possiamo comprendere meglio il loro contributo all'industria delle materie plastiche e all'ambiente. Tipi di Agenti SchiumogeniAgenti Schiumogeni Chimici: Sono composti che si decompongono sotto l'effetto del calore rilasciando gas. Sono ampiamente usati per la loro capacità di produrre celle uniformi e per la loro relativa facilità di controllo nel processo di schiumatura. Esempi includono:- Azodicarbonamide (ADA)- Bicarbonato di sodio- Acido citrico in combinazione con bicarbonati- Benzenesulfonidrazide (OBSH)Agenti Schiumogeni Fisici: Sono meno impattanti sull'ambiente rispetto a quelli chimici e includono CO2, azoto, acqua o idrocarburi. Sono preferiti in applicazioni dove la tossicità e l'impatto ambientale sono di primaria importanza. Meccanismo di Azione degli Agenti Schiumogeni Il processo di schiumatura inizia quando l'agente schiumogeno viene miscelato con il polimero e successivamente riscaldato durante il processo di trasformazione. Gli agenti schiumogeni chimici si decompongono termicamente, rilasciando gas come azoto, anidride carbonica, o ammoniaca, che si diffondono nella matrice polimerica creando una struttura cellulare. Gli agenti schiumogeni fisici, invece, subiscono un cambio di stato (da liquido a gas, ad esempio) sotto l'effetto del calore, espandendo il materiale. ApplicazioniGli agenti schiumogeni trovano applicazione in una vasta gamma di prodotti e settori, tra cui: Imballaggi: La produzione di imballaggi protettivi, leggeri e con buone proprietà di assorbimento degli urti. Componenti Automobilistici: Parti interne e esterne di veicoli dove il peso ridotto contribuisce alla riduzione del consumo di carburante. Edilizia: Materiali isolanti per l'edilizia, inclusi pannelli e lastre schiumate, dove l'isolamento termico e acustico è essenziale. Articoli Sportivi: Attrezzature leggere e resistenti, come i materassini da yoga o i giubbotti di salvataggio. Vantaggi nell'Economia Circolare Riduzione delle Risorse: La produzione di materiali schiumati riduce il consumo di materie prime polimeriche e, di conseguenza, l'impatto ambientale associato all'estrazione e alla lavorazione di queste risorse. Efficienza Energetica: I materiali con buone proprietà isolanti contribuiscono significativamente alla riduzione del consumo energetico negli edifici, allineandosi ai principi dell'efficienza energetica e della sostenibilità. Riciclabilità e Riutilizzo: Anche se la presenza di agenti schiumogeni può presentare dei problemi nel riciclo dei materiali plastici, lo sviluppo di nuove tecnologie e processi sta migliorando la riciclabilità di tali materiali, favorendo l'integrazione nel ciclo di vita dei prodotti secondo i principi dell'economia circolare. In conclusione, gli agenti schiumogeni offrono numerosi vantaggi per l'industria delle materie plastiche, migliorando le proprietà dei materiali e contribuendo agli obiettivi di sostenibilità e economia circolare. La ricerca e lo sviluppo continui in questo campo sono fondamentali per superare le sfide associate alla loro applicazione, come la riciclabilità. Gli Agenti Espandenti per i Polimeri Gli agenti espandenti nelle materie plastiche svolgono un ruolo fondamentale nel modificare le proprietà fisiche dei materiali, migliorandone l'applicabilità in diversi settori industriali. A differenza degli agenti schiumogeni, che sono progettati principalmente per creare una struttura cellulare all'interno di una matrice polimerica, gli agenti espandenti mirano a incrementare il volume dei materiali attraverso l'espansione. Questo processo può o non può generare una schiuma, a seconda della natura dell'agente utilizzato e del metodo di applicazione. Esaminiamo più da vicino il ruolo, i tipi e le applicazioni degli agenti espandenti, oltre al loro impatto sull'economia circolare. Ruolo degli Agenti Espandenti Il ruolo primario degli agenti espandenti è di aumentare il volume di un polimero durante il processo di lavorazione. Questo viene realizzato attraverso la generazione di gas o attraverso l'espansione fisica di un additivo preesistente, risultando in un materiale con densità ridotta e, in alcuni casi, proprietà isolate migliorate. Questi agenti possono essere utilizzati per ottenere una distribuzione uniforme del gas all'interno del materiale, senza necessariamente cercare di formare una struttura cellulare chiusa o aperta come nel caso degli agenti schiumogeni. Tipologia di Espandenti Chimici Gli espandenti chimici producono gas attraverso reazioni chimiche quando riscaldati, espandendo il materiale plastico. Questo processo di decomposizione termica genera una pressione interna che forma celle gassose all'interno della matrice polimerica, risultando in un materiale espanso. Azodicarbonamide (ADA): È uno degli espandenti chimici più comunemente utilizzati nelle materie plastiche, specialmente in PVC, poliolefine e schiume. Si decompone termicamente, rilasciando azoto, anidride carbonica e ammoniaca, che fungono da agenti espandenti. Acido Citrico e Bicarbonato di Sodio: Questa combinazione è un esempio di sistema espandente che rilascia anidride carbonica quando riscaldato. È considerato un sistema espandente ecocompatibile, spesso utilizzato in applicazioni dove la sostenibilità è una preoccupazione. Idrazidi: Composti come l'acido benzenesulfonico idrazide (OBSH) e l'acido toluenesulfonico idrazide (TSH) sono agenti espandenti chimici che si decompongono termicamente rilasciando azoto e vapore acqueo. Sono utilizzati per ottenere schiume con celle fini e uniformi. Tipologia degli Espandenti Fisici Gli espandenti fisici sono sostanze che, sottoposte a riscaldamento, cambiano stato da liquido a gas, espandendo il materiale senza reazioni chimiche. La scelta dell'espandente fisico dipende dalla sua compatibilità con il polimero e dal processo di produzione. Idrocarburi: Composti come il butano, l'etano, il pentano o l'isobutano sono utilizzati come espandenti fisici, specialmente nelle schiume poliolefiniche. Sono scelti per la loro capacità di produrre schiume con buone proprietà meccaniche e termiche. Gas Inerti: Anidride carbonica e azoto sono gas inerti comunemente usati come agenti espandenti fisici. Sono considerati opzioni più sicure e ambientalmente sostenibili rispetto ad altri agenti espandenti, ma possono richiedere attrezzature specifiche per l'iniezione e il mantenimento delle pressioni desiderate durante il processo di schiumatura. Acqua: L'acqua è un agente espandente fisico utilizzato in alcuni processi di schiumatura per polimeri termoplastici. Quando riscaldata, si vaporizza, espandendo il materiale. Questo metodo è considerato ecologico, ma la quantità di espansione ottenibile è relativamente limitata rispetto ad altri agenti espandenti. Applicazioni Gli agenti espandenti trovano applicazione in numerosi settori, tra cui: Componenti per l'Automotive: Riduzione del peso dei componenti interni e esterni dei veicoli per migliorare l'efficienza del carburante e ridurre le emissioni. Imballaggi: Sviluppo di imballaggi protettivi leggeri che richiedono meno materiale e offrono una migliore protezione. Prodotti per la Costruzione: Materiali da costruzione leggeri e isolanti, come blocchi di cemento espanso, che contribuiscono all'isolamento termico degli edifici. Impatto sull'Economia Circolare Gli agenti espandenti contribuiscono significativamente ai principi dell'economia circolare: Efficienza delle Risorse: Riducendo la densità dei materiali, si riduce l'utilizzo delle materie prime e si aumenta l'efficienza del trasporto, riducendo così le emissioni associate. Isolamento ed Efficienza Energetica: I materiali espansi possono offrire miglioramenti nelle proprietà di isolamento, contribuendo all'efficienza energetica degli edifici e alla riduzione del consumo di energia. Riciclabilità: Sebbene la presenza di agenti espandenti possa presentare dei problemi nel processo di riciclo, la ricerca e lo sviluppo di nuovi materiali e processi stanno migliorando la riciclabilità di questi materiali. In sintesi, gli agenti espandenti svolgono un ruolo importante nell'industria delle materie plastiche, non solo per le loro applicazioni dirette ma anche per il loro contributo all'efficienza delle risorse e alla sostenibilità. L'innovazione continua in questo campo è essenziale per sviluppare materiali che siano sia funzionali sia compatibili con i principi dell'economia circolare. Come scegliere un agente espandente o uno schiumogeno per la produzione con polimeri plastici La comprensione delle caratteristiche specifiche e delle applicazioni di ciascun tipo di agente espandente è fondamentale per ottimizzare le proprietà del materiale finito e soddisfare le esigenze del progetto, mantenendo al contempo un occhio di riguardo.Obiettivi del Progetto e Proprietà del Materiale Densità del Materiale: Se l'obiettivo è ridurre significativamente la densità del prodotto finale, gli agenti schiumogeni sono generalmente preferiti perché creano una struttura cellulare all'interno del materiale, riducendone il peso. Proprietà Meccaniche: È importante considerare come l'aggiunta dell'agente influenzerà le proprietà meccaniche del materiale, come la resistenza alla trazione, l'elasticità e la resilienza. Gli agenti schiumogeni possono ridurre alcune di queste proprietà a causa della formazione di celle. Proprietà Termiche e Acustiche: Per applicazioni che richiedono miglioramenti nell'isolamento termico o acustico, gli agenti schiumogeni sono spesso preferibili poiché la struttura cellulare intrappola l'aria, migliorando l'isolamento. Compatibilità del Processo di Produzione Metodo di Lavorazione: La scelta tra agenti schiumogeni ed espandenti può dipendere dal processo di produzione utilizzato (ad esempio, estrusione, stampaggio a iniezione). Alcuni agenti possono essere più adatti a specifici processi di lavorazione. Temperatura di Decomposizione: È fondamentale che la temperatura di decomposizione dell'agente sia compatibile con le temperature del processo di produzione. Gli agenti schiumogeni chimici e gli espandenti hanno diverse temperature di attivazione che devono essere considerate. Impatto Ambientale Sostenibilità: La scelta tra agenti fisici e chimici può essere influenzata dalla loro impronta ecologica. Gli agenti fisici, come l'anidride carbonica o l'azoto, possono avere un impatto ambientale minore rispetto ad alcuni agenti chimici. Riciclabilità: La presenza di alcuni agenti schiumogeni o espandenti può influenzare la riciclabilità del prodotto finale. È importante considerare come l'agente selezionato influenzerà il ciclo di vita del materiale e la sua compatibilità con le pratiche di economia circolare. Costi Oltre all'efficacia, il costo degli agenti schiumogeni o espandenti e il loro impatto sui costi di produzione complessivi sono fattori critici. Alcuni agenti possono richiedere attrezzature speciali o modifiche al processo produttivo, influenzando il costo finale. Normative e Compliance Infine, è essenziale considerare eventuali restrizioni normative relative all'uso di determinati agenti schiumogeni o espandenti, soprattutto in settori regolamentati come l'alimentare, il medicale o l'edilizia. Conclusione La scelta tra un agente schiumogeno e uno espandente richiede un'analisi attenta degli obiettivi del progetto, delle proprietà desiderate del materiale, della compatibilità con il processo di produzione e dell'impatto ambientale. Collaborare con fornitori di materie prime e sfruttare le conoscenze tecniche disponibili può aiutare a identificare la soluzione ottimale per le specifiche esigenze di produzione. Con quali polimeri riciclati si legano gli agenti espandenti e gli schiumogeni Gli agenti espandenti e gli schiumogeni possono essere utilizzati con una varietà di polimeri riciclati, con l'obiettivo di migliorarne le proprietà, ridurne il peso, e aumentarne l'efficienza di produzione. La compatibilità di questi agenti con specifici tipi di polimeri riciclati dipende da vari fattori, tra cui la struttura chimica del polimero, il processo di trasformazione utilizzato, e le proprietà desiderate nel prodotto finito. Di seguito, vengono esaminati alcuni dei polimeri riciclati comunemente associati con l'uso di agenti espandenti e schiumogeni. Polietilene (PE) Il PE riciclato è ampiamente utilizzato in applicazioni di packaging, contenitori, e prodotti per l'edilizia. Gli agenti schiumogeni possono essere utilizzati per produrre schiume di PE riciclato che offrono un miglior isolamento termico o riducono il peso del materiale per applicazioni come i pannelli isolanti o i prodotti di imballaggio protettivo. Polipropilene (PP) Il PP riciclato beneficia dell'uso di agenti schiumogeni o espandenti per migliorare la lavorabilità e le proprietà meccaniche dei prodotti finiti. Questi possono includere componenti automobilistici, contenitori per alimenti, e materiali da costruzione, dove la riduzione del peso e il miglioramento dell'isolamento sono vantaggi chiave. Polistirene (PS) Il PS riciclato, sia nella forma espansa (EPS) che solida, è un candidato ideale per l'applicazione di agenti schiumogeni, specialmente per produrre materiale di imballaggio o isolamento termico. Gli agenti espandenti possono essere utilizzati per aumentare ulteriormente il volume del materiale, riducendo così il consumo di risorse. Polietilentereftalato (PET) Il PET riciclato viene spesso utilizzato in fibre per tessuti, contenitori per alimenti e bevande, e in alcune applicazioni di ingegneria. L'aggiunta di agenti schiumogeni può essere sfruttata per ridurre il peso e migliorare le proprietà termiche dei prodotti in PET riciclato, come nel caso di pannelli isolanti o componenti automobilistici. PVC (Policloruro di Vinile) Il PVC riciclato può essere schiumato per produrre una varietà di prodotti con miglior isolamento, riduzione del peso e proprietà acustiche. Gli agenti espandenti e schiumogeni possono essere utilizzati per produrre profili per finestre, tubi, e pannelli per l'edilizia con PVC riciclato. Considerazioni sull'Uso di Agenti Espandenti e Schiumogeni con Polimeri Riciclati Pulizia del Materiale: La presenza di contaminanti nei polimeri riciclati può influenzare l'efficacia degli agenti schiumogeni o espandenti e le proprietà del prodotto finito. Processo di Riciclo: Il processo di riciclo può alterare le proprietà chimiche e fisiche del polimero, influenzando la sua compatibilità con specifici agenti schiumogeni o espandenti. Obiettivi di Sostenibilità: L'uso di agenti espandenti o schiumogeni con polimeri riciclati dovrebbe essere valutato anche in termini di impatto ambientale, assicurandosi che l'approccio adottato sia in linea con gli obiettivi di sostenibilità e economia circolare. In conclusione, l'integrazione di agenti espandenti e schiumogeni con polimeri riciclati offre notevoli opportunità per migliorare le prestazioni e ridurre l'impatto ambientale dei prodotti plastici. Tuttavia, è fondamentale considerare attentamente la selezione degli agenti e le condizioni di lavorazione per ottimizzare le proprietà dei materiali riciclati e realizzare prodotti di alta qualità ed ecocompatibili. Quali attenzioni bisogna considerare in produzione utilizzando gli agenti espandenti o schiumogeni L'integrazione di agenti espandenti e schiumogeni nella produzione con polimeri plastici richiede una serie di considerazioni tecniche e ambientali per garantire la qualità del prodotto, l'efficienza del processo e la sostenibilità ambientale. Qui di seguito sono riportate alcune delle principali attenzioni da tenere in considerazione: Selezione degli Agenti Compatibilità: Scegliere un agente (espandente o schiumogeno) compatibile con il tipo di polimero utilizzato, considerando la reattività chimica e le condizioni di lavorazione. Obiettivi del Prodotto: Definire gli obiettivi specifici del prodotto (ad esempio, riduzione del peso, isolamento termico, assorbimento degli urti) per selezionare l'agente più adatto che possa soddisfare tali esigenze. Processo di Produzione Controllo della Temperatura: Ottimizzare le condizioni di temperatura per garantire che l'agente si attivi al momento giusto, evitando decomposizione precoce o incompleta che può influire sulla qualità del prodotto. Distribuzione dell'Agente: Assicurarsi che l'agente sia distribuito uniformemente nel polimero per ottenere una struttura cellulare o un'espansione omogenea. Pressione e Velocità di Espansione: Monitorare la pressione e la velocità di espansione per controllare la dimensione e la densità delle celle, influenzando direttamente le proprietà fisiche del materiale finale. Salute e Sicurezza Tossicità: Verificare la tossicità degli agenti utilizzati e adottare misure di protezione adeguate per i lavoratori, inclusi dispositivi di protezione individuale e sistemi di ventilazione. Rischi di Processo: Gestire i rischi associati alla manipolazione e al riscaldamento degli agenti espandenti e schiumogeni, compresi i rischi di esplosione o incendio. Riciclabilità e Economia Circolare Riciclabilità del Prodotto Finale: Considerare come la presenza di agenti espandenti o schiumogeni influenzerà la riciclabilità del prodotto finale e esplorare opzioni per il riciclo o il riutilizzo. Economia Circolare: Integrare principi di economia circolare nella progettazione del prodotto, valutando la possibilità di utilizzare polimeri riciclati e sviluppando prodotti che possono essere facilmente riciclati o smaltiti in modo sostenibile. Prendere in considerazione queste attenzioni può aiutare a massimizzare l'efficacia dell'uso di agenti espandenti e schiumogeni nei polimeri plastici, migliorando la qualità del prodotto, ottimizzando il processo di produzione e riducendo l'impatto ambientale.
SCOPRI DI PIU'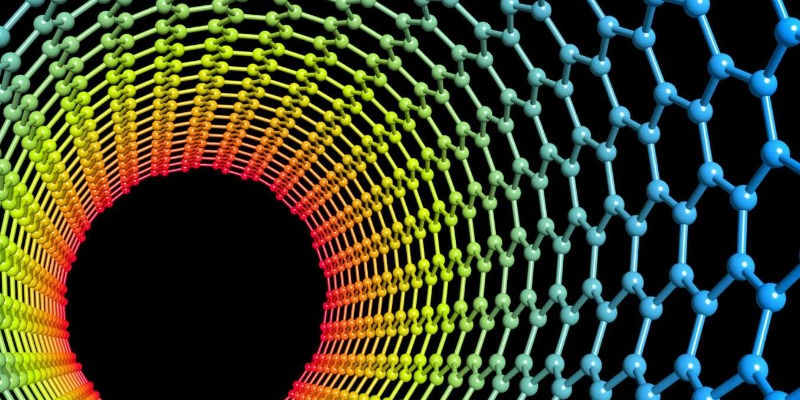 Rivestimenti Nano Polimerici con Proprietà Antimicrobiche. A che Punto Siamo?
Polimeri contenenti nanoparticelle con la capacità di inibire la proliferazione di molti microrganismi, nel settore del packaging, trasporto ed ospedaliero di Marco ArezioI microorganismi che ci circondano e che possono causare fastidi, malattie e persino la morte in alcuni casi, sono invisibili all’occhio dell’uomo ma, non solo ci fanno compagnia in ogni posto in cui stiamo, ma spesso siamo noi stessi che li trasportiamo da una parte all’altra, durante la nostra vita quotidiana.La ricerca scientifica da anni sta studiando il fenomeno, non è tanto concentrata sull’intervento diretto alla disinfezione delle superfici che tocchiamo, ma quanto ad evitare il meccanismo di prolificazione dei microrganismi sulle superfici. Per superfici intendiamo tutti quegli oggetti che, in maniera diretta od indiretta, possono essere vettori di contatto con il nostro corpo e, di conseguenza, potrebbero fare insorgere delle malattie di rapida diffusione. Questo vale per il mondo del packaging, per quello ospedaliero, per mezzi di trasporto, nelle nostre case, per i luoghi di aggregazione sociale, insomma, in tutte quelle situazioni in cui i microorganismi hanno facile vita nel replicarsi. Dal punto di vista tecnico questo fenomeno può essere compreso in quello che si definisce biofouling, cioè processi di contaminazione biologica depositati sulla superficie dei materiali. Questo processo inizia con la formazione di un film primario sulla superficie del materiale in presenza di almeno due variabili, microrganismi e umidità. Tra i microrganismi predominanti ci sono batteri e diatomee, che producono una grande quantità di materia organica, ad esempio acidi polisaccaridi che formano una pellicola in superficie con molti nutrienti, che viene utilizzata per la colonizzazione di altri organismi più grandi. Per esempio, in campo sanitario, si è scoperto che si possono formare micro-pellicole, composte da microrganismi, in dispositivi medici come cateteri vascolari, protesi articolari e cateteri urinari, che risultavo, a volte, resistenti agli antibiotici. Altri ambiti sotto osservazione sono per esempio i mezzi di trasporto o gli ambiti ospedalieri, la cui lotta contro i microrganismi infettivi viene combattuta con nanoparticelle metalliche disponibili in molti tipi e quantità. In questo modo, le nanoparticelle Cu, ZnO, Se, ZrO 2, SiO, TiO 2, tra le altre, possono essere utilizzate in tutti i luoghi sociali e nostre case in presenza di elevata umidità. Il vettore per le nanoparticelle può essere un polimero, di qualsiasi tipologia, che costituisce i prodotti, per esempio, le nanoparticelle d’argento o di rame, sono materiali interessanti che possono essere utilizzati per combattere il biofouling, poiché hanno proprietà antimicrobiche ad ampio spettro e sono efficaci contro molteplici batteri, virus e funghi. Inoltre, le nanoparticelle di ossido di ferro, hanno anche caratteristiche antimicrobiche, ma il loro studio è stato meno ampio rispetto alle nanoparticelle Ag e Cu, ma è importante notare che la loro biocompatibilità è un motivo importante per implementarne l'uso nei prodotti commerciali come quelli per il packaging. Categoria: notizie - tecnica - plastica - nanopolimeri - antimicrobici
SCOPRI DI PIU'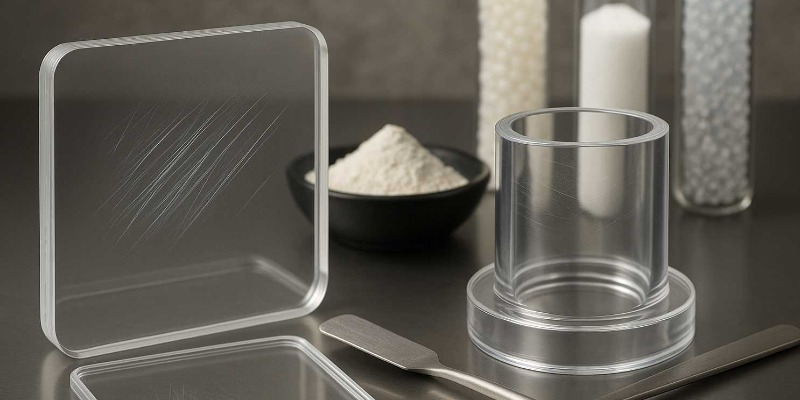 Additivi per il Miglioramento ai Graffi nei Policarbonati
Strategie chimiche ed industriali per incrementare la resistenza ai graffi nei policarbonati ad alte prestazionidi Marco ArezioIl policarbonato è uno dei polimeri più utilizzati nell’industria dei materiali ad alte prestazioni grazie alla sua combinazione unica di proprietà: elevata trasparenza ottica, buona resistenza meccanica, stabilità dimensionale e processabilità. Tuttavia, una delle criticità più note riguarda la sua scarsa resistenza ai graffi superficiali. Questo limite ne condiziona l’impiego in applicazioni dove l’estetica, la trasparenza e la durata nel tempo della superficie esposta rivestono un ruolo fondamentale, come nel settore automotive, nell’elettronica di consumo e nei dispositivi ottici. Per ovviare a questo problema, la ricerca industriale e accademica ha sviluppato diverse strategie basate sull’impiego di additivi specifici, capaci di modificare la superficie del policarbonato senza comprometterne le proprietà intrinseche.Proprietà superficiali e meccanismi di graffiaturaLa graffiatura di un polimero non è soltanto il risultato di una sollecitazione meccanica locale, ma un fenomeno complesso che coinvolge deformazioni plastiche, microfratture e alterazioni superficiali. Nel caso del policarbonato, l’energia di deformazione viene assorbita in maniera non uniforme, con la conseguente formazione di microstriature visibili a occhio nudo. Questa sensibilità è legata alla natura amorfa del materiale e alla mobilità segmentale delle catene polimeriche, che tendono a deformarsi sotto sforzo.L’uso di additivi mira a limitare tale mobilità, a rafforzare la matrice e a creare una superficie più rigida, capace di distribuire meglio le sollecitazioni e ridurre la formazione del solco.Classificazione degli additiviQuando si parla di resistenza ai graffi nei policarbonati, non esiste una sola strada: le soluzioni si distribuiscono lungo una mappa di famiglie chimiche che agiscono con meccanismi complementari. L’obiettivo è sempre lo stesso — alzare il carico a cui compare il danno visibile e impedirne l’evoluzione in un solco profondo — ma per arrivarci si può agire rendendo la superficie più scorrevole, irrigidendo lo strato sub-superficiale, inserendo “punti duri” invisibili alla luce o, ancora, creando una vera e propria pelle protettiva durante il processo.Le quattro famiglie più utilizzate sono:- organici modificatori di superficie- inorganici micronizzati- nanoparticelle funzionalizzate- coating integratiQueste categorie si distinguono per natura, comportamento in lavorazione e impatto su ottica e finiture.Additivi organici modificatori di superficieLavorano su due leve decisive. Da un lato riducono l’attrito in contatto secco; dall’altro irrigidiscono la zona immediatamente sotto la pelle, così che la deformazione si distribuisca e non generi micro-solchi. Nel primo gruppo rientrano i sistemi a base silicone, come i PDMS o i copolimeri PC-silossano, progettati per arricchirsi spontaneamente in superficie durante lo stampaggio. È un “fiorire” controllato: pochi decimi di punto percentuale (tipicamente fino all’1%) bastano per costruire un film sottile a bassa energia superficiale, capace di lubrificare la scia di contatto e attenuare il micro-taglio. Se si esagera con il dosaggio, però, il beneficio si paga con opacizzazione (haze), peggior bagnabilità e difficoltà in verniciatura o stampa. Per questo si cura la “micro-architettura” del copolimero — lunghezza dei blocchi silossanici e densità di innesti — che regola quanto in fretta e quanto stabilmente la pellicola si organizza in superficie (verificabile, ad esempio, con XPS o ToF-SIMS).A fare squadra con i silicone ci sono oligomeri fluorurati e additivi “slip” ad alta temperatura. Anche loro riducono l’attrito senza lubrificanti esterni, ma per funzionare nel PC devono ancorarsi alla matrice con porzioni compatibili (blocchi aromatici o simili alla catena carbonatica), altrimenti rischiano di migrare fuori (exudazione). Alcune cere sintetiche per alte temperature (poliesteri aromatici, poliammidi a elevato punto di fusione) aiutano a controllare il “mar” senza volatilizzare nell’intervallo termico tipico del PC (circa 290–320 °C); cere generiche non progettate per tecnopolimeri tendono invece a degradarsi o affiorare.Il secondo pilastro degli organici è l’irrigidimento leggero della pelle tramite ramificazione/reticolazione molto contenuta. Piccole quantità di agenti epossidici multifunzionali, ossazoline o metacrilati reattivi interagiscono con le estremità di catena del PC o con gruppi introdotti dai compatibilizzanti, creando una rete rada o catene ramificate che aumentano modulo e durezza apparente subito sotto la superficie. Risultato: minore profondità del solco allo stesso carico. Spingersi troppo oltre, però, introduce gel, altera la trasparenza e può ingiallire il materiale.Un ruolo meno appariscente ma cruciale lo giocano gli stabilizzanti foto-termici: non rendono la superficie più dura, ma la preservano. Mantengono integra la chimica della pelle e la T_g dopo calore e UV, evitando quell’ammorbidimento che facilita la graffiatura con l’invecchiamento. Combinazioni mirate di assorbitori UV (benzotriazoli/benzofenoni) e HALS, selezionate per il PC, sono la “polizza” per la tenuta a lungo termine.Sul piano del processo, gli organici richiedono disciplina: la loro efficacia dipende da storia di taglio e tempo di permanenza in fusione. Eccessi in estrusione o stampaggio possono degradarli o favorire separazioni di fase (flow marks). L’asciugatura preventiva del PC resta imprescindibile (≤0,02% H₂O) per evitare idrolisi, calo di M_w e perdita di proprietà ottiche. Inoltre, ogni pacchetto additivo va verificato rispetto alle finiture previste (metallizzazione, incollaggio, verniciatura), perché la bassa energia superficiale può ostacolarle.Additivi inorganici micronizzatiIntroducono punti d’ancoraggio duri (silice, allumina, boehmite) che alzano la resistenza al taglio localizzato e ripartiscono lo sforzo, evitando l’accumulo plastico. L’efficacia cresce con durezza/modulo della particella e con l’adesione alla matrice. Nel PC trasparente, però, decide l’ottica: per contenere l’haze si lavora su vere dimensioni sub-50 nm (dispersione monomodale) o su un migliore matching dell’indice di rifrazione. Poiché n_PC≈1,58 e la silice è ≈1,46, la via più praticata è la nanometria reale sostenuta da trattamenti silanici (epossisilani/aminosilani) che consolidano l’interfaccia e riducono il white marking da pull-out. L’allumina, più dura, può funzionare a dosi contenute se ben funzionalizzata; particelle troppo grandi opacizzano e calano il gloss.Sul fronte formulazione/processo spesso basta 0,5–3% di carica nanometrica per un guadagno chiaro; oltre aumentano viscosità e agglomerati. Il compounding ideale usa bivite lunghe, elementi miscelanti alternati (distributivi/dissipativi) e alimentazione laterale/gravimetrica. Le polveri vanno asciugate ed esenti da acidità (acidi catalizzano l’idrolisi del carbonato). Effetti collaterali attesi: MFR in calo, scie di flusso se la reologia non è centrata, più usura stampi con Al₂O₃. La valutazione va sempre doppia: haze/clarity allo spessore target e profondità residua del graffio (profilometria 3D) a pari carico.Nanoparticelle funzionalizzateQui la leva è l’interfase: attorno alla nanoparticella si forma uno strato (decine di nm) dove la mobilità segmentale cala. È questa zona viscoelastica a innalzare il carico di comparsa del segno. La funzionalizzazione governa spessore e coesione dell’interfase. La silice colloidale con gruppi epossidici o amminici è la scelta tipica quando serve preservare la trasparenza: dispersione realmente nano (confermata da DLS/TEM) e dosi 0,3–1,5% centrano spesso l’equilibrio durezza/ottica. Allumina/boehmite nano-lamellare aggiungono durezza e stabilità termica, ma richiedono compatibilizzazione attenta per evitare flocculazioni che rovinano il gloss; convincono in ambienti abrasivi (esterno auto) se si gestisce l’estetica.I POSS (polyhedral oligomeric silsesquioxanes) sono “molecole-filler” da 1–3 nm: restano otticamente invisibili, agiscono da nano-nodi duri e possono irrigidire localmente la catena, alzando la T_g percepita nella pelle. Ideali quando servono durezza + trasparenza senza scattering. Le nanoclay esfoliate aumentano G′ e resistenza al solco, ma disturbano la trasparenza: meglio in PC opachi o in blend (PC/ABS) per interni auto. Gli ossidi ad alto indice (TiO₂, ZnO) sono durissimi ma otticamente “pesanti” (e il TiO₂ anatase è fotoattivo): si usano solo a dosi ultrasottili, rivestiti e con D320 °C, compatibilità superficiale con la matrice e profilo tossicologico/regolatorio adeguato (le polveri fini richiedono gestione rigorosa). La validazione usa strumenti “di pelle”: DMA (irrigidimento a piccole deformazioni), nanoindentazione (durezza/modulo locali), nanoscratch (transizione da segno lieve a solco).Coating protettivi integratiDue strade. La prima sfrutta additivi migranti anfifilici (segmenti PC-affini + silossanici/fluorurati) che, in stampaggio, si auto-organizzano in una pelle sottilissima (decine di nm) a bassa energia superficiale: riducono lo scorrimento abrasivo. La cinetica dipende da distanza di solubilità, M_w, T_melt e raffreddamento. Se l’ancoraggio è buono la pelle dura; se è debole affiora e si perde, con finger-marking e problemi di bagnabilità. La seconda è l’in-mold coating (IMC) o hardcoat in cella: un prepolimero (acrilato polisilossanico o ibrido organo-siliceo) viene deposto e reticolato UV/termicamente, creando una rete quasi “vetrosa”; si possono disperdere nanoparticelle (es. silice) per alzare modulo e contenere i solchi profondi. È un rivestimento “cucito” sul pezzo, ideale per lenti/fari, a patto di curare adesione al PC (primer o gruppi reattivi) e riciclabilità a fine vita.Un aspetto trasversale: i sistemi a bassissima energia superficiale proteggono bene dal graffio, ma possono ostacolare stampa a caldo, verniciatura e incollaggio. Conviene definire in anticipo la gerarchia delle prestazioni: se sono previste finiture, meglio additivi migranti ancorabili o direttamente l’IMC, che concilia resistenza e adesione degli strati successivi.L’approccio nanocomposito resta tra i più efficaci per aumentare la resistenza ai graffi mantenendo la trasparenza; la chiave è controllare concentrazione e granulometria per restare otticamente “neutri”.Compatibilità ottica e additivi trasparentiUno degli aspetti più delicati nello sviluppo di additivi per policarbonati trasparenti è la compatibilità ottica. In applicazioni come lenti, display e coperture protettive, gli additivi devono avere indice di rifrazione vicino a quello del PC o essere dispersi su scala nanometrica per evitare diffusione della luce. In quest’ottica, silice colloidale e ossidi funzionalizzati rappresentano soluzioni credibili perché aumentano la durezza senza compromettere la chiarezza.Normative e prove di laboratorioLa valutazione della scratch resistance si basa su prove normalizzate che misurano profondità e visibilità del graffio dopo sollecitazioni controllate. Strumenti come Taber Abraser e test di penetrazione progressiva/nanoscratch consentono confronti affidabili fra formulazioni. Nei settori ad alta responsabilità (automotive, elettronica) si applicano standard specifici per la caratterizzazione delle superfici plastiche.Applicazioni industrialiDove il policarbonato deve combinare resistenza meccanica, estetica e trasparenza, gli additivi per scratch resistance sono ormai uno standard. Fari automotive devono restare trasparenti malgrado l’abrasione ambientale; schermi e cover dell’elettronica di consumo chiedono superfici che non si segnino facilmente; caschi, lenti ottiche e componenti architettonici beneficiano di superfici durevoli e visivamente pulite.Prospettive futureL’evoluzione degli additivi per scratch resistance è sempre più intrecciata con sostenibilità ed economia circolare. Oltre alle prestazioni, si cercano soluzioni sicure e riciclabili: additivi bio-based, nanocariche da fonti naturali, coating autorigeneranti. La sfida è migliorare la resistenza ai graffi senza compromettere la compatibilità con i flussi di riciclo, così da mantenere il policarbonato in linea con gli obiettivi di una economia più verde.© Riproduzione Vietata
SCOPRI DI PIU' Quando il Riciclo Distrugge Valore: Downcycling, Degradazione Molecolare e Limiti del Riciclo Meccanico
Il downcycling nei polimeri è inevitabile? Analizziamo degradazione molecolare, perdita di proprietà meccaniche e limiti del riciclo plastico nelle filiere industrialiAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 15 marzo 2026 Cos’è il downcycling nei polimeri Il downcycling è il processo attraverso il quale un materiale plastico, dopo uno o più cicli di riciclo, perde progressivamente le sue proprietà tecniche, diventando idoneo solo per applicazioni meno esigenti. Nel caso delle materie plastiche, questo fenomeno è legato alla degradazione molecolare e alla contaminazione dei flussi post-consumo, che rendono impossibile un riciclo perfettamente circolare. Introduzione: la circolarità imperfetta dei materiali polimerici Nel linguaggio dell’economia circolare il riciclo viene spesso raccontato come un processo capace di restituire ai materiali una seconda vita, quasi equivalente alla prima. Questa rappresentazione, pur utile dal punto di vista comunicativo, non regge a un’analisi tecnico-industriale approfondita. Nel caso delle materie plastiche, il riciclo meccanico non è un processo rigenerativo, ma un sistema dissipativo, in cui ogni passaggio introduce modifiche irreversibili alla struttura del materiale. È proprio all’interno di questa dinamica che si colloca il fenomeno del downcycling. Non si tratta di un’anomalia o di un fallimento del sistema, ma della conseguenza diretta delle leggi che governano la chimica dei polimeri e i processi di trasformazione industriale. Ogni ciclo di fusione e rielaborazione modifica la distribuzione delle catene molecolari, altera la morfologia e riduce progressivamente le prestazioni meccaniche. In altre parole, il materiale non ritorna mai realmente allo stato originario. Piuttosto, scivola lungo una traiettoria di valore decrescente, che lo conduce verso applicazioni sempre meno esigenti dal punto di vista tecnico. Downcycling: una perdita misurabile di valore tecnico Per comprendere fino in fondo il downcycling è necessario abbandonare una visione qualitativa e adottare un approccio quantitativo. Il valore di un polimero non dipende soltanto dalla sua composizione chimica, ma dalla sua architettura molecolare, dalla distribuzione dei pesi molecolari e dalla storia termica che ha subito. Quando un materiale viene riciclato, questi parametri cambiano. Il peso molecolare medio si riduce, la distribuzione diventa più ampia, la viscosità del fuso diminuisce e la capacità del materiale di sopportare sollecitazioni si riduce. Questo si traduce in una perdita di resistenza a trazione, in una minore capacità di assorbire energia d’urto e in una maggiore fragilità. Il downcycling può quindi essere letto come una riduzione della prestazione specifica del materiale, ovvero della sua capacità di svolgere una determinata funzione in modo efficiente. Non è soltanto un problema di qualità percepita, ma un fenomeno misurabile attraverso parametri reologici e meccanici. La degradazione molecolare: il cuore del problema Se si vuole comprendere davvero il downcycling nei materiali polimerici, è necessario entrare nel dettaglio dei meccanismi di degradazione che avvengono a livello molecolare durante il riciclo meccanico. Non si tratta di un fenomeno unico, ma di una combinazione di processi chimici e fisici che interagiscono tra loro, spesso in modo non lineare. Durante il riciclo, il polimero viene sottoposto a cicli termici tipicamente compresi tra 180 e 300°C, accompagnati da elevate sollecitazioni di taglio generate dalle viti di estrusione. In queste condizioni, le catene macromolecolari, che costituiscono l’ossatura del materiale, subiscono una progressiva frammentazione. Il meccanismo dominante è la chain scission, che può essere di natura termica, meccanica o ossidativa. Dal punto di vista cinetico, la rottura delle catene avviene preferenzialmente nei punti di maggiore debolezza della struttura, come difetti, ramificazioni o siti già ossidati. Questo porta a una distribuzione dei pesi molecolari sempre più ampia e disomogenea. Un aspetto cruciale riguarda la distinzione tra degradazione casuale e degradazione selettiva. Nei poliolefinici, come PE e PP, la scissione tende a essere relativamente casuale lungo la catena, mentre in polimeri come il PET possono verificarsi rotture preferenziali nei legami esterei, con meccanismi di idrolisi e depolimerizzazione più marcati. Dal punto di vista reologico, la conseguenza immediata è una riduzione della viscosità del melt, descrivibile attraverso modelli come la legge di Mark-Houwink, che lega la viscosità intrinseca al peso molecolare. Una diminuzione del peso molecolare medio comporta quindi una drastica riduzione della viscosità a basso shear, modificando il comportamento del materiale in trasformazione. Tuttavia, la riduzione della viscosità non deve essere interpretata come un miglioramento. In realtà, essa riflette una perdita della densità di entanglement, ovvero del numero di intrecci tra catene polimeriche che conferiscono al materiale la sua resistenza meccanica. Quando la lunghezza delle catene scende sotto una soglia critica, il sistema perde coesione e il comportamento passa da viscoelastico a prevalentemente viscoso. Parallelamente alla chain scission, si sviluppano fenomeni di ossidazione radicalica, particolarmente rilevanti nei processi industriali dove l’ossigeno non può essere completamente escluso. Il meccanismo tipico è quello dell’auto-ossidazione, che si articola in tre fasi: iniziazione, propagazione e terminazione. Nella fase di iniziazione si formano radicali liberi, spesso a partire da impurità o da energia termica. Questi radicali reagiscono con l’ossigeno formando radicali perossilici, che a loro volta attaccano altre catene polimeriche, generando idroperossidi. La decomposizione degli idroperossidi produce nuovi radicali, alimentando una reazione a catena. Il risultato è l’introduzione di gruppi ossigenati nella struttura del polimero, come carbonili, alcoli e acidi carbossilici. Questi gruppi alterano la polarità del materiale, ne riducono la stabilità termica e creano punti di debolezza meccanica. Inoltre, agiscono come centri di innesco per ulteriori reazioni di degradazione nei cicli successivi. Un altro aspetto spesso sottovalutato riguarda la competizione tra chain scission e crosslinking. In alcuni polimeri, come il polietilene ad alta densità, in condizioni particolari può verificarsi anche una reticolazione secondaria. Tuttavia, nel riciclo meccanico standard, la scissione delle catene domina nettamente, portando a una perdita complessiva di integrità strutturale. Dal punto di vista quantitativo, la degradazione può essere modellata attraverso equazioni cinetiche che descrivono la variazione del peso molecolare medio in funzione del tempo e della temperatura. In molti casi si osserva una relazione esponenziale tra numero di cicli di riciclo e diminuzione del peso molecolare, con un’accelerazione del degrado nei cicli successivi a causa dell’accumulo di difetti. Questa dinamica ha implicazioni dirette sulle proprietà meccaniche. La resistenza a trazione e l’allungamento a rottura sono fortemente dipendenti dalla lunghezza delle catene e dalla loro capacità di trasferire sforzi attraverso gli entanglement. Quando questa rete si indebolisce, il materiale perde tenacità e diventa più suscettibile a fratture fragili. Un elemento chiave è la cosiddetta molecular weight threshold, ovvero la soglia al di sotto della quale il materiale non è più in grado di sostenere sollecitazioni senza cedimenti improvvisi. Questa soglia varia da polimero a polimero, ma rappresenta un limite fisico oltre il quale il riciclo meccanico non è più sostenibile dal punto di vista prestazionale. Infine, è importante sottolineare che la degradazione molecolare non è completamente reversibile. Tecnologie come i chain extender possono aumentare il peso molecolare apparente attraverso reazioni di ricostruzione, ma non sono in grado di ripristinare la distribuzione originale delle catene né di eliminare i gruppi ossidati accumulati. Il quadro che emerge è quello di un sistema in cui ogni ciclo di riciclo lascia una “memoria” nel materiale, sotto forma di difetti chimici e strutturali. Questa memoria si accumula nel tempo, rendendo il materiale progressivamente meno performante. In questo senso, la degradazione molecolare non è solo il cuore del downcycling, ma il limite fondamentale della circolarità dei polimeri: un limite imposto non dalla tecnologia, ma dalla natura stessa della materia. Reologia e trasformazione: quando il materiale perde controllo Per comprendere a fondo gli effetti del downcycling, è necessario spostare l’attenzione dalla sola chimica del polimero al suo comportamento in fase di trasformazione. La reologia, cioè lo studio del flusso e della deformazione del materiale fuso, rappresenta il punto di contatto tra struttura molecolare e prestazione industriale. È qui che la degradazione diventa un problema operativo concreto. Il parametro più comunemente utilizzato per descrivere le variazioni reologiche è il Melt Flow Index (MFI), che misura la quantità di materiale che fluisce attraverso un capillare in condizioni standardizzate. L’aumento dell’MFI, tipico dei materiali riciclati, è direttamente correlato alla riduzione del peso molecolare medio. Tuttavia, questo parametro, pur utile, è estremamente semplificato e non restituisce la complessità del comportamento viscoelastico del polimero. Un polimero non è un fluido newtoniano. Il suo comportamento è governato da una combinazione di viscosità e elasticità, che dipendono dalla lunghezza delle catene e dalla densità. Quando la degradazione accorcia le catene, il materiale perde la sua componente elastica e si comporta sempre più come un fluido viscoso semplice. Questa transizione ha conseguenze profonde nei processi industriali. In estrusione, ad esempio, la stabilità del flusso dipende dalla capacità del materiale di resistere a deformazioni elongazionali. Un polimero con alto peso molecolare è in grado di sostenere queste sollecitazioni senza rompersi, mantenendo una forma coerente all’uscita della filiera. Quando il peso molecolare diminuisce, la resistenza elongazionale crolla, e il materiale diventa soggetto a fenomeni come necking, rottura del filo e instabilità del getto. Nel caso della produzione di film sottili, questa perdita di resistenza si traduce in difficoltà nel mantenere una bolla stabile durante il film blowing. Il materiale tende a collassare o a sviluppare spessori non uniformi, con conseguenti difetti ottici e meccanici. La finestra di processo si restringe drasticamente, richiedendo condizioni operative più precise e meno tolleranti. Anche nello stampaggio a iniezione, le variazioni reologiche introducono criticità significative. Un materiale con MFI elevato riempie lo stampo più rapidamente, ma lo fa in modo meno controllato. La minore viscosità può favorire fenomeni di overpacking, formazione di bave e difficoltà nel mantenere tolleranze dimensionali strette. Inoltre, la ridotta elasticità del melt influisce sulla fase di mantenimento della pressione, compromettendo la densità e la resistenza del pezzo finito. Un aspetto particolarmente critico riguarda la dipendenza della viscosità dalla velocità di taglio. Nei polimeri vergini, la curva reologica mostra un comportamento shear-thinning ben definito: la viscosità diminuisce all’aumentare dello shear rate, ma mantiene una struttura coerente. Nei materiali degradati, questa curva si appiattisce, e la differenza tra viscosità a basso e alto shear si riduce. Questo rende il materiale meno sensibile al controllo dei parametri di processo e più difficile da gestire in condizioni variabili. Dal punto di vista teorico, queste variazioni possono essere descritte attraverso modelli come quello di Carreau-Yasuda o Cross, che mettono in relazione viscosità, shear rate e parametri molecolari. La degradazione modifica i parametri di questi modelli, in particolare la viscosità a zero shear e il tempo di rilassamento caratteristico, riducendo la capacità del materiale di “memorizzare” la deformazione. Un’altra conseguenza importante riguarda la stabilità del flusso nelle filiere. Nei processi di estrusione, la presenza di instabilità come melt fracture o sharkskin è fortemente influenzata dalla reologia del materiale. I polimeri degradati, con minore viscosità e ridotta elasticità, possono mostrare una maggiore tendenza a sviluppare difetti superficiali, soprattutto a elevate velocità di produzione. La perdita di controllo reologico si riflette anche nella qualità del prodotto finale. Le proprietà meccaniche non dipendono solo dalla composizione chimica, ma anche dalla storia di flusso del materiale durante la lavorazione. Un flusso instabile può generare orientazioni non uniformi delle catene, micro vuoti e difetti strutturali che compromettono la resistenza del pezzo. Inoltre, la maggiore fluidità del materiale può mascherare temporaneamente problemi di degradazione. Un polimero con alto MFI può sembrare più facile da lavorare, ma questa apparente facilità nasconde una perdita di struttura che emergerà nelle prestazioni del prodotto finito. Dal punto di vista industriale, tutto questo si traduce in una riduzione della robustezza di processo. I materiali vergini offrono una finestra operativa ampia, che consente variazioni nei parametri senza compromettere la qualità. I materiali riciclati degradati, al contrario, richiedono un controllo più stretto e sono più sensibili alle variazioni di temperatura, pressione e velocità. In sintesi, la degradazione reologica non è solo un problema di laboratorio, ma un fattore che incide direttamente sulla produttività, sulla qualità e sui costi industriali. Il materiale perde “controllo” nel senso più concreto del termine: diventa meno prevedibile, meno stabile e più difficile da trasformare. È in questo passaggio, dalla chimica alla trasformazione, che il downcycling si manifesta in tutta la sua evidenza industriale. Non come un concetto teorico, ma come una perdita reale di performance, di affidabilità e, in ultima analisi, di valore. Proprietà meccaniche e soglia critica del peso molecolare La relazione tra peso molecolare e comportamento meccanico dei polimeri è uno dei pilastri della scienza dei materiali plastici e rappresenta, in modo diretto, il punto di contatto tra struttura molecolare e prestazione macroscopica. Quando si parla di downcycling, non si può prescindere da questo legame, perché è proprio la riduzione del peso molecolare a determinare il collasso progressivo delle proprietà meccaniche. Nei polimeri termoplastici, la resistenza non deriva da legami chimici permanenti tra catene – come avviene nei materiali reticolati – ma dalla presenza di entanglement, ovvero intrecci fisici tra catene lunghe e flessibili. Questi intrecci costituiscono una sorta di rete tridimensionale dinamica, capace di distribuire le sollecitazioni e dissipare energia durante la deformazione. La densità di entanglement è direttamente correlata al peso molecolare medio. Più le catene sono lunghe, maggiore è la probabilità che si intreccino tra loro, creando un sistema coeso e resistente. Al contrario, quando il peso molecolare diminuisce a causa della degradazione, il numero di entanglement per unità di volume si riduce drasticamente. Questo porta all’introduzione di un concetto fondamentale: la soglia critica del peso molecolare, spesso indicata come Mₑ (peso molecolare tra entanglement). Quando il peso molecolare medio del sistema si avvicina a valori prossimi o inferiori a questa soglia, il materiale perde la sua capacità di comportarsi come un solido viscoelastico e tende a manifestare un comportamento fragile. Dal punto di vista meccanico, questa transizione è estremamente significativa. Sopra la soglia critica, il materiale è in grado di deformarsi plasticamente, distribuendo le tensioni attraverso la rete di catene intrecciate. Questo si traduce in elevato allungamento a rottura, buona resistenza all’urto e comportamento duttile. Al di sotto della soglia, invece, la deformazione non può più essere sostenuta. Le catene, troppo corte per intrecciarsi efficacemente, scorrono l’una rispetto all’altra senza trasferire le sollecitazioni. Il risultato è una frattura fragile, spesso improvvisa, con ridotta capacità di assorbire energia. Nel caso di polimeri semicristallini come il polietilene e il polipropilene, la situazione è ulteriormente complessa perché la risposta meccanica dipende anche dalla struttura cristallina. Tuttavia, la fase amorfa, che connette le lamelle cristalline, gioca un ruolo fondamentale nella trasmissione delle sollecitazioni. Quando le catene nella fase amorfa sono accorciate dalla degradazione, la coesione tra le regioni cristalline viene compromessa. Questo si traduce in una riduzione significativa di proprietà come: - resistenza all’urto, particolarmente sensibile alla lunghezza delle catene e alla capacità di dissipare energia - allungamento a rottura, che può passare da valori superiori al 400% a meno del 50% dopo pochi cicli di riciclo - tenacità, intesa come area sotto la curva sforzo-deformazione Un aspetto particolarmente critico è che la relazione tra peso molecolare e proprietà meccaniche non è lineare. Esiste una zona relativamente stabile, in cui piccole variazioni del peso molecolare producono effetti limitati, seguita da una regione critica in cui anche una riduzione modesta del peso molecolare provoca un crollo improvviso delle prestazioni. Questo comportamento è spesso descritto attraverso modelli empirici in cui la resistenza meccanica è proporzionale a una potenza del peso molecolare sopra una certa soglia, mentre al di sotto di essa decade rapidamente. Nel riciclo meccanico, il problema è aggravato dal fatto che la degradazione non avviene in modo uniforme. La distribuzione dei pesi molecolari si amplia, generando una miscela di catene corte e lunghe. Le catene corte agiscono come “lubrificanti molecolari”, riducendo ulteriormente la capacità del sistema di sostenere carichi. Inoltre, la presenza di difetti introdotti durante la degradazione – come gruppi ossidati o microvuoti – crea punti di concentrazione delle tensioni. Questi difetti fungono da siti di innesco per la frattura, riducendo ulteriormente la resistenza del materiale. Dal punto di vista industriale, questo significa che un materiale riciclato può mantenere un comportamento accettabile fino a un certo punto, per poi degradare rapidamente oltre una soglia critica. Questo rende difficile prevedere la durata e l’affidabilità del materiale, soprattutto in applicazioni strutturali o soggette a carichi dinamici. Per questo motivo, i polimeri riciclati vengono raramente utilizzati in applicazioni ad alte prestazioni senza modifiche. Strategie come l’aggiunta di cariche, fibre o additivi possono migliorare alcune proprietà, ma non risolvono il problema alla radice, che è legato alla lunghezza e alla distribuzione delle catene polimeriche. Un’ulteriore implicazione riguarda la fatica e la resistenza a lungo termine. I materiali con basso peso molecolare mostrano una maggiore sensibilità alla propagazione delle cricche, con una riduzione significativa della vita utile sotto carichi ciclici. In sintesi, la soglia critica del peso molecolare rappresenta un vero e proprio limite fisico alla riutilizzabilità dei polimeri. Non si tratta di un parametro arbitrario, ma di una conseguenza diretta della struttura molecolare e dei meccanismi di trasmissione delle sollecitazioni. È in questo punto che il downcycling diventa inevitabile: quando il materiale perde la capacità di sostenere carichi in modo affidabile, il suo campo di applicazione si restringe, e con esso il suo valore industriale. Contaminazione e complessità dei flussi post-consumo Se la degradazione molecolare rappresenta un limite intrinseco legato alla natura dei polimeri, la contaminazione dei flussi post-consumo costituisce un limite estrinseco ma altrettanto critico, perché introduce variabilità, imprevedibilità e discontinuità strutturali nel materiale riciclato. A differenza dei materiali post-industriali, che derivano da processi controllati e relativamente omogenei, i flussi post-consumo sono il risultato di una raccolta diffusa, eterogenea e spesso non perfettamente selettiva. Questo significa che, già a monte del processo di riciclo, il materiale presenta una complessità compositiva elevata, difficilmente eliminabile anche con sistemi avanzati di selezione. Dal punto di vista tecnico, la contaminazione può essere suddivisa in tre categorie principali: contaminazione polimerica, contaminazione additiva e contaminazione esogena. La contaminazione polimerica è forse la più critica. Nei flussi reali, è frequente la presenza simultanea di diversi polimeri termoplastici, come polietilene, polipropilene, PET e polistirene. Anche quando questi materiali appartengono alla stessa famiglia (ad esempio PE e PP), la loro miscela non è termodinamicamente stabile. La maggior parte dei polimeri è infatti immiscibile, a causa delle differenze nei parametri di solubilità e nelle interazioni intermolecolari. Quando due polimeri immiscibili vengono fusi insieme, il sistema evolve verso una morfologia bifasica, in cui una fase è dispersa nell’altra sotto forma di domini. La dimensione, la distribuzione e la forma di questi domini dipendono dalle condizioni di lavorazione e dalla viscosità relativa dei componenti, ma ciò che resta costante è la debolezza dell’interfaccia. L’adesione interfaciale tra fasi immiscibili è generalmente molto bassa, perché non esistono legami chimici o interazioni sufficientemente forti tra le catene dei due polimeri. Questo crea superfici di separazione che si comportano come difetti strutturali. Dal punto di vista meccanico, queste interfacce rappresentano punti di concentrazione delle tensioni. Quando il materiale è sottoposto a carico, le sollecitazioni non vengono trasferite in modo uniforme attraverso il sistema, ma si accumulano ai bordi delle fasi disperse. Questo porta alla nucleazione e propagazione di microcricche, che possono evolvere rapidamente in fratture macroscopiche. Il risultato è un comportamento meccanico inferiore rispetto a quello dei polimeri puri, anche in assenza di significativa degradazione molecolare. In altre parole, la semplice presenza di una seconda fase immiscibile è sufficiente a innescare un processo di downcycling. A questa complessità si aggiunge la contaminazione additiva. I materiali plastici commerciali contengono una vasta gamma di additivi: stabilizzanti, plastificanti, ritardanti di fiamma, pigmenti, cariche minerali. Durante il riciclo, questi additivi si accumulano e si mescolano in modo non controllato. Alcuni additivi possono essere incompatibili tra loro o con la matrice polimerica, generando fenomeni di migrazione, segregazione o reazioni indesiderate. Ad esempio, la presenza di residui di ritardanti di fiamma bromurati può interferire con la stabilità termica del materiale, mentre pigmenti metallici possono catalizzare reazioni di degradazione. Un aspetto particolarmente critico è la variabilità compositiva. A differenza del materiale vergine, che presenta specifiche ben definite, il materiale riciclato post-consumo può variare significativamente da lotto a lotto. Questa variabilità rende difficile il controllo dei processi industriali e limita l’utilizzo in applicazioni che richiedono proprietà costanti e prevedibili. Infine, la contaminazione esogena introduce ulteriori criticità. Residui organici, umidità, carta, metalli e altri contaminanti possono essere presenti anche dopo le fasi di lavaggio e selezione. Questi elementi possono causare difetti durante la trasformazione, come formazione di bolle, inclusioni o degradazione accelerata. Nel caso del PET, ad esempio, la presenza di umidità residua può innescare reazioni di idrolisi durante la fusione, riducendo ulteriormente il peso molecolare. Nei poliolefinici, contaminanti solidi possono agire come punti di innesco per la frattura o interferire con il flusso del materiale. Dal punto di vista morfologico, l’effetto combinato di queste contaminazioni è la creazione di un materiale strutturalmente disomogeneo, in cui coesistono regioni con proprietà diverse. Questa disomogeneità si riflette in un comportamento meccanico anisotropo e imprevedibile, con una ridotta capacità di sopportare carichi complessi. Per mitigare questi effetti, l’industria utilizza compatibilizzanti, ovvero molecole progettate per migliorare l’adesione tra fasi immiscibili. Questi agenti agiscono riducendo la tensione interfaciale e favorendo la formazione di legami tra le diverse fasi. Tuttavia, il loro utilizzo comporta costi aggiuntivi e non elimina completamente il problema. Inoltre, la compatibilizzazione è efficace solo per sistemi specifici e richiede una conoscenza dettagliata della composizione del flusso, cosa che spesso non è disponibile nel riciclo post-consumo. In definitiva, la contaminazione non è un problema marginale, ma un elemento strutturale del riciclo meccanico. Essa introduce una complessità che si somma alla degradazione molecolare, amplificando gli effetti del downcycling. Anche in assenza di significativa rottura delle catene, la sola presenza di fasi immiscibili e contaminanti è sufficiente a ridurre drasticamente le prestazioni del materiale. Questo spiega perché il riciclo post-consumo, pur essendo essenziale dal punto di vista ambientale, rappresenta una delle sfide più complesse dal punto di vista ingegneristico. I limiti strutturali del riciclo meccanico Il riciclo meccanico, nella sua configurazione industriale, rappresenta oggi la tecnologia più diffusa per il recupero delle plastiche. Tuttavia, dietro la sua apparente semplicità operativa si nasconde un limite strutturale profondo: la sua incapacità di rigenerare realmente il materiale. Rifondere un polimero non significa riportarlo allo stato originario, ma trasformarlo conservando – e spesso amplificando – la sua storia. Ogni ciclo di lavorazione introduce modifiche che non vengono eliminate nei passaggi successivi. Le catene polimeriche si accorciano, i difetti si accumulano, le impurità si distribuiscono nel volume del materiale. Il risultato è un sistema sempre più distante dall’ordine molecolare iniziale. Non si tratta di un deterioramento immediato e uniforme, ma di un processo progressivo che, superata una certa soglia, accelera rapidamente. Accumulo irreversibile di difetti molecolari Dal punto di vista chimico, ogni passaggio in estrusione o stampaggio contribuisce alla formazione di nuove rotture di catena e gruppi ossidati. Questi difetti non vengono rimossi, ma si sommano a quelli già presenti. Il materiale diventa così una struttura complessa, caratterizzata da una distribuzione dei pesi molecolari sempre più ampia e da una crescente presenza di catene corte. Questo accumulo ha un effetto inizialmente contenuto, ma non lineare. Nei primi cicli, il materiale può mantenere proprietà accettabili, ma con il progredire della degradazione si osserva una perdita sempre più rapida delle prestazioni. La struttura molecolare perde coesione, e con essa la capacità di sostenere carichi meccanici e sollecitazioni termiche. Entropia e irreversibilità del sistema Se si osserva il processo da una prospettiva termodinamica, il riciclo meccanico è un sistema che evolve verso stati di maggiore disordine. Ogni ciclo introduce entropia: le catene si frammentano, le fasi si separano, le impurità si disperdono. Invertire questo processo richiederebbe un intervento energetico e chimico capace di ricostruire la struttura molecolare e separare completamente le componenti. Ma il riciclo meccanico non è progettato per questo. È, per sua natura, un processo conservativo, non rigenerativo. Di conseguenza, il sistema è irreversibile. Il materiale non può tornare indietro, ma solo evolvere verso stati progressivamente meno ordinati e meno performanti. Limiti del numero di cicli: una circolarità finita Questa irreversibilità si traduce in un limite concreto: il numero di cicli di riciclo possibili è finito. Non esiste un valore universale, perché dipende dal tipo di polimero, dalle condizioni di lavorazione e dalla qualità del materiale in ingresso. Tuttavia, in tutti i casi si osserva una soglia oltre la quale il materiale non è più idoneo all’utilizzo. Nel polipropilene, ad esempio, la perdita di resistenza all’urto e la crescente fragilità limitano l’impiego dopo alcuni cicli. Nel PET, la riduzione della viscosità intrinseca rende difficile mantenere le prestazioni richieste per applicazioni ad alto valore. Il materiale attraversa una fase iniziale di relativa stabilità, seguita da un rapido declino. Questo comportamento rende evidente che la circolarità non è infinita, ma limitata nel tempo. Cascading use: una discesa lungo la scala del valore Dal punto di vista industriale, questa dinamica si traduce nel cosiddetto uso a cascata. Il materiale non mantiene il suo valore iniziale, ma lo perde progressivamente, passando da applicazioni ad alte prestazioni a utilizzi sempre meno esigenti. Un polimero può iniziare la sua vita in un’applicazione tecnica o alimentare e, dopo uno o più cicli di riciclo, essere destinato a prodotti come cassette, pallet o componenti per edilizia. Ogni passaggio rappresenta una riduzione delle prestazioni richieste e, di conseguenza, del valore economico. Questa discesa non è uniforme, ma accelerata. Dopo un certo punto, il materiale diventa difficilmente riutilizzabile e si avvicina alla fine del suo ciclo tecnico. Interazione tra degradazione e contaminazione Un aspetto particolarmente critico è l’interazione tra degradazione molecolare e contaminazione. I due fenomeni non agiscono in modo indipendente, ma si rafforzano reciprocamente. Un materiale degradato è più sensibile alla presenza di impurità, mentre molti contaminanti accelerano i processi di degradazione. Metalli, residui organici e additivi incompatibili possono catalizzare reazioni indesiderate, mentre i gruppi ossidati aumentano la reattività del sistema. Il risultato è un deterioramento più rapido e meno controllabile, in cui ogni ciclo amplifica gli effetti del precedente. Limiti della compensazione tecnologica Per contrastare questi fenomeni, l’industria ricorre a diverse strategie: stabilizzanti, compatibilizzanti, miscelazione con materiale vergine. Questi interventi possono migliorare temporaneamente le prestazioni, ma non eliminano i difetti accumulati. L’aggiunta di additivi rallenta la degradazione, ma non ripristina la struttura originaria. La diluizione con materiale vergine migliora le proprietà, ma riduce il contenuto di riciclato. La selezione dei flussi aumenta la qualità, ma non può essere perfetta. Si tratta quindi di soluzioni che ottimizzano un sistema imperfetto, senza modificarne la natura. Limiti applicativi: la difficoltà di sostituire il vergine Questi limiti si riflettono direttamente nelle applicazioni. I materiali riciclati, soprattutto quelli provenienti da flussi post-consumo, faticano a soddisfare i requisiti di settori ad alta prestazione, dove sono richieste proprietà costanti, affidabilità nel tempo e assenza di contaminanti. Di conseguenza, il loro utilizzo si concentra in applicazioni meno critiche, dove le tolleranze sono più ampie e i requisiti meno stringenti. Questo crea una segmentazione del mercato, in cui il materiale riciclato occupa una posizione subordinata rispetto al materiale vergine. Il limite fondamentale: non un ciclo, ma una traiettoria La conseguenza più importante di questi fenomeni è che il riciclo meccanico non può essere descritto come un ciclo chiuso. Piuttosto, rappresenta una traiettoria discendente, in cui il materiale evolve verso stati progressivamente meno performanti. Ogni passaggio riduce la qualità e restringe il campo di applicazione. Il materiale non ritorna al punto di partenza, ma si allontana da esso. Conclusione: il riciclo come gestione del decadimento Il riciclo meccanico, nella sua forma attuale, non è un processo di conservazione del valore, ma di gestione del decadimento. La sua efficacia non sta nella capacità di mantenere intatte le proprietà del materiale, ma nel prolungarne la vita utile rallentando la perdita di qualità. La vera sfida non è eliminare questo decadimento, ma comprenderlo e governarlo. Solo attraverso una visione sistemica, che integri progettazione, selezione e innovazione tecnologica, è possibile trasformare un processo limitato in uno strumento efficace per la gestione delle risorse. In questa prospettiva, il riciclo meccanico resta fondamentale, ma deve essere interpretato per ciò che è realmente: non un ciclo perfetto, ma una strategia per gestire nel tempo la trasformazione inevitabile della materia. Strategie industriali: mitigare, non eliminare Nel contesto del riciclo meccanico, l’industria non dispone di strumenti capaci di annullare il downcycling, ma ha sviluppato nel tempo un insieme articolato di strategie per ritardarne gli effetti e stabilizzare temporaneamente le prestazioni del materiale. Si tratta, in sostanza, di un approccio di ingegneria correttiva: non si ripristina la struttura originaria, ma si cerca di riportare il sistema entro una finestra di utilizzo industrialmente accettabile. Il primo livello di intervento riguarda la stabilizzazione chimica. Durante il riciclo, i polimeri sono esposti a condizioni che favoriscono l’ossidazione radicalica; per questo vengono impiegati stabilizzanti primari (tipicamente fenolici) e secondari (come i fosfiti), che agiscono interrompendo le reazioni a catena. I fenoli ostacolati neutralizzano i radicali liberi, mentre i fosfiti decompongono gli idroperossidi prima che possano generare ulteriori specie reattive. Questo sistema a doppio stadio consente di rallentare la degradazione durante la lavorazione, ma non elimina i gruppi ossidati già presenti né ripara le catene già spezzate. Accanto alla stabilizzazione, un ruolo crescente è svolto dai chain extender, soprattutto nei polimeri di condensazione come PET e poliammidi. Si tratta di molecole funzionali (epossidiche, anidridiche o carbodiimmidiche) in grado di reagire con le estremità delle catene polimeriche, creando nuovi legami e aumentando il peso molecolare apparente. Dal punto di vista reologico, questo si traduce in un recupero della viscosità e in un miglioramento della processabilità. Tuttavia, il sistema risultante non è identico a quello originario: la distribuzione dei pesi molecolari rimane alterata, la struttura è più irregolare e la presenza di gruppi ossidati non viene eliminata. È, in altri termini, una ricostruzione parziale e localizzata, non una vera rigenerazione. Un ulteriore livello di intervento riguarda la compatibilizzazione delle miscele polimeriche. Nei flussi post-consumo, la presenza di polimeri immiscibili genera sistemi bifasici con scarsa adesione interfaciale. I compatibilizzanti – spesso copolimeri a blocchi o molecole reattive – si localizzano all’interfaccia tra le fasi, riducendo la tensione interfaciale e migliorando il trasferimento degli sforzi. Questo consente di ottenere una morfologia più fine e una maggiore coesione meccanica. Anche in questo caso, però, il risultato è un sistema stabilizzato, non omogeneo: le fasi restano distinte e la qualità dipende fortemente dalla composizione e dal dosaggio. A queste strategie si affianca la pratica industriale della diluizione con materiale vergine, probabilmente la più efficace nel breve termine. Miscelando una quota di polimero nuovo con quello riciclato, si ristabilisce una densità di entanglement sufficiente e si migliorano le proprietà meccaniche e reologiche. Tuttavia, questa soluzione introduce un compromesso evidente: maggiore è la quota di vergine necessaria per raggiungere le prestazioni richieste, minore è il contenuto reale di riciclato nel prodotto finale. In termini di economia circolare, si tratta di un equilibrio delicato tra qualità e percentuale di recupero. Un altro ambito di intervento riguarda il controllo dei processi di trasformazione. Parametri come temperatura, tempo di residenza e velocità di taglio vengono ottimizzati per ridurre ulteriormente la degradazione durante la lavorazione. L’uso di estrusori a doppia vite con profili di miscelazione più dolci, sistemi di degasaggio efficaci e filtri ad alta precisione consente di migliorare la qualità del melt. Anche qui, però, si tratta di ridurre il danno, non di eliminarlo. Nel loro insieme, queste strategie delineano un quadro chiaro: l’industria del riciclo non opera per “rigenerare” il materiale, ma per mantenerlo entro un intervallo di funzionalità accettabile, ritardando il più possibile il punto di collasso prestazionale. Ogni intervento aggiunge complessità al sistema – nuovi additivi, nuove reazioni, nuove variabili – rendendo al contempo più difficile la gestione dei cicli successivi. Il materiale diventa progressivamente più “ingegnerizzato”, ma anche meno prevedibile. Implicazioni economiche: quando il materiale perde mercato La perdita di qualità non rimane confinata al piano tecnico, ma si riflette direttamente sulla dimensione economica. Il valore di un materiale plastico è infatti strettamente legato alle sue prestazioni e alla sua affidabilità. Quando queste diminuiscono, il materiale perde accesso alle applicazioni più remunerative. Nel mercato reale, questo si traduce in una segmentazione netta. I polimeri vergini dominano le applicazioni ad alto valore – automotive strutturale, packaging alimentare, medicale – dove sono richieste proprietà costanti, certificabilità e sicurezza. I materiali riciclati, soprattutto post-consumo, trovano invece spazio in applicazioni meno critiche, dove le tolleranze sono più ampie e il costo è il principale fattore competitivo. Questa dinamica genera un effetto a cascata anche sui prezzi. Il materiale riciclato, già penalizzato dalla variabilità qualitativa, deve competere con un materiale vergine spesso più stabile e, in alcune fasi di mercato, anche più economico. Ne deriva una compressione dei margini per i riciclatori, che devono sostenere costi elevati di raccolta, selezione e trattamento senza poter contare su un premium price stabile. Il downcycling introduce quindi una tensione strutturale tra due obiettivi: da un lato la sostenibilità ambientale, che richiede un aumento dell’uso di materiali riciclati; dall’altro la sostenibilità economica, che impone competitività e affidabilità. Quando il materiale perde valore tecnico, perde anche valore di mercato, e con esso la capacità di attrarre investimenti. Oltre il downcycling: integrazione tecnologica e progettazione Di fronte a questi limiti, è sempre più evidente che il miglioramento delle sole tecnologie di riciclo non è sufficiente. Il problema deve essere affrontato lungo l’intera filiera, a partire dalla progettazione dei prodotti. Il concetto di design for recycling assume in questo contesto un ruolo centrale. Ridurre il numero di materiali utilizzati, evitare combinazioni incompatibili, limitare l’uso di additivi critici e facilitare la separazione a fine vita sono tutte strategie che migliorano la qualità dei flussi di riciclo a valle. Un prodotto progettato per essere riciclato non elimina il downcycling, ma ne rallenta significativamente gli effetti. Parallelamente, si sta sviluppando una crescente integrazione tra riciclo meccanico e riciclo chimico. Quest’ultimo, pur presentando costi energetici e complessità maggiori, offre la possibilità di trattare materiali altamente degradati o contaminati, riportandoli a feedstock chimici di base. In una logica industriale realistica, il riciclo chimico non sostituisce quello meccanico, ma lo completa, intervenendo laddove quest’ultimo raggiunge i suoi limiti. Questa integrazione, unita a una migliore selezione dei flussi e a sistemi di tracciabilità più avanzati, può contribuire a costruire filiere più robuste, in cui il valore del materiale venga preservato il più a lungo possibile. Conclusione: la circolarità come equilibrio ingegneristico Il riciclo delle plastiche, osservato con rigore tecnico, non è un processo neutro né perfettamente circolare. È un sistema dinamico in cui degradazione, recupero e perdita di valore coesistono e si influenzano reciprocamente. Il downcycling non è un’anomalia, ma una manifestazione inevitabile di questo equilibrio. Riconoscere questi limiti non significa mettere in discussione il ruolo del riciclo, ma comprenderne la natura reale. La sfida industriale non è eliminare il downcycling – obiettivo incompatibile con le leggi fisiche e chimiche che governano i materiali – ma gestirlo con intelligenza, rallentandone gli effetti e massimizzando il valore residuo. In questa prospettiva, l’economia circolare non appare più come un ciclo perfetto, ma come un sistema complesso che richiede competenze interdisciplinari, innovazione tecnologica e una visione industriale di lungo periodo. È un equilibrio ingegneristico, più che un ideale teorico: un processo da ottimizzare continuamente, piuttosto che una condizione da raggiungere una volta per tutte. FAQ Il downcycling può essere evitato? No, può essere solo rallentato attraverso strategie industriali e progettazione dei materiali. Quante volte può essere riciclata una plastica? Dipende dal polimero, ma il numero di cicli è limitato dalla degradazione molecolare. Perché il materiale riciclato è meno performante? A causa della riduzione del peso molecolare, della contaminazione e della perdita di entanglement.Fonti scientifiche e tecnicheEuropean Commission – Joint Research Centre (JRC)PlasticsEurope. Plastics – the Facts (ultime edizioni) → Dati industriali su riciclo, utilizzi a cascata e performance dei materiali riciclati.OECD. Global Plastics Outlook → Analisi globale delle inefficienze del riciclo e perdita di valore nei flussi post-consumo.American Chemical Society. Articoli su degradazione dei polimeri e meccanismi radicalici → Studi su chain scission, ossidazione e variazioni del peso molecolare.Elsevier – Polymer Degradation and Stability (Journal) → Pubblicazioni peer-reviewed sui fenomeni di degradazione termica e ossidativa nei polimeri.Springer – Handbook of Polymer Degradation → Testo di riferimento su meccanismi di degradazione e stabilizzazione dei polimeri.Society of Plastics Engineers. Technical papers su riciclo meccanico e reologia dei polimeri riciclati.ASTM International. Standard su Melt Flow Index (MFI) e proprietà meccaniche → Metodologie di misura utilizzate per valutare il degrado.ISO. Normative su caratterizzazione dei materiali plastici → Parametri di riferimento per viscosità, resistenza e qualità del riciclato.Ellen MacArthur Foundation. Report sulla circular economy delle plastiche → Concetto di cascading use e limiti della circolarità.Approfondimenti tematici
SCOPRI DI PIU' L'Evoluzione della Produzione delle Suole in Materiali Plastici: Storia, Processi e Innovazioni Sostenibili
Dalle prime suole in plastica agli attuali progressi tecnologici ed ambientalidi Marco ArezioLa produzione delle suole in materiali plastici ha una storia affascinante, che riflette l'evoluzione della tecnologia dei materiali e delle tecniche di produzione. Dalla metà del XX secolo, quando le prime suole in plastica cominciarono a sostituire le tradizionali suole in cuoio, fino ai giorni nostri, l'industria ha compiuto enormi progressi. Questo articolo racconta la storia della produzione delle suole in plastica, i vari passaggi del processo produttivo, le macchine utilizzate e le materie prime coinvolte, con un focus particolare sui materiali riciclati. Storia delle Suole in Plastica Negli anni '50, con l'avvento di nuovi materiali sintetici, le suole in plastica cominciarono a emergere come un'alternativa economica e versatile alle suole in cuoio. Il poliuretano (PU) e il polivinilcloruro (PVC) furono tra i primi materiali utilizzati. Negli anni '70 e '80, l'introduzione dell'etilene vinil acetato (EVA) rivoluzionò ulteriormente il settore grazie alle sue proprietà ammortizzanti e alla leggerezza. Con il passare degli anni, la tecnologia di produzione è diventata sempre più sofisticata, permettendo la realizzazione di suole con proprietà specifiche per diverse tipologie di calzature, dalle quelle sportive a quelle eleganti. Oggi, la sostenibilità è al centro dell'innovazione nel settore, con un crescente utilizzo di materiali riciclati e bioplastici per ridurre l'impatto ambientale. Materie Prime Le materie prime utilizzate per la produzione di suole in plastica sono varie e ciascuna offre specifiche proprietà fisiche e meccaniche. Tra le più comuni troviamo: Poliuretano (PU): Conosciuto per la sua leggerezza e resistenza all'abrasione. È spesso utilizzato per suole confortevoli e flessibili. Etilene Vinil Acetato (EVA): Materiale leggero e ammortizzante, utilizzato prevalentemente per suole sportive. Polivinilcloruro (PVC): Utilizzato per la sua economicità e versatilità, sebbene sia meno performante in termini di comfort rispetto a PU ed EVA. Gomma termoplastica (TPR): Coniuga le proprietà della plastica e della gomma, risultando ideale per suole resistenti e flessibili. Nylon e Polietilene ad Alta Densità (HDPE): Utilizzati per specifiche applicazioni che richiedono alta resistenza e durabilità. Oltre a queste materie prime tradizionali, l'industria sta sempre più adottando materiali riciclati per ridurre l'impatto ambientale. Tra i materiali riciclati più utilizzati troviamo: Poliuretano Riciclato (rPU): Derivato da scarti di produzione o da prodotti a fine vita, rPU mantiene molte delle proprietà del poliuretano vergine, offrendo una valida alternativa sostenibile. Etilene Vinil Acetato Riciclato (rEVA): I ritagli e i prodotti EVA scartati possono essere rigenerati e riutilizzati per nuove produzioni, contribuendo a ridurre i rifiuti. PVC Riciclato (rPVC): Il PVC può essere riciclato molte volte senza una perdita significativa della qualità, rendendolo un'opzione interessante per la produzione sostenibile. Gomma Riciclata (rRubber): Derivata da pneumatici usati e altri prodotti in gomma, questa materia prima riciclata è particolarmente resistente e adatta per suole durevoli. Polimeri Bio-based: Prodotti da fonti rinnovabili come l'amido di mais o l'olio di ricino, questi polimeri offrono una riduzione significativa delle emissioni di CO2 rispetto ai materiali derivati dal petrolio. Dettagli Produttivi Il processo produttivo delle suole in materiali plastici si articola in diverse fasi, ciascuna delle quali richiede l'uso di macchinari specifici e tecniche precise. 1. Progettazione e Sviluppo del Modello Prima di iniziare la produzione vera e propria, è fondamentale sviluppare un modello della suola. Questo processo coinvolge designer e ingegneri che utilizzano software CAD (Computer-Aided Design) per creare un modello tridimensionale dettagliato. 2. Preparazione delle Materie Prime Le materie prime vengono selezionate e preparate per il processo di produzione. Il materiale plastico grezzo, sotto forma di granuli o polveri, viene mescolato con additivi come agenti schiumogeni, coloranti e plastificanti per migliorare le proprietà fisiche e meccaniche del prodotto finale. 3. Stampaggio ad Iniezione Il metodo più comune per la produzione di suole in plastica è lo stampaggio ad iniezione. Questo processo coinvolge diverse fasi: Riscaldamento: I granuli di plastica vengono riscaldati in una macchina per stampaggio ad iniezione fino a raggiungere uno stato fuso. Iniezione: La plastica fusa viene iniettata in uno stampo, che ha la forma della suola. Lo stampo viene mantenuto a una temperatura costante per garantire una distribuzione uniforme del materiale. Raffreddamento: Una volta che la plastica è stata iniettata nello stampo, il materiale si raffredda e solidifica. Estrazione: La suola formata viene estratta dallo stampo e sottoposta a un controllo di qualità per verificare eventuali difetti. Questo metodo permette una produzione rapida e precisa, con la possibilità di realizzare suole complesse con dettagli intricati. 4. Stampaggio a Compressione Un'altra tecnica utilizzata è lo stampaggio a compressione, particolarmente adatta per materiali come il PU: Posizionamento: Il materiale plastico viene posizionato in una cavità dello stampo. Compressione: Gli stampi vengono chiusi e compressi ad alta pressione, distribuendo il materiale in modo uniforme. Riscaldamento e Raffreddamento: Il materiale viene riscaldato per consentire la fusione e poi raffreddato per solidificarsi. Il vantaggio principale dello stampaggio a compressione è la capacità di produrre suole con proprietà meccaniche superiori e con un livello di densità controllato, ideale per applicazioni che richiedono una maggiore resistenza e durata. 5. Estrusione Per alcune applicazioni specifiche, può essere utilizzato il processo di estrusione: Riscaldamento: Il materiale plastico viene riscaldato e fuso. Estrusione: La plastica fusa viene spinta attraverso una matrice per creare una forma continua che viene poi tagliata nella lunghezza desiderata. Questo metodo è particolarmente utile per la produzione di suole di forma semplice e continua, come quelle utilizzate per calzature da lavoro o casual. Le estrusioni possono essere ulteriormente lavorate per aggiungere texture o tagli specifici. RifinituraUna volta che le suole sono state formate, devono essere rifinite. Questo può includere: Taglio e Sagomatura: Le suole vengono tagliate e sagomate per ottenere la forma finale desiderata. Trattamenti di Superficie: Applicazione di rivestimenti anti-scivolo, stampe decorative o texture. Assemblaggio: Se necessario, le suole possono essere assemblate con altre componenti della scarpa. Controllo di Qualità Ogni fase del processo produttivo include rigorosi controlli di qualità per garantire che le suole soddisfino gli standard di performance e durabilità. Questo può includere test di resistenza all'abrasione, flessibilità, aderenza e durata. Macchinari Utilizzati La produzione di suole in plastica richiede l'uso di vari macchinari specializzati. Ecco i principali con dettagli tecnici e consigli sulla scelta: Macchine per Stampaggio ad Iniezione: Queste macchine sono fondamentali per la fusione e l'iniezione della plastica nello stampo. Le macchine per stampaggio ad iniezione possono variare per dimensioni e capacità. Capacità di Iniezione: Misurata in grammi o in centimetri cubi, indica la quantità di plastica che la macchina può iniettare per ciclo. Forza di Chiusura: Misurata in tonnellate, è la pressione necessaria per mantenere lo stampo chiuso durante l'iniezione. Macchine con forze di chiusura superiori sono adatte per suole più grandi e complesse. Velocità di Ciclo: La velocità con cui la macchina può completare un ciclo di iniezione e raffreddamento. Macchine ad alta velocità migliorano la produttività. Consiglio sulla Scelta: Scegliere una macchina con capacità di iniezione e forza di chiusura adeguate alla dimensione e complessità delle suole da produrre. Considerare anche la velocità di ciclo per ottimizzare la produttività. Stampi per Compressione: Utilizzati principalmente per materiali come il PU, questi stampi devono essere robusti e capaci di distribuire uniformemente la pressione. Materiale degli Stampi: Gli stampi sono generalmente realizzati in acciaio temprato per resistere alla pressione e al calore. Sistema di Riscaldamento: Essenziale per garantire che il materiale venga fuso uniformemente. Può essere integrato nello stampo stesso o nella pressa. Sistema di Raffreddamento: Aiuta a solidificare rapidamente la suola dopo la compressione, migliorando l'efficienza produttiva. Consiglio sulla Scelta: Optare per stampi con un sistema di riscaldamento e raffreddamento efficace e un materiale di alta qualità per garantire la durabilità e la precisione. Estrusori: Macchinari che fondono ed estrudono la plastica per formare una striscia continua. Importanti per produzioni specifiche. Diametro della Vite: Determina la quantità di materiale che può essere estruso. Viti di diametro maggiore sono adatte per grandi volumi. Lunghezza della Vite: Influisce sul tempo di passaggio del materiale nella vite, importante per una fusione uniforme. Sistema di Raffreddamento: Necessario per mantenere la temperatura ideale durante l'estrusione. Consiglio sulla Scelta: Scegliere un estrusore con diametro e lunghezza della vite adeguati al tipo di suola da produrre. Un sistema di raffreddamento efficace è cruciale per mantenere la qualità del prodotto finale. Considerazioni Ambientali L'industria della plastica è spesso criticata per il suo impatto ambientale. Tuttavia, ci sono vari sforzi in corso per rendere la produzione di suole in plastica più sostenibile: Riciclo: L'uso di materiali riciclati è in aumento. Ad esempio, l'EVA può essere riciclato e riutilizzato nella produzione di nuove suole. Bioplastiche: Si stanno sviluppando materiali plastici derivati da fonti rinnovabili, come l'amido di mais, che offrono una riduzione dell'impatto ambientale. Efficienza Energetica: Le tecnologie avanzate permettono di ridurre il consumo energetico durante il processo produttivo. Conclusione La produzione di suole in materiali plastici è un processo sofisticato che coinvolge una serie di fasi tecniche e l'uso di macchinari avanzati. Con un'attenzione sempre maggiore alla sostenibilità, l'industria sta evolvendo per integrare materiali riciclati e tecnologie ecologiche, migliorando l'impatto ambientale senza compromettere la qualità del prodotto finale. La storia delle suole in plastica è una testimonianza dell'evoluzione tecnologica e della capacità dell'industria di adattarsi a nuove sfide, puntando sempre più verso un futuro sostenibile.© Riproduzione Vietata
SCOPRI DI PIU'
