







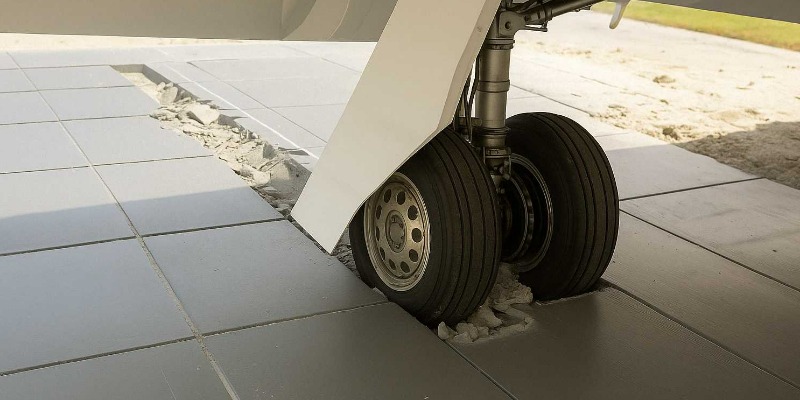
 Sistemi di Sicurezza EMAS: Letti di Arresto per Aerei a Base di Materiali Riciclati
Innovazione e Sostenibilità nella Prevenzione degli Incidenti Fuori Pista negli Aeroporti di Tutto il MondoI letti di arresto per aerei, conosciuti come EMAS (Engineered Materials Arrestor Systems), rappresentano una soluzione tecnologica avanzata per garantire la sicurezza degli aeromobili che potrebbero superare la fine della pista durante l'atterraggio o il decollo. Questi sistemi, sempre più diffusi negli aeroporti di tutto il mondo, sono cruciali per prevenire incidenti potenzialmente catastrofici, salvaguardando sia i passeggeri che gli equipaggi. Composizione e Materiali Gli EMAS sono progettati per assorbire e dissipare l'energia di un aereo in movimento, rallentandolo fino a fermarlo completamente. La loro struttura è composta principalmente da materiali ad alta capacità di assorbimento di energia, tra cui schiuma di cemento e polistirolo espanso. Negli ultimi anni, l’uso di materiali riciclati ha guadagnato attenzione, aggiungendo un valore ambientale significativo al sistema. Ad esempio, plastica riciclata e gomma proveniente da pneumatici dismessi possono essere incorporati nella composizione dei materiali per migliorare la sostenibilità. La schiuma di cemento è una miscela che incorpora aria, creando una struttura porosa ma resistente, mentre il polistirolo espanso è noto per la sua leggerezza e capacità di deformarsi, assorbendo l'energia dell'impatto. I materiali riciclati, oltre a contribuire alla sostenibilità, offrono le stesse proprietà di assorbimento di energia necessarie per la funzionalità del sistema. Realizzazione dei Letti di Arresto per AereiLa costruzione di un letto di arresto EMAS inizia con un'attenta progettazione, volta a determinare la posizione ottimale e le dimensioni del sistema in base al tipo di aeromobili che operano nell'aeroporto e allo spazio disponibile. Successivamente, si prepara il sito destinato all'installazione, che include la livellazione del terreno e la rimozione di eventuali ostacoli. Una volta preparato il sito, i materiali vengono installati con precisione. I pannelli o i blocchi di materiale, compresi quelli riciclati, vengono posizionati e fissati saldamente. L'installazione richiede una grande accuratezza per garantire che il sistema funzioni correttamente in caso di emergenza. Infine, il sistema viene sottoposto a rigorosi test per verificare che rispetti gli standard di sicurezza previsti, inclusi test di resistenza e simulazioni di arresto. Funzionamento dei Letti di Arresto per AereiIl funzionamento degli EMAS si basa su un principio di decelerazione controllata. Quando un aereo esce dalla pista e entra in un letto di arresto, i pneumatici iniziano a sbriciolare il materiale del sistema, creando una resistenza che aumenta progressivamente. Questo processo rallenta l'aereo fino a fermarlo completamente, evitando così potenziali incidenti. Al primo contatto, il materiale si frantuma sotto i pneumatici dell’aereo, incrementando la resistenza man mano che il velivolo avanza. Questo meccanismo di decelerazione è stato progettato per funzionare con una vasta gamma di aeromobili, dai più piccoli ai più grandi, e ha dimostrato la sua efficacia in molte situazioni reali. Applicazioni Note Gli EMAS sono stati implementati con successo in diversi aeroporti a livello globale, dimostrando la loro efficacia in contesti reali. Un esempio notevole è l'Aeroporto Internazionale John F. Kennedy (JFK) di New York, dove gli EMAS hanno fermato in sicurezza numerosi aeromobili che avevano superato la fine della pista. Anche l'Aeroporto Internazionale di Chicago O'Hare utilizza questi sistemi per migliorare la sicurezza delle operazioni aeroportuali. A Miami, gli EMAS sono stati installati per gestire emergenze simili, garantendo la sicurezza di passeggeri e personale. Un altro esempio significativo è l'Aeroporto di Yeager, in West Virginia, dove gli EMAS hanno fermato con successo un jet privato che aveva superato la pista, dimostrando la loro efficacia anche in aeroporti di dimensioni più ridotte. Vantaggi e Limiti Gli EMAS offrono numerosi vantaggi. Innanzitutto, aumentano significativamente la sicurezza aeroportuale, riducendo il rischio di incidenti fuori pista e proteggendo così le vite dei passeggeri e dell'equipaggio. La loro efficacia è comprovata da numerosi incidenti evitati o mitigati grazie a questi sistemi. Inoltre, gli EMAS possono essere installati in aeroporti con spazi limitati, dove l'estensione della pista non è praticabile. L'integrazione di materiali riciclati nei sistemi EMAS contribuisce inoltre a promuovere la sostenibilità ambientale. Tuttavia, esistono anche alcuni limiti. L'installazione e la manutenzione degli EMAS possono essere costose, richiedendo un investimento significativo. Inoltre, richiedono un'area dedicata alla fine della pista, che potrebbe non essere disponibile in tutti gli aeroporti. Infine, i materiali utilizzati nei sistemi EMAS possono degradarsi nel tempo, richiedendo manutenzione regolare per garantire l'efficacia del sistema. Conclusione Gli EMAS rappresentano una soluzione innovativa e efficace per migliorare la sicurezza negli aeroporti, specialmente in contesti con spazi limitati. La loro capacità di fermare in modo controllato e sicuro gli aeromobili in situazioni di emergenza è un elemento chiave nella gestione della sicurezza aeroportuale moderna. Nonostante i costi e la necessità di manutenzione, i benefici in termini di vite umane salvate e incidenti evitati giustificano ampiamente l'investimento in questi sistemi. L'integrazione di materiali riciclati non solo migliora la sostenibilità, ma rappresenta un passo avanti verso un'aviazione più responsabile dal punto di vista ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Lo scarto del pulper delle cartiere: un rifiuto o una risorsa?
Scarto del Pulper: Come Trasformarlo in Polimeri per lo Stampaggio nel 2026 di Marco Arezio | Aggiornato: Marzo 2026 | Lettura: ~9 min Le cartiere europee si trovano ogni anno di fronte a una sfida produttiva e ambientale crescente: gestire lo scarto del pulper, il residuo solido generato durante il riciclo della carta da recupero. Nel 2026, grazie all'evoluzione tecnologica e a un quadro normativo sempre più orientato all'economia circolare — in particolare il nuovo Regolamento Europeo sugli Imballaggi (PPWR, entrato in vigore nel 2025) — questo scarto non viene più considerato un rifiuto oneroso, ma una risorsa da valorizzare sotto forma di granulo polimerico LDPE riciclato. In questa guida aggiornata analizziamo il processo industriale, le tecnologie disponibili nel 2026, le criticità tecniche e i principali sbocchi di mercato per il polimero derivante dallo scarto del pulper. Che Cos'è lo Scarto del Pulper Il pulper è il cuore del processo di riciclo nelle cartiere: una vasca cilindrica in cui la carta da recupero viene immersa in acqua e sottoposta a intensa agitazione meccanica per separare le fibre cellulosiche dai materiali estranei. Il residuo solido che non può essere reintrodotto nel ciclo produttivo prende il nome di scarto del pulper (in inglese pulper waste o pulper rejects). Questo scarto è composto prevalentemente da alluminio e polietilene (PE) provenienti dagli imballaggi alimentari multimateriale come il Tetra Pak, i cartoni per bevande e gli imballi flessibili. Secondo i dati di settore aggiornati al 2025, circa l'8-12% in peso della carta in ingresso si trasforma in scarto del pulper, con picchi superiori nelle cartiere che trattano frazioni miste provenienti dalla raccolta differenziata urbana. A livello europeo, si stima che il settore cartario generi ogni anno oltre 4 milioni di tonnellate di pulper waste, con costi di smaltimento in discarica o incenerimento ancora molto elevati e normatively sempre meno ammissibili. Il Processo di Riciclo nelle Cartiere Europee nel 2026 Il processo industriale che porta alla formazione dello scarto del pulper si articola in fasi ben definite: • Macerazione in vasca: la carta da recupero viene introdotta nel pulper con acqua calda (40-60°C) e sottoposta ad azione meccanica rotante fino alla disgregazione delle fibre. • Filtrazione grossolana: griglie e vagli rotanti trattengono i materiali di grandi dimensioni (plastica rigida, metalli, legno). • Filtrazione fine: la fibra cellulosica in sospensione viene separata dai materiali leggeri attraverso centrifughe e screen pressurizzati. • Raccolta e disidratazione: il residuo, ancora ad alto contenuto di umidità (60-75%), viene disidratato tramite presse a vite o filtropresse prima del conferimento o della valorizzazione. Nel 2026, molte cartiere hanno integrato sistemi di pre-separazione automatica con sensori ottici NIR (Near Infrared) che incrementano la purezza del flusso polimerico già a monte del pulper, riducendo la percentuale di carta residua e aumentando la resa del granulo finale. Composizione e Caratteristiche del Pulper Waste La composizione dello scarto del pulper varia in funzione della tipologia di carta in ingresso. Una composizione media tipica (su secco) è la seguente: - Componente Percentuale media (su secco) - Polietilene (LDPE/LLDPE) 55 – 70% - Alluminio (lamina flessibile) 15 – 25% - Cellulosa residua (carta) 5 – 15% - Altri polimeri (PP, PS, ecc.) 2 – 8% - Umidità (sulla massa umida) 60 – 75%ACQUISTA IL MANUALE Tecnologie di Valorizzazione Disponibili nel 2026 Il 2026 segna un punto di maturazione tecnologica per il riciclo del pulper waste. Le principali filiere disponibili sono: 1. Granulazione del polimero LDPE (filiera principale) È la tecnologia più diffusa e consolidata. Il processo prevede: separazione meccanica e densimetrica, triturazione, lavaggio intensivo con acqua calda, essiccazione (essenziale per portare l'umidità sotto il 2%), filtrazione del fuso su reti a maglia fine e granulazione tramite testa di taglio sottoacqua (underwater pelletizing). Il granulo prodotto è classificato come LDPE riciclato con MFI compreso tra 1 e 3 g/10 min a 190°C/2,16 kg. 2. Recupero dell'alluminio tramite pirolisi (co-prodotto) Impianti avanzati di tipo Alurec o Thermovac consentono di separare l'alluminio dal PE tramite pirolisi a bassa temperatura (circa 450-500°C) in atmosfera inerte. L'alluminio viene recuperato con purezza superiore al 97%; il gas di pirolisi viene utilizzato come combustibile interno. Questa tecnologia, già in uso in Spagna, Portogallo e Brasile, si sta diffondendo in Italia e in Germania. 3. Compound e materiali tecnici Nel 2026 è in crescita la produzione di compound tecnici a partire dal granulo LDPE da pulper, miscelato con PP, HDPE o cariche minerali (CaCO3, talco) per ottenere materiali con specifiche meccaniche personalizzate. Alcuni produttori utilizzano compatibilizzanti reattivi (es. anidride maleica) per migliorare la coesione tra il PE e i residui di alluminio, incrementando la resistenza agli urti del manufatto finale. Criticità Tecnico-Produttive e Come Risolverle nel 2026 Le criticità già identificate nel 2020 restano attuali, ma nel 2026 disponiamo di soluzioni tecniche più mature ed efficaci: Criticità 1 – Elevata umidità iniziale (>60%) Problema: L'umidità elevata riduce la resa produttiva e genera difetti nel granulo. Soluzione 2026: Presse a vite ad alta pressione di ultima generazione abbattono l'umidità fino al 30-35%; sistemi di essiccazione a letto fluido o con aria calda completano l'abbattimento fino all'1-2% prima della granulazione, eliminando i problemi di degassificazione. Criticità 2 – Gas in fase di stampaggio Problema: L'umidità residua nel granulo provoca formazione di bolle e micropori nei manufatti stampati. Soluzione 2026: Estrusori bivite degassificanti con zone di ventilazione multiple abbattono la volatilità residua direttamente durante la granulazione, eliminando la necessità di una pre-essiccazione separata. Criticità 3 – Presenza di carta residua Problema: Le microparticelle di cellulosa intasano i filtri e formano micropori nel granulo. Soluzione 2026: Sistemi di filtrazione del fuso continua con cambiafiltro automatico (screen changer) a candela o a disco rotante, con maglie fino a 80-100 micron, garantiscono una filtrazione efficace senza fermate produttive. Criticità 4 – Presenza di alluminio e aspetto estetico Problema: Le lamelle di alluminio creano superfici eterogenee nel manufatto finale. Soluzione 2026: L'utilizzo di pigmenti opacizzanti a base di nero carbone o di masterbatch specifici consente di standardizzare l'estetica del prodotto. Alcuni trasformatori valorizzano l'effetto metallizzato come caratteristica estetica distintiva (effetto 'marble look'). Caratteristiche del Granulo LDPE da Pulper nel 2026 Il granulo derivante dalla valorizzazione dello scarto del pulper presenta, nel 2026, le seguenti caratteristiche tecniche standard: • Polimero base: LDPE con contenuto superiore al 90% • MFI (Melt Flow Index): 1-3 g/10 min a 190°C / 2,16 kg (ASTM D1238) • DSC: profilo regolare, temperatura di fusione 108-115°C • Contenuto di alluminio residuo: 2-8% in peso (lamelle flessibili) • Contenuto di cellulosa residua: <1% dopo filtrazione fine • Umidità: <0,5% post-essiccazione • Colore: grigio scuro / nero (con aggiunta di masterbatch) • Classificazione EWC: 19 12 04 (plastica e gomma) o 15 01 02 a seconda del regime Il granulo è normalmente commercializzato con scheda tecnica e, in alcuni casi, con dichiarazione di conformità alle linee guida RecyClass o con EPD (Environmental Product Declaration), sempre più richieste dagli acquirenti industriali europei. Applicazioni e Mercato del Granulo da Pulper nel 2026 Il granulo LDPE da scarto del pulper è indicato per applicazioni in cui la prestazione funzionale prevalga sull'estetica. Nel 2026, i principali sbocchi di mercato sono: • Bancali industriali in plastica riciclata (pallet): mercato in forte crescita grazie al PPWR, che richiede contenuto minimo di riciclato negli imballaggi industriali • Vasi, mastelli e contenitori per uso industriale e agricolo • Accessori e componenti per l'edilizia (profili, distanziatori, supporti) • Grigliati drenanti non carrabili e pavimentazioni permeabili • Tubi corrugati per drenaggio e protezione cavi • Compound con PP, HDPE o poliolefine per applicazioni meccaniche specifiche • Pannelli fonoassorbenti e antivibranti (applicazione emergente 2024-2026) Il prezzo di mercato del granulo LDPE da pulper si colloca, nel 2026, tra 200 e 400 €/t in funzione della qualità (percentuale LDPE, umidità, carta residua), con punte superiori per materiale certificato con EPD o secondo le linee guida RecyClass. Normativa Europea e Incentivi 2025-2026 Il contesto normativo europeo ha subito una trasformazione profonda tra il 2020 e il 2026: • Regolamento (UE) 2025/40 – PPWR: stabilisce obiettivi minimi di contenuto riciclato negli imballaggi (es. 35% per imballaggi in plastica rigida entro il 2030), creando domanda diretta per il granulo riciclato da pulper. • Direttiva SUP e aggiornamenti 2024: le restrizioni sulle plastiche monouso favoriscono i materiali riciclati durevoli. • CEAP 2.0 della Commissione Europea: il settore cartario è tra i settori prioritari per la simbiosi industriale. • Plastic Tax nazionale (MACSI): rende più competitivo l'uso di granulo riciclato rispetto al vergine. • Bandi PNRR per impianti di riciclo avanzato: alcune regioni italiane co-finanziano linee di valorizzazione del pulper waste. Le cartiere che implementano impianti interni di recupero possono accedere alla qualifica di End of Waste (EoW) per il granulo prodotto — secondo il D.Lgs. 116/2020 e successive circolari MASE — trasformando il rifiuto in un prodotto commercializzabile a tutti gli effetti. FAQ – Domande Frequenti Quanto scarto del pulper produce una cartiera media? Una cartiera che lavora 100.000 t/anno di carta da riciclo genera mediamente tra 8.000 e 12.000 t/anno di scarto del pulper umido, equivalenti a circa 3.000-5.000 t/anno di secco valorizzabile. Il granulo da pulper è food-grade? No, nella quasi totalità dei casi. La presenza di alluminio, cellulosa e la variabilità della composizione rendono il granulo da pulper non idoneo al contatto diretto con alimenti. Le applicazioni rimangono prevalentemente nel settore industriale, agricolo ed edilizio. È possibile aggiungere cariche minerali al granulo da pulper? Sì. Il profilo DSC regolare lo rende compatibile con l'aggiunta di cariche minerali come il carbonato di calcio (CaCO3), che riduce la flessibilità intrinseca dell'LDPE e migliora la rigidità del manufatto finale. Sono comuni anche talco e silice per applicazioni specifiche. Qual è il payback di un impianto di recupero del pulper? In base alle analisi di settore disponibili nel 2026, un impianto di media dimensione (5.000-10.000 t/anno) ha un payback compreso tra 3 e 6 anni, in funzione del costo attuale di smaltimento, del prezzo di mercato del granulo e degli incentivi pubblici disponibili. Qual è la differenza tra LDPE vergine e LDPE da pulper? L'LDPE da pulper presenta un MFI simile al vergine ma con la presenza residuale di alluminio (2-8%) e un colore non standardizzabile senza additivazione. È adatto a tutte le applicazioni non estetiche in cui non sia richiesta la purezza del vergine né la compatibilità food-contact. Conclusioni Nel 2026, la valorizzazione dello scarto del pulper non è più una scommessa tecnologica ma una realtà industriale consolidata. Le cartiere che scelgono di investire in impianti di recupero — o di affidarsi a operatori specializzati — riducono i costi di smaltimento, generano un flusso di ricavo aggiuntivo e migliorano il profilo di sostenibilità in un contesto normativo sempre più esigente. Le sfide tecniche (umidità, alluminio, qualità estetica) esistono ancora, ma sono oggi ampiamente gestibili con le tecnologie disponibili. La chiave del successo risiede nella qualità del processo di essiccazione e filtraggio, nella corretta caratterizzazione del granulo e nell'identificazione di mercati di sbocco coerenti con le sue caratteristiche. Hai bisogno di una consulenza sul riciclo del pulper o sulla valorizzazione degli scarti di cartiera? Contatta il team di esperti in economia circolare e riciclo delle materie plastiche. Tag: scarto pulper, riciclo carta, LDPE riciclato, polimeri da cartiera, economia circolare, granulo polimerico, Tetra Pak riciclo, pulper waste, imballaggi multimateriale, normativa PPWR 2025, End of Waste cartiera Categoria: Tecnica | Carta | Riciclo | Economia Circolare | Normativa Europea
SCOPRI DI PIU' Caratterizzazione dei Materiali Plastici: Come Temperatura e Velocità di Deformazione Influenzano le Proprietà Meccaniche
Scopri i parametri chiave per comprendere il comportamento dei polimeri in condizioni variabili di sollecitazione, migliorando processi produttivi e prestazioni in eserciziodi Marco ArezioLa caratterizzazione dei materiali polimerici, comunemente definiti materiali plastici, rappresenta uno degli aspetti fondamentali nell’ambito dell’ingegneria dei materiali e della ricerca industriale. Questo tipo di analisi, specie per quanto riguarda l’influenza di temperatura e velocità di deformazione, consente di comprendere come questi parametri influiscano sul comportamento meccanico del polimero, fornendo indicazioni preziose per ottimizzare processi produttivi e garantire prestazioni affidabili in esercizio. Nella progettazione di componenti plastici, infatti, diventa essenziale conoscere e prevedere il comportamento del materiale quando sottoposto a diverse condizioni di sollecitazione. La temperatura e la velocità di deformazione sono due grandezze che, in maniera sinergica, modificano parametri chiave come resistenza, duttilità, modulo elastico, capacità di dissipazione dell’energia e modalità di rottura. La necessità di capire a fondo questi effetti è cruciale soprattutto nei settori automotive, elettronico ed elettrotecnico, nonché in svariati contesti industriali dove i materiali polimerici sono esposti a range termici e tassi di sollecitazione significativamente diversi. Proprietà dei polimeri e loro natura viscoelastica Per comprendere l’influenza di temperatura e velocità di deformazione, è utile ricordare che la maggior parte dei materiali plastici possiede una natura viscoelastica. A differenza dei metalli, i polimeri mostrano proprietà intermedie tra un solido elastico e un fluido viscoso. Questo implica che la deformazione non avviene solo per contributo elastico (che segue la legge di Hooke), ma anche per contributo viscoso, caratterizzato da scorrimento permanente o ritardato (creep, rilassamento di tensione, ecc.). Al di sopra di una certa temperatura di transizione vetrosa (T_g), il comportamento del polimero tende a essere più viscoelastico, quindi più duttile e sensibile alla temperatura. Al di sotto della T_g, invece, il materiale si comporta come un solido di natura rigida e fragile, con minore deformabilità plastica. Lo scorrimento e la deformazione dipendono anche dalla disposizione molecolare della catena polimerica e dalla presenza di eventuali cristallinità (nei polimeri semicristallini). In un materiale amorfo (ad esempio il PMMA o il PC), la transizione vetrosa rappresenta il punto critico che definisce una sostanziale variazione di proprietà. Nei polimeri semicristallini (come il PP e il PE), oltre alla T_g, esiste anche una temperatura di fusione (T_m) che ne condiziona il comportamento in esercizio. Influenza della temperatura sulle proprietà meccaniche La temperatura è uno dei parametri di maggiore impatto sulla risposta meccanica dei materiali plastici. In generale, al crescere della temperatura, un materiale plastico tende a diminuire la sua rigidezza (modulo elastico) e la sua resistenza a trazione, diventando più duttile. Al contrario, a basse temperature, il comportamento meccanico diventa più fragile, con un modulo elastico più elevato. Effetti a basse temperature Al di sotto della transizione vetrosa (o comunque in un range termico inferiore a quello di normale servizio), il polimero risulta più rigido e fragile. In tale condizione, l’assorbimento di energia prima del cedimento è ridotto, il comportamento a frattura è tipicamente di tipo fragile e la velocità di propagazione della cricca può essere molto alta. Effetti a temperature intermedie Quando la temperatura si avvicina all’area della transizione vetrosa, il polimero inizia a presentare una riduzione evidente del modulo elastico e un incremento notevole della deformazione prima della rottura. È in quest’area che la viscosità interna della matrice polimerica cala in modo significativo, permettendo un maggiore scorrimento delle catene e una deformazione macroscopica più accentuata. Effetti ad alte temperature Al di sopra della T_g (o, per i semicristallini, in prossimità del punto di fusione delle zone cristalline), il materiale diventa progressivamente più malleabile, con un significativo calo delle proprietà meccaniche “a breve termine” quali resistenza a trazione e modulo elastico. Nel caso dei polimeri semicristallini, se la temperatura supera la T_m, il polimero inizia a fondere, perdendo quasi totalmente la sua forma solida; per i polimeri amorfi, ben al di sopra di T_g la viscosità diventa talmente bassa da rendere il pezzo incapace di reggere sollecitazioni anche modeste. La definizione dei valori meccanici in funzione della temperatura passa quindi attraverso prove standard come prove di trazione a caldo, prove di creep a diverse temperature, o test dinamico-meccanici (DMA), nei quali si ricava come il modulo di conservazione (E’) e il modulo di perdita (E’’) cambino al variare della temperatura. Influenza della velocità di deformazione La velocità di deformazione rappresenta l’altro parametro fondamentale nella caratterizzazione meccanica dei materiali plastici. Le catene molecolari dei polimeri, essendo in parte mobili, hanno un certo tempo di rilassamento: se la deformazione avviene molto lentamente, il materiale ha maggior tempo per riorganizzare la sua struttura molecolare, manifestando un comportamento più viscoso e meno rigido. Al contrario, se il tasso di deformazione è elevato, la deformazione si manifesta più rapidamente di quanto le catene possano riorganizzarsi, e il materiale risponde in modo più “elastico” (o comunque meno scorrevole). Bassa velocità di deformazione Si riscontra una deformazione più ampia prima del cedimento, con un carico di rottura inferiore. Molti polimeri mostrano fenomeni di fluage (creep) già in questa fase, se la sollecitazione perdura nel tempo. Alta velocità di deformazione Il materiale subisce un aumento di rigidezza apparente e un innalzamento del carico di rottura. Tuttavia, le deformazioni plastiche e il tempo per dissipare l’energia vengono ridotti, portando in alcuni casi a una rottura più fragile. È particolarmente rilevante negli impatti (prove di Charpy o Izod) e in ambienti applicativi come l’industria automobilistica, dove un componente plastico può essere soggetto a carichi dinamici elevati in tempi brevissimi. Le leggi costitutive che descrivono il comportamento dei polimeri in funzione della velocità di deformazione derivano spesso da modelli viscoelastici e plasticità dipendente dal tasso di sforzo (strain-rate dependent models). Uno dei parametri più utilizzati è il modulo di rilassamento che varia con la frequenza di caricamento (o il tasso di deformazione). Caratterizzazione sperimentale: test e metodologie La caratterizzazione sperimentale per valutare l’influenza di temperatura e velocità di deformazione nei materiali plastici si basa su diversi metodi di prova, ognuno in grado di cogliere aspetti distinti del comportamento meccanico. Prove di trazione statiche a varie temperature Si preparano provini standard (solitamente dog-bone, secondo normative come ISO 527 o ASTM D638) e si eseguono test di trazione a diverse temperature. Questi test consentono di valutare come il modulo elastico, il carico di rottura e l’allungamento a rottura varino in funzione della temperatura. Prove di trazione a diverse velocità Seguendo procedure simili, si varia la velocità di applicazione del carico (ad esempio 1 mm/min, 10 mm/min, 100 mm/min e così via). Queste prove permettono di evidenziare l’effetto del tasso di deformazione sulle proprietà meccaniche, ricavando curve sforzo-deformazione differenziate per ogni condizione. Prove dinamico-meccaniche (DMA) Il Dynamic Mechanical Analysis misura il comportamento viscoelastico del materiale sottoposto a un carico dinamico sinusoidale, generalmente in funzione della temperatura. Il DMA consente di ottenere informazioni su modulo di conservazione (E’) e di perdita (E’’), aiutando a localizzare la temperatura di transizione vetrosa e a capire come il materiale dissipa energia interna alle diverse frequenze di carico. È particolarmente utile per comprendere la dipendenza dal tasso di deformazione, in quanto la frequenza di oscillazione del DMA è assimilabile a velocità di deformazione diverse. Prove di impatto Le prove Charpy o Izod valutano la resistenza a impatto del polimero. Sono utili per determinare la duttilità e la capacità di assorbire energia a velocità di deformazione molto elevate, evidenziando i fenomeni di fragile-ductile transition che si possono manifestare a determinate temperature. Test di creep e rilassamento di tensione Per analizzare come il polimero si deforma nel tempo sotto carichi costanti o come si riduce la tensione a deformazione imposta, questi test sono eseguiti in condizioni termiche controllate (ad esempio a 23 °C, 50 °C, 80 °C). Nel creep test, si applica un carico costante e si monitora la deformazione che evolve nel tempo; nel rilassamento di tensione, si applica una deformazione costante e si osserva il calo di sforzo nel tempo. Entrambe le prove mostrano in modo evidente la natura viscoelastica del polimero e la sua variazione con la temperatura. Analisi e implicazioni progettuali Dalla combinazione dei risultati sperimentali è possibile costruire modelli predittivi del comportamento del materiale plastico in diverse condizioni di esercizio. I dati ottenuti vengono solitamente riassunti in diagrammi e curve che mettono in relazione lo sforzo massimo con la velocità di deformazione e la temperatura. Questi diagrammi trovano applicazione pratica nella progettazione di componenti plastici soggetti a carichi statici, dinamici o d’impatto. Aspetti rilevanti ai fini progettuali Coefficiente di sicurezza Sia in ambiente industriale che nel settore automobilistico, occorre tenere conto che le resistenze calcolate a temperatura ambiente e a bassa velocità di deformazione potrebbero non essere conservative, qualora il materiale debba lavorare a alte temperature o subire urti ad alte velocità. Di conseguenza, i criteri di progetto devono prevedere fattori di sicurezza che tengano conto di queste variazioni. Selezione del polimero In fase di selezione, si deve valutare attentamente la T_g e/o la T_m del materiale, la sua stabilità termica e la sua risposta meccanica a diversi tassi di carico. Esistono poi formulazioni speciali (blend o compositi con rinforzi) per estendere l’intervallo di utilizzo del materiale a temperature più alte o per migliorarne la resistenza all’urto. Processabilità e ottimizzazione del ciclo produttivo Durante lo stampaggio a iniezione o l’estrusione, la temperatura svolge un ruolo centrale: il polimero deve essere sufficientemente fluido affinché il processo avvenga correttamente, ma non tanto da inficiare l’integrità del manufatto. Inoltre, l’adeguata comprensione della risposta meccanica a varie velocità di deformazione risulta cruciale per determinare i parametri di stampaggio (velocità d’iniezione, pressioni, tempi di raffreddamento). Comportamento in esercizio Molte applicazioni prevedono carichi d’urto (ad esempio, paraurti automobilistici) o cicli di deformazioni ripetute (componenti meccanici sottoposti a vibrazioni). In tali circostanze, la dipendenza dal tasso di deformazione richiede analisi dettagliate di fatica e resistenza a impatto, anche tenendo conto dell’effetto di variazioni di temperatura ambientale. Conclusioni L’analisi della temperatura e della velocità di deformazione rappresenta un capitolo essenziale nello studio delle proprietà meccaniche dei materiali plastici. Essendo materiali intrinsecamente viscoelastici, i polimeri subiscono profonde modifiche delle loro caratteristiche in base a come e quanto rapidamente sono sottoposti a sollecitazione, nonché a quale range termico si trovano. Da un punto di vista pratico, la corretta caratterizzazione di questi effetti permette di progettare pezzi più sicuri e di evitare fenomeni di cedimento imprevisti. Essa costituisce, allo stesso tempo, la base per lo sviluppo di nuove leghe polimeriche e compositi in grado di offrire migliori prestazioni. Inoltre, la conoscenza di tali fenomeni risulta rilevante negli ambiti produttivi dove la rapida deformazione del manufatto e la variazione di temperatura sono frequenti, come nello stampaggio a iniezione o nello stampaggio a caldo di semilavorati. Infine, l’adozione di metodologie di prova adeguate (prove di trazione, impatto, DMA, creep) riveste un ruolo cruciale per definire i dati di progetto e prevedere la risposta in esercizio del componente finito. Solo un’approfondita comprensione delle interazioni tra temperatura e velocità di deformazione fornisce al progettista la visione completa di cui ha bisogno per garantire che il polimero scelto risponda in maniera ottimale alle esigenze dell’applicazione finale. L’importanza di tali valutazioni emerge con forza anche nell’ottica dell’economia circolare e del riciclaggio dei polimeri: conoscendo a fondo la loro reologia e il loro comportamento reologico-meccanico in un’ampia gamma di condizioni, è possibile estendere la vita utile di questi materiali attraverso processi di recupero e riuso, mantenendo prestazioni adeguate e riducendo l’impatto ambientale complessivo. © Riproduzione Vietata
SCOPRI DI PIU' Tecnologia Spettroscopica per il Riciclo della Plastica: Rivoluzionare l'Economia Circolare
Ottimizzare il Riciclo con la Separazione Spettroscopica delle Scaglie di Plastica: Efficienza, Precisione e Sostenibilità di Marco ArezioLa separazione delle scaglie di plastica attraverso la spettroscopia è un processo tecnologico avanzato che si inserisce all'interno del più ampio contesto dell'economia circolare, mirando al recupero efficiente delle materie plastiche per il loro riutilizzo. La spettroscopia, in particolare, gioca un ruolo cruciale in questo processo grazie alla sua capacità di identificare i diversi tipi di plastiche basandosi sulle loro proprietà ottiche. Il processo può essere suddiviso in varie fasi chiave che illustrano il funzionamento tecnico di questa metodologia. Per comprendere meglio il passaggi tecnici di separazione delle scaglie di plastica tramite spettroscopia, è utile approfondire ciascuna fase, analizzando i dettagli e le metodologie specifiche impiegate. Questo processo, fondamentale nell'ambito dell'economia circolare, permette di ottimizzare il riciclo delle materie plastiche attraverso una classificazione precisa basata sulle proprietà ottiche dei materiali. Preparazione delle Scaglie Prima di procedere con la separazione spettroscopica, le scaglie di plastica devono essere preparate in modo da garantire l'accuratezza dei risultati. Questo passaggio preliminare include: Pulizia: Le scaglie vengono lavate per rimuovere sostanze estranee che potrebbero alterare l'analisi, come residui organici, oli, o altri contaminanti. Questa pulizia è cruciale per evitare interferenze durante la fase di rilevamento spettroscopico. Essiccazione: Dopo la pulizia, le scaglie vengono essiccate per rimuovere l'umidità residua, che potrebbe influenzare l'interazione della luce con il materiale plastico. Omogeneizzazione: Le dimensioni e la forma delle scaglie possono variare. In alcuni casi, è necessario uniformarle per migliorare l'efficienza della separazione nelle fasi successive. Illuminazione e Rilevamento Questa fase è centrale nel processo di separazione spettroscopica e si avvale di principi ottici per l'identificazione dei materiali: Illuminazione: Le scaglie sono esposte a sorgenti luminose che possono variare in termini di lunghezza d'onda. Questo può includere luce visibile, infrarosso (IR) o ultravioletto (UV), a seconda del tipo di plastica da identificare. Rilevamento: I sensori spettroscopici catturano la luce riflessa, trasmessa o emessa dalle scaglie. Questi dati raccolti riflettono le caratteristiche uniche di ogni tipo di plastica. Analisi Spettroscopica L'analisi dei dati raccolti è un processo complesso che richiede tecnologie avanzate.Elaborazione dei Dati: I segnali raccolti dai sensori vengono analizzati utilizzando software specializzati che confrontano le misurazioni con un database di "impronte" spettroscopiche note per ogni tipo di plastica. Identificazione: Grazie a questi confronti, il sistema è in grado di identificare con precisione il tipo di plastica di ogni scaglia, basandosi sulle sue proprietà ottiche uniche. Separazione Fisica Una volta identificate, le scaglie di plastica sono pronte per essere separate fisicamente: Tecnologie di Separazione: Possono essere impiegati sistemi automatizzati, come nastri trasportatori dotati di soffiatori d'aria o pinze meccaniche, per separare le scaglie in base al tipo identificato durante l'analisi spettroscopica. Raccolta Differenziata: Le scaglie separate vengono quindi raccolte in contenitori distinti, pronte per il trasporto agli impianti di riciclo appropriati. Raccolta e Riciclo Riciclo Specifico: Una volta separate accuratamente, le scaglie di plastica possono essere riciclate in modo più efficiente, producendo materiali di alta qualità che riducono la necessità di nuove materie prime. Contributo all'Economia Circolare: Questo processo di separazione e riciclo sottolinea l'importanza della tecnologia spettroscopica nell'ottimizzare il ciclo di vita dei materiali plastici, promuovendo pratiche sostenibili e riducendo l'impatto ambientale. Uno sguardo sulle tipologie di macchine spettroscopiche per la separazione dei macinati plastici Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano un'avanzata tecnologia nel campo del riciclo. Questi sistemi sono progettati per identificare e separare i diversi tipi di materiali plastici con alta precisione, sfruttando le proprietà ottiche uniche di ogni tipo di plastica. Sebbene esistano varie tecnologie e configurazioni, le caratteristiche tecniche fondamentali comuni a molte di queste macchine includono: Tecnologie Spettroscopiche Impiegate Spettroscopia NIR (Near Infrared): Utilizza la regione del vicino infrarosso dello spettro elettromagnetico per identificare i diversi tipi di plastica. È particolarmente efficace per discriminare tra polimeri complessi. Spettroscopia Raman: Sfrutta la spettroscopia Raman per analizzare la struttura molecolare delle scaglie. Questa tecnica è utile per identificare plastiche con additivi o riempitivi specifici. Spettroscopia UV (Ultravioletto): Impiegata per identificare determinati tipi di plastiche che assorbono o riflettono la luce UV in modo caratteristico. Illuminazione e Rilevamento Sorgenti Luminose: Varie sorgenti di luce, inclusi LED, laser, o lampade a scarica, vengono utilizzate per illuminare le scaglie di plastica. La scelta della sorgente luminosa dipende dalla tecnologia spettroscopica impiegata. Sensori: Sensori ad alta sensibilità, come fotodiodi, array di fotodiodi o CCD (Charge-Coupled Device), rilevano la luce riflessa, trasmessa o emessa dalle scaglie per l'analisi. Analisi Dati e Software Elaborazione dei Dati: Le informazioni raccolte dai sensori vengono elaborate attraverso algoritmi avanzati per identificare il tipo di plastica in base alla sua firma spettroscopica. Interfaccia Utente: Software intuitivi consentono agli operatori di monitorare il processo, regolare le impostazioni e visualizzare i risultati dell'analisi in tempo reale. Capacità di Separazione e Velocità Alta Capacità di Processamento: Le macchine sono progettate per trattare grandi volumi di materiale, mantenendo alta efficienza e precisione. Velocità di Separazione: La velocità a cui le scaglie vengono separate può variare, ma molte macchine sono capaci di processare diversi chilogrammi di materiale al minuto, a seconda delle dimensioni e della configurazione del sistema. Versatilità e Adattabilità Adattabilità: Alcune macchine offrono la flessibilità di essere adattate per riconoscere e separare una vasta gamma di tipi di plastica, inclusi nuovi materiali o composti con specifiche caratteristiche. Configurazione Modulare: La possibilità di aggiungere o rimuovere moduli funzionali per soddisfare esigenze specifiche di separazione. Sostenibilità e Efficienza Energetica Basso Consumo Energetico: Progettate per essere energeticamente efficienti, riducendo il consumo energetico complessivo dell'impianto di riciclo. Riduzione dei Rifiuti: Migliorando l'accuratezza della separazione, queste macchine contribuiscono a ridurre i rifiuti, incrementando la quantità di materiale riciclabile recuperato. Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano quindi un elemento chiave per l'avanzamento dell'economia circolare, offrendo soluzioni tecniche avanzate per il miglioramento del riciclo dei materiali plastici. In conclusione, la separazione delle scaglie di plastica mediante spettroscopia rappresenta un'innovazione significativa nel campo del riciclo dei materiali
SCOPRI DI PIU' Invecchiamento e Degrado dei Polimeri Riciclati
di Marco ArezioSi parla spesso di degrado dei polimeri riciclati dovuti a fattori che riguardano le fasi di trasformazione e riciclo delle materie prime, con conseguenze negative sul prodotto finale.Meno si parla dei fenomeni di invecchiamento dei polimeri che riguardano quelli amorfi e la parte amorfa dei semicristallini, al di sotto della temperatura di transizione vetrosa. Mentre per l’invecchiamento le condizioni di temperatura possono incidere o recuperare uno stato ideale del polimero, il degrado è, di per sé, una questione più complessa perché riguarda, non solo i componenti della ricetta dei polimeri riciclati, ma anche i processi di impiego dei polimeri stessi. Non potendo analizzare i comportamenti di invecchiamento e degrado di tutte le composizioni delle plastiche riciclate, specialmente per quanto riguarda quelle che provengono dal post consumo, ci limitiamo a illustrare le cause principali che possono determinare i fattori sopra descritti. La Temperatura Se prendiamo la temperatura convenzionale a 20° possiamo dire che le variazioni, positive o negative della stessa, generano nel polimero modifiche significative sulle caratteristiche meccaniche e sui loro comportamenti, che da duttili possono trasformarsi in fragili. In particolare il degrado termico può essere chimico, con la determinazione delle rotture dei legami delle catene, o fisico, con variazioni comportamentali rispetto allo status in corrispondenza della temperatura di transizione vetrosa. Mentre il degrado fisico è sempre reversibile, per quello chimico si parla sempre di irreversibilità del fenomeno. Il degrado termico può essere espresso visivamente con l’ingiallimento del prodotto o nella perdita parziale del colore. Il Fuoco La maggior parte delle materie plastiche sono combustibili e quando vengono in contatto con alte temperature possono bruciare e sviluppare gas nocivi. Quando si realizzano i prodotti si deve tenere in considerazione il comportamento al fuoco che, oltre ad influire sulla stabilità del manufatto, può creare pericolosi fenomeni di tossicità. In alcuni materiali però la combustione è ritardata o addirittura inibita grazie alla presenza in essi di quantità significative di cloro (come nel PC) o di fluoro (come nel PTFE o ETFE). Rapido Raffreddamento Come abbiamo visto precedentemente un cambio repentino di temperatura può creare un invecchiamento nei polimeri. Per esempio, un raffreddamento troppo veloce in fase di produzione del manufatto, può creare nelle molecole una fase di disequilibrio rispetto allo stato neutro di partenza. Tuttavia, con il tempo, le macromolecole tendono a portarsi verso una condizione di equilibrio provocando però una leggera diminuzione di volume, l’aumento di rigidità e l’addensamento del materiale. I Solventi I polimeri come il PE, il PVC, il PTFE o l’ETFE, non si corrodono per via elettrochimica come i metalli, offrendo normalmente una buona resistenza agli acidi su base inorganica, ma possono reagire con solventi organici (ad esempio l’acetone) e talvolta con l’acqua (ad esempio il nylon). In questa situazione possiamo trovare come effetti negativi la rottura dei legami intermolecolari, la diminuzione del modulo elastico e il rigonfiamento dei materiali. Ossidazione La riduzione delle proprietà meccaniche può essere determinata anche dall’ossidazione: i radicali liberi provenienti dalla rottura di legami chimici delle catene fissano l’ossigeno. Particolarmente sensibile a questo tipo di degrado è il polipropilene. I raggi Ultravioletti L’azione dei raggi ultravioletti risulta dannosa nel lungo periodo, perché non solo deteriora l’aspetto del materiale decolorandolo o imbrunendolo, ma riduce anche le sue proprietà meccaniche. Categoria: notizie - tecnica - plastica - riciclo - polimeri - invecchiamento - degrado
SCOPRI DI PIU' Inchiostri Serigrafici Ecologici: Rivoluzione Verde nella Stampa
Guida Completa ai Benefici Ambientali e Operativi degli Inchiostri Sostenibili di Marco ArezioLa crescente consapevolezza ambientale e le normative sempre più stringenti hanno spinto l'industria della stampa serigrafica verso l'adozione di inchiostri più sostenibili. Gli inchiostri serigrafici ecologici rappresentano una risposta innovativa e responsabile a questa esigenza, coniugando performance di stampa di alto livello con un impatto ambientale ridotto. In questo articolo, esploreremo la natura, la produzione e i vantaggi degli inchiostri serigrafici ecologici rispetto alle alternative tradizionali. Definizione e Tipologie degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici sono formulazioni speciali progettate per ridurre al minimo l'impatto ambientale associato alla produzione, all'uso e allo smaltimento degli inchiostri utilizzati nell'industria della stampa serigrafica. Questa categoria di inchiostri si distingue per l'uso di componenti meno nocivi, sostenibili e, ove possibile, derivati da fonti rinnovabili. La definizione di "ecologico" abbraccia una gamma di attributi, inclusa la riduzione dell'uso di sostanze tossiche, la diminuzione delle emissioni di composti organici volatili (COV) e l'impiego di materiali biodegradabili o riciclabili. Tipologie di Inchiostri Serigrafici Ecologici La diversificazione degli inchiostri serigrafici ecologici permette loro di rispondere a esigenze specifiche di sostenibilità e applicazione, comprendendo principalmente: Inchiostri a Base d'Acqua Questi inchiostri utilizzano l'acqua come solvente principale, sostituendo in larga misura i solventi a base di petrolio. Sono meno volatili e tossici rispetto ai loro omologhi solventi. Sono particolarmente adatti per la stampa su tessuti, carta e cartone, dove l'assorbimento del materiale compensa la minore velocità di asciugatura rispetto agli inchiostri a solvente.Inchiostri UV Gli inchiostri UV induriscono o polimerizzano quando esposti a luce ultravioletta. Questo processo trasforma l'inchiostro da liquido a solido senza l'evaporazione di solventi, eliminando quasi completamente le emissioni di COV. Questi inchiostri trovano impiego in una vasta gamma di supporti, inclusi plastica, metallo, vetro e legno, grazie alla loro eccellente adesione e durabilità.Inchiostri a Base di Soia e Vegetali Composti principalmente da oli vegetali (come l'olio di soia), questi inchiostri sostituiscono gli oli minerali e i solventi derivati dal petrolio. Offrono una stampa di alta qualità con una minore dipendenza dalle risorse fossili. Sono ideali per la stampa su carta e cartone, offrendo una buona definizione di stampa e contribuendo a facilitare il riciclo del materiale stampato.Vantaggi Comuni Nonostante le differenze, tutte queste tipologie condividono vantaggi chiave che le rendono preferibili in un contesto ecologico: Minore Impatto Ambientale: Riducono le emissioni nocive e l'utilizzo di risorse non rinnovabili. Sicurezza e Salute sul Lavoro: Diminuiscono l'esposizione a sostanze pericolose per gli operatori. Compatibilità con Normative Ambientali: Aiutano le aziende a rispettare standard e regolamenti ambientali sempre più rigorosi. La scelta tra queste tipologie dipende dalle specifiche esigenze di applicazione, dalla sostenibilità desiderata e dalle caratteristiche del materiale da stampare. L'evoluzione continua della tecnologia degli inchiostri serigrafici ecologici promette ulteriori miglioramenti in termini di prestazioni e impatto ambientale, spingendo l'industria verso pratiche più sostenibili. Dove e come si usano gli inchiostri serigrafici Gli inchiostri serigrafici trovano applicazione in una vasta gamma di settori e su diversi tipi di materiali, grazie alla loro versatilità e alla capacità di offrire stampe di alta qualità su superfici diverse. Di seguito, vengono esplorate alcune delle principali aree di applicazione degli inchiostri serigrafici: Tessile La serigrafia è una tecnica ampiamente utilizzata nel settore tessile per la decorazione di capi di abbigliamento, tessuti per arredamento e accessori. Gli inchiostri serigrafici a base d'acqua, in particolare, sono molto popolari per la stampa su tessuti, poiché sono meno nocivi per l'ambiente e per chi indossa i capi stampati. Carta e Cartone Gli inchiostri serigrafici vengono utilizzati per la stampa su carta e cartone in una varietà di applicazioni, inclusi imballaggi, poster, cartoline, e materiale promozionale. La serigrafia consente di ottenere effetti particolari, come finiture lucide, metallizzate o con texture, che aggiungono valore agli oggetti stampati. Elettronica Nel settore elettronico, gli inchiostri serigrafici sono impiegati per la stampa di circuiti stampati, tastiere a membrana, display e componenti elettronici vari. In questo ambito, sono spesso utilizzati inchiostri conduttivi e inchiostri UV per le loro proprietà specifiche, come la conducibilità elettrica o la resistenza a solventi e abrasioni. Vetro e Ceramica La serigrafia è utilizzata anche nella decorazione di vetro e ceramica, per esempio in bottiglie, bicchieri, piastrelle e stoviglie. Gli inchiostri utilizzati in queste applicazioni devono resistere ad alte temperature e a processi di cottura, mantenendo la brillantezza e la fedeltà dei colori. Industria Pubblicitaria e Segnaletica Gli inchiostri serigrafici sono ideali per la produzione di insegne, adesivi, striscioni, e materiale promozionale grazie alla loro durabilità esterna e alla resistenza agli agenti atmosferici. Questa applicazione sfrutta la capacità della serigrafia di stampare su materiali plastici e metallici, oltre che su supporti più tradizionali. Articoli Promozionali Oggetti promozionali come penne, chiavette USB, gadget e articoli da regalo sono spesso decorati utilizzando la serigrafia. La tecnica consente di applicare loghi e messaggi promozionali su superfici di forme e materiali diversi, con elevata precisione e qualità. Processo di Produzione degli Inchiostri Serigrafici Ecologici Il processo di produzione degli inchiostri serigrafici ecologici rappresenta un'espressione di impegno verso la sostenibilità e l'innovazione nell'industria della stampa. Questo processo si distingue per l'enfasi sulla selezione di materie prime meno impattanti sull'ambiente, l'ottimizzazione dei processi produttivi per ridurre sprechi e consumi energetici, e l'attenzione alla sicurezza e alla salute degli operatori. Vediamo in dettaglio le fasi principali: Selezione delle Materie Prime La prima fase nel processo di produzione degli inchiostri serigrafici ecologici riguarda la selezione accurata delle materie prime. Questa include: Pigmenti Ecocompatibili: Si opta per pigmenti non tossici e preferibilmente di origine naturale o meno impattanti sull'ambiente rispetto ai tradizionali pigmenti sintetici. Leganti Naturali o Biodegradabili: Gli oli vegetali (come l'olio di soia) o altre sostanze naturali vengono utilizzati come leganti al posto di quelli derivati da petrolio. Solventi a Basso Impatto Ambientale: Nei casi in cui è necessario l'utilizzo di solventi, si preferiscono quelli con bassa volatilità e minore tossicità, come l'acqua nei inchiostri a base d'acqua. Formulazione dell'Inchiostro Durante la fase di formulazione, gli ingredienti selezionati vengono miscelati secondo proporzioni precise per ottenere le caratteristiche desiderate dell'inchiostro, come viscosità, colore, e resistenza. Questo processo richiede competenze tecniche specifiche per bilanciare le proprietà ecologiche dell'inchiostro con le necessità di performance nella stampa.Produzione e Controllo Qualità Una volta formulato, l'inchiostro subisce un processo di produzione che può includere passaggi come la molatura per ridurre le dimensioni dei pigmenti e migliorare la finitura, e l'omogeneizzazione per assicurare una distribuzione uniforme dei componenti. Durante tutto il processo produttivo, vengono applicati rigidi controlli di qualità per garantire che l'inchiostro finale rispetti le specifiche tecniche e ambientali. Imballaggio e Distribuzione Gli inchiostri serigrafici ecologici vengono poi imballati in contenitori appositamente scelti per minimizzare l'impatto ambientale, preferendo materiali riciclati o riciclabili. La distribuzione è pianificata in modo da ridurre le emissioni di CO2, ad esempio raggruppando le spedizioni o utilizzando mezzi di trasporto ecocompatibili. Problematiche ed Innovazioni La produzione di inchiostri serigrafici ecologici presenta diverse problematiche, come il mantenimento delle prestazioni di stampa a livelli comparabili con quelli degli inchiostri tradizionali pur rispettando i criteri ecologici. L'innovazione costante nei materiali e nelle tecniche di produzione è fondamentale per superare questi problemi, rendendo gli inchiostri ecologici una scelta sempre più valida per l'industria della stampa. Vantaggi Ambientali e Operativi degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici offrono una serie di vantaggi significativi rispetto ai loro omologhi tradizionali, non solo dal punto di vista ambientale ma anche in termini operativi. Questi benefici riflettono l'importanza crescente della sostenibilità nelle decisioni di produzione e acquisto, senza trascurare l'efficienza e la qualità del processo di stampa. Vantaggi Ambientali Riduzione delle Emissioni Nocive Gli inchiostri ecologici minimizzano o eliminano del tutto l'uso di solventi volatili, responsabili delle emissioni di composti organici volatili (COV) nell'atmosfera. Questo non solo riduce l'inquinamento dell'aria ma contribuisce anche a migliorare la qualità dell'ambiente di lavoro, riducendo l'esposizione dei lavoratori a sostanze potenzialmente nocive. Minor Impatto sulla Salute e Sicurezza La composizione più sicura degli inchiostri serigrafici ecologici riduce il rischio di reazioni allergiche, problemi respiratori e altri problemi di salute legati all'uso di sostanze chimiche aggressive. Ciò significa anche che possono essere necessarie meno misure di protezione individuale e di ventilazione, rendendo l'ambiente di lavoro più sicuro e piacevole. Uso Sostenibile delle Risorse L'impiego di materie prime rinnovabili, come oli vegetali, e di pigmenti meno impattanti sull'ambiente, promuove l'uso sostenibile delle risorse. Inoltre, l'elevata biodegradabilità di molti inchiostri ecologici facilita il processo di smaltimento, riducendo l'impronta ecologica del prodotto finito. Vantaggi Operativi Efficienza nella Pulizia e Manutenzione Gli inchiostri a base d'acqua e UV richiedono procedure di pulizia meno aggressive rispetto agli inchiostri a base solvente. Ciò si traduce in minori tempi di fermo macchina e riduzione dell'uso di sostanze chimiche per la pulizia, con un conseguente abbattimento dei costi operativi e un minor impatto ambientale. Versatilità e Qualità di Stampa Nonostante la loro natura ecologica, gli inchiostri serigrafici ecologici offrono un'eccellente qualità di stampa, con colori vivaci e buona resistenza nel tempo. Sono adatti a una vasta gamma di supporti, inclusi tessuti, carta, plastica e metallo, offrendo così grande versatilità agli operatori del settore. Compatibilità con Normative Ambientali L'utilizzo di inchiostri ecologici facilita il rispetto delle normative ambientali sempre più stringenti, aiutando le aziende a evitare sanzioni e a migliorare la propria immagine presso i consumatori, sempre più attenti alla sostenibilità. Confronto con Gli Inchiostri Tradizionali La transizione verso l'utilizzo di inchiostri serigrafici ecologici rappresenta una svolta significativa per l'industria della stampa, rispondendo alla crescente esigenza di sostenibilità ambientale. Per comprendere meglio il valore aggiunto degli inchiostri ecologici, è utile esaminare le differenze principali rispetto agli inchiostri serigrafici tradizionali sotto vari aspetti. Composizione Chimica Inchiostri Tradizionali: Tradizionalmente, gli inchiostri serigrafici sono formulati con una base di solventi volatili, pigmenti sintetici, e resine derivati dal petrolio, che possono emettere composti organici volatili (COV) nocivi per l'ambiente e la salute umana. Inchiostri Ecologici: Al contrario, gli inchiostri ecologici sono sviluppati con l'intento di ridurre o eliminare la presenza di tali sostanze nocive. Utilizzano solventi a base d'acqua, oli vegetali, pigmenti naturali o meno tossici, e leganti biodegradabili, risultando in emissioni significativamente ridotte di COV. Impatto Ambientale Inchiostri Tradizionali: L'uso di solventi e componenti a base di petrolio comporta un elevato impatto ambientale, dalla produzione allo smaltimento, includendo rischi di contaminazione dell'aria, dell'acqua e del suolo. Inchiostri Ecologici: Gli inchiostri serigrafici ecologici minimizzano l'impatto ambientale in tutte le fasi del loro ciclo di vita. La loro produzione, uso, e smaltimento presentano rischi ambientali molto più bassi, grazie all'utilizzo di materie prime rinnovabili e alla ridotta tossicità. Salute e Sicurezza sul Lavoro Inchiostri Tradizionali: L'esposizione a lungo termine ai solventi e ad altri componenti tossici degli inchiostri tradizionali può avere effetti negativi sulla salute degli operatori, richiedendo l'uso di dispositivi di protezione individuale e sistemi di ventilazione adeguati. Inchiostri Ecologici: La formulazione più sicura degli inchiostri ecologici riduce il rischio di problemi di salute e migliora le condizioni di lavoro, limitando la necessità di misure di protezione e ventilazione specialistiche. Prestazioni e Applicabilità Inchiostri Tradizionali: Gli inchiostri tradizionali sono noti per la loro durata, resistenza alle intemperie, e versatilità su diverse superfici. Queste caratteristiche li hanno resi la scelta prevalente in molte applicazioni industriali e commerciali. Inchiostri Ecologici: Sebbene in passato gli inchiostri ecologici potessero presentare limitazioni in termini di prestazioni rispetto agli inchiostri tradizionali, i recenti sviluppi tecnologici hanno notevolmente migliorato la loro qualità, resistenza e versatilità, rendendoli competitivi in molteplici applicazioni. Costi Inchiostri Tradizionali: Generalmente, gli inchiostri tradizionali hanno un costo inferiore rispetto alle varianti ecologiche, principalmente a causa della diffusa disponibilità e del minor costo delle materie prime a base di petrolio. Inchiostri Ecologici: Gli inchiostri ecologici possono presentare un costo iniziale più elevato, dato il prezzo più alto delle materie prime sostenibili e dei processi produttivi meno inquinanti. Tuttavia, questo costo è spesso compensato dai benefici in termini di salute, sicurezza e conformità ambientale, oltre che da un miglioramento dell'immagine aziendale.
SCOPRI DI PIU' Tecnologie di Spellatura dei Cavi Elettrici e Riciclo Sostenibile di Plastica e Rame
Come i sistemi avanzati di spellatura e riciclo dei cavi elettrici stanno promuovendo l'economia circolare in Europadi Marco ArezioLa crescente domanda di materiali conduttivi e plastici, in particolare rame e polimeri, ha stimolato lo sviluppo di processi di recupero e riciclo efficaci e sostenibili. I cavi elettrici, che rappresentano una componente chiave in molte infrastrutture, sono composti principalmente da rame, alluminio e rivestimenti plastici. A fine vita, questi materiali rappresentano una preziosa risorsa per il recupero e il riciclo, riducendo la necessità di estrarre nuove risorse e minimizzando l'impatto ambientale. In questo articolo, esploreremo i principali sistemi di spellatura dei cavi elettrici, i processi di riciclo associati a rame e plastica, e le statistiche di riciclo in Europa. Infine, analizzeremo le destinazioni dei materiali riciclati e come vengono riutilizzati in diversi settori. Sistemi di Spellatura dei Cavi Elettrici Il processo di spellatura dei cavi elettrici è cruciale per separare i metalli conduttivi dai rivestimenti plastici o in gomma. Esistono diversi metodi e tecnologie per spellare i cavi, ognuno dei quali presenta vantaggi specifici in base alle dimensioni del cavo, alla quantità di materiale e alle esigenze dell'industria. Spellatura Manuale Questo metodo, seppur obsoleto per i grandi volumi, è ancora utilizzato in alcuni contesti per cavi di piccole dimensioni o situazioni dove i volumi non giustificano l'uso di tecnologie più avanzate. Si basa sull'uso di strumenti manuali come pinze e coltelli per separare il rame o l'alluminio dal rivestimento plastico. Tuttavia, questo processo è laborioso e poco efficiente, con un rischio maggiore di danneggiare il metallo durante la spellatura. Spellatrici Automatiche Le macchine spellatrici sono sistemi automatizzati in grado di processare grandi volumi di cavi. Funzionano tagliando e separando in modo preciso il rivestimento plastico dal metallo interno, minimizzando le perdite e aumentando l'efficienza. Le spellatrici possono variare in dimensioni e capacità, con modelli industriali in grado di gestire diverse tipologie di cavi, dai più piccoli fili ai cavi di grandi dimensioni utilizzati nelle infrastrutture energetiche. Triturazione e Separazione Un'alternativa al processo di spellatura consiste nella triturazione dei cavi. Questo metodo sminuzza l'intero cavo in frammenti di dimensioni ridotte, permettendo poi la separazione del rame (o dell'alluminio) dalla plastica mediante processi come la flottazione, l'elettrostatica o la separazione a gravità. Questo sistema è particolarmente utile per il trattamento di cavi che non possono essere spellati in modo efficiente, ma richiede tecnologie avanzate e una gestione accurata dei rifiuti. Processi Criogenici Nei sistemi criogenici, i cavi vengono raffreddati a temperature estremamente basse, rendendo fragile il rivestimento plastico. Questo consente di separare meccanicamente il rame dal materiale isolante con un impatto minimo sul metallo conduttivo. Sebbene più costoso, questo processo offre un'alta efficienza per particolari tipologie di cavi, soprattutto quelli con rivestimenti compositi difficili da trattare con altri metodi. Riciclo del Rame e della Plastica Una volta separati i materiali, si procede al riciclo vero e proprio, che varia a seconda del materiale trattato. Riciclo del Rame Il rame è uno dei materiali più preziosi da riciclare grazie alle sue caratteristiche conduttive e alla capacità di essere riutilizzato all'infinito senza perdere le sue proprietà. Dopo la spellatura o la triturazione, il rame viene generalmente fuso per rimuovere eventuali impurità e trasformato in lingotti o fili pronti per essere utilizzati in nuovi prodotti. Il rame riciclato è impiegato in una vasta gamma di settori, tra cui: Industria elettronica: per la produzione di componenti come fili, cavi e circuiti stampati. Costruzioni: utilizzato in tubature, cavi elettrici per edifici e altre applicazioni. Settore automobilistico: per la fabbricazione di componenti elettrici e cablaggi. In Europa, circa il 50% della domanda di rame è soddisfatta tramite materiali riciclati, un dato che sottolinea l'importanza del recupero di questo metallo nella catena di approvvigionamento. Riciclo della Plastica Il rivestimento plastico dei cavi, generalmente composto da polietilene, PVC o materiali termoplastici, viene trattato separatamente. A differenza del rame, il riciclo della plastica è più complesso a causa della degradazione delle proprietà del materiale nel tempo e della difficoltà di separare completamente le impurità. Esistono due principali metodi per il riciclo della plastica: Riciclo Meccanico La plastica viene lavata, macinata e trasformata in granuli, che possono essere utilizzati per la produzione di nuovi prodotti in plastica. Tuttavia, i materiali plastici riciclati possono presentare qualità inferiori rispetto ai polimeri vergini, limitando le applicazioni. Riciclo Chimico In alcuni casi, i polimeri possono essere trattati chimicamente per scomporli nei loro monomeri di base, che poi vengono riutilizzati per produrre nuova plastica con caratteristiche simili ai materiali originali. Questo processo è più costoso, ma consente di riciclare la plastica con una qualità superiore. Quantità di Riciclo in Europa In Europa, il riciclo dei cavi elettrici è un settore in crescita, con politiche sempre più orientate verso l'economia circolare e la riduzione dell'impatto ambientale. Secondo Eurostat, il tasso di riciclo dei rifiuti elettrici ed elettronici, che include i cavi, è cresciuto costantemente negli ultimi anni. Nel 2020, il tasso medio di riciclo di questi materiali in Europa ha raggiunto circa il 42%, con paesi come Germania e Paesi Bassi che superano il 50%. Per quanto riguarda il rame, l'Unione Europea recupera oltre 2,5 milioni di tonnellate di rame all'anno, con una percentuale di riciclo che supera il 40% della domanda complessiva. I principali paesi coinvolti nel riciclo del rame includono Germania, Italia, Francia e Spagna. Anche il riciclo della plastica è un settore in crescita, sebbene il tasso di recupero sia ancora inferiore rispetto ai metalli. Si stima che circa il 32% dei rifiuti plastici venga riciclato in Europa, con iniziative volte a migliorare la gestione dei rifiuti e l'efficienza dei processi di riciclo. Destinazione dei Materiali Riciclati I materiali riciclati provenienti dai cavi elettrici trovano nuove applicazioni in diversi settori: Rame: Il rame riciclato viene principalmente riutilizzato per la produzione di cavi elettrici, componenti elettronici e cablaggi per automobili. La sua alta conducibilità e la possibilità di essere riutilizzato senza perdita di qualità lo rendono uno dei materiali più versatili e preziosi nel ciclo produttivo. Plastica: La plastica riciclata viene spesso utilizzata per la produzione di materiali meno tecnici, come tubi, imballaggi o oggetti di uso quotidiano. Alcuni tipi di plastica riciclata possono essere trasformati in materiali per l'isolamento termico o acustico. Conclusione Il riciclo dei cavi elettrici rappresenta un elemento chiave nella transizione verso un'economia circolare, riducendo l'impatto ambientale e limitando la dipendenza da risorse naturali vergini. I sistemi di spellatura, combinati con le tecnologie avanzate di separazione e riciclo, permettono di recuperare materiali preziosi come il rame e la plastica, che vengono reintrodotti nei processi produttivi. Con politiche sempre più orientate verso la sostenibilità, l'Europa sta giocando un ruolo di primo piano nell'espansione di questi sistemi, ponendo le basi per un futuro più ecologico e a basso impatto ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Il Degrado dei Polimeri Riciclati
Cosa si intende per degrado dei polimeri riciclati: biologico, ossidativo, foto-degradazione e termico?di Marco ArezioNegli anni dal dopo guerra in poi, le materie plastiche hanno preso sempre più mercato andando a sostituire prodotti fatti con altre tipologie di materiali in quanto si evidenziarono subito gli innumerevoli vantaggi che questo nuovo materiale portava. Tra i vantaggi delle materie plastiche che si possono sottolineare, troviamo la leggerezza, la facilità di lavorazione, la possibilità di colorazione e il basso costo di produzione. In realtà in quegli anni ci siamo concentrati sui vantaggi indiscussi delle materie plastiche senza approfondire le questioni che ne determinavano il loro degrado. Oggi, con la grande esperienza che gli utilizzatori e i produttori di materie plastiche hanno acquisito, possiamo bilanciare vantaggi e svantaggi di un materiale così innovativo. Possiamo classificare gli svantaggi tra interni ed esterni: Svantaggi Interni modificazione chimiche e fisiche processo di produzione del polimero reattività chimica degli additivi Svantaggi Esterni variazioni termo-igrometriche esposizione ai raggi UV agenti inquinanti calore microrganismi ossigeno cause accidentali Inoltre, la degradazione può essere di tipo fisico che chimico. Nel degrado fisico si può notare un aumento della cristallinità e di conseguenza della densità, con la nascita di tensioni interne, fessurazioni e deformazioni. Quello chimico, che avviene a livello molecolare, in base all’agente degradante, va ad influenzare le catene polimeriche con una perdita di coesione e una diminuzione del peso molecolare. DEGRADO OSSIDATIVO DELLE MATERIE PLASTICHE Nonostante la degradazione dei polimeri organici e inorganici sotto l’effetto dell’ossigeno sia molto lenta, questa provoca il rilascio di sostanze chimiche che portano all’auto-catalizzazione del polimero stesso, cioè, gli agenti chimici frutto della degradazione attaccano a loro volta la catena polimerica, attivando un processo autodistruttivo. Inoltre, se questa fase viene interessata dalla formazione di radicali liberi per azione del calore o della luce, allora la reazione tra il polimero e l’ossigeno aumenta la velocità di scissione delle catene, che porta alla reticolazione e alla formazione di elementi volatili. Questo processo viene chiamato foto-ossidazione o termo-ossidazione, a seconda se il fattore scatenante sia stata la luce o il calore. Le conseguenze dirette sulla qualità del polimero si possono notare attraverso la riduzione delle proprietà meccaniche, specialmente per quanto riguarda l’elasticità e la resistenza alla rottura. DEGRADO BIOLOGICO DELLE MATERIE PLASTICHE Per degrado biologico si intende l’attacco da parte di funghi e batteri sui alcuni polimeri, specialmente quelli di derivazione naturale. Questi sono soggetti al fenomeno della Idrolisi, che può espone il polimero, in presenza di un alto tasso di umidità, alla rottura delle catene. Per bloccare il degrado si può optare per una conservazione in un ambiente privo di ossigeno, ma è necessario conoscere bene l’origine del polimero in quanto non è un trattamento universalmente valido. DEGRADO TERMICO DELLE MATERIE PLASTICHE Il fenomeno della degradazione termica è causato dalla presenza di idrogeni mobili nella catena o dall’attività radicalica che vengono innescati dal calore, causando la rottura della catena con la formazione di rotture e la produzione di elementi volatili. La mancanza di ossigeno porta alla depolimerizzazione della catena che avviene in tre fasi dissociative: iniziazione, trasferimento molecolare e propagazione. Per aumentare la resistenza chimica dei polimeri al degrado termico la soluzione migliore è l’aggiunta di additivi in fase di produzione. FOTO-DEGRADAZIONE DELLE MATERIE PLASTICHE Il fenomeno di foto-degradazione avviene quando il polimero è soggetto all’influenza dei raggi UV nel range di lunghezza d’onda tra 290 e 400 nm. A livello atomico sappiamo che le radiazioni di luce funzionano come flusso di particelle, nello specifico i fotoni, che entrando in contatto con le molecole dei materiali e, in certe condizioni, possono interagire passando da uno stato di bassa energia ad uno ad alta eccitazione energetica. Questi particolari flussi e movimenti si definiscono come Foto-fisici e/o Foto-chimici. Nel primo caso non intervengono modificazioni chimiche tra le molecole dei polimeri, mentre per il processo di Foto-chimica, esistono possibilità che le molecole alterino la loro caratteristica chimica in virtù della presenza di una abbondante energia. In alcune macromolecole sintetiche, l’energia dei fotoni contenute nelle radiazioni UV hanno la facoltà di provocare rotture dei legami covalenti.Categoria: notizie - tecnica - plastica - polimeri - degrado Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' Influenza della Temperatura e della Velocità di Deformazione sulle Proprietà Meccaniche dei Polimeri
Analisi teorico-sperimentale dell’effetto combinato di temperatura e strain rate per ottimizzare prestazioni e processi nei polimeri di Marco ArezioLa presente trattazione analizza in maniera approfondita come la temperatura e la velocità di deformazione influenzino le proprietà meccaniche dei materiali plastici. L’obiettivo principale è quello di fornire una caratterizzazione dettagliata del comportamento dei polimeri sotto diverse condizioni di sollecitazione, evidenziando i fenomeni fisici e chimici alla base di tali variazioni. Vengono illustrati i principi teorici fondamentali, le tecniche sperimentali più utilizzate e i risultati ottenuti in letteratura, ponendo particolare enfasi sull’interazione tra la temperatura, la velocità di deformazione e la struttura molecolare dei polimeri. Introduzione I materiali plastici rappresentano una categoria di materiali polimerici di grande importanza industriale e commerciale, grazie alla loro versatilità, leggerezza e facilità di lavorazione. Essi trovano impiego in una vasta gamma di settori, dall’automotive al packaging, dall’aerospaziale all’elettronica di consumo. Tuttavia, la comprensione e la previsione del loro comportamento meccanico richiedono un’attenzione particolare a vari parametri, tra cui la temperatura e la velocità di deformazione (strain rate). In molte applicazioni, infatti, i componenti in plastica subiscono deformazioni a ritmi molto variabili e in ambienti con condizioni termiche anche estreme: si pensi, ad esempio, a parti meccaniche che operano a basse temperature in alta montagna oppure a prodotti che vengono utilizzati in ambienti con alte temperature. Diventa pertanto imprescindibile comprendere come la struttura molecolare e la morfologia dei polimeri rispondano a variazioni di temperatura e a differenti velocità di sollecitazione. Le interazioni tra queste variabili influenzano profondamente proprietà come la resistenza a trazione, il modulo elastico, l’allungamento a rottura e la tenacità. In questa sede verranno delineate le basi teoriche, gli strumenti di caratterizzazione e un’ampia rassegna dei principali risultati sperimentali presenti in letteratura, al fine di fornire un quadro completo e aggiornato sulla caratterizzazione meccanica dei materiali plastici in funzione di temperatura e velocità di deformazione. Fondamenti teorici Struttura molecolare dei polimeri I materiali polimerici sono costituiti da lunghe catene molecolari che possono presentare differenti gradi di ramificazione, cristallinità e orientamento. Le proprietà meccaniche di un polimero dipendono in modo cruciale dalla sua struttura molecolare: Polimeri amorfi: presentano catene disordinate, senza regolarità spaziale. Esempi tipici includono polistirene (PS) e polimetilmetacrilato (PMMA). Polimeri semicristallini: presentano regioni cristalline (ordinate) immerse in una fase amorfa. Ne sono un esempio il polietilene (PE) e il polipropilene (PP). Polimeri reticolati (termoindurenti): sono caratterizzati da collegamenti covalenti tra le catene, che conferiscono elevata rigidità e resistenza al creep, ma spesso ridotta duttilità. La morfologia e il grado di cristallinità determinano il comportamento meccanico e termico di un polimero. A temperature relativamente basse, i polimeri amorfi possono presentare un comportamento vetroso, divenendo più fragili, mentre i polimeri semicristallini mostrano una transizione viscoelastica più complessa. Influenza della temperatura La temperatura influisce sulla mobilità delle catene polimeriche, portando a un passaggio tra diverse regioni di comportamento meccanico. In termini generali: Regione vetrosa: a basse temperature, le catene polimeriche sono “congelate” in posizione. I materiali in questa regione presentano un comportamento tipicamente fragile, con modulo elastico elevato e bassa deformazione prima della rottura. Regione di transizione vetrosa (Tg): con l’aumentare della temperatura, i segmenti di catena iniziano ad acquisire una certa mobilità. Questo si traduce in un calo del modulo elastico e in un aumento significativo dell’elongazione. Regione viscoelastica: ulteriori incrementi di temperatura aumentano la mobilità delle catene, facendo sì che il materiale mostri un comportamento sia elastico sia viscoso. In questo intervallo, le proprietà meccaniche sono fortemente dipendenti dalla velocità di deformazione. Regione visco-plastica: a temperature molto elevate, specie oltre il punto di fusione per i polimeri semicristallini, il materiale perde del tutto la sua struttura e si comporta come un fluido ad alta viscosità. In generale, un incremento di temperatura tende a ridurre la resistenza meccanica e il modulo elastico del polimero, mentre ne aumenta la duttilità. La temperatura di transizione vetrosa (Tg) rappresenta un parametro critico nella scelta del campo di utilizzo di un materiale plastico. Influenza della velocità di deformazione La velocità di deformazione, spesso espressa in s^-1, è un fattore determinante nella risposta meccanica dei polimeri. A parità di temperatura, un polimero caricato a bassa velocità di deformazione avrà maggior tempo per rilassare le tensioni interne e potrà mostrare comportamenti di tipo plastico o addirittura viscoelastico, con fenomeni di creep e di fluage. Al contrario, se il carico è applicato rapidamente (alta velocità di deformazione), la catena polimerica non ha il tempo di riorientarsi e di dissipare energia, manifestando un comportamento più rigido e fragile. È possibile studiare l’effetto combinato di temperatura e velocità di deformazione utilizzando la teoria della superposizione tempo-temperatura (Time-Temperature Superposition, TTS), che permette di costruire curve maestre in un ampio intervallo di frequenze o di velocità di deformazione. Attraverso il principio di equivalenza tempo-temperatura, si riesce a correlare l’effetto di una variazione di temperatura con quello di una variazione di frequenza (o velocità) di sollecitazione. Metodologie sperimentali Prove di trazione e compressione Le più comuni tecniche di caratterizzazione meccanica dei materiali plastici prevedono la realizzazione di prove di trazione e di compressione, in cui campioni normalizzati (ad esempio, in accordo con le normative ASTM o ISO) vengono sottoposti a un carico crescente a velocità di deformazione controllata. Prova di trazione: si applica uno sforzo lungo l’asse del campione e si registrano forze e allungamenti nel tempo. Da questi dati è possibile ricavare il diagramma sforzo-deformazione e calcolare il modulo di Young, la tensione di snervamento, l’allungamento a rottura e la tensione a rottura. Prova di compressione: meno utilizzata per i polimeri a causa del rischio di instabilità del provino (instabilità a carico di punta), ma altrettanto significativa per la progettazione di componenti soggetti a carichi compressivi. In entrambi i casi, per studiare l’influenza della temperatura, il campione può essere alloggiato in camere climatiche o termostatiche capaci di operare in un ampio range termico. Variando la velocità di deformazione, solitamente nell’intervallo tra 10^-4 s^-1 e 10^2 s^-1, si possono cogliere le diverse risposte del materiale in funzione delle condizioni di prova. Dinamometria meccanica (DMA) La dinamometria meccanica (o analisi dinamico-meccanica, DMA) è una tecnica che applica un carico oscillante al campione. La risposta in termini di modulo elastico (modulo di conservazione 𝐸′) e di smorzamento (fattore di perdita tan δ) iene misurata in funzione della temperatura o della frequenza di sollecitazione. Ciò permette di mappare la transizione vetrosa, le regioni di rilassamento secondarie e di interpretare le proprietà viscoelastiche del materiale. Attraverso la DMA è possibile ottenere informazioni estremamente precise sulla dipendenza dalle frequenze di sollecitazione (e dunque dalla velocità di deformazione) e sui fenomeni di transizione e dissipazione dell’energia. L’analisi consente inoltre di effettuare il Time-Temperature Superposition, costruendo curve maestre che forniscono indicazioni sull’andamento delle proprietà in un intervallo molto ampio di velocità di deformazione. Prove d’urto Le prove d’urto (ad esempio, la prova Charpy o Izod) sono volte a determinare la resistenza a frattura di un polimero quando sottoposto a un carico impulsivo. Le alte velocità di deformazione raggiunte in queste prove permettono di investigare il comportamento fragile o duttile del materiale in situazioni estreme. Anche in questo caso, la temperatura gioca un ruolo determinante: i polimeri amorfi mostrano un peggioramento drastico della resilienza quando operano a temperature inferiori alla Tg, mentre i semicristallini possono subire transizioni duttile-fragile a temperature inferiori alla loro temperatura di transizione. Risultati sperimentali e discussione Effetto combinato di temperatura e velocità di deformazione Come anticipato, la temperatura e la velocità di deformazione agiscono sinergicamente sul comportamento meccanico dei materiali plastici. In generale, si possono distinguere due tendenze principali: A basse temperature o alte velocità di deformazione: il polimero si comporta in modo più rigido e fragile, con una ridotta capacità di deformazione plastica. In questa condizione, la ridotta mobilità delle catene impedisce i meccanismi di dissipazione dell’energia, favorendo la rottura fragile. Ad alte temperature o basse velocità di deformazione: il polimero mostra un comportamento più duttile, con aumento dell’elongazione a rottura e una minore tensione di snervamento. L’energia di frattura aumenta, poiché i segmenti molecolari hanno il tempo per scorrere e riorientarsi, dissipando energia. Diversi studi hanno dimostrato che, attraverso la Time-Temperature Superposition, è possibile ottenere un diagramma sforzo-deformazione “generalizzato” che copre un’ampia gamma di condizioni di carico. Ad esempio, un polimero testato a 20 °C e a una velocità di deformazione di 10^-3 s^-1 può mostrare un comportamento analogo a quello dello stesso materiale testato a 60 °C con una velocità di deformazione pari a 10^-5 s^-1. Transizione duttile-fragile e morfologia Nei polimeri semicristallini, la presenza di regioni cristalline svolge un ruolo fondamentale nel determinare la resistenza meccanica e la tenacità. A basse temperature, tali regioni limitano i meccanismi di scorrimento, favorendo la rottura fragile. Con l’incremento termico, la fase amorfa diviene più mobile e le regioni cristalline possono riorientarsi, conferendo maggiore duttilità al materiale. Nei polimeri amorfi, la transizione fragile-duttile è fortemente correlata alla temperatura di transizione vetrosa (Tg). Sotto la Tg, il materiale mostra un comportamento tipicamente vetroso, mentre al di sopra di essa diviene più elastico e plastico. In termini di velocità di deformazione, se il carico viene applicato molto rapidamente e in prossimità della Tg, il materiale potrebbe non avere il tempo di passare a un regime duttile, manifestando una rottura fragile. Deformazione plastica e fenomeni di rilassamento La temperatura e la velocità di deformazione influiscono anche sui principali fenomeni di rilassamento molecolare, come il rilassamento α (correlato alla transizione vetrosa) e il rilassamento β (legato al movimento di segmenti di catena più piccoli). In condizioni di carico lento o di temperatura elevata, tali fenomeni risultano più marcati, poiché le catene hanno il tempo per riorganizzarsi, dissipando energia e ritardando la nucleazione della frattura. Per i polimeri semicristallini, la fusione parziale delle regioni cristalline a temperature prossime a Tm (temperatura di fusione) introduce ulteriori meccanismi di dissipazione, come lo scorrimento di lamelle cristalline o la formazione di microcavità nelle interfacce amorfo-cristalline. Questi fenomeni contribuiscono ad aumentare la tenacità e la deformazione prima della rottura. Conclusioni La presente analisi ha messo in luce come la temperatura e la velocità di deformazione siano due variabili fondamentali per la caratterizzazione meccanica dei materiali plastici. L’effetto di tali parametri è riconducibile alle modificazioni nella mobilità delle catene polimeriche e alla variazione della morfologia interna (specie nei polimeri semicristallini), con conseguenze dirette sulle proprietà meccaniche come resistenza a trazione, modulo elastico, allungamento a rottura e resilienza. Si possono trarre alcune principali considerazioni: Temperatura: l’aumento di temperatura riduce il modulo elastico e la resistenza a rottura, ma incrementa la duttilità del materiale. È particolarmente rilevante identificare la temperatura di transizione vetrosa (Tg) e la temperatura di fusione (Tm) al fine di definire gli intervalli di utilizzo sicuri. Velocità di deformazione: a velocità di deformazione elevate, i meccanismi di dissipazione dell’energia sono limitati, favorendo una frattura di tipo fragile. A velocità di deformazione più basse, la rilassazione molecolare consente una deformazione plastica più estesa e, di conseguenza, una maggiore duttilità. Interazione temperatura-velocità di deformazione: la Time-Temperature Superposition (TTS) offre un potente strumento per correlare i dati sperimentali ottenuti in diversi range di temperatura e velocità di deformazione, consentendo di costruire “curve maestre” che descrivono il comportamento del materiale in condizioni estreme o non sperimentate direttamente. La comprensione di questi aspetti risulta essenziale nella progettazione di componenti in plastica e nella definizione dei cicli di lavorazione (stampaggio a iniezione, estrusione, termoformatura), così da evitare rotture premature o malfunzionamenti. Ulteriori sviluppi in quest’area di ricerca potrebbero riguardare l’analisi quantitativa dei fenomeni di rilassamento molecolare attraverso tecniche di spettroscopia (ad esempio, RMN allo stato solido) e l’impiego di modelli costitutivi avanzati (come visco-iperdinamici o iperplastici) per simulare al computer il comportamento di componenti in condizioni operative reali.© Riproduzione Vietata Riferimenti bibliografici essenziali Ward, I. M. & Sweeney, J. (2012). Mechanical Properties of Solid Polymers. Chichester: Wiley. Ferry, J. D. (1980). Viscoelastic Properties of Polymers. New York: John Wiley & Sons. Menard, K. P. (2008). Dynamic Mechanical Analysis: A Practical Introduction. Boca Raton: CRC Press. Callister, W. D., & Rethwisch, D. G. (2021). Materials Science and Engineering: An Introduction. New York: John Wiley & Sons.
SCOPRI DI PIU'
