







 Polimeri Biocompatibili per Applicazioni Mediche: Innovazione nei Materiali per Impianti e Sistemi di Rilascio di Farmaci
Materiali polimerici avanzati per impianti medici e tecnologie di rilascio controllato dei farmaci, capaci di migliorare sicurezza ed efficacia terapeuticadi Marco ArezioI polimeri biocompatibili rappresentano un'area di grande interesse nella ricerca medica, grazie alle loro caratteristiche uniche e versatili che li rendono ideali per numerose applicazioni nel campo della salute. Dagli impianti medici ai sistemi di rilascio controllato di farmaci, questi materiali stanno rivoluzionando l'ingegneria biomedica. Lo sviluppo di nuovi polimeri con proprietà specifiche può migliorare significativamente l'efficacia, la sicurezza e la durabilità delle soluzioni terapeutiche. In questo articolo esploreremo i principali progressi nella ricerca sui polimeri biocompatibili e le loro applicazioni future, con particolare attenzione agli impianti biocompatibili e ai sistemi di rilascio controllato di farmaci. Polimeri Biocompatibili: Definizione e Caratteristiche Un polimero biocompatibile è un materiale capace di interagire con i tessuti e i fluidi corporei senza provocare reazioni avverse come infiammazioni, tossicità o rigetto da parte del sistema immunitario. La biocompatibilità, quindi, non si riferisce solo all'assenza di effetti negativi, ma anche alla capacità del materiale di integrarsi e funzionare correttamente all'interno del corpo umano. I principali parametri per valutare la biocompatibilità includono la citotossicità, l'emocompatibilità e la degradazione controllata. Nella pratica, i polimeri biocompatibili devono essere: Non tossici: Non devono rilasciare sostanze che possano danneggiare i tessuti o interferire con le funzioni fisiologiche. Degradabili: Alcuni polimeri devono essere progettati per degradarsi in modo prevedibile e sicuro, particolarmente nei casi in cui il materiale viene utilizzato per impianti temporanei o sistemi di rilascio di farmaci. Stabili: Devono mantenere le loro proprietà meccaniche e chimiche per tutto il tempo richiesto dalla loro funzione. Modulabili: Le proprietà del polimero (rigidità, porosità, resistenza alla deformazione, ecc.) devono essere adattabili a seconda delle specifiche applicazioni mediche. Tipologie di Polimeri Biocompatibili I polimeri biocompatibili possono essere di origine naturale o sintetica, ognuno con vantaggi e svantaggi a seconda delle applicazioni previste. Polimeri Naturali I polimeri naturali, come il collagene, la chitina, la cellulosa e l'acido ialuronico, sono spesso preferiti per applicazioni in cui è richiesta una perfetta integrazione con i tessuti biologici. Questi materiali tendono a degradarsi in modo naturale e non provocano reazioni immunitarie significative. Tuttavia, la loro variabilità e la difficoltà di produzione su larga scala rappresentano spesso un problema. Un esempio rilevante è rappresentato dalla chitosano, un derivato della chitina, utilizzato per applicazioni come la guarigione delle ferite e come vettore per il rilascio di farmaci. La sua biocompatibilità, associata a un'eccellente capacità di adesione ai tessuti, lo rende ideale per queste applicazioni. Polimeri Sintetici I polimeri sintetici, come il polietilenglicole (PEG), il polilattico-co-glicolico (PLGA) e il polietilene, sono più facili da produrre e da manipolare in termini di proprietà meccaniche. Questi materiali permettono una maggiore precisione nella creazione di dispositivi medici su misura, come gli impianti ortopedici o i sistemi di rilascio di farmaci. Un aspetto importante è che la degradazione di alcuni polimeri sintetici può essere progettata in modo controllato, consentendo una somministrazione temporizzata di farmaci o la degradazione di un impianto una volta completata la sua funzione. Impianti Biocompatibili: Nuovi Materiali e Tecnologie Gli impianti medici biocompatibili stanno evolvendo rapidamente grazie all'introduzione di nuovi polimeri in grado di interagire meglio con i tessuti umani. Questo progresso ha un impatto significativo su molte discipline mediche, in particolare ortopedia, odontoiatria e chirurgia cardiovascolare. Uno dei materiali più promettenti per gli impianti è il PLGA, un copolimero che combina acido lattico e acido glicolico. Il PLGA ha la capacità di degradarsi gradualmente in prodotti non tossici (acido lattico e acido glicolico), che vengono metabolizzati e rimossi dal corpo. Questa caratteristica lo rende particolarmente utile per impianti temporanei, come stent o sistemi di fissazione ossea, che non richiedono una rimozione chirurgica una volta completata la loro funzione. Un altro sviluppo interessante riguarda i polimeri a memoria di forma, come il polietilene tereftalato modificato, che possono cambiare forma in risposta a stimoli esterni (temperatura, luce, ecc.). Questi polimeri vengono utilizzati per creare impianti che possono adattarsi a diverse condizioni anatomiche, riducendo la necessità di interventi chirurgici multipli. Sistemi di Rilascio Controllato di Farmaci: Il Ruolo dei Polimeri Il rilascio controllato di farmaci è un altro campo in cui i polimeri biocompatibili stanno avendo un impatto significativo. I polimeri degradabili, come il PLGA e il PEG, sono ampiamente utilizzati per la formulazione di microsfere, nanoparticelle e gel che permettono un rilascio prolungato e controllato del principio attivo. Ciò è particolarmente utile in terapie dove il mantenimento di una concentrazione costante di farmaco nel corpo è cruciale, come nel trattamento del cancro o delle malattie croniche. Microsfere e Nanoparticelle Le microsfere e le nanoparticelle polimeriche sono utilizzate per incapsulare farmaci, proteggendoli da un rapido metabolismo e permettendo il loro rilascio graduale. Le particelle di PLGA, ad esempio, vengono impiegate per il rilascio di farmaci antitumorali, antibiotici e ormoni, poiché il tasso di degradazione del polimero può essere regolato variando il rapporto tra acido lattico e glicolico. Idrogel Biocompatibili Gli idrogel, reti polimeriche tridimensionali in grado di trattenere grandi quantità di acqua, sono utilizzati come supporto per il rilascio di farmaci o come scaffold per la rigenerazione tissutale. Grazie alla loro struttura porosa e alla loro biocompatibilità, gli idrogel sono ideali per applicazioni come la somministrazione di farmaci oftalmici o per la rigenerazione della pelle nei pazienti con ustioni gravi. Polimeri Stimolo-Responsivi Una delle aree più avanzate nella ricerca sui polimeri per il rilascio di farmaci è quella dei polimeri stimolo-responsivi, in grado di rilasciare il farmaco in risposta a cambiamenti nell'ambiente biologico, come il pH, la temperatura o la presenza di enzimi specifici. Questo approccio può migliorare l'efficacia terapeutica riducendo gli effetti collaterali, poiché il farmaco viene rilasciato solo quando e dove necessario. Prospettive Future La ricerca sui polimeri biocompatibili per applicazioni mediche è in continua evoluzione, con nuovi materiali e tecnologie che promettono di migliorare ulteriormente le prestazioni degli impianti e dei sistemi di rilascio controllato. Le direzioni future comprendono l'uso di polimeri intelligenti in grado di rispondere a stimoli esterni, lo sviluppo di materiali biocompatibili con proprietà antibatteriche e la combinazione di polimeri con nanotecnologie per un targeting più preciso dei farmaci. In conclusione, i polimeri biocompatibili stanno trasformando il campo della medicina moderna, offrendo soluzioni innovative per migliorare la qualità della vita dei pazienti. Dai nuovi materiali per impianti agli avanzati sistemi di rilascio controllato di farmaci, questi progressi rappresentano una frontiera promettente per la scienza e la medicina del futuro.
SCOPRI DI PIU' Plastica da Post Consumo: Raccolta, Riciclo e Riuso
di Marco ArezioLa plastica riciclata da post consumo e i polimeri in plastica riciclata che derivano dalla raccolta differenziata dei rifiuti domestici sono una conquista, relativamente recente, in un mondo che si muove verso la circolarità dei beni e delle risorse. Nell’ambito dell’economia circolare, quell’area di interesse che riguarda lo studio e l’applicazione di metodi, sistemi produttivi e legislativi, atti a riciclare i prodotti a fine vita, la plastica è sicuramente un attore primario della raccolta, lavorazione e riuso. La plastica riciclata si definisce da post consumo quando il prodotto, sotto forma di imballo o di oggetto finito, esaurisce il compito per cui viene prodotto e viene conferito, attraverso la raccolta differenziata, agli impianti di riciclo meccanici, per creare nuova materia prima in una sorta di circolarità continua. In Italia la raccolta dei rifiuti da post consumo e la loro selezione di base è affidata, prevalentemente, a consorzi nazionali, quali il Corepla per gli imballi come l’HDPE, il PP, l’LDPE, il PET e il PS, il Coripet per i soli imballi in PET e il Conip per gli imballi rigidi dal settore ortofrutticolo, solo per citarne alcuni. Ma ogni paese, in cui la raccolta differenziata è normata e organizzata, ha la propria o le proprie struttura di raccolta nazionali.Tra i prodotti più raccolti e riciclati troviamo:• LDPE, polietilene a bassa densità, che viene dalla raccolta degli imballi flessibili, come i sacchetti, i film da imballo, i teli da copertura e gli imballi rigidi come possono essere i vasi dei fiori. • HDPE, polietilene ad alta densità, che viene principalmente dalla raccolta dei flaconi dei detersivi e delle taniche per i liquidi. • PP, polipropilene, che deriva da imballi flessibili come i film per il packaging ma anche da imballi rigidi come cassette, paraurti, giochi, sedie, tavoli, prodotti per l’edilizia, come tubi, sifoni, griglie, vespai, piastrelle, secchi. • PS, Polistirolo, che proviene dagli imballi per il packaging, dai vasi e da molti articoli per l’edilizia e il settore elettrico, come prese per la corrente, quadri elettrici. • PET, polietilene tereftalato, nella plastica da post consumo è principalmente espresso dalle bottiglie dell’acqua minerale e delle bibite. La lavorazione degli imballi in plastica post consumo comporta la conoscenza approfondita della filiera della raccolta, dei sistemi di riciclo industriale del rifiuto e dell’applicazione della materia prima che ne deriva per la realizzazione di nuovi prodotti. La raccolta differenziata dei materiali plastici, ma anche degli altri prodotti raccolti, come il vetro, i metalli, il legno, la carta, la gomma contribuiscono in modo determinante alla riduzione dell’impronta carbonica, a regolare la gestione dei rifiuti in modo che non vadano dispersi nell’ambiente e a risparmiare le materie prime che diversamente dovrebbero essere estratte dal pianeta. Raccogliere i rifiuti, riciclarli, creare nuove materie prime dagli scarti, produrre nuovi prodotti attraverso la circolarità del sistema di produzione e di consumo è una delle chiavi, ma non la sola, che permette la progettazione di un mondo migliore. Una filiera di grande importanza, anche a livello economico, che contribuisce in modo attivo ai bilanci degli stati, a dare lavoro e a creare un’importante sostenibilità tra l’uomo e la natura. Una filiera che contempla non solo la produzione di materie prime ricavate dai rifiuti, ma anche l’industria della macchine e degli stampi per la produzione e il suo controllo, i produttori di oggetti finiti fatti in plastica riciclata, di società di servizi, di trasporto, gli enti di ricerca e molto altro. Categoria: notizie - tecnica - plastica - riciclo - post consumo . produzione
SCOPRI DI PIU' Biopoliestere PLA: L'Innovazione Sostenibile che Rivoluziona il Settore degli Imballaggi
Un nuovo biopoliestere flessibile e biodegradabile apre la strada a un futuro più verdedi Marco ArezioNel panorama odierno della sostenibilità e dell'economia circolare, un materiale emerge come protagonista per le sue proprietà ecologiche e le potenzialità di mercato: il biopoliestere PLA (acido polilattico). Prodotto a partire da risorse rinnovabili, il PLA offre un'alternativa sostenibile ai polimeri tradizionali, aprendo nuovi orizzonti grazie alle sue caratteristiche di biodegradabilità e riciclabilità con un consumo energetico ridotto. Il Contributo del Fraunhofer Institute Uno dei principali innovatori nel campo del biopoliestere PLA è il Fraunhofer Institute di Potsdam, che ha sviluppato una versione avanzata di questo materiale, ottenendo un polimero più flessibile, biodegradabile e di origine biologica. Questo progresso non è solo teorico ma ha ricevuto riconoscimenti a livello internazionale, dimostrando il valore delle ricerche condotte. La Sfida della Flessibilità Il PLA classico, pur vantando un elevato potenziale di mercato, presenta alcune limitazioni. La sua elevata rigidità lo rende ideale per imballaggi rigidi, come bicchieri usa e getta, ma inadatto per imballaggi flessibili, che costituiscono una parte significativa dei rifiuti plastici. Per superare questa limitazione, il Fraunhofer Institute ha esplorato l'uso dei polieteri, polimeri contenenti gruppi etere che possono essere incorporati nella catena polimerica del PLA per migliorare la flessibilità del materiale. Polieteri: Una Soluzione Innovativa I polieteri, atossici e disponibili in commercio, possono essere prodotti da materie prime di origine biologica. Tradizionalmente, questi plastificanti venivano aggiunti al PLA come additivi, ma la loro migrazione nel tempo rendeva il materiale nuovamente rigido. Per risolvere questo problema, i ricercatori del Fraunhofer Institute hanno ancorato i polieteri direttamente alla catena polimerica del PLA tramite legami covalenti. Questa tecnica innovativa ha portato alla sintesi di copolimeri a blocchi, in cui i segmenti di polietere si connettono alle estremità della catena di PLA. Un Nuovo PLA Flessibile e Biodegradabile Il risultato di questa ricerca è un nuovo tipo di PLA che mantiene la flessibilità nel lungo termine senza il rischio di migrazione dei plastificanti. Questo biopoliestere è almeno per l'80% di origine biologica, con la possibilità di arrivare al 100% attraverso ulteriori sviluppi. Inoltre, la sua produzione può avvenire in modo economico e con processi chimici accessibili anche a imprese di medie dimensioni, democratizzando così la produzione di PLA che fino ad ora era dominata da grandi impianti. Implicazioni Commerciali e Ambientali Il nuovo PLA sviluppato dal Fraunhofer Institute non solo offre un'alternativa più sostenibile ai polimeri tradizionali, ma rappresenta anche un significativo passo avanti per l'economia circolare. Il processo di riciclo chimico di questo materiale richiede un apporto energetico inferiore rispetto a quello necessario per polimeri come l'LDPE (polietilene a bassa densità), riducendo ulteriormente l'impatto ambientale. Conclusioni Il biopoliestere PLA sviluppato dal Fraunhofer Institute rappresenta un esempio concreto di come la ricerca e l'innovazione possono guidare la transizione verso un'economia più sostenibile. Con le sue caratteristiche di biodegradabilità, riciclabilità e origine biologica, questo materiale ha il potenziale per rivoluzionare il settore degli imballaggi e oltre. La possibilità di una produzione economica e scalabile apre nuove opportunità commerciali, rendendo il PLA una scelta sempre più attraente per aziende e consumatori attenti all'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Sacchetti in LDPE Riciclato: Come Evitare Problemi Qualitativi
di Marco ArezioIl mondo dei sacchetti in LDPE riciclato è ampiamente rappresentato dalla tipologia che usiamo tutti i giorni per la raccolta differenziata che, attraverso il loro diverso colore, ci aiutano a separare in modo corretto i rifiuti.La tendenza nella produzione del sacchetto era rappresentata dalla riduzione massima dello spessore e dall’uso di materie prime sempre meno qualitative. Tutto questo rientrava in una logica di mercato in cui il sacchetto doveva costare sempre meno, creando quindi dei prodotti sempre meno performanti dal punto di vista qualitativo.Le problematiche maggiori che si riscontravano erano le seguenti:• Fragilità del sacco sotto l’effetto del peso del rifiuto introdotto con rottura delle pareti per sfondamento • Scollamento dei punti di saldatura delle labbra del sacco con apertura verticale dello stesso • Taglio del sacchetto in presenta di impurità nella parete • Irregolarità della superficie con fenomeni chiamati “occhio di pernice” • Difficoltà nella realizzazione dei colori • Odore pungente dei sacchi anche dopo molto tempo • Secchezza del sacchetto a causa dell’uso di film raccolti degradati dal sole, specialmente per lo scarto che proviene dalle serre agricole Tutti questi problemi sarebbero da analizzare singolarmente in quanto ogni punto ha una lunga storia da raccontare e un chiaro percorso per la sua risoluzione. Nell’articolo di oggi facciamo un salto, arrivando direttamente alle ricette che possono risolvere tutte queste problematiche, permettendo la produzione di sacchi qualitativamente corretti con un occhio ai costi generali di produzione. La maggior parte dei problemi elencati derivano dall’uso al 100% di un input da post consumo, da raccolta differenziata o dei teli agricoli, il cui riciclo meccanico, seppur eccellente con le nuove linee produttive, comporta molte delle problematiche citate. Sicuramente ad una maggior qualità delle linee di riciclo, intese come selezione, lavaggio, densificazione, filtrazione ed estrusione dei granuli, corrisponde una minore quantità ed importanza di problemi, ma il riciclo meccanico del rifiuto proveniente dalla raccolta differenziata o dal settore agricolo, ha comunque dei limiti qualitativi ad oggi non ancora risolti. Per questo motivo l’attenzione alla preparazione di ricette per compounds, realizzati con l’attenzione alla risoluzione di questi problemi, dà la possibilità di creare dei granuli in LDPE, provenienti dal riciclo, con qualità superiori, rimanendo nell’ottica dell’economia circolare che impone il consumo dei rifiuti che realizziamo quotidianamente. Il compound dovrebbe contenere una parte significativa di un input di film di LDPE che non provenga dalla raccolta differenziata, non necessariamente di provenienza post industriale, ma da uno scarto che non sia stato mischiato e inquinato da altre materie plastiche miste. In base alla caratteristica del prodotto finale da realizzare, si deciderà come comporre la ricetta dell’input, così da poter garantire la qualità attesa dal cliente. Gli indici qualitativi devono risolvere i problemi di cui abbiamo parlato tenendo conto di alcune indicazioni:• Permettere la produzione del sacco a partire da 20 micron • L’elasticità deve essere maggiore rispetto ad una ricetta con il 100% post consumo • La tenuta delle saldature, anche a freddo e sotto il peso del contenuto del sacco, deve essere elevata. • L’assenza di piccoli corpi estranei, che si formano a causa della degradazione di materiali differenti dall’LDPE in fase di estrusione, che incidono sul taglio longitudinale accidentale del prodotto. • Poter realizzare una superficie liscia, senza piccole corrugazioni o irregolarità. • La ricetta deve prevedere la possibilità di fare film con colori chiari e scuri, semitrasparenti negli spessori minori. • Assenza o la riduzione marcata dell’odore pungente tipico del post consumo deve poter essere perseguita. Sulla scorta di una modulazione corretta dell’input del materiale e l’attenzione alle fasi eli riciclo e granulazione, è possibile migliorare in modo notevole la qualità dei sacchetti in LDPE che si producono, con un maggiore margine di contribuzione sulla produzione e una maggiore soddisfazione del cliente finale, avendo sempre sotto controllo i costi. Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - sacchetti - film - qualità Articoli correlati:CHE QUALITÀ DI FILM È OTTENIBILE CON L'USO DELL' LDPE RICICLATO?LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOKVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU' Come Rendere più Brillante ed Uniforme il Colore di un Polimero Riciclato
La colorazione di un polimero plastico riciclato, specialmente se il suo input è lo scarto post consumo, è soggetta a molti fattori che ne influenzano il risultato finale di Marco ArezioNon basta scegliere un masterbach del colore desiderato e seguire le schede tecniche, in cui può essere indicata la percentuale da aggiungere al fuso polimerico, per aspettarsi il colore desiderato. Specialmente se il polimero che stiamo per far nascere proviene dagli scarti plastici da post consumo, il colore desiderato ha bisogno di varie considerazioni a monte, ben prima di accendere l’estrusore, addirittura dal rifiuto plastico che dobbiamo ancora selezionare. Azzardato? Esagerato? No, in quanto ogni elemento plastico che verrà selezionato, porterà con sé la sua storia, in termini di qualità, di performances, di odore e anche di influenza sul colore finale. Rendere più brillante e più uniforme il colore di un polimero riciclato può essere una vera sfida, a causa delle impurità e delle degradazioni che possono verificarsi durante il ciclo di vita del polimero. Tuttavia, ci sono diverse strategie che possono essere utilizzate per migliorare la brillantezza del colore: Pulizia approfondita Una pulizia accurata del polimero riciclato, intesa come una buona selezione, un buon lavaggio e una buona filtrazione, può rimuovere una buona parte di impurità o residui che influenzano negativamente l'aspetto del polimero. Compatibilizzanti Utilizzare dei compatibilizzanti può migliorare la miscelazione di polimeri diversi o di additivi, conducendo a una migliore uniformità e brillantezza. Additivi ottici Gli brighteners ottici (OBAs) possono essere utilizzati per rendere i polimeri riciclati più bianchi o brillanti. Funzionano assorbendo la luce ultravioletta e rilasciandola come luce visibile blu, compensando così le tonalità giallastre indesiderate. Agenti nucleanti Sono additivi che possono influenzare il processo di cristallizzazione dei polimeri semicristallini, come il polipropilene. Una cristallizzazione controllata può portare a migliori proprietà ottiche e a una migliore brillantezza del colore. Additivi di miglioramento della dispersione Questi additivi aiutano nella dispersione uniforme di pigmenti e altri additivi nel polimero, garantendo un colore uniforme. Coloranti di alta qualità Utilizzare pigmenti e coloranti di alta qualità, specifici per i polimeri riciclati, può produrre colori più vividi e brillanti nel polimero riciclato. Processo di estrusione Ottimizzare le condizioni di estrusione, come temperatura e velocità, può migliorare la brillantezza del polimero finito, evitando di stressare termicamente il materiale con ricadute negative sulla qualità delle superfici. Tecniche di finitura Dopo la lavorazione, tecniche di finitura come lucidatura o rivestimento possono essere utilizzate per migliorare la brillantezza del prodotto finale. Stabilizzatori UV L'esposizione ai raggi UV può causare la degradazione del colore nel tempo. L'uso di stabilizzatori UV può aiutare a proteggere il colore dallo sbiadimento e mantenerlo brillante. Riduzione dell'ossidazione L'ossidazione può influire sulla brillantezza del colore. Utilizzare antiossidanti può aiutare a proteggere il polimero dall'ossidazione durante la lavorazione. Blending Miscelare il polimero riciclato con una piccola quantità di polimero vergine può, in certe condizioni, migliorare la brillantezza del colore. È importante sottolineare che la strategia o la combinazione di più strategie da adottare, dipendernno dalle specifiche esigenze e dalle condizioni del polimero riciclato in questione. Potrebbe essere necessario sperimentare diverse opzioni per ottenere i risultati desiderati. Come il caco3 (carbonato di calcio) influenza i colori nei polimeri riciclati Il carbonato di calcio (CaCO₃) ha un effetto significativo sui colori dei polimeri riciclati quando viene utilizzato come filler. Vediamo come può influenzare l'aspetto estetico dei polimeri: Opacità Il CaCO₃ ha una natura biancastra e può aumentare l'opacità del polimero. Ciò significa che, quando viene aggiunto a un polimero trasparente o semitrasparente, può ridurre la sua trasparenza. Inoltre ad un aumento delle quantità percentuali utilizzate possono verificarsi cambi di colore di base verso sfumature irregolari ed opache. Luminosità L'aggiunta di CaCO₃, può aumentare la luminosità di un polimero, da non confondere con la brillantezza, a causa della sua natura bianca. Se il polimero riciclato ha un colore scuro o grigio a causa di impurità o additivi precedenti, l'aggiunta di CaCO₃ può renderlo leggermente più chiaro. Interazioni con altri additivi Se nel polimero riciclato sono presenti altri additivi o coloranti, il carbonato di calcio può interagire con questi. Il che potrebbe influenzare l'aspetto finale del polimero in termini di colore e opacità. Diffusione della luce Il CaCO₃ ha la capacità di diffondere la luce, quindi questo comportamento può influenzare l'aspetto visivo del polimero, rendendolo meno brillante o meno trasparente. È importante sottolineare che l'effetto del CaCO₃ sul colore e sull'aspetto di un polimero riciclato può variare in base alla dimensione e alla distribuzione delle particelle di questa carica minerale, così come alla quantità di filler aggiunta e alle proprietà del polimero di base. Come il talco influisce sulla qualità dei colori nei polimeri riciclati Il talco, un minerale a base di silicato di magnesio, è comunemente utilizzato come filler nei composti di plastica. Nel contesto dei polimeri riciclati, il talco può influenzare la qualità dei colori in vari modi: Opacità Come il CaCO₃, anche il talco può aumentare l'opacità del polimero. Ciò significa che l'aggiunta di talco a un polimero trasparente o semitrasparente può ridurne la trasparenza. Tonalità di colore A causa della sua natura bianco-grigia, l'aggiunta di talco può influenzare la tonalità del colore del polimero riciclato, rendendolo potenzialmente più pallido o attenuando colori brillanti. Uniformità del colore Il talco può contribuire a fornire un aspetto più uniforme al polimero, specialmente se il materiale riciclato ha inizialmente un colore non uniforme a causa di impurità o di precedenti additivi. Diffusione della luce Le particelle di talco disperse nella matrice polimerica possono diffondere la luce, influenzando l'aspetto visivo del polimero e potenzialmente rendendolo meno brillante, come succede con il carbonato di calcio. Interazioni con altri additivi Se il polimero riciclato contiene altri additivi, coloranti o stabilizzatori, il talco può interagire con questi componenti, influenzando l'aspetto finale del materiale. Effetto sulla lavorabilità Anche se non si tratta direttamente di un effetto sul colore, la presenza di talco può alterare le proprietà di flusso del polimero durante la lavorazione. Questo può avere un impatto sulle finiture superficiali dei prodotti e, di conseguenza, sulla percezione del colore e sulla brillantezza. Per massimizzare la qualità del colore in un polimero riciclato con talco, è importante controllare la quantità e la dimensione delle particelle di talco, talvolta potrebbe essere necessario bilanciare l'utilizzo del talco con altri additivi o stabilizzatori. Come sempre, la formulazione ottimale dipenderà dalle esigenze specifiche dell'applicazione e dai risultati desiderati. Come intervenire sulle fasi di riciclo dei polimeri per aumentare la qualità del granulo colorato prodottoLa qualità del granulo colorato prodotto dai polimeri riciclati può essere influenzata da vari fattori durante le fasi di riciclo. Ecco alcune strategie e interventi che possono essere implementati per migliorare la qualità: Selezione e Separazione Questa è una delle fasi più critiche e più importanti è la selezione dei rifiuti plastici. Una separazione accurata dei diversi tipi di plastica può ridurre le contaminazioni e garantire che il materiale riciclato sia il più puro possibile. Lavaggio Approfondito Dopo la separazione, la plastica dovrebbe essere lavata accuratamente per rimuovere residui, sporco, etichette adesive e altri contaminanti. Degassaggio Durante l'estrusione, è essenziale avere un efficace impianto di degassaggio per rimuovere l'umidità, gli odori e le sostanze volatili che possono compromettere la qualità del granulo e la colorazione. Ottimizzazione del Processo di Estrusione La temperatura, la velocità e le condizioni di estrusione dovrebbero essere ottimizzate per evitare la degradazione del polimero e garantire una buona miscelazione del colore. Controllo della Dimensione delle Particelle La dimensione e la forma delle particelle di pigmento o colorante possono influenzare l'aspetto del granulo. Una buona dispersione è fondamentale per ottenere una colorazione uniforme. Test e Controllo Qualità Dopo la produzione, è essenziale testare i granuli per assicurarsi che rispettino le specifiche desiderate. Questo può includere test sulla colorazione, sulla resistenza e su altre proprietà rilevanti. Stoccaggio Corretto Conservare i granuli in condizioni ottimali (al riparo dalla luce, in un ambiente asciutto) per prevenire la degradazione o variazioni di colore prima dell'utilizzo. Con quali strumenti possiamo valutare la qualità e la corrispondenza RAL di un polimero riciclato Per valutare la qualità e la corrispondenza del colore (ad esempio con la scala RAL) di un polimero riciclato, si possono utilizzare vari strumenti e tecniche: Spettrofotometri Questi strumenti misurano la riflettanza o la trasmissione di un materiale a diverse lunghezze d'onda, permettendo una precisa quantificazione del colore. Possono essere utilizzati per confrontare il colore di un campione con una norma di riferimento, come una tinta RAL. Colorimetri Simili agli spettrofotometri, i colorimetri sono meno complessi e quantificano il colore in termini di coordinate di colore come Lab*, che possono essere confrontate con un valore di riferimento. Microscopia Sotto un microscopio, si può esaminare la dispersione del pigmento o del colorante nel polimero, garantendo che non ci siano aggregati o separazioni che potrebbero influire sulla qualità del colore. Tavole di confronto RAL Queste sono carte fisiche o set di campioni che mostrano le tonalità standardizzate RAL. Anche se non sono precisi come gli strumenti elettronici, possono offrire un rapido riferimento visivo per la corrispondenza dei colori. Test di invecchiamento acceleratoQuesti test espongono il polimero a condizioni estreme (come luce UV intensa o calore) per valutare quanto velocemente il colore cambierà nel tempo. Software di gestione del colore Questi programmi possono aiutare a tradurre e confrontare le misure del colore tra diverse scale, come RAL, Pantone, e altre. Possono anche aiutare a prevedere come i cambiamenti nella formulazione influenzeranno la corrispondenza del colore. Quando si utilizzano strumenti come spettrofotometri o colorimetri, è essenziale standardizzare le condizioni di misura (ad esempio, l'angolo di misura, il tipo di illuminante, ecc.) e calibrare regolarmente lo strumento per garantire misurazioni accurate e ripetibili. Infine, mentre questi strumenti possono fornire dati quantitativi sulla corrispondenza del colore, è sempre utile avere anche una valutazione visiva da parte di esperti, poiché la percezione umana del colore può variare in base a diversi fattori. Che differenza ci sono tra un colorante per i polimeri vergini e uno per quelli riciclati La colorazione di polimeri, sia vergini che riciclati, può essere influenzata da vari fattori. Mentre molti coloranti possono essere utilizzati per i polimeri vergini, ci sono alcune differenze e considerazioni specifiche quando si tratta di colorare i polimeri riciclati: I polimeri riciclati possono contenere impurità o residui da precedenti cicli di utilizzo. Questo può influenzare la capacità del colorante di disperdersi uniformemente e può alterare l'aspetto finale del colore. A causa delle impurità o dei cambiamenti nella struttura molecolare dei polimeri riciclati, alcuni coloranti, che funzionano bene con i polimeri vergini, potrebbero non essere altrettanto efficaci con i polimeri riciclati. Poiché i polimeri riciclati possono avere colori residui o indesiderati, potrebbe essere necessario utilizzare coloranti più forti o in quantità maggiori per ottenere la tonalità desiderata. Inoltre, i polimeri riciclati potrebbero aver subito una degradazione termica in precedenti cicli di lavorazione. Questo significa che potrebbero essere più sensibili al calore durante la successiva lavorazione. I coloranti scelti per questi materiali dovrebbero avere una buona stabilità termica.
SCOPRI DI PIU' Perchè oggi sono così importanti i tests sui polimeri riciclati?
Plastica riciclata: perché i test su MFI, DSC e densità sono decisivi dopo lo stop della Cinadi Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e sviluppo di filiere sostenibili. Fondatore della piattaforma rMIX.Data Articolo: Aprile 2020Aggiornamento: Marzo 2026Per molti anni il commercio internazionale dei rifiuti plastici ha funzionato come una valvola di sfogo. Una parte consistente degli scarti di qualità mediocre o difficile da trattare usciva dai Paesi industrializzati e trovava sbocco soprattutto in Asia, con la Cina in posizione centrale fino al 2017. Poi il quadro è cambiato in modo radicale: i controlli introdotti da Pechino tra il 2017 e il 2018 hanno quasi azzerato quel flusso, e i dati WTO mostrano il crollo delle importazioni cinesi di plastic waste da 3,263 miliardi di dollari nel 2017 a 49 milioni nel 2018, 0,5 milioni nel 2019 e 0,1 milioni nel 2020. Anche l’OCSE conferma che il commercio globale di rifiuti e rottami plastici si è sostanzialmente ridimensionato rispetto ai livelli del 2014. Questa trasformazione ha avuto un effetto immediato sul mercato della plastica riciclata: i materiali peggiori non potevano più essere facilmente “spostati altrove”, mentre i riciclatori hanno dovuto affrontare in casa una quota crescente di flussi eterogenei, contaminati o non omogenei. In un primo momento una parte delle spedizioni si è diretta verso altri Paesi del Sud-Est asiatico, ma anche qui sono arrivate restrizioni, divieti e controlli più severi. L’OCSE ricorda che Thailandia e Vietnam hanno introdotto restrizioni già nel giugno 2018, seguiti dalla Malesia nel luglio dello stesso anno. Da quel momento comprare e vendere plastica riciclata non è più stato soltanto un esercizio commerciale basato su fiducia, campione visivo e prezzo per tonnellata. È diventato, sempre di più, un processo di verifica tecnica. Quando la qualità media dei flussi si abbassa, quando aumentano le miscele difficili da identificare e quando una partita può nascondere differenze rilevanti tra campione iniziale e merce consegnata, il test di laboratorio smette di essere un accessorio e diventa una condizione di sicurezza industriale. Questa esigenza è stata rafforzata anche dalla normativa internazionale: con gli emendamenti plastici della Convenzione di Basilea, in vigore dal 1° gennaio 2021, i movimenti transfrontalieri di molte tipologie di rifiuti plastici e delle loro miscele sono diventati più trasparenti e più regolati. Oggi il tema è ancora più attuale per l’Europa. Il Regolamento UE 2024/1157 sulle spedizioni di rifiuti ha aggiornato in profondità il quadro dei controlli e, tra le misure più rilevanti, prevede il divieto di esportazione dei rifiuti plastici non pericolosi verso Paesi non OCSE dal 2026, salvo meccanismi successivi di autorizzazione molto stringenti. Il significato economico di questa scelta è chiaro: l’Unione europea intende trattenere maggiormente il problema e il valore dei rifiuti dentro filiere più tracciate, più verificabili e più coerenti con la logica dell’economia circolare. In questo nuovo scenario, il mercato dei polimeri riciclati non può più reggersi soltanto su definizioni vaghe come “macinato buono”, “granulo standard” o “balle omogenee”. Servono parametri oggettivi, ripetibili e contrattualizzabili. Per molte transazioni, soprattutto quando si acquista materiale post-consumo o proveniente da raccolta differenziata, i tre controlli di base che restano più utili per una prima identificazione tecnica del lotto sono il MFI/MFR, il DSC e la densità. Non risolvono tutto, ma riducono in modo concreto il rischio di comprare una materia prima inadatta al processo produttivo o diversa da quella promessa. Perché i test contano davvero nella compravendita Quando un trasformatore compra un polimero riciclato non compra soltanto “plastica”: compra una combinazione di fluidità, comportamento termico, purezza della matrice e stabilità di processo. Se uno solo di questi elementi cambia oltre una certa soglia, la macchina può richiedere settaggi diversi, il compound può perdere costanza, la produttività può calare e il manufatto finale può uscire fuori specifica. Per questo motivo il laboratorio indipendente entra oggi nel contratto commerciale come terza parte di garanzia, non come semplice consulente tecnico. La logica è semplice: si analizza il campione pre-ordine, si definiscono i parametri accettabili, si ripete il controllo sul carico consegnato e si collega l’accettazione economica della merce alla conformità dei risultati. È un approccio molto più robusto rispetto alla vecchia pratica del “visto e piaciuto”, soprattutto nelle transazioni online e nelle forniture ripetitive dove la continuità qualitativa vale quanto il prezzo. Melt Flow Index: il primo indicatore della lavorabilità Il primo test basilare è il Melt Flow Index, oggi più correttamente ricondotto alle misure standardizzate di MFR (melt mass-flow rate) e MVR (melt volume-flow rate). La norma ISO 1133-1:2022 specifica due procedure per determinare la portata in massa o in volume dei termoplastici in condizioni definite di temperatura e carico; la stessa norma chiarisce che l’MVR è particolarmente utile quando si confrontano materiali con differente contenuto di cariche o quando si mettono a confronto termoplastici caricati e non caricati. Dal punto di vista industriale, questo test serve a capire come il materiale si comporterà nella trasformazione. Un MFI troppo alto può indicare una viscosità bassa e quindi un materiale molto fluido, utile in alcuni processi ma potenzialmente critico in altri. Un MFI troppo basso può invece segnalare una massa fusa più viscosa, che richiede più energia, più pressione o condizioni macchina diverse. In estrusione, stampaggio a iniezione e soffiaggio, questa informazione è decisiva perché incide direttamente sulla stabilità del processo, sui tempi ciclo e sulla qualità dimensionale del pezzo finale. Nel caso dei riciclati il valore dell’MFI è ancora più importante, perché può fornire una prima indicazione indiretta sulla storia del materiale. Se un polimero ha subito degradazione termo-ossidativa lungo più passaggi di lavorazione, la sua massa molecolare media può ridursi e la fluidità può cambiare. Per questo il dato non va mai letto da solo come numero assoluto, ma confrontato con il tipo di polimero, con l’applicazione prevista e con la costanza del lotto. DSC: l’analisi che aiuta a capire che cosa c’è davvero nel lotto Il secondo test strategico è il DSC, cioè la calorimetria differenziale a scansione. Nella famiglia delle norme ISO 11357, la parte 3 riguarda in particolare la determinazione della temperatura e dell’entalpia di fusione e cristallizzazione delle materie plastiche. In termini pratici, il DSC aiuta a leggere la “firma termica” del materiale. Per chi acquista plastica riciclata, questa prova è preziosa perché consente di verificare se il lotto corrisponde davvero al polimero dichiarato oppure se contiene miscele, contaminazioni o frazioni incompatibili. Un picco di fusione nel range tipico del PE non racconta la stessa storia di un profilo che mostra componenti del PP o di altre resine. Allo stesso modo, variazioni anomale nelle temperature o nelle entalpie possono suggerire una diversa cristallinità, una diversa storia termica o una composizione meno omogenea del previsto. Il DSC non è soltanto uno strumento accademico. In una compravendita di macinati o granuli riciclati permette di rispondere a domande molto concrete: il materiale è realmente monopolimero? C’è una contaminazione da altra resina? La qualità termica del lotto è compatibile con l’applicazione finale? In un mercato dove la qualità visiva può ingannare, il DSC riduce l’ambiguità. Densità: il controllo semplice che spesso evita gli errori più costosi Il terzo test di base è la densità, troppo spesso considerata elementare e invece molto utile come primo filtro tecnico. La norma ISO 1183-1 specifica metodi per determinare la densità delle plastiche non cellulari anche sotto forma di polveri, flakes e granuli, e sottolinea che la densità è frequentemente usata per seguire variazioni nella struttura fisica o nella composizione del materiale, oltre che per valutarne l’uniformità. Nel riciclo la densità può dire molto più di quanto sembri. Aiuta a distinguere classi polimeriche che hanno finestre tipiche differenti, segnala la possibile presenza di cariche minerali, suggerisce deviazioni di composizione e contribuisce a capire se il campione e il carico appartengono davvero alla stessa famiglia qualitativa. Naturalmente non basta da sola a certificare la bontà del materiale, ma combinata con MFI e DSC costruisce un triangolo di controllo estremamente efficace per la fase iniziale della trattativa. Proprio perché è un test relativamente rapido e leggibile, la densità è spesso utile anche nella verifica di conformità tra campione approvato e merce consegnata. Quando il dato si discosta troppo, non ci si trova quasi mai davanti a una semplice fluttuazione innocua: di solito è il segnale di una differenza più profonda di composizione o di formulazione. Dal test tecnico alla clausola contrattuale L’errore più comune nelle compravendite di plastica riciclata è considerare l’analisi come un allegato informativo. In realtà dovrebbe diventare una clausola centrale del contratto. Un’impostazione professionale prevede almeno quattro elementi: definizione del campione di riferimento, indicazione della norma di prova, tolleranze accettabili e diritto alla controprova su merce consegnata presso laboratorio indipendente. Questo approccio ha due vantaggi. Il primo è tecnico: riduce le contestazioni generiche e costringe entrambe le parti a discutere su dati verificabili. Il secondo è commerciale: rende la trattativa più trasparente, quindi più rapida e più solida nel tempo. Il fornitore serio non teme il confronto analitico; al contrario, lo usa per valorizzare la continuità qualitativa del proprio materiale. L’acquirente serio, dal canto suo, evita di trasformare la propria linea produttiva nel laboratorio di collaudo del venditore. Perché il tema è ancora più importante nel 2026 Rispetto al 2020, il contesto è diventato più maturo ma anche più severo. Non è cambiata soltanto la geografia del commercio dei rifiuti: è cambiata la soglia di professionalità richiesta agli operatori. Il mercato si muove dentro un ecosistema dove convergono tre pressioni simultanee: qualità industriale, conformità normativa e tracciabilità commerciale. Gli emendamenti di Basilea hanno irrigidito il quadro internazionale dei movimenti transfrontalieri; la nuova disciplina europea sulle spedizioni di rifiuti rafforza la responsabilità interna dell’UE; gli standard tecnici restano il linguaggio comune minimo per descrivere in modo serio un polimero riciclato. In altre parole, oggi la qualità della plastica riciclata non può più essere venduta soltanto come promessa. Deve essere misurata, documentata e, quando serve, verificata da terzi. È questo il vero passaggio storico aperto dallo stop cinese: non la fine del commercio della plastica riciclata, ma la fine dell’idea che si possa comprare e vendere materiale riciclato senza una base analitica minima. Conclusione Lo stop della Cina ha segnato la fine di un equilibrio fragile che per anni aveva assorbito fuori dai Paesi industrializzati una parte rilevante delle inefficienze del sistema. Da allora il mercato della plastica riciclata è stato costretto a diventare più selettivo, più tracciabile e più tecnico. In questo contesto, i test su MFI, DSC e densità non rappresentano un costo burocratico, ma una forma di assicurazione industriale. Servono a sapere che cosa si sta davvero comprando, a evitare errori di processo, a ridurre le contestazioni e a costruire rapporti commerciali più solidi. Chi opera seriamente nella compravendita dei polimeri riciclati dovrebbe ormai considerare questi controlli non come un’opzione, ma come la base minima per qualsiasi transazione professionale.FAQ Perché dopo lo stop della Cina i test sulla plastica riciclata sono diventati così importanti? Perché il blocco cinese e le successive restrizioni internazionali hanno ridotto gli sbocchi per i flussi più eterogenei o difficili da riciclare, aumentando il bisogno di controlli tecnici nelle compravendite. Inoltre, gli emendamenti plastici della Convenzione di Basilea sono effettivi dal 1° gennaio 2021 e l’UE ha introdotto regole più severe sulle spedizioni e sulle esportazioni di rifiuti plastici con il Regolamento 2024/1157. Quali sono i test di base più utili prima di acquistare un polimero riciclato? I tre controlli iniziali più utili sono la prova di fluidità della massa fusa, l’analisi DSC e la densità. A livello normativo, il riferimento aggiornato per la fluidità è la ISO 1133-1:2022, per il DSC la ISO 11357-3:2025 e per la densità la ISO 1183-1:2025. MFI e MFR sono la stessa cosa? Nel linguaggio commerciale si usa ancora molto il termine MFI, ma la norma ISO 1133-1:2022 parla in modo più preciso di MFR (melt mass-flow rate) e MVR (melt volume-flow rate), distinguendo il metodo in massa da quello in volume. Che cosa mi dice davvero il test MFI o MFR su un riciclato? Ti dà un’indicazione pratica sulla fluidità del materiale fuso e quindi sulla sua lavorabilità in estrusione, stampaggio o soffiaggio. La stessa norma ISO precisa però che questi dati sono usati soprattutto nel controllo qualità e non sempre si traducono in modo lineare nel comportamento reale durante il processo industriale. Il DSC serve davvero per capire se il lotto è contaminato? Sì, è molto utile come test di identificazione termica, perché misura temperature ed entalpie di fusione e cristallizzazione dei polimeri cristallini o semicristallini. Questo aiuta a capire se il materiale è coerente con la resina dichiarata o se presenta miscele e anomalie da approfondire. La densità è un test troppo semplice per essere utile? No. La norma ISO 1183-1:2025 ricorda che la densità è utile per seguire variazioni nella struttura fisica o nella composizione del materiale e può aiutare anche a valutare l’uniformità del campione. Per questo è un test semplice ma molto efficace come primo filtro. Conviene testare sia il campione sia il carico consegnato? Sì, soprattutto nelle transazioni online, nelle prime forniture o nei lotti eterogenei. La logica più solida è usare un campione approvato come riferimento tecnico e ripetere i controlli sul materiale consegnato, così da ridurre contestazioni e differenze tra dichiarato e reale. Questo approccio è coerente con il rafforzamento dei controlli sulle spedizioni di rifiuti plastici e con la maggiore attenzione alla gestione ambientalmente corretta richiesta dalla disciplina UE. Qual è oggi il vantaggio commerciale di inserire i test nel contratto? Trasformare MFR/MVR, DSC e densità in parametri contrattuali riduce il rischio industriale e rende la trattativa più trasparente. In un contesto regolatorio più severo, con procedure di notifica e consenso e con restrizioni crescenti alle esportazioni, la qualità misurata è diventata una leva commerciale oltre che tecnica. Fonti Basel Convention – Plastic Waste Amendments: conferma che gli emendamenti alle Annexes II, VIII e IX sono stati adottati al COP-14 del 2019 e sono diventati effettivi dal 1° gennaio 2021. Commissione europea – Plastic waste shipments: riepiloga le regole UE sulle spedizioni di rifiuti plastici e chiarisce che, con il Regolamento UE 2024/1157, le esportazioni di tutti i rifiuti plastici verso Paesi non OCSE saranno vietate dal 21 novembre 2026, mentre dal 21 maggio 2026 scatta la procedura di prior notification and consent per le esportazioni di rifiuti plastici. ISO 1133-1:2022: norma di riferimento per la determinazione di MFR e MVR dei termoplastici in condizioni specificate di temperatura e carico. ISO 11357-3:2025: norma di riferimento per il DSC applicato alla determinazione di temperature ed entalpie di fusione e cristallizzazione. ISO 1183-1:2025: norma di riferimento per la determinazione della densità delle plastiche non cellulari, inclusi polveri, flakes e granuli.
SCOPRI DI PIU' Come Migliorare lo Stampaggio di Articoli Plastici Non Estetici
Considerazioni sulla produzione e l’utilizzo del granulo in PO (PP/PE)di Marco ArezioI prodotti finiti non estetici, destinati prevalentemente al mercato dell'usa e getta, erano normalmente realizzati con compound di polipropilene, formati da una miscela di PP e PE (polipropilene + polietilene) provenienti dalla granulazione dei rifiuti della raccolta differenziata. Se consideriamo i bancali in plastica o i distanziatori per i ferri di armatura o le casse per ortofrutta, per fare solo alcuni esempi, il mix tra le due famiglie di polimeri ha permesso di produrre compound la cui percentuale di PP nella miscela poteva variare dal 30-40% al 60 -70%, a seconda della ricetta prevista. L'indice di fusione a 230°/2,16 kg. variava da 3 a 6 se il prodotto non aveva cariche minerali aggiunte. Le caratteristiche del granulo prodotto e, conseguentemente del manufatto finale, esprimono una buona prestazione per quanto riguarda la resistenza alla compressione ed una meno eccellente per quanto riguarda la resistenza alla flessione. Per quanto riguarda la capacità di ricevere i colori nella fase di estrusione del granulo o durante le fasi di stampaggio del prodotto finale, si può notare che la gamma dei colori medio-scuri sia quella più appropriata, anche in virtù del fatto che la base del semilavorato da post consumo da trasformare in granulo è solitamente grigio scura. Oggi il PO, che identifica la miscela poliolefinica proveniente dalla raccolta differenziata, ha assunto una composizione diversa rispetto al passato a causa delle maggiori performance degli impianti di raccolta differenziata dei rifiuti urbani, che tendono a massimizzare il prelievo, dal mix PP/PE, della frazione di polipropilene. Questo succede perché la richiesta di polimeri sul mercato tende a privilegiare i composti singoli che siano essi di PP o di HDPE o di LDPE. La tendenza produttiva sopra descritta, comporta di dover lavorare su un mix PP/PE qualitativamente meno performante rispetto al passato, perché sono stati alterati gli equilibri tra le tre famiglie, PP, HD, e LD che costituivano il PO in passato. Inoltre, l'aumento della produzione sia del rifiuto da lavorare che della richiesta di un granulo da compound PP/PE, ha spinto alcuni impianti di trattamento rifiuti plastici ad accelerare la fase di lavaggio per recuperare produttività, diminuendo la qualità del densificato e del macinato necessari per produrre il granulo. Possiamo elencare alcune criticità della produzione dei compound PO: • aumento di LD% a scapito di HD nel mix poliolefinico • peggioramento della qualità del lavaggio in ingresso dovuto all'aumento dei volumi da trattare e alla diversa % di polimeri in ricetta • aumento della presenza di bioplastiche all'interno della frazione selezionata che dà problemi nella qualità del granulo • aumento dell'utilizzo sul mercato di imballaggi realizzati con plastiche miste che coinvolgono una percentuale maggiore di materiali multistrato, come alcune etichette, che difficilmente convivono con il PO tradizionale. Rispetto a questi cambiamenti nella composizione base del PO e della sua lavorazione, dovremo affrontare problematiche da gestire nella fase di produzione del granulo e nella fase di stampaggio, al fine di minimizzare gli impatti negativi della qualità di cui il granulo è composto. Per quanto riguarda la produzione, si dovrebbe intervenire: • sui tempi di lavaggio e di asciugatura del semilavorato • sulla dimensione delle vasche di lavaggio • sulla gestione dell'acqua (pulizia e ricambio) • sulla ricetta del composto PO per granulazione • sulla filtrazione Per quanto riguarda la fase di stampaggio, si dovrebbe intervenire: • sulle temperature della macchina • sulla fase di essiccazione del granulo • sulla verifica del raffreddamento dello stampo L'intervento tecnico su queste criticità porta ai seguenti miglioramenti: • maggiore resistenza alla flessione del prodotto finale • miglioramento delle superfici estetiche con riduzione o scomparsa delle sfiammature sul prodotto finito • miglioramento dell'omogeneità del colore • riduzione del cattivo odore del granulo e del prodotto finito • aumento della durata delle viti e dei cilindri in fase di granulazione e negli stampi ad iniezione • luoghi di lavoro più salubri durante le fasi di fusione della plastica
SCOPRI DI PIU'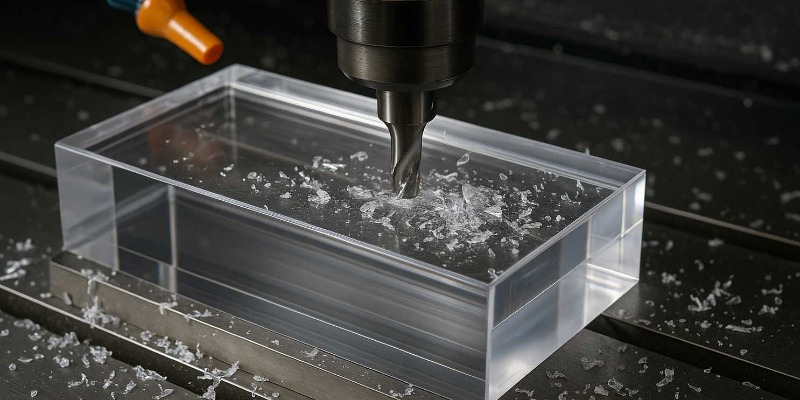 Lavorazione CNC del PMMA: dalla scelta del materiale all’innovazione sostenibile
Guida alle proprietà, tecniche di lavorazione e applicazioni del polimetilmetacrilato, con uno sguardo al riciclo e alla sostenibilitàdi Marco ArezioNel panorama delle materie plastiche trasparenti, il PMMA – polimetilmetacrilato, meglio conosciuto con i marchi commerciali Plexiglas®, Perspex®, Acrylite® – ha assunto nel tempo un ruolo di protagonista, sia per le sue doti ottiche che per la sua lavorabilità. Oggi, le richieste del mercato non si limitano alla sola performance tecnica: l’attenzione alla sostenibilità e al recupero delle materie prime sta spingendo sempre più operatori e progettisti a valutare non solo le proprietà del materiale vergine, ma anche il comportamento dei polimeri riciclati. E la lavorazione CNC, con la sua flessibilità e precisione, gioca un ruolo decisivo sia nella valorizzazione del materiale che nell’evoluzione verso una produzione più responsabile. Il polimetilmetacrilato è un polimero termoplastico amorfo caratterizzato da un’elevata trasparenza (fino al 92% di trasmissione della luce visibile), da una buona resistenza agli agenti atmosferici e ai raggi UV, oltre che da un’eccellente stabilità dimensionale. Dal punto di vista meccanico, il PMMA offre una durezza superiore rispetto ad altri polimeri trasparenti (come il policarbonato), ma risulta più fragile, con una bassa resistenza all’urto. - Densità: circa 1,19 g/cm³ - Modulo di elasticità: 2.400-3.200 MPa - Carico di rottura: 55-75 MPa - Temperatura di esercizio: da -40°C a +80°C - Temperatura di transizione vetrosa (Tg): circa 105°C Una delle principali doti del PMMA è la possibilità di mantenere tolleranze strette e superfici otticamente perfette dopo la lavorazione CNC, condizione fondamentale per applicazioni nei settori ottico e medicale. Il fascino (e le sfide) di lavorare il PMMA Chi si avvicina per la prima volta alla lavorazione CNC del PMMA resta spesso sorpreso dalla facilità con cui è possibile ottenere superfici limpide, sagome complesse e tolleranze strette. Eppure, la vera sfida è mantenere queste qualità su scala industriale, senza scendere a compromessi su qualità ottica e stabilità dimensionale. Il PMMA, grazie alla sua struttura amorfa, si presta bene alla fresatura, alla foratura e alla tornitura, restituendo una trasparenza quasi cristallina se il processo viene gestito correttamente. Tuttavia, è un materiale sensibile: teme il calore generato dall’attrito degli utensili, soffre le vibrazioni e può andare incontro a microfessurazioni o opacizzazione se si sbagliano i parametri di taglio. Per i responsabili di produzione, il primo passo è sempre la scelta della lastra. La qualità del materiale di partenza, la presenza di protezioni superficiali, persino il tipo di invecchiamento subito dal polimero (esposizione a luce UV o agenti chimici) influenzano il risultato finale. Non si tratta di dettagli: per la produzione di lenti ottiche, schermi protettivi o componenti medicali, anche una piccola alterazione nella trasparenza o una minuscola crepa possono decretare la scartabilità del pezzo. Dall’officina alla sala metrologica: strategie operative vincenti La lavorazione CNC del PMMA si basa su alcuni capisaldi, affinati negli anni da operatori esperti e laboratori di ricerca. Gli utensili più indicati sono quelli in metallo duro, affilati con geometrie dedicate alle plastiche. La velocità di rotazione è alta, ma l’avanzamento resta moderato: l’obiettivo è tagliare il polimero senza “impastarlo” o farlo sciogliere. Un raffreddamento leggero, preferibilmente ad aria, previene surriscaldamenti e consente di evacuare il truciolo senza depositi. Nel lavoro di ogni giorno, le prove di taglio, la pulizia accurata delle superfici e la manutenzione degli utensili diventano routine irrinunciabile. Chi punta all’eccellenza spesso integra le lavorazioni meccaniche con una lucidatura finale, a volte persino a fiamma per restituire brillantezza e rimuovere le micro-opacità residue. Una buona programmazione del percorso utensile è altrettanto decisiva: evitare bruschi cambi di direzione, minimizzare le accelerazioni improvvise e frazionare le passate aiuta a conservare la trasparenza e a prevenire tensioni interne nel materiale. Applicazioni tra innovazione e precisione La versatilità della lavorazione CNC del PMMA si esprime in molti settori. Nella strumentazione scientifica e nell’ottica, la richiesta è spesso di parti estremamente precise, come lenti, guide di luce e coperture per sensori. Qui, la qualità ottica non è solo un plus, ma una necessità funzionale. In campo medicale, si richiedono invece superfici pulite, prive di contaminanti e facili da sterilizzare: il PMMA, lavorato in condizioni controllate, soddisfa pienamente questi requisiti. Anche nel design e nell’arredamento, la libertà progettuale del CNC permette di creare oggetti unici, talvolta veri pezzi d’arte industriale. Dai display alle insegne luminose, dai componenti per l’automotive alle applicazioni architettoniche, le possibilità sono virtualmente illimitate. PMMA riciclato: un nuovo standard per la sostenibilità? Negli ultimi anni, il recupero e il riciclo del PMMA nella produzione sta assumendo un’importanza crescente, in linea con i principi dell’economia circolare. Il riciclo del PMMA può avvenire sia in forma meccanica, macinando scarti e ritrasformandoli in granuli, sia in forma chimica, depolimerizzando il materiale fino a ottenere il monomero originale. Dal punto di vista pratico, il materiale riciclato si presenta spesso come una sfida supplementare per chi lavora al CNC. Non tutto il PMMA riciclato è uguale: la qualità dipende dalla purezza della raccolta, dalla presenza di additivi, coloranti e contaminanti. Le proprietà meccaniche restano generalmente buone, ma si può registrare una diminuzione della trasparenza o la comparsa di lievi difetti interni, come microbolle o inclusioni. Per questo, nelle applicazioni dove la perfezione ottica è imprescindibile (ad esempio in lenti di precisione o vetrature espositive di fascia alta) si preferisce ancora il materiale vergine, mentre il riciclato trova ampio impiego in pannelli tecnici, protezioni, divisori, arredi e persino in soluzioni innovative di eco-design. Lavorare il PMMA riciclato al CNC richiede quindi qualche accortezza in più: una selezione accurata della materia prima, l’utilizzo di strategie di taglio meno aggressive, e una fase di controllo qualità particolarmente attenta. I vantaggi, però, sono evidenti sia dal punto di vista ambientale che economico: si riducono gli scarti in discarica, si abbassano i costi di approvvigionamento, si dà nuova vita a materiali che altrimenti sarebbero destinati all’abbandono. Verso una produzione responsabile e ad alta precisione Per i tecnici, gli ingegneri e i responsabili di produzione, la lavorazione CNC del PMMA rappresenta un laboratorio di innovazione continuo, dove precisione, efficienza e sostenibilità si intrecciano ogni giorno. L’arrivo sul mercato di materiali riciclati di alta qualità, insieme allo sviluppo di nuove strategie di lavorazione e software di simulazione sempre più avanzati, sta cambiando il modo di progettare e produrre pezzi in PMMA. Le aziende più attente adottano politiche di recupero degli scarti, implementano sistemi di controllo metrologico digitalizzato e investono nella formazione degli operatori, consapevoli che la competitività passa dalla capacità di offrire soluzioni su misura, ottimizzate e a basso impatto ambientale. Conclusioni: PMMA, CNC e il futuro della plastica trasparente Lavorare il PMMA su macchine CNC è molto più che un’operazione tecnica: è un esercizio di precisione, un banco di prova per l’innovazione industriale e, oggi più che mai, un’opportunità per ridurre l’impatto ambientale senza rinunciare alle prestazioni. La sfida della sostenibilità si vince anche scegliendo materie prime riciclate, perfezionando i processi produttivi e trasmettendo queste competenze alle nuove generazioni di ingegneri e tecnici. Sperimentare, valutare, migliorare: la lavorazione CNC del PMMA, sia esso vergine o riciclato, resta uno degli ambiti più stimolanti della moderna ingegneria plastica, capace di coniugare creatività, tecnologia e rispetto per l’ambiente. © Riproduzione Vietata Acquista il libro Acquista il libro
SCOPRI DI PIU' Studio Reologico dei Polimeri nella Coestrusione: Sfide Industriali e Soluzioni Avanzate
Analisi dettagliata sul comportamento reologico dei materiali polimerici, principali problematiche e tecniche innovative per ottimizzare il processo industriale di coestrusionedi Marco ArezioLa coestrusione è una tecnica avanzata, molto diffusa nell'industria dei polimeri, che consente la realizzazione di prodotti composti da più strati, ciascuno con specifiche proprietà fisiche e chimiche. La conoscenza approfondita della reologia dei polimeri risulta determinante per garantire l'efficienza del processo produttivo e l'elevata qualità del prodotto finito. Questo articolo analizza nel dettaglio le caratteristiche reologiche implicate nel processo di coestrusione, esplorando le principali criticità riscontrate in ambito industriale e illustrando strategie tecniche mirate per affrontarle con successo. Cosa è la Coestrusione delle Materie Plastiche La coestrusione consiste nel fondere contemporaneamente diversi materiali polimerici per produrre manufatti multistrato con prestazioni migliori rispetto a quelle ottenibili dai singoli materiali. Tra le proprietà integrate in un prodotto coestruso si annoverano la resistenza meccanica, un’elevata barriera ai gas e una maggiore stabilità chimica ed estetica. Tuttavia, per ottenere risultati soddisfacenti, è indispensabile comprendere in modo approfondito il comportamento reologico dei polimeri, ovvero come essi reagiscono alle sollecitazioni termiche e meccaniche durante la lavorazione. Comportamento Reologico dei Polimeri nella Coestrusione I polimeri presentano tipicamente una natura viscoelastica, caratterizzata sia da proprietà viscose che elastiche, che influenzano direttamente il loro comportamento nel processo di lavorazione. Tra i principali fattori che determinano tale comportamento reologico troviamo la viscosità, il peso molecolare e la temperatura. La viscosità, infatti, varia notevolmente al variare del peso molecolare e della temperatura. Pertanto, un accurato controllo di questi parametri risulta cruciale per evitare instabilità durante il processo produttivo. In particolare, l’aumento del peso molecolare porta a un incremento della viscosità a causa degli intrecci molecolari (entanglements). Inoltre, molti polimeri mostrano il fenomeno di shear-thinning, ovvero una riduzione della viscosità all'aumentare della velocità di deformazione, facilitando così la lavorabilità ma aumentando il rischio di degrado termico. Problematiche Industriali nella Coestrusione Una delle sfide principali nella coestrusione è la compatibilità reologica tra i diversi polimeri utilizzati. Se esistono differenze significative nelle viscosità dei materiali coinvolti, possono verificarsi instabilità alle interfacce che portano a difetti o deformazioni nel prodotto finale. Un problema frequente è il fenomeno dell’incapsulamento, dove un materiale a viscosità più bassa tende ad inglobare quello più viscoso, compromettendo la qualità strutturale. Inoltre, una scarsa compatibilità reologica può causare un’adesione insufficiente tra gli strati, riducendo significativamente le performance complessive del prodotto finale. Tecniche Avanzate di Caratterizzazione Reologica Per fronteggiare queste criticità è necessario utilizzare tecniche avanzate di caratterizzazione reologica, come la reometria rotazionale e capillare. La reometria rotazionale permette di misurare con precisione viscosità ed elasticità del polimero in diverse condizioni operative, mentre la reometria capillare simula più accuratamente le condizioni reali dell’estrusione industriale, determinando la viscosità ad elevate velocità di deformazione tipiche dei processi produttivi. Strategie di Ottimizzazione della Coestrusione Per migliorare l'efficienza del processo e risolvere le problematiche reologiche, è possibile adottare specifiche strategie operative. Tra queste, la progettazione ottimizzata delle teste di estrusione, supportata dalla fluidodinamica computazionale (CFD), permette di definire geometrie che assicurino un flusso omogeneo e stabile. Un’altra strategia consiste nell’uso di additivi compatibilizzanti e modificatori reologici, che aumentano l’adesione e uniformano la viscosità tra i diversi materiali. Infine, l’implementazione di sistemi automatizzati con sensori integrati di pressione e temperatura consente un controllo continuo e preciso del processo produttivo, riducendo scarti e aumentando la qualità finale. Applicazioni Industriali della Coestrusione Grazie alla sua versatilità, la coestrusione trova ampia applicazione in numerosi settori industriali. Nel settore del packaging flessibile, consente di produrre film multistrato con elevate proprietà barriera, combinando materiali performanti come EVOH e polietilene. Nell’industria automobilistica, la coestrusione è impiegata per realizzare componenti con elevate prestazioni meccaniche, estetiche e di resistenza chimica. Nel settore delle costruzioni, invece, viene utilizzata per fabbricare tubazioni e pannelli isolanti altamente resistenti agli agenti atmosferici e dimensionalmente stabili. Conclusioni Un’approfondita conoscenza delle proprietà reologiche dei polimeri è essenziale per ottimizzare la coestrusione in ambito industriale. Attraverso tecniche avanzate di progettazione, caratterizzazione e controllo del processo, è possibile garantire una produzione efficiente, limitare gli sprechi e ottenere costantemente prodotti di elevata qualità.© Riproduzione Vietata
SCOPRI DI PIU' Durabio: La Plastica Bio-based che Unisce Sostenibilità e Alte Prestazioni
Durabio: un polimero innovativo per una rivoluzione sostenibile nei materiali plasticidi Marco ArezioNel panorama delle innovazioni tecnologiche e sostenibili, Durabio emerge come un materiale rivoluzionario. Creato da Mitsubishi Chemical, questo polimero bio-based rappresenta una risposta concreta alla crescente domanda di soluzioni che combinino alte prestazioni tecniche e un minore impatto ambientale. Derivato dall'isosorbide, un composto ottenuto da risorse rinnovabili come il mais, Durabio si pone come alternativa ai tradizionali policarbonati e polimetilmetacrilati, migliorandone molte delle proprietà principali. La Genesi di Durabio: Una Storia di Innovazione La nascita di Durabio affonda le sue radici negli anni 2000, un periodo in cui l'industria chimica iniziava a guardare con sempre maggiore interesse ai materiali sostenibili. Mitsubishi Chemical, anticipando le richieste del mercato, ha avviato un progetto di ricerca per creare una plastica che fosse non solo performante, ma anche in grado di ridurre la dipendenza dai derivati del petrolio. Dopo anni di studi sulla polimerizzazione dell’isosorbide, un monomero ricavato dalla lavorazione del glucosio, Durabio ha fatto il suo debutto, dimostrando subito di poter ridefinire il settore delle materie plastiche. Questo nuovo materiale bio-based nasce con l’obiettivo di combinare due esigenze fondamentali: ridurre l’impatto ambientale e offrire proprietà tecniche di alto livello. A differenza delle plastiche tradizionali, Durabio utilizza risorse vegetali, eliminando il controverso bisfenolo A (BPA) dalla sua composizione e riducendo le emissioni di carbonio associate alla sua produzione. Una Struttura Chimica Unica La chiave del successo di Durabio risiede nella sua composizione chimica. Alla base c’è l’isosorbide, un diolo ciclico estratto da risorse vegetali come il mais. Questo monomero conferisce al materiale una struttura rigida e altamente trasparente, caratteristiche che lo rendono unico nel suo genere. La polimerizzazione dell’isosorbide avviene attraverso processi altamente innovativi, che garantiscono un prodotto finale con un equilibrio ottimale tra rigidità, flessibilità e trasparenza. La struttura ibrida di Durabio permette di coniugare le migliori proprietà dei policarbonati e dei PMMA, superandone in molti casi le prestazioni. Non solo offre una trasparenza superiore, ma resiste anche meglio ai graffi e agli agenti atmosferici. Prestazioni Superiori e Versatilità d'Uso Durabio si distingue per una serie di caratteristiche che lo rendono estremamente versatile. La sua trasparenza è paragonabile al vetro, il che lo rende ideale per applicazioni che richiedono alta qualità ottica, come lenti o display. Inoltre, grazie alla sua durezza superficiale, resiste ai graffi senza necessità di rivestimenti aggiuntivi, riducendo i costi di lavorazione e aumentando la sostenibilità complessiva. Anche la resistenza meccanica è un punto di forza: Durabio offre una robustezza agli urti che lo rende adatto per applicazioni industriali impegnative, mantenendo al contempo la leggerezza che caratterizza le materie plastiche moderne. La stabilità chimica e la resistenza alle alte temperature completano il quadro di un materiale capace di affrontare le sfide di un’ampia gamma di settori. Applicazioni nei Settori Industriali Grazie alle sue proprietà, Durabio ha trovato applicazione in diversi ambiti, diventando un materiale indispensabile per molte industrie. Automotive Durabio è ampiamente utilizzato nell’industria automobilistica, dove viene impiegato per cruscotti, pannelli decorativi e mascherine di dispositivi. La sua combinazione di estetica, resistenza ai graffi e trasparenza lo rende perfetto per migliorare sia la funzionalità che l’aspetto estetico dei veicoli moderni. Inoltre, il suo impiego contribuisce a ridurre il peso complessivo del veicolo, migliorando l’efficienza energetica. Elettronica di Consumo Nel settore dell’elettronica, Durabio si è affermato come materiale di scelta per display, involucri di dispositivi e coperture protettive. La capacità di mantenere la trasparenza e resistere all’usura ne fa un componente ideale per smartphone, tablet e laptop. Packaging di Lusso Le sue proprietà estetiche e meccaniche lo rendono particolarmente apprezzato anche per il packaging di alta gamma, come contenitori per cosmetici o imballaggi alimentari di qualità superiore. L’utilizzo di Durabio garantisce una finitura lucida e un aspetto sofisticato, che valorizzano i prodotti contenuti. Settore Ottico La combinazione di trasparenza e stabilità chimica lo rende perfetto per lenti e componenti ottici, dove precisione e durata sono essenziali. Sostenibilità e Prospettive Future Durabio rappresenta un passo avanti verso un’economia più circolare, grazie alla sua origine rinnovabile. Tuttavia, è importante sottolineare che, pur essendo bio-based, non è biodegradabile. La gestione del fine vita di questo materiale richiede infrastrutture di riciclo specifiche, un settore ancora in evoluzione. Sul fronte delle emissioni, l’impiego di materie prime rinnovabili riduce significativamente l’impatto ambientale rispetto ai materiali plastici tradizionali. La maggiore durata dei prodotti realizzati con Durabio contribuisce inoltre a ridurre la necessità di sostituzioni frequenti, favorendo una gestione più sostenibile delle risorse. Le prospettive future vedono l’ampliamento delle applicazioni di Durabio, con potenziali sviluppi nei settori medico e aerospaziale, e l’ottimizzazione dei processi di produzione per renderlo ancora più competitivo. Conclusione Durabio non è solo un polimero, ma una vera e propria rivoluzione nel campo dei materiali plastici. Grazie alla sua combinazione unica di sostenibilità, prestazioni tecniche e versatilità, si pone come un esempio concreto di come l’industria possa evolversi verso un futuro più green senza rinunciare alla qualità. Mitsubishi Chemical, attraverso questa innovazione, ha dimostrato che è possibile unire tecnologia e rispetto per l’ambiente, gettando le basi per una nuova generazione di materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU' Produzione di fumi Durante la Fusione delle Plastiche Riciclate da Post Consumo
Quali possibili danni per la salute dei lavoratori e quali comportamenti da adottaredi Marco ArezioI fumi, generati durante l'estrusione o l’iniezione delle materie plastiche da post consumo, possono contenere una varietà di sostanze chimiche e particelle solide, alcune delle quali possono essere tossiche o potenzialmente dannose per la salute umana.Tipologia di inquinanti nella fusione delle materie plasticheLa tossicità dei fumi dipende dalla composizione specifica delle materie plastiche da post consumo e dalle condizioni operative del processo di estrusione. Alcuni dei potenziali rischi per la salute associati ai fumi di estrusione includono: Particelle solide: durante l'estrusione, possono essere generati fumi che contengono particelle solide sospese nell'aria. Queste particelle possono includere residui di plastica non completamente fusi o frammenti di plastica, che possono essere inalati e causare irritazione delle vie respiratorie o problemi respiratori. Emissioni gassose: i fumi possono contenere emissioni gassose derivanti dalla decomposizione o combustione incompleta dei materiali plastici. Queste emissioni possono includere sostanze chimiche tossiche o irritanti come monomeri, polimeri degradati, agenti di stabilizzazione termica o additivi chimici presenti nelle materie plastiche da post consumo. Composti organici volatili (COV): alcuni fumi possono contenere composti organici volatili, come solventi o altre sostanze organiche che si vaporizzano a temperature elevate. L'esposizione a COV può causare irritazione delle vie respiratorie, mal di testa, nausea, vertigini o effetti a lungo termine sulla salute. Additivi chimici: le materie plastiche da post consumo possono contenere additivi chimici, come plastificanti, ritardanti di fiamma o additivi antistatici. Durante l'estrusione, questi additivi possono degradarsi o essere rilasciati nei fumi, potenzialmente causando rischi per la salute umana a seconda delle sostanze chimiche coinvolte. Polveri e particelle ultrafini: l'estrusione può generare polveri e particelle ultrafini che possono essere inalate e penetrare profondamente nei polmoni. Queste particelle possono causare irritazione polmonare, infiammazione o effetti a lungo termine sulla salute respiratoria. La valutazione specifica dei rischi per la salute dei fumi di estrusione delle materie plastiche da post consumo richiede una conoscenza dettagliata della composizione chimica dei materiali utilizzati e delle condizioni operative specifiche. Fattori di insorgenza degli inquinanti I principali fattori che influenzano la pericolosità dei fumi durante la fusione delle plastiche riciclate si raggruppano in questi fattori: Composizione dei materiali riciclatiLa composizione delle plastiche riciclate può variare notevolmente a seconda delle fonti di riciclo e dei processi di riciclaggio utilizzati. Alcuni materiali riciclati possono contenere sostanze chimiche nocive o additivi che possono essere rilasciati durante l'estrusione. Temperatura di estrusioneLa fusione delle plastiche richiede temperature elevate, e il riscaldamento dei materiali riciclati può causare la generazione di fumi e vapori. Alcune sostanze chimiche presenti nelle plastiche riciclate possono decomporsi a temperature elevate, producendo composti potenzialmente pericolosi. Durata dell'esposizioneLa durata dell'esposizione ai fumi durante la fusione delle plastiche riciclate può influenzare il potenziale impatto sulla salute dei lavoratori. Effetti sulla salute dei lavoratori Gli effetti sulla salute dei lavoratori possono dipendere dalla concentrazione e dalla durata dell'esposizione ai fumi nocivi.I fumi che scaturiscono dalla fusione delle materie plastiche possono rappresentare diversi rischi per la salute dei lavoratori, tra cui: Irritazione delle vie respiratorie I fumi possono irritare le vie respiratorie, causando tosse, difficoltà respiratorie, congestione e infiammazione delle mucose. Effetti sul sistema nervoso Alcune sostanze chimiche presenti nei fumi possono avere effetti sul sistema nervoso, come mal di testa, vertigini, affaticamento o disturbi neurologici. Effetti sul sistema cardiovascolare L'esposizione a fumi nocivi può influenzare il sistema cardiovascolare, aumentando il rischio di malattie cardiovascolari. Effetti sul fegato e sui reni Alcune sostanze chimiche presenti nei fumi possono essere tossiche per il fegato e i reni, se assorbite nel corpo. Effetti cancerogeni Alcuni composti chimici presenti nei fumi possono essere cancerogeni o aumentare il rischio di sviluppare malattie tumorali. Mitigazione dei rischi sanitari nelle produzioni di materie plastiche per fusione Per mitigare i rischi per la salute dei lavoratori durante l'estrusione delle plastiche riciclate, sono necessarie misure di prevenzione e sicurezza appropriate, tra cui: Ventilazione adeguata: è importante garantire una buona ventilazione nell'area di lavoro per diluire e rimuovere i fumi generati durante l'estrusione. Uso di dispositivi di protezione individuale (DPI): i lavoratori devono utilizzare DPI appropriati, come maschere respiratorie, occhiali di protezione e guanti, per ridurre le possibili esposizioni ai fumi nocivi. Monitoraggio dell'ambiente di lavoro: è consigliabile effettuare il monitoraggio regolare dell'ambiente di lavoro per valutare la presenza di sostanze nocive nei fumi e per garantire che i livelli di esposizione siano al di sotto dei limiti di sicurezza. Formazione e sensibilizzazione dei lavoratori: è importante fornire una formazione adeguata ai lavoratori riguardo ai rischi associati all'estrusione delle plastiche riciclate, inclusi i fumi generati, e alle misure di sicurezza da adottare per proteggere la propria salute. Buone pratiche di gestione e manipolazione: adottare buone pratiche di gestione e manipolazione dei materiali riciclati, tra cui l'uso di sistemi chiusi, la riduzione dell'esposizione alla polvere e l'adozione di procedure di pulizia adeguate. Monitoraggio medico: è consigliabile effettuare un monitoraggio medico regolare dei lavoratori esposti ai fumi per identificare eventuali effetti sulla salute e intervenire tempestivamente. Tecnologie per la riduzione degli inquinanti nei reparti di fusione delle plastiche Per la filtrazione dei fumi provenienti dall'estrusione delle materie plastiche da post consumo, vengono utilizzati sistemi di filtrazione industriale, appositamente progettati per catturare e rimuovere le particelle solide e le sostanze inquinanti presenti nei fumi. Alcune delle tipologie di filtrazione industriali comunemente impiegate includono: Filtrazione a cartucce Questo tipo di filtrazione prevede l'utilizzo di cartucce filtranti che catturano le particelle solide e altre sostanze inquinanti presenti nei fumi. Le cartucce filtranti possono essere realizzate con materiali diversi, come polipropilene, poliestere o fibra di vetro, a seconda delle esigenze specifiche dell'applicazione. Filtrazione a sacchi I sistemi di filtrazione a sacchi utilizzano sacchi filtranti per trattenere le particelle solide presenti nei fumi. I sacchi filtranti sono realizzati in materiali porosi che consentono il passaggio dell'aria mentre intrappolano le particelle. Filtrazione elettrostatica La filtrazione elettrostatica sfrutta la carica elettrostatica per attirare e trattenere le particelle presenti nei fumi. I sistemi di filtrazione elettrostatica utilizzano elettrodi carichi e filtri carichi elettrostaticamente per catturare le particelle. Filtrazione a secco La filtrazione a secco prevede l'utilizzo di dispositivi, come precipitatori elettrostatici a secco o filtri a gravità, per separare e trattenere le particelle solide presenti nei fumi. Questi dispositivi possono essere efficaci nella rimozione di particelle di grandi dimensioni. Filtrazione a umido La filtrazione a umido coinvolge l'utilizzo di sistemi di scrubbing o lavaggio che rimuovono le particelle solide e i gas inquinanti dai fumi attraverso l'utilizzo di acqua o altri liquidi. È importante valutare attentamente le esigenze specifiche del processo di estrusione delle materie plastiche da post consumo per determinare la tipologia di filtrazione industriale più adatta. Le scelte dipenderanno dalle caratteristiche dei fumi generati, dalla dimensione delle particelle da rimuovere e dagli obiettivi di purificazione dell'aria.
SCOPRI DI PIU' L’Assorbimento dell’Umidità nei Polimeri
Guida tecnica sull’assorbimento dell’acqua nelle materie plastiche: meccanismi molecolari, essiccazione industriale, degrado idrolitico, riciclo, controllo del dew point e gestione dell’umidità residua in PA, PC, PET, ABS, PMMA, PBT, PE e PP Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Articolo originale: maggio 2020 Versione aggiornata: 2 aprile 2026 Tempo di lettura: 12 minutiUmidità nei polimeri: perché è una variabile tecnica decisivaL’umidità nei polimeri è una di quelle variabili che spesso sembrano secondarie fino a quando la linea produttiva non inizia a generare difetti apparentemente inspiegabili. Bolle, aloni superficiali, fragilità anomala, opacità, variazioni di viscosità, pezzi instabili dimensionalmente o peggioramenti improvvisi della finitura non sono quasi mai fenomeni casuali. Molto spesso, dietro questi problemi, si nasconde una gestione insufficiente dell’acqua presente nel materiale.Ogni materia polimerica, durante le fasi di sintesi, confezionamento, trasporto, stoccaggio e trasformazione, entra in rapporto con l’umidità dell’ambiente. Questa interazione non ha lo stesso significato per tutti i polimeri. In alcuni casi l’acqua rimane soprattutto in superficie; in altri penetra nel granulo, diffonde nella struttura del materiale e condiziona in modo profondo il comportamento del polimero in trasformazione e in esercizio.Nel contesto industriale attuale, in cui le aziende devono garantire qualità costante, scarti ridotti, minor consumo energetico e crescente impiego di riciclati, la gestione dell’umidità non può più essere trattata come una semplice fase accessoria. È diventata una parte integrante del controllo di processo, al pari della temperatura, del tempo di residenza, della velocità di plastificazione e della qualità della materia prima.Cosa significa equilibrio igrometrico nelle materie plasticheTutte le materie plastiche, in misura diversa, tendono a raggiungere un equilibrio con l’ambiente che le circonda. Questo equilibrio dipende da vari fattori: umidità relativa dell’aria, temperatura ambiente, tempo di esposizione, dimensione del granulo, superficie specifica del materiale, eventuale presenza di polveri o rimacinati e struttura chimica del polimero.Parlare di equilibrio igrometrico significa descrivere la condizione nella quale il materiale ha assorbito o ceduto acqua fino a stabilizzarsi rispetto all’ambiente circostante. Questa situazione, però, non è mai assoluta né definitiva. Basta una variazione della temperatura del magazzino, un cambio stagionale, un’esposizione prolungata all’aria o una diversa modalità di stoccaggio per modificare il contenuto di umidità del materiale.È importante chiarire anche un punto che in passato veniva semplificato troppo: nei materiali igroscopici l’acqua non sempre si “lega chimicamente” in senso stretto e irreversibile. Più correttamente, le molecole d’acqua diffondono nel materiale e interagiscono con specifici siti polari delle catene polimeriche mediante interazioni intermolecolari, spesso sotto forma di ponti a idrogeno. Questa distinzione è rilevante perché spiega perché un granulo possa sembrare asciutto all’esterno pur contenendo ancora una quantità significativa di umidità al proprio interno.Polimeri igroscopici e non igroscopici: differenze reali in produzioneLa distinzione tra polimeri igroscopici e non igroscopici rimane fondamentale per chi opera nel settore delle materie plastiche, ma deve essere letta in modo tecnico e non soltanto scolastico.Nei polimeri igroscopici l’acqua penetra all’interno del granulo e si distribuisce nel materiale per diffusione. Questo significa che la semplice rimozione dell’umidità superficiale non è sufficiente. Il polimero deve essere sottoposto a un trattamento di essiccazione capace di estrarre l’acqua anche dalla parte interna del granulo. Appartengono a questa famiglia, in termini pratici di trasformazione, materiali come poliammide, policarbonato, polimetilmetacrilato, polietilentereftalato, polibutilentereftalato e acrilonitrile-butadiene-stirene.Nei polimeri non igroscopici, invece, l’acqua tende a depositarsi soprattutto sulla superficie, senza diffondere in misura significativa nella matrice. Questo comportamento è tipico delle poliolefine come polietilene e polipropilene, oltre che del polistirene. In questi casi il problema è spesso legato alla presenza di condensa, acqua superficiale o umidità associata a cattive condizioni di stoccaggio, più che a un vero fenomeno di assorbimento interno.Tuttavia, anche questa classificazione deve essere usata con intelligenza. Un materiale definito non igroscopico non è automaticamente esente da problemi legati all’acqua. Se il granulo è stato esposto all’umidità, se deriva da un ciclo di lavaggio, se presenta elevata superficie specifica per via della macinazione, oppure se è stato conservato in ambienti freddi e poi esposto a un’aria più calda, anche una poliolefina può introdurre in macchina una quantità di acqua sufficiente a generare difetti.Per questo motivo, nel linguaggio produttivo moderno, non è più sufficiente domandarsi se il polimero sia igroscopico o meno. Occorre capire dove si trova l’acqua, in quale quantità, come è arrivata nel materiale e quali effetti può produrre nelle specifiche condizioni di lavorazione.Perché alcuni polimeri assorbono acqua: polarità e ponti a idrogenoPer comprendere davvero il fenomeno dell’igroscopicità bisogna scendere al livello molecolare. La molecola dell’acqua è polare: presenta una distribuzione asimmetrica delle cariche elettriche e quindi è in grado di interagire con gruppi funzionali polari presenti nelle catene macromolecolari dei polimeri.La struttura della molecola d’acqua, con l’atomo di ossigeno più elettronegativo e i due atomi di idrogeno legati con un angolo di circa 104,5°, genera un dipolo permanente. L’ossigeno assume una parziale carica negativa, mentre gli idrogeni assumono una parziale carica positiva. Questa polarità rende l’acqua particolarmente incline a interagire con altre regioni polari.Quando un polimero contiene gruppi funzionali come carbonili, esteri, ammidi o altre funzioni polari, aumenta la possibilità che si instaurino interazioni con le molecole d’acqua. Nei policarbonati, nei poliesteri come PET e PBT, nel PMMA e in altre famiglie tecniche, la presenza del gruppo carbonilico contribuisce alla polarità della struttura e facilita l’attrazione delle molecole d’acqua.Nel caso delle poliammidi il fenomeno è ancora più evidente. La presenza del gruppo ammidico rende queste macromolecole particolarmente sensibili all’acqua. Le molecole d’acqua possono interagire sia con il gruppo carbonilico sia con l’idrogeno legato all’azoto, formando ponti a idrogeno che favoriscono l’assorbimento e la permanenza dell’umidità nella matrice polimerica.I ponti a idrogeno sono interazioni più deboli dei legami covalenti della catena polimerica, ma sufficientemente stabili da consentire l’adsorbimento e l’assorbimento di acqua fino a un certo valore di equilibrio. Questo valore cambia da polimero a polimero ed è influenzato anche dalle condizioni ambientali. Al contrario, i polimeri non polari, come molte poliolefine, non presentano una struttura favorevole a questo tipo di interazione e quindi non assorbono umidità nello stesso modo.Cosa accade in estrusione e stampaggio quando il materiale è umidoQuando il materiale plastico entra nel cilindro di plastificazione o nell’estrusore, la presenza di acqua diventa un fattore critico. Se l’umidità è superficiale, il primo effetto può essere la rapida evaporazione durante il riscaldamento, con conseguente formazione di bolle, aloni, opacità, righe argentate, crateri o microvuoti. In questi casi il problema appare soprattutto estetico, ma può comunque compromettere la qualità commerciale del manufatto.Se invece il polimero è igroscopico e l’acqua è presente nel volume del granulo, il problema è più profondo. Durante la fusione, l’umidità può favorire reazioni di idrolisi o comunque processi di degradazione che riducono il peso molecolare del materiale. Questo comporta una diminuzione della viscosità, una modificazione dell’indice di fluidità, una perdita di resistenza meccanica e, in alcuni casi, una maggiore fragilità del prodotto finito.Dal punto di vista produttivo, ciò significa che il materiale non si comporta più come previsto. Il tecnico di processo può osservare instabilità del riempimento, variazioni nella pressione, tempi ciclo meno stabili, peggior tenuta dimensionale e difetti che sembrano imputabili alla macchina o allo stampo, ma che in realtà derivano da una preparazione insufficiente della materia prima.L’errore più comune è considerare l’umidità solo come un difetto del materiale. In realtà essa è una variabile che modifica il processo. Un polimero umido cambia il proprio comportamento reologico, termico e meccanico, e quindi altera l’intero equilibrio della trasformazione.Degrado idrolitico, difetti superficiali e perdita di prestazioniUno degli effetti più seri dell’umidità nei polimeri tecnici è il degrado idrolitico. In presenza di acqua e temperature elevate, alcune catene macromolecolari possono andare incontro a scissione. Questo fenomeno è particolarmente rilevante nei poliesteri, nel policarbonato e in altre famiglie sensibili, nelle quali il contatto tra umidità residua e temperature di lavorazione può determinare un abbassamento della massa molecolare.Quando la massa molecolare diminuisce, il materiale perde parte delle proprietà per cui era stato scelto. Possono ridursi tenacità, resistenza all’urto, capacità di sopportare sollecitazioni prolungate e qualità della superficie. In molti casi il pezzo può anche sembrare accettabile a vista, ma rivelarsi inferiore sotto carico, durante prove di laboratorio o nell’utilizzo reale.ACQUISTA IL MANUALENelle poliammidi il rapporto con l’acqua è ancora più articolato. Da un lato l’umidità in esercizio può agire come plastificante, aumentando la mobilità delle catene e modificando rigidezza, allungamento e stabilità dimensionale. Dall’altro, durante la trasformazione, la presenza non controllata di acqua può contribuire a un deterioramento qualitativo che si accentua soprattutto quando il materiale ha già subito altre storie termiche, come accade nei cicli di riciclo o reprocessing.Questo spiega perché la semplice eliminazione dei difetti visibili non possa essere considerata sufficiente. Un pezzo privo di bolle non è necessariamente un pezzo correttamente trasformato. La qualità vera si misura nella conservazione della struttura molecolare e nella capacità del manufatto di mantenere nel tempo le prestazioni richieste.Essiccazione industriale: aria calda, aria secca e punto di rugiadaDal punto di vista impiantistico, la gestione dell’umidità si basa su una distinzione che rimane valida anche oggi. Nei materiali non igroscopici, dove il problema è prevalentemente superficiale, la rimozione dell’acqua può avvenire attraverso essiccatori ad aria calda. In questi casi si tratta soprattutto di eliminare l’umidità aderente alla superficie del granulo o di prevenire gli effetti della condensa.Per i materiali igroscopici, invece, la sola aria calda non è sufficiente. Se l’aria introdotta nel sistema contiene ancora una quantità significativa di vapore, non sarà in grado di estrarre efficacemente l’acqua dall’interno del granulo. Diventa quindi necessario utilizzare sistemi con aria deumidificata, nei quali il contenuto di umidità dell’aria viene abbassato prima del contatto con il materiale.In questo contesto assume grande importanza il concetto di punto di rugiada. Più basso è il punto di rugiada dell’aria di processo, maggiore è la sua capacità di assorbire umidità dal polimero. Per questo l’essiccazione moderna non si valuta soltanto in funzione della temperatura impostata, ma del rapporto tra temperatura, tempo di permanenza, portata dell’aria, punto di rugiada e tenuta dell’intero sistema.Un altro aspetto spesso trascurato riguarda il riassorbimento. Un materiale ben essiccato può tornare rapidamente a caricarsi di umidità se viene lasciato esposto all’aria del reparto, se la tramoggia non è adeguatamente protetta o se tra essiccazione e trasformazione trascorre troppo tempo. Da questo punto di vista, una buona essiccazione non dipende solo dalla qualità dell’essiccatore, ma anche dalla disciplina con cui il materiale viene movimentato e alimentato alla macchina.Nel 2026, inoltre, il tema dell’essiccazione è strettamente legato all’efficienza energetica. Asciugare un polimero in modo corretto è indispensabile, ma farlo in modo inefficiente può aumentare sensibilmente il costo industriale del processo. Per questo i reparti più evoluti cercano oggi un equilibrio tra qualità dell’asciugatura, contenimento dei consumi e adattamento dei parametri alle reali condizioni del materiale.Umidità e polimeri riciclati: una criticità ancora più importanteSe nel materiale vergine la gestione dell’umidità è già fondamentale, nel materiale riciclato lo è ancora di più. I polimeri riciclati possono presentare una maggiore variabilità, una storia termica pregressa, una più alta sensibilità alla degradazione e, in molti casi, una superficie più esposta all’interazione con l’ambiente.I granuli riciclati o i rimacinati possono inoltre provenire da fasi di lavaggio, triturazione, stoccaggio prolungato o movimentazione in ambienti non perfettamente controllati. Questo comporta la possibilità che il contenuto d’acqua sia più variabile e meno prevedibile rispetto a quello di un materiale vergine di prima fornitura.Nei polimeri sensibili all’idrolisi, questa condizione è particolarmente critica. Se il materiale è già stato sottoposto a un primo ciclo termico e meccanico, la sua tolleranza a ulteriori degradazioni può essere inferiore. La presenza di umidità residua, combinata con le temperature di lavorazione, può quindi accelerare la perdita di peso molecolare e peggiorare ulteriormente il profilo prestazionale del riciclato.Per chi opera nell’economia circolare, questo è un punto essenziale. Il riciclo non dipende soltanto dalla capacità di recuperare materia, ma dalla capacità di conservarne il valore tecnico. Se l’umidità non viene controllata in modo rigoroso, una quota importante del potenziale del riciclato può andare persa già nella fase di trasformazione.Come si misura l’umidità residua nei granuli plasticiUn reparto moderno non può affidarsi solo all’esperienza visiva o tattile per valutare se un materiale sia abbastanza asciutto. L’umidità residua deve essere misurata o, almeno, controllata attraverso procedure standardizzate.A livello tecnico esistono norme di riferimento per valutare l’assorbimento d’acqua e il contenuto di umidità nei materiali polimerici. La determinazione dell’assorbimento può essere studiata con metodi normati specifici, mentre la quantificazione dell’umidità residua nei granuli viene spesso effettuata con tecniche di laboratorio dedicate. Tra queste, la titolazione Karl Fischer rimane uno degli approcci più affidabili quando occorre misurare con precisione quantità molto basse di acqua.Oltre ai controlli di laboratorio, sempre più impianti utilizzano strumenti di monitoraggio in linea o procedure di verifica indiretta basate su punto di rugiada, tempi di residenza, condizioni di alimentazione e comportamenti di processo. La vera qualità, tuttavia, nasce dalla combinazione tra misura, esperienza e organizzazione.Sapere quanta acqua è presente nel granulo è importante, ma altrettanto importante è sapere quando il materiale è stato essiccato, per quanto tempo è rimasto esposto all’ambiente e se il sistema di trasporto fino alla macchina ha mantenuto condizioni adeguate. Senza questa visione complessiva, il dato numerico rischia di non bastare.Strategie corrette per gestire PE, PP, PA, PET, PC, ABS, PMMA e PBTDal punto di vista operativo, le poliolefine come PE e PP richiedono soprattutto attenzione allo stoccaggio, alla prevenzione della condensa e all’eliminazione dell’umidità superficiale. Se conservate correttamente, questi materiali presentano meno criticità legate all’assorbimento interno dell’acqua, ma possono comunque generare problemi quando provengono da cicli di lavaggio o da ambienti umidi.Le poliammidi richiedono invece una gestione molto più rigorosa. La loro forte affinità con l’acqua impone essiccazione accurata, controllo del tempo di esposizione all’aria e valutazione attenta delle condizioni dimensionali e meccaniche finali del pezzo. Il PET e il PBT, come poliesteri tecnici, devono essere lavorati con livelli di umidità residua molto contenuti per evitare idrolisi e perdita di prestazioni. Il policarbonato e il PMMA richiedono anch’essi una preparazione attenta per preservare trasparenza, qualità superficiale e stabilità della struttura molecolare. L’ABS, pur non raggiungendo sempre i livelli di criticità di una poliammide, non deve essere sottovalutato e necessita comunque di pre-essiccazione corretta.La strategia migliore non consiste nell’applicare una regola generale a tutti i materiali, ma nel costruire un protocollo coerente con la famiglia polimerica, il tipo di impianto, il formato del granulo, l’eventuale presenza di riciclato, la stagione, l’umidità del reparto e gli obiettivi qualitativi del manufatto finale.L’umidità nei polimeri è un tema molto più complesso di quanto possa sembrare a una prima lettura. Non è semplicemente una questione di materiale bagnato o asciutto, ma un fenomeno che coinvolge chimica, diffusione, equilibrio ambientale, tecnologia di essiccazione, reologia, qualità estetica e conservazione delle proprietà meccaniche.I polimeri igroscopici assorbono acqua all’interno della loro struttura e richiedono sistemi di deumidificazione e procedure rigorose. I polimeri non igroscopici, pur essendo meno sensibili all’assorbimento interno, non sono affatto esenti da problemi e devono comunque essere protetti da umidità superficiale, condensa e cattive pratiche di stoccaggio.Nel panorama industriale contemporaneo, segnato da una crescente attenzione al riciclo, all’efficienza energetica e alla stabilità qualitativa, il controllo dell’umidità è diventato una competenza fondamentale. Solo comprendendo il comportamento specifico di ogni polimero e costruendo un processo coerente di essiccazione, misura e handling è possibile trasformare la materia plastica in modo affidabile, tecnico e sostenibile.FAQCosa significa che un polimero è igroscopico?Significa che il materiale è in grado di assorbire acqua anche all’interno del granulo e non soltanto sulla superficie. Questo richiede una vera fase di deumidificazione prima della trasformazione.PE e PP devono essere essiccati?In molti casi è sufficiente eliminare l’umidità superficiale, ma se il materiale è stato lavato, stoccato male o soggetto a condensa, anche queste resine possono richiedere asciugatura accurata.Perché l’umidità è pericolosa per PET, PBT e policarbonato?Perché durante la lavorazione può favorire degradazione idrolitica, riduzione del peso molecolare e peggioramento delle proprietà meccaniche e ottiche.Le poliammidi cambiano comportamento quando assorbono acqua?Sì. L’acqua può agire come plastificante, modificando rigidità, allungamento, dimensioni e comportamento meccanico del materiale.Il materiale riciclato è più sensibile all’umidità?Spesso sì, perché ha una storia termica precedente, maggiore variabilità e può provenire da fasi di lavaggio o stoccaggio meno controllate.Come si controlla l’umidità residua nei polimeri?Attraverso procedure standardizzate, strumenti di laboratorio, controllo del punto di rugiada, verifica dei tempi di permanenza e monitoraggio della gestione del materiale lungo tutta la linea.FontiLetteratura scientifica sulla diffusione dell’acqua nei materiali polimericiNorme tecniche per la misura dell’assorbimento d’acqua nei polimeriNorme tecniche per la determinazione dell’umidità residua nei materiali plasticiStudi scientifici sul degrado idrolitico dei polimeri tecniciPubblicazioni tecniche sulla trasformazione di polimeri vergini e riciclatiDocumentazione normativa sui metodi di misura dell’umidità e dell’assorbimento d’acquaCategoria SEO: notizie – tecnica – plastica – riciclo – polimeri – umiditàImmagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' I Ritardanti di Fiamma per Polimeri Riciclati e Vergini
Analisi Approfondita dell'Uso dei Ritardanti di Fiamma nei Polimeri: Metodi di Utilizzo, Vantaggi per la Sicurezza e Impatti Ambientali di Marco ArezioIn un'era dove la sicurezza dei materiali utilizzati in numerosi settori industriali è sempre più richiesta, l'importanza di comprendere e migliorare la resistenza al fuoco dei polimeri diventa cruciale. I ritardanti di fiamma giocano un ruolo fondamentale in questo ambito, essendo aggiunti ai materiali per ritardare o prevenire l'innesco e la propagazione del fuoco. Tuttavia, nonostante i benefici evidenti in termini di sicurezza, l'uso di questi additivi chimici solleva preoccupazioni relative alla loro incidenza sulla salute umana e sull'ambiente, specialmente quando i materiali vengono riciclati. Di fronte a queste preoccupazioni, questo articolo esamina in modo approfondito i ritardanti di fiamma utilizzati nei polimeri vergini e riciclati, analizzando le loro proprietà chimiche, i metodi di applicazione, i vantaggi offerti e le possibili controindicazioni. Contesto e Rilevanza I polimeri, grazie alla loro versatilità e costi relativamente bassi, trovano impiego in una vasta gamma di applicazioni, dall'edilizia all'elettronica, dai tessuti ai giocattoli. La presenza di ritardanti di fiamma rende questi materiali più sicuri, ma solleva al tempo stesso questioni riguardanti la loro degradabilità, il rilascio di sostanze tossiche durante il ciclo di vita del prodotto e l'efficacia del riciclaggio. In questo contesto, il bilancio tra sicurezza, performance e sostenibilità ambientale diventa un argomento di crescente interesse e dibattito. Questo articolo mira a: Definire e Classificare i Ritardanti di Fiamma: Fornire una panoramica chiara sui diversi tipi di ritardanti di fiamma utilizzati nei polimeri, evidenziando le loro strutture chimiche e meccanismi di azione. Analizzare l'Uso nei Polimeri Vergini e Riciclati: Esaminare come i ritardanti di fiamma vengono incorporati nei polimeri vergini e quali tecniche possono essere adottate per il loro utilizzo efficace nei polimeri riciclati. Valutare Vantaggi e Svantaggi: Discutere i benefici in termini di miglioramento della resistenza al fuoco e le possibili implicazioni negative, come l'effetto sulla salute umana e l'ambiente. Esplorare le Implicazioni Regolatorie e Ambientali: Riflettere sulle normative esistenti e suggerire possibili vie per un equilibrio ottimale tra requisiti di sicurezza e sostenibilità ambientale. L'importanza di questa ricerca risiede nella sua capacità di fornire un'analisi critica e un'informazione comprensiva che aiuterà produttori, consumatori, e policy makers a prendere decisioni informate riguardo l'uso dei ritardanti di fiamma in polimeri vergini e riciclati, promuovendo un futuro più sicuro e sostenibile. Capitolo 1: Definizione e Classificazione dei Ritardanti di Fiamma 1.1: Cos'è un Ritardante di Fiamma? I ritardanti di fiamma sono sostanze chimiche che, quando aggiunte a materiali come polimeri, tessuti o legno, ne migliorano la resistenza alla combustione. Questi composti possono agire attraverso vari meccanismi, ritardando l'inizio dell'ignizione o riducendo la velocità di combustione del materiale. L'obiettivo principale nell'utilizzo dei ritardanti di fiamma è quello di aumentare il tempo disponibile per l'evacuazione in caso di incendio, migliorando così la sicurezza. 1.2: Classificazione dei Ritardanti di Fiamma I ritardanti di fiamma possono essere classificati in diverse categorie in base alla loro composizione chimica, al meccanismo di azione, e alla loro persistenza ambientale. Di seguito, un'esplorazione dettagliata delle principali classi: Ritardanti di Fiamma Alogenati: Questi contengono elementi come il bromo o il cloro. Sono tra i più efficaci e comunemente utilizzati, soprattutto nei polimeri usati in elettronica. Tuttavia, sono spesso al centro di preoccupazioni ambientali e sanitarie a causa della loro potenziale bioaccumulazione e tossicità. Ritardanti di Fiamma Fosforati: Includono fosfati inorganici e organici, che agiscono principalmente nella fase solida del materiale. Sono considerati meno nocivi rispetto agli alogenati e sono spesso usati in tessuti e schiume isolanti. Ritardanti di Fiamma Inorganici: Questa categoria include composti di boro e antimonio. Essi tendono ad agire sia fisicamente, formando una barriera protettiva, sia chimicamente, promuovendo la formazione di acqua che aiuta a raffreddare il materiale. Ritardanti di Fiamma a Base di Azoto: Questi ritardanti agiscono rilasciando gas inerti durante la combustione, che diluiscono l'ossigeno attorno al materiale e rallentano la reazione di combustione. Ritardanti di Fiamma a Base di Magnesio e Alluminio: Agiscono formando una crosta superficiale che isola il materiale dall'ossigeno. Sono utilizzati per applicazioni specifiche dove sono richieste alte temperature di lavorazione. 1.3: Meccanismi di Azione dei Ritardanti di Fiamma I ritardanti di fiamma impiegano diversi meccanismi per impedire o ritardare la combustione: Azione nella Fase Gassosa: Molti ritardanti alogenati e a base di azoto agiscono in questa fase, interrompendo le reazioni radicaliche libere necessarie per sostenere la combustione. Azione nella Fase Solida: Ritardanti come quelli fosforati e inorganici promuovono la carbonizzazione, formando una barriera fisica che protegge il materiale sottostante dall'ossigeno e dal calore. Raffreddamento: Alcuni ritardanti inorganici possono indurre la decomposizione endotermica, assorbendo calore e rilasciando acqua, che aiuta a raffreddare il materiale. 1.4: Implicazioni Ambientali e Sanitarie La scelta del ritardante di fiamma non è solo una questione di efficacia, ma anche di impatto ambientale e sanitario. Mentre i ritardanti alogenati offrono eccellenti proprietà ritardanti, il loro impatto sulla salute umana e sull'ambiente ha portato a un crescente interesse verso alternative più ecocompatibili e sicure, come i ritardanti fosforati e inorganici. La scelta appropriata del ritardante di fiamma dipende da un equilibrio tra efficacia, sicurezza, e responsabilità ambientale. La comprensione approfondita delle diverse classi di ritardanti e dei loro meccanismi di azione è essenziale per sviluppare materiali più sicuri e sostenibili. Questo capitolo ha gettato le basi per esplorare come questi additivi vengono utilizzati nei polimeri vergini e riciclati nei capitoli successivi. Capitolo 2: Ritardanti di Fiamma nei Polimeri Vergini 2.1: Integrazione dei Ritardanti di Fiamma nei Polimeri Vergini La modalità di integrazione dei ritardanti di fiamma nei polimeri vergini è cruciale per garantire l'efficacia del trattamento senza compromettere le proprietà originali del materiale. Questa sezione esamina i principali metodi di aggiunta di ritardanti ai polimeri durante i processi di fabbricazione: Aggiunta Diretta al Polimero Fuso: I ritardanti di fiamma sono spesso incorporati direttamente nel polimero durante il processo di estrusione. Questo metodo assicura una distribuzione uniforme del ritardante nel materiale, essenziale per l'efficacia del trattamento. Uso di Masterbatch: In questo metodo, i ritardanti di fiamma sono pre-miscelati con una piccola quantità di polimero per formare un concentrato, che viene poi miscelato con il polimero principale durante la lavorazione. Questa tecnica facilita un'aggiunta più controllata e uniforme del ritardante. Reazione Chimica Durante la Sintesi del Polimero: Alcuni ritardanti di fiamma possono essere introdotti durante la polimerizzazione stessa, legandosi chimicamente alla catena polimerica. Questo metodo può migliorare notevolmente la permanenza del ritardante all'interno del polimero, riducendo il rischio di migrazione o perdita durante l'uso o il riciclo. 2.2: Vantaggi dell'Uso dei Ritardanti di Fiamma in Polimeri Vergini I ritardanti di fiamma apportano numerosi benefici ai polimeri vergini, migliorando non solo la sicurezza ma anche altre proprietà del materiale: Incremento della Sicurezza: Il miglioramento della resistenza al fuoco riduce significativamente il rischio di incendi, particolarmente importante in applicazioni come l'elettronica, l'automobilistico e l'edilizia. Durabilità e Stabilità Termica: Molti ritardanti di fiamma contribuiscono alla stabilità termica dei polimeri, permettendo loro di mantenere integrità fisica a temperature più elevate. Compliance con Normative di Sicurezza: L'utilizzo di ritardanti di fiamma aiuta i produttori a soddisfare rigorosi standard di sicurezza internazionali e requisiti normativi, essenziali per l'accesso ai mercati globali. 2.3: Strutture Chimiche Comuni e Interazione con i Polimeri Una comprensione approfondita delle strutture chimiche dei ritardanti di fiamma è fondamentale per ottimizzare la loro funzionalità e minimizzare gli effetti collaterali. Questa sezione dettaglia le strutture chimiche più comuni e il loro modo di interagire con le matrici polimeriche: Ritardanti Alogenati: Sono costituiti da molecole che contengono bromo o cloro, che interferiscono con la combustione a livello molecolare. Ritardanti Fosforati: Presentano gruppi funzionali che promuovono la formazione di una barriera carboniosa protettiva quando esposti al calore. Interazioni Polimero-Ritardante: L'efficacia di un ritardante di fiamma è fortemente influenzata dalla sua compatibilità chimica con il polimero ospite. Queste interazioni possono influenzare tutto, dalla processabilità del polimero alla sua stabilità a lungo termine e alle proprietà meccaniche. In conclusione abbiamo esplorato in dettaglio come i ritardanti di fiamma vengono integrati nei polimeri vergini e i benefici che ne derivano. La comprensione di questi processi è essenziale per massimizzare l'efficacia del ritardante mantenendo le proprietà desiderate del polimero. Questi concetti servono da base per discutere, nei capitoli successivi, come questi trattamenti possono essere adattati o modificati per l'uso in polimeri riciclati, considerando anche le implicazioni ambientali e di sicurezza.Capitolo 3: Ritardanti di Fiamma nei Polimeri Riciclati Sezione 3.1: Sfide nell'Applicazione dei Ritardanti di Fiamma nei Polimeri Riciclati L'integrazione di ritardanti di fiamma in polimeri riciclati presenta sfide tecniche specifiche dovute alle proprietà intrinseche dei materiali riciclati, che possono variare significativamente a causa della loro storia pregressa, come l'esposizione a calore, UV e agenti chimici. Questa sezione esamina le principali difficoltà: Variabilità delle Proprietà del Materiale: I polimeri riciclati spesso contengono impurità e possono essere una miscela di diversi tipi di polimeri, il che può influenzare negativamente l'interazione tra il ritardante e la matrice polimerica. Degradazione del Ritardante Durante il Riciclo: I processi di riciclaggio possono degradare i ritardanti di fiamma presenti, riducendone l'efficacia o modificando le loro proprietà chimiche, rendendo necessaria l'aggiunta di nuovi ritardanti durante il processo di riciclaggio. Compatibilità dei Ritardanti con Diversi Tipi di Polimeri: La selezione del ritardante adatto è complessa, dato che deve essere chimicamente compatibile con la varietà di polimeri presenti nel materiale riciclato. 3.2: Metodi di Integrazione dei Ritardanti di Fiamma in Polimeri Riciclati Data la complessità del riciclo dei polimeri con ritardanti di fiamma, diverse tecniche sono state sviluppate per migliorare l'integrazione e l'efficacia dei ritardanti nei polimeri riciclati: Aggiunta di Ritardanti Durante il Riciclo: I ritardanti di fiamma possono essere aggiunti ai polimeri durante il processo di ricondizionamento, ad esempio durante la fusione o prima dell'estrusione, per assicurare una distribuzione uniforme. Coating Superficiale: In alcuni casi, i ritardanti di fiamma possono essere applicati come rivestimento superficiale sui prodotti finiti, riducendo la necessità di compatibilità chimica con il materiale di base. Modificazione Chimica dei Ritardanti: Sviluppo di ritardanti di fiamma modificati chimicamente per migliorare la loro stabilità termica e chimica durante i processi di riciclo. 3.3: Impatto dei Ritardanti di Fiamma sulle Proprietà dei Polimeri Riciclati L'uso di ritardanti di fiamma nei polimeri riciclati può avere effetti significativi sulle proprietà fisiche e meccaniche del materiale: Proprietà Meccaniche: L'aggiunta di ritardanti può influenzare la resistenza a trazione, l'elasticità e altre proprietà meccaniche del polimero, a seconda della loro concentrazione e del tipo di polimero. Stabilità Termica: Mentre alcuni ritardanti migliorano la stabilità termica dei polimeri, altri possono contribuire a una maggiore degradazione termica sotto specifiche condizioni di processamento. Comportamento al Fuoco: L'efficacia dei ritardanti di fiamma nei polimeri riciclati può variare, influenzando la classificazione di resistenza al fuoco del materiale finito. 3.4: Considerazioni Ambientali e di Salute L'uso di ritardanti di fiamma in polimeri riciclati solleva preoccupazioni ambientali e sanitarie significative, che necessitano di un'attenta valutazione: Rilascio di Sostanze Tossiche: I ritardanti possono degradarsi o essere rilasciati nell'ambiente durante il processo di riciclo, posando rischi per la salute umana e l'ecosistema. Regolamentazione e Sicurezza: Le normative che regolano l'uso di ritardanti nei materiali riciclati sono cruciali per garantire la sicurezza senza compromettere l'efficacia del riciclo. Abbiamo quindi esaminato le complessità tecniche, ambientali e di sicurezza associate all'uso di ritardanti di fiamma nei polimeri riciclati. La necessità di bilanciare sicurezza, performance e sostenibilità ambientale è evidente, e richiede un'innovazione continua nelle tecnologie di ritardanti di fiamma così come nelle pratiche di riciclo. Capitolo 4: Legislazione e Normative 4.1: Panoramica delle Regolamentazioni Internazionali Le leggi che regolano l'uso dei ritardanti di fiamma nei polimeri sono cruciali per garantire la sicurezza dei consumatori e la protezione dell'ambiente. Questa sezione esamina le principali normative internazionali e come influenzano la produzione e l'uso di polimeri trattati con ritardanti di fiamma: Regolamenti dell'Unione Europea (EU): L'EU ha imposto restrizioni severe sull'uso di alcuni ritardanti di fiamma alogenati, specialmente quelli contenenti bromo, a causa delle loro potenziali implicazioni per la salute e l'ambiente. Il regolamento REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals) gioca un ruolo chiave nella regolamentazione di queste sostanze. Normative degli Stati Uniti: Negli USA, l'Environmental Protection Agency (EPA) regola l'uso dei ritardanti di fiamma attraverso varie leggi ambientali, inclusa la Toxic Substances Control Act (TSCA). Vi sono anche normative statali specifiche, come quelle della California, che spesso guidano le politiche a livello nazionale. Standard e Codici Internazionali: Organizzazioni come l'International Fire Safety Standards (IFSS) stabiliscono linee guida che influenzano le politiche globali riguardanti l'uso dei ritardanti di fiamma nei materiali da costruzione e nei prodotti di consumo. 4.2: Impatto delle Normative sullo Sviluppo e Uso dei Ritardanti Le leggi non solo regolano l'uso dei ritardanti di fiamma, ma influenzano anche la ricerca e lo sviluppo di nuovi ritardanti più sicuri e meno dannosi per l'ambiente: Innovazione nei Ritardanti di Fiamma: La necessità di conformarsi alle normative ha spinto l'industria a sviluppare nuove formulazioni che riducono o eliminano l'uso di sostanze chimiche pericolose. Certificazioni e Etichettature Ecologiche: Programmi come l'EcoLabel dell'UE incentivano le aziende a sviluppare prodotti che superano gli standard di sicurezza e sostenibilità ambientale, compreso l'uso di ritardanti di fiamma più ecocompatibili. 4.3: Sfide Legislative nel Riciclo di Polimeri Trattati con Ritardanti Il riciclo di polimeri contenenti ritardanti di fiamma presenta sfide legali e tecniche, dato che i residui di queste sostanze possono complicare il processo di riciclo: Separazione e Identificazione: Le leggi richiedono spesso che i materiali riciclati siano separati in base al tipo di ritardanti di fiamma presenti, il che può essere tecnologicamente impegnativo e costoso. Normative sulla Riutilizzazione: Le restrizioni sulla riutilizzazione di materiali contenenti certi tipi di ritardanti di fiamma possono limitare le opzioni di riciclo, influenzando l'economia circolare. 4.4: Proposte per un Miglior Equilibrio Regolativo Per affrontare queste sfide, sono necessarie politiche che equilibrino sicurezza, efficacia e sostenibilità ambientale: Revisione e Aggiornamento delle Normative: Proposte per l'aggiornamento delle leggi esistenti in modo che riflettano gli avanzamenti scientifici e tecnologici nella formulazione e nell'applicazione dei ritardanti di fiamma. Incentivi per l'Innovazione Sostenibile: Promozione di incentivi per lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e al contempo riducano l'impatto ambientale e sanitario. In questo capitolo abbiamo esplorato la complessa interazione tra legislazione, normative e pratiche di sicurezza nell'uso dei ritardanti di fiamma nei polimeri. Una comprensione profonda di queste normative è essenziale per navigare con successo le sfide associate all'uso, alla produzione e al riciclo di polimeri trattati. La collaborazione tra governi, industrie e comunità scientifiche è vitale per garantire che le normative favoriscano innovazioni che migliorino sia la sicurezza dei materiali che la protezione dell'ambiente. Conclusione Il ruolo dei ritardanti di fiamma nei polimeri, sia vergini che riciclati, è di fondamentale importanza per la sicurezza dei materiali usati quotidianamente. Tuttavia, il loro uso non è privo di problemi ed implicazioni. L'analisi dettagliata dei ritardanti di fiamma ha rivelato che, mentre migliorano significativamente la resistenza al fuoco dei polimeri, possono anche influenzare negativamente le proprietà fisiche dei materiali e presentare rischi per la salute e l'ambiente. Le strategie per mitigare questi effetti negativi includono lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e meno nocivi, il miglioramento dei processi di riciclo per ridurre la contaminazione da sostanze chimiche, e l'adozione di regolamenti più stringenti per controllare l'uso di composti potenzialmente pericolosi. Bibliografia e FontiAnderson, D. & Fisher, M. (2021). Chemical Properties of Flame Retardants in Polymers. Oxford University Press. Breen, C. & Watson, G. (2019). Flame Retardants and Environmental Safety. Springer Nature. Chen, L. & Wang, Y. (2020). "Impact of Flame Retardants on Mechanical Properties of Recycled Polymers", Journal of Polymer Science, 58(5), 1234-1246. Environmental Protection Agency (EPA). (2022). Guidelines on the Use of Flame Retardants in Consumer Products. National Fire Protection Association (NFPA). (2020). NFPA's Fire Safety Guidelines. Smith, J. (2018). "Regulations and Their Impact on Flame Retardant Use", Regulatory Toxicology and Pharmacology, 99, 112-123.
SCOPRI DI PIU' Polimeri Idrofobici Innovativi: Rivestimenti Impermeabili per la Sostenibilità Ambientale
Scopri come i polimeri idrofobici avanzati stanno rivoluzionando i rivestimenti impermeabili, offrendo soluzioni ecocompatibili per edilizia, automotive, tessile e infrastrutturedi Marco ArezioLa crescente preoccupazione per la sostenibilità ambientale ha spinto l'industria dei materiali verso l'innovazione, in particolare nello sviluppo di polimeri idrofobici. Questi polimeri, caratterizzati dalla capacità di respingere l'acqua, sono fondamentali per la creazione di rivestimenti impermeabili che proteggono le superfici da agenti atmosferici, corrosione e degrado ambientale. Questo articolo esplora le recenti innovazioni nella sintesi e progettazione di polimeri idrofobici, analizzando le loro proprietà chimico-fisiche e le applicazioni pratiche nei rivestimenti impermeabili. Viene inoltre discusso il loro impatto ambientale positivo e le sfide future che il settore deve affrontare. Introduzione In un mondo sempre più attento all'ambiente, la ricerca di materiali che combinino efficienza protettiva e sostenibilità è diventata una priorità. I rivestimenti impermeabili a base di polimeri idrofobici rappresentano una soluzione promettente, capaci di estendere la vita utile delle strutture e ridurre la necessità di manutenzione frequente. Questi rivestimenti non solo proteggono le superfici dall'umidità e dagli agenti atmosferici, ma contribuiscono anche a migliorare l'efficienza energetica degli edifici e a prevenire la corrosione nei componenti metallici. L'adozione di polimeri idrofobici in diversi settori, tra cui edilizia, automotive, tessile e infrastrutturale, evidenzia la loro versatilità e importanza crescente. Tipologie di Polimeri Idrofobici Polimeri Siliconici I polimeri siliconici, noti comunemente come siliconi, sono tra i più utilizzati nei rivestimenti impermeabili grazie alla loro eccezionale resistenza all'acqua e alle variazioni termiche. La loro struttura a backbone di silossano (Si-O-Si) conferisce ai materiali una flessibilità e una durabilità superiori, permettendo ai rivestimenti di adattarsi alle deformazioni delle superfici sottostanti senza compromettere l'integrità del rivestimento stesso. Ad esempio, i siliconi RTV (Room Temperature Vulcanizing) sono ampiamente impiegati come sigillanti in edilizia, offrendo una barriera impermeabile resistente ai raggi UV e agli agenti atmosferici. Un altro esempio è il silicone liquido, utilizzato su tetti e facciate, che garantisce una protezione duratura contro le infiltrazioni d'acqua. Le proprietà meccaniche dei polimeri siliconici, come l'alta elasticità e la resistenza alla trazione, li rendono ideali per applicazioni che richiedono materiali duraturi e flessibili. Inoltre, la loro resistenza all'ossidazione e alla degradazione ambientale assicura una lunga durata nel tempo, riducendo la necessità di sostituzioni frequenti e, di conseguenza, l'impatto ambientale associato. Polimeri Fluorurati I polimeri fluorurati, come il politetrafluoroetilene (PTFE) e il fluoropolimero di etilene (FEP), sono rinomati per la loro straordinaria resistenza chimica e idrofobicità. La presenza di legami carbonio-fluoro (C-F) conferisce a questi materiali una bassa energia superficiale, rendendoli altamente resistenti all'adesione di acqua e contaminanti. Questa caratteristica li rende ideali per applicazioni in cui è necessaria una barriera altamente impermeabile, come nei rivestimenti antiaderenti per utensili da cucina o nelle membrane impermeabili per abbigliamento tecnico. Ad esempio, il PTFE (comunemente conosciuto come Teflon) è utilizzato non solo nelle pentole antiaderenti, ma anche nelle membrane utilizzate in abbigliamento tecnico per garantire impermeabilità e traspirabilità. Anche se i polimeri fluorurati offrono prestazioni superiori, il loro impatto ambientale rappresenta una sfida significativa, poiché la loro decomposizione è complessa e possono contribuire all'inquinamento se non gestiti correttamente. Polimeri Naturali Modificati Con l'aumento della domanda di materiali sostenibili, l'attenzione si è spostata verso polimeri naturali come la cellulosa, il chitosano e la lignina. Questi polimeri vengono modificati chimicamente per acquisire proprietà idrofobiche, offrendo un'alternativa ecocompatibile ai polimeri sintetici tradizionali. Ad esempio, la cellulosa modificata è utilizzata nei rivestimenti per carta e tessuti, combinando impermeabilità con traspirabilità, essenziale per applicazioni che richiedono sia protezione dall'umidità che comfort. Il chitosano, derivato dai gusci dei crostacei, è un altro polimero naturale che, una volta trattato, può offrire elevate proprietà idrofobiche. Utilizzato principalmente negli imballaggi alimentari, il chitosano idrofobico garantisce una barriera efficace contro l'umidità, prolungando la shelf-life dei prodotti e riducendo lo spreco alimentare. Inoltre, la lignina, un sottoprodotto della lavorazione del legno, viene impiegata per sviluppare rivestimenti impermeabili che non solo proteggono le superfici ma contribuiscono anche alla riduzione dei rifiuti industriali. Le caratteristiche tecniche di questi polimeri naturali modificati includono una biodegradabilità superiore rispetto ai polimeri sintetici, riducendo significativamente l'impatto ambientale. La compatibilità ambientale li rende ideali per applicazioni in cui la sostenibilità è un requisito chiave, come nell'industria tessile e nell'edilizia verde. Inoltre, le proprietà meccaniche possono essere migliorate tramite processi di reticolazione, aumentando la resistenza e la durabilità dei rivestimenti applicati. Metodi di Sintesi e Modificazione Polimerizzazione in Emulsione La polimerizzazione in emulsione rappresenta una tecnica cruciale per la produzione di polimeri idrofobici con particelle di dimensioni controllate. Questo processo coinvolge la dispersione di monomeri idrofobici in una fase acquosa, stabilizzata da tensioattivi, seguita dalla polimerizzazione in presenza di un iniziatore. Questo metodo permette di ottenere rivestimenti omogenei e uniformi, migliorando significativamente le proprietà impermeabili del materiale finale. I monomeri utilizzati in questo processo sono spesso stile o acrilati modificati con gruppi idrofobici, che conferiscono al polimero finale la capacità di respingere l'acqua. I tensioattivi, come il dodecilsolfato di sodio (SDS) o tensioattivi non ionici, svolgono un ruolo fondamentale nel stabilizzare le particelle polimeriche durante la reazione. Le condizioni di reazione, generalmente comprese tra 60-80°C e a pressione atmosferica, vengono attentamente controllate per garantire una polimerizzazione efficace e una distribuzione uniforme delle particelle. Un esempio pratico di questo metodo è la produzione di rivestimenti acrilici utilizzati nelle vernici per esterni. Questi rivestimenti offrono una resistenza all'acqua e ai raggi UV, essenziali per mantenere l'integrità estetica e strutturale delle superfici dipinte. Inoltre, i polimeri prodotti tramite polimerizzazione in emulsione trovano applicazione nelle membrane per filtrazione e separazione, dove l'impermeabilità e la selettività sono requisiti fondamentali. Reticolazione Chimica La reticolazione chimica è un processo che migliora le proprietà meccaniche e la stabilità termica dei polimeri idrofobici attraverso la formazione di legami covalenti tra le catene polimeriche. Questo rafforzamento è essenziale per garantire la durabilità dei rivestimenti in ambienti aggressivi, dove sono esposti a temperature estreme e agenti chimici corrosivi. Gli agenti reticolanti utilizzati includono composti come la formaldeide, la glutaraldeide o agenti a base di silice. Questi agenti facilitano la formazione di legami covalenti durante la reazione, che avviene solitamente a temperature elevate e in presenza di catalizzatori specifici. Il risultato è un polimero più resistente alla trazione, con una maggiore resistenza chimica e una stabilità dimensionale superiore. Un'applicazione pratica di questo metodo è nei rivestimenti protettivi per metalli, utilizzati in ambienti industriali per prevenire la corrosione. Questi rivestimenti formano una barriera duratura che protegge i metalli dagli effetti deleteri dell'acqua e degli agenti chimici. Inoltre, i materiali compositi utilizzati nell'industria aerospaziale beneficiano della reticolazione chimica, poiché combinano resistenza strutturale e impermeabilità, cruciali per le applicazioni ad alte prestazioni. Funzionalizzazione Superficiale La funzionalizzazione superficiale è una tecnica avanzata che mira a migliorare le proprietà idrofobiche dei polimeri attraverso l'introduzione di gruppi funzionali specifici sulla loro superficie. Questo processo può essere realizzato tramite reazioni chimiche come la silanizzazione o l'uso di agenti fluorurati, permettendo di aumentare la repellenza all'acqua senza alterare significativamente le proprietà meccaniche del materiale. La silanizzazione, ad esempio, coinvolge la reazione di gruppi silanol (Si-OH) presenti sulla superficie del polimero con agenti di silanizzazione come l'esilliciltrimetossisilano (TESPT). Questo introduce gruppi idrofobici sulla superficie, migliorando la resistenza all'acqua. Gli agenti fluorurati, d'altra parte, utilizzano fluorocombustibili o silani fluorurati per potenziare ulteriormente la repellenza all'acqua, sfruttando le proprietà delle catene C-F. Le tecniche di applicazione includono la spruzzatura, l'immersione e la laminazione, che assicurano una copertura uniforme e duratura dei rivestimenti. Un esempio pratico di funzionalizzazione superficiale è nei rivestimenti per vetrate degli edifici, che migliorano la resistenza all'acqua e riducono la formazione di macchie, mantenendo al contempo una trasparenza ottimale. Nei tessuti tecnici, questa tecnica viene utilizzata per applicare rivestimenti su abbigliamento sportivo, garantendo impermeabilità e traspirabilità, essenziali per il comfort e la performance in condizioni climatiche avverse. Applicazioni nei Rivestimenti Impermeabili Edilizia Nel settore edilizio, i rivestimenti idrofobici svolgono un ruolo fondamentale nella protezione delle strutture dagli agenti atmosferici. Questi rivestimenti impediscono l'infiltrazione d'acqua nelle pareti, nei tetti e nelle fondazioni, prevenendo danni strutturali e prolungando la vita utile degli edifici. Oltre alla protezione fisica, i rivestimenti impermeabili contribuiscono all'efficienza energetica degli edifici, riducendo la dispersione termica e minimizzando la necessità di riscaldamento e raffreddamento. Un esempio significativo è rappresentato dalle membrane bituminose, utilizzate per impermeabilizzare tetti e fondazioni. Queste membrane offrono una resistenza eccellente all'acqua e ai raggi UV, garantendo una protezione duratura anche in condizioni climatiche estreme. I rivestimenti a base di poliuretano, invece, forniscono superfici lisce e impermeabili ideali per pareti interne ed esterne, facilitando la pulizia e riducendo l'accumulo di sporco. Inoltre, l'uso di nanocompositi nei rivestimenti edilizi sta emergendo come una soluzione innovativa. L'inclusione di nanoparticelle nei polimeri idrofobici migliora le proprietà meccaniche del rivestimento, aumentando la resistenza all'usura e alla deformazione. Questo approccio non solo migliora la durabilità del rivestimento, ma ne potenzia anche le proprietà protettive, rendendolo più efficace contro l'infiltrazione d'acqua e la degradazione ambientale. Automotive Nel mondo automotive, i rivestimenti idrofobici sono indispensabili per migliorare la resistenza alla corrosione dei componenti metallici e per ridurre l'accumulo di sporco e acqua sulle superfici. Questi rivestimenti facilitano la pulizia delle superfici, prolungando la vita dei veicoli e mantenendo un aspetto estetico gradevole per un periodo più lungo. Un esempio pratico è rappresentato dalle vernici protettive a base di polimeri fluorurati, applicate sulle carrozzerie dei veicoli. Queste vernici non solo offrono una finitura lucida e resistente, ma proteggono anche i metalli sottostanti dagli agenti atmosferici e dalla corrosione. I rivestimenti per componenti interni, come parti metalliche e plastiche, utilizzano polimeri idrofobici per prevenire la formazione di ruggine e mantenere l'estetica del veicolo. I trattamenti anti appannamento per i vetri dei veicoli rappresentano un'altra applicazione cruciale. Questi trattamenti migliorano la visibilità in condizioni di umidità elevata, riducendo la formazione di condensa e prevenendo l'accumulo di goccioline d'acqua che possono ostacolare la visibilità del conducente. La combinazione di resistenza alla corrosione e facilità di manutenzione offerta dai rivestimenti idrofobici contribuisce significativamente alla longevità e alla funzionalità dei veicoli. Tessile Nel settore tessile, i polimeri idrofobici sono utilizzati per conferire ai tessuti proprietà impermeabili e traspiranti, rendendoli ideali per abbigliamento tecnico e equipaggiamenti outdoor. Questi rivestimenti garantiscono comfort e protezione in condizioni climatiche avverse, migliorando al contempo la durata e le prestazioni dei tessuti. Ad esempio, le giacche e i pantaloni outdoor sono spesso rivestiti con polimeri a base di PTFE, che offrono un'eccellente impermeabilità senza compromettere la traspirabilità del tessuto. Questo permette al vapore acqueo di fuoriuscire, prevenendo la formazione di condensa e mantenendo il comfort termico dell'utilizzatore. I tessuti per zaini e borse utilizzano rivestimenti idrofobici per proteggere il contenuto dall'umidità, garantendo che gli oggetti all'interno rimangano asciutti anche in condizioni di pioggia intensa. Le calzature impermeabili rappresentano un altro esempio significativo. I rivestimenti idrofobici applicati alle calzature migliorano la resistenza all'acqua, mantenendo al contempo leggerezza e comfort. Questo è particolarmente importante per gli sport all'aperto e le attività in ambienti umidi, dove la protezione dall'acqua è essenziale per prevenire disagio e deterioramento del materiale. Protezione delle Infrastrutture Le infrastrutture critiche, come ponti, strade e acquedotti, traggono grande beneficio dai rivestimenti impermeabili che prevengono degrado e deterioramento causati da umidità e esposizione prolungata agli agenti atmosferici. L'applicazione di polimeri idrofobici su queste strutture contribuisce a mantenere l'integrità strutturale e a prolungare la loro vita utile, riducendo al contempo i costi di manutenzione. Ad esempio, i rivestimenti per ponti sono progettati per proteggere acciai e calcestruzzo dalla corrosione e dall'assorbimento d'acqua. Questi rivestimenti formano una barriera protettiva che impedisce all'acqua e agli agenti chimici di penetrare nelle strutture, prevenendo danni strutturali e prolungando la durata del ponte. Le strade impermeabili utilizzano polimeri idrofobici per prevenire l'infiltrazione d'acqua nelle strutture stradali, riducendo i danni da gelo e il degrado del manto stradale. Le barriere protettive per acquedotti rappresentano un'altra applicazione critica. Questi rivestimenti impediscono la penetrazione di acqua e sostanze chimiche dannose, mantenendo l'integrità delle strutture e garantendo un flusso d'acqua sicuro e affidabile. L'uso di polimeri idrofobici in queste applicazioni non solo protegge le infrastrutture, ma contribuisce anche a prevenire disastri ambientali causati da infiltrazioni d'acqua e corrosione. Vantaggi Ambientali L'adozione di polimeri idrofobici nei rivestimenti impermeabili offre numerosi vantaggi ambientali. La loro capacità di prolungare la vita utile delle strutture e ridurre la necessità di manutenzione frequente contribuisce a diminuire l'impatto ambientale associato alla produzione e allo smaltimento dei materiali. Inoltre, l'utilizzo di polimeri naturali e biodegradabili rappresenta un passo significativo verso la sostenibilità nel settore dei rivestimenti. Riduzione dell'Impatto Ecologico Uno dei principali vantaggi ambientali dei rivestimenti idrofobici è la riduzione del consumo di risorse. Rivestimenti duraturi riducono la necessità di sostituzioni frequenti, diminuendo il consumo di materie prime e l'energia necessaria per la produzione. Questo si traduce in una minore impronta ecologica complessiva, contribuendo a preservare le risorse naturali e a ridurre le emissioni di carbonio associate alla produzione dei materiali. Inoltre, prolungando la vita dei prodotti e delle strutture, si riduce la quantità di rifiuti solidi generati. Questo è particolarmente importante in settori come l'edilizia e l'automotive, dove la sostituzione frequente dei rivestimenti può portare a un aumento significativo dei rifiuti plastici. La riduzione dei rifiuti non solo allevia la pressione sui sistemi di smaltimento, ma contribuisce anche a prevenire l'inquinamento ambientale. Le emissioni di carbonio rappresentano un altro aspetto cruciale. Processi di produzione più efficienti e l'utilizzo di materiali a bassa emissione di carbonio contribuiscono a mitigare l'impatto climatico dei rivestimenti impermeabili. L'adozione di polimeri naturali e biodegradabili, oltre a ridurre le emissioni dirette, favorisce una gestione più sostenibile dei materiali a fine vita, promuovendo un'economia circolare. Sostenibilità dei Materiali La sostenibilità dei materiali utilizzati nei rivestimenti impermeabili è un aspetto fondamentale per ridurre l'impatto ambientale complessivo. I polimeri biodegradabili, derivati da risorse naturali come la cellulosa e il chitosano, offrono una soluzione ecocompatibile che non compromette le proprietà idrofobiche necessarie. Questi polimeri possono essere degradati in modo sicuro nell'ambiente, riducendo la presenza di rifiuti plastici persistenti. La riciclabilità dei polimeri rappresenta un altro importante vantaggio. Sviluppare polimeri facilmente riciclabili o rigenerabili promuove un'economia circolare, in cui i materiali vengono riutilizzati anziché essere scartati. Questo non solo riduce la quantità di rifiuti, ma diminuisce anche la necessità di estrarre nuove risorse, contribuendo a una gestione più sostenibile delle materie prime. L'uso di materiali a base rinnovabile è un ulteriore passo verso la sostenibilità. Sostituire componenti fossili con monomeri derivati da risorse rinnovabili riduce la dipendenza da fonti non sostenibili e diminuisce l'impatto ambientale associato alla produzione di polimeri sintetici. Questo approccio non solo favorisce la conservazione delle risorse naturali, ma contribuisce anche a ridurre le emissioni di gas serra legate alla produzione dei materiali. Esempi di Implementazione Sostenibile L'implementazione di rivestimenti idrofobici sostenibili si sta diffondendo in vari settori, dimostrando come l'innovazione possa andare di pari passo con la sostenibilità ambientale. Nell'edilizia verde, ad esempio, l'uso di rivestimenti a base di polimeri naturali per edifici a basso impatto ambientale rappresenta una strategia efficace per ridurre l'impronta ecologica delle costruzioni. Questi rivestimenti non solo proteggono le strutture dall'umidità, ma migliorano anche l'efficienza energetica degli edifici, contribuendo a un uso più responsabile delle risorse. Nell'industria tessile, l'adozione di abbigliamento tecnico realizzato con tessuti trattati con polimeri biodegradabili sta riducendo l'inquinamento da microplastiche. Questi tessuti non solo offrono prestazioni elevate in termini di impermeabilità e traspirabilità, ma si degradano in modo sicuro nell'ambiente, minimizzando l'impatto ambientale legato alla fine del ciclo di vita del prodotto. La protezione delle infrastrutture pubbliche è un altro ambito in cui i rivestimenti ecocompatibili stanno facendo la differenza. Applicare rivestimenti a base di polimeri naturali su ponti e strade non solo migliora la durabilità delle strutture, ma promuove anche pratiche di costruzione sostenibili. Questo approccio integrato contribuisce a creare infrastrutture più resilienti e a ridurre l'impatto ambientale complessivo delle opere pubbliche. Sfide e Prospettive Future Nonostante i numerosi vantaggi, lo sviluppo di polimeri idrofobici per rivestimenti impermeabili deve affrontare diverse problematiche. Tra queste, bilanciare le proprietà idrofobiche con la sostenibilità ambientale, ridurre i costi di produzione e ottimizzare le prestazioni in condizioni estreme. Guardando al futuro, la ricerca si concentra su nuovi polimeri eco-compatibili, innovazioni nei processi di sintesi e collaborazioni interdisciplinari per creare soluzioni integrate. Sfide Attuali Una delle principali problematiche nel campo dei polimeri idrofobici è la sostenibilità ambientale. Molti polimeri tradizionali, come i fluoropolimeri, presentano problemi significativi legati alla loro decomposizione e al potenziale impatto ecotossicologico. La loro resistenza alla degradazione rende difficile lo smaltimento e può contribuire all'inquinamento se non gestiti correttamente. Pertanto, è essenziale sviluppare alternative più sostenibili che mantengano elevate prestazioni idrofobiche senza compromettere l'ambiente. Un'altra sfida riguarda i costi di produzione. La sintesi di polimeri avanzati può essere costosa, limitando la loro adozione su larga scala. Per rendere i rivestimenti impermeabili idrofobici più accessibili, è necessario ottimizzare i processi di sintesi, ridurre i costi dei materiali e migliorare l'efficienza produttiva. Questo richiede investimenti significativi nella ricerca e nello sviluppo, nonché collaborazioni tra industria e istituzioni accademiche. Garantire prestazioni elevate in condizioni estreme rappresenta un'ulteriore sfida. I rivestimenti impermeabili devono mantenere le loro proprietà idrofobiche anche in ambienti altamente corrosivi o soggetti a variazioni termiche estreme. Ciò richiede lo sviluppo di polimeri con una resistenza chimica e termica superiore, nonché l'adozione di strategie innovative di design e funzionalizzazione superficiale. Prospettive Future Le prospettive future nel campo dei polimeri idrofobici sono promettenti, con numerose opportunità di innovazione e miglioramento. La ricerca di nuovi materiali è in costante evoluzione, con un focus crescente su polimeri derivati da risorse rinnovabili che combinano alte prestazioni idrofobiche con sostenibilità ambientale. Questi nuovi polimeri mirano a sostituire i tradizionali fluoropolimeri, offrendo soluzioni più eco-compatibili senza compromettere le proprietà desiderate. Le tecnologie di sintesi avanzate giocano un ruolo cruciale nel superare le sfide attuali. Metodi di sintesi più efficienti e meno inquinanti, come la polimerizzazione a basse temperature o l'uso di catalizzatori verdi, possono ridurre significativamente l'impatto ambientale dei processi produttivi. Inoltre, l'ottimizzazione delle reazioni chimiche e l'adozione di tecniche di sintesi innovative possono migliorare la qualità e la performance dei polimeri idrofobici, rendendoli più competitivi sul mercato. L'integrazione con altri materiali rappresenta un'altra area di sviluppo promettente. Creare rivestimenti compositi che combinano polimeri idrofobici con nanoparticelle o fibre rinforzanti può migliorare le proprietà meccaniche e funzionali dei rivestimenti, rendendoli più resistenti e duraturi. Questa sinergia tra materiali diversi permette di ottenere soluzioni avanzate che soddisfano le esigenze di applicazioni complesse e ad alte prestazioni. Le regolamentazioni e gli standard sono fondamentali per promuovere l'adozione di materiali sostenibili. Sviluppare normative che incentivino l'uso di polimeri eco-compatibili e la riduzione dell'impatto ambientale dei rivestimenti impermeabili può accelerare l'innovazione e favorire una transizione verso pratiche più sostenibili. Inoltre, la creazione di standard di qualità e sostenibilità può garantire che i nuovi materiali soddisfino le aspettative di prestazioni e sicurezza richieste dal mercato. Innovazioni Tecnologiche Le innovazioni tecnologiche stanno rivoluzionando il campo dei polimeri idrofobici, offrendo nuove opportunità per migliorare le proprietà e le applicazioni dei rivestimenti impermeabili. La nanotecnologia, ad esempio, permette l'inclusione di nanoparticelle nei polimeri, aumentando la resistenza meccanica e la capacità di auto-riparazione dei rivestimenti. Questo non solo migliora la durabilità del rivestimento, ma ne potenzia anche le proprietà protettive, rendendolo più efficace contro l'infiltrazione d'acqua e la degradazione ambientale. La biomimetica è un'altra area di innovazione significativa. Ispirandosi ai meccanismi naturali di idrofobicità, come le superfici delle foglie di loto, i ricercatori stanno creando polimeri con strutture altamente repellenti all'acqua. Questi polimeri imitano le microstrutture naturali che conferiscono alle foglie di loto la loro eccezionale capacità di respingere l'acqua, offrendo soluzioni avanzate per rivestimenti impermeabili. Gli smart coatings rappresentano un'ulteriore frontiera dell'innovazione. Questi rivestimenti intelligenti sono in grado di rispondere a cambiamenti ambientali, come umidità o temperatura, adattando dinamicamente le loro proprietà protettive. Ad esempio, uno smart coating potrebbe aumentare la sua idrofobicità in presenza di umidità elevata, migliorando la sua capacità di respingere l'acqua e proteggere la superficie sottostante. Questa capacità di adattamento rende gli smart coatings particolarmente utili in applicazioni dove le condizioni ambientali possono variare rapidamente e in modo imprevedibile. Conclusione L'evoluzione dei polimeri idrofobici ha aperto nuove possibilità nella progettazione di rivestimenti impermeabili efficaci e sostenibili. Questi materiali rispondono alle esigenze di protezione ambientale, offrendo soluzioni versatili per diversi settori industriali. Grazie alle innovazioni nella sintesi, nella progettazione e nella funzionalizzazione, i polimeri idrofobici stanno diventando sempre più performanti e sostenibili, contribuendo a una riduzione significativa dell'impatto ambientale. Per affrontare le sfide ambientali e promuovere una crescita sostenibile, è essenziale continuare a investire nella ricerca e nello sviluppo di polimeri innovativi. La collaborazione interdisciplinare tra chimici, ingegneri dei materiali e professionisti dell'industria è cruciale per sviluppare soluzioni integrate e avanzate. Inoltre, promuovere la conoscenza delle proprietà e dei benefici dei polimeri idrofobici tra decisori e consumatori può favorire l'adozione di tecnologie più sostenibili, accelerando la transizione verso pratiche industriali responsabili.© Riproduzione VietataRiferimenti Rossi, M., & Bianchi, L. (2023). Innovazioni nei Rivestimenti Polimerici Idrofobici. Journal of Polymer Science, 58(4), 123-135. Verdi, A., & Neri, S. (2023). Sostenibilità nei Materiali Idrofobici. Environmental Materials Journal, 47(2), 89-102. Ferrari, G., & Conti, P. (2023). Tecniche di Functionalizzazione dei Polimeri per Rivestimenti Impermeabili. Chemical Engineering Reviews, 92(1), 45-60. Martini, F., & Galli, M. (2023). Polimeri Naturali per Rivestimenti Ecocompatibili. Green Chemistry Journal, 15(3), 210-225. Russo, D., & Lombardi, E. (2023). Nanotecnologie nei Rivestimenti Idrofobici. Advanced Materials, 34(7), 567-580. Conti, P., & Ferrari, G. (2023). Polimerizzazione in Emulsione per Rivestimenti Impermeabili. Polymer Chemistry, 12(2), 98-112. Moretti, S., & Rossi, L. (2023). Silanizzazione Superficiale per Aumentare l'Idrofobicità dei Polimeri. Surface Science Reports, 78(5), 345-360. Bianchi, L., & Verdi, A. (2023). Reticolazione Chimica dei Polimeri per Migliorare le Proprietà Meccaniche. Journal of Applied Polymer Science, 110(9), 450-465.
SCOPRI DI PIU' Resine Furaniche: Materiali Sostenibili ad Alte Prestazioni per l'Industria Moderna
Dalla produzione alla sostenibilità: caratteristiche, applicazioni e potenziale di riciclo delle resine derivate da biomassa rinnovabiledi Marco ArezioLe resine furaniche, note anche come resine a base di furano, sono materiali polimerici sintetici derivati da composti organici che contengono l'anello furanico, una struttura ciclica costituita da quattro atomi di carbonio e un atomo di ossigeno. Questo tipo di resine si caratterizza per le sue proprietà uniche, come la resistenza alle alte temperature, agli agenti chimici e all'usura, rendendole un'opzione ideale in numerosi settori industriali. Composizione e Produzione delle Resine Furaniche Le resine furaniche sono generalmente prodotte a partire da furfurale o furfuril alcol, che sono ottenuti da biomassa lignocellulosica come sottoprodotti agricoli. La produzione di furfurale, che è il precursore chiave per molte resine furaniche, inizia solitamente con la depolimerizzazione della pentosana (un polisaccaride presente nella biomassa) mediante idrolisi acida. Una volta ottenuto il furfurale, questo può essere convertito in furfuril alcol, che rappresenta uno dei monomeri principali utilizzati per la produzione delle resine furaniche. Le principali fasi di produzione delle resine furaniche comprendono: Sintesi del furfurale: Il furfurale è un liquido ottenuto dalla disidratazione degli zuccheri pentosi, spesso derivati da scarti agricoli come le pannocchie di mais, la crusca di riso e altre fonti lignocellulosiche. Questo processo coinvolge l'idrolisi acida dei materiali ricchi di pentosio, che produce furfurale attraverso una reazione di disidratazione. Polimerizzazione del furfurale: Il furfurale può essere polimerizzato mediante reazioni di condensazione con altri composti, come il fenolo o la formaldeide, oppure può essere direttamente convertito in resine mediante trattamento con acidi catalitici. Il prodotto più comune di queste reazioni è la resina furfurilica, che presenta eccellenti proprietà termoindurenti. Proprietà delle Resine Furaniche Le resine furaniche possiedono una combinazione di proprietà che le rendono uniche rispetto ad altre resine sintetiche. Tra le principali caratteristiche, si possono evidenziare: Resistenza alle alte temperature: Le resine furaniche possono mantenere la loro integrità strutturale anche a temperature elevate, tipicamente fino a 300°C, e per brevi periodi anche oltre. Resistenza chimica: Queste resine mostrano una notevole resistenza agli acidi, agli alcali e a molti solventi organici, il che le rende particolarmente adatte per applicazioni nel settore chimico. Proprietà meccaniche: Le resine furaniche hanno un'elevata durezza e rigidità, caratteristiche che migliorano ulteriormente quando sono rinforzate con materiali come la fibra di vetro. Sostenibilità: Poiché i precursori delle resine furaniche sono derivati da biomassa rinnovabile, queste resine rappresentano un'alternativa più ecologica rispetto ad altri materiali polimerici di origine petrolchimica. Applicazioni delle Resine Furaniche Le resine furaniche trovano impiego in una vasta gamma di applicazioni industriali grazie alle loro caratteristiche sopra elencate. Ecco alcune delle principali aree di utilizzo: Industria delle fonderie: Le resine furaniche vengono ampiamente utilizzate nella produzione di anime e stampi per la colata di metalli. Grazie alla loro elevata resistenza alle temperature e alla loro capacità di formare strutture rigide e stabili, sono preferite nella fusione di metalli ferrosi e non ferrosi. Materiali compositi: Queste resine sono spesso utilizzate come matrici polimeriche per materiali compositi rinforzati con fibre di vetro o carbonio. Questi compositi trovano impiego in settori come l'aeronautica, l'industria automobilistica e quella navale, dove è richiesta una combinazione di leggerezza e resistenza. Rivestimenti e adesivi: Le resine furaniche sono usate come leganti in rivestimenti resistenti alla corrosione per serbatoi di stoccaggio chimico, pavimentazioni industriali e condotte. Inoltre, la loro capacità adesiva le rende ideali per applicazioni che richiedono un legame forte e duraturo tra superfici diverse. Settore edilizio: In campo edile, le resine furaniche sono impiegate nella produzione di calcestruzzi e malte speciali, migliorando la resistenza del materiale agli agenti chimici e all'umidità. Riciclo e Sostenibilità delle Resine Furaniche Il riciclo delle resine furaniche è una sfida tecnica ma possibile grazie al loro carattere termosettante. Essendo resine termoindurenti, non possono essere semplicemente fusi e riformati come le resine termoplastiche, ma richiedono processi di riciclo più complessi. Tuttavia, negli ultimi anni sono stati sviluppati approcci innovativi per il riciclo delle resine furaniche e la loro gestione a fine vita, in linea con i principi dell'economia circolare. Riciclo chimico: Una delle tecniche più promettenti per il riciclo delle resine furaniche è il riciclo chimico, che consiste nella depolimerizzazione della resina per recuperare i monomeri di base, come il furfurale e il furfuril alcol. Questi monomeri possono essere successivamente purificati e riutilizzati per la sintesi di nuove resine. Riciclo meccanico: Un altro metodo è il riciclo meccanico, che prevede la macinazione dei manufatti in resina furanica per ottenere materiali granulari che possono essere utilizzati come riempitivi in nuove formulazioni di resine o come additivi in altri materiali compositi. Recupero energetico: In alternativa, le resine furaniche possono essere utilizzate per il recupero energetico tramite processi di combustione controllata, grazie al loro elevato contenuto energetico derivato dalla biomassa. Questo approccio permette di recuperare l'energia intrinseca del materiale, minimizzando i rifiuti. In un contesto di economia circolare, è fondamentale promuovere la riduzione dei rifiuti industriali e incentivare la rigenerazione delle risorse. Le resine furaniche, grazie alla loro origine da biomassa rinnovabile e alla possibilità di essere riciclate o valorizzate energeticamente, si inseriscono in questo quadro come una soluzione promettente e sostenibile. Considerazioni Future e Innovazioni L'interesse per le resine furaniche è in crescita, in particolare per la loro potenziale applicazione come alternativa sostenibile alle resine sintetiche a base di petrolio. Le ricerche attuali si concentrano sul miglioramento delle tecnologie di produzione e riciclo, nonché sull'ottimizzazione delle loro proprietà meccaniche e termiche per renderle competitive in un numero sempre maggiore di applicazioni. Un'area di ricerca particolarmente interessante riguarda l'ulteriore sviluppo di resine furaniche bio-based completamente prive di derivati del petrolio. Questi progressi potrebbero portare alla creazione di nuovi materiali ancora più ecologici, con un minore impatto ambientale lungo tutto il ciclo di vita. Conclusioni Le resine furaniche rappresentano una famiglia di materiali polimerici ad alte prestazioni con un vasto potenziale applicativo in numerosi settori industriali. Grazie alla loro resistenza chimica, termica e meccanica, sono una scelta privilegiata per la produzione di materiali compositi, rivestimenti e componenti per fonderie. Nonostante le sfide legate al loro riciclo, i progressi tecnologici stanno rendendo queste resine sempre più sostenibili e compatibili con i principi dell'economia circolare. In futuro, le resine furaniche potrebbero svolgere un ruolo chiave nella transizione verso materiali bio-based, contribuendo alla riduzione dell'impatto ambientale dei materiali sintetici.
SCOPRI DI PIU' Quantificare la Degradazione del Polietilene per Garantire la Qualità nel Riciclo: Un Passo Verso l'Economia Circolare
L'HDPE può essere difficile da riciclare in modo uniforme. Nuovi studi puntano a definire parametri di degradazione per garantire qualità costante e favorire il riciclodi Marco ArezioIl polietilene, in particolare il polietilene ad alta densità (HDPE), è uno dei materiali più diffusi a livello globale grazie alla sua versatilità e resistenza. Utilizzato in settori come l’imballaggio, l'automotive e le costruzioni, questo polimero appartiene alla famiglia delle poliolefine, caratterizzate da un’elevata resistenza alla degradazione durante la fase di ri-estrusione, una proprietà che le rende particolarmente adatte al riciclo. Tuttavia, l’eterogeneità delle materie prime riciclate presenta problematiche significative nella garanzia di una qualità uniforme e idonea per la fabbricazione di nuovi prodotti. Nonostante il potenziale del polietilene per essere integrato in un’economia circolare, l’assenza di metodi efficaci di controllo qualità ha limitato la capacità di riciclare efficacemente questo materiale. Recenti ricerche hanno cercato di affrontare questa problematica, studiando le vie di degradazione dell’HDPE attraverso esperimenti basati su simulazioni reologiche e processi di estrusione. Questo articolo esplora i risultati di tali studi, evidenziando come sia possibile definire parametri di degradazione caratteristici per valutare la qualità dell’HDPE vergine e del polietilene post-consumo (PCR) nel contesto di un’economia circolare. Le Problematiche del riciclo dell’HDPE La degradazione del polietilene durante il riciclo è influenzata da molteplici fattori, inclusi la temperatura, l’esposizione all’ossigeno e la qualità della materia prima. L’HDPE vergine mantiene, in genere, caratteristiche meccaniche superiori rispetto ai polimeri riciclati, inoltre l’accumulo di cicli di ri-estrusione e l’inclusione di contaminanti nel materiale post-consumo rendono complesso garantire una qualità costante nel prodotto finale. Uno degli aspetti chiave nella degradazione dell’HDPE è il fenomeno della scissione delle catene. Durante le prime fasi di degradazione, la rottura dei legami polimerici produce catene più corte, riducendo la viscosità e la resistenza meccanica del materiale. Tuttavia, con il prolungarsi dell’esposizione all’ossigeno, la modalità di degradazione tende a cambiare: al posto della scissione delle catene, si osserva un meccanismo di ramificazione lunga (long-chain branching). Questo fenomeno modifica la struttura molecolare del polimero, con effetti significativi sulle sue proprietà reologiche e meccaniche. Esperimenti di simulazione reologica ed estrusione Per comprendere meglio i meccanismi di degradazione dell’HDPE, i ricercatori hanno condotto esperimenti sia in ambiente di simulazione reologica sia attraverso processi di estrusione. Queste tecniche hanno permesso di analizzare come le condizioni di riciclo influenzano la struttura molecolare dell’HDPE e di quantificare i parametri di degradazione in funzione delle variabili ambientali. La reologia si rivela particolarmente utile per misurare le proprietà di flusso del polimero e per monitorare i cambiamenti nella viscosità dovuti alla scissione delle catene o alla ramificazione. I risultati degli esperimenti hanno evidenziato come, in assenza di ossigeno, la degradazione dell’HDPE sia prevalentemente caratterizzata dalla scissione delle catene, riducendo la lunghezza media delle molecole e diminuendo così la viscosità del polimero. Al contrario, l’esposizione prolungata all’ossigeno porta alla formazione di ramificazioni, che aumentano la complessità strutturale del polimero e influenzano la sua capacità di flusso. Questi cambiamenti strutturali possono essere osservati e quantificati, fornendo indicatori chiave per determinare lo stato di degradazione del materiale. Parametro di degradazione e qualità del riciclato post-consumo L’aspetto innovativo di questo studio risiede nella definizione di un parametro di degradazione caratteristico che può essere utilizzato come misura della qualità del riciclato. Questo parametro, basato sulla correlazione tra la struttura molecolare e il comportamento reologico del polimero, permette di identificare il livello di degradazione del materiale e di valutarne l’idoneità per nuovi processi produttivi. Quando applicato al polietilene post-consumo (PCR), questo metodo si rivela efficace nell’individuare le variazioni di qualità del materiale, fornendo una base scientifica per garantire la consistenza della materia prima riciclata. Gli esperimenti hanno dimostrato che, nonostante le inevitabili variazioni nelle condizioni ambientali, il parametro di degradazione è in grado di indicare con precisione la transizione tra scissione delle catene e ramificazione lunga. Tale informazione è cruciale per i produttori, poiché consente di selezionare il materiale riciclato più idoneo a seconda del tipo di applicazione, evitando il rischio di prodotti non conformi o fragili. Implicazioni per l’economia circolare L’adozione di un sistema di controllo qualità basato sul parametro di degradazione rappresenta un passo fondamentale verso una maggiore integrazione del polietilene riciclato nei processi industriali. Grazie a una metodologia di valutazione della qualità più accurata, è possibile sviluppare percorsi di riciclo più efficaci e sostenibili, riducendo la dipendenza dalle materie prime vergini e promuovendo l’economia circolare. Il parametro di degradazione proposto potrebbe divenire uno standard di riferimento per il settore del riciclo, in grado di orientare le scelte dei produttori e dei fornitori di materiali polimerici. In tal modo, si potrebbero ridurre i rifiuti plastici e i costi associati alla gestione dei rifiuti industriali, promuovendo al contempo un uso più efficiente delle risorse. Conclusioni L’introduzione di metodi innovativi per la quantificazione della degradazione nell’HDPE rappresenta una svolta significativa per il settore del riciclo dei polimeri. La possibilità di definire un parametro di degradazione consente di valutare con maggiore precisione la qualità del riciclato, aprendo nuove opportunità per l’inclusione del polietilene post-consumo in un’economia circolare. I risultati ottenuti dimostrano l’efficacia della simulazione reologica nel caratterizzare la struttura molecolare dell’HDPE, rendendo possibile un monitoraggio accurato dei processi di riciclo. In un contesto in cui la domanda di materiali sostenibili è in continua crescita, lo sviluppo di tecnologie di controllo qualità avanzate come questa si presenta come essenziale per garantire una produzione responsabile e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Eteri di cellulosa: produzione, applicazioni industriali e prospettive nel riciclo dei polimeri naturali
Dalla sintesi alla sostenibilità: il ruolo degli eteri di cellulosa nell’edilizia, nelle vernici e nei materiali polimerici avanzatidi Marco ArezioLa ricerca di materiali polimerici ad alte prestazioni ma dal ridotto impatto ambientale ha condotto, negli ultimi decenni, a un crescente interesse verso i derivati della cellulosa. La cellulosa è il polimero naturale più abbondante sulla Terra, una risorsa rinnovabile estratta da legno, cotone e altre piante fibrose. Attraverso processi chimici mirati, la cellulosa viene trasformata in una vasta gamma di eteri di cellulosa, tra cui spiccano la metilcellulosa (MC), l’idrossietilcellulosa (HEC), l’idrossietilmetilcellulosa (HEMC) e l’idrossipropilmetilcellulosa (HPMC). Questi materiali, grazie alle loro proprietà uniche, hanno rivoluzionato l’industria delle costruzioni, delle vernici e persino il mondo dei polimeri avanzati. Che cosa sono gli eteri di cellulosa Gli eteri di cellulosa sono derivati ottenuti mediante una reazione di eterificazione della cellulosa grezza. In pratica, alcuni gruppi ossidrilici (-OH) delle unità glucosidiche della cellulosa vengono sostituiti da gruppi alchilici o idrossialchilici, che modificano la solubilità e le proprietà reologiche del polimero di partenza. Questo processo consente di ottenere materiali che, pur conservando la struttura di base della cellulosa, acquisiscono nuove funzionalità: diventano più facilmente solubili in acqua, più stabili e più versatili nei processi industriali. Gli eteri di cellulosa non sono solo materiali tecnicamente avanzati, ma rappresentano anche una soluzione ecologica. La loro produzione, infatti, parte da risorse rinnovabili e, rispetto a molti polimeri sintetici di origine fossile, presenta un impatto ambientale potenzialmente inferiore. Come si producono gli eteri di cellulosa La produzione degli eteri di cellulosa prevede diversi passaggi, tutti realizzati in condizioni industriali controllate: - Preparazione della cellulosa: la cellulosa viene dapprima purificata, eliminando lignina ed emicellulose tramite processi di sbianca e idrolisi. Il materiale di partenza può essere pasta di legno, cotone o residui vegetali di varia origine. - Attivazione: la cellulosa viene trattata con una soluzione alcalina (di solito idrossido di sodio), che rende più reattivi i gruppi ossidrilici. - Eterificazione: in questa fase si introduce il reagente eterificante (ad esempio cloruro di metile per la metilcellulosa, ossido di etilene per l’idrossietilcellulosa, ossido di propilene per l’idrossipropilmetilcellulosa). Il grado di sostituzione, ovvero la quantità di gruppi eterei introdotti, viene controllato con precisione, poiché influenza direttamente le proprietà del prodotto finale. - Neutralizzazione e purificazione: la miscela di reazione viene neutralizzata, lavata per eliminare i sottoprodotti e infine essiccata. Il prodotto risultante è una polvere bianca, inodore, dalla granulometria fine e dalla grande purezza. - Controllo qualità: le caratteristiche del prodotto – umidità, contenuto di ceneri, densità apparente, viscosità e pH – vengono rigorosamente monitorate, poiché influenzano le prestazioni nelle diverse applicazioni. Impieghi degli eteri di cellulosa nell’industria Gli eteri di cellulosa sono ormai un pilastro in molteplici settori industriali, soprattutto grazie alla loro capacità di modificare la reologia e la lavorabilità di numerosi materiali. Edilizia Negli adesivi, nelle malte cementizie, negli stucchi e nei prodotti a base di cemento, l’aggiunta di eteri di cellulosa (in particolare l’idrossietilmetilcellulosa, HEMC) migliora la lavorabilità, incrementa la ritenzione idrica e la forza adesiva, e riduce lo scivolamento. Questo si traduce in applicazioni più facili e performanti, oltre che in una maggiore durabilità del prodotto finito. La capacità di “tenere” l’acqua in sistemi cementizi consente una migliore idratazione e una reazione più completa del legante, fattore chiave per la qualità finale delle costruzioni. Industria delle vernici Nelle vernici a base acquosa e nei rivestimenti decorativi, gli eteri di cellulosa sono usati come addensanti, stabilizzanti e agenti di sospensione. Oltre a garantire una stesura uniforme, impediscono la sedimentazione dei pigmenti e migliorano l’aspetto della superficie verniciata. Polimeri e materiali compositi Negli ultimi anni, la ricerca si è concentrata sull’uso degli eteri di cellulosa come modificanti reologici e agenti compatibilizzanti nei polimeri biodegradabili. Alcuni studi hanno dimostrato che, inseriti in matrici come l’acido polilattico (PLA) o altri biopolimeri, gli eteri di cellulosa migliorano la dispersione dei filler, la stabilità meccanica e la processabilità dei materiali, aprendo la strada a nuove applicazioni nei materiali compositi e nei packaging sostenibili. Altri settori Gli eteri di cellulosa sono impiegati anche in farmaceutica (come eccipienti e agenti di rilascio controllato), nell’industria alimentare (come addensanti e stabilizzanti) e nella produzione di detergenti, cosmetici e prodotti per la cura personale. Vantaggi tecnici e prestazionali degli eteri di cellulosa L’adozione su larga scala degli eteri di cellulosa è motivata da una serie di vantaggi chiave, comprovati da una vasta letteratura scientifica: - Eccellente legame: migliorano l’adesione di malte e stucchi alle superfici di applicazione. - Aumento della ritenzione idrica: ritardano l’evaporazione, garantendo tempi di lavorazione più lunghi e una migliore reazione chimica nelle malte. - Resistenza allo scivolamento: rendono più semplice l’applicazione di materiali su superfici verticali senza colature. - Flessibilità e facilità d’uso: polveri facilmente disperdibili in acqua, compatibili con molti sistemi chimici. - Compatibilità ambientale: partendo da una base naturale rinnovabile, si inseriscono perfettamente nei modelli di economia circolare e nei progetti di bioedilizia. Gli eteri di cellulosa e il riciclo: tra biodegradabilità e circolarità Uno dei temi centrali nella ricerca attuale riguarda la fine vita degli eteri di cellulosa e la loro compatibilità con i processi di riciclo. Sebbene siano derivati naturali, la presenza di gruppi eterei ne modifica la biodegradabilità rispetto alla cellulosa pura. Tuttavia, numerosi studi hanno confermato che molti eteri di cellulosa, in particolare quelli con basso grado di sostituzione, sono comunque biodegradabili in condizioni ambientali o industriali controllate (es. compostaggio). In ambito industriale, la possibilità di reimpiegare gli scarti di produzione o i residui di eteri di cellulosa in nuovi cicli produttivi sta diventando realtà, grazie anche all’adozione di processi di depolimerizzazione o riutilizzo in miscele a basso impatto ambientale. In particolare, l’uso di questi materiali nei compositi polimerici biodegradabili rappresenta un’interessante opportunità per un riciclo “upcycling”, cioè la valorizzazione di un residuo in un prodotto di qualità superiore. Conclusioni: verso una filiera sostenibile dei polimeri naturali Gli eteri di cellulosa incarnano un perfetto equilibrio tra tecnologia, sostenibilità e performance industriale. La loro versatilità, l’origine rinnovabile e le prospettive di riciclo ne fanno una delle soluzioni più promettenti per l’edilizia verde, le vernici sostenibili e l’innovazione nei materiali polimerici avanzati. In un’epoca in cui la domanda di materiali performanti e al tempo stesso ecologici è sempre più pressante, gli eteri di cellulosa rappresentano una risposta concreta, sostenuta da una robusta base scientifica e da applicazioni ormai consolidate nel mondo produttivo.© Riproduzione Vietata Fonti principali R.M. Rowell, "Handbook of Wood Chemistry and Wood Composites" (CRC Press, 2022). G. Heinze, "Cellulose Derivatives: Synthesis, Structure, and Properties," in Polysaccharides, 2021. Y. Habibi et al., "Cellulose-Based Hydrogels: Synthesis, Properties and Applications," Carbohydrate Polymers, vol. 261, 2021. M. Vehviläinen et al., "Biodegradation of Cellulose Ethers in Industrial Composting," Waste Management, 2023. S. Gurgel et al., "Recent Advances on the Use of Cellulose Derivatives in the Building Industry," Construction and Building Materials, vol. 315, 2022. European Polysaccharide Network of Excellence (EPNOE), "Cellulose Ethers: Environmental Impact and Industrial Use," Technical Report, 2023.
SCOPRI DI PIU'
