
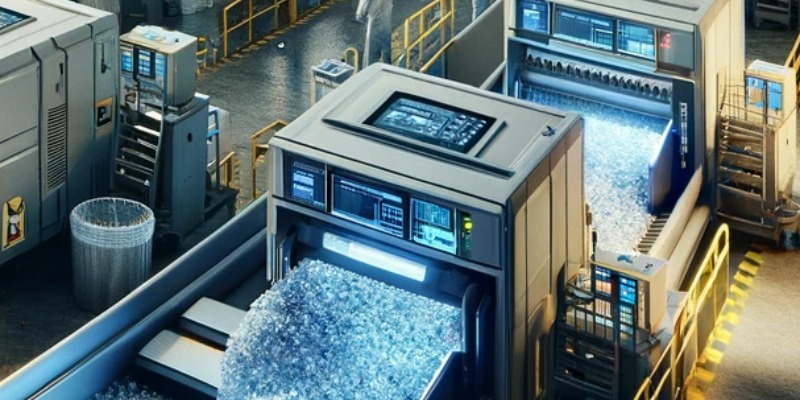
 Tecnologia Spettroscopica per il Riciclo della Plastica: Rivoluzionare l'Economia Circolare
Ottimizzare il Riciclo con la Separazione Spettroscopica delle Scaglie di Plastica: Efficienza, Precisione e Sostenibilità di Marco ArezioLa separazione delle scaglie di plastica attraverso la spettroscopia è un processo tecnologico avanzato che si inserisce all'interno del più ampio contesto dell'economia circolare, mirando al recupero efficiente delle materie plastiche per il loro riutilizzo. La spettroscopia, in particolare, gioca un ruolo cruciale in questo processo grazie alla sua capacità di identificare i diversi tipi di plastiche basandosi sulle loro proprietà ottiche. Il processo può essere suddiviso in varie fasi chiave che illustrano il funzionamento tecnico di questa metodologia. Per comprendere meglio il passaggi tecnici di separazione delle scaglie di plastica tramite spettroscopia, è utile approfondire ciascuna fase, analizzando i dettagli e le metodologie specifiche impiegate. Questo processo, fondamentale nell'ambito dell'economia circolare, permette di ottimizzare il riciclo delle materie plastiche attraverso una classificazione precisa basata sulle proprietà ottiche dei materiali. Preparazione delle Scaglie Prima di procedere con la separazione spettroscopica, le scaglie di plastica devono essere preparate in modo da garantire l'accuratezza dei risultati. Questo passaggio preliminare include: Pulizia: Le scaglie vengono lavate per rimuovere sostanze estranee che potrebbero alterare l'analisi, come residui organici, oli, o altri contaminanti. Questa pulizia è cruciale per evitare interferenze durante la fase di rilevamento spettroscopico. Essiccazione: Dopo la pulizia, le scaglie vengono essiccate per rimuovere l'umidità residua, che potrebbe influenzare l'interazione della luce con il materiale plastico. Omogeneizzazione: Le dimensioni e la forma delle scaglie possono variare. In alcuni casi, è necessario uniformarle per migliorare l'efficienza della separazione nelle fasi successive. Illuminazione e Rilevamento Questa fase è centrale nel processo di separazione spettroscopica e si avvale di principi ottici per l'identificazione dei materiali: Illuminazione: Le scaglie sono esposte a sorgenti luminose che possono variare in termini di lunghezza d'onda. Questo può includere luce visibile, infrarosso (IR) o ultravioletto (UV), a seconda del tipo di plastica da identificare. Rilevamento: I sensori spettroscopici catturano la luce riflessa, trasmessa o emessa dalle scaglie. Questi dati raccolti riflettono le caratteristiche uniche di ogni tipo di plastica. Analisi Spettroscopica L'analisi dei dati raccolti è un processo complesso che richiede tecnologie avanzate.Elaborazione dei Dati: I segnali raccolti dai sensori vengono analizzati utilizzando software specializzati che confrontano le misurazioni con un database di "impronte" spettroscopiche note per ogni tipo di plastica. Identificazione: Grazie a questi confronti, il sistema è in grado di identificare con precisione il tipo di plastica di ogni scaglia, basandosi sulle sue proprietà ottiche uniche. Separazione Fisica Una volta identificate, le scaglie di plastica sono pronte per essere separate fisicamente: Tecnologie di Separazione: Possono essere impiegati sistemi automatizzati, come nastri trasportatori dotati di soffiatori d'aria o pinze meccaniche, per separare le scaglie in base al tipo identificato durante l'analisi spettroscopica. Raccolta Differenziata: Le scaglie separate vengono quindi raccolte in contenitori distinti, pronte per il trasporto agli impianti di riciclo appropriati. Raccolta e Riciclo Riciclo Specifico: Una volta separate accuratamente, le scaglie di plastica possono essere riciclate in modo più efficiente, producendo materiali di alta qualità che riducono la necessità di nuove materie prime. Contributo all'Economia Circolare: Questo processo di separazione e riciclo sottolinea l'importanza della tecnologia spettroscopica nell'ottimizzare il ciclo di vita dei materiali plastici, promuovendo pratiche sostenibili e riducendo l'impatto ambientale. Uno sguardo sulle tipologie di macchine spettroscopiche per la separazione dei macinati plastici Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano un'avanzata tecnologia nel campo del riciclo. Questi sistemi sono progettati per identificare e separare i diversi tipi di materiali plastici con alta precisione, sfruttando le proprietà ottiche uniche di ogni tipo di plastica. Sebbene esistano varie tecnologie e configurazioni, le caratteristiche tecniche fondamentali comuni a molte di queste macchine includono: Tecnologie Spettroscopiche Impiegate Spettroscopia NIR (Near Infrared): Utilizza la regione del vicino infrarosso dello spettro elettromagnetico per identificare i diversi tipi di plastica. È particolarmente efficace per discriminare tra polimeri complessi. Spettroscopia Raman: Sfrutta la spettroscopia Raman per analizzare la struttura molecolare delle scaglie. Questa tecnica è utile per identificare plastiche con additivi o riempitivi specifici. Spettroscopia UV (Ultravioletto): Impiegata per identificare determinati tipi di plastiche che assorbono o riflettono la luce UV in modo caratteristico. Illuminazione e Rilevamento Sorgenti Luminose: Varie sorgenti di luce, inclusi LED, laser, o lampade a scarica, vengono utilizzate per illuminare le scaglie di plastica. La scelta della sorgente luminosa dipende dalla tecnologia spettroscopica impiegata. Sensori: Sensori ad alta sensibilità, come fotodiodi, array di fotodiodi o CCD (Charge-Coupled Device), rilevano la luce riflessa, trasmessa o emessa dalle scaglie per l'analisi. Analisi Dati e Software Elaborazione dei Dati: Le informazioni raccolte dai sensori vengono elaborate attraverso algoritmi avanzati per identificare il tipo di plastica in base alla sua firma spettroscopica. Interfaccia Utente: Software intuitivi consentono agli operatori di monitorare il processo, regolare le impostazioni e visualizzare i risultati dell'analisi in tempo reale. Capacità di Separazione e Velocità Alta Capacità di Processamento: Le macchine sono progettate per trattare grandi volumi di materiale, mantenendo alta efficienza e precisione. Velocità di Separazione: La velocità a cui le scaglie vengono separate può variare, ma molte macchine sono capaci di processare diversi chilogrammi di materiale al minuto, a seconda delle dimensioni e della configurazione del sistema. Versatilità e Adattabilità Adattabilità: Alcune macchine offrono la flessibilità di essere adattate per riconoscere e separare una vasta gamma di tipi di plastica, inclusi nuovi materiali o composti con specifiche caratteristiche. Configurazione Modulare: La possibilità di aggiungere o rimuovere moduli funzionali per soddisfare esigenze specifiche di separazione. Sostenibilità e Efficienza Energetica Basso Consumo Energetico: Progettate per essere energeticamente efficienti, riducendo il consumo energetico complessivo dell'impianto di riciclo. Riduzione dei Rifiuti: Migliorando l'accuratezza della separazione, queste macchine contribuiscono a ridurre i rifiuti, incrementando la quantità di materiale riciclabile recuperato. Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano quindi un elemento chiave per l'avanzamento dell'economia circolare, offrendo soluzioni tecniche avanzate per il miglioramento del riciclo dei materiali plastici. In conclusione, la separazione delle scaglie di plastica mediante spettroscopia rappresenta un'innovazione significativa nel campo del riciclo dei materiali
SCOPRI DI PIU' Polimeri Plastici nel Settore Calzaturiero: Materiali e Impieghi
Polimeri Plastici nel settore Calzaturiero: Materiali e Impieghidi Marco ArezioL’Industria della plastica si è creata uno spazio importante nel campo delle suole e delle calzature che erano fino a qualche decennio fa di esclusiva del cuoio e ad altri materiali minori.La creazione di nuove ricette, il progresso chimico e tecnologico sugli impianti, ha permesso ai polimeri plastici di creare una valida alternativa alle suole tradizionali da impiegare in calzature sottoposte a forte usura, con una valenza protettiva per il piede, di isolamento termico, di flessibilità ed impermeabilità. Inoltre di pari passo alla crescita delle nuove formulazioni fatte con i polimeri vergini, il mercato dei polimeri riciclati sta offrendo diverse alternative attraverso prodotti sostenibili specialmente nel campo del PVC e dell’ABS. I materiali plastici che si usano maggiormente nel settore calzaturiero sono:Termoplastici: ABS, PVC, TR e TPU Poliuretanici bi-componenti: PUR a base polietere, PUR a base poliestere Copolimeri quali gomma ed EVA Vediamo nel dettaglio le caratteristiche e le applicazioni: ABS Anche se l’ABS non è un polimero di uso comune nelle calzature, trova impiego spesso nelle calzature antiinfortunistiche, come elemento di protezione della punta della scarpa. Il puntale, infatti, viene spesso fatto in ABS riciclato, da scarti post industriali, la cui ricetta viene adattata per conferire al puntale robustezza agli urti e flessibilità. TR o Gomma Termoplastica Con questo materiale si possono fabbricare suole da applicare o da inserite nella scarpa per iniezione diretta. Le gomme termoplastiche sono compounds il cui componente fondamentale è lo stirolo-butadiene-stirolo (SBS) addizionato con oli, polistiroli, cariche minerali, pigmenti, antiossidanti, ecc. Attraverso una corretta formulazione della ricetta del materiale le suole non presentano problemi di resistenza al freddo e possono mantenere un’ottima flessibilità a temperature molto inferiori allo 0° C. PVC, Cloruro di Polivinile Plastificato Il PVC è una delle materie plastiche più diffuse al mondo, non solo nel settore calzaturiero, ma viene usato anche per la creazione di zerbini, tappeti, fili, tubi, canne dell’acqua e molti altri prodotti. Nel settore delle calzature impermeabili, come gli stivali, le suole, i sandali, le ciabatte e gli accessori, il PVC ha trovato un vasto impiego essendo un materiale in continuo sviluppo tecnologico, avendo raggiunto oggi un buon livello di efficienza ambientale e garantendo una buona sicurezza in tutte le fasi del suo ciclo di vita. Infatti, nel mercato delle calzature, sono presenti volumi importanti di manufatti realizzati in PVC riciclato che permettono la costruzione di suole e calzature sostenibili, quindi riciclate e riciclabili. TPU, Poliuretano TermoplasticoIl TPU è un composto chimico formato da elastomeri poliuretanici trattati con le tecniche dei materiali termoplastici. La sua realizzazione passa attraverso il processo di addizione dell’isocianato, in un determinato intervallo di temperature, ricreando le caratteristiche elastiche della gomma. I Poliuretani termoplastici sono impiegati per diverse tipologie di suole destinate ad alcuni segmenti di calzature come lo sport, il lavoro e tempo libero. Le formule che caratterizzano i materiali per le suole in TPU cambiano a seconda delle tipologie di impiego della stessa e di conseguenza della calzatura. PUR, Poliuretano Bi-ComponenteIl Poliolo e l’Isocianato, in forma liquida, che fanno parte delle famiglie dei Polieteri e dei Poliesteri, sono due elementi chimici che caratterizzano la formazione del Poliuretano Bicomponente. La differenza tra queste due classi di appartenenza è basata sulla struttura della schiuma che si andrà a realizzare, infatti, utilizzando il polietere si crea una pelle superficiale compatta e, all’interno, la suola si presenterà con le cellule aperte, mentre utilizzando il poliestere si creerà una struttura con cellule chiuse. Eva, Etilvinil AcetatoEtilene e Acetato di Vinile sono i due principali componenti del polimero chiamato EVA, un polimero utilizzato per la costruzione di suole morbide e resistenti. La suola però non è costituita solo dai due componenti che formano il polimero principale ma, attraverso la giusta calibrazione di questi elementi e di reticolanti, cariche, espandenti, ed altro, si determinano le caratteristiche prestazionali del prodotto finale. Le caratteristiche principali sono la leggerezza, flessibilità, elasticità e una buona propensione a mantenere la forma originaria. Materiali Compositi L’evoluzione della moda, delle esigenze tecniche e dei costi generali del prodotto finito, hanno permesso la creazione di materiali composti da polimeri differenti ma affini tra di loro. I materiali Poliuretanici, la gomma e l’Eva sono i principali polimeri che vengono impiegati con lo scopo di creare combinazioni differenti in termini di aspetto estetico, di costi e di tecnica di impiego, allargando in modo sorprendente l’offerta sul mercato. Caratteristiche dei prodotti finitiLo studio e la realizzazione di nuove ricette polimeriche, per la creazione di nuove opportunità commerciali, non deve far dimenticare che le calzature e le suole stesse, devono rispondere a caratteristiche ben definite per il cliente finale. Esistono delle normative precise che devono essere rispettate nella costruzione di un prodotto per il settore calzaturiero, nelle quali si chiede che vengano sottoposti gli articoli a tests di comportamento. Vediamo i principali: Resistenza alle flessioni Resistenza all’ abrasione Resistenza alla delaminazione Resistenza allo scivolamento Stabilità dimensionale Resistenza all’invecchiamento Resistenza alla compressione Capacità di incollaggio Resistenza alla trazione Resistenza alla penetrazione dell’acqua Capacità di tenuta del punto di cucituraCategoria: notizie - tecnica - plastica - riciclo - polimeri - calzature Vedi maggiori informazioni sui polimeri plastici
SCOPRI DI PIU' ASTM D1693 B: La prova di stress cracking nei flaconi in HDPE riciclato
Un test tecnico-scientifico essenziale per la qualità e la sostenibilità del packaging plastico di Marco ArezioNegli ultimi decenni il polietilene ad alta densità (HDPE) è diventato uno dei materiali più diffusi per la produzione di flaconi destinati a contenere detergenti, cosmetici, prodotti alimentari e sostanze chimiche di largo consumo. L’affidabilità del materiale, unita alla sua economicità e alle buone proprietà di barriera, ne ha fatto il polimero di riferimento per numerosi segmenti industriali. Oggi, con la crescente pressione normativa e sociale per ridurre l’impatto ambientale delle plastiche, l’HDPE riciclato si è imposto come alternativa credibile alla resina vergine. Tuttavia, l’uso di materiale riciclato introduce alcune criticità che devono essere monitorate attraverso prove rigorose, fra cui spicca la ASTM D1693, con particolare attenzione al metodo B, che valuta la resistenza del materiale allo stress cracking ambientale. Questa prova non è soltanto una routine di laboratorio: rappresenta uno strumento fondamentale per comprendere la durabilità dei flaconi in condizioni reali e per stabilire se l’impiego di HDPE riciclato possa garantire prestazioni equivalenti a quelle dei materiali vergini. Analizzarne il funzionamento, i risultati e il significato tecnico permette di cogliere le ragioni per cui i produttori di packaging considerano questo test uno standard imprescindibile. Lo stress cracking ambientale: un fenomeno microstrutturale complesso Il cosiddetto stress cracking ambientale (ESC, Environmental Stress Cracking) è una forma di degrado che si manifesta nei polimeri semi-cristallini come l’HDPE. Non si tratta di un fenomeno macroscopico immediatamente visibile: la rottura avviene per effetto di microfratture che si propagano lungo la matrice del polimero, senza che il materiale mostri significative deformazioni plastiche. A livello molecolare, l’ESC nasce dall’interazione tra le zone amorfe e le regioni cristalline del polimero. L’HDPE, infatti, presenta una struttura semi-cristallina in cui coesistono domini ordinati (lamelle cristalline) e aree più disordinate (fasi amorfe). Quando il materiale è sottoposto a tensioni meccaniche, le regioni amorfe diventano i punti di maggiore vulnerabilità: in presenza di agenti chimici aggressivi, come tensioattivi o solventi, queste zone si indeboliscono e le microfratture possono propagarsi rapidamente. L’HDPE riciclato, rispetto a quello vergine, presenta generalmente una cristallinità meno omogenea a causa dei processi di degradazione termica e ossidativa avvenuti durante i cicli precedenti di utilizzo e rilavorazione. Ciò significa che i confini tra le fasi amorfe e quelle cristalline risultano più irregolari e quindi più suscettibili alla nucleazione di cricche. È questo uno dei motivi per cui i flaconi prodotti con HDPE riciclato devono essere sottoposti a controlli specifici di resistenza allo stress cracking. ASTM D1693 B: come funziona la prova La ASTM D1693 è lo standard internazionale più riconosciuto per la valutazione della resistenza allo stress cracking dei polietileni. La norma prevede due approcci, il metodo A e il metodo B. Quest’ultimo è quello di maggiore interesse per i produttori di flaconi, perché impone condizioni più severe e fornisce risultati più discriminanti. Il test consiste nel preparare provini ricavati dal materiale HDPE destinato alla produzione. Questi provini vengono intagliati e piegati in modo da concentrare le tensioni su punti specifici. Successivamente, vengono immersi in una soluzione di nonilfenolo etossilato o in un tensioattivo equivalente, sostanze che hanno la funzione di accelerare il fenomeno di ESC simulando l’esposizione a prodotti chimici reali. L’immersione avviene in un bagno termostatato, di solito mantenuto a 50 °C, che favorisce la propagazione delle cricche. I provini restano immersi fino alla rottura, e il parametro di interesse è il tempo medio di rottura (F50), calcolato sul 50% dei provini testati. Questo tempo, espresso in ore, rappresenta un indicatore diretto della resistenza allo stress cracking: più è elevato, maggiore sarà l’affidabilità del materiale. Un valore basso segnala invece un rischio concreto di rottura del flacone in condizioni reali di utilizzo. Interpretazione dei risultati: cosa ci dice l’F50 Il tempo medio di rottura non va interpretato come un semplice dato numerico, ma come un indice che condensa le proprietà microstrutturali del polimero. Ad esempio: - Un F50 alto segnala una buona distribuzione della cristallinità, catene polimeriche sufficientemente lunghe e un basso livello di contaminanti. In altre parole, il materiale, pur essendo riciclato, presenta caratteristiche vicine a quelle della resina vergine. - Un F50 basso evidenzia criticità: catene corte dovute a degradazione, presenza di inclusioni estranee, additivi incompatibili o una cattiva omogeneità di fusione. Per il produttore, questo dato diventa una guida concreta: se il valore è soddisfacente, il flacone può essere immesso sul mercato con buone garanzie di sicurezza. Se invece il risultato è deludente, occorre intervenire su più fronti: selezionare meglio il materiale riciclato, ottimizzare i parametri di processo o introdurre additivi specifici. Additivi anti-ESC e strategie di miglioramento Negli ultimi anni, per migliorare la resistenza allo stress cracking dell’HDPE riciclato, si è diffuso l’impiego di additivi anti-ESC. Si tratta di sostanze che agiscono principalmente su due livelli: stabilizzano la fase amorfa del polimero e riducono la penetrazione dei tensioattivi nelle zone vulnerabili. Fra i più utilizzati troviamo alcuni copolimeri etilenici e additivi compatibilizzanti che favoriscono una distribuzione più uniforme delle catene. Anche gli stabilizzanti antiossidanti giocano un ruolo importante, perché riducono la degradazione termica durante la lavorazione e mantengono più integra la lunghezza delle catene. Il ricorso a questi additivi deve però essere attentamente bilanciato: un eccesso può incidere negativamente sulla processabilità e sui costi. Per questo, la prova ASTM D1693 B diventa lo strumento di verifica che consente di valutare l’effettiva efficacia delle formulazioni sviluppate in laboratorio. ASTM D1693 e confronto con ISO 22088 La prova ASTM D1693 è la più diffusa a livello industriale, ma non è l’unico standard disponibile. La norma ISO 22088, ad esempio, descrive una serie di metodi per la valutazione della resistenza allo stress cracking dei materiali termoplastici. A differenza dell’ASTM D1693, che si concentra su condizioni accelerate in presenza di tensioattivi specifici, la ISO 22088 include diversi approcci, fra cui prove a carico costante, prove di trazione lenta e immersione in agenti ambientali più vari. Il confronto fra i due standard evidenzia un aspetto importante: mentre la ISO 22088 è più flessibile e adatta a studi comparativi su diversi materiali, l’ASTM D1693 B rimane il riferimento principale per i produttori di flaconi in HDPE riciclato, perché riproduce in modo efficace le condizioni di esercizio tipiche del packaging destinato a contenere detergenti e soluzioni tensioattive. Un test cruciale per i produttori di flaconi Dal punto di vista industriale, i motivi che rendono la prova ASTM D1693 B imprescindibile sono molteplici. Anzitutto, rappresenta una garanzia di affidabilità del prodotto: un flacone che resiste allo stress cracking riduce i rischi di perdite, rotture durante il trasporto e reclami da parte dei clienti. Inoltre, è spesso richiesta dai grandi brand del settore cosmetico, farmaceutico e alimentare come requisito minimo per accettare un fornitore. Infine, in un contesto in cui la sostenibilità è diventata un valore centrale, la prova costituisce un mezzo per certificare che un flacone in HDPE riciclato non solo risponde ai principi dell’economia circolare, ma è anche in grado di offrire prestazioni equivalenti a quelle dei materiali vergini. Questo consente ai produttori di differenziarsi sul mercato, valorizzando il riciclo non come un compromesso, ma come una scelta di qualità. Conclusione La prova ASTM D1693 B non è una semplice formalità tecnica: è il punto di incontro tra scienza dei materiali, sostenibilità ambientale e competitività industriale. Attraverso la valutazione del tempo medio di rottura, il test fornisce una misura oggettiva della resistenza allo stress cracking, traducendo in numeri le caratteristiche microstrutturali del polimero e la qualità del processo di riciclo. Per i produttori di flaconi in HDPE riciclato, saper leggere e interpretare questo risultato significa garantire un imballaggio sicuro, rispettare le richieste dei mercati più esigenti e dimostrare che la plastica riciclata non è un materiale di serie B, ma una risorsa affidabile per il futuro. In questo senso, l’ASTM D1693 B non rappresenta soltanto un test di laboratorio, ma un pilastro tecnico e strategico, capace di sostenere il passaggio verso un’economia più circolare e un packaging davvero sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Riduzione del Peso (Lightweighting) nel Packaging Plastico: Strategie di Design e Materiali Innovativi per Performance Ottimali
Esplora le tecniche avanzate di lightweighting per il packaging in plastica, bilanciando riduzione di materiale, resistenza strutturale e sostenibilità ambientaledi Marco ArezioIl settore del packaging in plastica si trova di fronte a una duplice sfida: rispondere alla crescente domanda di sostenibilità ambientale e, al contempo, mantenere o migliorare le performance funzionali dei prodotti. In questo contesto, il "lightweighting", ovvero la riduzione del peso e del materiale impiegato nel packaging, emerge come una strategia chiave. Non si tratta semplicemente di utilizzare meno plastica, ma di un approccio ingegneristico complesso che mira a ottimizzare il design e la selezione dei materiali per garantire che il packaging rimanga robusto, sicuro ed efficiente lungo l'intera catena di valore, dalla produzione al consumo finale. Questo articolo tecnico esplora le metodologie di design e le innovazioni nei materiali che consentono di raggiungere un equilibrio critico tra la riduzione del peso e il mantenimento delle performance. Principi Fondamentali del Lightweighting Il lightweighting non è un processo lineare, ma un'ottimizzazione multifattoriale che richiede una profonda comprensione delle proprietà dei materiali e delle sollecitazioni meccaniche a cui il packaging sarà sottoposto. I principi cardine includono: Analisi del Ciclo di Vita (LCA): Valutare l'impatto ambientale complessivo della riduzione del peso, considerando non solo il minor consumo di materiale, ma anche le implicazioni sulla logistica (minor peso = minor consumo di carburante nel trasporto) e sulla riciclabilità. Ottimizzazione Strutturale: Riprogettare la geometria del packaging per massimizzare la resistenza con il minimo materiale. Questo include l'introduzione di nervature, curvature, rinforzi e l'ottimizzazione dello spessore delle pareti solo dove strettamente necessario. Selezione di Materiali Avanzati: Identificare polimeri con proprietà meccaniche superiori (es. maggiore rigidità, resistenza all'impatto) che consentano di ridurre lo spessore senza compromettere l'integrità. Processi di Produzione Innovativi: Adottare tecnologie di stampaggio e formatura che permettano una distribuzione più uniforme del materiale e la creazione di geometrie complesse con precisione. Tecniche di Design per la Riduzione del Peso Il design gioca un ruolo preponderante nel lightweighting. Le tecniche più efficaci includono: Ottimizzazione Topologica: Utilizzo di software avanzati per identificare la distribuzione ottimale del materiale all'interno di una data geometria, eliminando le aree non essenziali per la resistenza strutturale. Questo porta a forme organiche e spesso controintuitive, ma estremamente efficienti. Design a Parete Sottile (Thin-Walling): Riduzione sistematica dello spessore delle pareti del contenitore. Questa tecnica richiede materiali con elevata rigidità e resistenza alla flessione, e processi di stampaggio a iniezione o soffiaggio ad alta precisione per evitare difetti come il "warping" o la fragilità. Strutture a Sandwich e Multistrato: Creazione di pareti composte da strati diversi, dove uno strato centrale leggero (es. schiuma polimerica o materiale riciclato) è racchiuso tra due strati esterni più densi e resistenti. Questa configurazione offre un'eccellente rigidità con un peso ridotto. Geometrie Rinforzate: Incorporazione di nervature, scanalature, cupole o altre caratteristiche strutturali che aumentano la resistenza alla compressione e alla flessione senza aggiungere massa significativa. Ad esempio, il design delle bottiglie in PET per bevande carbonatate sfrutta la pressione interna per contribuire alla rigidità strutturale. Integrazione di Funzionalità: Riprogettazione del packaging per ridurre il numero di componenti. Ad esempio, un tappo integrato o un sistema di chiusura che fa parte della struttura principale del contenitore può eliminare la necessità di parti aggiuntive e il loro peso. Materiali Innovativi per il Lightweighting L'innovazione nei materiali polimerici è fondamentale per il successo del lightweighting: Polimeri ad Alte Prestazioni (High-Performance Polymers): Materiali come il PET (Polietilene Tereftalato) con maggiore viscosità intrinseca o polipropilene (PP) e polietilene (PE) con distribuzione del peso molecolare ottimizzata, offrono proprietà meccaniche superiori che consentono spessori ridotti. Polimeri Rinforzati con Fibre: L'aggiunta di fibre di vetro, carbonio o naturali (es. cellulosa) ai polimeri può aumentare significativamente la rigidità, la resistenza alla trazione e all'impatto, permettendo un ulteriore lightweighting. Nanocompositi Polimerici: L'incorporazione di nanoparticelle (es. argille, grafene, nanotubi di carbonio) nel polimero base può migliorare drasticamente le proprietà barriera (contro gas e umidità) e meccaniche, rendendo possibile la produzione di film e contenitori ultra-sottili. Polimeri a Base Biologica e Riciclati: L'uso di bioplastiche (es. PLA, PHA) o di polimeri riciclati (rPET, rHDPE) è cruciale per la sostenibilità. La sfida è mantenere le proprietà meccaniche desiderabili, spesso compromesse dai cicli di riciclo o dalle intrinseche proprietà dei materiali bio-based, richiedendo additivi o blend specifici. Materiali Schiumati: L'introduzione di gas durante il processo di stampaggio crea una struttura cellulare all'interno del polimero, riducendo significativamente la densità e il peso, pur mantenendo una buona rigidità. Le schiume strutturali sono particolarmente promettenti per applicazioni dove la resistenza alla compressione è critica. Bilanciare Riduzione di Materiale e Resistenza: Le Sfide Il trade-off tra riduzione del materiale e mantenimento delle performance è la sfida centrale del lightweighting. Una riduzione eccessiva può portare a: - Compromissione della Funzionalità: Il packaging potrebbe non proteggere adeguatamente il prodotto da urti, vibrazioni o pressioni esterne. - Problemi di Linea: Contenitori troppo leggeri o flessibili possono causare problemi nelle linee di riempimento e confezionamento ad alta velocità. - Perdita di Percezione del Valore: Un packaging eccessivamente leggero può essere percepito dal consumatore come meno robusto o di qualità inferiore. - Riduzione della Durata di Conservazione (Shelf-Life): Per i prodotti alimentari, un packaging più sottile potrebbe compromettere le proprietà barriera, riducendo la shelf-life. Per mitigare queste sfide, è essenziale un approccio olistico che integri simulazioni FEM (Finite Element Method) per prevedere il comportamento strutturale, test di laboratorio rigorosi sulle proprietà meccaniche e barriera, e prove sul campo per valutare la performance del packaging nelle condizioni reali di trasporto e stoccaggio. Conclusioni Il lightweighting del packaging in plastica non è solo una tendenza, ma una necessità strategica per l'industria moderna. Attraverso l'applicazione di tecniche di design avanzate come l'ottimizzazione topologica e il design a parete sottile, unitamente all'impiego di materiali innovativi come polimeri ad alte prestazioni, nanocompositi e materiali schiumati, è possibile raggiungere significative riduzioni di peso senza compromettere la funzionalità. La chiave del successo risiede in un approccio ingegneristico integrato che bilanci attentamente le esigenze di riduzione del materiale con quelle di resistenza, durabilità e sostenibilità, guidando il settore verso un futuro più efficiente e responsabile.© Riproduzione Vietata
SCOPRI DI PIU' Mechanical Pulping: Processi, Tecnologie e Sostenibilità nell’Industria Cartaria
Esplorazione dei Metodi di Produzione della Polpa di Carta per Via Meccanica e delle loro Implicazioni nell’Industria Cartariadi Marco ArezioLa produzione meccanica della polpa di carta (“mechanical pulping”) rappresenta un processo fondamentale nell’industria cartaria, caratterizzato dalla riduzione del legno in fibre attraverso metodi fisici. Questo approccio è cruciale per la fabbricazione di prodotti cartacei di larga scala, offrendo vantaggi in termini di efficienza energetica, utilizzo delle risorse e riduzione degli scarti. L'articolo esamina i principali metodi di produzione della polpa meccanica, le loro varianti tecnologiche, le implicazioni ambientali e gli effetti sulle caratteristiche finali della carta. Questo processo complesso rappresenta uno dei pilastri dell’economia circolare nel settore cartario. I Metodi Principali del Mechanical Pulping Groundwood Pulping (GW) Questo metodo tradizionale prevede l’utilizzo di grandi mole per macinare il legno in fibre. Il processo avviene in presenza di acqua, che agisce da lubrificante e riduce il rischio di surriscaldamento. La polpa ottenuta è adatta per la produzione di carta per giornali e materiali a bassa resistenza. Tuttavia, la qualità delle fibre può essere influenzata da variabili operative come pressione, velocità di macinazione e temperatura dell’acqua. Thermomechanical Pulping (TMP) Il TMP combina calore e forza meccanica per migliorare l'efficienza del processo di sfibratura. Durante il processo, i trucioli di legno vengono pre-riscaldati mediante vapore prima di essere trattati con dischi rotanti. Questa tecnica migliora la qualità delle fibre, rendendole più adatte a prodotti cartacei che richiedono una maggiore resistenza e luminosità. Il TMP è particolarmente utilizzato nella produzione di carta patinata, dove le prestazioni ottiche sono fondamentali. Chemi-Thermomechanical Pulping (CTMP) Il CTMP è un’evoluzione del TMP, che include un trattamento chimico preliminare per ammorbidire la lignina e facilitare la separazione delle fibre. Questo processo offre una qualità della polpa superiore e una maggiore versatilità nei prodotti finali, come cartoni per imballaggi e carte di alta qualità. La scelta dei prodotti chimici utilizzati nel pretrattamento influisce direttamente sulle caratteristiche delle fibre e sulla loro capacità di adesione. Proprietà della Carta Derivate Luminosità e Opacità I processi meccanici tendono a preservare una maggiore quantità di lignina, contribuendo a un'opacità elevata ma riducendo la luminosità rispetto alla polpa chimica. Questo rende la polpa meccanica ideale per prodotti dove l’opacità è cruciale, come libri o riviste, mentre risulta meno adatta per carte di alta brillantezza. Resistenza Sebbene la polpa meccanica abbia una resistenza inferiore rispetto alla polpa chimica, il TMP e il CTMP offrono significativi miglioramenti grazie alla preservazione dell’integrità delle fibre. L’introduzione di tecniche di ottimizzazione come l’uso di vapore pressurizzato ha contribuito a ridurre i limiti intrinseci della resistenza. Efficienza e Costi I metodi meccanici utilizzano una percentuale più alta del legno rispetto ai processi chimici, rendendoli più efficienti dal punto di vista delle risorse. Tuttavia, il consumo energetico, soprattutto nei processi TMP e CTMP, può incidere significativamente sui costi operativi. L’ottimizzazione delle tecnologie è pertanto un obiettivo costante per migliorare l’equilibrio tra efficienza e spesa. Aspetti Ambientali La produzione di polpa meccanica è generalmente considerata più sostenibile rispetto a quella chimica, grazie al minor utilizzo di prodotti chimici e alla capacità di utilizzare una maggiore porzione del legno grezzo. Tuttavia, il consumo energetico rappresenta una sfida ambientale significativa. L’impiego di energie rinnovabili e tecnologie più efficienti contribuisce a mitigare questi impatti. Un altro aspetto cruciale è il riciclo delle fibre, che prolunga la vita utile delle risorse legnose e riduce la dipendenza da nuove materie prime. Inoltre, strategie come l’utilizzo della biomassa come fonte energetica alternativa rappresentano una via promettente per abbattere ulteriormente le emissioni di CO2. Prospettive Future e Innovazioni L’integrazione della polpa meccanica in nuovi ambiti applicativi, come materiali compositi e bioplastiche, apre prospettive interessanti oltre la carta tradizionale. Le innovazioni nel campo delle tecnologie di mechanical pulping mirano a ridurre il consumo energetico, migliorare la qualità delle fibre e sviluppare processi più ecologici. L’industria cartaria sta progressivamente abbracciando un approccio circolare, in cui la valorizzazione degli scarti e il riciclo diventano componenti chiave per la sostenibilità a lungo termine. Conclusioni Il “mechanical pulping” è un processo essenziale e innovativo che combina efficienza delle risorse, sostenibilità e potenziale di diversificazione. Grazie al continuo progresso tecnologico e a un maggiore focus sull’economia circolare, questo metodo continua a evolversi come pilastro dell’industria cartaria moderna, rispondendo alle sfide ambientali e alle esigenze di mercato.© Riproduzione Vietatafoto wikimedia
SCOPRI DI PIU' Dal Legno alla Plastica: La Nuova Frontiera del PET Sostenibile
Un innovativo polimero bio-based da lignocellulosa promette di rivoluzionare il packaging e il tessile, con riciclabilità totale e un ciclo di vita circolaredi Marco ArezioIl polietilene tereftalato (PET) è un materiale molto diffuso, utilizzato in una vasta gamma di applicazioni che spaziano dalle bottiglie monouso all'abbigliamento, fino agli imballaggi alimentari e industriali. Tuttavia, le problematiche ambientali legate alla produzione di PET da fonti fossili e alla sua lunga resistenza alla degradazione naturale hanno spinto la ricerca verso alternative più sostenibili. Recentemente, un gruppo di ricerca, composto da Xianyuan, Maxim V. Galkin, Tobias Stern, Zhuohua Sun e Katalin Barta, ha sviluppato una soluzione innovativa: un nuovo tipo di PET interamente derivato dalla lignocellulosa, la componente strutturale legnosa delle piante. Questo studio, pubblicato sul "Journal of Sustainable Chemistry", offre nuove prospettive per ridurre l'uso di risorse fossili e promuovere materiali che si inseriscano perfettamente in un sistema di economia circolare. Come Funziona il Nuovo PET Bio-Based Il processo sviluppato parte dalla lignina, una componente principale della lignocellulosa, che viene convertita in una molecola chiave: il diolo 4-(3-idrossipropil) cicloesan-1-olo (PC). La lignina è un polimero naturale che conferisce rigidità alla struttura delle pareti cellulari delle piante e rappresenta una delle fonti più abbondanti di carbonio rinnovabile. Il diolo 4-(3-idrossipropil) cicloesan-1-olo è un alcol alifatico, una molecola caratterizzata da una struttura lineare o ciclica non aromatica, che viene poi combinato con esteri di acidi derivati dalla cellulosa per formare polimeri con proprietà comparabili a quelle del PET tradizionale. Una caratteristica eccezionale di questo nuovo materiale è la capacità di mantenere le caratteristiche termiche e meccaniche del PET convenzionale, offrendo al contempo un'elevata riciclabilità. Tramite un semplice processo di metanolisi, è possibile recuperare i monomeri di questo nuovo PET e riutilizzarli per la produzione di nuovi oggetti, senza perdita di qualità. Applicazioni Pratiche: Non Solo Bottiglie e Imballaggi Le possibili applicazioni di questo PET bio-based sono ampie e riguardano diversi settori dove la sostenibilità è una priorità crescente. In un contesto in cui la riduzione dell'uso di plastiche fossili è essenziale, questo materiale bio-based rappresenta una risposta concreta e innovativa. Imballaggi Alimentari Il PET lignocellulosico è ideale per creare imballaggi resistenti e leggeri destinati ad alimenti e bevande. Grazie alla sua stabilità termica e alla sua alta riciclabilità, può sostituire gli imballaggi monouso tradizionali, spesso difficili da riciclare. Inoltre, l'assenza di componenti derivati dal petrolio potrebbe essere percepita positivamente dai consumatori, sempre più attenti alla sicurezza e alla sostenibilità dei materiali. Settore Tessile Come il PET convenzionale, anche questo materiale può essere filato in fibre per la produzione di tessuti. Questo potrebbe rappresentare un'importante innovazione per l'industria della moda, dove è crescente l'interesse per materiali riciclati e riciclabili. Capi d'abbigliamento e tessuti tecnici per l'outdoor prodotti interamente da materiali bio-based potrebbero essere rigenerati una volta giunti al termine del loro ciclo di vita, contribuendo a ridurre l'accumulo di rifiuti tessili, che è una delle problematiche più pressanti del settore. Componenti Industriali e Automobilistici Il nuovo PET bio-based presenta un'elevata resistenza, che lo rende adatto per l'impiego in componenti industriali e automobilistici. Parti di veicoli, componenti elettronici o elementi di arredo potrebbero trarre vantaggio dall'uso di un materiale durevole e completamente riciclabile, riducendo così l'impatto complessivo della produzione. Inoltre, la resistenza al calore lo rende ideale per applicazioni che richiedono stabilità anche a temperature elevate, rappresentando una valida alternativa alle plastiche tradizionali oggi impiegate in questi settori. Packaging per Prodotti Farmaceutici e Cosmetici Il settore farmaceutico e cosmetico richiede standard elevati di purezza e sicurezza. Il PET bio-based, prodotto interamente da fonti rinnovabili e privo di contaminanti fossili, può soddisfare queste esigenze, fornendo un materiale sicuro e riciclabile per flaconi, blister e contenitori. Questo tipo di imballaggio non solo aiuta a preservare l'ambiente, ma contribuisce anche a migliorare l'immagine sostenibile delle aziende, rispondendo alle crescenti richieste di trasparenza e responsabilità ambientale da parte dei consumatori. Il Vantaggio della Riciclabilità Uno degli aspetti più innovativi di questo PET lignocellulosico è la sua completa riciclabilità tramite un processo semplice ed efficiente. Il metodo di riciclo, noto come metanolisi, consente di scindere i componenti principali del polimero, che possono essere riconvertiti in nuovi prodotti. Ciò significa che ogni articolo prodotto con questo materiale può essere recuperato e trasformato in un nuovo prodotto, riducendo notevolmente l'accumulo di rifiuti plastici e le emissioni derivanti dalla produzione di nuova plastica. Conclusioni: Un Futuro Sostenibile a Portata di Mano La produzione di un PET completamente bio-based rappresenta un passo significativo verso un futuro più sostenibile. Grazie alla sua versatilità e alle sue proprietà di riciclo, questo materiale ha il potenziale di ridurre la dipendenza dalle plastiche tradizionali e di promuovere un ciclo di vita dei materiali realmente circolare. Sebbene ci siano ancora ostacoli tecnici e commerciali da affrontare, il potenziale di questo nuovo materiale è notevole. Per chi è impegnato nella ricerca di soluzioni più sostenibili, supportare l'adozione su larga scala di polimeri bio-based come questo rappresenta un'opportunità concreta per trasformare il modo in cui produciamo e consumiamo. Aziende, ricercatori e consumatori possono tutti contribuire, ciascuno nel proprio ambito, a promuovere un modello economico più responsabile e rispettoso dell'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Cosa è il Cartone OCC e come Viene Riciclato
di Marco ArezioSembra una strana sigla, OCC, ma gli addetti ai lavori classificano come OCC un cartone ondulato adatto alla formazione di scatole e imballi, in cui le pareti hanno il compito di proteggere la merce all’interno e assumere un comportamento resistente durante la movimentazione e il trasporto.Di solito è costituito da due fogli di carta piana che racchiude uno strato ondulato leggero che, in virtù della forma a volta, conferisce al sandwich una buona resistenza. Il cartone ondulato, o OCC, è un elemento molto diffuso nel settore del packaging ed è anche un prodotto che ha un alto grado di riciclo, infatti, secondo i dati della Corrugated Packaging Alliance, una scatola fatta da cartone ondulato, è costituita da circa il 50% ci materiale riciclato. Con l’incremento delle micro spedizioni ad opera del commercio online, la quantità di cartone ondulato nella nei rifiuti solidi domestici sta assumendo una posizione rilevante, senza dimenticarci del tradizionale mercato della distribuzione e dell’industria. I cartoni OCC possono essere riutilizzati o riciclati creando una filiera di circolarità che migliora l’ambiente e la nostra vita. Tra i vantaggi del riutilizzo del prodotto, possiamo annoverare il risparmio di acqua che usa la cartiera per creare la nuova pasta di carta, quindi dell’energia per il processo che crea CO2 e altri inquinanti come lo zolfo o le sostanze chimiche organiche volatili. Nell’ambito del riciclo del cartone OCC possiamo ricordare la riduzione dell’uso del legname vergine che serve per produrre le fibre naturali per la carta. Per fare una tonnellata di cartone vergine occorrono tre tonnellate di alberi, il che fa pensare all’importanza del riuso e del riciclo del cartone. Per quanto riguarda l’OCC che viene avviato al riciclo presso le cartiere, attraverso i centri di raccolta, è importante che chi conferisce il cartone da riciclare abbia l’accortezza asportare materiali differenti presenti sulle scatole o nelle scatole, che ne comprometterebbero il riciclo o ne inquinerebbero il processo. Il cartone ondulato dovrà essere appiattito ed imballato per costituire balle uniformi in modo da ridurne il volume per minimizzare il costo e l’impatto ambientale della movimentazione verso i centri di riciclo. Dopo la trasformazione dell’OCC all’interno delle cartiere, le fibre riciclate verranno riutilizzate, nelle percentuali più idonee, miscelate con le fibre vergini in base alla tipologie di imballo da realizzare, per creare nuovi imballi in carta e cartone.Categoria: notizie - tecnica - carta - riciclo - cartone OCC Vedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Nuovi Additivi per Migliorare la Durabilità delle Plastiche Riciclate: Un'Analisi delle Innovazioni nei Composti Chimici
Ricerca e sviluppo di additivi per potenziare la resistenza e le prestazioni meccaniche delle plastiche rigenerate nell'ambito dell'economia circolaredi Marco ArezioNel contesto dell'economia circolare, la gestione efficiente delle risorse e il riciclo dei materiali rappresentano una sfida strategica per ridurre l'impatto ambientale e promuovere un uso sostenibile delle materie prime. Le plastiche, essendo materiali ampiamente utilizzati per le loro proprietà versatili, sono al centro di questo dibattito. Tuttavia, uno dei principali ostacoli al loro riciclo è il degrado delle proprietà meccaniche e chimiche durante i processi di rigenerazione.Le plastiche riciclate spesso mostrano una riduzione della resistenza e della durabilità rispetto ai materiali vergini, limitando le loro applicazioni nei settori più esigenti. Di fronte a questo problema, la ricerca scientifica e tecnologica si è concentrata sull'identificazione e lo sviluppo di nuovi additivi chimici in grado di migliorare la qualità e le prestazioni delle plastiche rigenerate, rendendole competitive in termini di durabilità, resistenza e sicurezza d'uso. L'obiettivo di questo articolo è esplorare le recenti ricerche e innovazioni sugli additivi chimici che possono essere utilizzati per migliorare le proprietà delle plastiche riciclate, con particolare attenzione ai meccanismi di azione e ai benefici che apportano in termini di resistenza e durabilità. Questi additivi, che includono stabilizzanti, antiossidanti e modificatori di impatto, svolgono un ruolo cruciale nel contrastare i fenomeni di degradazione termica e ossidativa, migliorando così le prestazioni finali dei prodotti in plastica riciclata. Degradazione delle Plastiche Durante il Riciclo: Problemi e Sfide La degradazione delle plastiche durante il riciclo è un problema ben documentato nella letteratura scientifica. Questo processo è causato principalmente dai meccanismi di ossidazione e depolimerizzazione che avvengono durante l'esposizione a calore, luce e agenti chimici durante il processo di riciclo. Questi meccanismi portano alla rottura delle catene polimeriche, che a sua volta causa una perdita di proprietà meccaniche come la resistenza alla trazione, l'elasticità e la resistenza all'impatto. I polimeri termoplastici, come il polietilene (PE), il polipropilene (PP) e il polietilentereftalato (PET), sono particolarmente sensibili a questi processi di degradazione. Il degrado ossidativo, in particolare, si verifica quando i radicali liberi generati dal calore o dalla radiazione ultravioletta (UV) reagiscono con l'ossigeno atmosferico, portando alla formazione di prodotti di ossidazione che indeboliscono le catene polimeriche. Senza interventi adeguati, le plastiche riciclate mostrano una significativa riduzione delle prestazioni meccaniche e della resistenza nel tempo, limitando la loro idoneità per applicazioni critiche. Additivi per la Stabilizzazione delle Plastiche Riciclate Per contrastare gli effetti della degradazione durante il processo di riciclo, la ricerca ha sviluppato una serie di additivi progettati per proteggere i polimeri dalle condizioni avverse. Gli additivi stabilizzanti possono essere classificati in diverse categorie in base al loro meccanismo d'azione: Antiossidanti: Questi composti sono progettati per prevenire o rallentare l'ossidazione del polimero durante il trattamento termico. Gli antiossidanti primari, come le fenoli (ad esempio, il butilidrossitoluene o BHT), agiscono neutralizzando i radicali liberi prima che possano reagire con il polimero. Gli antiossidanti secondari, come i fosfiti, sono invece efficaci nel decomporre i perossidi che si formano durante l'ossidazione del polimero. L'uso combinato di antiossidanti primari e secondari offre una protezione sinergica, migliorando significativamente la resistenza termica e ossidativa delle plastiche riciclate. Stabilizzatori UV: Poiché l'esposizione ai raggi UV può accelerare la degradazione delle plastiche, gli stabilizzatori UV sono fondamentali per migliorare la durabilità dei prodotti riciclati utilizzati in ambienti esterni. Questi additivi agiscono assorbendo la radiazione UV o dissipando l'energia in eccesso sotto forma di calore. Alcuni dei più comuni stabilizzatori UV includono benzotriazoli e benzofenoni. Stabilizzatori termici: Questi additivi proteggono i polimeri durante i processi di trasformazione ad alta temperatura, impedendo la degradazione termica delle catene polimeriche. Gli stabilizzatori termici più comuni includono composti a base di stagno, calcio-zinco e stearati di metalli. Modificatori di Impatto per Migliorare la Resistenza Meccanica Le plastiche riciclate, soprattutto dopo ripetuti cicli di lavorazione, tendono a perdere parte della loro resistenza meccanica. I modificatori di impatto sono additivi progettati per migliorare la tenacità dei polimeri rigenerati, aumentandone la capacità di resistere alle fratture sotto sforzo. Questi additivi includono copolimeri elastomerici e plasticizzanti che si integrano nella matrice polimerica, aumentando la flessibilità e la capacità di dissipare l'energia dell'impatto. Un esempio comune di modificatore di impatto è rappresentato dai copolimeri a blocchi stirenici (SBC), che sono ampiamente utilizzati per migliorare la resistenza all'urto di plastiche come il polipropilene e il polistirene riciclato. Altri materiali, come i copolimeri etilene-vinilacetato (EVA), sono utilizzati per migliorare la resistenza all'impatto delle plastiche flessibili e degli imballaggi. Compatibilizzanti per Leghe Polimeriche Riciclate Le plastiche riciclate spesso derivano dalla miscelazione di diverse tipologie di polimeri, che possono essere incompatibili a livello molecolare, causando una separazione delle fasi e una riduzione delle proprietà meccaniche. I compatibilizzanti sono additivi utilizzati per promuovere l'adesione tra polimeri diversi, migliorando la coesione interna e la stabilità della miscela. Tra i compatibilizzanti più efficaci si trovano i copolimeri a blocchi funzionalizzati, come quelli a base di stirene-etilene-butadiene-stirene (SEBS), che migliorano l'adesione tra polimeri polari e non polari. Un altro approccio è l'uso di agenti grafting, che legano chimicamente le catene polimeriche diverse, creando una struttura più omogenea e resistente. Ricerca Innovativa sugli Additivi per Plastiche Riciclate Le nuove direzioni di ricerca si concentrano sulla progettazione di additivi più sostenibili e specifici per le plastiche riciclate, in modo da minimizzare l'impatto ambientale e migliorare ulteriormente le prestazioni meccaniche e termiche dei materiali rigenerati. Gli sviluppi più recenti includono l'uso di additivi basati su biomasse o fonti rinnovabili, come gli antiossidanti naturali estratti da piante o le fibre naturali come compatibilizzanti. Uno studio innovativo ha esplorato l'uso di nanomateriali, come nanoparticelle di argilla o grafene, per migliorare le proprietà barriera e la resistenza meccanica delle plastiche riciclate. Questi nanocomposti formano una struttura reticolata all'interno della matrice polimerica, migliorando la resistenza al calore, l'impermeabilità ai gas e la stabilità dimensionale, con potenziali applicazioni in settori ad alte prestazioni, come l'automotive e l'imballaggio alimentare. Conclusioni Il miglioramento delle prestazioni delle plastiche riciclate attraverso l'uso di additivi chimici rappresenta una strategia fondamentale per incrementare la sostenibilità delle catene produttive e aumentare l'accettazione di materiali rigenerati in settori industriali di alto valore. Gli additivi, come antiossidanti, stabilizzatori UV, modificatori di impatto e compatibilizzanti, non solo permettono di prolungare la vita utile dei materiali riciclati, ma contribuiscono anche a ridurre il bisogno di materie prime vergini, allineandosi agli obiettivi dell'economia circolare. La continua innovazione nella progettazione di additivi più efficienti e sostenibili è fondamentale per rispondere alle sfide ambientali e tecniche del riciclo delle plastiche, garantendo al contempo prestazioni competitive per le applicazioni più esigenti.
SCOPRI DI PIU' EPS (Polistirolo Espanso) Riciclato: Da Dove Viene e Cosa E’
Come riciclare un materiale dai molteplici impieghi proveniente dai settori del packaging, edilizia e fooddi Marco ArezioL’EPS o più comunemente chiamato polistirolo espanso, è ottenuto dal polistirene per mezzo di un processo di polimerizzazione che si realizza attraverso una reazione chimica dello stirene. In fase di polimerizzazione, al polistirene vengono aggiunti degli additivi espandenti come il pentano, favorendo la nascita dell’EPS, che si presenta in piccole palline dall’aspetto vetroso e di granulometria differente. Portando poi le palline ad una temperatura di circa 90 °C attraverso l’uso del vapore, il gas in esse contenuto, innesca la loro espansione volumetrica pari a 20 - 50 volte il volume delle stesse. Terminata la fase espansiva si passa alla sinterizzazione delle palline, che consiste, sempre attraverso l’impiego di vapore a 110 - 120 °C, nella capacità di agglomerarsi tra loro, con la possibilità di creare blocchi monolitici. L’EPS così prodotto viene impiegato in molteplici settori, quali quelli degli isolanti in edilizia, per la protezione degli oggetti durante le fasi di imballo, e nel settore alimentare per la produzione di contenitori di varie tipologie. Questo larghissimo impiego multisettoriale, porta alla creazione di una grande quantità di rifiuti che devono essere correttamente gestiti, avviandoli al riciclo, in quanto l’EPS può essere un prodotto circolare.Come si ricicla l’EPS con il sistema meccanico La prima criticità che si incontra parlando di riciclo dell’EPS è il suo volume in rapporto con il suo peso, due elementi che determinano costi per il deposito degli scarti e per il loro trasporto. Infatti è un materiale molto leggero, circa 15-25 Kg. /m3 e molto voluminoso. Per questi motivi la prima fase del riciclo dell’EPS risiede nella sua riduzione volumetrica, attraverso la frantumazione degli scarti per via meccanica, in modo da ricavare pezzi irregolari con dimensioni da 2 a 10 cm. Terminata la fase della frantumazione si passa a quella della macinazione, che consiste nell’impiegare mulini a martelli o mulini a coltelli con alberi controrotanti, che hanno la capacità di ridurre l’EPS alle dimensioni desiderate. In alternativa alla macinazione, gli scarti di EPS frantumati possono essere compattati con presse specifiche, così da ridurne in modo monolitico il volume, portando il peso specifico tra i 300 e gli 800 Kg/m3. Se si opta per la macinazione degli scarti si ottiene una materia prima che può essere utilizzata per le fasi di estrusione, creando poi un polimero cristallo granulare con una fluidità alta, intorno a 14-18, utilizzabile per lo stampaggio ad iniezione. Per estrudere l’EPS è necessario dotarsi di un impianto di alimentazione forzata in quanto il materiale è molto leggero, inoltre è consigliabile dotarsi di un impianto di degasaggio per togliere i gas presenti all’interno della struttura cellulare. Se gli scarti macinati o compattati provengono dalla raccolta differenziata, quindi post consumo, sul nastro trasportatore è consigliabile inserire un magnete che possa intercettare eventuali elementi metallici presenti nel macinato. Inoltre è sempre opportuno setacciare il macinato in modo da eliminare eventuali impurità costituite da legno, carta, elementi non ferrosi che non vengono intercettati dai magneti. Ci sono altri sistemi di riciclo non meccanici per l’EPS che possono essere elencati qui di seguito: • Sistema del cracking molecolare per via termomeccanica • Sistema a microonde e infrarossi che genera un processo pirolitico controllato • Sistema di dissoluzione liquida che permette il recupero dell’EPS non contaminato
SCOPRI DI PIU' Deumidificazione dei Muri: Soluzione Efficace con la Membrana Bugnata in HDPE
Un approccio innovativo ed ecocompatibile per proteggere le strutture murarie dall'umidità, sfruttando HDPE riciclato e un sistema di ventilazione naturaledi Marco ArezioL'umidità nei muri è un problema che affligge molte abitazioni, specialmente quelle più antiche. Le conseguenze possono essere gravi, compromettendo la struttura degli edifici e creando un ambiente poco salubre. Una delle soluzioni per affrontare questo problema è l'uso di una membrana bugnata in HDPE (polietilene ad alta densità), arricchita con una rete porta intonaco e profili di ventilazione. Questo sistema innovativo non solo elimina l'umidità superficiale del muro, ma previene anche il suo ritorno, offrendo al contempo opportunità di riciclo a fine vita del prodotto. Produzione della Membrana Bugnata in HDPE Materia Prima La membrana bugnata è realizzata in HDPE, una plastica che si distingue per la sua elevata resistenza e durabilità. L'HDPE è ottenuto tramite un processo di polimerizzazione dell'etilene. Per un approccio più sostenibile, è possibile utilizzare HDPE riciclato, riducendo così l'impatto ambientale e contribuendo all'economia circolare. L'uso di HDPE riciclato non compromette la qualità e l'efficacia della membrana, mantenendo intatte tutte le sue proprietà tecniche. Processo di Produzione Il processo di produzione della membrana bugnata in HDPE è un esempio di ingegneria avanzata.Il polietilene ad alta densità (HDPE) viene riscaldato fino a diventare fluido. Questo materiale fuso viene poi estruso attraverso una matrice che crea un foglio continuo. Successivamente il foglio di HDPE passa attraverso un rullo speciale che imprime una serie di rilievi (bugne) sulla sua superficie, utilizzando la formazione del vuoto per conformare le bugne. Questi rilievi creeranno uno spazio tra la membrana e il muro, essenziale per la ventilazione. Sulla superficie della membrana viene poi applicata una rete in fibra di vetro, che serve da supporto per l'intonaco. Questa rete è fissata saldamente alla membrana attraverso termosaldatura o colle. Infine, la membrana viene tagliata in rotoli di dimensioni standard, solitamente con larghezze di 2 metri e lunghezze fino a 20 metri, per facilitare il trasporto e l'installazione. Posa della Membrana Preparazione del Muro Prima dell'installazione, è cruciale preparare adeguatamente la superficie del muro. Questo include la rimozione di vecchi intonaci danneggiati, la pulizia dello stesso e la riparazione di eventuali crepe. Applicazione della Membrana La membrana bugnata viene srotolata e applicata alla superficie del muro con le bugne rivolte verso di esso. Viene fissata con tasselli specifici, posti a intervalli regolari per garantire una tenuta sicura. Nella parte inferiore e superiore del muro si installano i profili di ventilazione. Questi profili permettono all'aria di circolare liberamente dal basso verso l'alto, favorendo l'evaporazione dell'umidità. Posa dell’Intonaco Dopo aver installato la membrana e i profili di ventilazione, si procede con la posa dell'intonaco. La rete porta intonaco integrata nella membrana facilita l'adesione dell'intonaco, garantendo una finitura uniforme. Si applica quindi una prima mano di intonaco, che serve da base per i successivi strati. Questo strato deve essere uniforme e ben aderente alla rete. Dopo la prima mano, si procede alla rasatura per eliminare le irregolarità e si lascia asciugare completamente, infine, si applica una seconda mano di intonaco, completando il rivestimento del muro. Questo strato finale può essere levigato e rifinito secondo le esigenze estetiche. Sistema di Ventilazione Naturale Il sistema di ventilazione naturale dal basso verso l'alto è una componente chiave del processo di deumidificazione. Questo sistema sfrutta il principio della convezione naturale dell'aria: l'aria fredda entra dai profili di ventilazione inferiori, si riscalda a contatto con il muro umido e sale, uscendo dai profili di ventilazione superiori. Questo flusso continuo d'aria mantiene la muratura asciutta e previene la formazione di muffe e funghi. Vantaggi del Sistema di Ventilazione Efficienza Energetica: Non richiede energia elettrica, riducendo i costi operativi. Durabilità: La costante circolazione dell'aria aiuta a preservare l'integrità strutturale del muro. Salubrità: Riduce il rischio di muffe, migliorando la qualità dell'aria interna. Riciclo della Membrana a Fine Vita Una delle caratteristiche più importanti della membrana bugnata in HDPE è la possibilità di riciclarla a fine vita senza creare rifiuti. Quando la membrana raggiunge la fine del suo ciclo di utilizzo, può essere recuperata e reimmessa nel processo produttivo. Questo non solo contribuisce alla riduzione dei rifiuti plastici, ma permette anche di risparmiare risorse ed energia. Processo di Riciclo Il riciclo dell'HDPE è un processo relativamente semplice ma estremamente efficace: Raccolta e Pulizia: Le membrane usate vengono raccolte e pulite per rimuovere eventuali residui di intonaco o altri materiali. Triturazione: Le membrane pulite vengono triturate in piccoli pezzi, facilitando le fasi successive del riciclo. Rigranulazione: I pezzi triturati vengono fusi e trasformati in nuovi granuli di HDPE, pronti per essere riutilizzati nel processo di estrusione per produrre nuove membrane o altri prodotti in plastica. Vantaggi del Riciclo Riduzione dei Rifiuti: Riciclare le membrane bugnate in HDPE riduce significativamente la quantità di rifiuti plastici che finiscono nelle discariche. Risparmio di Risorse: Il riciclo consente di risparmiare le materie prime necessarie per la produzione di nuovi materiali. Sostenibilità: Contribuisce a un'economia più circolare e sostenibile, riducendo l'impatto ambientale complessivo della produzione e dell'uso delle membrane. Conclusione L'utilizzo di membrane bugnate in HDPE, soprattutto se riciclato, con rete porta intonaco e profili di ventilazione rappresenta una soluzione efficace e sostenibile per la deumidificazione dei muri. Questo sistema non solo risolve i problemi di umidità visibile nei muri ma previene anche futuri danni estetici, migliorando l'efficienza energetica e la qualità dell'aria interna. L'integrazione di materiali di alta qualità e un'installazione accurata garantisce risultati ottimali e duraturi, contribuendo al benessere abitativo e alla conservazione degli edifici. Inoltre, la possibilità di riciclare la membrana a fine vita rende questa soluzione particolarmente ecocompatibile, allineandosi con i principi dell'economia circolare e contribuendo a un futuro più sostenibile.
SCOPRI DI PIU' Come Viene Formato un Flacone in Plastica Riciclata
Estrusione del polimero riciclato, formazione del parison, soffiaggio del flacone e distacco delle materozzedi Marco ArezioI flaconi dei prodotti per la pulizia della casa o per i liquidi industriali, realizzati in plastica riciclata, comprati abitualmente nei negozi, hanno avuto una grandissima diffusione negli ultimi anni, andando a sostituire progressivamente quelli in vetro e in metallo. Sono senza dubbio più leggeri, hanno un costo di produzione più basso e sono facilmente riciclabili con un impatto ambientale inferiore ad altri imballi per liquidi. Un flacone prodotto con la platica riciclata può essere prodotto, usato, riciclato e riusato per un numero elevato di volte con un consistente risparmio di materie prime naturali. Ma ci siamo mai chiesti come viene prodotto un flacone di detersivo in plastica? L’industria del riciclo ha fatto enormi passi avanti creando granuli in HDPE, il polimero principe per i flaconi dei prodotti liquidi per la pulizia della casa, sempre più performanti e puliti, che possono essere impiegati al 100% almeno fino ad un volume di 5 litri di prodotto. Questi polimeri provengono principalmente dal riciclo dei flaconi degli stessi detersivi, attraverso un attento lavoro di selezione del rifiuto raccolto e una serie di operazioni di miglioramento della materia prima seconda, che permette la creazione di un altro flacone dagli spessori di pochi micron. Per poter produrre un falcone in HDPE riciclato, oltre al polimero, dobbiamo disporre di un impianto di estrusione e soffiaggio dell’imballo. Questi impianti sono composti, in modo molto schematico, da un alimentatore in cui si metterà il polimero di HDPE in granuli, un estrusore che avrà il compito di sciogliere il granulo plastico creando un fuso modellabile, un filtro che avrà il compito, specialmente se si utilizza un HDPE riciclato da post consumo, di ridurre al massimo eventuali inquinanti presenti nel polimero ed infine uno stampo in cui avviene la formazione del flacone. Sorvolando sulla prima parte del processo di estrusione, argomento già trattato in un articolo precedente, vediamo cosa succede nel processo di produzione a valle dell’estrusione. L’HDPE fuso dall’estrusore sarà incanalato in un impianto atto alla produzione di una lingua di materiale plastico, detto parison, che costituirà la materia prima per il nostro futuro flacone. Una volta regolata la quantità di materiale che costituisce il parison, le due parti dello stampo si chiuderanno fra loro imprigionandolo. A questo punto verrà insufflata dell’aria all’interno del parison, che gonfierà il materiale sulle pareti dello stampo creando e raffreddando il flacone. La forza con cui viene immessa l’aria non è, generalmente, superiore a 10 Bar, permettendo una corretta formazione del prodotto all’interno dello stampo, ma la durata di soffiatura dipende dalla dimensione volumetrica del flacone da realizzare. Essendo questo processo il più lungo rispetto ai precedenti, è possibile ottimizzare le tempistiche utilizzando, per esempio, il ricambio dell’aria di soffiaggio per permettere una più veloce fase di raffreddamento del prodotto all’interno dello stampo. Come in tutte le operazioni di stampaggio, anche nella produzione dei flaconi è possibile che si creino delle materozze intorno al flacone grezzo, che un tempo venivano tolte a mano. Attualmente le soffiatrici dispongono di appostiti taglienti che, in modo automatico, rifilano le eccedenze di plastica presenti sui flaconi, velocizzando notevolmente il lavoro. Una volta formato il flacone, un nastro trasportatore lo indirizzerà ad un altro impianto di soffiatura automatico che avrà il compito, attraverso l’insufflazione di aria al suo interno, di verificare che non vi siano imperfezioni costruttive, come dei fori, che ne comprometterebbe la tenuta una volta riempiti di prodotto. Superata questa fase di controllo il flacone potrà essere idoneo alla successiva fase di riempimento con i detersivi o gli altri liquidi da commercializzare. Categoria: notizie - tecnica - plastica - riciclo - produzione - soffiaggio - flacone - HDPE
SCOPRI DI PIU' L’evoluzione delle Fibre di Rinforzo Polimeriche
A partire dal 1937 con l’invenzione della fibra di vetro, si sono sviluppate nuove ed ardite soluzioni polimeriche di notevole interesse tecnico-commercialidi Marco ArezioL’evoluzione delle materie plastiche nel periodo successivo alla fine della seconda guerra mondiale, ha portato il settore ad una continua innovazione scientifica in competizione con sé stessa. La scoperta di nuovi legami polimerici e di nuove applicazioni commerciali, ha rivoluzionato il campo industriale facendo nascere nuovi prodotti, sostituendone altri fatti in materiali tradizionali e migliorando il rapporto qualità prezzo dei manufatti. Oltre a scoprire nuovi polimeri, si sono scoperte soluzioni tecniche che hanno portato ad un’esaltazione delle performances del polimero base, riuscendo a creare nuovi campi applicativi fino ad allora sconosciuti. Infatti, la capacità di resistenza che si è raggiunta, attraverso i polimeri e i compositi a matrice polimerica, è risultata, fino a pochi anni fa, impensabile. In particolare, il settore delle Fibre HP, progettate per fornire prestazioni che le fibre tessili tradizionali non erano in grado di raggiungere, soprattutto per quel che riguarda le capacità meccaniche, termiche e chimiche, hanno creato una vera rivoluzione tecnologica. Materiali che, oltre ad essere in grado di soddisfare requisiti particolari, devono mostrare una buona attitudine ad essere inseriti nei cicli tessili, anche se modificati. Nate circa 30 anni fa sulla spinta di alcuni settori strategici – soprattutto militare e aeronautico - sono oggi sfruttati nei campi più diversi, da quello ambientale al comparto dell’abbigliamento protettivo: • geotessili per il contenimento dei terreni in grado di contrastare fortissime pressioni • tessuti per la protezione balistica capaci di ammortizzare l’energia dei proiettili • filati per indumenti protettivi resistenti all’energia generata da un fulmine • rinforzi tessili da usare nei materiali compositi per impieghi strutturali nel campo dell’edilizia. La prima fibra ad elevate prestazioni sia tensili che termiche è stata la fibra di vetro (1937) prodotta da Owens e Corning Glass, costituita prevalentemente di silice, ossido di calcio, ossido di alluminio, ossido di boro. Appartenente alla famiglia delle fibre inorganiche, ha avuto una crescita annua del 15-25% fino agli anni ’60 - ‘70, quando sono comparse sul mercato le fibre di carbonio e le fibre aramidiche, anche se a tutt’oggi la fibra di vetro detiene, come fibra di rinforzo, il primo posto in termini di volumi impiegati. Le fibre di carbonio, scoperte nel 1879 da Edison, sono state commercializzate solo dal 1960, secondo un procedimento messo a punto da William Watt per la Royal Aircraft in UK. Ma la vera rivoluzione nel mondo delle fibre ad alte prestazioni è cominciata con la comparsa sul mercato (1965) delle fibre aramidiche sviluppate dalla DuPont, inizialmente come meta-aramidiche (Nomex), fibre con un'elevatissima temperatura di fusione e di decomposizione (600°- 800°C) e ottime caratteristiche di isolamento elettrico. Queste proprietà le rendono particolarmente adatte alla produzione di tessuti o feltri con i quali realizzare indumenti protettivi (la maggior parte delle tute dei piloti di Formula 1 sono realizzate in Nomex, proprio per le sue proprietà ignifughe, così come quelle degli operatori delle piattaforme petrolifere) e per la filtrazione di gas caldi. Sotto forma di carta o cartone, sono utilizzate per isolamento elettrico e, conformate a nido d'ape, per la realizzazione di materiali compositi. Pochi anni più tardi (1972) sempre la DuPont introdusse sul mercato le fibre pararamidiche (Kevlar) aprendo così la nuova era dei filati ad elevate prestazioni tensionali e termiche: • ottima resistenza meccanica • rigidità • elevato assorbimento delle radiazioni • resistenza all’urto • al calore • alla fiamma. Con i compositi rinforzati con fibra di Kevlar, cinque volte più resistenti dell’acciaio a parità di peso, sono stati realizzati gli airbag che hanno consentito l’atterraggio delle sonde su Marte e il paracadute della sonda Galileo, spedita su Giove. Una copertura realizzata con compositi rinforzati con Kevlar riveste le pareti della Stazione Spaziale Internazionale, in orbita intorno alla terra, per proteggerle dai danni provocati dalle micro meteoriti. La fibra di Kevlar – commercializzata in forma di filamento, fiocco e polpa, sostituisce l’amianto nel rivestimento delle frizioni e dei freni in tutte le automobili provenienti dalle linee di produzione europee. Accanto alle fibre aramidiche sono comparse sul mercato le fibre di poliestere aromatiche, quelle prodotte con polimeri eterociclici aromatici, o realizzate con l’impiego di molecole flessibili (come il polietilene ad alto peso molecolare), per la produzione di fibre con elevato orientamento molecolare lungo il loro asse, usando un processo di filatura nuovo, denominato gel spinning. Nella realizzazione di prodotti industriali dove la resistenza deve abbinarsi alla leggerezza e alla flessibilità, le fibre tessili HP sono una valida soluzione, quello che a tutt’oggi frena un loro impiego più estensivo è l’alto costo, conseguenza soprattutto di alcuni problemi tecnici legati alla loro lavorabilità. Generalmente maggiori sono le prestazioni del materiale, tanto più elevate sono le difficoltà legate alla sua trasformazione. Ciò risulta più evidente per le fibre ad altissima resistenza meccanica, infatti per conferire loro questa prestazione la metodologia di produzione normalmente seguita è quella di sottoporre il materiale, dopo la filiera, a stiri assai elevati. Con questa tecnica si ottiene l’alta tenacità desiderata ma a spese degli allungamenti, di conseguenza le fibre hanno una scarsa deformabilità e risultano rigide, ciò comporta difficoltà di filatura. Viceversa un eccezionale aumento dell’allungamento, dunque dell’elasticità, si ottiene a scapito della tenacità e della capacità di assorbimento dell’umidità, così come un’elevata resistenza agli agenti chimici rende l’assorbimento dell’umidità quasi nullo e crea difficoltà alla tingibilità delle fibre.Categoria: notizie - tecnica - plastica - fibre di rinforzo polimeriche Fonti Cecilia Cecchini
SCOPRI DI PIU' Microplastiche nel Cervello Umano: Scoperte sul Bioaccumulo
Analisi avanzata del bioaccumulo di microplastiche nel cervello tramite tecniche scientifiche innovative come la Pirolisi-Gas Cromatografiadi Marco ArezioNegli ultimi anni, il crescente problema della contaminazione da microplastiche ha attirato l'attenzione della comunità scientifica per il suo impatto ambientale e sulla salute umana. Le microplastiche, minuscole particelle plastiche inferiori a 5 millimetri, si trovano ovunque: negli oceani, nel suolo, negli alimenti, nell'acqua potabile e persino nell'aria che respiriamo. Tuttavia, l'idea che queste particelle possano accumularsi nel nostro corpo, in particolare nel cervello, rappresenta un allarme che la scienza sta appena iniziando a comprendere. Recenti ricerche hanno dimostrato che le microplastiche non solo possono entrare nel corpo umano, ma potrebbero persino superare una delle sue difese più sofisticate: la barriera emato-encefalica (BBB), una struttura che protegge il cervello da sostanze nocive presenti nel sangue. Questa scoperta, ottenuta grazie a tecniche analitiche avanzate come la pirolisi-gas cromatografia-spettrometria di massa (Py-GC-MS), apre un nuovo capitolo nello studio dell’impatto delle microplastiche sulla salute umana. Le Microplastiche e il Cervello: Come si Studiano La rilevazione di microplastiche nel cervello umano richiede tecniche sofisticate e un approccio metodologico rigoroso. I tessuti cerebrali analizzati in questi studi sono stati prelevati da individui deceduti, con procedure che garantiscono la massima sterilità per evitare contaminazioni ambientali. Una volta ottenuti i campioni, i ricercatori hanno utilizzato la Py-GC-MS, una tecnica in grado di scomporre il materiale organico e isolare i frammenti plastici. La pirolisi riscalda i campioni a temperature estremamente elevate in assenza di ossigeno, consentendo di ottenere molecole più piccole che possono essere separate e identificate. Questo metodo permette di riconoscere i polimeri specifici, fornendo una "firma chimica" per ogni tipo di plastica. Tra i polimeri rilevati, i più comuni sono risultati essere il polietilene (PE), il polipropilene (PP) e il polietilene tereftalato (PET), materiali utilizzati in imballaggi, contenitori alimentari e tessuti sintetici. Le particelle trovate avevano dimensioni inferiori a 100 micrometri, un fattore che le rende particolarmente pericolose, poiché consentono loro di penetrare in profondità nei tessuti. Come le Microplastiche Raggiungono il Cervello La presenza di microplastiche nel cervello umano solleva interrogativi fondamentali sui meccanismi attraverso cui queste particelle possono attraversare la barriera emato-encefalica. Diverse ipotesi sono state formulate: Trasporto tramite il flusso sanguigno: Una volta ingerite o inalate, le microplastiche possono entrare nel circolo sanguigno e, grazie alle loro dimensioni ridotte, superare la barriera protettiva del cervello. Via olfattiva: Le particelle inalate attraverso il naso potrebbero raggiungere il cervello passando attraverso il nervo olfattivo, bypassando del tutto la barriera emato-encefalica. Fagocitosi mediata da cellule: Alcuni tipi di cellule immunitarie, come i macrofagi, possono inglobare le microplastiche e trasportarle verso il sistema nervoso centrale. Le Conseguenze per la Salute Umana L’accumulo di microplastiche nel cervello umano non è solo una scoperta preoccupante, ma solleva interrogativi sul loro potenziale impatto sulla salute neurologica. Gli studi suggeriscono che le microplastiche possano indurre: Infiammazione cronica: Le particelle plastiche possono attivare la microglia, le cellule immunitarie del cervello, provocando un’infiammazione persistente che danneggia i tessuti neuronali. Stress ossidativo: Le microplastiche possono generare specie reattive dell’ossigeno (ROS), molecole altamente reattive che danneggiano le membrane cellulari, le proteine e il DNA. Neurotossicità chimica: Molti polimeri plastici contengono additivi chimici come ftalati e bisfenolo A (BPA), noti per interferire con i sistemi endocrini e neuronali. Questi effetti potrebbero contribuire allo sviluppo di patologie neurodegenerative come il Parkinson o l'Alzheimer. Sebbene le prove attuali siano limitate, le similitudini con studi su modelli animali rafforzano la necessità di ulteriori ricerche. Una Nuova Frontiera di Ricerca La scoperta di microplastiche nel cervello umano rappresenta una frontiera di ricerca ancora poco esplorata. Comprendere come queste particelle interagiscano con il sistema nervoso è cruciale per valutare i rischi a lungo termine e adottare misure preventive. Le future ricerche dovrebbero concentrarsi su: Epidemiologia: Correlare l'esposizione alle microplastiche con l'incidenza di disturbi neurologici nella popolazione generale. Meccanismi biologici: Studiare il comportamento delle microplastiche nel cervello per comprendere i processi di accumulo e degradazione. Prevenzione: Sviluppare strategie per limitare l’esposizione alle microplastiche attraverso politiche ambientali più severe e tecnologie innovative. Conclusione L’accumulo di microplastiche nel cervello umano, documentato grazie a tecniche analitiche avanzate come la Py-GC-MS, rappresenta una scoperta rivoluzionaria che pone nuove sfide alla ricerca scientifica e alla sanità pubblica. Sebbene molte domande rimangano ancora senza risposta, questa nuova conoscenza evidenzia la necessità di agire per ridurre la presenza di microplastiche nell’ambiente. Solo così potremo limitare i rischi per la salute umana in un mondo sempre più segnato dalla plastica.© Riproduzione Vietata
SCOPRI DI PIU' Fibre Riciclate nella Produzione Tessile: Proprietà Meccaniche, Vantaggi Ambientali e Applicazioni Sostenibili
Come ottimizzare l’industria tessile attraverso il riciclo: caratteristiche, sfide e prospettive di sviluppodi Marco ArezioNegli ultimi anni, il settore tessile ha iniziato a compiere significativi passi avanti verso una produzione sostenibile, spinto da una consapevolezza ambientale sempre più diffusa e da una domanda crescente di prodotti eco-friendly. Tra le iniziative più promettenti si colloca l’impiego di fibre riciclate, concepite per ridurre la dipendenza da materie prime vergini e favorire una transizione verso l’economia circolare. Nel tessile, l’uso di fibre riciclate consente non soltanto di diminuire i rifiuti in discarica, ma anche di contenere i consumi di risorse naturali come acqua ed energia, generando al contempo nuove opportunità di mercato e di innovazione. Nel panorama produttivo, le fibre riciclate possono essere ottenute da diverse fonti. I materiali di scarto possono derivare tanto dalla fase post-consumo (indumenti dismessi, biancheria domestica, tessuti di arredo usurati) quanto dalla fase post-industriale (avanzi di tessuto, ritagli di confezionamento e scarti di produzione in filatura). Una volta raccolti e selezionati, tali rifiuti tessili sono avviati a processi di riciclo, che possono essere meccanici (stracciatura e trasformazione in fiocchi o filati) oppure chimici (depolimerizzazione del materiale e successiva ripolimerizzazione). Da tali tecniche, se ben progettate, possono derivare fibre che conservano proprietà fisico-meccaniche di alto livello, adeguate a una molteplicità di applicazioni nell’abbigliamento, nei tessuti per la casa e perfino in settori tecnici come l’automotive e i geotessili. Il presente articolo si propone di fornire una panoramica esaustiva sulle proprietà meccaniche delle fibre riciclate, sulle loro applicazioni di maggior rilievo all’interno dell’industria tessile e sui vantaggi che il riciclo comporta, sia dal punto di vista ambientale ed economico, sia nell’ottica di un ripensamento strategico della filiera. L’obiettivo è quello di illustrare come la produzione tessile possa integrare efficacemente le fibre riciclate, garantendo standard qualitativi elevati e, al contempo, rispondendo alle urgenze dettate dalla sostenibilità e dall’economia circolare. La nascita di un nuovo paradigma tessile: l’importanza delle fibre riciclate L’industria tessile tradizionale si fonda su un modello lineare, basato sull’estrazione di risorse naturali (cotone, lana, seta) o sull’utilizzo di materie prime di origine petrolchimica (poliestere, poliammide, acrilico). Tale sistema, sebbene abbia garantito fino a oggi un’offerta di prodotti vasta ed economicamente accessibile, comporta un impatto ecologico rilevante: grandi volumi di acqua per la coltivazione del cotone, consumo di suolo e pesticidi, emissioni di anidride carbonica dovute ai trasporti e all’impiego di fonti fossili. A fronte di tali criticità, l’idea di recuperare gli scarti tessili e trasformarli nuovamente in filati o tessuti rappresenta un cambio di paradigma. Invece di alimentare discariche e inceneritori con montagne di rifiuti, si propone una circular economy che dia una seconda vita alle risorse già esistenti. Secondo numerosi studi (Ellen MacArthur Foundation, 2020; Textile Exchange, 2021), l’impiego di fibre riciclate in sostituzione di quelle vergini può comportare benefici tangibili a livello ambientale. Fra i più rilevanti, si annoverano la riduzione delle emissioni di CO₂ e l’abbattimento dei consumi idrici. Se consideriamo, ad esempio, il cotone, si stima che la coltivazione a livello mondiale impieghi una porzione rilevante dell’acqua irrigua disponibile, con conseguenze critiche nelle zone più aride del pianeta. Il recupero e la lavorazione degli scarti di cotone permette invece di avvalersi di una materia prima già esistente, eliminando la necessità di nuove coltivazioni intensive. Una logica analoga vale per le fibre sintetiche come il poliestere, riciclate a partire da bottiglie in PET post-consumo o da scarti industriali: ogni lotto di rPET (poliestere riciclato) prodotto in modo efficiente può prevenire il dispendio di petrolio e contenere l’inquinamento generato dai processi petrolchimici. Meccanica delle fibre riciclate: quali prestazioni aspettarsi? Quando si parla di proprietà meccaniche di una fibra tessile, si fa riferimento a caratteristiche come la resistenza a trazione, l’allungamento a rottura, il modulo elastico e la tenacità. Nel contesto delle fibre riciclate, tali parametri possono risultare influenzati dalla tipologia di riciclo e dalla natura chimica del polimero di partenza. Riciclo meccanico e fibre naturali Il processo di riciclo meccanico, spesso applicato a tessuti in cotone o lana, comporta la sfilacciatura e la frantumazione del materiale di scarto. Questo passaggio può danneggiare le fibre, accorciandone la lunghezza e riducendo la regolarità del filato finale. Di conseguenza, rispetto alle fibre vergini, i prodotti riciclati meccanicamente tendono a manifestare una minore resistenza e, in alcuni casi, un allungamento più limitato. Tuttavia, miscelando fibre riciclate con una certa percentuale di fibre vergini, si possono mantenere prestazioni adatte a realizzare capi di abbigliamento di buona qualità, come t-shirt, felpe o biancheria per la casa. Riciclo chimico e fibre sintetiche Diversa è la situazione per le fibre sintetiche (poliestere, poliammide), che possono essere rigenerate attraverso processi di riciclo chimico, in cui il polimero viene depolimerizzato nei suoi monomeri costitutivi, per poi essere nuovamente polimerizzato in modo da ricreare una fibra quasi identica a quella vergine. Questo procedimento consente di preservare — o addirittura migliorare — le qualità meccaniche originarie, perché l’“età” della catena polimerica viene azzerata. Il principale limite del riciclo chimico è legato a costi operativi e investimenti tecnologici elevati, oltre a un consumo energetico che deve essere attentamente monitorato per non annullare i vantaggi in termini di sostenibilità. Ottimizzazione delle prestazioni In entrambi i casi, la messa a punto di trattamenti successivi può migliorare la stabilità delle fibre riciclate. Nel caso del poliestere riciclato (rPET), l’applicazione di processi di stiratura e termofissaggio contribuisce a incrementarne la resistenza e la stabilità dimensionale. Analogamente, nel cotone riciclato, alcune finiture superficiali o l’aggiunta di resine naturali e additivi anti-pilling possono allungare la vita utile del tessuto e migliorarne la morbidezza al tatto. Benefici tangibili: ragioni ambientali, economiche e sociali Optare per le fibre riciclate non è soltanto una scelta “etica” o d’immagine: vi sono vantaggi concreti che interessano diverse aree strategiche. Risparmio di risorse e riduzione degli sprechi Il primo beneficio consiste nel recupero di materie prime già esistenti, che altrimenti andrebbero perdute. Ciò si traduce in un risparmio idrico — di cui abbiamo già visto l’importanza nel caso del cotone — e in una sensibile riduzione del consumo di fonti fossili per le fibre sintetiche. Contestualmente, i volumi di scarto tessile destinati a discariche o inceneritori diminuiscono, contrastando la dispersione di microfibre in mare e le emissioni di sostanze nocive. Contenimento delle emissioni di CO₂ Il sistema tessile, lungo la catena di produzione e distribuzione, è responsabile di una quota significativa delle emissioni di anidride carbonica. Reimpiegare scarti tessili provenienti da circuiti locali, anziché acquisire materie prime vergini provenienti dall’altra parte del mondo, favorisce una logistica meno impattante e diminuisce le attività estrattive. In tal modo, la filiera può contribuire alla lotta al cambiamento climatico, affermandosi come settore all’avanguardia nella conversione verso modelli di business più “green”. Opportunità di mercato e innovazione Integrare le fibre riciclate permette alle aziende di differenziarsi e di sviluppare linee di prodotti con un valore aggiunto in termini di sostenibilità. La crescente attenzione dei consumatori verso i temi ambientali e sociali crea nuove nicchie di mercato, che premiano i brand in grado di comunicare in modo trasparente l’origine dei propri tessuti. Sotto il profilo tecnologico, la spinta all’innovazione nei macchinari di riciclo e nei processi di finissaggio apre la strada a partnership e investimenti, con ricadute positive sull’intera filiera. Applicazioni delle fibre riciclate: dalla moda ai geotessili La versatilità delle fibre riciclate consente di impiegarle in una gamma molto ampia di prodotti tessili. L’abbigliamento e il tessile per la casa restano i principali campi di applicazione, ma non sono gli unici: settori come l’automotive e l’ingegneria civile mostrano un interesse crescente per materiali che associno buone prestazioni tecniche a un ridotto impatto ambientale. Abbigliamento casual, sportivo e outdoor Cotone riciclato: spesso proposto in combinazione con fibre vergini per realizzare t-shirt, felpe e jeans. In questi casi, si mantiene un comfort tattile elevato e si riduce la percentuale di nuovo cotone necessario. Poliestere riciclato (rPET): è molto usato nell’abbigliamento sportivo, grazie alle sue proprietà di leggerezza e resistenza all’abrasione. La resa finale è paragonabile a quella del poliestere vergine, soprattutto quando si applicano trattamenti che ottimizzano la stabilità e la traspirabilità del tessuto. Miscele per l’outdoor: per giacche antivento, pile e tessuti tecnici è possibile adottare fibre sintetiche riciclate in combinazione con membrane impermeabili o antivento. L’uso di materiali riciclati aiuta a ridurre l’impronta di carbonio di capi ideati per ambienti estremi, pur garantendo funzionalità e lunga durata. Tessili per la casa e l’arredamento Biancheria da letto e asciugamani: impiegare cotone riciclato in lenzuola e asciugamani è una scelta ecologica che coniuga morbidezza e riduzione degli sprechi. In questi prodotti, l’importanza della lunghezza delle fibre è mitigata dall’adozione di specifiche tecniche di tessitura e finissaggio, che assicurano comfort e solidità. Tessuti d’arredo: i tessuti riciclati si prestano alla realizzazione di copridivani, tende, cuscini e tappeti. Spesso la componente sintetica (poliestere, poliammide) dona resistenza e stabilità, mentre le fibre naturali come cotone o lana contribuiscono a un’estetica e a un tatto più confortevoli. Applicazioni tecniche e industriali Geotessili: poliestere e poliammide riciclati possono costituire la base per tessuti non tessuti da impiegare in opere di ingegneria civile, come membrane per il drenaggio, barriere anti-erosione o rinforzi per terrapieni. Automotive: sempre più case automobilistiche utilizzano materiali tessili riciclati per rivestimenti interni, tappetini e altre componenti che, pur non essendo in vista, possono contribuire al comfort e all’isolamento acustico del veicolo. Abbigliamento protettivo: la ricerca sta esplorando l’integrazione di fibre riciclate con fibre ad alte prestazioni (aramidiche o in carbonio) per realizzare indumenti resistenti al taglio, al calore e altri rischi specifici. Integrazione delle fibre riciclate nella filiera tessile Per assicurare che l’uso di fibre riciclate si diffonda su larga scala e in modo duraturo, è indispensabile integrare tale pratica a tutti i livelli della catena di produzione: dalla raccolta e selezione dei rifiuti tessili, fino alla filatura, tessitura e finissaggio. Selezione e gestione dei rifiuti tessili Uno dei passaggi più critici è la fase di raccolta e cernita dei materiali post-consumo, poiché la qualità del prodotto finale dipende in buona parte dalla qualità della materia prima in ingresso. Le aziende che sanno organizzare al meglio la logistica del riciclo, instaurando collaborazioni con enti di raccolta e piattaforme specializzate, ottengono un feedstock omogeneo per composizione e colore. In questo modo, i processi di lavorazione successivi risultano più efficienti e i costi si riducono. Tecniche di filatura e tessitura A seconda del tipo di fibra, si possono adottare diverse soluzioni di filatura. Nei casi più comuni, si impiega la filatura ad anello (ring spinning) per filati di maggiore qualità, o quella open-end per le produzioni più voluminose e veloci. Le fibre riciclate necessitano spesso di una preparazione accurata che includa operazioni di apertura, cardatura e asportazione delle impurità. La tecnologia di filatura ad aria (air-jet spinning) rappresenta un’alternativa interessante, soprattutto per miscele di cotone riciclato e fibre sintetiche, in virtù della rapidità e dell’efficienza del processo. Certificazioni e standard di sostenibilità Molte aziende desiderano certificare l’impiego di fibre riciclate, sia per garantire la tracciabilità interna sia per rispondere alle richieste del mercato e delle normative. Fra le certificazioni più note troviamo: - Global Recycled Standard (GRS), promosso da Textile Exchange, che attesta la presenza di almeno il 20% di contenuto riciclato in un prodotto e verifica il rispetto di criteri ambientali e sociali lungo la filiera. - Recycled Claim Standard (RCS), anch’esso di Textile Exchange, che garantisce il contenuto minimo (5%) di fibre riciclate in un prodotto e ne assicura la tracciabilità fino al consumatore finale. - Oeko-Tex Standard 100, che pur non essendo specifico per i materiali riciclati, certifica l’assenza di sostanze chimiche nocive nel tessuto finito. Prospettive future: verso un’industria tessile veramente circolare Guardando alle sfide e alle opportunità che si profilano all’orizzonte, emerge con chiarezza come l’uso di fibre riciclate possa fungere da vero motore di innovazione per il tessile. In primo luogo, la ricerca sta elaborando nuovi processi di riciclo chimico più efficienti dal punto di vista energetico, capaci di recuperare fibre sintetiche di elevata qualità senza generare eccessivo impatto ambientale. Parallelamente, si investe nello sviluppo di macchinari di riciclo meccanico in grado di preservare la lunghezza delle fibre, limitando le rotture e migliorando la regolarità del filato. Sul piano normativo, aumentano le politiche volte a incoraggiare la responsabilità estesa del produttore, trasferendo parte dell’onere e dei costi di smaltimento agli stessi marchi che immettono sul mercato i prodotti tessili. Se ben strutturate, queste iniziative promuovono la progettazione di indumenti più facilmente riciclabili (design for recycling) e lo sviluppo di reti di raccolta post-consumo più capillari. Inoltre, la progressiva introduzione di standard ambientali e di requisiti di tracciabilità rafforza la fiducia dei consumatori, che sempre più spesso richiedono capi davvero sostenibili, non semplici operazioni di greenwashing. Un altro trend in ascesa è quello di nuovi modelli di business, fondati su noleggio, condivisione e rivendita degli abiti usati. Questi modelli possono integrarsi con il riciclo, estendendo la vita utile dei prodotti e creando un ciclo virtuoso in cui i tessuti riciclati e rinnovati circolano più a lungo prima di raggiungere la fase di fine vita. L’insieme di tali iniziative sta contribuendo a trasformare radicalmente la filiera tessile, riducendo il divario tra la produzione industriale tradizionale e i principi dell’economia circolare. Conclusioni La scelta di adottare fibre riciclate nella produzione tessile costituisce uno snodo cruciale per coniugare le esigenze di mercato con la necessità di salvaguardare l’ambiente. Sebbene vi siano sfide tecniche e logistiche da affrontare — prima fra tutte il mantenimento di adeguate proprietà meccaniche e la garanzia di un feedstock di qualità — i vantaggi risultano evidenti su più fronti: riduzione dell’impatto ambientale, risparmio di risorse naturali, contenimento dei rifiuti e creazione di nuove opportunità commerciali. Dal punto di vista tecnologico, l’innovazione sta già offrendo risposte concrete, sia sul fronte del riciclo meccanico, sempre più efficiente e meno invasivo, sia su quello del riciclo chimico, capace di restituire fibre con proprietà quasi identiche al materiale vergine. Il tutto è accompagnato dall’adozione di certificazioni ambientali che tutelano il consumatore e incentivano la trasparenza delle aziende. Infine, va sottolineato come l’impiego di fibre riciclate si inserisca in un più ampio percorso di transizione ecologica, che coinvolge i settori produttivi e la società civile nell’adozione di modelli di consumo più responsabili. Dal design dei capi alla gestione dei rifiuti, passando per la filatura e la tessitura, ogni anello della catena tessile può partecipare attivamente alla costruzione di un futuro più sostenibile e circolare. Le fibre riciclate rappresentano quindi non solo una soluzione tecnica, ma anche un simbolo di cambiamento, capace di innescare processi di trasformazione profondi in un’industria dalle forti tradizioni, ma anche in costante rinnovamento.© Riproduzione Vietata Riferimenti bibliografici Ellen MacArthur Foundation (2020). Vision of a Circular Economy for Textiles. Fontell, P., & Heikkilä, P. (2021). “Recycling and Circular Economy in Textiles and Clothing.” Textiles and Clothing Sustainability. Haslinger, S., et al. (2021). “Life Cycle Analysis of Textile Waste Management.” Resources, Conservation and Recycling, 170, 105613. Hawkins, L. et al. (2020). “Chemical Recycling of Polymers: Techniques and Future Perspectives.” Chemical Engineering Journal, 389, 124401. Langer, R., Stevens, C. & Yan, J. (2022). “Advanced Polymers and High-Performance Fibres from Recycled Sources.” Journal of Polymer Science, 60(12), 1332-1348. Sarija, S., et al. (2020). “Enhancing Mechanical Properties of Recycled PET Filaments.” Polymer Testing, 86, 106481. Shen, M., Li, G., & Chen, F. (2019). “Depolymerization and Repolymerization of Polyester: State of the Art.” Polymer Degradation and Stability, 167, 16-28. Textile Exchange (2021). Preferred Fiber & Materials Market Report.
SCOPRI DI PIU' La Classificazione Tecnica dei Materiali Polimerici
I polimeri nel corso dei decenni hanno subito denominazioni differenti creando a volte confusionedi Marco ArezioCome tutti i materiali di grandissima diffusione, sia storica che geografica, anche i polimeri portano con loro approcci linguistici differenti, che si sono, nel tempo, sempre più allontanati da una corretta classificazione od attribuzione di significato tecnico preciso.Ci sono poi generalizzazioni dei termini o confusione su di essi, che non stanno ad indicare un polimero specifico ma una famiglia di prodotti, apparentemente tutti uguali, ma differenti da altri tipi di materiali non plastici. Se avete sentito parlare persone che hanno vissuto il lancio e l’industrializzazione delle materie plastiche negli anni ‘60 del secolo scorso, attraverso la commercializzazione di prodotti per la casa di uso comune ad esempio, avrete sentito citare le parole bachelite o moplen, che non erano altro che il modo di indicare un articolo fatto con la nuova materia prima, la plastica, di qualità apparentemente inferiore ai tradizionali materiali rigidi come l’alluminio, il rame, l’ottone, la ghisa o il legno. Un articolo fatto in bachelite era leggero, bello da vedersi, impermeabile e, soprattutto, economico, adatto al quella ampia fascia di popolazione che stava riempendo le proprie case di articoli per la vita quotidiana ma che era molto attenta alle spese. Se entriamo più in un approccio tecnico al problema, la classificazione dei materiali polimerici è resa difficile dalla imprecisione di certe denominazioni, che si sono affermate in sede tecnologica, e che si sono introdotte nell’uso comune prima che vi fossero idee esatte sulla struttura e sulle proprietà dei polimeri. I polimeri che si possono distinguere relativamente alle condizioni delle loro applicazioni pratiche, in elastomeri e plastomeri, le cui denominazioni hanno un fondamento meccanico: I primi polimeri hanno la tendenza (a temperatura ordinaria) ad elevatissime deformazioni elastiche, con bassi moduli elastici medi. I secondi polimeri hanno, invece, sempre a temperatura ambiente, deformazioni elastiche piuttosto modeste, con moduli relativamente alti e, in genere, un intervallo di scorrimenti plastici fino alla rottura. Gli elastomeri, con opportune tecnologie, tra cui ha importanza fondamentale la vulcanizzazione, si trasformano in manufatti di gomma elastica (“vulcanizzati”). La vulcanizzazione introduce nell’elastomero un numero limitato di legami trasversali che, mentre non producono grossi ostacoli al meccanismo di distensione e riaccartocciamento delle catene polimeriche (sotto l’azione di un carico esterno), blocca gli scorrimenti viscosi. In alcuni casi, la vulcanizzazione non è operazione essenziale per l’ottenimento di manufatti elastici (elastomeri non vulcanizzabili). I plastomeri, chiamati spesso anche resine, si possono a loro volta dividere in due categorie: La prima, più diffusa, è quella dei materiali formabili in manufatti per azione di pressione e di temperatura (resine da stampaggio), con reversibilità della formabilità rispetto alla temperatura (resine termoplastiche o termoplasti). La seconda con irreversibilità per intervento di processi chimici che modificano la struttura (resine termoindurenti). E’ proprio la caratteristica della formabilità che ha dato origine alla denominazione “materie plastiche”. Operazioni tecnologiche tipiche per la trasformazione di elastomeri formabili in manufatti di materia plastica sono lo stampaggio, l’estrusione, la pressatura, ecc. Le resine termoindurenti sono, quindi, polimeri che durante la formatura, eseguita normalmente per stampaggio a caldo, si trasformano da prodotti polimerici essenzialmente lineari a polimeri reticolati. La reticolazione viene prodotta per reazione chimica ad alta temperatura tra la resina base e un agente di “cura”, oppure per reazione, favorite dalle temperature elevate, tra gruppi funzionali ancora liberi presenti nelle catene polimeriche della resina base. Polimeri a struttura reticolata si possono ottenere anche per reazione chimica a freddo tra una resina base, generalmente liquida e un agente di cura detto “indurente”: questa categoria di prodotti prende il nome di “resine da colata reticolate” e ad essa appartengono ad esempio le resine poliestere insature. Meno frequentemente, in resine, che risultano per questo più pregiate, si rileva la capacità di formare, dallo stato fuso di soluzione, filamenti o lamine molto sottile (film) che, con opportune operazioni di stiro allo stato solido, subiscono un notevole rinforzo meccanico. È da questi polimeri fibrogeni o filmogeni che si ottengono, con adatte tecnologie, le più pregiate fibre sintetiche (o monofilamenti diversi come setole e crini) oppure anche gran parte dei film trasparenti o translucidi, largamente diffusi nel settore dell’imballaggio o altre applicazioni. Nello schema di classificazione sotto riportato, la doppia freccia tratteggiata orizzontale sta ad indicare la possibilità tecnologia di trasformare un materiale plastomerico in uno elastomerico (caso ad esempio della plastificazione di resine rigide) e viceversa (caso ad esempio della trasformazione della gomma naturale in ebanite per vulcanizzazione spinta). La trasformazione nel primo senso è di grande importanza economica, poiché consente di utilizzare resine di per se limitatamente utili in manufatti largamente richiesti. Fonte: Angelo Montebruni
SCOPRI DI PIU' Polimeri Biocompatibili per Applicazioni Mediche: Innovazione nei Materiali per Impianti e Sistemi di Rilascio di Farmaci
Materiali polimerici avanzati per impianti medici e tecnologie di rilascio controllato dei farmaci, capaci di migliorare sicurezza ed efficacia terapeuticadi Marco ArezioI polimeri biocompatibili rappresentano un'area di grande interesse nella ricerca medica, grazie alle loro caratteristiche uniche e versatili che li rendono ideali per numerose applicazioni nel campo della salute. Dagli impianti medici ai sistemi di rilascio controllato di farmaci, questi materiali stanno rivoluzionando l'ingegneria biomedica. Lo sviluppo di nuovi polimeri con proprietà specifiche può migliorare significativamente l'efficacia, la sicurezza e la durabilità delle soluzioni terapeutiche. In questo articolo esploreremo i principali progressi nella ricerca sui polimeri biocompatibili e le loro applicazioni future, con particolare attenzione agli impianti biocompatibili e ai sistemi di rilascio controllato di farmaci. Polimeri Biocompatibili: Definizione e Caratteristiche Un polimero biocompatibile è un materiale capace di interagire con i tessuti e i fluidi corporei senza provocare reazioni avverse come infiammazioni, tossicità o rigetto da parte del sistema immunitario. La biocompatibilità, quindi, non si riferisce solo all'assenza di effetti negativi, ma anche alla capacità del materiale di integrarsi e funzionare correttamente all'interno del corpo umano. I principali parametri per valutare la biocompatibilità includono la citotossicità, l'emocompatibilità e la degradazione controllata. Nella pratica, i polimeri biocompatibili devono essere: Non tossici: Non devono rilasciare sostanze che possano danneggiare i tessuti o interferire con le funzioni fisiologiche. Degradabili: Alcuni polimeri devono essere progettati per degradarsi in modo prevedibile e sicuro, particolarmente nei casi in cui il materiale viene utilizzato per impianti temporanei o sistemi di rilascio di farmaci. Stabili: Devono mantenere le loro proprietà meccaniche e chimiche per tutto il tempo richiesto dalla loro funzione. Modulabili: Le proprietà del polimero (rigidità, porosità, resistenza alla deformazione, ecc.) devono essere adattabili a seconda delle specifiche applicazioni mediche. Tipologie di Polimeri Biocompatibili I polimeri biocompatibili possono essere di origine naturale o sintetica, ognuno con vantaggi e svantaggi a seconda delle applicazioni previste. Polimeri Naturali I polimeri naturali, come il collagene, la chitina, la cellulosa e l'acido ialuronico, sono spesso preferiti per applicazioni in cui è richiesta una perfetta integrazione con i tessuti biologici. Questi materiali tendono a degradarsi in modo naturale e non provocano reazioni immunitarie significative. Tuttavia, la loro variabilità e la difficoltà di produzione su larga scala rappresentano spesso un problema. Un esempio rilevante è rappresentato dalla chitosano, un derivato della chitina, utilizzato per applicazioni come la guarigione delle ferite e come vettore per il rilascio di farmaci. La sua biocompatibilità, associata a un'eccellente capacità di adesione ai tessuti, lo rende ideale per queste applicazioni. Polimeri Sintetici I polimeri sintetici, come il polietilenglicole (PEG), il polilattico-co-glicolico (PLGA) e il polietilene, sono più facili da produrre e da manipolare in termini di proprietà meccaniche. Questi materiali permettono una maggiore precisione nella creazione di dispositivi medici su misura, come gli impianti ortopedici o i sistemi di rilascio di farmaci. Un aspetto importante è che la degradazione di alcuni polimeri sintetici può essere progettata in modo controllato, consentendo una somministrazione temporizzata di farmaci o la degradazione di un impianto una volta completata la sua funzione. Impianti Biocompatibili: Nuovi Materiali e Tecnologie Gli impianti medici biocompatibili stanno evolvendo rapidamente grazie all'introduzione di nuovi polimeri in grado di interagire meglio con i tessuti umani. Questo progresso ha un impatto significativo su molte discipline mediche, in particolare ortopedia, odontoiatria e chirurgia cardiovascolare. Uno dei materiali più promettenti per gli impianti è il PLGA, un copolimero che combina acido lattico e acido glicolico. Il PLGA ha la capacità di degradarsi gradualmente in prodotti non tossici (acido lattico e acido glicolico), che vengono metabolizzati e rimossi dal corpo. Questa caratteristica lo rende particolarmente utile per impianti temporanei, come stent o sistemi di fissazione ossea, che non richiedono una rimozione chirurgica una volta completata la loro funzione. Un altro sviluppo interessante riguarda i polimeri a memoria di forma, come il polietilene tereftalato modificato, che possono cambiare forma in risposta a stimoli esterni (temperatura, luce, ecc.). Questi polimeri vengono utilizzati per creare impianti che possono adattarsi a diverse condizioni anatomiche, riducendo la necessità di interventi chirurgici multipli. Sistemi di Rilascio Controllato di Farmaci: Il Ruolo dei Polimeri Il rilascio controllato di farmaci è un altro campo in cui i polimeri biocompatibili stanno avendo un impatto significativo. I polimeri degradabili, come il PLGA e il PEG, sono ampiamente utilizzati per la formulazione di microsfere, nanoparticelle e gel che permettono un rilascio prolungato e controllato del principio attivo. Ciò è particolarmente utile in terapie dove il mantenimento di una concentrazione costante di farmaco nel corpo è cruciale, come nel trattamento del cancro o delle malattie croniche. Microsfere e Nanoparticelle Le microsfere e le nanoparticelle polimeriche sono utilizzate per incapsulare farmaci, proteggendoli da un rapido metabolismo e permettendo il loro rilascio graduale. Le particelle di PLGA, ad esempio, vengono impiegate per il rilascio di farmaci antitumorali, antibiotici e ormoni, poiché il tasso di degradazione del polimero può essere regolato variando il rapporto tra acido lattico e glicolico. Idrogel Biocompatibili Gli idrogel, reti polimeriche tridimensionali in grado di trattenere grandi quantità di acqua, sono utilizzati come supporto per il rilascio di farmaci o come scaffold per la rigenerazione tissutale. Grazie alla loro struttura porosa e alla loro biocompatibilità, gli idrogel sono ideali per applicazioni come la somministrazione di farmaci oftalmici o per la rigenerazione della pelle nei pazienti con ustioni gravi. Polimeri Stimolo-Responsivi Una delle aree più avanzate nella ricerca sui polimeri per il rilascio di farmaci è quella dei polimeri stimolo-responsivi, in grado di rilasciare il farmaco in risposta a cambiamenti nell'ambiente biologico, come il pH, la temperatura o la presenza di enzimi specifici. Questo approccio può migliorare l'efficacia terapeutica riducendo gli effetti collaterali, poiché il farmaco viene rilasciato solo quando e dove necessario. Prospettive Future La ricerca sui polimeri biocompatibili per applicazioni mediche è in continua evoluzione, con nuovi materiali e tecnologie che promettono di migliorare ulteriormente le prestazioni degli impianti e dei sistemi di rilascio controllato. Le direzioni future comprendono l'uso di polimeri intelligenti in grado di rispondere a stimoli esterni, lo sviluppo di materiali biocompatibili con proprietà antibatteriche e la combinazione di polimeri con nanotecnologie per un targeting più preciso dei farmaci. In conclusione, i polimeri biocompatibili stanno trasformando il campo della medicina moderna, offrendo soluzioni innovative per migliorare la qualità della vita dei pazienti. Dai nuovi materiali per impianti agli avanzati sistemi di rilascio controllato di farmaci, questi progressi rappresentano una frontiera promettente per la scienza e la medicina del futuro.
SCOPRI DI PIU' Gli Elastomeri Termoplastici Riciclati - TPE: Quali sono e Come si Utilizzano
Le giuste ricette portano alla creazione di miscele di TPE riciclabili dalle caratteristiche sorprendentidi Marco ArezioGli elastomeri termoplastici (TPE) sono degli elementi costituiti da famiglie differenti di materiali che si associano per creare un composto con caratteristiche migliorative. Chiamati anche gomme termoplastiche, sono, appunto, l’unione tra una plastica e una gomma, questo matrimonio permette di sfruttare le caratteristiche elastiche delle gomme, che si esprimono nella capacità di essere deformate in base ad una forza applicata, sia in lunghezze che in larghezza, per poi riprendere la forma originaria quando verrà meno la forza, e dall’altra la possibilità, come tutti i polimeri termoplastici, di essere lavorati e riciclati. Gli elastomeri termoplastici, quindi, possono essere facilmente impiegati nello stampaggio ad iniezione e nell’estrusione dei manufatti. I primi TPE furono messi sul mercato negli anni ’50 del secolo scorso, attraverso la produzione del polimero poliuretanico termoplastico, per poi allargare la gamma delle miscele, nei decenni successivi, ad altre tipologie di elastomeri termoplastici. I vantaggi dei TPE - Innanzitutto le miscele di TPE possono essere riciclate attraverso il sistema di riciclo meccanico e riutilizzati come nuova materia prima- Facilità di lavorazione rispetto alle gomme vulcanizzate, quindi con tempi di processo più veloci e costi minori dei prodotti finali - Ottima resistenza agli oli anche superiore alle gomme - Saldabilità e trasparenza in alcune formulazioni - Ottima resistenze sia alle basse temperature che a quelle alte - Possibilità di realizzare prodotti finiti più leggeri rispetto alle gomme vulcanizzate Quali sono i principali TPE - Compound poliolefinici come il TPO - Compound stirenici come l’SBS e SEBS - Compound poliuretanici - Compound a base Copoliestere - Compound vulcanizzati come il TPV Dove vengono impiegati gli Elastomeri Termoplastici - Settore medicale e farmaceutico per guarnizioni, valvole, tubi e oggetti che vanno in autoclave - Settore delle calzature per la produzione di suole, tacchi, sotto tacchi e scarpe antinfortunistiche - Settore alimentare ed agricolo come i supporti per i codici a barre, tubi da irrigazione, erba sintetica, cavi di blocco, separatori per frutta e verdura, supporti di marchiatura. - Edilizia come i rivestimenti tubi in acciaio, ingredienti per la modifica di bitumi stradali, elementi fonoassorbenti e antivibranti - Articoli sportivi come il rivestimento rigido per gli scarponi da sci, punte e code degli sci, tavole da snowboard, abbigliamento sportivo e per il nuoto - Automotive come i cruscotti, alcune parti della carrozzeria e del cambio, guarnizioni, coperture delle zone degli airbags, pannelli di portiere e rivestimenti vari. Come si riciclano i TPE La maggior parte dei prodotti fatti in TPE sono riciclabili attraverso gli impianti di riciclo meccanico, quindi, le operazioni che si effettueranno riguarderanno, la selezione del materiale, dividendo le varie tipologie di elastomeri termoplastici, la macinazione, il lavaggio se necessario, e la granulazione del materiale per riutilizzarlo in produzione. Una fase importante del processo riguarda sicuramente la selezione degli scarti in quanto, a volte, è possibile trovare rifiuti di TPE sui quali rimangono quantità anche apprezzabili di altri materiali di natura diversa, come per esempio le schiume poliuretaniche o i polietileni reticolati, che possono inquinare il prodotto finale.
SCOPRI DI PIU'