





 Polimeri Idrofobici e Super-Idrofobici: Innovazioni nei Rivestimenti Polimerici per Superfici Impermeabili e Autopulenti
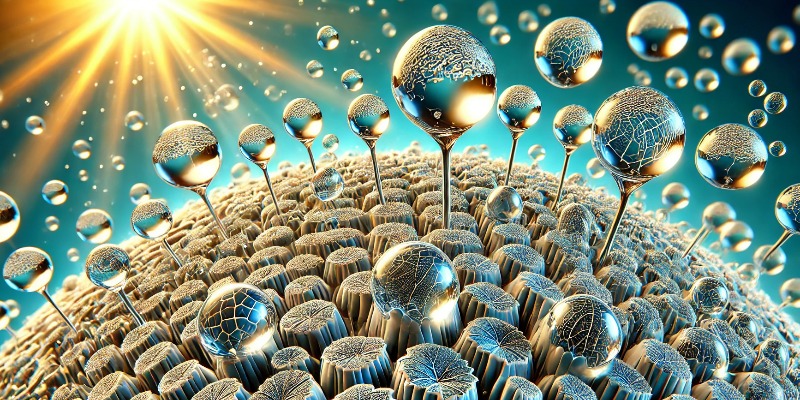
Le ultime scoperte e tecnologie nei polimeri idrofobici in grado di rendere superfici impermeabili e autopulenti, con applicazioni in svariati settori industrialidi Marco ArezioNegli ultimi anni, la ricerca sui materiali polimerici ha fatto passi da gigante, con particolare attenzione ai polimeri idrofobici e super-idrofobici. Questi materiali, grazie alle loro proprietà uniche di impermeabilità e capacità autopulente, stanno trovando applicazioni sempre più diffuse in settori come l'industria tessile e l'aerospaziale. In questo articolo analizzeremo le caratteristiche di questi polimeri, il loro principio di funzionamento, le tecnologie impiegate per svilupparli e le potenziali applicazioni industriali. Polimeri Idrofobici e Super-Idrofobici: Definizione e Principi di Funzionamento I polimeri idrofobici sono materiali che respingono l'acqua grazie alla loro particolare struttura chimica. Questa proprietà si manifesta quando le molecole di acqua, invece di aderire alla superficie del materiale, formano delle gocce sferiche che scivolano via. L'efficacia di questa repulsione è misurata dall'angolo di contatto tra la goccia d'acqua e la superficie: un angolo superiore a 90° è indicativo di un materiale idrofobico. Questo fenomeno è particolarmente importante per applicazioni in cui è essenziale mantenere le superfici asciutte e pulite, riducendo la formazione di umidità e l'adesione di particelle indesiderate. I polimeri super-idrofobici spingono questa capacità ancora più in là. Questi materiali presentano angoli di contatto superiori a 150°, il che significa che l'acqua non solo viene respinta, ma praticamente "rimbalza" sulla superficie. Questo fenomeno, spesso ispirato dalla natura (ad esempio, l'effetto loto), deriva dalla combinazione di microstrutture superficiali e specifiche caratteristiche chimiche. L'effetto loto si osserva in natura sulle foglie della pianta del loto, le quali, grazie a una combinazione di rugosità e composizione cerosa, riescono a mantenere la superficie asciutta e libera da impurità. Questo principio è stato emulato nella progettazione di materiali polimerici super-idrofobici per varie applicazioni. Tecnologie ed Innovazioni nei Rivestimenti Polimerici La produzione di rivestimenti idrofobici e super-idrofobici sfrutta diverse tecniche avanzate, tra cui: Deposizione di Film Sottile (Thin Film Deposition): Questa tecnica permette di applicare un sottile strato di polimero su una superficie. I polimeri fluorurati, come il politetrafluoroetilene (PTFE), sono comunemente usati grazie alle loro eccellenti proprietà idrofobiche. Con metodi di deposizione fisica da vapore (PVD) e deposizione chimica da vapore (CVD), è possibile ottenere strati sottili uniformi che offrono alta resistenza all'acqua. L'utilizzo di questi film sottili consente di controllare lo spessore e la composizione del rivestimento, ottenendo superfici ad alte prestazioni sia in termini di idrofobicità che di durabilità. Nano-strutturazione della Superficie: La creazione di rugosità a livello nanometrico è cruciale per ottenere un'elevata super-idrofobicità. Le nanostrutture intrappolano l'aria tra la superficie e la goccia d'acqua, riducendo il contatto e migliorando l'effetto idrofobico. Tecniche come l'incisione al laser e l'elettrospinning vengono frequentemente utilizzate per creare questa struttura superficiale. L'incisione al laser permette di creare micro e nano-pattern specifici che imitano le superfici naturali, mentre l'elettrospinning può essere usato per produrre fibre molto sottili che aumentano la rugosità superficiale. Questi metodi di nano-strutturazione sono spesso combinati per massimizzare l'effetto super-idrofobico e garantire una maggiore stabilità del rivestimento. Polimeri a Bassa Energia Superficiale: La chimica dei polimeri gioca un ruolo fondamentale nell'idrofobicità. Polimeri come il polidimetilsilossano (PDMS) hanno una bassa energia superficiale, che facilita la formazione di gocce d'acqua che scivolano facilmente dalla superficie trattata. Questo tipo di polimeri è spesso combinato con tecniche di nano-strutturazione per ottenere un effetto super-idrofobico più efficace. La bassa energia superficiale riduce la tendenza dell'acqua a diffondersi sulla superficie, il che è particolarmente utile in applicazioni dove è necessario limitare il contatto con i liquidi. Applicazioni dei Rivestimenti Idrofobici e Super-Idrofobici Le applicazioni dei rivestimenti polimerici idrofobici e super-idrofobici sono sempre più diffuse, grazie alle loro proprietà di impermeabilità e autopulizia. Questi rivestimenti non solo migliorano l'aspetto estetico delle superfici, ma offrono anche vantaggi funzionali significativi: Industria Tessile: I tessuti trattati con rivestimenti super-idrofobici respingono liquidi e sporco, rendendoli ideali per abbigliamento tecnico e sportivo. Questi tessuti non solo mantengono asciutto l'utilizzatore, ma riducono anche la necessità di lavaggi frequenti, con un impatto positivo sull'ambiente. Ad esempio, giacche impermeabili e pantaloni da trekking con rivestimenti super-idrofobici possono mantenere la loro performance in condizioni climatiche estreme, migliorando il comfort dell'utilizzatore e riducendo l'usura del tessuto stesso. Questa tecnologia ha anche implicazioni significative nel settore medico, dove materiali tessili idrofobici possono aiutare a prevenire la contaminazione e migliorare la sicurezza. Settore Costruzioni: Rivestire materiali da costruzione come cemento e vetro con rivestimenti idrofobici aiuta a proteggere le superfici dall'umidità e dal degrado. Le facciate degli edifici trattate con questi materiali mantengono un aspetto pulito nel tempo, riducendo i costi di manutenzione. Inoltre, questi rivestimenti possono prevenire la formazione di muffe e licheni, prolungando la durata delle strutture. I materiali da costruzione trattati con rivestimenti super-idrofobici possono anche migliorare la resistenza al gelo, prevenendo il danno causato dall'acqua che penetra nelle crepe e si espande durante il congelamento. In questo modo, si garantisce una maggiore durabilità degli edifici in ambienti soggetti a condizioni atmosferiche avverse. Automotive e Aerospaziale: Nell'industria automobilistica, i rivestimenti idrofobici vengono utilizzati per migliorare la visibilità dei parabrezza e per ridurre l'accumulo di fango e sporco. Nel settore aerospaziale, questi rivestimenti sono fondamentali per ridurre il rischio di formazione di ghiaccio sulle superfici esterne degli aeromobili, migliorando l'efficienza e la sicurezza. L'uso di rivestimenti super-idrofobici su droni e velivoli senza pilota è in fase di sperimentazione per ridurre il peso causato dall'accumulo di acqua e migliorare le capacità operative in condizioni meteo avverse. Anche i componenti del motore e le superfici delle ali possono beneficiare di questi rivestimenti, migliorando l'aerodinamica e riducendo la necessità di frequenti interventi di manutenzione. Dispositivi Elettronici: I rivestimenti super-idrofobici sono utilizzati anche per proteggere circuiti e componenti elettronici dall'acqua e dall'umidità, garantendo una maggiore durata e affidabilità dei dispositivi, soprattutto in ambienti difficili. Questo è particolarmente rilevante per i dispositivi elettronici indossabili e i sensori esposti alle intemperie, che necessitano di protezione contro l'umidità per garantire il corretto funzionamento. Ad esempio, sensori utilizzati nell'agricoltura di precisione o dispositivi IoT posizionati all'esterno possono beneficiare enormemente di questa tecnologia, migliorando la loro robustezza e riducendo la necessità di sostituzioni frequenti. Problematiche e Prospettive Future Nonostante i notevoli progressi tecnologici, la realizzazione di rivestimenti super-idrofobici durevoli presenta ancora alcune problematiche. La principale è la stabilità nel tempo: molti rivestimenti perdono la loro efficacia idrofobica a causa dell'usura meccanica o dell'esposizione a condizioni ambientali avverse. Questa perdita di efficacia limita la durata e l'applicabilità dei rivestimenti in molti contesti industriali. Le ricerche attuali si concentrano su metodi per migliorare la resistenza meccanica e la durata di questi rivestimenti. Una delle strategie più promettenti consiste nell'utilizzare materiali compositi e combinare polimeri con nanoparticelle inorganiche. Le nanoparticelle possono migliorare la resistenza all'abrasione e la stabilità termica, rendendo il rivestimento più durevole anche in condizioni di utilizzo intensivo. Inoltre, la ricerca ispirata dalla natura, che prende spunto da fenomeni come le ali delle farfalle o la pelle dei pesci, sta portando allo sviluppo di nuove superfici che combinano proprietà autopulenti, anti-gelo e anti-batteriche. Queste superfici multifunzionali potrebbero aprire la strada a una nuova generazione di rivestimenti intelligenti in grado di adattarsi alle condizioni ambientali e fornire una protezione su misura. Un'altra direzione di ricerca promettente riguarda l'uso di materiali eco-compatibili per la produzione di rivestimenti idrofobici. La crescente attenzione all'ambiente spinge i ricercatori a sviluppare polimeri e metodi di sintesi che siano meno dannosi per l'ecosistema, mantenendo al contempo le prestazioni desiderate. Questo potrebbe portare a soluzioni sostenibili che riducono l'impatto ambientale senza compromettere le prestazioni del materiale. Conclusioni I polimeri idrofobici e super-idrofobici rappresentano un'innovazione di grande interesse nel campo dei materiali avanzati. La capacità di rendere le superfici impermeabili e autopulenti apre nuove possibilità in numerosi settori industriali, dalla produzione tessile all'industria aerospaziale. Nonostante le sfide legate alla durata e alla resistenza dei rivestimenti, le prospettive per il futuro sono promettenti, grazie all'evoluzione continua delle tecnologie e a un approccio sempre più bioispirato. La combinazione di soluzioni innovative per migliorare la durata e la sostenibilità ambientale contribuirà a rendere questi rivestimenti sempre più accessibili e versatili, favorendo la loro adozione su larga scala. L'adozione di materiali idrofobici e super-idrofobici in ambito industriale potrebbe anche rivoluzionare la manutenzione delle superfici, riducendo la necessità di interventi periodici e migliorando l'efficienza operativa. Con il progresso continuo delle tecniche di nano-strutturazione e l'integrazione di nuovi materiali, ci aspettiamo che questi rivestimenti diventino sempre più sofisticati, offrendo non solo proprietà idrofobiche, ma anche resistenza chimica, protezione dai raggi UV e capacità di autoriparazione. Questo ampio spettro di funzionalità trasformerà il modo in cui concepiamo le superfici, rendendole sempre più adattabili e performanti.© Riproduzione Vietata Fonti Barthlott, W., & Neinhuis, C. (1997). Purity of the sacred lotus, or escape from contamination in biological surfaces. Planta, 202(1), 1-8. Marmur, A. (2004). The lotus effect: Superhydrophobicity and metastability. Langmuir, 20(9), 3517-3519. Gao, L., & McCarthy, T. J. (2006). Contact angle hysteresis explained. Langmuir, 22(14), 6234-6237. Nosonovsky, M., & Bhushan, B. (2007). Hierarchical roughness and wetting of engineering surfaces. Microsystem Technologies, 13(3-4), 357-364. Zhang, X., Shi, F., Niu, J., Jiang, Y., & Wang, Z. (2008). Superhydrophobic surfaces: From structural control to functional application. Journal of Materials Chemistry, 18(6), 621-633.
SCOPRI DI PIU' Resine termoindurenti
Proprietà chimico-fisiche, tecnologiche e relativi settori di applicazione delle resine termoindurentidi Marco ArezioGenericamente una resina può essere definita come prodotto organico, solido o semi-solido, d’origine naturale o sintetica, senza un preciso punto di fusione e, generalmente, ad alto peso molecolare. Le resine possono essere suddivise in: termoplastichetermoindurenti Le resine termoplastiche sono polimeri lineari o ramificati che possono fondere o rammollire senza subire alterazioni della composizione chimica. Possono pertanto essere forgiate in qualsiasi forma usando tecniche quali lo stampaggio ad iniezione e l’estrusione. Il processo di fusione-solidificazione del materiale può essere ripetuto senza apportare variazioni sostanziali alle prestazioni della resina. Generalmente i polimeri termoplastici sono amorfi e non cristallizzano facilmente, a seguito di un raffreddamento, poiché le catene polimeriche sono molto aggrovigliate. Anche quelli che cristallizzano non formano mai dei materiali perfettamente cristallini, bensì semi-cristallini caratterizzati da zone cristalline e zone amorfe. Le resine amorfe, e le regioni amorfe delle resine parzialmente cristalline, mostrano il fenomeno della transizione vetrosa, caratterizzato dal passaggio, a volte anche abbastanza brusco, dallo stato vetroso a quello gommoso. Questa transizione coincide con l’attivazione di alcuni movimenti a lungo raggio delle macromolecole che compongono il materiale. Al di sotto della Temperatura di transizione vetrosa (Tg), le catene polimeriche si trovano in posizioni bloccate. Sia la temperatura di fusione sia quella di transizione vetrosa aumentano all’aumentare della rigidità delle catene che compongono il materiale e all’aumentare delle forze di interazione intermolecolari. La resina termoindurente è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, quindi, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, come abbiamo visto, sono materiali molto rigidi nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Nella maggior parte dei casi essi subiscono una polimerizzazione in situ mediante reazioni di policondensazione e poliaddizione che li trasformano in termoindurenti ovvero in complesse strutture reticolate tridimensionali vetrose, insolubili nei solventi più comuni, infusibili e degradabili se riscaldate ad altissime temperature. Molte formulazioni richiedono la presenza di un comonomero, definito generalmente agente indurente, dotato di due o più gruppi funzionali reattivi, e/o di calore e/o di radiazioni elettromagnetiche per reticolare. La reazione di reticolazione o cura inizia con la formazione e la crescita lineare di catene polimeriche che presto iniziano a ramificare. Man mano che la cura procede il peso molecolare cresce rapidamente e le dimensioni molecolari aumentano perchè molte catene iniziano a legarsi covalentemente tra di loro creando un network di peso molecolare infinito. La trasformazione da un liquido viscoso ad un gel elastico, chiamata “gelificazione”, è improvvisa ed irreversibile e comporta la formazione della struttura originaria del network tridimensionale. Prima della gelificazione, in assenza di agente reticolante, le particelle di resina sono separate tra di loro o interagiscono solo in virtù di deboli forze intermolecolari reversibili, forze di van der Waals. Quindi la resina termoindurente è solubile in appropriati solventi Al progredire della reazione di reticolazione si formano legami covalenti intermolecolari, gel covalente, permanendo ancora le interazioni deboli. A differenza del gel di valenza secondaria che può essere rotto senza difficoltà, non esiste alcun solvente così energico da causare la rottura dei legami covalenti. Quindi la struttura macromolecolare creata da questa trasformazione non si scioglie completamente ma si rigonfia nel solvente perché contiene ancora tracce di monomero, libero o aggregato, e molecole ramificate solubili, presentandosi quindi sotto forma di un sistema bifasico sol-gel. E’ questa la struttura originaria del network tridimensionale termoindurito. Un altro fenomeno che può verificarsi durante la reazione di cura è la “vetrificazione”, ovvero la trasformazione di un liquido viscoso o di un gel elastico in un solido vetroso, che segna una variazione nel controllo cinetico del meccanismo di reazione passando da uno di tipo chimico ad uno di tipo diffusivo. La velocità di reazione decade rapidamente sia perchè la concentrazione di monomero reattivo è diminuita sia perchè la sua diffusione verso i siti reattivi del bulk polimerico è rallentata dalla presenza dei cross-links tra le catene. Comunque, il fatto che si riscontri un ulteriore aumento di densità, testimonia che le reazioni chimiche continuano ad avvenire ma a velocità molto più basse. Tra le varie tipologie di resine termoindurenti, si trovano quelle epossidiche, che sono sostanzialmente dei polieteri, ma mantengono questo nome sulla base del materiale di partenza utilizzato per produrle e in virtù della presenza di gruppi epossidici nel materiale immediatamente prima della reticolazione. Il principale utilizzo delle resine epossidiche è nel campo dei rivestimenti, in quanto queste resine combinano proprietà di flessibilità, adesione e resistenza chimica. Una larga varietà di resine sono formulate per soddisfare le più svariate esigenze tenendo conto dei seguenti parametri: Reattività: il gruppo epossidico reagisce con una grande varietà di reagenti chimici. Flessibilità: la distanza dei gruppi epossidici può essere variata in funzione del peso molecolare, ottenendo sistemi reticolati tridimensionali a maglie più o meno larghe e quindi prodotti più o meno flessibili ed elastici. Resistenza chimica ed adesione: i legami chimici predominanti sono carboniocarbonio e carbonio-ossigeno, legami dotati di notevole inerzia chimica. Gli ossidrili sono secondari e quindi di bassa reattività. Alla polarità delle molecole ed agli ossidrili sono da attribuire le elevate forze di adesione ai substrati metallici. Stabilità termica: strettamente legata alla densità di reticolazione. Applicazioni: i sistemi epossidici hanno assunto una grande importanza in quei settori dove si richiedono elevate prestazioni alle sollecitazioni termiche, meccaniche, chimiche ed elettriche. Vengono impiegati nell’industria automobilistica, spaziale, aeronautica, navale, elettronica, impiantistica, come componenti principali nelle vernici, adesivi, impermeabilizzanti, materiali compositi e per circuiti stampati.Categoria: notizie - tecnica - plastica - resine termoindurenti - polimeri
SCOPRI DI PIU' L’evoluzione delle Fibre di Rinforzo Polimeriche
A partire dal 1937 con l’invenzione della fibra di vetro, si sono sviluppate nuove ed ardite soluzioni polimeriche di notevole interesse tecnico-commercialidi Marco ArezioL’evoluzione delle materie plastiche nel periodo successivo alla fine della seconda guerra mondiale, ha portato il settore ad una continua innovazione scientifica in competizione con sé stessa. La scoperta di nuovi legami polimerici e di nuove applicazioni commerciali, ha rivoluzionato il campo industriale facendo nascere nuovi prodotti, sostituendone altri fatti in materiali tradizionali e migliorando il rapporto qualità prezzo dei manufatti. Oltre a scoprire nuovi polimeri, si sono scoperte soluzioni tecniche che hanno portato ad un’esaltazione delle performances del polimero base, riuscendo a creare nuovi campi applicativi fino ad allora sconosciuti. Infatti, la capacità di resistenza che si è raggiunta, attraverso i polimeri e i compositi a matrice polimerica, è risultata, fino a pochi anni fa, impensabile. In particolare, il settore delle Fibre HP, progettate per fornire prestazioni che le fibre tessili tradizionali non erano in grado di raggiungere, soprattutto per quel che riguarda le capacità meccaniche, termiche e chimiche, hanno creato una vera rivoluzione tecnologica. Materiali che, oltre ad essere in grado di soddisfare requisiti particolari, devono mostrare una buona attitudine ad essere inseriti nei cicli tessili, anche se modificati. Nate circa 30 anni fa sulla spinta di alcuni settori strategici – soprattutto militare e aeronautico - sono oggi sfruttati nei campi più diversi, da quello ambientale al comparto dell’abbigliamento protettivo: • geotessili per il contenimento dei terreni in grado di contrastare fortissime pressioni • tessuti per la protezione balistica capaci di ammortizzare l’energia dei proiettili • filati per indumenti protettivi resistenti all’energia generata da un fulmine • rinforzi tessili da usare nei materiali compositi per impieghi strutturali nel campo dell’edilizia. La prima fibra ad elevate prestazioni sia tensili che termiche è stata la fibra di vetro (1937) prodotta da Owens e Corning Glass, costituita prevalentemente di silice, ossido di calcio, ossido di alluminio, ossido di boro. Appartenente alla famiglia delle fibre inorganiche, ha avuto una crescita annua del 15-25% fino agli anni ’60 - ‘70, quando sono comparse sul mercato le fibre di carbonio e le fibre aramidiche, anche se a tutt’oggi la fibra di vetro detiene, come fibra di rinforzo, il primo posto in termini di volumi impiegati. Le fibre di carbonio, scoperte nel 1879 da Edison, sono state commercializzate solo dal 1960, secondo un procedimento messo a punto da William Watt per la Royal Aircraft in UK. Ma la vera rivoluzione nel mondo delle fibre ad alte prestazioni è cominciata con la comparsa sul mercato (1965) delle fibre aramidiche sviluppate dalla DuPont, inizialmente come meta-aramidiche (Nomex), fibre con un'elevatissima temperatura di fusione e di decomposizione (600°- 800°C) e ottime caratteristiche di isolamento elettrico. Queste proprietà le rendono particolarmente adatte alla produzione di tessuti o feltri con i quali realizzare indumenti protettivi (la maggior parte delle tute dei piloti di Formula 1 sono realizzate in Nomex, proprio per le sue proprietà ignifughe, così come quelle degli operatori delle piattaforme petrolifere) e per la filtrazione di gas caldi. Sotto forma di carta o cartone, sono utilizzate per isolamento elettrico e, conformate a nido d'ape, per la realizzazione di materiali compositi. Pochi anni più tardi (1972) sempre la DuPont introdusse sul mercato le fibre pararamidiche (Kevlar) aprendo così la nuova era dei filati ad elevate prestazioni tensionali e termiche: • ottima resistenza meccanica • rigidità • elevato assorbimento delle radiazioni • resistenza all’urto • al calore • alla fiamma. Con i compositi rinforzati con fibra di Kevlar, cinque volte più resistenti dell’acciaio a parità di peso, sono stati realizzati gli airbag che hanno consentito l’atterraggio delle sonde su Marte e il paracadute della sonda Galileo, spedita su Giove. Una copertura realizzata con compositi rinforzati con Kevlar riveste le pareti della Stazione Spaziale Internazionale, in orbita intorno alla terra, per proteggerle dai danni provocati dalle micro meteoriti. La fibra di Kevlar – commercializzata in forma di filamento, fiocco e polpa, sostituisce l’amianto nel rivestimento delle frizioni e dei freni in tutte le automobili provenienti dalle linee di produzione europee. Accanto alle fibre aramidiche sono comparse sul mercato le fibre di poliestere aromatiche, quelle prodotte con polimeri eterociclici aromatici, o realizzate con l’impiego di molecole flessibili (come il polietilene ad alto peso molecolare), per la produzione di fibre con elevato orientamento molecolare lungo il loro asse, usando un processo di filatura nuovo, denominato gel spinning. Nella realizzazione di prodotti industriali dove la resistenza deve abbinarsi alla leggerezza e alla flessibilità, le fibre tessili HP sono una valida soluzione, quello che a tutt’oggi frena un loro impiego più estensivo è l’alto costo, conseguenza soprattutto di alcuni problemi tecnici legati alla loro lavorabilità. Generalmente maggiori sono le prestazioni del materiale, tanto più elevate sono le difficoltà legate alla sua trasformazione. Ciò risulta più evidente per le fibre ad altissima resistenza meccanica, infatti per conferire loro questa prestazione la metodologia di produzione normalmente seguita è quella di sottoporre il materiale, dopo la filiera, a stiri assai elevati. Con questa tecnica si ottiene l’alta tenacità desiderata ma a spese degli allungamenti, di conseguenza le fibre hanno una scarsa deformabilità e risultano rigide, ciò comporta difficoltà di filatura. Viceversa un eccezionale aumento dell’allungamento, dunque dell’elasticità, si ottiene a scapito della tenacità e della capacità di assorbimento dell’umidità, così come un’elevata resistenza agli agenti chimici rende l’assorbimento dell’umidità quasi nullo e crea difficoltà alla tingibilità delle fibre.Categoria: notizie - tecnica - plastica - fibre di rinforzo polimeriche Fonti Cecilia Cecchini
SCOPRI DI PIU' Lavorazione CNC del PMMA: dalla scelta del materiale all’innovazione sostenibile
Guida alle proprietà, tecniche di lavorazione e applicazioni del polimetilmetacrilato, con uno sguardo al riciclo e alla sostenibilitàdi Marco ArezioNel panorama delle materie plastiche trasparenti, il PMMA – polimetilmetacrilato, meglio conosciuto con i marchi commerciali Plexiglas®, Perspex®, Acrylite® – ha assunto nel tempo un ruolo di protagonista, sia per le sue doti ottiche che per la sua lavorabilità. Oggi, le richieste del mercato non si limitano alla sola performance tecnica: l’attenzione alla sostenibilità e al recupero delle materie prime sta spingendo sempre più operatori e progettisti a valutare non solo le proprietà del materiale vergine, ma anche il comportamento dei polimeri riciclati. E la lavorazione CNC, con la sua flessibilità e precisione, gioca un ruolo decisivo sia nella valorizzazione del materiale che nell’evoluzione verso una produzione più responsabile. Il polimetilmetacrilato è un polimero termoplastico amorfo caratterizzato da un’elevata trasparenza (fino al 92% di trasmissione della luce visibile), da una buona resistenza agli agenti atmosferici e ai raggi UV, oltre che da un’eccellente stabilità dimensionale. Dal punto di vista meccanico, il PMMA offre una durezza superiore rispetto ad altri polimeri trasparenti (come il policarbonato), ma risulta più fragile, con una bassa resistenza all’urto. - Densità: circa 1,19 g/cm³ - Modulo di elasticità: 2.400-3.200 MPa - Carico di rottura: 55-75 MPa - Temperatura di esercizio: da -40°C a +80°C - Temperatura di transizione vetrosa (Tg): circa 105°C Una delle principali doti del PMMA è la possibilità di mantenere tolleranze strette e superfici otticamente perfette dopo la lavorazione CNC, condizione fondamentale per applicazioni nei settori ottico e medicale. Il fascino (e le sfide) di lavorare il PMMA Chi si avvicina per la prima volta alla lavorazione CNC del PMMA resta spesso sorpreso dalla facilità con cui è possibile ottenere superfici limpide, sagome complesse e tolleranze strette. Eppure, la vera sfida è mantenere queste qualità su scala industriale, senza scendere a compromessi su qualità ottica e stabilità dimensionale. Il PMMA, grazie alla sua struttura amorfa, si presta bene alla fresatura, alla foratura e alla tornitura, restituendo una trasparenza quasi cristallina se il processo viene gestito correttamente. Tuttavia, è un materiale sensibile: teme il calore generato dall’attrito degli utensili, soffre le vibrazioni e può andare incontro a microfessurazioni o opacizzazione se si sbagliano i parametri di taglio. Per i responsabili di produzione, il primo passo è sempre la scelta della lastra. La qualità del materiale di partenza, la presenza di protezioni superficiali, persino il tipo di invecchiamento subito dal polimero (esposizione a luce UV o agenti chimici) influenzano il risultato finale. Non si tratta di dettagli: per la produzione di lenti ottiche, schermi protettivi o componenti medicali, anche una piccola alterazione nella trasparenza o una minuscola crepa possono decretare la scartabilità del pezzo. Dall’officina alla sala metrologica: strategie operative vincenti La lavorazione CNC del PMMA si basa su alcuni capisaldi, affinati negli anni da operatori esperti e laboratori di ricerca. Gli utensili più indicati sono quelli in metallo duro, affilati con geometrie dedicate alle plastiche. La velocità di rotazione è alta, ma l’avanzamento resta moderato: l’obiettivo è tagliare il polimero senza “impastarlo” o farlo sciogliere. Un raffreddamento leggero, preferibilmente ad aria, previene surriscaldamenti e consente di evacuare il truciolo senza depositi. Nel lavoro di ogni giorno, le prove di taglio, la pulizia accurata delle superfici e la manutenzione degli utensili diventano routine irrinunciabile. Chi punta all’eccellenza spesso integra le lavorazioni meccaniche con una lucidatura finale, a volte persino a fiamma per restituire brillantezza e rimuovere le micro-opacità residue. Una buona programmazione del percorso utensile è altrettanto decisiva: evitare bruschi cambi di direzione, minimizzare le accelerazioni improvvise e frazionare le passate aiuta a conservare la trasparenza e a prevenire tensioni interne nel materiale. Applicazioni tra innovazione e precisione La versatilità della lavorazione CNC del PMMA si esprime in molti settori. Nella strumentazione scientifica e nell’ottica, la richiesta è spesso di parti estremamente precise, come lenti, guide di luce e coperture per sensori. Qui, la qualità ottica non è solo un plus, ma una necessità funzionale. In campo medicale, si richiedono invece superfici pulite, prive di contaminanti e facili da sterilizzare: il PMMA, lavorato in condizioni controllate, soddisfa pienamente questi requisiti. Anche nel design e nell’arredamento, la libertà progettuale del CNC permette di creare oggetti unici, talvolta veri pezzi d’arte industriale. Dai display alle insegne luminose, dai componenti per l’automotive alle applicazioni architettoniche, le possibilità sono virtualmente illimitate. PMMA riciclato: un nuovo standard per la sostenibilità? Negli ultimi anni, il recupero e il riciclo del PMMA nella produzione sta assumendo un’importanza crescente, in linea con i principi dell’economia circolare. Il riciclo del PMMA può avvenire sia in forma meccanica, macinando scarti e ritrasformandoli in granuli, sia in forma chimica, depolimerizzando il materiale fino a ottenere il monomero originale. Dal punto di vista pratico, il materiale riciclato si presenta spesso come una sfida supplementare per chi lavora al CNC. Non tutto il PMMA riciclato è uguale: la qualità dipende dalla purezza della raccolta, dalla presenza di additivi, coloranti e contaminanti. Le proprietà meccaniche restano generalmente buone, ma si può registrare una diminuzione della trasparenza o la comparsa di lievi difetti interni, come microbolle o inclusioni. Per questo, nelle applicazioni dove la perfezione ottica è imprescindibile (ad esempio in lenti di precisione o vetrature espositive di fascia alta) si preferisce ancora il materiale vergine, mentre il riciclato trova ampio impiego in pannelli tecnici, protezioni, divisori, arredi e persino in soluzioni innovative di eco-design. Lavorare il PMMA riciclato al CNC richiede quindi qualche accortezza in più: una selezione accurata della materia prima, l’utilizzo di strategie di taglio meno aggressive, e una fase di controllo qualità particolarmente attenta. I vantaggi, però, sono evidenti sia dal punto di vista ambientale che economico: si riducono gli scarti in discarica, si abbassano i costi di approvvigionamento, si dà nuova vita a materiali che altrimenti sarebbero destinati all’abbandono. Verso una produzione responsabile e ad alta precisione Per i tecnici, gli ingegneri e i responsabili di produzione, la lavorazione CNC del PMMA rappresenta un laboratorio di innovazione continuo, dove precisione, efficienza e sostenibilità si intrecciano ogni giorno. L’arrivo sul mercato di materiali riciclati di alta qualità, insieme allo sviluppo di nuove strategie di lavorazione e software di simulazione sempre più avanzati, sta cambiando il modo di progettare e produrre pezzi in PMMA. Le aziende più attente adottano politiche di recupero degli scarti, implementano sistemi di controllo metrologico digitalizzato e investono nella formazione degli operatori, consapevoli che la competitività passa dalla capacità di offrire soluzioni su misura, ottimizzate e a basso impatto ambientale. Conclusioni: PMMA, CNC e il futuro della plastica trasparente Lavorare il PMMA su macchine CNC è molto più che un’operazione tecnica: è un esercizio di precisione, un banco di prova per l’innovazione industriale e, oggi più che mai, un’opportunità per ridurre l’impatto ambientale senza rinunciare alle prestazioni. La sfida della sostenibilità si vince anche scegliendo materie prime riciclate, perfezionando i processi produttivi e trasmettendo queste competenze alle nuove generazioni di ingegneri e tecnici. Sperimentare, valutare, migliorare: la lavorazione CNC del PMMA, sia esso vergine o riciclato, resta uno degli ambiti più stimolanti della moderna ingegneria plastica, capace di coniugare creatività, tecnologia e rispetto per l’ambiente. © Riproduzione Vietata Acquista il libro Acquista il libro
SCOPRI DI PIU' Simulazione delle Tensioni Termiche nei Componenti Plastici: Un Modello Avanzato per l’Industria della Lavorazione
Come ottimizzare la progettazione e la produzione dei componenti plastici tramite la simulazione delle tensioni termichedi Marco ArezioL’industria dei polimeri rappresenta oggi una delle colonne portanti della manifattura globale, fornendo componenti essenziali per settori strategici come l’automotive, l’elettronica, il medicale e il packaging. Tuttavia, durante le fasi di lavorazione termica — come stampaggio a iniezione, estrusione o termoformatura — i materiali plastici sono sottoposti a significative variazioni di temperatura che generano inevitabili tensioni interne. Queste tensioni termiche, se non controllate, possono compromettere la qualità del prodotto, causare deformazioni permanenti, cricche o addirittura la rottura del componente finale. Negli ultimi anni, la simulazione numerica è diventata un alleato fondamentale per ingegneri e progettisti che intendono prevedere e gestire questi fenomeni complessi. L'articolo propone un modello avanzato per la simulazione delle tensioni termiche nei componenti plastici, offrendo uno strumento di grande valore pratico per migliorare la progettazione e il processo produttivo. Il Problema: Le Origini delle Tensioni Termiche nei Polimeri Per comprendere l’importanza di una corretta simulazione delle tensioni termiche, è necessario partire dal cuore del problema. I polimeri, per loro natura, sono materiali sensibili alle variazioni di temperatura. Durante la lavorazione, il materiale viene portato a temperature elevate per essere plasmato nello stampo; successivamente, il raffreddamento — spesso rapido e non omogeneo — porta a ritiri differenziali e variazioni di volume. Questi cambiamenti generano forze interne che, se non ben distribuite, possono accumularsi in punti critici del componente. Le tensioni residue che si sviluppano a seguito di questi processi sono tra le principali cause di problemi in esercizio: deformazioni fuori tolleranza, incrudimento superficiale, perdita delle proprietà meccaniche e fragilità localizzata. Per questo motivo, la capacità di simulare e prevedere questi fenomeni assume un ruolo centrale nella progettazione moderna. Simulazione Numerica: Un Nuovo Approccio Tradizionalmente, il controllo delle tensioni termiche avveniva tramite prove sperimentali, costose e spesso poco rappresentative delle condizioni reali. L’avvento della simulazione numerica ha rivoluzionato questo approccio, permettendo di analizzare il comportamento del materiale in ogni fase del processo, grazie a modelli matematici che descrivono il trasferimento di calore, la termodinamica del polimero e la risposta meccanica al gradiente termico. Il modello proposto nella tesi si basa sull’integrazione di equazioni di conduzione termica e leggi costitutive della meccanica dei solidi. Il polimero viene rappresentato come un solido continuo suddiviso in elementi finiti (FEM), ciascuno dei quali è caratterizzato dalle sue proprietà termiche (conducibilità, capacità termica, coefficiente di espansione) e meccaniche (modulo di elasticità, resistenza a trazione, viscosità). Il software di simulazione elabora i dati di input — come temperatura iniziale, velocità di raffreddamento, geometria del componente e vincoli di lavorazione — e restituisce una mappa dettagliata delle tensioni termiche attese. La Fase di Modellazione: Dati, Parametri e Sfide La creazione di un modello efficace richiede un’accurata caratterizzazione del materiale. Non tutti i polimeri, infatti, si comportano allo stesso modo al variare della temperatura: alcuni mostrano una marcata tendenza alla deformazione plastica, altri una maggiore resilienza. Il modello sviluppato al Politecnico di Torino utilizza dati sperimentali per calibrare i parametri chiave, quali il coefficiente di dilatazione termica, la viscosità in funzione della temperatura e la capacità termica specifica. Un elemento cruciale è la gestione del contatto tra componente e stampo, che influenza il trasferimento di calore e il raffreddamento superficiale. Anche la geometria del componente gioca un ruolo determinante: spessori variabili, nervature o inserti metallici possono creare zone di raffreddamento differenziale, con concentrazione di tensioni localizzate. Tutti questi fattori vengono integrati nel modello, permettendo simulazioni sempre più accurate. Validazione e Applicazioni Pratiche La validazione del modello avviene confrontando i risultati delle simulazioni con le misure sperimentali ottenute su campioni reali. Si utilizzano metodi di rilievo delle tensioni residue come la fotoelasticità, l’analisi delle cricche o la misurazione delle deformazioni post-raffreddamento. I risultati hanno evidenziato un’ottima correlazione tra i dati simulati e quelli osservati, confermando l’affidabilità del modello nel prevedere i punti critici di accumulo delle tensioni termiche. Le applicazioni industriali di questo modello sono molteplici. Ad esempio, nella produzione di componenti automobilistici, è possibile ottimizzare la progettazione dello stampo e i cicli di raffreddamento per minimizzare le tensioni e ridurre i difetti di produzione. Nell’elettronica, la simulazione consente di individuare i rischi di deformazione in schede e involucri soggetti a rapidi cicli termici. Anche nella produzione di packaging alimentare, la riduzione delle tensioni permette di garantire una migliore tenuta e integrità dei contenitori. Benefici per l’Industria e il Prodotto Finale L’adozione di modelli numerici avanzati per la simulazione delle tensioni termiche porta vantaggi significativi in termini di qualità, efficienza e sostenibilità. In primo luogo, permette di ridurre drasticamente il numero di prototipi fisici necessari per la messa a punto del processo, abbattendo tempi e costi di sviluppo. In secondo luogo, consente di prevedere e correggere in anticipo i difetti di produzione, migliorando la qualità del prodotto finale e riducendo lo scarto. Infine, contribuisce alla sostenibilità ambientale, grazie a una gestione più efficiente delle risorse e a una riduzione degli sprechi. La possibilità di simulare scenari diversi — variando ad esempio la velocità di raffreddamento, la geometria del componente o il tipo di polimero — offre ai progettisti una maggiore libertà creativa e una capacità di risposta rapida alle richieste del mercato. Prospettive Future: Verso la Simulazione Integrata e l’Intelligenza Artificiale La simulazione delle tensioni termiche nei materiali polimerici è un campo in rapida evoluzione. Il modello proposto nella tesi rappresenta un passo importante verso l’integrazione dei dati di processo e delle informazioni sul materiale in un’unica piattaforma predittiva. Le prospettive future includono l’utilizzo di tecniche di intelligenza artificiale e machine learning per ottimizzare ulteriormente i parametri di processo in tempo reale, adattando il ciclo produttivo alle condizioni specifiche di ogni lotto o componente. Si sta anche lavorando sull’integrazione dei modelli termici con simulazioni meccaniche e fluidodinamiche, per offrire una visione completa delle prestazioni del componente, dal momento della lavorazione fino alla vita utile in esercizio. Conclusioni: La Simulazione come Nuovo Standard di Progettazione Simulare le tensioni termiche nei componenti plastici non è più una semplice opzione, ma una necessità per chi vuole restare competitivo sul mercato globale. I modelli avanzati sviluppati nei centri di ricerca e nelle università, come quello presentato nella tesi del Politecnico di Torino, dimostrano che l’ingegneria numerica può diventare uno strumento di innovazione e crescita per tutta la filiera della plastica. Investire in queste competenze significa costruire un futuro in cui qualità, efficienza e sostenibilità procedono di pari passo.© Riproduzione Vietata
SCOPRI DI PIU' Poliolo OH: il cuore reattivo dei poliuretani tra produzione, applicazioni e riciclo
Il ruolo centrale dei polioli OH nella chimica dei polimeri: caratteristiche, processi industriali e prospettive di sostenibilitàdi Marco ArezioTra i protagonisti della chimica dei polimeri, i polioli occupano un posto di assoluto rilievo. In particolare, i polioli OH – così chiamati per la presenza del gruppo ossidrilico (-OH) – rappresentano la base su cui si costruiscono molte delle soluzioni che oggi caratterizzano il settore dei poliuretani, dalla schiuma isolante ai rivestimenti industriali, fino a componenti automobilistici e arredi. La loro natura chimica, la capacità di reagire con isocianati e di generare materiali dalle prestazioni altamente modulabili, li rende insostituibili. Ma al tempo stesso, la crescente sensibilità verso la sostenibilità e l’economia circolare impone una riflessione: come si producono, quali sono le loro applicazioni e soprattutto come possono essere riciclati? Cosa sono i polioli OH Il poliolo OH è una molecola polimerica caratterizzata dalla presenza di più gruppi ossidrilici terminali, capaci di legarsi chimicamente con altre specie reattive, in particolare gli isocianati. Questa reattività è la base della produzione dei poliuretani, una delle famiglie polimeriche più versatili e diffuse al mondo. Non si tratta di un singolo materiale, ma di una classe di polimeri funzionalizzati, che possono essere variabili per peso molecolare, struttura (lineare, ramificata o reticolata), grado di funzionalità e natura chimica (poliesteri, polieteri, policarbonati). La scelta del tipo di poliolo influenza direttamente le proprietà finali del poliuretano: morbidezza, resistenza meccanica, flessibilità, isolamento termico o resistenza chimica. Il suffisso “OH” sottolinea proprio l’importanza dei gruppi ossidrilici, che costituiscono i siti attivi della reazione e definiscono il comportamento del polimero nella fase di sintesi e trasformazione. A cosa servono i polioli OH Il campo di applicazione dei polioli OH è estremamente ampio. La loro funzione principale è quella di precursori nella produzione di poliuretani. A seconda della composizione e del tipo di isocianato impiegato, i poliuretani derivati possono essere: Schiume rigide: impiegate come isolanti termici nell’edilizia e negli elettrodomestici (frigoriferi, pannelli sandwich). Schiume flessibili: utilizzate in materassi, sedili automobilistici e arredi. Elastomeri: componenti tecnici con elevata resistenza meccanica e resilienza. Rivestimenti e adesivi: superfici resistenti all’usura, colle industriali e sigillanti. La duttilità dei polioli OH risiede proprio nella loro modulabilità molecolare: piccole variazioni nella catena polimerica possono determinare grandi differenze nel prodotto finale. Questo spiega perché essi rappresentino una vera “materia prima chiave” per interi comparti industriali, dal settore automotive al tessile, dall’imballaggio all’edilizia sostenibile. Come si producono i polioli OH: processi industriali e controllo delle reazioni La produzione dei polioli OH rappresenta un settore chiave della chimica industriale dei polimeri, in quanto la struttura chimica di questi intermedi condiziona in modo diretto le proprietà dei poliuretani finali. Ogni tipologia di poliolo richiede un percorso sintetico specifico, che combina ingegneria chimica, catalisi e tecniche di purificazione. Al di là delle differenze molecolari, tutti i processi condividono alcuni requisiti fondamentali: il controllo rigoroso della reattività dei monomeri, la gestione delle condizioni operative (pressione, temperatura, tempo di reazione) e la purezza dei reagenti, poiché impurezze come acqua o acidi residui possono compromettere la funzionalità finale del prodotto. Polioli poliesteri La produzione dei polioli poliesteri avviene mediante reazioni di policondensazione tra acidi dicarbossilici (ad esempio acido adipico, acido ftalico o i loro anidridi) e dioli alifatici come glicole etilenico, glicole propilenico o butandiolo. La reazione procede con l’eliminazione progressiva di molecole d’acqua, in condizioni di elevata temperatura (180–250 °C) e spesso sotto vuoto per favorire la rimozione del sottoprodotto. I catalizzatori utilizzati possono essere sali metallici (come acetato di zinco o di titanio) o catalizzatori organici, capaci di accelerare l’esterificazione mantenendo sotto controllo la distribuzione dei pesi molecolari. La funzionalità (numero di gruppi OH terminali) dipende dal rapporto molare tra acidi e dioli: un eccesso di diolo porta a catene più corte con maggiore concentrazione di gruppi ossidrilici terminali. Dal punto di vista impiantistico, si utilizzano reattori agitati dotati di sistemi di distillazione per l’eliminazione continua dell’acqua. Una volta completata la policondensazione, il prodotto viene filtrato e talvolta stabilizzato con additivi antiossidanti. I polioli poliesteri si distinguono per la buona resistenza meccanica e la capacità di produrre poliuretani rigidi e duraturi; tuttavia, la presenza di legami esterei li rende sensibili all’idrolisi, fattore critico in applicazioni esposte ad alta umidità. Polioli polieteri La produzione di polioli polieteri si basa su una polimerizzazione a catena per apertura di anello di epossidi, in particolare ossido di propilene (PO) e ossido di etilene (EO). Il processo è catalizzato da basi forti (idrossido di potassio, KOH) o da catalizzatori metallici a base di ossidi dopati (ossidi di doppio metallo, DMC, come Zn-Co), che consentono di ottenere prodotti più puri e con distribuzione di peso molecolare controllata. Il meccanismo prevede l’attacco nucleofilo dell’iniziatore (un alcol polifunzionale contenente gruppi –OH, ad esempio glicerina, trimetilolpropano o pentaeritritolo) sull’epossido. L’apertura dell’anello genera un nuovo ossidrile terminale, che diventa a sua volta sito di propagazione, permettendo la crescita della catena. Il processo avviene generalmente in reattori pressurizzati (autoclavi) a temperature comprese tra 90 e 140 °C e pressioni di 3–8 bar, con alimentazione graduale dell’epossido per controllare la velocità di polimerizzazione e ridurre sottoprodotti indesiderati. Rispetto ai polioli poliesteri, i polieteri presentano catene più idrofobiche e resistenti all’idrolisi, proprietà che li rendono preferibili in applicazioni dove la stabilità all’umidità è un requisito essenziale. Inoltre, i catalizzatori DMC permettono di ottenere polioli con basso contenuto di insaturazioni, caratteristica che migliora la reattività con gli isocianati e riduce fenomeni collaterali di degradazione. Polioli policarbonati I polioli policarbonati rappresentano la fascia premium dei polioli OH, per via delle loro elevate prestazioni meccaniche e della stabilità chimica. La loro produzione si basa sulla reazione di dioli (come 1,6-esandiolo o bisfenolo A) con derivati del carbonato. I due approcci principali sono: - Transesterificazione tra un diolo e un dialchilcarbonato (ad esempio dimetilcarbonato). La reazione è catalizzata da complessi metallici o basi forti e richiede temperature comprese tra 120 e 180 °C- Carbonatazione diretta tramite reazione di dioli con diossido di carbonio in presenza di catalizzatori organometallici. Questo processo, oggetto di intensa ricerca, consente di valorizzare la CO₂ come materia prima rinnovabile, in linea con i principi della chimica verdeIl risultato è un poliolo contenente gruppi carbonato all’interno della catena polimerica, che conferiscono rigidità e resistenza a solventi e calore. Gli impianti produttivi devono garantire elevata purezza, poiché residui di catalizzatori metallici o carbonati parziali possono interferire nella successiva reazione di poliaddizione con gli isocianati. I costi di produzione rimangono superiori rispetto a quelli di polioli poliesteri e polieteri, ma le prestazioni ottenute – in termini di durabilità, resistenza all’invecchiamento e proprietà barriera – ne giustificano l’uso in settori ad alta specializzazione, come l’aerospaziale, il medicale e i rivestimenti protettivi di pregio. Aspetti impiantistici e controllo qualità In tutti i processi di sintesi dei polioli OH, l’aspetto cruciale è il controllo della funzionalità e del peso molecolare medio, poiché questi parametri determinano la densità di reticolazione e le proprietà meccaniche dei poliuretani. I reattori industriali sono progettati per garantire elevato scambio termico, prevenendo fenomeni di runaway termico nelle reazioni esotermiche (soprattutto nella polimerizzazione di ossidi epossidi). I sistemi di purificazione prevedono distillazione sotto vuoto, filtrazione e a volte trattamento con resine a scambio ionico per rimuovere residui di catalizzatori alcalini. Il controllo qualità viene effettuato attraverso tecniche analitiche come spettroscopia IR (per monitorare la presenza di gruppi OH liberi), cromatografia a permeazione di gel (GPC, per determinare la distribuzione dei pesi molecolari) e titolazione chimica della funzionalità OH. Dal punto di vista ambientale, la produzione comporta sfide non trascurabili: elevati consumi energetici, emissioni di composti organici volatili (VOC) e produzione di scarti contenenti catalizzatori metallici. Per questo motivo le innovazioni attuali puntano a ridurre le temperature operative, a sostituire catalizzatori tossici con sistemi enzimatici o organocatalitici, e a introdurre feedstock bio-based. Nuove tecnologie “green” per la produzione dei polioli OH L’industria chimica dei polioli OH, tradizionalmente fondata sull’impiego di derivati fossili (ossido di propilene, ossido di etilene, acidi dicarbossilici di origine petrolchimica), sta progressivamente evolvendo verso percorsi sintetici più sostenibili, in risposta alle pressioni normative e alle esigenze di decarbonizzazione dei processi industriali. L’obiettivo è duplice: ridurre l’impronta ambientale e diminuire la dipendenza da fonti non rinnovabili, senza compromettere le proprietà funzionali dei poliuretani finali. Polioli da oli vegetali Gli oli vegetali naturali (soia, ricino, colza, palma, lino, girasole) rappresentano una delle fonti più studiate per la produzione di polioli bio-based. La loro struttura trigliceridica, ricca di acidi grassi insaturi, consente reazioni di funzionalizzazione per introdurre gruppi ossidrilici. I principali processi sono: - Epossidazione e apertura di anello: gli acidi grassi insaturi vengono epossidati e successivamente aperti con nucleofili (acqua, glicoli, alcoli), generando polioli OH con elevata reattività- Transesterificazione: i trigliceridi vengono trasformati in esteri metilici (biodiesel), che possono poi essere ulteriormente funzionalizzati per ottenere polioli a basso peso molecolareQuesti polioli presentano il vantaggio di ridurre la quota fossile nella formulazione dei poliuretani, ma pongono sfide in termini di uniformità molecolare, odore residuo e compatibilità con i polioli convenzionali. Polioli da biomasse lignocellulosiche Un altro filone promettente è la valorizzazione delle biomasse di scarto lignocellulosiche (residui agricoli, paglia, legno). Attraverso processi di pirolisi, liquefazione idrotermale o idrogenolisi catalitica, si ottengono oli bio-polimerici che vengono successivamente modificati chimicamente per introdurre gruppi OH. L’uso di biomasse non edibili evita la competizione con la filiera alimentare e apre a un modello di bioraffineria integrata, dove la stessa materia prima può generare energia, intermedi chimici e polimeri. Tuttavia, le sfide tecnologiche riguardano la variabilità della composizione delle biomasse e la necessità di processi di purificazione ad alta efficienza. Polioli da CO₂ catturata Un capitolo particolarmente innovativo riguarda i polioli da CO₂, frutto di ricerche nel campo della catalisi sostenibile. Qui la CO₂, normalmente considerata gas serra da abbattere, viene trasformata in risorsa per la chimica dei polimeri. Il processo consiste nella catalisi di copolimerizzazione diossido di carbonio/epossido, spesso basata su catalizzatori eterogenei a base di complessi metallici (Zn, Co, Cr) o su sistemi organocatalitici. Il risultato è un poliolo policarbonato bio-based, che incorpora fino al 20–30% di CO₂ nella catena molecolare. I vantaggi sono notevoli: riduzione dell’impatto carbonico del processo, utilizzo di una materia prima abbondante e quasi gratuita, e ottenimento di prodotti dalle eccellenti proprietà meccaniche e chimiche. I limiti attuali riguardano la scalabilità industriale e la necessità di catalizzatori selettivi ed economici. Implicazioni industriali e prospettive L’introduzione di polioli “green” non implica solo una sostituzione molecolare, ma richiede anche adattamenti impiantistici (reattori resistenti a miscele reattive complesse, sistemi di separazione avanzati) e nuove strategie di compatibilità con i polioli fossili tradizionali, per poter formulare miscele con proprietà stabili e prestazioni competitive. Sul piano della sostenibilità, i polioli bio-based e da CO₂ rappresentano un tassello fondamentale verso un’economia circolare dei poliuretani, in cui la produzione, l’uso e il riciclo vengono ripensati in chiave sistemica. Nei prossimi anni, la sfida sarà combinare questi approcci con processi di riciclo chimico avanzato, creando vere e proprie filiere chiuse in grado di rigenerare continuamente materia prima da rifiuti e sottoprodotti. Il riciclo dei polioli OH Se la produzione è consolidata, il tema del riciclo dei polioli OH e dei materiali derivati rappresenta oggi la sfida principale. Essendo essenzialmente precursori dei poliuretani, il loro recupero dipende in larga misura dalle strategie adottate per la gestione di questi ultimi. Riciclo meccanico I poliuretani contenenti polioli OH possono essere macinati e reimmessi come filler in nuovi prodotti. Tuttavia, la qualità del materiale riciclato è inferiore e le applicazioni restano limitate. Riciclo chimico È la via più promettente. Tecniche come la glicolisi, idrolisi e ammonolisi consentono di rompere la rete poliuretanica, rigenerando polioli secondari. Questi possono essere reimpiegati nella produzione di nuove schiume o rivestimenti. La sfida risiede nel bilanciamento tra costi, efficienza e qualità dei polioli riciclati rispetto a quelli vergini. Tecnologie emergenti Si stanno sviluppando processi a base di enzimi e catalizzatori innovativi, con l’obiettivo di ridurre il consumo energetico e migliorare la purezza dei prodotti rigenerati. Inoltre, la ricerca sulla biochimica sta esplorando polioli di origine vegetale, capaci di sostituire parzialmente i derivati fossili e rendere la catena produttiva più sostenibile. Il riciclo non è solo un tema tecnico, ma anche economico ed etico: reinserire i polioli OH nella catena di produzione significa ridurre rifiuti, diminuire la dipendenza dalle risorse fossili e contribuire a un modello di economia circolare. Prospettive future e sostenibilità Il futuro dei polioli OH si gioca su tre fronti principali: Innovazione nella produzione: l’integrazione di materie prime bio-based, come oli vegetali e sottoprodotti agricoli, promette di ridurre l’impatto ambientale senza compromettere le prestazioni. Efficienza energetica: migliorare i processi industriali per ridurre consumi e emissioni è cruciale in un settore ad alta intensità tecnologica. Riciclo avanzato: sviluppare filiere integrate che permettano il recupero sistematico dei poliuretani e la reimmissione dei polioli rigenerati sul mercato. La strada è ancora lunga, ma il ruolo dei polioli OH è destinato a rimanere centrale in un contesto in cui la scienza dei materiali è sempre più chiamata a coniugare performance e sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Emergenza Pfas nelle Materie Plastiche e negli Imballaggi: C'è una soluzione?
Pfas nelle materie plastiche e negli imballaggi: sono composti chimici non presenti in natura, non biodegradabili e nocivi alla salute di Marco ArezioCome tutte le medaglie che si rispettano, anche i Pfas, acronimo delle sostanze perfluoroalchiliche e polifluoroalchiliche, hanno il loro lato luccicante e il loro lato oscuro. I composti chimici di queste famiglie, che se ne contano circa 4700, sono stati creati in laboratorio e largamente utilizzati dagli anni 50 nell'industria del packaging alimentare, nei pesticidi, nelle padelle antiaderenti, nei contenitori di cartone, nelle schiume antincendio, negli shampoo, nelle vernici, nei prodotti antimacchia e in molte altre applicazioni. Nelle materie plastiche li troviamo sotto forma di elastomeri (Fluoruro di vinilidene, Fluorurati in generale, Tetrafluoroetilene) o nei materiali polimerici (Sale di magnesio-sodio-fluoruro dell'acido silicico). I vantaggi di queste sostanze, applicate ai prodotti finiti, sta nella loro idrorepellenza, oleo-repellenza e termo-resistenza, che ci permettono di rendere, per esempio, una giacca impermeabile, di non far attaccare un uovo alla padella, di non sporcarci si maionese o sostanze oleose quando mangiamo un panino imbottito contenuto in un involucro di carta e di non farci sporcare le mani al cinema quando mangiamo i popcorn. Il loro legame chimico composto dal fluoro e dal carbonio rende, la molecola risultante, un elemento oggi insostituibile nelle applicazioni industriali, ma lo rende anche non biodegradabile ed estremamente pericoloso, in quanto è inodore, insapore e incolore. Queste caratteristiche gli permettono di disperdersi facilmente nelle acque, nel suolo e nell'aria, rimanendo a danneggiare l'ambiente e la salute dell'uomo per molto tempo. Le piante assorbono i Pfas attraverso l'acqua di irrigazione, li cedono ai frutti e agli animali, di cui si cibano e così, magicamente finiscono sulle nostre tavole e nel nostro corpo. Dal punto di vista della salute molti studi hanno dimostrato che l'accumulo di queste sostanze nel corpo umano possono favorire aborti spontanei, alterare la fertilità, provocare cancro al testicolo, alla tiroide e ai reni. Quali sono i mezzi oggi a disposizione per difenderci dall'inquinamento subdolo degli Pfas? Allo stato attuale non sono molti: possiamo contare sui filtri a carboni attivi in cui la porosità del carbone filtrante ha dimostrato una certa efficacia nell'intercettare i Pfas, ma non è un sistema efficace su tutte le molecole. Ma ancora una volta, la biochimica, ci potrebbe dare una risposta al problema in quanto un team di ricercatori Americani ha scoperto un batterio, chiamato Acidimicrobium A6, che avrebbe la caratteristica di spezzare il legame tra il fluoro e il carbonio nei Pfas. Il batterio è stato scoperto in una palude Americana e studiato a lungo a seguito della sua capacità di scindere l'ammonio, sfruttando il ferro presente nel terreno, senza l'impiego di ossigeno. Questa reazione denominata, Feammox, è stata riprodotta in laboratorio, dopo aver coltivato nuovi ceppi di batteri e sottoponendo le nuove famiglie ad altri tests relativi alle sostanze presenti nelle acque reflue. Dopo 100 giorni di coltura in acque contenenti, tra gli altri, anche i Pfas, si è notato che il batterio aveva la capacità di scomporre i due leganti principali, il fluoro e il carbonio, riducendoli per il 60%. La scoperta potrebbe essere interessante, non solo nei liquidi reflui contaminati da Pfas, ma anche nei terreni in quanto il batterio agisce in condizioni ipossiche, cioè di scarso ossigeno. Categoria: notizie - tecnica - pfas - packaging - imballaggi
SCOPRI DI PIU' Lavorazione dei Termoindurenti: Masse da Stampaggio, Tecnologie di Processo e Innovazioni 2025
Guida tecnica alla lavorazione dei materiali termoindurenti: masse da stampaggio, stampaggio a compressione e a iniezione, tempi di indurimento e innovazioni Industry 4.0Marzo 2026 | Categoria: Tecnologie di Trasformazione Materie PlasticheAutore: Marco Arezio I materiali termoindurenti occupano una posizione strategica nell'industria delle materie plastiche grazie alla loro capacità di formare strutture reticolate tridimensionali irreversibili durante la fase di indurimento. A differenza dei termoplastici, una volta polimerizzati non possono essere rifusi: questa caratteristica, che a prima vista potrebbe sembrare un limite, si traduce in prestazioni meccaniche, termiche ed elettriche superiori in applicazioni dove i polimeri convenzionali non reggono il confronto. Questo articolo tecnico analizza in modo approfondito la filiera di lavorazione dei termoindurenti, dalla preparazione delle masse da stampaggio fino alle più recenti innovazioni legate all'Industria 4.0, ai digital twin e all'intelligenza artificiale applicata al controllo di processo. Dato di mercato: il mercato globale dello stampaggio a iniezione di termoindurenti è valutato in crescita costante, trainato dalla domanda proveniente da automotive, elettronica e costruzioni — settori che richiedono resistenza termica, stabilità dimensionale e isolamento elettrico superiori.1. Che cos'è un materiale termoindurente e perché la sua lavorazione è diversa I termoindurenti sono polimeri chimicamente reticolati: durante la fase di formatura subiscono una reazione di polimerizzazione che crea legami covalenti tra le catene macromolecolari, generando una struttura a rete tridimensionale stabile e infusibile. Questa reazione è irreversibile: il calore applicato successivamente non può sciogliere il materiale, ma può unicamente degradarlo. Le conseguenze pratiche sulla tecnologia di trasformazione sono rilevanti. Le materie prime devono già trovarsi, in buona parte, nella loro forma definitiva prima dell'ingresso nello stampo. I macchinari devono essere progettati per impedire l'attivazione prematura della reazione nel cilindro di plastificazione, mantenendo la massa a una temperatura controllata inferiore alla soglia di gelificazione, e per fornire invece al contenuto dello stampo il calore sufficiente all'indurimento completo. Classificazione delle materie prime: In base alla tecnologia di lavorazione, i semilavorati termoindurenti si suddividono in: (a) masse da stampaggio termoindurenti, masse scorrevolifluide lavorate a caldo con indurimento rapido; (b) resine per colata, tipicamente liquide o rese liquide per riscaldamento moderato, con indurimento a temperatura ambiente o mediante acceleratori; (c) sistemi poliuretanici, che richiedono una tecnologia dedicata alla miscelazione e dosaggio dei componenti reattivi immediatamente prima della formatura. 2. Le masse da stampaggio termoindurenti: composizione e preparazione 2.1 Composizione delle masse da stampaggio Le masse da stampaggio termoindurenti sono sistemi compositi formati dalla resina come legante e da cariche che conferiscono le proprietà meccaniche, termiche ed estetiche desiderate. La resina — generalmente fenolica, aminoplastica, epossidica o poliestere insatura — viene combinata con cariche polveriformi o fibrose quali farina minerale, farina di legno, fibre di vetro corte, carta, tessuti, matasse di fibre o ritagli di tessuti rinforzati. La scelta della carica determina in larga misura il profilo applicativo del compound finale. Le cariche minerali migliorano la resistenza termica e la rigidità; le fibre di vetro incrementano la resistenza meccanica e la tenacità; le fibre organiche (cellulosa, juta) abbassano la densità e il costo. Nei compound moderni, come i Bulk Moulding Compounds (BMC) e gli Sheet Moulding Compounds (SMC), le fibre di vetro corte o lunghe sono distribuite in modo da ottimizzare isotropia e resistenza. 2.2 Il processo di preparazione La preparazione delle masse da stampaggio con cariche polveriformi o fibre corte prevede una pre-miscelazione allo stato secco, seguita dalla plastificazione e omogeneizzazione in mescolatrici a cilindri o estrusori bivite. Contemporaneamente, la resina viene prepolimerizzata o precondensata per portarla alla viscosità adatta alla produzione di masse scorrevoli (stato B oppure C). I rotoli di laminazione o i chip estrusi vengono successivamente macinati e frazionati a granulometria uniforme. Per le masse con fibre grossolane o ritagli, la produzione avviene principalmente in miscelatori a pale tramite impregnazione con resine liquide solubili, seguita da essiccamento controllato. Le masse rinforzate con fibre lunghe continue vengono invece prodotte mediante impregnazione di matasse e successiva frantumazione delle strisce. La resinatura degli strati avviene in macchine impregnatrici specializzate. Nota tecnica: la qualità della miscelazione e il controllo dello stato di prepolimerizzazione della resina sono fattori critici che influenzano direttamente la scorrevolezza in stampo, il tempo di indurimento e le proprietà meccaniche del manufatto finale.3. Stampaggio a iniezione di termoindurenti: parametri e criticità3.1 Il ciclo di stampaggio a iniezione Nello stampaggio a iniezione di termoindurenti, il ciclo produttivo è governato da due variabili fondamentali che si influenzano reciprocamente: il tempo di permanenza nel cilindro e il tempo di indurimento nello stampo. Il tempo del ciclo è determinato principalmente dal secondo, poiché — a differenza dei termoplastici dove domina il raffreddamento — nel caso dei termoindurenti è la cinetica di reticolazione chimica a dettare i tempi. La massa da stampaggio viene caricata in un cilindro mantenuto a temperatura controllata (generalmente inferiore a 120 °C), dove deve restare scorrevole per un periodo di 3–6 minuti senza avviare la reticolazione. Una volta iniettata nello stampo riscaldato, la temperatura elevata dello stampo attiva rapidamente la reazione: il manufatto indurisce, viene estratto a caldo e il ciclo ricomincia. 3.2 La dipendenza del tempo di indurimento dallo spessore di parete Il parametro di progetto più critico è lo spessore massimo della parete. Come mostrato nella letteratura tecnica (Fig. 4.99 del testo di riferimento), per lo stampaggio a iniezione di termoindurenti fenoplastici il tempo di ciclo rimane sostanzialmente indipendente dallo spessore fino a circa 10 mm, grazie al fatto che le grandezze di regolazione sono governate dal tempo di indurimento e non dal raffreddamento. Per lo stampaggio a compressione senza preriscaldamento, la dipendenza è invece marcatamente lineare: per pareti di 20 mm si arrivano a richiedere 6–8 minuti di ciclo. Il preriscaldamento dielettrico ad alta frequenza (HF) o con microonde, e la preplastificazione a vite, rappresentano le tecniche più efficaci per ridurre i tempi di ciclo nello stampaggio a compressione, permettendo di avvicinarsi alle prestazioni dello stampaggio a iniezione anche per pareti spesse.4. Stampaggio a compressione: il processo fondamentale4.1 Principio di funzionamento Lo stampo a compressione è costituito da una parte inferiore e una superiore, entrambe riscaldate, montate su una pressa idraulica. L'alimentazione avviene con stampo aperto, dosando la massa da stampaggio tramite dosatori a pistone, dispositivi di riempimento volumetrici o bilance automatiche. Dopo la chiusura dello stampo, la massa riscaldata alla temperatura di scorrevolezza riempie la cavità sotto pressione, indurisce e viene estratta a caldo. La pressione di compressione varia in funzione dello stato della massa: circa 50 bar per masse umide non preriscaldate, fino a 150 bar per masse preriscaldate, con picchi fino a 400 bar per applicazioni speciali. Per le resine fenoliche e aminoplastiche, che sviluppano componenti volatili durante l'indurimento, è opportuno prevedere uno sfiato dello stampo tramite breve sollevamento del punzone, per evitare la formazione di porosità interne. 4.2 Macchine a giostra rotante Le macchine automatiche a compressione adottano quasi universalmente configurazioni a giostra rotante, con fino a 20 stampi montati su un carrello rotante. Gli stampi ruotano ciclicamente tra la stazione di alimentazione, la stazione di chiusura e indurimento, e la stazione di estrazione e pulizia. Questa architettura consente di sfruttare il lungo tempo di indurimento distribuendolo su più stazioni in parallelo, ottenendo un'elevata produttività complessiva pur con cicli unitari lunghi. 4.3 Verniciatura con polvere nello stampo Una tecnologia di finitura sempre più diffusa per i manufatti in compressione è la verniciatura con polvere nello stampo (In-Mould Coating con polvere). Una vernice in polvere a granulometria fine (100–200 µm) viene depositata elettrostaticamente sullo stampo caldo aperto. Durante il successivo processo a compressione, la polvere forma con la resina uno strato integrale, privo di porosità, resistente all'attrito e già colorato, eliminando le operazioni di verniciatura a posteriori e riducendo gli scarti. 5. Gestione delle sostanze volatili e qualità del manufatto Uno degli aspetti più critici nella lavorazione dei termoindurenti — in particolare per lo stampaggio a compressione e transfer — è il controllo delle sostanze volatili (acqua di condensazione, solventi residui, ammoniaca nei sistemi aminoplastici) che si sviluppano durante la reazione di reticolazione. Per lo stampaggio a compressione, l'aerazione dello stampo è indispensabile: avviene aprendo leggermente il punzone per 2–3 secondi immediatamente prima di applicare la pressione definitiva. Un'aerazione difettosa o ritardata provoca la formazione di soffiature o porosità che compromettono le proprietà meccaniche e l'estetica superficiale del pezzo. Nello stampaggio a transfer e a iniezione, le sostanze volatili sfuggono principalmente attraverso la tramoggia di alimentazione e il canale distributore (che deve essere riscaldato a circa 120 °C per impedire la gelificazione prematura). I moderni sistemi di canale caldo per termoindurenti gestiscono questo bilanciamento termico con precisione, consentendo di lavorare senza materozza e riducendo gli scarti di materiale.6. Novità recenti: Industry 4.0, Digital Twin e Intelligenza Artificiale nello stampaggio di termoindurenti 6.1 Il contesto dell'innovazione Il settore dello stampaggio dei termoindurenti, tradizionalmente più conservativo rispetto a quello dei termoplastici, sta attraversando una fase di accelerazione tecnologica significativa, trainata dall'adozione delle tecnologie abilitanti dell'Industria 4.0. Le motivazioni sono chiare: riduzione degli scarti, compressione dei tempi di avviamento, ottimizzazione dei parametri di cura e tracciabilità di processo. 6.2 Digital Twin per il monitoraggio del processo di stampaggio Il digital twin di processo è un modello virtuale dinamico dell'impianto di stampaggio, alimentato in tempo reale dai dati provenienti da sensori installati su pressa, stampo e sistema di condizionamento termico. Per i termoindurenti, dove la cinetica di reticolazione dipende da temperatura, pressione e tempo in modo non lineare, il digital twin offre un vantaggio straordinario: consente di simulare il grado di avanzamento della reazione senza interrompere la produzione, e di anticipare l'insorgenza di difetti prima che si manifestino sul pezzo. Studi pubblicati nel 2024 e 2025 su processi liquidi di stampaggio compositi (RTM, VARTM) dimostrano che l'integrazione di sensori con modelli surrogati basati su reti neurali deep-learning consente di rilevare deviazioni di processo con anticipo sufficiente a correggere i parametri prima della formazione di difetti. Sistemi analoghi vengono ora applicati allo stampaggio a compressione e a iniezione di masse termoindurenti convenzionali. 6.3 Intelligenza Artificiale e ottimizzazione dei parametri I sistemi di ottimizzazione basati su machine learning, come quelli integrati in piattaforme quali Moldex3D 2025 e sistemi analoghi, permettono di definire automaticamente le finestre di processo ottimali (temperatura stampo, profilo di pressione, tempo di indurimento) a partire da un numero limitato di prove fisiche. L'AI Optimization Wizard di Moldex3D, ad esempio, gestisce obiettivi multipli simultaneamente — riduzione del tempo di ciclo, minimizzazione della distorsione, controllo della porosità — generando soluzioni di compromesso validate virtualmente prima di qualsiasi test in produzione. La manutenzione predittiva basata sull'analisi dei dati di sensori IoT permette di pianificare gli interventi sulle presse e sugli stampi prima che si verifichino guasti, riducendo i fermi non pianificati — un fattore critico in produzioni con lunghi tempi di indurimento per stampo. 6.4 Riciclabilità e circolarità dei termoindurenti: lo stato dell'arte La natura irreversibile della reticolazione dei termoindurenti ha rappresentato storicamente un ostacolo alla circolarità dei materiali. Tuttavia, le più recenti ricerche indicano progressi concreti: le cariche dei fenoplasti — le più diffuse masse da stampaggio termoindurenti — possono essere macinate in polvere e reimmesse come filler sostitutivi nella massa vergine, con perdite di proprietà minime fino a concentrazioni del 13% di rigenerato. Per il BMC applicato a coperchi valvola automotive, le specifiche OEM accettano fino al 7% di rigenerato come sostituto parziale della carica. Sul fronte dei materiali, i cosiddetti vitrimeri (vitrimer) rappresentano la frontiera più promettente: sono polimeri con legami covalenti dinamici che permettono una rifusione controllata a temperature elevate, mantenendo le prestazioni meccaniche tipiche dei termoindurenti classici ma consentendo il riciclo e la ri-formatura. Prospettiva 2025-2030: l'integrazione tra digital twin di processo, AI predittiva e nuove formulazioni di masse da stampaggio semi-riciclabili costituirà la traiettoria dominante nell'innovazione della lavorazione dei termoindurenti per l'automotive e l'elettronica di potenza.7. Applicazioni industriali: dai settori tradizionali ai nuovi mercati I termoindurenti trovano impiego in una gamma applicativa molto ampia, che va dai componenti elettrici e elettronici classici (interruttori, prese, supporti di avvolgimenti) fino a componenti strutturali per automotive e aerospace. Le caratteristiche che li rendono insostituibili includono: resistenza al calore superiore alla soglia di deformazione dei termoplastici standard, stabilità dimensionale sotto carico a lungo termine, eccellente isolamento elettrico anche ad alta temperatura, resistenza agli agenti chimici aggressivi. Nel settore aerospaziale, i compositi termoindurenti con fibra di vetro e carbonio (BMC, SMC, prepreg epossidici) vengono impiegati per pannelli di cabina, supporti di sistemi elettrici e pannelli di isolamento, grazie alla loro capacità di rispettare i severi requisiti di resistenza al fuoco, ai fumi e alla tossicità (FST). Nel settore degli elettrodomestici, lo stampaggio a iniezione di fenoplasti e aminoplasti consente di produrre manici di forni, componenti di motori e alloggiamenti di resistenze con costi e velocità di ciclo competitivi rispetto ai termoplastici ad alte prestazioni. Per le applicazioni in ambienti aggressivi — marino, petrolchimico, alimentare — la resistenza chimica dei termoindurenti (epossidici, fenolici, furani) consente di produrre isolatori per sistemi di distribuzione elettrica, supporti per piloni subacquei, sistemi di controllo fluidi e pannelli antiusura con costi del ciclo di vita significativamente inferiori a quelli dei metalli equivalenti. Domande Frequenti (FAQ) Qual è la differenza principale tra termoindurenti e termoplastici nella lavorazione? I termoplastici possono essere fusi e riformati più volte: il calore li rende plastici e il raffreddamento li solidifica senza modificarne la struttura chimica. I termoindurenti, al contrario, subiscono durante la formatura una reazione chimica irreversibile di reticolazione: una volta polimerizzati, il calore successivo non li scioglie ma li degrada. Questo implica che lo stampo deve essere riscaldato per indurire il pezzo (al contrario dei termoplastici dove lo stampo raffredda), e che l'attrezzatura deve impedire l'avvio prematuro della reazione nel cilindro di plastificazione. Cos'è il BMC e come viene processato? Il BMC (Bulk Moulding Compound) è una massa da stampaggio termoindurente costituita da resina poliestere insatura o epossidica, fibre di vetro corte (15–25%), cariche minerali e additivi. Si presenta come un impasto denso e viene processato per stampaggio a iniezione o a compressione. Trova largo impiego nell'automotive (coperchi valvola, involucri alternatori) e nell'elettrodomestico (componenti motori, ventilatori) per la sua capacità di combinare leggerezza, resistenza meccanica e stabilità termica. Perché lo stampaggio a iniezione di termoindurenti richiede macchinari speciali? Le macchine standard per termoplastici operano con cilindri a temperatura elevata per mantenere il materiale fuso. Per i termoindurenti questo approccio causerebbe la reticolazione prematura nel cilindro, con blocco dell'attrezzatura. Le presse per termoindurenti mantengono il cilindro a temperatura controllata e bassa (80–120 °C) per preservare la scorrevolezza della massa, mentre lo stampo viene riscaldato a 160–200 °C per attivare e completare la reticolazione solo nella cavità di formatura. Qual è il ruolo del digital twin nella lavorazione dei termoindurenti? Il digital twin di processo crea un modello virtuale dinamico dell'impianto, alimentato da sensori in tempo reale. Nel caso dei termoindurenti, permette di monitorare l'avanzamento della cinetica di reticolazione senza interruzioni di produzione, prevedere l'insorgenza di difetti (porosità, distorsione, riempimento incompleto) prima che si manifestino, e ottimizzare automaticamente i parametri di processo. Aziende che hanno implementato sistemi di digital twin per stampaggio riportano riduzioni del 25–35% nei tempi di avviamento e cali degli scarti superiori al 40%. I termoindurenti possono essere riciclati? La reticolazione irreversibile rende impossibile il riciclo per rifusione, come avviene per i termoplastici. Tuttavia, sono praticabili percorsi alternativi: la macinazione in polvere consente di reintrodurre il material come filler nella massa vergine (fino al 7–13% senza perdite significative di proprietà per i fenoplasti). I vitrimeri, una nuova generazione di termoindurenti con legami covalenti dinamici, permettono invece la rifusione e riformatura a temperature elevate, aprendo prospettive concrete di riciclabilità piena. Quanto influisce lo spessore della parete sui tempi di ciclo? Lo spessore della parete è il parametro dimensionale più critico. Per lo stampaggio a compressione senza preriscaldamento, il tempo di indurimento cresce linearmente con lo spessore: a 20 mm si richiedono 6–8 minuti, contro 1–2 minuti per pareti di 5 mm. Per lo stampaggio a iniezione, la dipendenza dallo spessore è molto meno marcata grazie alla migliore conduzione termica della massa iniettata sotto pressione — il tempo di ciclo rimane sostanzialmente costante fino a circa 10 mm di spessore massimo. Fonti e Riferimenti 1. Ehrenstein, G.W. – Politecnico di Monaco. Werkstoffe und Bauteile aus Kunststoffen. Testo di riferimento per i paragrafi 4.3 (Tecnologie di trasformazione, pp. 274–276). 2. MDPI – Journal of Manufacturing and Materials Processing (JMMP), 2024. "Digital Twin Modeling for Smart Injection Molding". DOI: 10.3390/jmmp8030102. 3. Moldex3D / CoreTech Systems, 2025. Molding Intelligence: AI Revolution in Injection Molding. Rapporto tecnico. 4. Plenco – Plastics Engineering Company. Processing Guide for Thermoset Phenolics. Dati su regrind e proprietà dei fenoplasti. 5. MCM Composites LLC, 2025. Thermoset Molding Technologies in Aerospace, Appliance & Electronics. Press Release, novembre 2025. 6. CompositesWorld, 2025. JEC World 2025 Highlights: Digitized Processes and New Materials. 7. ResearchGate / Fernández-León et al., 2024. Real-time monitoring and digital twin simulation of liquid-molding processes. 8. Business Research Insights, 2024. Global Injection Molding Market Report 2024–2033 (USD 365 Bn → USD 580 Bn, CAGR 4,74%). 9. Ci-Dell Thermoset Plastics, 2025. Thermoset Composites: Key Facts About Performance, Sustainability and More. 10. Tedesolutions.pl, 2025. Digital Twin for Injection Molding Machines – Simulation and Optimization.
SCOPRI DI PIU' Machine Learning nello Stampaggio delle Materie Plastiche: Come Migliorare Efficienza e Qualità
Scopri come l'intelligenza artificiale rivoluziona lo stampaggio a iniezione, ottimizzando i parametri di produzione, riducendo gli sprechi e migliorando la sostenibilitàdi Marco ArezioLo stampaggio delle materie plastiche rappresenta uno dei processi industriali più diffusi, un pilastro fondamentale nella produzione di beni in una vasta gamma di settori. Tuttavia, questa tecnica, sebbene consolidata, presenta ancora sfide significative, come l’ottimizzazione dei parametri, la riduzione degli sprechi e il miglioramento della qualità del prodotto. In questo contesto, il machine learning (ML) si sta affermando come una tecnologia rivoluzionaria, capace di trasformare i metodi tradizionali e di introdurre un nuovo paradigma basato su efficienza, precisione e sostenibilità. Una tecnologia antica incontra l’intelligenza artificiale L’arte dello stampaggio delle materie plastiche si basa sull’iniezione di materiali fusi in stampi predefiniti, dove si raffreddano per prendere forma. Sebbene il principio sia semplice, il controllo delle variabili che influenzano la qualità finale del prodotto richiede esperienza e attenzione. La temperatura, la pressione, la velocità di iniezione e i tempi di raffreddamento devono essere calibrati con precisione, poiché un errore in uno di questi parametri può portare a difetti quali deformazioni, bolle o superfici irregolari. Storicamente, questa ottimizzazione è stata un processo empirico, affidato alle competenze dei tecnici. Tuttavia, la crescente complessità dei materiali, l’esigenza di ridurre i costi e la pressione per una maggiore sostenibilità richiedono soluzioni più avanzate. Ed è qui che il machine learning entra in gioco. L’intelligenza che apprende dai dati Il machine learning, una branca dell’intelligenza artificiale, si basa sulla capacità degli algoritmi di analizzare enormi quantità di dati, identificare schemi e prendere decisioni autonome. Nel contesto dello stampaggio delle materie plastiche, ciò significa che i sistemi di ML possono elaborare informazioni provenienti da sensori installati nei macchinari e tradurle in azioni correttive in tempo reale. Immaginiamo una macchina per lo stampaggio dotata di sensori che monitorano costantemente variabili come temperatura, pressione e viscosità del materiale. I dati raccolti vengono analizzati da modelli predittivi che non solo identificano configurazioni ottimali per un dato prodotto, ma sono anche in grado di adattarsi a cambiamenti improvvisi, come variazioni nella composizione del materiale o condizioni ambientali. Questo apprendimento continuo consente una calibrazione più precisa, riducendo al minimo i difetti e gli sprechi. Un controllo qualità senza precedenti Un aspetto fondamentale dello stampaggio è il controllo qualità, che tradizionalmente richiede ispezioni manuali o test successivi alla produzione. Il machine learning, combinato con sistemi di visione artificiale, permette invece di monitorare la qualità in tempo reale, direttamente sulla linea di produzione. Grazie all’utilizzo di reti neurali convoluzionali, i macchinari possono identificare difetti come deformazioni, crepe o imperfezioni superficiali con un livello di accuratezza superiore a quello umano. Questa tecnologia non si limita a individuare i prodotti difettosi, ma fornisce anche un feedback istantaneo, permettendo di correggere i parametri operativi e prevenire errori ricorrenti. Il risultato è un processo produttivo più fluido, con una qualità costante e un minor spreco di risorse. Prevedere i problemi prima che si verifichino Un altro campo in cui il machine learning sta facendo la differenza è la manutenzione predittiva. I macchinari per lo stampaggio, come qualsiasi altra apparecchiatura industriale, sono soggetti a usura e guasti, che spesso comportano costosi fermi macchina. Grazie al ML, i dati raccolti dai sensori possono essere analizzati per individuare segnali precoci di anomalie. Vibrazioni insolite, variazioni nei consumi energetici o cambiamenti nei tempi ciclo possono indicare la necessità di un intervento, permettendo di pianificare la manutenzione in anticipo e ridurre i tempi di inattività. Un nuovo approccio ai materiali Con l’aumento dell’attenzione verso la sostenibilità, i produttori stanno sperimentando materiali più ecologici, come bioplastiche e polimeri riciclati. Tuttavia, questi materiali presentano proprietà diverse rispetto alla plastica tradizionale, rendendo necessario un approccio più flessibile alla loro lavorazione. Il machine learning può simulare il comportamento di nuovi materiali durante lo stampaggio, prevedendo problemi di flusso o raffreddamento e ottimizzando i parametri senza la necessità di lunghi test fisici. Oltre il processo: l’efficienza della supply chain Il potenziale del machine learning non si esaurisce nei confini del reparto produttivo. Analizzando i dati storici e le tendenze di mercato, gli algoritmi possono prevedere la domanda futura di prodotti, ottimizzare gli ordini di materie prime e ridurre le scorte in eccesso. Questo approccio sistemico garantisce che ogni fase della produzione, dalla fornitura alla distribuzione, sia ottimizzata per ridurre i costi e migliorare l’efficienza complessiva. Prospettive future Il connubio tra machine learning e stampaggio delle materie plastiche rappresenta un’opportunità straordinaria per il settore manifatturiero. Oltre ai vantaggi immediati in termini di qualità, efficienza e sostenibilità, questa tecnologia apre la strada a innovazioni ancora più ambiziose. L’integrazione con digital twin, sistemi robotici avanzati e persino il quantum computing promette di rivoluzionare ulteriormente il processo produttivo, rendendolo sempre più intelligente e adattabile. Conclusione Il machine learning non è solo una tecnologia all’avanguardia, ma una necessità per il futuro dell’industria della plastica. In un’epoca in cui precisione, sostenibilità e competitività sono più cruciali che mai, adottare soluzioni basate sull’intelligenza artificiale significa non solo migliorare l’efficienza operativa, ma anche contribuire a un’industria più responsabile. Questo è il futuro dello stampaggio delle materie plastiche: intelligente, sostenibile e in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU' Polipropilene Isotattico ed Ossido di Zinco: Soluzioni per Materiali Sostenibili e Antibatterici
Il Futuro dei Materiali Avanzati nelle Applicazioni del Settore Medico, Alimentare ed Industriale: Polipropilene Isotattico ed Ossido di Zincodi Marco ArezioLa ricerca sui materiali polimerici con proprietà antimicrobiche sta aprendo nuove prospettive per affrontare le sfide globali legate alla sicurezza e alla sostenibilità. Tra questi materiali, i compositi di polipropilene isotattico (iPP) arricchiti con ossido di zinco (ZnO) si distinguono per la loro capacità di combinare resistenza meccanica, stabilità chimica e attività antibatterica. Questo studio ha approfondito la preparazione e la caratterizzazione di microcompositi iPP/ZnO, rivelandone il potenziale in settori chiave come la medicina, l'imballaggio alimentare e l'industria. Unione di Proprietà e Funzionalità Il polipropilene isotattico è ampiamente utilizzato per la sua leggerezza, resistenza chimica e processabilità. Tuttavia, le sue applicazioni possono essere limitate dalla scarsa resistenza ai raggi UV e dalla mancanza di proprietà antimicrobiche. L'integrazione di microparticelle di ZnO in questa matrice polimerica offre una soluzione promettente. L'ossido di zinco, noto per le sue proprietà antibatteriche e schermanti contro i raggi UV, è stato incorporato nel polimero mediante un processo di miscelazione a caldo. I compositi risultanti hanno dimostrato non solo una ridotta degradazione fotoindotta, ma anche un'efficace attività contro Escherichia coli. Principali Risultati della Ricerca Qui di seguito possiamo analizzare i risultati più significativi ottenuti dalla ricerca sui microcompositi di polipropilene isotattico e ossido di zinco (iPP/ZnO). Attraverso una combinazione di test sperimentali e analisi approfondite, sono state esplorate le caratteristiche di stabilità termica, resistenza alla fotodegradazione, attività antibatterica e proprietà meccaniche di questi materiali innovativi. I dati raccolti dimostrano il grande potenziale di questi compositi nel rispondere alle esigenze di settori strategici come il medicale, l’imballaggio alimentare e l’industria, ponendo le basi per futuri sviluppi in applicazioni reali. Di seguito, i principali aspetti della ricerca saranno dettagliatamente illustrati. Resistenza alla Fotodegradazione L'aggiunta di ZnO ha significativamente migliorato la stabilità del polipropilene sotto esposizione ai raggi UV. I test hanno dimostrato che il materiale subisce una minore ossidazione, grazie all'effetto schermante delle particelle di ZnO, che riducono l'intensità della radiazione assorbita dal polimero. Attività Antibatterica I compositi contenenti fino al 5% di ZnO hanno ridotto del 99,9% la popolazione batterica di E. coli dopo 48 ore. Questo effetto è attribuito alla capacità del ZnO di generare specie reattive dell'ossigeno, che danneggiano le membrane dei batteri, rendendo questi materiali ideali per applicazioni in ambienti sterili o altamente contaminati. Stabilità Termica e Meccanica I compositi hanno mostrato una maggiore resistenza termica rispetto al polipropilene puro, con una temperatura di degradazione più elevata. Sebbene l'aggiunta di ZnO abbia leggermente ridotto l'allungamento alla rottura, il materiale ha mantenuto una buona duttilità, essenziale per molte applicazioni industriali. Prospettive di Applicazione e Innovazione I microcompositi di polipropilene isotattico e ossido di zinco rappresentano una frontiera promettente nella ricerca sui materiali avanzati. Questi compositi uniscono proprietà meccaniche, termiche e antimicrobiche in un’unica soluzione, aprendo nuove possibilità applicative. La capacità di resistere alla fotodegradazione e di contrastare efficacemente la proliferazione batterica rende i compositi iPP/ZnO particolarmente adatti per settori fondamentali come la medicina, l’imballaggio alimentare e le applicazioni industriali. La loro efficacia contro batteri come l’Escherichia coli e la protezione dai raggi UV garantiscono prodotti più sicuri e durevoli, rispondendo così alla crescente domanda di materiali sostenibili e innovativi. Tuttavia, per sfruttarne appieno il potenziale, è necessario continuare a sviluppare metodi di ottimizzazione, in modo da migliorare le prestazioni complessive e garantire una maggiore compatibilità ambientale. Questi composti sono indicati nei seguenti settori: Settore Medico Superfici antibatteriche per dispositivi medici e imballaggi sterili potrebbero beneficiare di questi compositi, riducendo il rischio di infezioni. Imballaggi Alimentari La capacità del ZnO di proteggere dai raggi UV e dai batteri lo rende adatto per prolungare la durata degli alimenti confezionati, migliorando la sicurezza alimentare. Industria Componenti esposti a condizioni ambientali difficili, come radiazioni UV e contaminazioni microbiche, potrebbero sfruttare le proprietà combinate di resistenza e igiene offerte dai compositi iPP/ZnO. Sfide e Sviluppi Futuri Nonostante i risultati promettenti, alcuni aspetti richiedono ulteriori studi. La riduzione dell'allungamento alla rottura indica la necessità di ottimizzare la dispersione delle particelle di ZnO e l'interfaccia con la matrice polimerica. L'uso di compatibilizzanti o trattamenti superficiali potrebbe migliorare le proprietà meccaniche senza compromettere quelle funzionali. Inoltre, estendere la ricerca ad altre concentrazioni e combinazioni di nanoparticelle potrebbe portare a materiali ancora più performanti. Le collaborazioni tra università e industria saranno cruciali per tradurre questi sviluppi in soluzioni commerciali. Conclusione I compositi di polipropilene isotattico e ossido di zinco rappresentano una promettente innovazione per affrontare sfide legate alla sicurezza, sostenibilità e durata dei materiali. Grazie alle loro proprietà antibatteriche e alla resistenza ai raggi UV, possono trovare applicazione in numerosi settori, contribuendo a migliorare la qualità della vita e a ridurre l'impatto ambientale. Con ulteriori ottimizzazioni, questi materiali potrebbero diventare una soluzione chiave per molteplici esigenze industriali e sociali.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri Idrofobici Innovativi: Rivestimenti Impermeabili per la Sostenibilità Ambientale
Scopri come i polimeri idrofobici avanzati stanno rivoluzionando i rivestimenti impermeabili, offrendo soluzioni ecocompatibili per edilizia, automotive, tessile e infrastrutturedi Marco ArezioLa crescente preoccupazione per la sostenibilità ambientale ha spinto l'industria dei materiali verso l'innovazione, in particolare nello sviluppo di polimeri idrofobici. Questi polimeri, caratterizzati dalla capacità di respingere l'acqua, sono fondamentali per la creazione di rivestimenti impermeabili che proteggono le superfici da agenti atmosferici, corrosione e degrado ambientale. Questo articolo esplora le recenti innovazioni nella sintesi e progettazione di polimeri idrofobici, analizzando le loro proprietà chimico-fisiche e le applicazioni pratiche nei rivestimenti impermeabili. Viene inoltre discusso il loro impatto ambientale positivo e le sfide future che il settore deve affrontare. Introduzione In un mondo sempre più attento all'ambiente, la ricerca di materiali che combinino efficienza protettiva e sostenibilità è diventata una priorità. I rivestimenti impermeabili a base di polimeri idrofobici rappresentano una soluzione promettente, capaci di estendere la vita utile delle strutture e ridurre la necessità di manutenzione frequente. Questi rivestimenti non solo proteggono le superfici dall'umidità e dagli agenti atmosferici, ma contribuiscono anche a migliorare l'efficienza energetica degli edifici e a prevenire la corrosione nei componenti metallici. L'adozione di polimeri idrofobici in diversi settori, tra cui edilizia, automotive, tessile e infrastrutturale, evidenzia la loro versatilità e importanza crescente. Tipologie di Polimeri Idrofobici Polimeri Siliconici I polimeri siliconici, noti comunemente come siliconi, sono tra i più utilizzati nei rivestimenti impermeabili grazie alla loro eccezionale resistenza all'acqua e alle variazioni termiche. La loro struttura a backbone di silossano (Si-O-Si) conferisce ai materiali una flessibilità e una durabilità superiori, permettendo ai rivestimenti di adattarsi alle deformazioni delle superfici sottostanti senza compromettere l'integrità del rivestimento stesso. Ad esempio, i siliconi RTV (Room Temperature Vulcanizing) sono ampiamente impiegati come sigillanti in edilizia, offrendo una barriera impermeabile resistente ai raggi UV e agli agenti atmosferici. Un altro esempio è il silicone liquido, utilizzato su tetti e facciate, che garantisce una protezione duratura contro le infiltrazioni d'acqua. Le proprietà meccaniche dei polimeri siliconici, come l'alta elasticità e la resistenza alla trazione, li rendono ideali per applicazioni che richiedono materiali duraturi e flessibili. Inoltre, la loro resistenza all'ossidazione e alla degradazione ambientale assicura una lunga durata nel tempo, riducendo la necessità di sostituzioni frequenti e, di conseguenza, l'impatto ambientale associato. Polimeri Fluorurati I polimeri fluorurati, come il politetrafluoroetilene (PTFE) e il fluoropolimero di etilene (FEP), sono rinomati per la loro straordinaria resistenza chimica e idrofobicità. La presenza di legami carbonio-fluoro (C-F) conferisce a questi materiali una bassa energia superficiale, rendendoli altamente resistenti all'adesione di acqua e contaminanti. Questa caratteristica li rende ideali per applicazioni in cui è necessaria una barriera altamente impermeabile, come nei rivestimenti antiaderenti per utensili da cucina o nelle membrane impermeabili per abbigliamento tecnico. Ad esempio, il PTFE (comunemente conosciuto come Teflon) è utilizzato non solo nelle pentole antiaderenti, ma anche nelle membrane utilizzate in abbigliamento tecnico per garantire impermeabilità e traspirabilità. Anche se i polimeri fluorurati offrono prestazioni superiori, il loro impatto ambientale rappresenta una sfida significativa, poiché la loro decomposizione è complessa e possono contribuire all'inquinamento se non gestiti correttamente. Polimeri Naturali Modificati Con l'aumento della domanda di materiali sostenibili, l'attenzione si è spostata verso polimeri naturali come la cellulosa, il chitosano e la lignina. Questi polimeri vengono modificati chimicamente per acquisire proprietà idrofobiche, offrendo un'alternativa ecocompatibile ai polimeri sintetici tradizionali. Ad esempio, la cellulosa modificata è utilizzata nei rivestimenti per carta e tessuti, combinando impermeabilità con traspirabilità, essenziale per applicazioni che richiedono sia protezione dall'umidità che comfort. Il chitosano, derivato dai gusci dei crostacei, è un altro polimero naturale che, una volta trattato, può offrire elevate proprietà idrofobiche. Utilizzato principalmente negli imballaggi alimentari, il chitosano idrofobico garantisce una barriera efficace contro l'umidità, prolungando la shelf-life dei prodotti e riducendo lo spreco alimentare. Inoltre, la lignina, un sottoprodotto della lavorazione del legno, viene impiegata per sviluppare rivestimenti impermeabili che non solo proteggono le superfici ma contribuiscono anche alla riduzione dei rifiuti industriali. Le caratteristiche tecniche di questi polimeri naturali modificati includono una biodegradabilità superiore rispetto ai polimeri sintetici, riducendo significativamente l'impatto ambientale. La compatibilità ambientale li rende ideali per applicazioni in cui la sostenibilità è un requisito chiave, come nell'industria tessile e nell'edilizia verde. Inoltre, le proprietà meccaniche possono essere migliorate tramite processi di reticolazione, aumentando la resistenza e la durabilità dei rivestimenti applicati. Metodi di Sintesi e Modificazione Polimerizzazione in Emulsione La polimerizzazione in emulsione rappresenta una tecnica cruciale per la produzione di polimeri idrofobici con particelle di dimensioni controllate. Questo processo coinvolge la dispersione di monomeri idrofobici in una fase acquosa, stabilizzata da tensioattivi, seguita dalla polimerizzazione in presenza di un iniziatore. Questo metodo permette di ottenere rivestimenti omogenei e uniformi, migliorando significativamente le proprietà impermeabili del materiale finale. I monomeri utilizzati in questo processo sono spesso stile o acrilati modificati con gruppi idrofobici, che conferiscono al polimero finale la capacità di respingere l'acqua. I tensioattivi, come il dodecilsolfato di sodio (SDS) o tensioattivi non ionici, svolgono un ruolo fondamentale nel stabilizzare le particelle polimeriche durante la reazione. Le condizioni di reazione, generalmente comprese tra 60-80°C e a pressione atmosferica, vengono attentamente controllate per garantire una polimerizzazione efficace e una distribuzione uniforme delle particelle. Un esempio pratico di questo metodo è la produzione di rivestimenti acrilici utilizzati nelle vernici per esterni. Questi rivestimenti offrono una resistenza all'acqua e ai raggi UV, essenziali per mantenere l'integrità estetica e strutturale delle superfici dipinte. Inoltre, i polimeri prodotti tramite polimerizzazione in emulsione trovano applicazione nelle membrane per filtrazione e separazione, dove l'impermeabilità e la selettività sono requisiti fondamentali. Reticolazione Chimica La reticolazione chimica è un processo che migliora le proprietà meccaniche e la stabilità termica dei polimeri idrofobici attraverso la formazione di legami covalenti tra le catene polimeriche. Questo rafforzamento è essenziale per garantire la durabilità dei rivestimenti in ambienti aggressivi, dove sono esposti a temperature estreme e agenti chimici corrosivi. Gli agenti reticolanti utilizzati includono composti come la formaldeide, la glutaraldeide o agenti a base di silice. Questi agenti facilitano la formazione di legami covalenti durante la reazione, che avviene solitamente a temperature elevate e in presenza di catalizzatori specifici. Il risultato è un polimero più resistente alla trazione, con una maggiore resistenza chimica e una stabilità dimensionale superiore. Un'applicazione pratica di questo metodo è nei rivestimenti protettivi per metalli, utilizzati in ambienti industriali per prevenire la corrosione. Questi rivestimenti formano una barriera duratura che protegge i metalli dagli effetti deleteri dell'acqua e degli agenti chimici. Inoltre, i materiali compositi utilizzati nell'industria aerospaziale beneficiano della reticolazione chimica, poiché combinano resistenza strutturale e impermeabilità, cruciali per le applicazioni ad alte prestazioni. Funzionalizzazione Superficiale La funzionalizzazione superficiale è una tecnica avanzata che mira a migliorare le proprietà idrofobiche dei polimeri attraverso l'introduzione di gruppi funzionali specifici sulla loro superficie. Questo processo può essere realizzato tramite reazioni chimiche come la silanizzazione o l'uso di agenti fluorurati, permettendo di aumentare la repellenza all'acqua senza alterare significativamente le proprietà meccaniche del materiale. La silanizzazione, ad esempio, coinvolge la reazione di gruppi silanol (Si-OH) presenti sulla superficie del polimero con agenti di silanizzazione come l'esilliciltrimetossisilano (TESPT). Questo introduce gruppi idrofobici sulla superficie, migliorando la resistenza all'acqua. Gli agenti fluorurati, d'altra parte, utilizzano fluorocombustibili o silani fluorurati per potenziare ulteriormente la repellenza all'acqua, sfruttando le proprietà delle catene C-F. Le tecniche di applicazione includono la spruzzatura, l'immersione e la laminazione, che assicurano una copertura uniforme e duratura dei rivestimenti. Un esempio pratico di funzionalizzazione superficiale è nei rivestimenti per vetrate degli edifici, che migliorano la resistenza all'acqua e riducono la formazione di macchie, mantenendo al contempo una trasparenza ottimale. Nei tessuti tecnici, questa tecnica viene utilizzata per applicare rivestimenti su abbigliamento sportivo, garantendo impermeabilità e traspirabilità, essenziali per il comfort e la performance in condizioni climatiche avverse. Applicazioni nei Rivestimenti Impermeabili Edilizia Nel settore edilizio, i rivestimenti idrofobici svolgono un ruolo fondamentale nella protezione delle strutture dagli agenti atmosferici. Questi rivestimenti impediscono l'infiltrazione d'acqua nelle pareti, nei tetti e nelle fondazioni, prevenendo danni strutturali e prolungando la vita utile degli edifici. Oltre alla protezione fisica, i rivestimenti impermeabili contribuiscono all'efficienza energetica degli edifici, riducendo la dispersione termica e minimizzando la necessità di riscaldamento e raffreddamento. Un esempio significativo è rappresentato dalle membrane bituminose, utilizzate per impermeabilizzare tetti e fondazioni. Queste membrane offrono una resistenza eccellente all'acqua e ai raggi UV, garantendo una protezione duratura anche in condizioni climatiche estreme. I rivestimenti a base di poliuretano, invece, forniscono superfici lisce e impermeabili ideali per pareti interne ed esterne, facilitando la pulizia e riducendo l'accumulo di sporco. Inoltre, l'uso di nanocompositi nei rivestimenti edilizi sta emergendo come una soluzione innovativa. L'inclusione di nanoparticelle nei polimeri idrofobici migliora le proprietà meccaniche del rivestimento, aumentando la resistenza all'usura e alla deformazione. Questo approccio non solo migliora la durabilità del rivestimento, ma ne potenzia anche le proprietà protettive, rendendolo più efficace contro l'infiltrazione d'acqua e la degradazione ambientale. Automotive Nel mondo automotive, i rivestimenti idrofobici sono indispensabili per migliorare la resistenza alla corrosione dei componenti metallici e per ridurre l'accumulo di sporco e acqua sulle superfici. Questi rivestimenti facilitano la pulizia delle superfici, prolungando la vita dei veicoli e mantenendo un aspetto estetico gradevole per un periodo più lungo. Un esempio pratico è rappresentato dalle vernici protettive a base di polimeri fluorurati, applicate sulle carrozzerie dei veicoli. Queste vernici non solo offrono una finitura lucida e resistente, ma proteggono anche i metalli sottostanti dagli agenti atmosferici e dalla corrosione. I rivestimenti per componenti interni, come parti metalliche e plastiche, utilizzano polimeri idrofobici per prevenire la formazione di ruggine e mantenere l'estetica del veicolo. I trattamenti anti appannamento per i vetri dei veicoli rappresentano un'altra applicazione cruciale. Questi trattamenti migliorano la visibilità in condizioni di umidità elevata, riducendo la formazione di condensa e prevenendo l'accumulo di goccioline d'acqua che possono ostacolare la visibilità del conducente. La combinazione di resistenza alla corrosione e facilità di manutenzione offerta dai rivestimenti idrofobici contribuisce significativamente alla longevità e alla funzionalità dei veicoli. Tessile Nel settore tessile, i polimeri idrofobici sono utilizzati per conferire ai tessuti proprietà impermeabili e traspiranti, rendendoli ideali per abbigliamento tecnico e equipaggiamenti outdoor. Questi rivestimenti garantiscono comfort e protezione in condizioni climatiche avverse, migliorando al contempo la durata e le prestazioni dei tessuti. Ad esempio, le giacche e i pantaloni outdoor sono spesso rivestiti con polimeri a base di PTFE, che offrono un'eccellente impermeabilità senza compromettere la traspirabilità del tessuto. Questo permette al vapore acqueo di fuoriuscire, prevenendo la formazione di condensa e mantenendo il comfort termico dell'utilizzatore. I tessuti per zaini e borse utilizzano rivestimenti idrofobici per proteggere il contenuto dall'umidità, garantendo che gli oggetti all'interno rimangano asciutti anche in condizioni di pioggia intensa. Le calzature impermeabili rappresentano un altro esempio significativo. I rivestimenti idrofobici applicati alle calzature migliorano la resistenza all'acqua, mantenendo al contempo leggerezza e comfort. Questo è particolarmente importante per gli sport all'aperto e le attività in ambienti umidi, dove la protezione dall'acqua è essenziale per prevenire disagio e deterioramento del materiale. Protezione delle Infrastrutture Le infrastrutture critiche, come ponti, strade e acquedotti, traggono grande beneficio dai rivestimenti impermeabili che prevengono degrado e deterioramento causati da umidità e esposizione prolungata agli agenti atmosferici. L'applicazione di polimeri idrofobici su queste strutture contribuisce a mantenere l'integrità strutturale e a prolungare la loro vita utile, riducendo al contempo i costi di manutenzione. Ad esempio, i rivestimenti per ponti sono progettati per proteggere acciai e calcestruzzo dalla corrosione e dall'assorbimento d'acqua. Questi rivestimenti formano una barriera protettiva che impedisce all'acqua e agli agenti chimici di penetrare nelle strutture, prevenendo danni strutturali e prolungando la durata del ponte. Le strade impermeabili utilizzano polimeri idrofobici per prevenire l'infiltrazione d'acqua nelle strutture stradali, riducendo i danni da gelo e il degrado del manto stradale. Le barriere protettive per acquedotti rappresentano un'altra applicazione critica. Questi rivestimenti impediscono la penetrazione di acqua e sostanze chimiche dannose, mantenendo l'integrità delle strutture e garantendo un flusso d'acqua sicuro e affidabile. L'uso di polimeri idrofobici in queste applicazioni non solo protegge le infrastrutture, ma contribuisce anche a prevenire disastri ambientali causati da infiltrazioni d'acqua e corrosione. Vantaggi Ambientali L'adozione di polimeri idrofobici nei rivestimenti impermeabili offre numerosi vantaggi ambientali. La loro capacità di prolungare la vita utile delle strutture e ridurre la necessità di manutenzione frequente contribuisce a diminuire l'impatto ambientale associato alla produzione e allo smaltimento dei materiali. Inoltre, l'utilizzo di polimeri naturali e biodegradabili rappresenta un passo significativo verso la sostenibilità nel settore dei rivestimenti. Riduzione dell'Impatto Ecologico Uno dei principali vantaggi ambientali dei rivestimenti idrofobici è la riduzione del consumo di risorse. Rivestimenti duraturi riducono la necessità di sostituzioni frequenti, diminuendo il consumo di materie prime e l'energia necessaria per la produzione. Questo si traduce in una minore impronta ecologica complessiva, contribuendo a preservare le risorse naturali e a ridurre le emissioni di carbonio associate alla produzione dei materiali. Inoltre, prolungando la vita dei prodotti e delle strutture, si riduce la quantità di rifiuti solidi generati. Questo è particolarmente importante in settori come l'edilizia e l'automotive, dove la sostituzione frequente dei rivestimenti può portare a un aumento significativo dei rifiuti plastici. La riduzione dei rifiuti non solo allevia la pressione sui sistemi di smaltimento, ma contribuisce anche a prevenire l'inquinamento ambientale. Le emissioni di carbonio rappresentano un altro aspetto cruciale. Processi di produzione più efficienti e l'utilizzo di materiali a bassa emissione di carbonio contribuiscono a mitigare l'impatto climatico dei rivestimenti impermeabili. L'adozione di polimeri naturali e biodegradabili, oltre a ridurre le emissioni dirette, favorisce una gestione più sostenibile dei materiali a fine vita, promuovendo un'economia circolare. Sostenibilità dei Materiali La sostenibilità dei materiali utilizzati nei rivestimenti impermeabili è un aspetto fondamentale per ridurre l'impatto ambientale complessivo. I polimeri biodegradabili, derivati da risorse naturali come la cellulosa e il chitosano, offrono una soluzione ecocompatibile che non compromette le proprietà idrofobiche necessarie. Questi polimeri possono essere degradati in modo sicuro nell'ambiente, riducendo la presenza di rifiuti plastici persistenti. La riciclabilità dei polimeri rappresenta un altro importante vantaggio. Sviluppare polimeri facilmente riciclabili o rigenerabili promuove un'economia circolare, in cui i materiali vengono riutilizzati anziché essere scartati. Questo non solo riduce la quantità di rifiuti, ma diminuisce anche la necessità di estrarre nuove risorse, contribuendo a una gestione più sostenibile delle materie prime. L'uso di materiali a base rinnovabile è un ulteriore passo verso la sostenibilità. Sostituire componenti fossili con monomeri derivati da risorse rinnovabili riduce la dipendenza da fonti non sostenibili e diminuisce l'impatto ambientale associato alla produzione di polimeri sintetici. Questo approccio non solo favorisce la conservazione delle risorse naturali, ma contribuisce anche a ridurre le emissioni di gas serra legate alla produzione dei materiali. Esempi di Implementazione Sostenibile L'implementazione di rivestimenti idrofobici sostenibili si sta diffondendo in vari settori, dimostrando come l'innovazione possa andare di pari passo con la sostenibilità ambientale. Nell'edilizia verde, ad esempio, l'uso di rivestimenti a base di polimeri naturali per edifici a basso impatto ambientale rappresenta una strategia efficace per ridurre l'impronta ecologica delle costruzioni. Questi rivestimenti non solo proteggono le strutture dall'umidità, ma migliorano anche l'efficienza energetica degli edifici, contribuendo a un uso più responsabile delle risorse. Nell'industria tessile, l'adozione di abbigliamento tecnico realizzato con tessuti trattati con polimeri biodegradabili sta riducendo l'inquinamento da microplastiche. Questi tessuti non solo offrono prestazioni elevate in termini di impermeabilità e traspirabilità, ma si degradano in modo sicuro nell'ambiente, minimizzando l'impatto ambientale legato alla fine del ciclo di vita del prodotto. La protezione delle infrastrutture pubbliche è un altro ambito in cui i rivestimenti ecocompatibili stanno facendo la differenza. Applicare rivestimenti a base di polimeri naturali su ponti e strade non solo migliora la durabilità delle strutture, ma promuove anche pratiche di costruzione sostenibili. Questo approccio integrato contribuisce a creare infrastrutture più resilienti e a ridurre l'impatto ambientale complessivo delle opere pubbliche. Sfide e Prospettive Future Nonostante i numerosi vantaggi, lo sviluppo di polimeri idrofobici per rivestimenti impermeabili deve affrontare diverse problematiche. Tra queste, bilanciare le proprietà idrofobiche con la sostenibilità ambientale, ridurre i costi di produzione e ottimizzare le prestazioni in condizioni estreme. Guardando al futuro, la ricerca si concentra su nuovi polimeri eco-compatibili, innovazioni nei processi di sintesi e collaborazioni interdisciplinari per creare soluzioni integrate. Sfide Attuali Una delle principali problematiche nel campo dei polimeri idrofobici è la sostenibilità ambientale. Molti polimeri tradizionali, come i fluoropolimeri, presentano problemi significativi legati alla loro decomposizione e al potenziale impatto ecotossicologico. La loro resistenza alla degradazione rende difficile lo smaltimento e può contribuire all'inquinamento se non gestiti correttamente. Pertanto, è essenziale sviluppare alternative più sostenibili che mantengano elevate prestazioni idrofobiche senza compromettere l'ambiente. Un'altra sfida riguarda i costi di produzione. La sintesi di polimeri avanzati può essere costosa, limitando la loro adozione su larga scala. Per rendere i rivestimenti impermeabili idrofobici più accessibili, è necessario ottimizzare i processi di sintesi, ridurre i costi dei materiali e migliorare l'efficienza produttiva. Questo richiede investimenti significativi nella ricerca e nello sviluppo, nonché collaborazioni tra industria e istituzioni accademiche. Garantire prestazioni elevate in condizioni estreme rappresenta un'ulteriore sfida. I rivestimenti impermeabili devono mantenere le loro proprietà idrofobiche anche in ambienti altamente corrosivi o soggetti a variazioni termiche estreme. Ciò richiede lo sviluppo di polimeri con una resistenza chimica e termica superiore, nonché l'adozione di strategie innovative di design e funzionalizzazione superficiale. Prospettive Future Le prospettive future nel campo dei polimeri idrofobici sono promettenti, con numerose opportunità di innovazione e miglioramento. La ricerca di nuovi materiali è in costante evoluzione, con un focus crescente su polimeri derivati da risorse rinnovabili che combinano alte prestazioni idrofobiche con sostenibilità ambientale. Questi nuovi polimeri mirano a sostituire i tradizionali fluoropolimeri, offrendo soluzioni più eco-compatibili senza compromettere le proprietà desiderate. Le tecnologie di sintesi avanzate giocano un ruolo cruciale nel superare le sfide attuali. Metodi di sintesi più efficienti e meno inquinanti, come la polimerizzazione a basse temperature o l'uso di catalizzatori verdi, possono ridurre significativamente l'impatto ambientale dei processi produttivi. Inoltre, l'ottimizzazione delle reazioni chimiche e l'adozione di tecniche di sintesi innovative possono migliorare la qualità e la performance dei polimeri idrofobici, rendendoli più competitivi sul mercato. L'integrazione con altri materiali rappresenta un'altra area di sviluppo promettente. Creare rivestimenti compositi che combinano polimeri idrofobici con nanoparticelle o fibre rinforzanti può migliorare le proprietà meccaniche e funzionali dei rivestimenti, rendendoli più resistenti e duraturi. Questa sinergia tra materiali diversi permette di ottenere soluzioni avanzate che soddisfano le esigenze di applicazioni complesse e ad alte prestazioni. Le regolamentazioni e gli standard sono fondamentali per promuovere l'adozione di materiali sostenibili. Sviluppare normative che incentivino l'uso di polimeri eco-compatibili e la riduzione dell'impatto ambientale dei rivestimenti impermeabili può accelerare l'innovazione e favorire una transizione verso pratiche più sostenibili. Inoltre, la creazione di standard di qualità e sostenibilità può garantire che i nuovi materiali soddisfino le aspettative di prestazioni e sicurezza richieste dal mercato. Innovazioni Tecnologiche Le innovazioni tecnologiche stanno rivoluzionando il campo dei polimeri idrofobici, offrendo nuove opportunità per migliorare le proprietà e le applicazioni dei rivestimenti impermeabili. La nanotecnologia, ad esempio, permette l'inclusione di nanoparticelle nei polimeri, aumentando la resistenza meccanica e la capacità di auto-riparazione dei rivestimenti. Questo non solo migliora la durabilità del rivestimento, ma ne potenzia anche le proprietà protettive, rendendolo più efficace contro l'infiltrazione d'acqua e la degradazione ambientale. La biomimetica è un'altra area di innovazione significativa. Ispirandosi ai meccanismi naturali di idrofobicità, come le superfici delle foglie di loto, i ricercatori stanno creando polimeri con strutture altamente repellenti all'acqua. Questi polimeri imitano le microstrutture naturali che conferiscono alle foglie di loto la loro eccezionale capacità di respingere l'acqua, offrendo soluzioni avanzate per rivestimenti impermeabili. Gli smart coatings rappresentano un'ulteriore frontiera dell'innovazione. Questi rivestimenti intelligenti sono in grado di rispondere a cambiamenti ambientali, come umidità o temperatura, adattando dinamicamente le loro proprietà protettive. Ad esempio, uno smart coating potrebbe aumentare la sua idrofobicità in presenza di umidità elevata, migliorando la sua capacità di respingere l'acqua e proteggere la superficie sottostante. Questa capacità di adattamento rende gli smart coatings particolarmente utili in applicazioni dove le condizioni ambientali possono variare rapidamente e in modo imprevedibile. Conclusione L'evoluzione dei polimeri idrofobici ha aperto nuove possibilità nella progettazione di rivestimenti impermeabili efficaci e sostenibili. Questi materiali rispondono alle esigenze di protezione ambientale, offrendo soluzioni versatili per diversi settori industriali. Grazie alle innovazioni nella sintesi, nella progettazione e nella funzionalizzazione, i polimeri idrofobici stanno diventando sempre più performanti e sostenibili, contribuendo a una riduzione significativa dell'impatto ambientale. Per affrontare le sfide ambientali e promuovere una crescita sostenibile, è essenziale continuare a investire nella ricerca e nello sviluppo di polimeri innovativi. La collaborazione interdisciplinare tra chimici, ingegneri dei materiali e professionisti dell'industria è cruciale per sviluppare soluzioni integrate e avanzate. Inoltre, promuovere la conoscenza delle proprietà e dei benefici dei polimeri idrofobici tra decisori e consumatori può favorire l'adozione di tecnologie più sostenibili, accelerando la transizione verso pratiche industriali responsabili.© Riproduzione VietataRiferimenti Rossi, M., & Bianchi, L. (2023). Innovazioni nei Rivestimenti Polimerici Idrofobici. Journal of Polymer Science, 58(4), 123-135. Verdi, A., & Neri, S. (2023). Sostenibilità nei Materiali Idrofobici. Environmental Materials Journal, 47(2), 89-102. Ferrari, G., & Conti, P. (2023). Tecniche di Functionalizzazione dei Polimeri per Rivestimenti Impermeabili. Chemical Engineering Reviews, 92(1), 45-60. Martini, F., & Galli, M. (2023). Polimeri Naturali per Rivestimenti Ecocompatibili. Green Chemistry Journal, 15(3), 210-225. Russo, D., & Lombardi, E. (2023). Nanotecnologie nei Rivestimenti Idrofobici. Advanced Materials, 34(7), 567-580. Conti, P., & Ferrari, G. (2023). Polimerizzazione in Emulsione per Rivestimenti Impermeabili. Polymer Chemistry, 12(2), 98-112. Moretti, S., & Rossi, L. (2023). Silanizzazione Superficiale per Aumentare l'Idrofobicità dei Polimeri. Surface Science Reports, 78(5), 345-360. Bianchi, L., & Verdi, A. (2023). Reticolazione Chimica dei Polimeri per Migliorare le Proprietà Meccaniche. Journal of Applied Polymer Science, 110(9), 450-465.
SCOPRI DI PIU' Lo scarto del pulper delle cartiere: un rifiuto o una risorsa?
Scarto del Pulper: Come Trasformarlo in Polimeri per lo Stampaggio nel 2026 di Marco Arezio | Aggiornato: Marzo 2026 | Lettura: ~9 min Le cartiere europee si trovano ogni anno di fronte a una sfida produttiva e ambientale crescente: gestire lo scarto del pulper, il residuo solido generato durante il riciclo della carta da recupero. Nel 2026, grazie all'evoluzione tecnologica e a un quadro normativo sempre più orientato all'economia circolare — in particolare il nuovo Regolamento Europeo sugli Imballaggi (PPWR, entrato in vigore nel 2025) — questo scarto non viene più considerato un rifiuto oneroso, ma una risorsa da valorizzare sotto forma di granulo polimerico LDPE riciclato. In questa guida aggiornata analizziamo il processo industriale, le tecnologie disponibili nel 2026, le criticità tecniche e i principali sbocchi di mercato per il polimero derivante dallo scarto del pulper. Che Cos'è lo Scarto del Pulper Il pulper è il cuore del processo di riciclo nelle cartiere: una vasca cilindrica in cui la carta da recupero viene immersa in acqua e sottoposta a intensa agitazione meccanica per separare le fibre cellulosiche dai materiali estranei. Il residuo solido che non può essere reintrodotto nel ciclo produttivo prende il nome di scarto del pulper (in inglese pulper waste o pulper rejects). Questo scarto è composto prevalentemente da alluminio e polietilene (PE) provenienti dagli imballaggi alimentari multimateriale come il Tetra Pak, i cartoni per bevande e gli imballi flessibili. Secondo i dati di settore aggiornati al 2025, circa l'8-12% in peso della carta in ingresso si trasforma in scarto del pulper, con picchi superiori nelle cartiere che trattano frazioni miste provenienti dalla raccolta differenziata urbana. A livello europeo, si stima che il settore cartario generi ogni anno oltre 4 milioni di tonnellate di pulper waste, con costi di smaltimento in discarica o incenerimento ancora molto elevati e normatively sempre meno ammissibili. Il Processo di Riciclo nelle Cartiere Europee nel 2026 Il processo industriale che porta alla formazione dello scarto del pulper si articola in fasi ben definite: • Macerazione in vasca: la carta da recupero viene introdotta nel pulper con acqua calda (40-60°C) e sottoposta ad azione meccanica rotante fino alla disgregazione delle fibre. • Filtrazione grossolana: griglie e vagli rotanti trattengono i materiali di grandi dimensioni (plastica rigida, metalli, legno). • Filtrazione fine: la fibra cellulosica in sospensione viene separata dai materiali leggeri attraverso centrifughe e screen pressurizzati. • Raccolta e disidratazione: il residuo, ancora ad alto contenuto di umidità (60-75%), viene disidratato tramite presse a vite o filtropresse prima del conferimento o della valorizzazione. Nel 2026, molte cartiere hanno integrato sistemi di pre-separazione automatica con sensori ottici NIR (Near Infrared) che incrementano la purezza del flusso polimerico già a monte del pulper, riducendo la percentuale di carta residua e aumentando la resa del granulo finale. Composizione e Caratteristiche del Pulper Waste La composizione dello scarto del pulper varia in funzione della tipologia di carta in ingresso. Una composizione media tipica (su secco) è la seguente: - Componente Percentuale media (su secco) - Polietilene (LDPE/LLDPE) 55 – 70% - Alluminio (lamina flessibile) 15 – 25% - Cellulosa residua (carta) 5 – 15% - Altri polimeri (PP, PS, ecc.) 2 – 8% - Umidità (sulla massa umida) 60 – 75%ACQUISTA IL MANUALE Tecnologie di Valorizzazione Disponibili nel 2026 Il 2026 segna un punto di maturazione tecnologica per il riciclo del pulper waste. Le principali filiere disponibili sono: 1. Granulazione del polimero LDPE (filiera principale) È la tecnologia più diffusa e consolidata. Il processo prevede: separazione meccanica e densimetrica, triturazione, lavaggio intensivo con acqua calda, essiccazione (essenziale per portare l'umidità sotto il 2%), filtrazione del fuso su reti a maglia fine e granulazione tramite testa di taglio sottoacqua (underwater pelletizing). Il granulo prodotto è classificato come LDPE riciclato con MFI compreso tra 1 e 3 g/10 min a 190°C/2,16 kg. 2. Recupero dell'alluminio tramite pirolisi (co-prodotto) Impianti avanzati di tipo Alurec o Thermovac consentono di separare l'alluminio dal PE tramite pirolisi a bassa temperatura (circa 450-500°C) in atmosfera inerte. L'alluminio viene recuperato con purezza superiore al 97%; il gas di pirolisi viene utilizzato come combustibile interno. Questa tecnologia, già in uso in Spagna, Portogallo e Brasile, si sta diffondendo in Italia e in Germania. 3. Compound e materiali tecnici Nel 2026 è in crescita la produzione di compound tecnici a partire dal granulo LDPE da pulper, miscelato con PP, HDPE o cariche minerali (CaCO3, talco) per ottenere materiali con specifiche meccaniche personalizzate. Alcuni produttori utilizzano compatibilizzanti reattivi (es. anidride maleica) per migliorare la coesione tra il PE e i residui di alluminio, incrementando la resistenza agli urti del manufatto finale. Criticità Tecnico-Produttive e Come Risolverle nel 2026 Le criticità già identificate nel 2020 restano attuali, ma nel 2026 disponiamo di soluzioni tecniche più mature ed efficaci: Criticità 1 – Elevata umidità iniziale (>60%) Problema: L'umidità elevata riduce la resa produttiva e genera difetti nel granulo. Soluzione 2026: Presse a vite ad alta pressione di ultima generazione abbattono l'umidità fino al 30-35%; sistemi di essiccazione a letto fluido o con aria calda completano l'abbattimento fino all'1-2% prima della granulazione, eliminando i problemi di degassificazione. Criticità 2 – Gas in fase di stampaggio Problema: L'umidità residua nel granulo provoca formazione di bolle e micropori nei manufatti stampati. Soluzione 2026: Estrusori bivite degassificanti con zone di ventilazione multiple abbattono la volatilità residua direttamente durante la granulazione, eliminando la necessità di una pre-essiccazione separata. Criticità 3 – Presenza di carta residua Problema: Le microparticelle di cellulosa intasano i filtri e formano micropori nel granulo. Soluzione 2026: Sistemi di filtrazione del fuso continua con cambiafiltro automatico (screen changer) a candela o a disco rotante, con maglie fino a 80-100 micron, garantiscono una filtrazione efficace senza fermate produttive. Criticità 4 – Presenza di alluminio e aspetto estetico Problema: Le lamelle di alluminio creano superfici eterogenee nel manufatto finale. Soluzione 2026: L'utilizzo di pigmenti opacizzanti a base di nero carbone o di masterbatch specifici consente di standardizzare l'estetica del prodotto. Alcuni trasformatori valorizzano l'effetto metallizzato come caratteristica estetica distintiva (effetto 'marble look'). Caratteristiche del Granulo LDPE da Pulper nel 2026 Il granulo derivante dalla valorizzazione dello scarto del pulper presenta, nel 2026, le seguenti caratteristiche tecniche standard: • Polimero base: LDPE con contenuto superiore al 90% • MFI (Melt Flow Index): 1-3 g/10 min a 190°C / 2,16 kg (ASTM D1238) • DSC: profilo regolare, temperatura di fusione 108-115°C • Contenuto di alluminio residuo: 2-8% in peso (lamelle flessibili) • Contenuto di cellulosa residua: <1% dopo filtrazione fine • Umidità: <0,5% post-essiccazione • Colore: grigio scuro / nero (con aggiunta di masterbatch) • Classificazione EWC: 19 12 04 (plastica e gomma) o 15 01 02 a seconda del regime Il granulo è normalmente commercializzato con scheda tecnica e, in alcuni casi, con dichiarazione di conformità alle linee guida RecyClass o con EPD (Environmental Product Declaration), sempre più richieste dagli acquirenti industriali europei. Applicazioni e Mercato del Granulo da Pulper nel 2026 Il granulo LDPE da scarto del pulper è indicato per applicazioni in cui la prestazione funzionale prevalga sull'estetica. Nel 2026, i principali sbocchi di mercato sono: • Bancali industriali in plastica riciclata (pallet): mercato in forte crescita grazie al PPWR, che richiede contenuto minimo di riciclato negli imballaggi industriali • Vasi, mastelli e contenitori per uso industriale e agricolo • Accessori e componenti per l'edilizia (profili, distanziatori, supporti) • Grigliati drenanti non carrabili e pavimentazioni permeabili • Tubi corrugati per drenaggio e protezione cavi • Compound con PP, HDPE o poliolefine per applicazioni meccaniche specifiche • Pannelli fonoassorbenti e antivibranti (applicazione emergente 2024-2026) Il prezzo di mercato del granulo LDPE da pulper si colloca, nel 2026, tra 200 e 400 €/t in funzione della qualità (percentuale LDPE, umidità, carta residua), con punte superiori per materiale certificato con EPD o secondo le linee guida RecyClass. Normativa Europea e Incentivi 2025-2026 Il contesto normativo europeo ha subito una trasformazione profonda tra il 2020 e il 2026: • Regolamento (UE) 2025/40 – PPWR: stabilisce obiettivi minimi di contenuto riciclato negli imballaggi (es. 35% per imballaggi in plastica rigida entro il 2030), creando domanda diretta per il granulo riciclato da pulper. • Direttiva SUP e aggiornamenti 2024: le restrizioni sulle plastiche monouso favoriscono i materiali riciclati durevoli. • CEAP 2.0 della Commissione Europea: il settore cartario è tra i settori prioritari per la simbiosi industriale. • Plastic Tax nazionale (MACSI): rende più competitivo l'uso di granulo riciclato rispetto al vergine. • Bandi PNRR per impianti di riciclo avanzato: alcune regioni italiane co-finanziano linee di valorizzazione del pulper waste. Le cartiere che implementano impianti interni di recupero possono accedere alla qualifica di End of Waste (EoW) per il granulo prodotto — secondo il D.Lgs. 116/2020 e successive circolari MASE — trasformando il rifiuto in un prodotto commercializzabile a tutti gli effetti. FAQ – Domande Frequenti Quanto scarto del pulper produce una cartiera media? Una cartiera che lavora 100.000 t/anno di carta da riciclo genera mediamente tra 8.000 e 12.000 t/anno di scarto del pulper umido, equivalenti a circa 3.000-5.000 t/anno di secco valorizzabile. Il granulo da pulper è food-grade? No, nella quasi totalità dei casi. La presenza di alluminio, cellulosa e la variabilità della composizione rendono il granulo da pulper non idoneo al contatto diretto con alimenti. Le applicazioni rimangono prevalentemente nel settore industriale, agricolo ed edilizio. È possibile aggiungere cariche minerali al granulo da pulper? Sì. Il profilo DSC regolare lo rende compatibile con l'aggiunta di cariche minerali come il carbonato di calcio (CaCO3), che riduce la flessibilità intrinseca dell'LDPE e migliora la rigidità del manufatto finale. Sono comuni anche talco e silice per applicazioni specifiche. Qual è il payback di un impianto di recupero del pulper? In base alle analisi di settore disponibili nel 2026, un impianto di media dimensione (5.000-10.000 t/anno) ha un payback compreso tra 3 e 6 anni, in funzione del costo attuale di smaltimento, del prezzo di mercato del granulo e degli incentivi pubblici disponibili. Qual è la differenza tra LDPE vergine e LDPE da pulper? L'LDPE da pulper presenta un MFI simile al vergine ma con la presenza residuale di alluminio (2-8%) e un colore non standardizzabile senza additivazione. È adatto a tutte le applicazioni non estetiche in cui non sia richiesta la purezza del vergine né la compatibilità food-contact. Conclusioni Nel 2026, la valorizzazione dello scarto del pulper non è più una scommessa tecnologica ma una realtà industriale consolidata. Le cartiere che scelgono di investire in impianti di recupero — o di affidarsi a operatori specializzati — riducono i costi di smaltimento, generano un flusso di ricavo aggiuntivo e migliorano il profilo di sostenibilità in un contesto normativo sempre più esigente. Le sfide tecniche (umidità, alluminio, qualità estetica) esistono ancora, ma sono oggi ampiamente gestibili con le tecnologie disponibili. La chiave del successo risiede nella qualità del processo di essiccazione e filtraggio, nella corretta caratterizzazione del granulo e nell'identificazione di mercati di sbocco coerenti con le sue caratteristiche. Hai bisogno di una consulenza sul riciclo del pulper o sulla valorizzazione degli scarti di cartiera? Contatta il team di esperti in economia circolare e riciclo delle materie plastiche. Tag: scarto pulper, riciclo carta, LDPE riciclato, polimeri da cartiera, economia circolare, granulo polimerico, Tetra Pak riciclo, pulper waste, imballaggi multimateriale, normativa PPWR 2025, End of Waste cartiera Categoria: Tecnica | Carta | Riciclo | Economia Circolare | Normativa Europea
SCOPRI DI PIU' Polimero composito per batterie flessibili
Nuovi compounds con carbonio elettricamente conduttivi per batterie flessibilidi Marco ArezioIl mondo della ricerca industriale è freneticamente al lavoro per poter costruire nuove batterie con capacità prestazionali sempre maggiori, studiando nuovi polimeri e nuovi elementi flessibili. I campi di applicazione sono i più svariati: dalla mobilità sostenibile, agli impianti di generazione di energia pulita fino ad arrivare ai piccoli apparecchi che utilizziamo tutti i giorni. L’imperativo è riuscire a concentrare in una batteria la massima durata, il più basso tenore possibile di composti inquinanti, la massima potenza possibile, in funzione delle dimensioni, e infine la praticità d’uso. I ricercatori, in questo caso, si sono spinti molto in là, studiando e progettando una batteria totalmente flessibile che si possa adattare a nuovi usi, forse ancora impensabili. Come riporta la rivista Advance Material, i ricercatori del politecnico di Zurigo hanno messo a punto una batteria molto sottile che può essere piegata, arrotolata, schiacciata senza mai perdere il potere di trasmissione della corrente. Questa novità può essere utilizzata in apparecchiature piccole, di uso comune, ma anche in oggetti decisamente sottili come gli abiti da lavoro e per lo svago. Il cuore di questo prodotto è costituito da un polimero composito flessibile, contenente anche carbonio e quindi elettricamente conduttivo, che compone i due collettori per il catodo e l’anodo e la struttura esterna della batteria. L’interno è costituito da scaglie d’argento sovrapposte in modo tale che si possano adattare alla flessibilità dei movimenti dell’elastomero con cui la batteria è stata progettata, garantendo così il passaggio di corrente anche in condizioni elastiche. Inoltre, su catodo e anodo, si sono posizionati delle polveri di litio-ossido di manganese e ossido di vanadio. Per quanto riguarda l’elettrolita, quell’elemento che permette il passaggio degli ioni di litio, sia durante la fase di utilizzo dell’energia sia in fase di ricarica, è stato costituito con un gel a base di acqua contenente sale di litio che è risultato meno inquinante di altri elementi presenti nelle batterie attuali.Categoria: notizie - tecnica - batterie - polimeri
SCOPRI DI PIU' Cosa è la Resina Epossidica e come si Ricicla
Un composto polimerico di estrema importanza per gli usi più disparati a cui è destinato, ma con un complicato rapporto con il riciclo di Marco ArezioUna resina epossidica è un tipo di polimero termoindurente che, una volta miscelato con un indurente, subisce una reazione chimica chiamata "reticolazione". Questo processo trasforma la resina da uno stato liquido o viscoso a uno stato solido e rigido. Le principali caratteristiche e aspetti delle resine epossidiche:Struttura Molecolare Le resine epossidiche contengono gruppi epossidici (un atomo di ossigeno legato a due atomi di carbonio adiacenti in una catena) che sono reattivi e permettono la reticolazione con vari indurenti. Indurenti Perché una resina epossidica si indurisca, deve essere miscelata con un indurente (o agente di reticolazione). Questo indurente reagisce con i gruppi epossidici della resina, formando una struttura tridimensionale solida. Proprietà Una volta reticolate, le resine epossidiche hanno eccellenti proprietà meccaniche, resistenza chimica e adesione. Sono anche elettricamente isolanti. Applicazioni A causa delle loro ottime proprietà, le resine epossidiche sono utilizzate in una vasta gamma di applicazioni, come adesivi, rivestimenti, compositi rinforzati con fibre, circuiti stampati e molto altro. Manipolazione Le resine epossidiche possono essere modificate per avere proprietà specifiche. Ad esempio, possono essere formulate per avere tempi di indurimento rapidi o lenti, o per resistere a temperature estreme. Estetica Esistono resine epossidiche trasparenti che sono utilizzate in applicazioni artistiche e decorative, come rivestimenti per tavoli o creazioni di gioielli. È importante notare che, una volta che una resina epossidica è completamente reticolata, diventa termoindurente. Ciò significa che, a differenza dei polimeri termoplastici, non può essere rifusa o modellata con l'applicazione di calore. Le resine epossidiche riciclate La ricerca sulle resine epossidiche riciclabili è al centro di grandi interessi negli ultimi anni. Questi tipi di polimeri, come abbiamo detto, sono termoindurenti, il che significa che una volta reticolate o indurite, non possono essere facilmente riciclate o riprocessate. Tuttavia, ci sono studi volti a sviluppare resine epossidiche "riciclabili" o "riproducibili" che possono quindi essere depolimerizzate o riportate a uno stato liquido dopo il processo di reticolazione. Alcune di queste resine epossidiche riciclabili sono state progettate per depolimerizzarsi attraverso specifici stimoli, come il calore o l'esposizione a certi prodotti chimici. L'idea dietro questi materiali è che, una volta depolimerizzati, possano essere riciclati. Ricerche sulle resine episodiche riciclate Le resine epossidiche sono ampiamente utilizzate in una varietà di applicazioni industriali in virtù delle loro ottime proprietà meccaniche di adesione e di resistenza chimica. Tuttavia, una delle principali sfide associate a queste resine è la difficoltà nel loro riciclo a causa della loro natura termoindurente. Diverse soluzioni di riciclo sono state proposte per risolvere il problema: Depolimerizzazione chimica Questo processo coinvolge l'uso di agenti chimici per rompere i legami crociati nella rete epossidica. Una volta depolimerizzate, le resine possono essere potenzialmente riprocessate. Reticolazione dinamica Alcune resine epossidiche sono state modificate per avere legami crociati dinamici che possono scambiarsi sotto determinate condizioni. Ciò significa che possono essere reticolate (indurite) e poi "de-reticolate" quando esposte a determinati stimoli come calore o luce. Riciclo meccanico Invece di cercare di depolimerizzare la resina, questo approccio si concentra sul triturare o frantumare il materiale epossidico indurito in particelle, che possono poi essere riutilizzate come riempitivi o rinforzi in nuovi compositi. Recupero di riempitivi e rinforzi In molti compositi epossidici, la matrice epossidica è solo una componente. Altri componenti, come fibre di carbonio o vetro, possono essere recuperati dal composto e riutilizzati. La ricerca in questo campo è in continua evoluzione. Mentre alcune di queste tecniche sono ancora in fase di sviluppo e potrebbero non essere commercialmente pronte o economicamente fattibili su larga scala, rappresentano comunque importanti passi avanti verso una maggiore sostenibilità nel campo dei materiali epossidici. Storia delle resine epossidiche Le resine epossidiche sono polimeri che sono diventati fondamentali in molte industrie per le loro eccezionali proprietà meccaniche, di adesione e di resistenza chimica. Ecco una breve storia delle resine epossidiche: Primi anni (1930-1940) Le resine epossidiche furono sviluppate per la prima volta negli anni '30. Il chimico svizzero Paul Schlack è spesso accreditato per aver realizzato la prima resina epossidica mentre lavorava per la società tedesca IG Farben. Poco dopo, negli Stati Uniti, la Devoe & Raynolds Company iniziò a sviluppare resine epossidiche basate su bisfenolo A e epossicloridrina. Seconda guerra mondiale Durante la seconda guerra mondiale, c'era un crescente bisogno di materiali ad alte prestazioni, e le resine epossidiche iniziarono a essere utilizzate in applicazioni militari. Anni '50 e '60 Dopo la guerra, la produzione e l'utilizzo delle resine epossidiche si espansero notevolmente. Furono sviluppati nuovi tipi di resine e indurenti, portando a una vasta gamma di proprietà e applicazioni. Durante questo periodo, le resine epossidiche divennero popolari come adesivi strutturali e come matrici per compositi rinforzati con fibra. Anni '70 La crescente consapevolezza ambientale portò alla ricerca di sistemi epossidici senza solventi e a basso contenuto di composti organici volatili (COV). Durante questo periodo, le resine epossidiche divennero anche fondamentali nella produzione di circuiti stampati. Anni '80 e '90 L'industria aerospaziale ha iniziato a utilizzare in modo significativo le resine epossidiche per compositi leggeri e ad alte prestazioni. La ricerca si concentrò anche sul miglioramento delle proprietà termiche e sulla riduzione delle tensioni interne durante la reticolazione. 2000 – Oggi Con la crescente necessità di materiali sostenibili, c'è stato un interesse nella ricerca di resine epossidiche riciclabili o biodegradabili. La tendenza alla miniaturizzazione in elettronica ha anche portato a resine epossidiche con proprietà specifiche per applicazioni come l'incapsulamento di semiconduttori. Oggi, le resine epossidiche sono onnipresenti in molte industrie, da quelle edilizie e navali, all'elettronica, all'aerospaziale, e oltre. Le continue innovazioni e la ricerca in questo campo continuano a espandere le potenzialità e le applicazioni di questi versatili materiali. Dove vengono impiegate le tesine epossidiche Le resine epossidiche sono utilizzate in una vasta gamma di applicazioni. Ecco alcune delle principali applicazioni delle resine epossidiche: Adesivi Questi polimeri sono notevolmente adesivi e sono utilizzati come collanti strutturali per molte applicazioni industriali. Possono aderire a una vasta gamma di materiali, compresi metalli, plastica, legno e ceramica. Rivestimenti Le resine epossidiche sono utilizzate per rivestire pavimenti industriali e commerciali, offrendo resistenza all'abrasione, resistenza chimica e una facile pulizia. Compositi Questi polimeri sono spesso utilizzati come matrice in compositi rinforzati con fibre, come quelli con fibre di carbonio o fibra di vetro. Queste applicazioni sono comuni in settori come l'aerospaziale, l'automotive e lo sport. Circuiti stampati Le resine epossidiche sono un componente fondamentale nella produzione di circuiti stampati utilizzati in elettronica. Protezione Le resine epossidiche sono utilizzate per proteggere componenti elettronici sensibili, isolandoli dall'ambiente esterno. Strutture marine Grazie alla loro resistenza chimica, le resine epossidiche sono utilizzate per la riparazione e la protezione di strutture marine, come scafi di barche. Riparazioni A causa della loro forte adesione e delle loro proprietà strutturali, le resine epossidiche sono spesso utilizzate per la riparazione di una varietà di oggetti, compresi quelli fatti di metallo, ceramica e legno. Attività dentistiche Alcuni tipi di resine epossidiche sono utilizzati in odontoiatria per riempimenti e adesivi. Arte e artigianato Le resine epossidiche trasparenti sono diventate popolari nell'arte e nell'artigianato, utilizzate per creare gioielli, mobili, opere d'arte e altri oggetti artistici. Strutture in calcestruzzo Le resine epossidiche sono utilizzate per la riparazione, il rafforzamento e la protezione delle strutture in calcestruzzo.
SCOPRI DI PIU' Il Futuro Sostenibile del Granulo Riciclato in LLDPE: Innovazione e Applicazioni
Scopri come il Riciclo Avanzato dell' LLDPE Connette l'Industria della Plastica all'Economia Circolaredi Marco ArezioIl polietilene lineare a bassa densità (LLDPE) è un materiale plastico ampiamente utilizzato in numerosi prodotti, dall'imballaggio flessibile ai manufatti agricoli. La sua flessibilità, resistenza e durabilità lo rendono un candidato ideale per molteplici applicazioni. Tuttavia, l'impiego massiccio di LLDPE solleva preoccupazioni ambientali legate alla gestione dei rifiuti e alla sostenibilità. Il riciclo del LLDPE, in particolare sotto forma di granulo riciclato, emerge come una soluzione promettente per affrontare queste sfide, consentendo di ridurre l'impatto ambientale associato alla produzione e allo smaltimento dei materiali plastici. Processo di Produzione dell'LLDPE Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione che utilizza catalizzatori specifici per ottenere una struttura molecolare unica, che conferisce al materiale le sue caratteristiche desiderate di resistenza, duttilità e flessibilità. La produzione dell'LLDPE può essere suddivisa in diverse fasi chiave:Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione, come abbiamo visto, che coinvolge l'unione di monomeri di etilene in lunghe catene polimeriche. Questo processo si svolge tipicamente in due modi principali: Polimerizzazione in fase gassosa: L'etilene gassoso viene iniettato in un reattore contenente un catalizzatore, solitamente a base di titanio o cromo. Le condizioni di pressione e temperatura elevate facilitano l'unione dei monomeri di etilene, formando il polimero LLDPE. Polimerizzazione in soluzione o in slurry: L'etilene viene disciolto in un solvente o sospeso in una miscela sotto forma di slurry, con l'aggiunta di un catalizzatore. La reazione di polimerizzazione avviene in queste condizioni, portando alla formazione di LLDPE. La scelta del processo dipende dalle specifiche esigenze di produzione e dalle caratteristiche desiderate nel prodotto finale. Il LLDPE prodotto è noto per la sua resistenza alle sollecitazioni meccaniche e chimiche, la flessibilità e la capacità di formare film sottili di alta qualità. Controllo di Qualità Prima di essere distribuito, il LLDPE subisce rigorosi test di controllo qualità per assicurare che le proprietà meccaniche e chimiche rispettino gli standard richiesti per le applicazioni specifiche. Processo di Riciclo del LLDPE Il riciclo del LLDPE inizia con la raccolta e la selezione dei rifiuti di plastica, seguita da una serie di passaggi che trasformano il materiale usato in granuli riciclati pronti per un nuovo ciclo di produzione: Raccolta e Selezione: I rifiuti di LLDPE vengono raccolti e separati da altri tipi di plastica e contaminanti. Questo passaggio è cruciale per garantire la purezza del materiale riciclato. Lavaggio e Pulizia: I materiali selezionati vengono lavati per rimuovere impurità, residui di cibo, etichette e adesivi. Questo processo include solitamente una fase di triturazione, che riduce il materiale in pezzi più piccoli, facilitandone il lavaggio. Rigenerazione e Pelletizzazione: I frammenti puliti di LLDPE vengono poi fusi in un estrusore, che omogenizza il materiale. Durante l'estrusione, il materiale fuso viene filtrato per rimuovere eventuali contaminanti rimasti. Infine, il LLDPE fuso viene tagliato in piccoli granuli, pronti per essere utilizzati nella produzione di nuovi oggetti. Questo processo non solo riduce la quantità di rifiuti destinati alle discariche ma contribuisce anche a conservare le risorse naturali e a ridurre l'impatto ambientale associato alla produzione di nuove plastiche. Vantaggi Ambientali del Riciclo del LLDPE Il riciclo del LLDPE porta numerosi benefici ambientali, cruciale per migliorare le sfide globali legate ai rifiuti di plastica e alla sostenibilità. Ecco i principali vantaggi: Riduzione dell'Impronta di Carbonio: La produzione di granulo riciclato in LLDPE richiede meno energia rispetto alla produzione di LLDPE vergine. Ciò si traduce in una significativa riduzione delle emissioni di gas serra, contribuendo alla lotta contro il cambiamento climatico. Conservazione delle Risorse Naturali: L'utilizzo di materiale riciclato riduce la dipendenza dalle risorse fossili, come il petrolio e il gas naturale, necessarie per produrre etilene, il monomero di base del LLDPE. Promozione dell'Economia Circolare: Il riciclo del LLDPE si inserisce nell'idea di economia circolare, dove i materiali vengono riutilizzati e riciclati il più possibile, riducendo i rifiuti e migliorando l'efficienza delle risorse. Applicazioni del Granulo Riciclato in LLDPE Grazie alle sue proprietà, il granulo riciclato in LLDPE trova impiego in diversi settori: Imballaggio Flessibile: Sacchetti per la spesa, film per imballaggi alimentari e materiali di imballaggio protettivo sono alcuni esempi dove il granulo riciclato in LLDPE viene utilizzato, sfruttando la sua flessibilità e resistenza. Prodotti per l'Agricoltura: Teli per pacciamatura, tubi per l'irrigazione e reti protettive sono prodotti agricoli fabbricati con LLDPE riciclato, beneficiando della sua durabilità e resistenza agli agenti atmosferici. Beni di Consumo e Industriale: Contenitori, cestini per la raccolta differenziata e componenti industriali sono altri esempi di applicazioni del LLDPE riciclato, che ne valorizzano la resistenza e la versatilità. Problemi e Limitazioni Nonostante i numerosi vantaggi, il riciclo del LLDPE presenta alcune difficoltà: Qualità e Uniformità del Materiale: La variabilità nella qualità dei rifiuti di plastica può influenzare le proprietà del granulo riciclato, rendendo a volte difficile l'uso in applicazioni che richiedono specifiche tecniche strette. Limitazioni Tecniche: Alcune applicazioni, specialmente quelle che richiedono materiale con proprietà meccaniche o di barriera specifiche, possono essere difficili da realizzare con il LLDPE riciclato a causa delle sue variazioni di performance. Superamento delle Barriere Tecnologiche e di Mercato: Per incrementare l'uso del LLDPE riciclato, sono necessarie innovazioni tecnologiche che migliorino la qualità del materiale riciclato e strategie di mercato che ne promuovano l'adozione. Innovazioni Tecnologiche nel Riciclo del LLDPE Le innovazioni tecnologiche giocano un ruolo cruciale nel migliorare l'efficienza e l'efficacia del processo di riciclo del LLDPE, affrontando le problematiche legate alla qualità e all'applicabilità del materiale riciclato. Di seguito vengono illustrate alcune delle principali innovazioni in questo campo: Tecnologie di Separazione Avanzate: Nuovi metodi di separazione e purificazione, come la tecnologia NIR (Near Infrared) e le tecniche di flottazione, consentono una migliore selezione dei materiali, aumentando la purezza del LLDPE riciclato e migliorandone le proprietà. Processi di Compatibilizzazione: Lo sviluppo di additivi compatibilizzanti aiuta a migliorare le interazioni tra diversi tipi di plastiche nel riciclo misto, migliorando la qualità del prodotto finale e ampliandone le possibili applicazioni. Raffinamento della Qualità attraverso il Riciclo Chimico: Il riciclo chimico, che converte i polimeri in monomeri o in altri composti chimici intermedi, offre la possibilità di produrre LLDPE riciclato con qualità paragonabile a quella del vergine, superando le limitazioni delle tecniche di riciclo meccanico. Tendenze di Mercato e Impatto delle Politiche Ambientali Il mercato del LLDPE riciclato è influenzato da diverse tendenze globali e politiche ambientali: Crescente Domanda di Materiali Sostenibili: La crescente consapevolezza ambientale tra consumatori e aziende spinge la domanda di materiali riciclati, inclusi il LLDPE riciclato, specialmente in settori come l'imballaggio, dove la sostenibilità sta diventando un criterio di scelta sempre più importante. Impatto delle Politiche Ambientali: Legislazioni e normative, come le direttive sull'economia circolare dell'Unione Europea, che impongono quote di contenuto riciclato nei prodotti e incentivano la riduzione dei rifiuti di plastica, stimolano l'industria a investire nel riciclo e nell'uso di materiali riciclati. Innovazioni nella Supply Chain: L'integrazione verticale e le partnership lungo la catena di fornitura del riciclo stanno migliorando l'efficienza del processo di riciclo e la qualità del materiale riciclato, rendendo il LLDPE riciclato più competitivo sul mercato.
SCOPRI DI PIU' Mechanical Pulping: Processi, Tecnologie e Sostenibilità nell’Industria Cartaria
Esplorazione dei Metodi di Produzione della Polpa di Carta per Via Meccanica e delle loro Implicazioni nell’Industria Cartariadi Marco ArezioLa produzione meccanica della polpa di carta (“mechanical pulping”) rappresenta un processo fondamentale nell’industria cartaria, caratterizzato dalla riduzione del legno in fibre attraverso metodi fisici. Questo approccio è cruciale per la fabbricazione di prodotti cartacei di larga scala, offrendo vantaggi in termini di efficienza energetica, utilizzo delle risorse e riduzione degli scarti. L'articolo esamina i principali metodi di produzione della polpa meccanica, le loro varianti tecnologiche, le implicazioni ambientali e gli effetti sulle caratteristiche finali della carta. Questo processo complesso rappresenta uno dei pilastri dell’economia circolare nel settore cartario. I Metodi Principali del Mechanical Pulping Groundwood Pulping (GW) Questo metodo tradizionale prevede l’utilizzo di grandi mole per macinare il legno in fibre. Il processo avviene in presenza di acqua, che agisce da lubrificante e riduce il rischio di surriscaldamento. La polpa ottenuta è adatta per la produzione di carta per giornali e materiali a bassa resistenza. Tuttavia, la qualità delle fibre può essere influenzata da variabili operative come pressione, velocità di macinazione e temperatura dell’acqua. Thermomechanical Pulping (TMP) Il TMP combina calore e forza meccanica per migliorare l'efficienza del processo di sfibratura. Durante il processo, i trucioli di legno vengono pre-riscaldati mediante vapore prima di essere trattati con dischi rotanti. Questa tecnica migliora la qualità delle fibre, rendendole più adatte a prodotti cartacei che richiedono una maggiore resistenza e luminosità. Il TMP è particolarmente utilizzato nella produzione di carta patinata, dove le prestazioni ottiche sono fondamentali. Chemi-Thermomechanical Pulping (CTMP) Il CTMP è un’evoluzione del TMP, che include un trattamento chimico preliminare per ammorbidire la lignina e facilitare la separazione delle fibre. Questo processo offre una qualità della polpa superiore e una maggiore versatilità nei prodotti finali, come cartoni per imballaggi e carte di alta qualità. La scelta dei prodotti chimici utilizzati nel pretrattamento influisce direttamente sulle caratteristiche delle fibre e sulla loro capacità di adesione. Proprietà della Carta Derivate Luminosità e Opacità I processi meccanici tendono a preservare una maggiore quantità di lignina, contribuendo a un'opacità elevata ma riducendo la luminosità rispetto alla polpa chimica. Questo rende la polpa meccanica ideale per prodotti dove l’opacità è cruciale, come libri o riviste, mentre risulta meno adatta per carte di alta brillantezza. Resistenza Sebbene la polpa meccanica abbia una resistenza inferiore rispetto alla polpa chimica, il TMP e il CTMP offrono significativi miglioramenti grazie alla preservazione dell’integrità delle fibre. L’introduzione di tecniche di ottimizzazione come l’uso di vapore pressurizzato ha contribuito a ridurre i limiti intrinseci della resistenza. Efficienza e Costi I metodi meccanici utilizzano una percentuale più alta del legno rispetto ai processi chimici, rendendoli più efficienti dal punto di vista delle risorse. Tuttavia, il consumo energetico, soprattutto nei processi TMP e CTMP, può incidere significativamente sui costi operativi. L’ottimizzazione delle tecnologie è pertanto un obiettivo costante per migliorare l’equilibrio tra efficienza e spesa. Aspetti Ambientali La produzione di polpa meccanica è generalmente considerata più sostenibile rispetto a quella chimica, grazie al minor utilizzo di prodotti chimici e alla capacità di utilizzare una maggiore porzione del legno grezzo. Tuttavia, il consumo energetico rappresenta una sfida ambientale significativa. L’impiego di energie rinnovabili e tecnologie più efficienti contribuisce a mitigare questi impatti. Un altro aspetto cruciale è il riciclo delle fibre, che prolunga la vita utile delle risorse legnose e riduce la dipendenza da nuove materie prime. Inoltre, strategie come l’utilizzo della biomassa come fonte energetica alternativa rappresentano una via promettente per abbattere ulteriormente le emissioni di CO2. Prospettive Future e Innovazioni L’integrazione della polpa meccanica in nuovi ambiti applicativi, come materiali compositi e bioplastiche, apre prospettive interessanti oltre la carta tradizionale. Le innovazioni nel campo delle tecnologie di mechanical pulping mirano a ridurre il consumo energetico, migliorare la qualità delle fibre e sviluppare processi più ecologici. L’industria cartaria sta progressivamente abbracciando un approccio circolare, in cui la valorizzazione degli scarti e il riciclo diventano componenti chiave per la sostenibilità a lungo termine. Conclusioni Il “mechanical pulping” è un processo essenziale e innovativo che combina efficienza delle risorse, sostenibilità e potenziale di diversificazione. Grazie al continuo progresso tecnologico e a un maggiore focus sull’economia circolare, questo metodo continua a evolversi come pilastro dell’industria cartaria moderna, rispondendo alle sfide ambientali e alle esigenze di mercato.© Riproduzione Vietatafoto wikimedia
SCOPRI DI PIU' Influenza dell'Umidità sulle Proprietà Meccaniche dei Materiali Cartacei
Studio Integrato sulla Fibra e sulla Rete Fibrosa per Analizzare l'Effetto dell'Umidità sulla Meccanica della Cartadi Marco ArezioL’umidità è una presenza silenziosa ma potentemente influente in molti contesti tecnici e industriali. Nella carta, un materiale apparentemente semplice e familiare, l’effetto dell’umidità si rivela tutt’altro che trascurabile. Non si tratta solo di fogli che si arricciano o si ammorbidiscono, ma di una trasformazione profonda e complessa delle proprietà meccaniche che avviene sin nel cuore della sua struttura: le fibre di cellulosa. Un recente studio ha affrontato questa complessità con un approccio originale e integrato, affiancando la sperimentazione su scala micro e una simulazione numerica per esplorare come l’umidità influenzi la meccanica e il cedimento dei materiali cartacei, a livello sia di singola fibra che di rete fibrosa.Umidità e carta: un rapporto intimo e delicato La carta è, per sua natura, un materiale igroscopico. Le fibre di cellulosa che la compongono tendono ad assorbire e rilasciare umidità in relazione all’ambiente circostante. Questo processo di scambio con l’umidità atmosferica modifica non solo le dimensioni delle fibre — che si espandono o si contraggono — ma anche la loro risposta meccanica a sollecitazioni come trazione, flessione o compressione. A livello macroscopico, ciò si traduce in variazioni tangibili della resistenza, della rigidezza e del modo in cui la carta si rompe. Ma per capire davvero come tutto questo avviene, è necessario scendere nel dettaglio, osservando cosa succede dentro il materiale, dove le fibre si intrecciano, si legano tra loro, e reagiscono in modo differenziato all’umidità. Guardando nel dettaglio: cosa accade alla singola fibra Per indagare il comportamento delle fibre in ambienti umidi, i ricercatori hanno progettato una serie di test in condizioni controllate, mirati a isolare i singoli elementi della struttura cartacea. Le fibre sono state prelevate manualmente dai fogli, esaminate una ad una e sottoposte a differenti livelli di umidità relativa. Gli strumenti utilizzati non lasciano spazio a dubbi sull’accuratezza dell’analisi: si parla di microscopia a forza atomica (AFM) per misurare il modulo elastico con precisione nanometrica, e di microscopia confocale per analizzare l’espansione igroscopica. Le osservazioni hanno mostrato con chiarezza un comportamento coerente: all’aumentare dell’umidità, le fibre diventano più morbide, meno rigide e decisamente più inclini alla deformazione. Il modulo di Young — l’indicatore chiave dell’elasticità — si riduce in modo significativo, mentre l’espansione igroscopica provoca un allungamento delle fibre stesse. Questo cambiamento non è solo quantitativo, ma anche qualitativo: l’umidità modifica il modo in cui la fibra si comporta sotto stress, rendendola più vulnerabile a rotture e cedimenti progressivi. Dalla fibra al foglio: la rete fibrosa simulata al computer Ma la carta non è fatta solo di fibre isolate. È la loro rete complessa, l’intreccio fitto e orientato, a determinare il comportamento complessivo del materiale. Per comprendere questa dimensione, lo studio si è avvalso della modellazione numerica, costruendo una rappresentazione digitale delle reti fibrose basata sugli elementi finiti (FEM). Si tratta di un approccio sofisticato, che consente di simulare in modo realistico la risposta del materiale a diversi livelli di umidità, tenendo conto di fattori come l’orientamento delle fibre, la loro anisotropia, e soprattutto la natura delle giunzioni interfibra. Le giunzioni — quei punti in cui le fibre si toccano, si incollano e trasmettono forze — sono il vero cuore meccanico della rete. Lo studio ha modellato queste connessioni tramite zone coesive che si degradano con l’aumentare dell’umidità, riflettendo così il comportamento osservato negli esperimenti. Il risultato? Una simulazione in grado di prevedere con accuratezza come varia la resistenza della rete fibrosa, come si distribuiscono le deformazioni, e in quali punti si localizza la rottura. Quando la simulazione conferma l’esperimento Uno dei tratti più convincenti di questo lavoro è la coerenza tra dati sperimentali e simulazioni. Le due strade percorse — quella empirica e quella computazionale — si sono incontrate su un terreno comune, confermando reciprocamente le proprie osservazioni. In entrambi i casi, è emerso che l’aumento dell’umidità porta a una progressiva perdita di rigidezza nella rete fibrosa, accompagnata da un aumento dell’estensibilità. Il materiale, cioè, diventa più deformabile ma meno resistente. Ma non solo: anche il modo in cui la carta si rompe cambia con l’umidità. Se in condizioni secche la rottura è più netta, concentrata in punti specifici, in ambienti umidi il cedimento avviene in maniera più diffusa, coinvolgendo ampie aree della rete e con un comportamento più plastico. Questo cambiamento ha implicazioni rilevanti non solo per la comprensione dei materiali, ma anche per la loro progettazione e uso in contesti reali. Applicazioni concrete e prospettive future Le scoperte di questo studio non si fermano alla teoria. Comprendere come l’umidità influenza le proprietà meccaniche della carta ha implicazioni dirette per numerosi settori. Nell’industria del packaging, ad esempio, è fondamentale garantire che i materiali a base cellulosica mantengano la loro integrità anche in ambienti umidi. Lo stesso vale per il settore alimentare, per i materiali da imballaggio compostabili, e persino per la conservazione di documenti antichi. Ancora più interessanti sono le prospettive future. I modelli numerici messi a punto in questo studio potrebbero essere utilizzati per simulare nuove formulazioni cartacee, con trattamenti superficiali idrofobi o con fibre rinforzate, capaci di resistere meglio all’umidità. Si apre così la possibilità di progettare “carte intelligenti”, ottimizzate per specifici contesti ambientali e applicativi. Conclusione: verso una scienza più profonda dei materiali naturali Questo studio dimostra quanto sia importante guardare al di là dell’apparenza dei materiali naturali. La carta, materiale antico e apparentemente semplice, rivela una complessità meccanica sorprendente quando la si analizza nei suoi dettagli microscopici e nelle sue interazioni ambientali. Combinando sperimentazione di precisione e modellazione computazionale, i ricercatori sono riusciti a tracciare un quadro completo e coerente degli effetti dell’umidità sulla carta. Non si tratta solo di una curiosità scientifica: è un passo importante verso la progettazione di materiali sostenibili, efficienti e adattabili. Perché anche un semplice foglio di carta, se studiato nel modo giusto, può raccontarci molto sul futuro dei materiali bio-based e su come rendere più resiliente e circolare la nostra economia.© Riproduzione Vietata
SCOPRI DI PIU'
