





 Come Realizzare e Utilizzare un Densificato in LDPE Post Consumo Performante
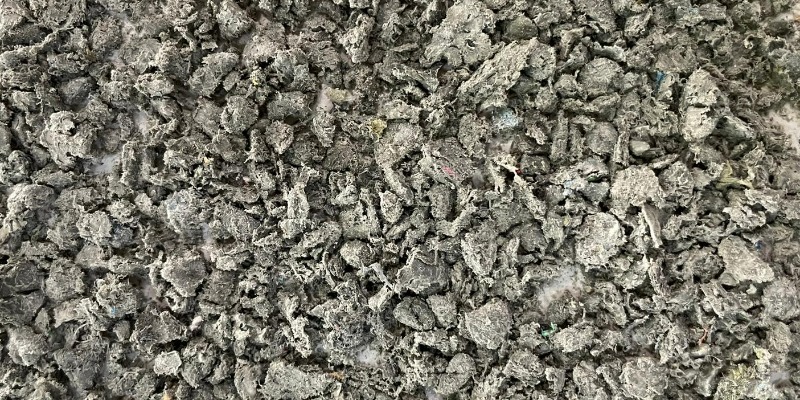
Molti preconcetti ruotano attorno all’uso del densificato in LDPE, frutto di produzioni non attente e utilizzi con aspettative troppo elevatedi Marco ArezioIl rifiuto in LDPE che proviene dallo scarto plastico della raccolta differenziata dovrebbe essere una selezione di film plastici, monoprodotto, da avviare al riciclo. In realtà, molte volte, questi flussi di rifiuti possono contenere materiali diversi, sotto forma di altre plastiche e di inquinanti, come etichette, carta e altre frazioni. La mancanza di un vero mercato di riferimento, nella vendita del densificato in LDPE, porta l’industria del riciclo a preferire la granulazione del materiale cercando, nella fase di estrusione, di ridurre questi corpi estranei in modo da qualificare al meglio la materia prima. In questo caso si rinuncia, un po' a priori, di porre maggiori attenzioni alla fase di selezione e desificazione del rifiuto in LDPE. Il risultato, spesso, è un granulo che rimane nella fascia bassa del mercato, che può essere utilizzato per lo stampaggio di articoli non estetici, come i vasi e i mastelli per il settore dell’ortofrutta, ma difficilmente si presta alla produzione di film con spessori sottili o alla produzione di tubi. A questo punto, tal volta, ci si chiede se non sia meglio qualificare il densificato, per il settore dello stampaggio ad iniezione, anziché spendere tempo, soldi ed energia per granulare l’LDPE. Per percorrere questa strada bisogna qualificare meglio il densificato, in modo che l’utilizzo nelle presse possa non far rimpiangere il processo di iniezione con un granulo filtrato. Ma vediamo cosa è il densificato in LDPE Il termine "densificato", in relazione all'LDPE, si riferisce al polimero che è stato compattato, nel contesto del riciclo meccanico. La produzione di densificato in LDPE da scarti post-consumo è parte integrante del processo di riciclo di questo materiale. Il processo produttivo possiamo suddividerlo in queste fasi: - Gli scarti di LDPE vengono acquisiti dai punti di raccolta designati, che si occupano degli scarti della raccolta differenziata, - Una volta arrivati in un impianto di riciclaggio, gli scarti di LDPE vengono separati dagli altri materiali. Questa separazione può essere effettuata manualmente o attraverso macchine come i separatori a aria. - I rifiuti di LDPE vengono quindi lavati per rimuovere le impurità come residui di cibo, terra o altre contaminazioni. Questo assicura che il prodotto finale sia di buona qualità. - Dopo la pulizia, il LDPE viene triturato in piccoli pezzi o scaglie. Questo facilita il processo di densificazione. - Ci sono diverse tecniche per densificare l'LDPE: - Per agglomerazione: l’LDPE macinato viene esposto al calore e all’agitazione. Questo causa la parziale fusione dei pezzi, che si agglomerano formando grumi più grandi. - Per compattazione: Il processo implica l'uso di macchine compattatrici che pressano il materiale in blocchi o agglomerati. E’ importante sottolineare che la qualità del densificato di LDPE dipende in gran parte dalla purezza del materiale di partenza e dall'efficacia dei processi di pulizia e separazione. Pertanto, un'attenzione particolare viene data a questi passaggi per assicurare che il densificato prodotto sia di buona qualità e libero da contaminazioni significative. Come creare un compound performante con il densificato in LDPE L’ LDPE (Polietilene a bassa densità) è spesso utilizzato in combinazione con altre resine plastiche, per sfruttare le caratteristiche complementari dei diversi polimeri e ottenere prodotti con proprietà specifiche. Tuttavia, la decisione di miscelare LDPE post-consumo con altri polimeri dipende da vari fattori, tra cui le proprietà desiderate del prodotto finale, la compatibilità dei polimeri stessi e la presenza di compatibilizzanti. Vediamo alcune combinazioni: - HDPE (Polietilene ad alta densità): LDPE e HDPE sono spesso compatibili tra loro e possono essere miscelati per ottenere prodotti con proprietà intermedie tra i due. Ad esempio, una miscela di LDPE e HDPE potrebbe offrire una combinazione di flessibilità e resistenza. - EVA (Etilene Vinil Acetato): L'aggiunta di EVA all'LDPE può migliorare la tenacità e l'elasticità del prodotto finale. L’EVA è anche utilizzato per migliorare la resistenza all'UV e la flessibilità del LDPE. - PP (Polipropilene): Sebbene il polipropilene e il polietilene non siano intrinsecamente compatibili, possono essere miscelati in presenza di compatibilizzanti specifici. Questa miscela può essere utilizzata in applicazioni specifiche dove si desiderano combinare le proprietà di entrambi i polimeri. - LLDPE (Polietilene lineare a bassa densità): L'LDPE e l'LLDPE possono essere miscelati per regolare le proprietà meccaniche e la lavorabilità del prodotto finale. Bisogna comunque fare attenzione perchè non tutte le plastiche sono compatibili tra loro, e la miscelazione di polimeri incompatibili può portare a prodotti con proprietà indesiderate o inadeguate. Inoltre, la presenza di contaminanti o additivi nei materiali post-consumo può influenzare la compatibilità e le proprietà del prodotto miscelato.Quali sono le temperature di fusione ideali per realizzare prodotti finito in LDPE Il LDPE (Polietilene a bassa densità) ha una struttura ramificata, il che significa che non ha la stessa disposizione regolare e ordinata delle catene molecolari come altri polietileni, ad esempio l'HDPE (Polietilene ad alta densità). Questa struttura ramificata rende l'LDPE più flessibile ma anche meno denso e con un punto di fusione più basso rispetto all'HDPE. La temperatura di fusione del LDPE varia generalmente tra 105°C a 115°C (220°F a 240°F). Tuttavia, quando si tratta di trasformare il LDPE attraverso tecniche come l'estrusione o lo stampaggio ad iniezione, le temperature possono variare in base alle specifiche esigenze dell'applicazione e alla presenza di eventuali additivi. Ecco alcune indicazioni generali per l'elaborazione dell'LDPE - Estrusione: 150°C a 220°C (300°F a 430°F). - Stampaggio a iniezione: 140°C a 250°C (285°F to 480°F). Queste temperature sono solo indicazioni generali e potrebbero variare in base allo scarto di LDPE, alle condizioni della macchina e ad altri fattori. Quali caratteristiche fisiche porta l'aggiunta di un densificato in LDPE in un compound con il PP La miscelazione di LDPE (Polietilene a bassa densità) e PP (Polipropilene) è una pratica comune in alcune applicazioni, specialmente quando si desidera sfruttare le proprietà complementari di entrambi i polimeri. L'aggiunta di un densificato di LDPE in un compound con il PP può influenzare le caratteristiche fisiche del blend in vari modi: Compatibilità Innanzitutto, è essenziale notare che LDPE e PP non sono intrinsecamente compatibili. Questo significa che senza l'uso di compatibilizzanti o modifica delle condizioni di fusione, le due resine tendono a separarsi in fasi distinte, potenzialmente portando a proprietà meccaniche inferiori o inadeguate nel prodotto finale. Elasticità e Flessibilità L'LDPE è generalmente più flessibile e duttile rispetto al PP. L'aggiunta di LDPE può quindi aumentare la flessibilità e la tenacità del blend, riducendo al contempo la rigidità. Punto di Fusione Poiché l'LDPE ha un punto di fusione inferiore rispetto al PP, la miscelazione dei due può portare a una diminuzione del punto di fusione complessivo del blend, a seconda delle proporzioni utilizzate. Trasparenza LDPE è in genere più opaco rispetto al PP. La sua aggiunta può quindi ridurre la trasparenza e la brillantezza del blend, rendendolo più opaco o lattiginoso. Resistenza Chimica LDPE e PP sono entrambi resistenti a molte sostanze chimiche, ma la loro combinazione potrebbe avere un profilo di resistenza chimica leggermente diverso rispetto ai polimeri puri. Trasformazione La lavorabilità del mix può cambiare con l'aggiunta di un densificato di LDPE. Ad esempio, la viscosità durante l'estrusione o la stampa a iniezione potrebbe mutare, influenzando le condizioni di lavorabilità ideali Quali inestetismi si possono creare nella produzione di prodotti in LDPE utilizzando una temperatura di fusione troppo alta L'uso di una temperatura di fusione eccessivamente alta durante la lavorazione dell'LDPE (Polietilene a bassa densità) può portare a vari inestetismi e problemi di qualità nei prodotti finiti. Possiamo ricordare alcuni dei potenziali problemi: - L'LDPE può degradarsi quando esposto a temperature troppo elevate. Questa degradazione può causare cambiamenti nelle proprietà meccaniche del materiale e produrre gas e/o composti volatili che possono formare bolle o vuoti nel prodotto finito. - La degradazione termica può anche portare a una decolorazione del polimero. Un LDPE sovra-riscaldato può assumere una colorazione giallastra o bruna. - La degradazione termica può produrre composti con odori sgradevoli. Ciò può essere particolarmente problematico per applicazioni in cui la presenza dell'odore è un fattore importante, come nel caso di imballaggi alimentari. - Temperature eccessivamente alte possono causare un raffreddamento non uniforme durante la formazione del pezzo, portando a deformazioni o ritiri non corretti. - L'uso di temperature troppo alte può causare la formazione di strisce o macchie superficiali sul prodotto, soprattutto se ci sono impurità o additivi nel materiale. - La degradazione termica può influenzare negativamente le proprietà meccaniche, termiche e chimiche dell'LDPE. Ciò potrebbe tradursi in prodotti con resistenza, tenacità o durata ridotte. - A temperature eccessivamente alte, l'LDPE potrebbe diventare troppo fluido, rendendo difficile la formazione di dettagli precisi o mantenendo le tolleranze desiderate. Problemi delle etichette di alluminio nel densificato in LDPE Spesso capita che, nonostante i lavaggi per decantazione e per centrifuga degli scarti plastici in LDPE, nel densificato vi sia ancora la presenza di parti di alluminio flessibile. Dobbiamo tenere ben presente la differenza tra le impurità costituite da frazioni di alluminio rigido da quelle costituite da alluminio in foglia. Se nel primo caso la rigidità dell’impurità metallica non può essere tollerata, per una serie di problematiche negative che queste possono dare agli impianti di iniezione, che sono frutto di una selezione e di un lavaggio scadente, la presenza di parti di alluminio in foglia non creano problemi tecnici. Queste parti sono costituite dalle etichette degli imballi che possono contaminare i film ma, essendo morbide, non arrecando danni agli impianti o ai prodotti finali. Resta un aspetto estetico che bisogna considerare, ma nell’ottica di realizzare prodotti non estetici, il puntino brillante che richiama una presenza della foglia di alluminio, deve essere considerato “parte del gioco”. Questa accettazione dell’impurità dell’alluminio in foglia può portare notevoli vantaggi di prezzo sul prodotto finale e una considerevole disponibilità di materia prima sul mercato.
SCOPRI DI PIU' Polimeri da Fonti Rinnovabili Rinforzati con Grafene: Innovazione, Applicazioni e Sostenibilità
Scopri come la sintesi avanzata e la caratterizzazione di materiali compositi a base di grafene aprano nuove frontiere tecnologiche e sostenibilidi Marco ArezioNegli ultimi anni, l’attenzione verso materiali sostenibili derivati da fonti rinnovabili è cresciuta notevolmente. Tra questi materiali spiccano i polimeri biodegradabili come l'acido polilattico (PLA), i poliidrossialcanoati (PHA) e vari derivati della cellulosa. Questi polimeri rappresentano una valida alternativa ai materiali tradizionali derivati da fonti fossili, grazie al ridotto impatto ambientale e alla loro biodegradabilità. Tuttavia, presentano alcune limitazioni intrinseche, come la bassa resistenza meccanica, una limitata conducibilità termica ed elettrica e una scarsa stabilità termica, che ne limitano significativamente le applicazioni industriali avanzate. Grafene come Rinforzo Innovativo nei Materiali Compositi Il grafene, un materiale composto da uno strato bidimensionale di atomi di carbonio disposti in una struttura esagonale, si distingue per proprietà eccezionali di resistenza meccanica, superiore persino a quella dell'acciaio, e per elevate conducibilità termica ed elettrica. Queste proprietà lo rendono ideale per rinforzare matrici polimeriche, migliorando in maniera significativa le prestazioni dei materiali compositi derivati da fonti rinnovabili. L'integrazione del grafene consente di realizzare materiali compositi sostenibili con proprietà comparabili o superiori rispetto ai materiali convenzionali, aprendo nuove opportunità applicative. Tecniche di Sintesi dei Compositi Polimerici Rinforzati con Grafene La realizzazione di compositi polimerici rinforzati con grafene richiede tecniche di sintesi specifiche e avanzate, volte a ottenere una dispersione omogenea e stabile del rinforzo nella matrice polimerica. Tra queste tecniche si distinguono la sonificazione ultrasonica, efficace nel separare uniformemente le lamelle di grafene, la miscelazione meccanica ad alta energia, capace di miscelare fisicamente i componenti in modo uniforme, e l’utilizzo di solventi ecocompatibili, che migliorano la dispersione senza comprometterne la sostenibilità. Una dispersione efficace previene l'agglomerazione, ottimizzando le proprietà meccaniche e termiche del materiale finale. Tecniche di Caratterizzazione Avanzata dei Compositi Per garantire la qualità e l’efficacia dei compositi polimero-grafene, sono necessarie tecniche avanzate di caratterizzazione. La spettroscopia Raman consente di analizzare le interazioni molecolari tra grafene e matrice polimerica, evidenziando il grado di adesione interfaciale. La microscopia elettronica a scansione (SEM) e la microscopia a forza atomica (AFM) offrono informazioni dettagliate sulla morfologia della dispersione, identificando eventuali irregolarità o agglomerati. Infine, l'analisi termogravimetrica (TGA) valuta la stabilità termica e la resistenza del materiale composito in condizioni operative ad alta temperatura. Risultati Tecnici e Applicazioni Industriali L’impiego di grafene nei polimeri sostenibili ha mostrato miglioramenti significativi nelle proprietà meccaniche, conducendo a materiali compositi dalle performance superiori rispetto ai polimeri non rinforzati. Le applicazioni emergenti riguardano l’elettronica flessibile, con polimeri conduttivi altamente resistenti; l'industria automobilistica, dove leggerezza e proprietà avanzate sono essenziali; il packaging alimentare, che richiede proprietà barriera migliorate; e il settore biomedicale, dove la biocompatibilità si combina con le performance offerte dal grafene. Prospettive Future e Sostenibilità I polimeri rinforzati con grafene rappresentano una promettente frontiera tecnologica per la sostenibilità ambientale e l’innovazione industriale. Tuttavia, restano sfide tecniche, come la scalabilità industriale, l’ottimizzazione continua delle tecniche di dispersione e la valutazione del ciclo di vita completo del materiale. Le future ricerche dovranno focalizzarsi su metodi produttivi ancora più ecocompatibili e scalabili. L'adozione crescente di questi materiali potrebbe favorire una significativa transizione verso modelli di produzione e consumo sostenibili, contribuendo agli obiettivi globali di sostenibilità ambientale ed economica. © Riproduzione Vietata
SCOPRI DI PIU' Cosa è il Polimero PVA: Produzione, Utilizzo, Riciclo e Impatto Ambientale
Il PVA è un polimero ormai onnipresente nella produzione di oggetti di uso comune e di rilevanza tecnica, ma con risvolti ambientali non semplici di Marco ArezioIl poliacetato di vinile (PVA) è un polimero sintetico con eccellenti proprietà di solubilità in acqua, rendendolo un materiale di scelta in diverse applicazioni industriali e commerciali. La sua versatilità deriva dalla sua capacità di formare film trasparenti, la sua resistenza a solventi organici e oli, nonché la sua atossicità, che lo rende sicuro per l'utilizzo in applicazioni mediche e alimentari. Produzione del PVA Processo di Produzione La produzione di PVA inizia con la polimerizzazione dell'acetato di vinile in presenza di un catalizzatore. Il processo può variare, ma comunemente include le fasi di iniziazione, propagazione e terminazione, che conducono alla formazione di catene polimeriche di PVA. Successivamente, il polimero viene purificato e trasformato in varie forme per la commercializzazione, come polvere, granuli o soluzioni acquose. Dati di Produzione Mondiale La produzione di PVA a livello mondiale è influenzata da diversi fattori, tra cui la domanda nei settori chiave come l'imballaggio, la tessile, l'edilizia e l'agricoltura. L'Asia è il maggiore produttore di PVA, in particolare la Cina, che da sola contribuisce significativamente alla capacità produttiva globale. Altri paesi asiatici come Giappone, Corea del Sud e India sono anche importanti produttori di PVA. Principali Paesi Produttori di PVACina: La Cina è il leader nella produzione di PVA, con una stima di produzione che varia notevolmente, ma che può superare il milione di tonnellate annue, a seconda della domanda interna e delle esportazioni. Giappone e Corea del Sud: Questi paesi sono noti per la loro alta qualità di PVA, con una produzione combinata che può raggiungere centinaia di migliaia di tonnellate all'anno. India: L'India sta emergendo come un importante centro di produzione di PVA, con una capacità produttiva in crescita, che mira a soddisfare sia il mercato interno che quello delle esportazioni. Trend di Crescita La tendenza di crescita nella produzione di PVA riflette l'aumento della domanda in vari settori applicativi. La produzione è prevista aumentare nei prossimi anni, con un tasso di crescita annuo composto (CAGR) che può variare in base a diversi fattori economici, tecnologici e ambientali. Applicazioni ed Utilizzi del PVAIl Polivinil Alcol (PVA) è un polimero versatile con una vasta gamma di applicazioni e utilizzi in diversi settori industriali, grazie alle sue proprietà uniche quali la solubilità in acqua, la biodegradabilità (sotto certe condizioni), la resistenza chimica e meccanica, e l'atossicità. Di seguito, approfondiamo le principali applicazioni e utilizzi del PVA. Industria Tessile Nel settore tessile, il PVA è impiegato come agente di addolcimento e di finitura per migliorare la resistenza e la flessibilità dei filati e dei tessuti. Serve anche come fibra di supporto che può essere facilmente rimossa dopo il processo di tessitura, migliorando così l'efficienza della produzione. Packaging Il PVA trova ampio impiego nell'industria del packaging, in particolare nella produzione di film solubili in acqua e di imballaggi biodegradabili, come le capsule di detersivo liquido. Questi imballaggi si dissolvono completamente a contatto con l'acqua, riducendo i rifiuti di plastica. Edilizia e Costruzioni Nell'edilizia, il PVA è usato come componente in malte, intonaci, e sigillanti per migliorarne le proprietà adesive, la flessibilità e la resistenza all'umidità. Viene inoltre utilizzato in pitture e rivestimenti per aumentarne la durata e la resistenza agli agenti chimici. Industria della Carta Il PVA migliora la resistenza meccanica e la lucidità della carta e del cartone, trovando applicazione nella produzione di carta per stampa di alta qualità e imballaggi alimentari. Agisce anche come agente legante in inchiostri e vernici, migliorando la qualità di stampa. Elettronica Nel campo dell'elettronica, il PVA è utilizzato in componenti di display a cristalli liquidi (LCD) e in altri dispositivi elettronici per le sue proprietà ottiche e isolanti. Serve come strato di allineamento per i cristalli liquidi, essenziale per la qualità dell'immagine. Settore Farmaceutico e Medico Il PVA trova impiego in applicazioni mediche e farmaceutiche, tra cui la fabbricazione di capsule e film solubili per il rilascio controllato di farmaci, nonché in materiali per lenti a contatto morbide e idrogeli per applicazioni biomediche, grazie alla sua compatibilità biologica e atossicità. Agricoltura Nell'agricoltura, il PVA è usato per produrre film agricoli biodegradabili che aiutano a conservare l'umidità del suolo e a ridurre l'uso di erbicidi. Questi film si degradano naturalmente, riducendo l'impatto ambientale dell'agricoltura intensiva. Prodotti per la Cura Personale Il PVA è impiegato nella produzione di prodotti per l'igiene personale, come gli shampoo e i bagnoschiuma in forma solida, che si dissolvono in acqua, offrendo una soluzione sostenibile e riducendo l'utilizzo di plastica. Riciclo del PVA Il riciclo del PVA presenta delle sfide a causa della sua solubilità in acqua, ma esistono metodi sia fisici che chimici per il suo trattamento. La ricerca è incentrata sul miglioramento delle tecniche di recupero e sullo sviluppo di processi biologici per degradare il PVA in maniera più efficiente e sostenibile. Tecniche di Riciclo Riciclo Meccanico: Questo metodo implica la macinazione o la triturazione del PVA usato per riutilizzarlo direttamente nella produzione di nuovi articoli. Tuttavia, la sua efficacia è limitata dalla qualità del PVA riciclato, che può essere compromessa dalla degradazione termica o meccanica. Riciclo Chimico: Questa tecnica trasforma il PVA in monomeri o in altri composti chimici attraverso processi come l'idrolisi alcalina o l'alcolisi. Questi monomeri possono essere poi reimmessi nel ciclo produttivo. Il riciclo chimico ha il vantaggio di poter recuperare il PVA da miscele e compositi, superando alcune delle limitazioni del riciclo meccanico. Riciclo Biologico: Sfrutta microrganismi capaci di degradare il PVA in composti più semplici, come acqua e anidride carbonica, o in altri intermedi utili. La ricerca in questo campo è focalizzata sull'identificazione e l'ingegnerizzazione di ceppi batterici o enzimi specifici che possano effettuare questa trasformazione in modo efficiente. Solubilità in Acqua e Biodegradabilità La solubilità in acqua del PVA è sia una benedizione che una maledizione. Da un lato, facilita la sua rimozione da tessuti o altri materiali in processi industriali; dall'altro, rende la gestione dei rifiuti più complicata, specialmente in contesti in cui il PVA entra in ambienti acquatici. La biodegradabilità del PVA varia a seconda del suo grado di idrolisi e della composizione, con alcuni gradi di PVA che si degradano più facilmente in condizioni ambientali specifiche. Impatto Ambientale L'impatto ambientale del Polivinil Alcol (PVA) nelle acque reflue merita un'analisi approfondita, considerando sia le proprietà chimiche del PVA sia le dinamiche degli impianti di trattamento delle acque. Il PVA, nonostante sia generalmente considerato meno dannoso rispetto ad altri polimeri sintetici, presenta difficoltà specifiche una volta che entra nel sistema idrico, principalmente a causa della sua solubilità in acqua e della sua biodegradabilità variabile. Solubilità in Acqua e Trattamento delle Acque Reflue Il PVA è altamente solubile in acqua, il che significa che può facilmente disperdersi negli ecosistemi acquatici attraverso le acque reflue. Questa caratteristica, se da un lato facilita l'uso di PVA in applicazioni come capsule di detersivo solubili, dall'altro lato rende la sua rimozione dagli scarichi di acque reflue più complessa rispetto ai polimeri insolubili, che possono essere filtrati o fatti sedimentare con processi fisici standard. Biodegradabilità del PVA La biodegradabilità del PVA varia in base al grado di polimerizzazione e all'idrolisi. Alcune forme di PVA sono più facilmente degradabili da microrganismi presenti negli impianti di trattamento delle acque o negli ambienti naturali. Tuttavia, il processo di biodegradazione può essere lento e incompleto, portando all'accumulo di residui di PVA nelle acque, con potenziali effetti negativi sugli organismi acquatici. Effetti sugli Ecosistemi Acquatici La presenza di PVA nelle acque reflue e nei corpi idrici può influenzare la qualità dell'acqua e la salute degli ecosistemi acquatici in vari modi: Riduzione dell'Ossigeno: La biodegradazione del PVA da parte dei microrganismi consuma ossigeno disciolto nell'acqua, potenzialmente portando a condizioni di ipossia (basso contenuto di ossigeno) che possono danneggiare la vita acquatica. Effetti sulla Flora e Fauna Acquatica: Il PVA e i prodotti intermedi della sua degradazione possono avere effetti tossici su alcuni organismi acquatici, influenzando la crescita, la riproduzione e la sopravvivenza di pesci, invertebrati e piante acquatiche. Interferenze con i Processi di Trattamento: Alte concentrazioni di PVA nelle acque reflue possono interferire con i processi di trattamento biologico, riducendone l'efficacia e aumentando i costi operativi. Strategie di Mitigazione Per ridurre l'impatto ambientale del PVA nelle acque reflue, è necessario adottare una combinazione di approcci: Miglioramento dei Processi di Trattamento: Sviluppare e implementare tecnologie avanzate di trattamento delle acque in grado di rimuovere efficacemente il PVA e altri contaminanti organici. Innovazione nel Design dei Prodotti: Progettare prodotti che contengono PVA con una maggiore biodegradabilità o che rilasciano meno PVA nelle acque reflue. Regolamentazione e Monitoraggio: Stabilire limiti rigorosi per la concentrazione di PVA negli scarichi industriali e monitorare regolarmente le acque reflue per garantire il rispetto delle normative. Il caso delle capsule in PVA di detersivo per le lavatrici L'impatto ambientale delle capsule di detersivo in PVA (polivinil alcol) si concentra principalmente sulla loro solubilità in acqua e sulla biodegradabilità, oltre alla produzione e allo smaltimento. Questi aspetti influenzano direttamente gli ecosistemi acquatici e terrestri, la gestione dei rifiuti, e il consumo di risorse naturali. Impatto Ambientale delle Capsule di Detersivo in PVA Biodegradabilità: Sebbene il PVA sia tecnicamente biodegradabile, la velocità e l'efficienza di questo processo possono variare notevolmente a seconda delle condizioni ambientali, come la presenza di microrganismi specifici e la temperatura. Se non gestite correttamente, le capsule possono contribuire all'inquinamento da microplastiche negli ecosistemi acquatici. Solubilità in Acqua: La caratteristica principale del PVA è la sua solubilità in acqua, che permette alle capsule di detersivo di dissolversi completamente durante il ciclo di lavaggio. Tuttavia, ciò significa anche che residui di PVA possono finire nelle acque reflue, dove la loro completa biodegradazione non è sempre garantita, potenzialmente influenzando la qualità dell'acqua e la vita acquatica. Consumo di Risorse: La produzione di capsule in PVA richiede risorse naturali, inclusi petrolio e gas per la produzione del monomero di vinil acetato, e energia per i processi di polimerizzazione e confezionamento. Questo contribuisce all'impronta di carbonio del prodotto. Gestione dei Rifiuti: Anche se le capsule stesse si dissolvono, il packaging secondario può generare rifiuti aggiuntivi, specialmente se non è riciclabile o biodegradabile. Conclusioni Il PVA gioca un ruolo cruciale in molteplici industrie grazie alle sue proprietà uniche. Tuttavia, è fondamentale affrontare i problemi associati alla sua produzione, utilizzo e smaltimento per mitigare l'impatto ambientale. La promozione del riciclo e lo sviluppo di alternative sostenibili saranno vitali per garantire che l'uso del PVA rimanga sostenibile a lungo termine.
SCOPRI DI PIU'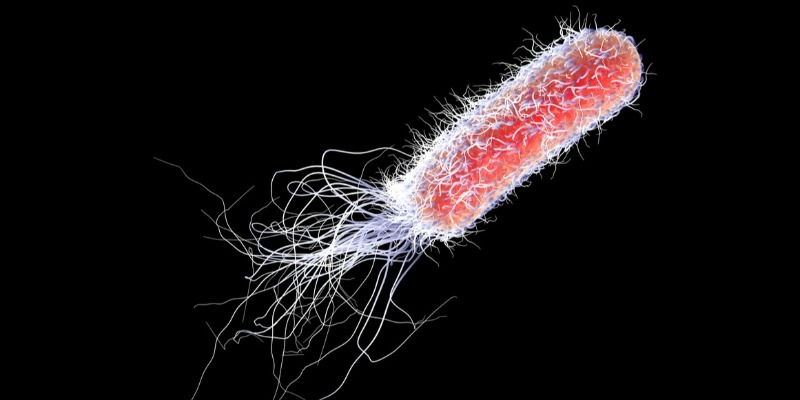 Ricerche microbiologiche per studiare un batterio che decompone il poliuretano
Lo Pseudomonas è un batterio, che potrebbe decomporre i legami della resina termoindurente come il poliuretanodi Marco ArezioTra le varie attività di studio, sulle strade alternative nella gestione dei rifiuti, la microbiologia si sta sforzando di trovare e testare batteri per scomporre quei legami chimici definiti irreversibili, come quelli del poliuretano. Le resine termoindurenti, di cui fa parte il poliuretano, è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, sono materiali nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione, subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Il poliuretano è un composto largamente usato come isolante termico, nel settore dell’edilizia, dell’industria dell’auto, negli elettrodomestici, nelle celle frigorifere, nel settore navale e ferroviario, nei mobili, nel settore calzaturiero e in molti altri settori industriali. Ogni anno, nella sola Europa, si producono circa 3,5 milioni di tonnellate di poliuretano che, alla fine del ciclo di vita, non trova una corretta destinazione nel settore del riciclo e vanno a finire normalmente in discarica. La difficoltà che oggi incontra questa tipologia di rifiuto plastico nel processo di riconversione, finchè il riciclo chimico non avrà preso piede, hanno spinto le ricerche biologiche a tracciare nuove strade. Un gruppo di ricerca Europeo chiamato P4SB sta studiando materiali provenienti dalla biologia sintetica che siano in grado, tramite dei catalizzatori batterici, di creare bio enzimi che possano depolimerizzare il poliuretano, ma anche il PET. Lo studio ha identificato un batterio, chiamato Psneudomonas, che opportunamente ingegnerizzato, sia in grado di metabolizzare i componenti del poliuretano, che verranno poi resi, all’interno della massa batterica, sotto forma di bio plastica. Questo batterio ha la capacità di sopravvivere in condizioni estreme ed è molto resistente alle sostanze tossiche, infatti è un nemico per eccellenza nel campo medico in quanto resiste facilmente agli antibiotici. Fa parte della famiglia dei batteri gram-negativi che colpisce normalmente le persone con barriere immunitarie basse o con problemi alla pelle e alle mucose. Il batterio nell’uomo scatena malattie associate alle infezioni, come i problemi respiratori, la polmonite, l’endocardite, meningiti, problemi agli occhi, alle articolazioni, gastrointestinali, dermatologici e altre forme di reazione del corpo. Questo dimostra che è un batterio da prendere sul serio e il suo utilizzo nel campo microbiologico, applicato al riciclo delle plastiche come il poliuretano, fa capire il grado di colonizzazione e decomposizione che potrebbe mettere in campo se trattato con le dovute attenzioni.Categoria: notizie - plastica - batteri - riciclo - rifiuti - poliuretano
SCOPRI DI PIU'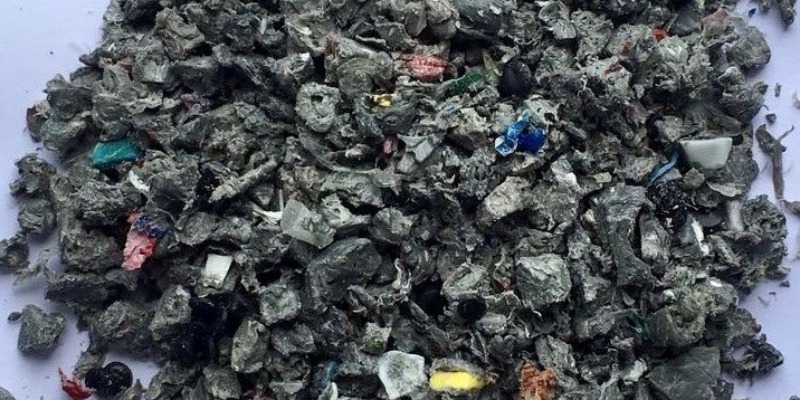 Densificazione del polipropilene da post consumo: quali accortezze
La densificazione del polipropilene post-consumo nel 2026 richiede controllo di umidità, temperatura, pezzatura, stoccaggio e qualità del lotto. Un approfondimento tecnico e normativo completoAutore: Marco Arezio. E' imprenditore e divulgatore specializzato in economia circolare, riciclo dei polimeri, materie prime seconde e processi industriali legati alla valorizzazione dei rifiuti plastici. È fondatore della piattaforma rMIX e da anni segue l’evoluzione tecnica, commerciale e normativa delle filiere del riciclo, con particolare attenzione alla selezione, al lavaggio, alla densificazione, all’estrusione e alla compoundazione delle plastiche post-consumo e post-industriali.Data articolo: Maggio 2020Data di aggiornamento: Marzo 2026 Densificazione del polipropilene: la riduzione dell’umidità del prodotto deve tener conto delle problematiche di imballo e stoccaggio Nel 2020 la densificazione del polipropilene post-consumo poteva ancora essere descritta come una fase utile soprattutto a togliere acqua al macinato e a prepararlo alla successiva estrusione. Nel marzo 2026 questa definizione è troppo limitata. Oggi la densificazione del PP proveniente dalla raccolta differenziata è un passaggio che incide sulla qualità del lotto, sulla sicurezza dello stoccaggio, sulla continuità della trasformazione, sulla tracciabilità del riciclato e sul suo valore commerciale. Il contesto di filiera è cambiato profondamente: il sistema COREPLA ha comunicato che nel 2024 ha coinvolto 7.396 Comuni, coprendo il 97% della popolazione italiana, e ha avviato a riciclo 931.096 tonnellate di imballaggi in plastica, avvicinando con un anno di anticipo l’obiettivo europeo del 50%. In una filiera di queste dimensioni, il densificato non è più un semplice semilavorato povero, ma una materia intermedia che deve essere stabile, controllabile e negoziabile con specifiche sempre più chiare. Raccolta differenziata e selezione del polipropilene: da rifiuto urbano a frazione riciclabile La storia tecnica del densificato in PP comincia nelle nostre case, dove gli imballaggi plastici vengono separati da vetro, carta, metalli e frazione organica. Quel gesto domestico, apparentemente semplice, alimenta però una catena industriale complessa, nella quale i rifiuti da imballaggio vengono selezionati, distinti per famiglie polimeriche e trasformati in flussi commerciali con identità merceologica autonoma. Nel caso del polipropilene, la filiera italiana ha ormai consolidato specifiche categorie di selezione e di valorizzazione. COREPLA, ad esempio, identifica gli “imballaggi misti in PP” come un flusso caratterizzato da una composizione a prevalenza di polipropilene con presenza minoritaria di polietilene, ritenuta sufficientemente stabile da consentirne la commercializzazione come prodotto selezionato. Questo dato è importante, perché chiarisce un punto spesso sottovalutato: il valore del densificato dipende sì dall’acqua residua, ma ancora prima dalla qualità del flusso in ingresso, cioè dalla stabilità della composizione polimerica ottenuta a monte nella selezione. Nella pratica impiantistica, il materiale proveniente dalla raccolta differenziata viene aperto, distribuito sui nastri, sottoposto a separazioni meccaniche e ottiche e progressivamente indirizzato verso famiglie omogenee. All’interno di questo processo, gli imballaggi in PP destinati al riciclo vengono isolati dagli altri polimeri e inviati alle fasi successive di macinazione, lavaggio e purificazione. È in questo passaggio che si gioca già una parte rilevante della qualità finale del densificato: ogni errore di selezione, ogni residuo di polimero incompatibile, ogni quota eccessiva di inquinanti trascina conseguenze che la sola densificazione non può correggere interamente. Per questo, nel 2026, chi compra densificato di PP non compra soltanto un materiale “asciutto”, ma compra la qualità complessiva di una filiera che inizia molto prima dell’agglomeratore. Come funziona la densificazione del polipropilene post-consumo dopo lavaggio e centrifugazione Dopo la selezione, il polipropilene viene normalmente triturato e lavato. Il lavaggio serve a ridurre residui organici, polveri, adesivi, carta, sporco superficiale e parte delle contaminazioni che non sono state intercettate nella fase di selezione. La centrifugazione, la flottazione o altre operazioni di separazione fisica contribuiscono ulteriormente a ridurre l’acqua libera e a migliorare la purezza del materiale. Tuttavia, il fiocco lavato conserva spesso una condizione di umidità superficiale e interstiziale che lo rende poco stabile nella movimentazione e problematico in estrusione. È qui che la densificazione diventa decisiva: attraverso attrito, calore controllato e compattazione, il materiale viene trasformato da scaglia leggera e voluminosissima in un agglomerato più denso, più scorrevole e più idoneo alle fasi successive di trasformazione. I protocolli più recenti di RecyClass aiutano a capire bene il cambio di paradigma. Nelle pratiche di valutazione della riciclabilità del PP, l’asciugatura dei flakes a umidità inferiore all’1% viene considerata un parametro di processo essenziale, e l’introduzione di un passaggio di densificazione prima dell’estrusione viene formalmente contemplata come parte della metodologia di prova. In altre parole, la densificazione non è un’operazione accessoria: serve sia a ridurre l’umidità superficiale, sia a regolarizzare l’alimentazione del materiale verso vite ed estrusore, soprattutto quando il feedstock ha una bassa densità apparente. Il risultato pratico non è una “riduzione del peso al metro cubo”, come talvolta si legge impropriamente, ma l’opposto: diminuisce la massa d’acqua indesiderata e aumenta la densità apparente del materiale utile, con vantaggi logistici e di processo evidenti. Riduzione dell’umidità del PP riciclato: perché non basta asciugarlo in superficie Per capire perché la riduzione dell’umidità sia così importante, bisogna prima distinguere tra il polipropilene come polimero e il polipropilene come rifiuto riciclato. Il PP, di per sé, è noto per il suo basso assorbimento d’acqua; diverse schede tecniche lo descrivono infatti come materiale a bassa o molto bassa moisture absorption. Ma il problema del riciclo post-consumo non è la natura del polimero vergine: è la realtà industriale del fiocco lavato, che contiene acqua aderente alla superficie, acqua intrappolata nelle cavità, residui organici, contaminanti solidi e talvolta tracce di altri polimeri o frazioni fini. Per questo un materiale che “sembra asciutto” può in realtà non essere sufficientemente condizionato per una trasformazione stabile. Il nodo, quindi, non è semplicemente eliminare l’acqua visibile, ma portare il lotto a una condizione di umidità compatibile con la sua destinazione d’uso. Se il densificato viene subito estruso, il problema è prevalentemente di continuità di processo. Se invece viene venduto tal quale o stoccato in big bag per giorni o settimane, la questione cambia radicalmente: l’umidità residua può redistribuirsi nel sacco, favorire odori, peggiorare la scorrevolezza, alterare il peso commerciale della fornitura e generare difetti in fase di compoundazione o stampaggio. Anche quando non si verificano degradazioni chimiche gravi come nel PET, l’acqua residua resta una fonte concreta di instabilità del melt, di porosità, di difetti superficiali e di variabilità prestazionale. Per questo, nel 2026, la misura dell’umidità sul densificato non può essere una formalità documentale: è un parametro industriale che condiziona la qualità vendibile del materiale. Temperatura del densificato, raffreddamento e rischio di auto-riscaldamento nei Big Bags Uno dei punti più delicati, e ancora troppo spesso sottovalutati, riguarda la temperatura del densificato al momento dell’insacco. L’uscita dal densificatore può lasciare il materiale in condizioni termiche non omogenee: la superficie esterna sembra già gestibile, mentre il cuore dell’agglomerato conserva ancora calore. Se il prodotto viene immesso troppo presto in big bag di grande volume, il raffreddamento del nucleo interno può diventare lentissimo. In questo scenario non si deve immaginare un’autocombustione del polipropilene puro come se fosse un fenomeno spontaneo e immediato del polimero in sé; il rischio reale nasce piuttosto dall’insieme di calore residuo, ventilazione insufficiente, presenza di fini, sporco, frazioni combustibili e fenomeni di auto-riscaldamento tipici dei materiali stoccati in massa. Le linee guida ambientali per i piani di prevenzione incendi nei siti di rifiuti richiedono infatti un controllo del calore e della temperatura proprio per prevenire fenomeni di self-heating e self-combustion nei materiali immagazzinati. Da un punto di vista operativo, ciò significa che il raffreddamento del densificato non dovrebbe essere affidato all’improvvisazione. Un tratto di raffreddamento ad aria, una sosta tecnica prima dell’insacco, la verifica della temperatura del lotto e, nei casi più critici, controlli sul cuore del materiale diventano accorgimenti fondamentali. Questa è una delle grandi differenze tra il modo di ragionare del 2020 e quello richiesto nel 2026: non basta “fare densificato”, bisogna produrre un densificato termicamente stabilizzato. In mancanza di questa attenzione, il problema si sposta semplicemente dal densificatore al magazzino, dove poi si manifesta con sacchi deformati, materiale incollato, peggior scorrevolezza o, nei casi peggiori, con rischi di auto-riscaldamento che un impianto moderno non può permettersi di trascurare. Pezzatura del densificato in polipropilene: effetti su compoundazione, trasporto e dosaggio Nel testo del 2020 si richiamava giustamente il tema della pezzatura, suggerendo per il densificato destinato alla compoundazione una dimensione preferibilmente compresa tra 10 e 12 millimetri. Questa indicazione conserva ancora oggi una sua validità pratica, soprattutto quando il materiale deve essere miscelato con altri macinati o densificati di PP in modo regolare e senza ponti di alimentazione. Tuttavia, nel 2026 è più corretto dire che non esiste una pezzatura ideale in assoluto: esiste una pezzatura coerente con il sistema di dosaggio, con la geometria della tramoggia, con il tipo di vite, con la presenza o meno di alimentazione forzata e con il livello di uniformità richiesto nella miscela. I protocolli RecyClass più recenti confermano che la densificazione è collegata proprio all’esigenza di rendere alimentabile un materiale altrimenti troppo leggero o instabile nel flusso. Per questo, la rifilatura granulometrica del densificato va valutata in funzione della destinazione finale. Una pezzatura troppo grossolana può peggiorare il dosaggio e rendere irregolare la miscelazione; una pezzatura troppo fine può aumentare la quota di polvere, peggiorare la pulizia dell’impianto e rendere più instabile la manipolazione. La vecchia idea di rimacinare sempre il densificato per “migliorarlo” non è dunque automaticamente corretta: ogni passaggio aggiuntivo comporta consumo energetico, usura meccanica e potenziale produzione di fini. Nella logica industriale attuale, la pezzatura non si giudica in astratto, ma per la sua capacità di rendere il materiale dosabile, omogeneo e costante. Controllo qualità del densificato in PP: umidità, DSC, contaminanti e costanza del lotto Un altro aspetto che nel 2026 va approfondito rispetto al testo originario è il controllo qualità. La raccomandazione di verificare la percentuale di polipropilene mediante DSC rimane assolutamente sensata. La calorimetria differenziale a scansione è ancora uno degli strumenti più utili per leggere la composizione termica del lotto, individuare la presenza di frazioni polimeriche differenti e verificare quanto il materiale sia realmente compatibile con la destinazione prevista. Ma oggi non basta più. La nuova norma EN 15345:2025, recepita anche in ambito UNI, definisce le principali caratteristiche e i metodi di prova per la valutazione dei riciclati di polipropilene destinati a prodotti semifiniti o finiti, e chiarisce implicitamente che la qualità del PP riciclato non può essere riassunta da un solo test. Accanto alla DSC diventano rilevanti umidità residua, densità, MFI, contenuto di ceneri, presenza di contaminanti, odore, omogeneità cromatica e costanza del lotto. Nel 2026, inoltre, il controllo qualità non si ferma più al laboratorio interno. La tracciabilità del contenuto riciclato e la corretta documentazione della provenienza del materiale sono entrate nella sostanza stessa del valore commerciale del prodotto. Gli schemi RecyClass sulla traceability e sul recycling process sono sviluppati in coerenza con EN 15343:2007 e ISO 22095:2020, e servono proprio a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il calcolo affidabile del contenuto riciclato in uscita. Questo significa che un densificato di PP, per essere davvero competitivo, non deve solo avere una buona umidità o una buona pezzatura: deve anche potersi inserire in una filiera documentata, auditabile e credibile verso clienti sempre più attenti a conformità e dichiarazioni ambientali. Nuove regole europee 2025-2026: riciclabilità, tracciabilità e valore industriale del polipropilene riciclato L’aggiornamento più forte rispetto al 2020 è probabilmente quello normativo. Il Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio è ormai il riferimento centrale del nuovo quadro europeo: stabilisce requisiti di sostenibilità e di etichettatura lungo l’intero ciclo di vita del packaging e costituisce la base della disciplina che si applicherà progressivamente dal 2026 in avanti. Il suo impatto sulla densificazione del PP è meno indiretto di quanto sembri. Se l’Europa chiede imballaggi sempre più riciclabili e con quote crescenti di riciclato, il mercato pretenderà riciclati più costanti, più tracciabili e più tecnicamente affidabili. In questo scenario il densificato non è un prodotto di passaggio, ma uno degli snodi in cui si decide se il riciclato avrà davvero qualità industriale o resterà confinato a impieghi marginali. Le sintesi tecniche del nuovo quadro PPWR circolate nel 2025 e nel 2026 ribadiscono inoltre che il regolamento introduce obiettivi minimi di contenuto riciclato per varie categorie di imballaggi plastici, con target più bassi per gli imballaggi contact-sensitive non in PET e più alti per gli altri imballaggi plastici. Questo non significa che ogni densificato in PP potrà automaticamente accedere agli impieghi più sensibili; significa però che la pressione industriale verso riciclati di migliore qualità è destinata ad aumentare. Chi produce densificato dovrà quindi ragionare non soltanto in termini di resa immediata dell’impianto, ma di compatibilità futura con specifiche di mercato più severe. Va aggiunto un chiarimento essenziale: il fatto che il polipropilene riciclato sia sempre più richiesto non equivale a una sua libera utilizzabilità in contatto alimentare. La disciplina europea sul riciclo delle plastiche per food contact resta molto rigorosa. La Commissione europea spiega che il quadro normativo sui materiali plastici riciclati destinati al contatto con alimenti serve proprio a garantire la sicurezza chimica e microbiologica del materiale, richiede che i processi di riciclo siano in grado di decontaminare il flusso e prevede controllo qualità, tracciabilità, autorizzazioni e registro dei riciclatori. Il Regolamento (UE) 2025/351 ha inoltre aggiornato la disciplina generale dei materiali plastici a contatto con alimenti, mentre il Regolamento (UE) 2025/2269 ha corretto alcuni aspetti del Regolamento (UE) 2022/1616. In sostanza, nel 2026 un densificato da raccolta domestica può essere ottimo per compound, stampaggio tecnico o applicazioni non estetiche, ma non può essere equiparato automaticamente a un materiale idoneo al contatto alimentare. Applicazioni industriali del densificato in polipropilene: compound, granulo e stampaggio diretto Una volta ben selezionato, ben lavato, correttamente densificato e controllato sotto il profilo di umidità, temperatura e composizione, il PP post-consumo può trovare diversi sbocchi industriali. Il primo è la trasformazione in granulo attraverso estrusione e filtrazione. Il secondo è la produzione di compounds nei quali il densificato viene miscelato con altri polipropileni riciclati o post-industriali per raggiungere specifici obiettivi di MFI, rigidità, resistenza all’urto o costo formula. Il terzo, ancora oggi interessante in alcune nicchie, è lo stampaggio diretto di articoli non estetici o semi-tecnici, a patto che geometria del pezzo, canali di alimentazione e punti di iniezione siano compatibili con la morfologia del materiale. Anche i dati italiani sull’impiego dei riciclati confermano che i settori di sbocco non si limitano a un’unica nicchia, ma si distribuiscono tra packaging, costruzioni, igiene, arredo urbano e altri comparti industriali. Qui si comprende il senso economico della densificazione nel 2026. Densificare bene il polipropilene non significa solo prepararlo a “passare” in macchina, ma aumentare le probabilità che quel materiale possa entrare in una formula stabile, in un capitolato preciso o in una relazione commerciale duratura. Al contrario, un densificato con umidità incoerente, temperatura mal gestita, pezzatura irregolare e composizione fluttuante costringe il trasformatore a compensare difetti a valle, con maggiori costi di filtrazione, perdita di produttività, difetti estetici, reclami e minor fiducia nel riciclato. È per questo che la densificazione, da semplice fase di preparazione, è diventata una delle vere soglie di qualità del polipropilene post-consumo. Conclusioni La densificazione del polipropilene proveniente dalla raccolta differenziata resta, anche nel 2026, un’operazione centrale per la valorizzazione di un flusso costituito in larga misura da imballaggi alimentari e domestici. Ma rispetto al 2020 la sua interpretazione deve essere molto più ampia. Non si tratta soltanto di ridurre l’acqua presente nel macinato, bensì di portare il materiale a una condizione di stabilità fisica, termica e merceologica che ne consenta la vendita, lo stoccaggio e la trasformazione senza sorprese. L’umidità va misurata a freddo e in modo rappresentativo del lotto; la temperatura va controllata prima dell’insacco; la pezzatura va adattata alla destinazione finale; la composizione polimerica va verificata con strumenti come la DSC; la tracciabilità del riciclato va documentata; e l’intera filiera deve confrontarsi con un quadro normativo europeo che rende la qualità del riciclato sempre meno negoziabile. In questa prospettiva, il densificato in PP non è più un sottoprodotto transitorio, ma una vera materia prima seconda industriale, il cui valore dipende dalla capacità di tenere insieme processo, controllo e conformità. FAQ sulla densificazione del polipropilene post-consumo Cos’è la densificazione del polipropilene post-consumo? È un trattamento termo-meccanico che compatta il fiocco di PP lavato, ne riduce il volume apparente, migliora la regolarità di alimentazione in estrusione e contribuisce alla riduzione dell’umidità superficiale residua. Nei protocolli più recenti di riciclabilità del PP, la densificazione è contemplata come passaggio utile prima dell’estrusione quando il materiale presenta bassa densità apparente o richiede migliore alimentabilità. Perché l’umidità del densificato è così importante se il PP assorbe poca acqua? Perché il problema del post-consumo non è l’assorbimento d’acqua del PP vergine, che resta basso, ma l’acqua trattenuta dal fiocco lavato, dai contaminanti, dalle cavità e dalla morfologia irregolare del materiale. Questa umidità residua può creare instabilità di processo, difetti superficiali e variabilità nelle lavorazioni successive. Si può insaccare subito il densificato nei Big Bags? È una pratica rischiosa se il materiale è ancora caldo o termicamente non uniforme. Le linee guida di prevenzione incendi per i siti di stoccaggio rifiuti richiedono il controllo del calore e della temperatura per evitare fenomeni di auto-riscaldamento e possibili condizioni favorevoli all’autocombustione nei materiali stoccati in massa. Qual è la pezzatura migliore del densificato in PP? Non esiste una misura perfetta valida per tutti gli impianti. La storica indicazione di una pezzatura intermedia, spesso intorno ai 10-12 mm nei contesti di compoundazione, resta pratica in molti casi, ma oggi conta soprattutto la coerenza con il sistema di dosaggio, la tramoggia, la vite e la destinazione finale del materiale. I protocolli recenti insistono soprattutto sulla corretta alimentabilità del materiale densificato. Basta la DSC per controllare la qualità del densificato? No. La DSC resta molto utile per verificare la predominanza del PP e individuare eventuali contaminazioni polimeriche, ma nel 2026 il controllo qualità richiede un quadro più ampio, coerente con le logiche di caratterizzazione dei riciclati: umidità, MFI, densità, ceneri, contaminanti, costanza del lotto e documentazione di tracciabilità sono sempre più rilevanti. Il densificato in PP può essere usato automaticamente per imballaggi alimentari? No. La normativa europea sui materiali plastici riciclati destinati al contatto con alimenti richiede processi sicuri, controllo di decontaminazione, tracciabilità, registrazione degli operatori e conformità specifica. La semplice presenza prevalente di PP nel densificato non basta a qualificarlo per usi food contact. Perché la tracciabilità del riciclato è diventata così importante? Perché il mercato europeo chiede sempre più contenuto riciclato verificabile e dichiarazioni ambientali credibili. Gli schemi RecyClass sulla traceability e sul recycling process sono allineati a EN 15343 e ISO 22095 e aiutano a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il contenuto riciclato effettivo nel prodotto in uscita. Cosa cambia con il nuovo regolamento europeo sugli imballaggi? Cambia il livello di severità del mercato. Il quadro PPWR spinge verso imballaggi più riciclabili, più controllati e con quote minime di contenuto riciclato in diverse categorie. Questo aumenta la domanda di riciclati di qualità e rende la stabilità del densificato un fattore sempre più strategico. Fonti COREPLA, Assemblea 2025: risultati 2024 su raccolta differenziata e riciclo degli imballaggi in plastica COREPLA, Riciclare PP COREPLA, condizioni generali e specifiche commerciali dei flussi PP/PP-PE selezionati COREPLA, dati sugli impieghi delle plastiche riciclate in Italia Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio RecyClass, Recycled Plastics Traceability Certification RecyClass, Recycling Process Certification RecyClass, protocollo 2026 per PP films con introduzione del passaggio di densificazione RecyClass, protocolli di asciugatura del PP con umidità inferiore all’1% UNI EN 15345:2025, caratterizzazione dei riciclati di polipropilene European Commission, Plastic Recycling – Food Safety Regolamento (UE) 2025/351 sui materiali plastici a contatto con alimenti Regolamento (UE) 2025/2269 di correzione del quadro sui materiali plastici riciclati per food contact Linee guida per la prevenzione incendi e il controllo dell’auto-riscaldamento nei materiali stoccati
SCOPRI DI PIU' Polimeri Intelligenti per il Rilevamento Ambientale: La Nuova Frontiera della Sensoristica Sostenibile
Materiali avanzati capaci di reagire a stimoli esterni come pH, temperatura e inquinanti chimici, per una gestione ambientale più efficiente e accuratadi Marco ArezioNegli ultimi decenni, i progressi nella scienza dei materiali hanno portato allo sviluppo dei polimeri intelligenti, noti anche come smart polymers o stimuli-responsive polymers. Questi materiali sono in grado di rispondere in modo controllato a stimoli esterni come pH, temperatura, luce, campi elettrici e magnetici, e sostanze chimiche specifiche, inclusi inquinanti. Queste caratteristiche uniche hanno aperto nuovi orizzonti nella sensoristica ambientale, permettendo la creazione di dispositivi capaci di monitorare in tempo reale le condizioni ambientali, con applicazioni che spaziano dal controllo della qualità dell'acqua all'analisi dell'aria. I polimeri intelligenti si distinguono per la capacità di subire variazioni significative delle proprietà fisico-chimiche in risposta a stimoli specifici, un processo che può essere sfruttato per il rilevamento preciso e sensibile di inquinanti o alterazioni ambientali. In questo articolo esploreremo il funzionamento di questi materiali, i principali stimoli a cui rispondono e le loro applicazioni nella sensoristica ambientale. Caratteristiche dei Polimeri Intelligenti I polimeri intelligenti sono macromolecole che possono cambiare le loro proprietà in modo reversibile in risposta a stimoli esterni. Questi cambiamenti possono riguardare la conformazione, la solubilità, la conducibilità elettrica o altre proprietà fisico-chimiche. Materiali progettati per rispondere a stimoli specifici trovano applicazione in settori come la medicina, l'elettronica e, più recentemente, la sensoristica ambientale.Le principali tipologie di risposta includono: Risposta al pH: Alcuni polimeri cambiano conformazione o solubilità in base al pH dell'ambiente. Questi materiali possono essere usati per monitorare l'acidità delle acque o del suolo, un parametro cruciale per la salute degli ecosistemi. Risposta alla temperatura: I polimeri termoresponsivi cambiano struttura o fase a determinate temperature di transizione, consentendo di creare sensori per rilevare variazioni termiche negli ecosistemi o nei processi industriali che possono contribuire al riscaldamento globale. Risposta agli inquinanti chimici: Alcuni polimeri intelligenti sono progettati per interagire selettivamente con molecole di inquinanti, alterando le loro proprietà ottiche o elettriche, il che li rende utili per rilevare sostanze pericolose nell'aria o nell'acqua. Stimoli Esterni e Risposte Polimeriche pH I polimeri sensibili al pH rilevano variazioni nell'acidità dell'ambiente grazie alla presenza di gruppi ionizzabili lungo la catena polimerica. In ambiente acido o basico, questi gruppi possono protonarsi o deprotonarsi, cambiando la solubilità o la conformazione del polimero. Ad esempio, polimeri con gruppi carbossilici o amminici possono rispondere in modo significativo a piccole variazioni di pH, rendendoli ideali per monitorare la qualità dell'acqua in contesti industriali o agricoli. Un esempio è il poliacido metacrilico, che in ambienti acidi si comporta come una molecola rigida, mentre in ambienti basici si estende, alterando le sue proprietà ottiche o la capacità di legare composti specifici. Temperatura I polimeri termoresponsivi mostrano cambiamenti strutturali a specifiche temperature, note come temperature critiche di soluzione superiore o inferiore (LCST o UCST). Al di sopra o al di sotto di queste temperature, i polimeri possono passare da uno stato solubile a uno stato insolubile o viceversa, modificando la loro configurazione. Questo comportamento è utile in contesti in cui la temperatura è un indicatore di cambiamenti climatici o processi industriali fuori controllo. Un esempio di polimero termoresponsivo è il poli N-isopropilacrilammide (PNIPAM), che ha una LCST intorno ai 32°C. Al di sopra di questa temperatura, il PNIPAM passa da uno stato idratato (solubile in acqua) a uno stato disidratato (insolubile), proprietà sfruttata in sensori per monitorare la temperatura di sistemi idrici e atmosferici. Inquinanti Chimici I polimeri progettati per reagire a inquinanti specifici, come metalli pesanti o composti organici volatili, offrono un'opportunità unica per il monitoraggio in tempo reale dell'inquinamento. Questi polimeri possono essere funzionalizzati con gruppi che interagiscono selettivamente con un inquinante target, provocando variazioni nelle proprietà ottiche, elettriche o meccaniche del materiale. Ad esempio, polimeri contenenti chelanti metallici possono legare metalli pesanti come piombo o mercurio, risultando in variazioni di colore o conducibilità elettrica, misurabili per rilevare contaminazioni nelle acque o nei terreni. Applicazioni nella Sensoristica Ambientale I polimeri intelligenti sono già utilizzati in diversi dispositivi avanzati di monitoraggio ambientale per rilevare rapidamente e con precisione cambiamenti critici negli ecosistemi e nelle risorse naturali. Ecco alcune delle applicazioni più promettenti: Monitoraggio della Qualità dell'Acqua: I sensori basati su polimeri intelligenti rilevano inquinanti chimici e biologici, come metalli pesanti, pesticidi e batteri patogeni, in modo rapido e preciso. Ad esempio, polimeri sensibili al pH possono monitorare l'acidità delle acque, un indicatore essenziale della qualità e salubrità delle risorse idriche. Rilevamento di Gas Inquinanti: Polimeri progettati per rispondere a composti organici volatili o gas nocivi, come biossido di azoto o monossido di carbonio, sono utilizzati in sensori per il controllo della qualità dell'aria. Questi dispositivi sono cruciali per monitorare le emissioni industriali e i livelli di inquinamento urbano, fornendo dati fondamentali per la gestione dell'inquinamento atmosferico. Monitoraggio di Processi Industriali: La sensibilità dei polimeri intelligenti alla temperatura e agli inquinanti chimici li rende ideali anche per il controllo dei processi industriali. Ad esempio, sensori termici possono rilevare variazioni nei processi di riscaldamento, mentre sensori chimici possono monitorare la presenza di contaminanti nei reflui industriali. Prospettive Future Lo sviluppo dei polimeri intelligenti per la sensoristica ambientale è in rapida crescita, con un crescente interesse verso la creazione di materiali più selettivi e sensibili, in grado di funzionare in condizioni ambientali complesse e rilevare una gamma più ampia di inquinanti. Le future ricerche si concentreranno sull'ottimizzazione delle prestazioni dei polimeri in ambienti estremi, come temperature elevate o bassi livelli di umidità, e sulla loro integrazione con sistemi di raccolta dati e analisi in tempo reale. Un altro ambito promettente riguarda l'uso di polimeri biodegradabili, che possono minimizzare l'impatto ambientale dei dispositivi di monitoraggio stessi, un aspetto cruciale in un'ottica di economia circolare e sostenibilità ambientale. Conclusione I polimeri intelligenti rappresentano una tecnologia emergente con un grande potenziale nel rilevamento ambientale. La loro capacità di rispondere a stimoli esterni come pH, temperatura e inquinanti chimici li rende ideali per lo sviluppo di sensori avanzati, capaci di monitorare e proteggere l'ambiente in modo efficiente e sostenibile. Le ricerche in questo settore continueranno a migliorare questi materiali, permettendo una maggiore integrazione tra scienza dei materiali e protezione dell'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Produzione di fumi Durante la Fusione delle Plastiche Riciclate da Post Consumo
Quali possibili danni per la salute dei lavoratori e quali comportamenti da adottaredi Marco ArezioI fumi, generati durante l'estrusione o l’iniezione delle materie plastiche da post consumo, possono contenere una varietà di sostanze chimiche e particelle solide, alcune delle quali possono essere tossiche o potenzialmente dannose per la salute umana.Tipologia di inquinanti nella fusione delle materie plasticheLa tossicità dei fumi dipende dalla composizione specifica delle materie plastiche da post consumo e dalle condizioni operative del processo di estrusione. Alcuni dei potenziali rischi per la salute associati ai fumi di estrusione includono: Particelle solide: durante l'estrusione, possono essere generati fumi che contengono particelle solide sospese nell'aria. Queste particelle possono includere residui di plastica non completamente fusi o frammenti di plastica, che possono essere inalati e causare irritazione delle vie respiratorie o problemi respiratori. Emissioni gassose: i fumi possono contenere emissioni gassose derivanti dalla decomposizione o combustione incompleta dei materiali plastici. Queste emissioni possono includere sostanze chimiche tossiche o irritanti come monomeri, polimeri degradati, agenti di stabilizzazione termica o additivi chimici presenti nelle materie plastiche da post consumo. Composti organici volatili (COV): alcuni fumi possono contenere composti organici volatili, come solventi o altre sostanze organiche che si vaporizzano a temperature elevate. L'esposizione a COV può causare irritazione delle vie respiratorie, mal di testa, nausea, vertigini o effetti a lungo termine sulla salute. Additivi chimici: le materie plastiche da post consumo possono contenere additivi chimici, come plastificanti, ritardanti di fiamma o additivi antistatici. Durante l'estrusione, questi additivi possono degradarsi o essere rilasciati nei fumi, potenzialmente causando rischi per la salute umana a seconda delle sostanze chimiche coinvolte. Polveri e particelle ultrafini: l'estrusione può generare polveri e particelle ultrafini che possono essere inalate e penetrare profondamente nei polmoni. Queste particelle possono causare irritazione polmonare, infiammazione o effetti a lungo termine sulla salute respiratoria. La valutazione specifica dei rischi per la salute dei fumi di estrusione delle materie plastiche da post consumo richiede una conoscenza dettagliata della composizione chimica dei materiali utilizzati e delle condizioni operative specifiche. Fattori di insorgenza degli inquinanti I principali fattori che influenzano la pericolosità dei fumi durante la fusione delle plastiche riciclate si raggruppano in questi fattori: Composizione dei materiali riciclatiLa composizione delle plastiche riciclate può variare notevolmente a seconda delle fonti di riciclo e dei processi di riciclaggio utilizzati. Alcuni materiali riciclati possono contenere sostanze chimiche nocive o additivi che possono essere rilasciati durante l'estrusione. Temperatura di estrusioneLa fusione delle plastiche richiede temperature elevate, e il riscaldamento dei materiali riciclati può causare la generazione di fumi e vapori. Alcune sostanze chimiche presenti nelle plastiche riciclate possono decomporsi a temperature elevate, producendo composti potenzialmente pericolosi. Durata dell'esposizioneLa durata dell'esposizione ai fumi durante la fusione delle plastiche riciclate può influenzare il potenziale impatto sulla salute dei lavoratori. Effetti sulla salute dei lavoratori Gli effetti sulla salute dei lavoratori possono dipendere dalla concentrazione e dalla durata dell'esposizione ai fumi nocivi.I fumi che scaturiscono dalla fusione delle materie plastiche possono rappresentare diversi rischi per la salute dei lavoratori, tra cui: Irritazione delle vie respiratorie I fumi possono irritare le vie respiratorie, causando tosse, difficoltà respiratorie, congestione e infiammazione delle mucose. Effetti sul sistema nervoso Alcune sostanze chimiche presenti nei fumi possono avere effetti sul sistema nervoso, come mal di testa, vertigini, affaticamento o disturbi neurologici. Effetti sul sistema cardiovascolare L'esposizione a fumi nocivi può influenzare il sistema cardiovascolare, aumentando il rischio di malattie cardiovascolari. Effetti sul fegato e sui reni Alcune sostanze chimiche presenti nei fumi possono essere tossiche per il fegato e i reni, se assorbite nel corpo. Effetti cancerogeni Alcuni composti chimici presenti nei fumi possono essere cancerogeni o aumentare il rischio di sviluppare malattie tumorali. Mitigazione dei rischi sanitari nelle produzioni di materie plastiche per fusione Per mitigare i rischi per la salute dei lavoratori durante l'estrusione delle plastiche riciclate, sono necessarie misure di prevenzione e sicurezza appropriate, tra cui: Ventilazione adeguata: è importante garantire una buona ventilazione nell'area di lavoro per diluire e rimuovere i fumi generati durante l'estrusione. Uso di dispositivi di protezione individuale (DPI): i lavoratori devono utilizzare DPI appropriati, come maschere respiratorie, occhiali di protezione e guanti, per ridurre le possibili esposizioni ai fumi nocivi. Monitoraggio dell'ambiente di lavoro: è consigliabile effettuare il monitoraggio regolare dell'ambiente di lavoro per valutare la presenza di sostanze nocive nei fumi e per garantire che i livelli di esposizione siano al di sotto dei limiti di sicurezza. Formazione e sensibilizzazione dei lavoratori: è importante fornire una formazione adeguata ai lavoratori riguardo ai rischi associati all'estrusione delle plastiche riciclate, inclusi i fumi generati, e alle misure di sicurezza da adottare per proteggere la propria salute. Buone pratiche di gestione e manipolazione: adottare buone pratiche di gestione e manipolazione dei materiali riciclati, tra cui l'uso di sistemi chiusi, la riduzione dell'esposizione alla polvere e l'adozione di procedure di pulizia adeguate. Monitoraggio medico: è consigliabile effettuare un monitoraggio medico regolare dei lavoratori esposti ai fumi per identificare eventuali effetti sulla salute e intervenire tempestivamente. Tecnologie per la riduzione degli inquinanti nei reparti di fusione delle plastiche Per la filtrazione dei fumi provenienti dall'estrusione delle materie plastiche da post consumo, vengono utilizzati sistemi di filtrazione industriale, appositamente progettati per catturare e rimuovere le particelle solide e le sostanze inquinanti presenti nei fumi. Alcune delle tipologie di filtrazione industriali comunemente impiegate includono: Filtrazione a cartucce Questo tipo di filtrazione prevede l'utilizzo di cartucce filtranti che catturano le particelle solide e altre sostanze inquinanti presenti nei fumi. Le cartucce filtranti possono essere realizzate con materiali diversi, come polipropilene, poliestere o fibra di vetro, a seconda delle esigenze specifiche dell'applicazione. Filtrazione a sacchi I sistemi di filtrazione a sacchi utilizzano sacchi filtranti per trattenere le particelle solide presenti nei fumi. I sacchi filtranti sono realizzati in materiali porosi che consentono il passaggio dell'aria mentre intrappolano le particelle. Filtrazione elettrostatica La filtrazione elettrostatica sfrutta la carica elettrostatica per attirare e trattenere le particelle presenti nei fumi. I sistemi di filtrazione elettrostatica utilizzano elettrodi carichi e filtri carichi elettrostaticamente per catturare le particelle. Filtrazione a secco La filtrazione a secco prevede l'utilizzo di dispositivi, come precipitatori elettrostatici a secco o filtri a gravità, per separare e trattenere le particelle solide presenti nei fumi. Questi dispositivi possono essere efficaci nella rimozione di particelle di grandi dimensioni. Filtrazione a umido La filtrazione a umido coinvolge l'utilizzo di sistemi di scrubbing o lavaggio che rimuovono le particelle solide e i gas inquinanti dai fumi attraverso l'utilizzo di acqua o altri liquidi. È importante valutare attentamente le esigenze specifiche del processo di estrusione delle materie plastiche da post consumo per determinare la tipologia di filtrazione industriale più adatta. Le scelte dipenderanno dalle caratteristiche dei fumi generati, dalla dimensione delle particelle da rimuovere e dagli obiettivi di purificazione dell'aria.
SCOPRI DI PIU' Additivi per il Miglioramento ai Graffi nei Policarbonati
Strategie chimiche ed industriali per incrementare la resistenza ai graffi nei policarbonati ad alte prestazionidi Marco ArezioIl policarbonato è uno dei polimeri più utilizzati nell’industria dei materiali ad alte prestazioni grazie alla sua combinazione unica di proprietà: elevata trasparenza ottica, buona resistenza meccanica, stabilità dimensionale e processabilità. Tuttavia, una delle criticità più note riguarda la sua scarsa resistenza ai graffi superficiali. Questo limite ne condiziona l’impiego in applicazioni dove l’estetica, la trasparenza e la durata nel tempo della superficie esposta rivestono un ruolo fondamentale, come nel settore automotive, nell’elettronica di consumo e nei dispositivi ottici. Per ovviare a questo problema, la ricerca industriale e accademica ha sviluppato diverse strategie basate sull’impiego di additivi specifici, capaci di modificare la superficie del policarbonato senza comprometterne le proprietà intrinseche.Proprietà superficiali e meccanismi di graffiaturaLa graffiatura di un polimero non è soltanto il risultato di una sollecitazione meccanica locale, ma un fenomeno complesso che coinvolge deformazioni plastiche, microfratture e alterazioni superficiali. Nel caso del policarbonato, l’energia di deformazione viene assorbita in maniera non uniforme, con la conseguente formazione di microstriature visibili a occhio nudo. Questa sensibilità è legata alla natura amorfa del materiale e alla mobilità segmentale delle catene polimeriche, che tendono a deformarsi sotto sforzo.L’uso di additivi mira a limitare tale mobilità, a rafforzare la matrice e a creare una superficie più rigida, capace di distribuire meglio le sollecitazioni e ridurre la formazione del solco.Classificazione degli additiviQuando si parla di resistenza ai graffi nei policarbonati, non esiste una sola strada: le soluzioni si distribuiscono lungo una mappa di famiglie chimiche che agiscono con meccanismi complementari. L’obiettivo è sempre lo stesso — alzare il carico a cui compare il danno visibile e impedirne l’evoluzione in un solco profondo — ma per arrivarci si può agire rendendo la superficie più scorrevole, irrigidendo lo strato sub-superficiale, inserendo “punti duri” invisibili alla luce o, ancora, creando una vera e propria pelle protettiva durante il processo.Le quattro famiglie più utilizzate sono:- organici modificatori di superficie- inorganici micronizzati- nanoparticelle funzionalizzate- coating integratiQueste categorie si distinguono per natura, comportamento in lavorazione e impatto su ottica e finiture.Additivi organici modificatori di superficieLavorano su due leve decisive. Da un lato riducono l’attrito in contatto secco; dall’altro irrigidiscono la zona immediatamente sotto la pelle, così che la deformazione si distribuisca e non generi micro-solchi. Nel primo gruppo rientrano i sistemi a base silicone, come i PDMS o i copolimeri PC-silossano, progettati per arricchirsi spontaneamente in superficie durante lo stampaggio. È un “fiorire” controllato: pochi decimi di punto percentuale (tipicamente fino all’1%) bastano per costruire un film sottile a bassa energia superficiale, capace di lubrificare la scia di contatto e attenuare il micro-taglio. Se si esagera con il dosaggio, però, il beneficio si paga con opacizzazione (haze), peggior bagnabilità e difficoltà in verniciatura o stampa. Per questo si cura la “micro-architettura” del copolimero — lunghezza dei blocchi silossanici e densità di innesti — che regola quanto in fretta e quanto stabilmente la pellicola si organizza in superficie (verificabile, ad esempio, con XPS o ToF-SIMS).A fare squadra con i silicone ci sono oligomeri fluorurati e additivi “slip” ad alta temperatura. Anche loro riducono l’attrito senza lubrificanti esterni, ma per funzionare nel PC devono ancorarsi alla matrice con porzioni compatibili (blocchi aromatici o simili alla catena carbonatica), altrimenti rischiano di migrare fuori (exudazione). Alcune cere sintetiche per alte temperature (poliesteri aromatici, poliammidi a elevato punto di fusione) aiutano a controllare il “mar” senza volatilizzare nell’intervallo termico tipico del PC (circa 290–320 °C); cere generiche non progettate per tecnopolimeri tendono invece a degradarsi o affiorare.Il secondo pilastro degli organici è l’irrigidimento leggero della pelle tramite ramificazione/reticolazione molto contenuta. Piccole quantità di agenti epossidici multifunzionali, ossazoline o metacrilati reattivi interagiscono con le estremità di catena del PC o con gruppi introdotti dai compatibilizzanti, creando una rete rada o catene ramificate che aumentano modulo e durezza apparente subito sotto la superficie. Risultato: minore profondità del solco allo stesso carico. Spingersi troppo oltre, però, introduce gel, altera la trasparenza e può ingiallire il materiale.Un ruolo meno appariscente ma cruciale lo giocano gli stabilizzanti foto-termici: non rendono la superficie più dura, ma la preservano. Mantengono integra la chimica della pelle e la T_g dopo calore e UV, evitando quell’ammorbidimento che facilita la graffiatura con l’invecchiamento. Combinazioni mirate di assorbitori UV (benzotriazoli/benzofenoni) e HALS, selezionate per il PC, sono la “polizza” per la tenuta a lungo termine.Sul piano del processo, gli organici richiedono disciplina: la loro efficacia dipende da storia di taglio e tempo di permanenza in fusione. Eccessi in estrusione o stampaggio possono degradarli o favorire separazioni di fase (flow marks). L’asciugatura preventiva del PC resta imprescindibile (≤0,02% H₂O) per evitare idrolisi, calo di M_w e perdita di proprietà ottiche. Inoltre, ogni pacchetto additivo va verificato rispetto alle finiture previste (metallizzazione, incollaggio, verniciatura), perché la bassa energia superficiale può ostacolarle.Additivi inorganici micronizzatiIntroducono punti d’ancoraggio duri (silice, allumina, boehmite) che alzano la resistenza al taglio localizzato e ripartiscono lo sforzo, evitando l’accumulo plastico. L’efficacia cresce con durezza/modulo della particella e con l’adesione alla matrice. Nel PC trasparente, però, decide l’ottica: per contenere l’haze si lavora su vere dimensioni sub-50 nm (dispersione monomodale) o su un migliore matching dell’indice di rifrazione. Poiché n_PC≈1,58 e la silice è ≈1,46, la via più praticata è la nanometria reale sostenuta da trattamenti silanici (epossisilani/aminosilani) che consolidano l’interfaccia e riducono il white marking da pull-out. L’allumina, più dura, può funzionare a dosi contenute se ben funzionalizzata; particelle troppo grandi opacizzano e calano il gloss.Sul fronte formulazione/processo spesso basta 0,5–3% di carica nanometrica per un guadagno chiaro; oltre aumentano viscosità e agglomerati. Il compounding ideale usa bivite lunghe, elementi miscelanti alternati (distributivi/dissipativi) e alimentazione laterale/gravimetrica. Le polveri vanno asciugate ed esenti da acidità (acidi catalizzano l’idrolisi del carbonato). Effetti collaterali attesi: MFR in calo, scie di flusso se la reologia non è centrata, più usura stampi con Al₂O₃. La valutazione va sempre doppia: haze/clarity allo spessore target e profondità residua del graffio (profilometria 3D) a pari carico.Nanoparticelle funzionalizzateQui la leva è l’interfase: attorno alla nanoparticella si forma uno strato (decine di nm) dove la mobilità segmentale cala. È questa zona viscoelastica a innalzare il carico di comparsa del segno. La funzionalizzazione governa spessore e coesione dell’interfase. La silice colloidale con gruppi epossidici o amminici è la scelta tipica quando serve preservare la trasparenza: dispersione realmente nano (confermata da DLS/TEM) e dosi 0,3–1,5% centrano spesso l’equilibrio durezza/ottica. Allumina/boehmite nano-lamellare aggiungono durezza e stabilità termica, ma richiedono compatibilizzazione attenta per evitare flocculazioni che rovinano il gloss; convincono in ambienti abrasivi (esterno auto) se si gestisce l’estetica.I POSS (polyhedral oligomeric silsesquioxanes) sono “molecole-filler” da 1–3 nm: restano otticamente invisibili, agiscono da nano-nodi duri e possono irrigidire localmente la catena, alzando la T_g percepita nella pelle. Ideali quando servono durezza + trasparenza senza scattering. Le nanoclay esfoliate aumentano G′ e resistenza al solco, ma disturbano la trasparenza: meglio in PC opachi o in blend (PC/ABS) per interni auto. Gli ossidi ad alto indice (TiO₂, ZnO) sono durissimi ma otticamente “pesanti” (e il TiO₂ anatase è fotoattivo): si usano solo a dosi ultrasottili, rivestiti e con D320 °C, compatibilità superficiale con la matrice e profilo tossicologico/regolatorio adeguato (le polveri fini richiedono gestione rigorosa). La validazione usa strumenti “di pelle”: DMA (irrigidimento a piccole deformazioni), nanoindentazione (durezza/modulo locali), nanoscratch (transizione da segno lieve a solco).Coating protettivi integratiDue strade. La prima sfrutta additivi migranti anfifilici (segmenti PC-affini + silossanici/fluorurati) che, in stampaggio, si auto-organizzano in una pelle sottilissima (decine di nm) a bassa energia superficiale: riducono lo scorrimento abrasivo. La cinetica dipende da distanza di solubilità, M_w, T_melt e raffreddamento. Se l’ancoraggio è buono la pelle dura; se è debole affiora e si perde, con finger-marking e problemi di bagnabilità. La seconda è l’in-mold coating (IMC) o hardcoat in cella: un prepolimero (acrilato polisilossanico o ibrido organo-siliceo) viene deposto e reticolato UV/termicamente, creando una rete quasi “vetrosa”; si possono disperdere nanoparticelle (es. silice) per alzare modulo e contenere i solchi profondi. È un rivestimento “cucito” sul pezzo, ideale per lenti/fari, a patto di curare adesione al PC (primer o gruppi reattivi) e riciclabilità a fine vita.Un aspetto trasversale: i sistemi a bassissima energia superficiale proteggono bene dal graffio, ma possono ostacolare stampa a caldo, verniciatura e incollaggio. Conviene definire in anticipo la gerarchia delle prestazioni: se sono previste finiture, meglio additivi migranti ancorabili o direttamente l’IMC, che concilia resistenza e adesione degli strati successivi.L’approccio nanocomposito resta tra i più efficaci per aumentare la resistenza ai graffi mantenendo la trasparenza; la chiave è controllare concentrazione e granulometria per restare otticamente “neutri”.Compatibilità ottica e additivi trasparentiUno degli aspetti più delicati nello sviluppo di additivi per policarbonati trasparenti è la compatibilità ottica. In applicazioni come lenti, display e coperture protettive, gli additivi devono avere indice di rifrazione vicino a quello del PC o essere dispersi su scala nanometrica per evitare diffusione della luce. In quest’ottica, silice colloidale e ossidi funzionalizzati rappresentano soluzioni credibili perché aumentano la durezza senza compromettere la chiarezza.Normative e prove di laboratorioLa valutazione della scratch resistance si basa su prove normalizzate che misurano profondità e visibilità del graffio dopo sollecitazioni controllate. Strumenti come Taber Abraser e test di penetrazione progressiva/nanoscratch consentono confronti affidabili fra formulazioni. Nei settori ad alta responsabilità (automotive, elettronica) si applicano standard specifici per la caratterizzazione delle superfici plastiche.Applicazioni industrialiDove il policarbonato deve combinare resistenza meccanica, estetica e trasparenza, gli additivi per scratch resistance sono ormai uno standard. Fari automotive devono restare trasparenti malgrado l’abrasione ambientale; schermi e cover dell’elettronica di consumo chiedono superfici che non si segnino facilmente; caschi, lenti ottiche e componenti architettonici beneficiano di superfici durevoli e visivamente pulite.Prospettive futureL’evoluzione degli additivi per scratch resistance è sempre più intrecciata con sostenibilità ed economia circolare. Oltre alle prestazioni, si cercano soluzioni sicure e riciclabili: additivi bio-based, nanocariche da fonti naturali, coating autorigeneranti. La sfida è migliorare la resistenza ai graffi senza compromettere la compatibilità con i flussi di riciclo, così da mantenere il policarbonato in linea con gli obiettivi di una economia più verde.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri Fluorurati: Proprietà, Produzione, Utilizzi e Soluzioni per il Riciclo
Scopri tutto sui polimeri fluorurati: cosa sono, come vengono prodotti, le loro caratteristiche uniche, le applicazioni in diversi settori e le sfide legate al riciclo sostenibiledi Marco ArezioI polimeri fluorurati rappresentano una famiglia di materiali straordinariamente performanti, capaci di resistere alle condizioni più estreme senza comprometterne le proprietà. Questa categoria di polimeri si distingue per l’inclusione di atomi di fluoro nella loro struttura molecolare, una caratteristica che ne determina le eccezionali proprietà chimiche e fisiche. Tra i polimeri più noti, è sufficiente menzionare il politetrafluoroetilene (PTFE, meglio conosciuto come Teflon) e il polivinilidene fluoruro (PVDF), ampiamente utilizzati in applicazioni industriali, scientifiche e tecnologiche. La loro produzione e il loro utilizzo, tuttavia, comportano anche sfide rilevanti, in particolare per quanto riguarda il loro riciclo e la gestione a fine vita, questioni cruciali nell’ottica di una transizione verso un’economia circolare più sostenibile. I polimeri fluorurati: una panoramica generale I polimeri fluorurati sono materiali sintetici in cui gli atomi di fluoro sono legati ai carboni della catena polimerica. La presenza del fluoro conferisce a questi polimeri una straordinaria stabilità chimica e una inerzia reattiva che li rende virtualmente immuni alla maggior parte degli agenti chimici, termici e ambientali. Queste caratteristiche li rendono ideali per applicazioni in contesti particolarmente aggressivi, dove altri materiali fallirebbero. Tra i principali polimeri fluorurati, troviamo: PTFE (Politetrafluoroetilene): noto commercialmente come Teflon, è famoso per la sua antiaderenza e la capacità di resistere a temperature estreme, oltre a essere uno dei materiali più inerti conosciuti. PVDF (Polivinilidene fluoruro): è apprezzato per la resistenza chimica e le proprietà meccaniche, risultando un ottimo compromesso tra lavorabilità e prestazioni. FEP (Etilene-propilene fluorurato): simile al PTFE, ma con maggiore flessibilità e una leggera trasparenza. ETFE (Etilentetrafluoroetilene): conosciuto per la combinazione di resistenza, leggerezza e trasparenza, trova ampio uso nelle coperture architettoniche innovative. PFA (Perfluoroalcossi): ideale per applicazioni in ambienti estremi grazie alla resistenza termica e chimica. Il processo di produzione dei polimeri fluorurati La sintesi dei polimeri fluorurati è un processo complesso che richiede tecnologie avanzate e controlli rigorosi. Uno dei metodi più utilizzati è la polimerizzazione in sospensione, impiegata, ad esempio, per la produzione del PTFE. In questo processo, il monomero di base, il tetrafluoroetilene (TFE), viene sottoposto a reazione in una soluzione acquosa con l’ausilio di agenti iniziatori che ne favoriscono la polimerizzazione. Il risultato è un polimero ad alto peso molecolare, estremamente cristallino e resistente. Accanto alla sospensione, troviamo la polimerizzazione emulsionata, utilizzata per produrre altri polimeri come il PVDF e il FEP. Qui, il monomero viene disperso finemente in acqua, grazie a tensioattivi che stabilizzano l’emulsione e permettono una reazione più controllata. In altri casi, come per l’ETFE, si utilizza la polimerizzazione in fase gassosa, un processo particolarmente efficiente ma complesso dal punto di vista industriale. La produzione di questi materiali, sebbene essenziale per l’industria, è notoriamente costosa e presenta criticità ambientali, in quanto richiede sostanze come il fluoruro di idrogeno (HF), altamente corrosivo e pericoloso. Caratteristiche distintive dei polimeri fluorurati Ciò che rende i polimeri fluorurati così preziosi in ambito industriale è l’insieme delle loro proprietà uniche, difficilmente replicabili con altri materiali. Queste includono: Elevata resistenza chimica: i polimeri fluorurati sono praticamente inattaccabili dalla maggior parte degli acidi, basi e solventi, il che li rende ideali per ambienti corrosivi. Stabilità termica: possono sopportare temperature molto elevate senza degradarsi, mantenendo le loro proprietà meccaniche e strutturali. Basso coefficiente di attrito: questa caratteristica, particolarmente evidente nel PTFE, li rende estremamente antiaderenti. Ottime proprietà dielettriche: sono eccellenti isolanti elettrici, motivo per cui trovano applicazione in cavi e dispositivi elettronici. Idrofobicità: respingono acqua e contaminanti, mantenendo le superfici pulite e prive di residui. Queste proprietà li rendono materiali indispensabili in contesti tecnologicamente avanzati. Le applicazioni dei polimeri fluorurati Grazie alle loro caratteristiche, i polimeri fluorurati sono utilizzati in numerosi settori: Industria chimica: rivestimenti anti-corrosione per serbatoi, valvole e tubazioni esposte ad agenti aggressivi. Aerospazio e difesa: componenti leggeri e resistenti al calore utilizzati nei velivoli e nelle missioni spaziali. Elettronica: isolamento di cavi elettrici, circuiti stampati e componenti per semiconduttori. Industria alimentare: il PTFE è il materiale di riferimento per le superfici antiaderenti di pentole e utensili da cucina. Settore medico: rivestimenti per dispositivi biocompatibili, come cateteri e protesi. Architettura: l’ETFE è celebre per l’uso in strutture architettoniche innovative, grazie alla sua trasparenza e resistenza. Le sfide del riciclo: il problema della sostenibilità Nonostante i numerosi vantaggi, i polimeri fluorurati presentano una grande criticità: la difficoltà di riciclo. La loro stabilità chimica, che li rende tanto utili, li rende altrettanto difficili da smaltire e riutilizzare. Tecniche di riciclo esistenti Riciclo meccanico: consiste nella riduzione in polvere del materiale usato, che può essere riutilizzato come additivo o per produrre nuovi materiali compositi. Questa tecnica è applicabile soprattutto al PTFE. Riciclo chimico: processi come la pirolisi permettono di degradare i polimeri e recuperare monomeri di base come il tetrafluoroetilene. Tuttavia, richiedono alte temperature e costi elevati. Incenerimento controllato: permette di recuperare energia, ma deve essere effettuato in impianti specializzati per evitare l’emissione di sostanze tossiche, come i PFAS e il fluoruro di idrogeno. La complessità del riciclo impone una riflessione sul ciclo di vita dei polimeri fluorurati. L’ottimizzazione dei processi produttivi e il riutilizzo degli scarti di lavorazione rappresentano strategie efficaci per ridurre l’impatto ambientale. Conclusioni I polimeri fluorurati sono materiali di straordinaria utilità che hanno trovato applicazione in settori essenziali dell’economia globale. Tuttavia, la loro produzione e la difficoltà di smaltimento rappresentano sfide significative. In un contesto sempre più orientato alla sostenibilità e all’economia circolare, è fondamentale investire in tecnologie che consentano un riciclo più efficiente e una riduzione dell’impatto ambientale. La ricerca, in questo ambito, è essenziale per garantire che l’utilizzo di questi materiali possa continuare a rispondere alle esigenze del presente senza compromettere il futuro.© Riproduzione Vietata
SCOPRI DI PIU' Ciclo di Vita e Applicazioni Sostenibili dell'EPDM Riciclato
Analisi sulla Produzione, Utilizzo e Strategie di Riciclo nel Settore dei Teli e delle Barriere Impermeabili di Marco ArezioIl presente articolo esplora il ciclo di vita del telo in EPDM (Etilene Propilene Diene Monomero) riciclato, mettendo in evidenza i processi di produzione, le principali applicazioni e le strategie per il suo ulteriore riciclo. L'obiettivo è valutare l'impatto ambientale del materiale e le sue potenzialità nel contesto dell'economia circolare.Caratteristiche e Produzione dell'EPDM Riciclato L'Etilene Propilene Diene Monomero (EPDM) è un elastomero termoplastico ampiamente impiegato in vari settori industriali grazie alle sue notevoli proprietà di resistenza all'invecchiamento, agli agenti atmosferici, agli UV e a numerosi prodotti chimici. Questo polimero si distingue per la sua versatilità e durabilità, che lo rendono ideale per applicazioni esterne, in particolare in condizioni ambientali estreme.Composizione e Proprietà dell'EPDM Il polimero EPDM è un terpolimero di etilene, propilene e un diene che consente la vulcanizzazione con zolfo. La struttura molecolare unica dell'EPDM gli conferisce eccellenti proprietà fisiche, tra cui una notevole resistenza alle variazioni termiche, mantenendo la sua flessibilità a temperature molto basse e resistendo efficacemente al calore e al vapore acqueo. Tali proprietà rendono l'EPDM particolarmente efficace per applicazioni come guarnizioni, isolamenti, coperture per tetti e membrane impermeabilizzanti.Processi di Riciclo dell'EPDMNonostante l'EPDM abbia una lunga durata, alla fine del suo ciclo di vita può essere trasformato e riciclato attraverso vari processi che mirano a ridurre l'impatto ambientale e promuovere l'uso sostenibile delle risorse. Riciclo meccanico: Questo è il metodo più comune per il riciclo dell'EPDM. Il materiale viene raccolto, pulito e sminuzzato in granuli o polveri. Questi possono essere riutilizzati per produrre nuovi articoli di gomma, compresi altri teli in EPDM, mattonelle per pavimenti, o come aggregato in applicazioni di costruzione. Il processo meccanico è preferito per la sua semplicità e costo relativamente basso, ma può comportare una certa perdita di proprietà meccaniche nel materiale riciclato. Riciclo chimico: Anche se più costoso e tecnologicamente avanzato, il riciclo chimico offre il vantaggio di poter recuperare monomeri puri che possono essere reintegrati nella produzione di nuovi polimeri. Questo processo implica l'uso di solventi o catalizzatori chimici per spezzare i legami polimerici dell'EPDM, trasformandolo in materiali più semplici che possono essere facilmente rigenerati. Riciclo energetico: In alcune circostanze, quando il riciclo materiale non è praticabile, l'EPDM può essere utilizzato come combustibile per la produzione di energia. La combustione di EPDM produce una quantità significativa di energia, ma questa pratica è meno favorevole dal punto di vista ambientale e viene generalmente considerata come ultima opzione.Produzione di Teli in EPDM Riciclato Il processo di produzione di teli in EPDM riciclato inizia con la selezione e la preparazione del materiale riciclato, che viene pulito per rimuovere contaminanti e poi triturato. Il materiale viene quindi miscelato con un certo quantitativo di EPDM vergine e vari additivi, come antiossidanti e agenti vulcanizzanti, per garantire che il telo finale possieda le qualità richieste. Il composto ottenuto è successivamente processato attraverso calandre per formare teli. Questi vengono poi vulcanizzati, un processo in cui il materiale viene riscaldato in presenza di zolfo per formare legami incrociati che migliorano le proprietà elastiche e meccaniche del prodotto finale. La produzione di teli in EPDM riciclato non solo contribuisce a ridurre i rifiuti e l'uso di risorse vergini, ma rappresenta anche un'eccellente opportunità per promuovere pratiche industriali più sostenibili. Attraverso l'adozione di processi di riciclo e produzione responsabili, è possibile ottenere un significativo impatto ambientale positivo, riducendo l'impronta di carbonio e promuovendo l'economia circolare nel settore dei materiali sintetici.Applicazioni del Telo in EPDM Riciclato Il telo in EPDM riciclato, grazie alle sue proprietà di durabilità e resistenza agli agenti atmosferici, trova numerose applicazioni in vari settori industriali, contribuendo a promuovere una gestione più sostenibile delle risorse. Questo capitolo esplora le principali applicazioni industriali del telo in EPDM riciclato, evidenziando i vantaggi specifici e presentando alcuni studi di caso significativi.Applicazioni in Edilizia e nell'Ingegneria CivileEdilizia: Nel settore edilizio, il telo in EPDM riciclato è largamente utilizzato per le sue eccellenti proprietà di impermeabilizzazione. Viene impiegato come membrana per tetti piani o leggermente inclinati, offrendo una soluzione duratura e resistente agli UV e alle intemperie. Inoltre, è usato come barriera anti-radice in giardini pensili e come rivestimento per stagni artificiali e piscine, garantendo l'isolamento e la protezione contro le perdite.Ingegneria civile: L'EPDM riciclato trova impiego anche in progetti di ingegneria civile, come nella costruzione di barriere per il controllo dell'erosione e nel rivestimento di canali e bacini idrici. Le sue proprietà meccaniche garantiscono durabilità e resistenza, essenziali in applicazioni che richiedono una lunga durata e minimi interventi di manutenzione.Vantaggi Specifici L'impiego di EPDM riciclato porta con sé numerosi benefici, sia economici che ambientali: Sostenibilità: Utilizzare EPDM riciclato riduce la quantità di rifiuti destinati alle discariche e la dipendenza da risorse non rinnovabili. Questo non solo aiuta a conservare le risorse naturali ma anche a ridurre l'emissione di gas serra durante la produzione di nuovi materiali. Costo-Efficacia: Il riciclo dell'EPDM può ridurre significativamente i costi di produzione. I materiali riciclati sono generalmente meno costosi rispetto alle loro controparti vergini, rendendo il prodotto finale più accessibile e competitivo sul mercato. Performance: Nonostante sia riciclato, il telo in EPDM mantiene eccellenti proprietà fisiche e meccaniche, rendendolo adeguato per applicazioni che richiedono resistenza e durabilità. Questo assicura che l'uso di materiali riciclati non comprometta la qualità o l'efficacia del prodotto finale.Riciclo e Vita Futura dell'EPDM Riciclato Il ciclo di vita dell'EPDM riciclato non termina con la sua prima o seconda applicazione; le opportunità per ulteriori ricicli o altre forme di riutilizzo continuano a espandere il potenziale di questo materiale versatile. Questo capitolo esplora le opzioni di fine vita per l'EPDM riciclato, esamina le barriere al riciclo e discute le prospettive future che possono influenzare il suo uso sostenibile.Opzioni a Fine Vita del Telo in EPDMRi-riciclo: L'EPDM riciclato può essere sottoposto a processi di riciclo ripetuti, mantenendo una qualità accettabile per diverse applicazioni. Tuttavia, ogni ciclo di riciclo può potenzialmente degradare alcune delle proprietà fisiche del materiale, il che può limitare l'uso finale dei prodotti di riciclo. Innovazioni nel trattamento e nella preparazione del materiale possono estendere la vita utile dell'EPDM riciclato, consentendo una maggiore reintroduzione nel ciclo produttivo. Upcycling: Trasformare l'EPDM usato in prodotti di valore superiore è un'opzione intrigante. Ad esempio, l'EPDM riciclato può essere trasformato in compositi di alta qualità per applicazioni in settori tecnologicamente avanzati, come componenti per veicoli elettrici o infrastrutture intelligenti, dove le sue proprietà di isolamento e durabilità sono particolarmente preziose. Downcycling: In molti casi, l'EPDM riciclato viene utilizzato per produrre materiali che richiedono meno prestazioni rispetto all'applicazione originale, come sottofondi per pavimentazioni o materiali di riempimento per costruzioni. Questo permette di sfruttare materiali altrimenti destinati allo smaltimento, anche se non valorizza pienamente il potenziale del polimero.Barriere al Riciclo del Telo in EPDMIl riciclo dell'EPDM riciclato si scontra con diverse problematiche, che possono variare da aspetti tecnici a questioni economiche e regolamentari: Tecnologia: I processi di riciclo per l'EPDM possono essere complessi e costosi, specialmente il riciclo chimico, che richiede investimenti significativi in ricerca e sviluppo per migliorare l'efficienza e ridurre i costi. Economia: La raccolta e il trattamento dell'EPDM post-consumo possono essere economicamente svantaggiosi senza incentivi adeguati. La variabilità dei prezzi del petrolio può anche influenzare la competitività dell'EPDM riciclato rispetto a quello vergine. Normative: Le leggi e le politiche ambientali possono sia favorire sia ostacolare il riciclo dell'EPDM. Le normative che impongono standard rigorosi per i materiali riciclati possono limitare l'uso di EPDM riciclato in certe applicazioni, mentre incentivi per pratiche di produzione sostenibile possono promuovere il suo uso.Prospettive Future per il Riciclo del Telo in EPDMLe tendenze attuali e le innovazioni future giocano un ruolo cruciale nel determinare il ruolo dell'EPDM riciclato nell'economia circolare: Innovazione Tecnologica: Sviluppi nei metodi di riciclo chimico potrebbero migliorare l'efficienza del processo e la qualità del materiale riciclato, rendendo l'EPDM riciclato più competitivo. La ricerca in catalizzatori più efficaci e processi meno energivori è fondamentale. Tendenze di Mercato: Con una crescente consapevolezza ambientale e una spinta verso la sostenibilità, la domanda per materiali riciclati è destinata ad aumentare. Questo potrebbe incentivare ulteriori investimenti in tecnologie di riciclo e aumentare la scala di produzione per l'EPDM riciclato. Politiche Ambientali: Le politiche governative che impongono l'utilizzo di materiali riciclati e offrono incentivi finanziari per il riciclo possono spingere le industrie a adottare pratiche più sostenibili. Concludendo, l'EPDM riciclato possiede un potenziale significativo per contribuire a un'economia più circolare e sostenibile. Superare le sfide tecniche ed economiche e sfruttare le opportunità emergenti sarà fondamentale per il suo futuro impiego e per la sua accettazione su scala più ampia nel panorama industriale globale.
SCOPRI DI PIU' Sistemi di Sicurezza EMAS: Letti di Arresto per Aerei a Base di Materiali Riciclati
Innovazione e Sostenibilità nella Prevenzione degli Incidenti Fuori Pista negli Aeroporti di Tutto il MondoI letti di arresto per aerei, conosciuti come EMAS (Engineered Materials Arrestor Systems), rappresentano una soluzione tecnologica avanzata per garantire la sicurezza degli aeromobili che potrebbero superare la fine della pista durante l'atterraggio o il decollo. Questi sistemi, sempre più diffusi negli aeroporti di tutto il mondo, sono cruciali per prevenire incidenti potenzialmente catastrofici, salvaguardando sia i passeggeri che gli equipaggi. Composizione e Materiali Gli EMAS sono progettati per assorbire e dissipare l'energia di un aereo in movimento, rallentandolo fino a fermarlo completamente. La loro struttura è composta principalmente da materiali ad alta capacità di assorbimento di energia, tra cui schiuma di cemento e polistirolo espanso. Negli ultimi anni, l’uso di materiali riciclati ha guadagnato attenzione, aggiungendo un valore ambientale significativo al sistema. Ad esempio, plastica riciclata e gomma proveniente da pneumatici dismessi possono essere incorporati nella composizione dei materiali per migliorare la sostenibilità. La schiuma di cemento è una miscela che incorpora aria, creando una struttura porosa ma resistente, mentre il polistirolo espanso è noto per la sua leggerezza e capacità di deformarsi, assorbendo l'energia dell'impatto. I materiali riciclati, oltre a contribuire alla sostenibilità, offrono le stesse proprietà di assorbimento di energia necessarie per la funzionalità del sistema. Realizzazione dei Letti di Arresto per AereiLa costruzione di un letto di arresto EMAS inizia con un'attenta progettazione, volta a determinare la posizione ottimale e le dimensioni del sistema in base al tipo di aeromobili che operano nell'aeroporto e allo spazio disponibile. Successivamente, si prepara il sito destinato all'installazione, che include la livellazione del terreno e la rimozione di eventuali ostacoli. Una volta preparato il sito, i materiali vengono installati con precisione. I pannelli o i blocchi di materiale, compresi quelli riciclati, vengono posizionati e fissati saldamente. L'installazione richiede una grande accuratezza per garantire che il sistema funzioni correttamente in caso di emergenza. Infine, il sistema viene sottoposto a rigorosi test per verificare che rispetti gli standard di sicurezza previsti, inclusi test di resistenza e simulazioni di arresto. Funzionamento dei Letti di Arresto per AereiIl funzionamento degli EMAS si basa su un principio di decelerazione controllata. Quando un aereo esce dalla pista e entra in un letto di arresto, i pneumatici iniziano a sbriciolare il materiale del sistema, creando una resistenza che aumenta progressivamente. Questo processo rallenta l'aereo fino a fermarlo completamente, evitando così potenziali incidenti. Al primo contatto, il materiale si frantuma sotto i pneumatici dell’aereo, incrementando la resistenza man mano che il velivolo avanza. Questo meccanismo di decelerazione è stato progettato per funzionare con una vasta gamma di aeromobili, dai più piccoli ai più grandi, e ha dimostrato la sua efficacia in molte situazioni reali. Applicazioni Note Gli EMAS sono stati implementati con successo in diversi aeroporti a livello globale, dimostrando la loro efficacia in contesti reali. Un esempio notevole è l'Aeroporto Internazionale John F. Kennedy (JFK) di New York, dove gli EMAS hanno fermato in sicurezza numerosi aeromobili che avevano superato la fine della pista. Anche l'Aeroporto Internazionale di Chicago O'Hare utilizza questi sistemi per migliorare la sicurezza delle operazioni aeroportuali. A Miami, gli EMAS sono stati installati per gestire emergenze simili, garantendo la sicurezza di passeggeri e personale. Un altro esempio significativo è l'Aeroporto di Yeager, in West Virginia, dove gli EMAS hanno fermato con successo un jet privato che aveva superato la pista, dimostrando la loro efficacia anche in aeroporti di dimensioni più ridotte. Vantaggi e Limiti Gli EMAS offrono numerosi vantaggi. Innanzitutto, aumentano significativamente la sicurezza aeroportuale, riducendo il rischio di incidenti fuori pista e proteggendo così le vite dei passeggeri e dell'equipaggio. La loro efficacia è comprovata da numerosi incidenti evitati o mitigati grazie a questi sistemi. Inoltre, gli EMAS possono essere installati in aeroporti con spazi limitati, dove l'estensione della pista non è praticabile. L'integrazione di materiali riciclati nei sistemi EMAS contribuisce inoltre a promuovere la sostenibilità ambientale. Tuttavia, esistono anche alcuni limiti. L'installazione e la manutenzione degli EMAS possono essere costose, richiedendo un investimento significativo. Inoltre, richiedono un'area dedicata alla fine della pista, che potrebbe non essere disponibile in tutti gli aeroporti. Infine, i materiali utilizzati nei sistemi EMAS possono degradarsi nel tempo, richiedendo manutenzione regolare per garantire l'efficacia del sistema. Conclusione Gli EMAS rappresentano una soluzione innovativa e efficace per migliorare la sicurezza negli aeroporti, specialmente in contesti con spazi limitati. La loro capacità di fermare in modo controllato e sicuro gli aeromobili in situazioni di emergenza è un elemento chiave nella gestione della sicurezza aeroportuale moderna. Nonostante i costi e la necessità di manutenzione, i benefici in termini di vite umane salvate e incidenti evitati giustificano ampiamente l'investimento in questi sistemi. L'integrazione di materiali riciclati non solo migliora la sostenibilità, ma rappresenta un passo avanti verso un'aviazione più responsabile dal punto di vista ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Resine Furaniche: Materiali Sostenibili ad Alte Prestazioni per l'Industria Moderna
Dalla produzione alla sostenibilità: caratteristiche, applicazioni e potenziale di riciclo delle resine derivate da biomassa rinnovabiledi Marco ArezioLe resine furaniche, note anche come resine a base di furano, sono materiali polimerici sintetici derivati da composti organici che contengono l'anello furanico, una struttura ciclica costituita da quattro atomi di carbonio e un atomo di ossigeno. Questo tipo di resine si caratterizza per le sue proprietà uniche, come la resistenza alle alte temperature, agli agenti chimici e all'usura, rendendole un'opzione ideale in numerosi settori industriali. Composizione e Produzione delle Resine Furaniche Le resine furaniche sono generalmente prodotte a partire da furfurale o furfuril alcol, che sono ottenuti da biomassa lignocellulosica come sottoprodotti agricoli. La produzione di furfurale, che è il precursore chiave per molte resine furaniche, inizia solitamente con la depolimerizzazione della pentosana (un polisaccaride presente nella biomassa) mediante idrolisi acida. Una volta ottenuto il furfurale, questo può essere convertito in furfuril alcol, che rappresenta uno dei monomeri principali utilizzati per la produzione delle resine furaniche. Le principali fasi di produzione delle resine furaniche comprendono: Sintesi del furfurale: Il furfurale è un liquido ottenuto dalla disidratazione degli zuccheri pentosi, spesso derivati da scarti agricoli come le pannocchie di mais, la crusca di riso e altre fonti lignocellulosiche. Questo processo coinvolge l'idrolisi acida dei materiali ricchi di pentosio, che produce furfurale attraverso una reazione di disidratazione. Polimerizzazione del furfurale: Il furfurale può essere polimerizzato mediante reazioni di condensazione con altri composti, come il fenolo o la formaldeide, oppure può essere direttamente convertito in resine mediante trattamento con acidi catalitici. Il prodotto più comune di queste reazioni è la resina furfurilica, che presenta eccellenti proprietà termoindurenti. Proprietà delle Resine Furaniche Le resine furaniche possiedono una combinazione di proprietà che le rendono uniche rispetto ad altre resine sintetiche. Tra le principali caratteristiche, si possono evidenziare: Resistenza alle alte temperature: Le resine furaniche possono mantenere la loro integrità strutturale anche a temperature elevate, tipicamente fino a 300°C, e per brevi periodi anche oltre. Resistenza chimica: Queste resine mostrano una notevole resistenza agli acidi, agli alcali e a molti solventi organici, il che le rende particolarmente adatte per applicazioni nel settore chimico. Proprietà meccaniche: Le resine furaniche hanno un'elevata durezza e rigidità, caratteristiche che migliorano ulteriormente quando sono rinforzate con materiali come la fibra di vetro. Sostenibilità: Poiché i precursori delle resine furaniche sono derivati da biomassa rinnovabile, queste resine rappresentano un'alternativa più ecologica rispetto ad altri materiali polimerici di origine petrolchimica. Applicazioni delle Resine Furaniche Le resine furaniche trovano impiego in una vasta gamma di applicazioni industriali grazie alle loro caratteristiche sopra elencate. Ecco alcune delle principali aree di utilizzo: Industria delle fonderie: Le resine furaniche vengono ampiamente utilizzate nella produzione di anime e stampi per la colata di metalli. Grazie alla loro elevata resistenza alle temperature e alla loro capacità di formare strutture rigide e stabili, sono preferite nella fusione di metalli ferrosi e non ferrosi. Materiali compositi: Queste resine sono spesso utilizzate come matrici polimeriche per materiali compositi rinforzati con fibre di vetro o carbonio. Questi compositi trovano impiego in settori come l'aeronautica, l'industria automobilistica e quella navale, dove è richiesta una combinazione di leggerezza e resistenza. Rivestimenti e adesivi: Le resine furaniche sono usate come leganti in rivestimenti resistenti alla corrosione per serbatoi di stoccaggio chimico, pavimentazioni industriali e condotte. Inoltre, la loro capacità adesiva le rende ideali per applicazioni che richiedono un legame forte e duraturo tra superfici diverse. Settore edilizio: In campo edile, le resine furaniche sono impiegate nella produzione di calcestruzzi e malte speciali, migliorando la resistenza del materiale agli agenti chimici e all'umidità. Riciclo e Sostenibilità delle Resine Furaniche Il riciclo delle resine furaniche è una sfida tecnica ma possibile grazie al loro carattere termosettante. Essendo resine termoindurenti, non possono essere semplicemente fusi e riformati come le resine termoplastiche, ma richiedono processi di riciclo più complessi. Tuttavia, negli ultimi anni sono stati sviluppati approcci innovativi per il riciclo delle resine furaniche e la loro gestione a fine vita, in linea con i principi dell'economia circolare. Riciclo chimico: Una delle tecniche più promettenti per il riciclo delle resine furaniche è il riciclo chimico, che consiste nella depolimerizzazione della resina per recuperare i monomeri di base, come il furfurale e il furfuril alcol. Questi monomeri possono essere successivamente purificati e riutilizzati per la sintesi di nuove resine. Riciclo meccanico: Un altro metodo è il riciclo meccanico, che prevede la macinazione dei manufatti in resina furanica per ottenere materiali granulari che possono essere utilizzati come riempitivi in nuove formulazioni di resine o come additivi in altri materiali compositi. Recupero energetico: In alternativa, le resine furaniche possono essere utilizzate per il recupero energetico tramite processi di combustione controllata, grazie al loro elevato contenuto energetico derivato dalla biomassa. Questo approccio permette di recuperare l'energia intrinseca del materiale, minimizzando i rifiuti. In un contesto di economia circolare, è fondamentale promuovere la riduzione dei rifiuti industriali e incentivare la rigenerazione delle risorse. Le resine furaniche, grazie alla loro origine da biomassa rinnovabile e alla possibilità di essere riciclate o valorizzate energeticamente, si inseriscono in questo quadro come una soluzione promettente e sostenibile. Considerazioni Future e Innovazioni L'interesse per le resine furaniche è in crescita, in particolare per la loro potenziale applicazione come alternativa sostenibile alle resine sintetiche a base di petrolio. Le ricerche attuali si concentrano sul miglioramento delle tecnologie di produzione e riciclo, nonché sull'ottimizzazione delle loro proprietà meccaniche e termiche per renderle competitive in un numero sempre maggiore di applicazioni. Un'area di ricerca particolarmente interessante riguarda l'ulteriore sviluppo di resine furaniche bio-based completamente prive di derivati del petrolio. Questi progressi potrebbero portare alla creazione di nuovi materiali ancora più ecologici, con un minore impatto ambientale lungo tutto il ciclo di vita. Conclusioni Le resine furaniche rappresentano una famiglia di materiali polimerici ad alte prestazioni con un vasto potenziale applicativo in numerosi settori industriali. Grazie alla loro resistenza chimica, termica e meccanica, sono una scelta privilegiata per la produzione di materiali compositi, rivestimenti e componenti per fonderie. Nonostante le sfide legate al loro riciclo, i progressi tecnologici stanno rendendo queste resine sempre più sostenibili e compatibili con i principi dell'economia circolare. In futuro, le resine furaniche potrebbero svolgere un ruolo chiave nella transizione verso materiali bio-based, contribuendo alla riduzione dell'impatto ambientale dei materiali sintetici.
SCOPRI DI PIU' Antiossidanti per i Polimeri Riciclati: Come Migliorare le Prestazioni
Le azioni termo-ossidative a cui sono sottoposte le materie plastiche riciclate necessitano un miglioramento delle miscele degli antiossidantidi Marco ArezioI polimeri riciclati, specialmente se parliamo di plastiche da post consumo, sono materie prime che più di altre, per la loro storia di fusioni e raffreddamenti, cicli di vita soggetti alle condizioni ambientali e a causa delle condizioni di usura meccanica, vanno spesso incontro al degrado dei componenti. Infatti, sotto l’effetto del calore, dell’irradiazione solare, delle sollecitazioni meccaniche, come gli sforzi di taglio e molti altri fattori, si possono creare, nella materia plastica, dei radicali liberi che causano una degradazione ossidativa. Inoltre, in presenza di ossigeno, i radicali liberi generano radicali perossidici, che sottraggono atomi alla catena polimerica. I perossidi di idrogeno che si formano in questo modo, si scompongono formando altri radicali creando una reazione a catena che porta alla degradazione delle materie plastiche. Per questi motivi, l’utilizzo degli antiossidanti nelle miscele polimeriche durante le fasi di fusione, è ritenuto indispensabile per mantenere le proprietà meccaniche, reologiche, ottiche e di durabilità. Cosa sono gli antiossidanti per i polimeri riciclati Prima di tutto possiamo dire che gli antiossidanti sono degli additivi che vengono impiegati come masterbaches, al fine di migliorare le caratteristiche del prodotto plastico finale. Le famiglie possono essere classificate tra antiossidanti primari e secondari, in base alla loro funzione finale nell’impasto. Gli antiossidanti primari presentano atomi reattivi di H2 che reagiscono ai radicali liberi, come i fenoli inibiti stericamente, le ammine aromatiche e ammine inibite stericamente. Gli antiossidanti secondari hanno la funzione di scomporre i perossidi d’idrogeno, impedendo così la ramificazione della catena. A questo gruppo appartengono i fosfiti e i tioesteri. Sono in corso interessanti studi circa l’utilizzo combinato di due tipologie di antiossidanti, specialmente nel campo del PE, dove si è notato che l’azione sinergica di due elementi posa portare ad un risultato maggiore rispetto all’utilizzo dei singoli componenti impiegati separatamente. Infatti, come sappiamo, i materiali riciclati, rispetto a quelli vergini, provengono da cicli di usura e di sofferenza termica maggiori, quindi l’impiego di antiossidanti, non solo diventa consigliabile, ma lo studio delle loro miscele può portare a risultanti interessanti. Come abbiamo detto, il materiale riciclato può aver subito cicli ossidativi dati dalle condizioni meccaniche e termiche durante la sua vita, ma dobbiamo anche considerare quello che viene chiamato il processo termo-ossidativo iniziato con il contatto della plastica con l’ossigeno. La successiva fusione degli scarti plastici per creare il nuovo polimero riciclato può decisamente aggravare la qualità futura del manufatto, in quanto si riutilizzerà una materia prima già stressata. Per evitare quindi il degrado termo-ossidativo di un polimero è consigliabile utilizzare uno o più antiossidanti, miscelati tra loro, per prolungare la vita utile della materia plastica prevenendone il degrado. E’ raro notare come un solo antiossidante, che appartenga al tipo primario o secondario, possa coprire tutte le specificità, in termini di degrado ossidativo, che la plastica può presentare, quindi potrebbe essere necessario la combinazione di due tipologie di protettivi che possano migliorare il risultato, solo se combinati, ottenendo un effetto sinergico migliore dell’utilizzo dei due antiossidanti distinti. Una buona soluzione per la stabilizzazione, durante la lavorazione, è il cosiddetto fenolo-fosfito, che è la combinazione di un fenolo impedito con un fosfito organico, presentando quindi un eccellente effetto sinergico che migliora le proprietà rispetto all’effetto di ciascuno di essi impiegati separatamente. La stabilità fornita dalla miscela è in funzione della sua concentrazione. Nella la lavorazione della materia plastica riciclata, il fosfito reagisce disattivando gli idroperossidi che si formano durante l'auto-ossidazione delle poliolefine, mentre il fenolo agisce intrappolando i radicali liberi che si formano.
SCOPRI DI PIU' I Ritardanti di Fiamma per Polimeri Riciclati e Vergini
Analisi Approfondita dell'Uso dei Ritardanti di Fiamma nei Polimeri: Metodi di Utilizzo, Vantaggi per la Sicurezza e Impatti Ambientali di Marco ArezioIn un'era dove la sicurezza dei materiali utilizzati in numerosi settori industriali è sempre più richiesta, l'importanza di comprendere e migliorare la resistenza al fuoco dei polimeri diventa cruciale. I ritardanti di fiamma giocano un ruolo fondamentale in questo ambito, essendo aggiunti ai materiali per ritardare o prevenire l'innesco e la propagazione del fuoco. Tuttavia, nonostante i benefici evidenti in termini di sicurezza, l'uso di questi additivi chimici solleva preoccupazioni relative alla loro incidenza sulla salute umana e sull'ambiente, specialmente quando i materiali vengono riciclati. Di fronte a queste preoccupazioni, questo articolo esamina in modo approfondito i ritardanti di fiamma utilizzati nei polimeri vergini e riciclati, analizzando le loro proprietà chimiche, i metodi di applicazione, i vantaggi offerti e le possibili controindicazioni. Contesto e Rilevanza I polimeri, grazie alla loro versatilità e costi relativamente bassi, trovano impiego in una vasta gamma di applicazioni, dall'edilizia all'elettronica, dai tessuti ai giocattoli. La presenza di ritardanti di fiamma rende questi materiali più sicuri, ma solleva al tempo stesso questioni riguardanti la loro degradabilità, il rilascio di sostanze tossiche durante il ciclo di vita del prodotto e l'efficacia del riciclaggio. In questo contesto, il bilancio tra sicurezza, performance e sostenibilità ambientale diventa un argomento di crescente interesse e dibattito. Questo articolo mira a: Definire e Classificare i Ritardanti di Fiamma: Fornire una panoramica chiara sui diversi tipi di ritardanti di fiamma utilizzati nei polimeri, evidenziando le loro strutture chimiche e meccanismi di azione. Analizzare l'Uso nei Polimeri Vergini e Riciclati: Esaminare come i ritardanti di fiamma vengono incorporati nei polimeri vergini e quali tecniche possono essere adottate per il loro utilizzo efficace nei polimeri riciclati. Valutare Vantaggi e Svantaggi: Discutere i benefici in termini di miglioramento della resistenza al fuoco e le possibili implicazioni negative, come l'effetto sulla salute umana e l'ambiente. Esplorare le Implicazioni Regolatorie e Ambientali: Riflettere sulle normative esistenti e suggerire possibili vie per un equilibrio ottimale tra requisiti di sicurezza e sostenibilità ambientale. L'importanza di questa ricerca risiede nella sua capacità di fornire un'analisi critica e un'informazione comprensiva che aiuterà produttori, consumatori, e policy makers a prendere decisioni informate riguardo l'uso dei ritardanti di fiamma in polimeri vergini e riciclati, promuovendo un futuro più sicuro e sostenibile. Capitolo 1: Definizione e Classificazione dei Ritardanti di Fiamma 1.1: Cos'è un Ritardante di Fiamma? I ritardanti di fiamma sono sostanze chimiche che, quando aggiunte a materiali come polimeri, tessuti o legno, ne migliorano la resistenza alla combustione. Questi composti possono agire attraverso vari meccanismi, ritardando l'inizio dell'ignizione o riducendo la velocità di combustione del materiale. L'obiettivo principale nell'utilizzo dei ritardanti di fiamma è quello di aumentare il tempo disponibile per l'evacuazione in caso di incendio, migliorando così la sicurezza. 1.2: Classificazione dei Ritardanti di Fiamma I ritardanti di fiamma possono essere classificati in diverse categorie in base alla loro composizione chimica, al meccanismo di azione, e alla loro persistenza ambientale. Di seguito, un'esplorazione dettagliata delle principali classi: Ritardanti di Fiamma Alogenati: Questi contengono elementi come il bromo o il cloro. Sono tra i più efficaci e comunemente utilizzati, soprattutto nei polimeri usati in elettronica. Tuttavia, sono spesso al centro di preoccupazioni ambientali e sanitarie a causa della loro potenziale bioaccumulazione e tossicità. Ritardanti di Fiamma Fosforati: Includono fosfati inorganici e organici, che agiscono principalmente nella fase solida del materiale. Sono considerati meno nocivi rispetto agli alogenati e sono spesso usati in tessuti e schiume isolanti. Ritardanti di Fiamma Inorganici: Questa categoria include composti di boro e antimonio. Essi tendono ad agire sia fisicamente, formando una barriera protettiva, sia chimicamente, promuovendo la formazione di acqua che aiuta a raffreddare il materiale. Ritardanti di Fiamma a Base di Azoto: Questi ritardanti agiscono rilasciando gas inerti durante la combustione, che diluiscono l'ossigeno attorno al materiale e rallentano la reazione di combustione. Ritardanti di Fiamma a Base di Magnesio e Alluminio: Agiscono formando una crosta superficiale che isola il materiale dall'ossigeno. Sono utilizzati per applicazioni specifiche dove sono richieste alte temperature di lavorazione. 1.3: Meccanismi di Azione dei Ritardanti di Fiamma I ritardanti di fiamma impiegano diversi meccanismi per impedire o ritardare la combustione: Azione nella Fase Gassosa: Molti ritardanti alogenati e a base di azoto agiscono in questa fase, interrompendo le reazioni radicaliche libere necessarie per sostenere la combustione. Azione nella Fase Solida: Ritardanti come quelli fosforati e inorganici promuovono la carbonizzazione, formando una barriera fisica che protegge il materiale sottostante dall'ossigeno e dal calore. Raffreddamento: Alcuni ritardanti inorganici possono indurre la decomposizione endotermica, assorbendo calore e rilasciando acqua, che aiuta a raffreddare il materiale. 1.4: Implicazioni Ambientali e Sanitarie La scelta del ritardante di fiamma non è solo una questione di efficacia, ma anche di impatto ambientale e sanitario. Mentre i ritardanti alogenati offrono eccellenti proprietà ritardanti, il loro impatto sulla salute umana e sull'ambiente ha portato a un crescente interesse verso alternative più ecocompatibili e sicure, come i ritardanti fosforati e inorganici. La scelta appropriata del ritardante di fiamma dipende da un equilibrio tra efficacia, sicurezza, e responsabilità ambientale. La comprensione approfondita delle diverse classi di ritardanti e dei loro meccanismi di azione è essenziale per sviluppare materiali più sicuri e sostenibili. Questo capitolo ha gettato le basi per esplorare come questi additivi vengono utilizzati nei polimeri vergini e riciclati nei capitoli successivi. Capitolo 2: Ritardanti di Fiamma nei Polimeri Vergini 2.1: Integrazione dei Ritardanti di Fiamma nei Polimeri Vergini La modalità di integrazione dei ritardanti di fiamma nei polimeri vergini è cruciale per garantire l'efficacia del trattamento senza compromettere le proprietà originali del materiale. Questa sezione esamina i principali metodi di aggiunta di ritardanti ai polimeri durante i processi di fabbricazione: Aggiunta Diretta al Polimero Fuso: I ritardanti di fiamma sono spesso incorporati direttamente nel polimero durante il processo di estrusione. Questo metodo assicura una distribuzione uniforme del ritardante nel materiale, essenziale per l'efficacia del trattamento. Uso di Masterbatch: In questo metodo, i ritardanti di fiamma sono pre-miscelati con una piccola quantità di polimero per formare un concentrato, che viene poi miscelato con il polimero principale durante la lavorazione. Questa tecnica facilita un'aggiunta più controllata e uniforme del ritardante. Reazione Chimica Durante la Sintesi del Polimero: Alcuni ritardanti di fiamma possono essere introdotti durante la polimerizzazione stessa, legandosi chimicamente alla catena polimerica. Questo metodo può migliorare notevolmente la permanenza del ritardante all'interno del polimero, riducendo il rischio di migrazione o perdita durante l'uso o il riciclo. 2.2: Vantaggi dell'Uso dei Ritardanti di Fiamma in Polimeri Vergini I ritardanti di fiamma apportano numerosi benefici ai polimeri vergini, migliorando non solo la sicurezza ma anche altre proprietà del materiale: Incremento della Sicurezza: Il miglioramento della resistenza al fuoco riduce significativamente il rischio di incendi, particolarmente importante in applicazioni come l'elettronica, l'automobilistico e l'edilizia. Durabilità e Stabilità Termica: Molti ritardanti di fiamma contribuiscono alla stabilità termica dei polimeri, permettendo loro di mantenere integrità fisica a temperature più elevate. Compliance con Normative di Sicurezza: L'utilizzo di ritardanti di fiamma aiuta i produttori a soddisfare rigorosi standard di sicurezza internazionali e requisiti normativi, essenziali per l'accesso ai mercati globali. 2.3: Strutture Chimiche Comuni e Interazione con i Polimeri Una comprensione approfondita delle strutture chimiche dei ritardanti di fiamma è fondamentale per ottimizzare la loro funzionalità e minimizzare gli effetti collaterali. Questa sezione dettaglia le strutture chimiche più comuni e il loro modo di interagire con le matrici polimeriche: Ritardanti Alogenati: Sono costituiti da molecole che contengono bromo o cloro, che interferiscono con la combustione a livello molecolare. Ritardanti Fosforati: Presentano gruppi funzionali che promuovono la formazione di una barriera carboniosa protettiva quando esposti al calore. Interazioni Polimero-Ritardante: L'efficacia di un ritardante di fiamma è fortemente influenzata dalla sua compatibilità chimica con il polimero ospite. Queste interazioni possono influenzare tutto, dalla processabilità del polimero alla sua stabilità a lungo termine e alle proprietà meccaniche. In conclusione abbiamo esplorato in dettaglio come i ritardanti di fiamma vengono integrati nei polimeri vergini e i benefici che ne derivano. La comprensione di questi processi è essenziale per massimizzare l'efficacia del ritardante mantenendo le proprietà desiderate del polimero. Questi concetti servono da base per discutere, nei capitoli successivi, come questi trattamenti possono essere adattati o modificati per l'uso in polimeri riciclati, considerando anche le implicazioni ambientali e di sicurezza.Capitolo 3: Ritardanti di Fiamma nei Polimeri Riciclati Sezione 3.1: Sfide nell'Applicazione dei Ritardanti di Fiamma nei Polimeri Riciclati L'integrazione di ritardanti di fiamma in polimeri riciclati presenta sfide tecniche specifiche dovute alle proprietà intrinseche dei materiali riciclati, che possono variare significativamente a causa della loro storia pregressa, come l'esposizione a calore, UV e agenti chimici. Questa sezione esamina le principali difficoltà: Variabilità delle Proprietà del Materiale: I polimeri riciclati spesso contengono impurità e possono essere una miscela di diversi tipi di polimeri, il che può influenzare negativamente l'interazione tra il ritardante e la matrice polimerica. Degradazione del Ritardante Durante il Riciclo: I processi di riciclaggio possono degradare i ritardanti di fiamma presenti, riducendone l'efficacia o modificando le loro proprietà chimiche, rendendo necessaria l'aggiunta di nuovi ritardanti durante il processo di riciclaggio. Compatibilità dei Ritardanti con Diversi Tipi di Polimeri: La selezione del ritardante adatto è complessa, dato che deve essere chimicamente compatibile con la varietà di polimeri presenti nel materiale riciclato. 3.2: Metodi di Integrazione dei Ritardanti di Fiamma in Polimeri Riciclati Data la complessità del riciclo dei polimeri con ritardanti di fiamma, diverse tecniche sono state sviluppate per migliorare l'integrazione e l'efficacia dei ritardanti nei polimeri riciclati: Aggiunta di Ritardanti Durante il Riciclo: I ritardanti di fiamma possono essere aggiunti ai polimeri durante il processo di ricondizionamento, ad esempio durante la fusione o prima dell'estrusione, per assicurare una distribuzione uniforme. Coating Superficiale: In alcuni casi, i ritardanti di fiamma possono essere applicati come rivestimento superficiale sui prodotti finiti, riducendo la necessità di compatibilità chimica con il materiale di base. Modificazione Chimica dei Ritardanti: Sviluppo di ritardanti di fiamma modificati chimicamente per migliorare la loro stabilità termica e chimica durante i processi di riciclo. 3.3: Impatto dei Ritardanti di Fiamma sulle Proprietà dei Polimeri Riciclati L'uso di ritardanti di fiamma nei polimeri riciclati può avere effetti significativi sulle proprietà fisiche e meccaniche del materiale: Proprietà Meccaniche: L'aggiunta di ritardanti può influenzare la resistenza a trazione, l'elasticità e altre proprietà meccaniche del polimero, a seconda della loro concentrazione e del tipo di polimero. Stabilità Termica: Mentre alcuni ritardanti migliorano la stabilità termica dei polimeri, altri possono contribuire a una maggiore degradazione termica sotto specifiche condizioni di processamento. Comportamento al Fuoco: L'efficacia dei ritardanti di fiamma nei polimeri riciclati può variare, influenzando la classificazione di resistenza al fuoco del materiale finito. 3.4: Considerazioni Ambientali e di Salute L'uso di ritardanti di fiamma in polimeri riciclati solleva preoccupazioni ambientali e sanitarie significative, che necessitano di un'attenta valutazione: Rilascio di Sostanze Tossiche: I ritardanti possono degradarsi o essere rilasciati nell'ambiente durante il processo di riciclo, posando rischi per la salute umana e l'ecosistema. Regolamentazione e Sicurezza: Le normative che regolano l'uso di ritardanti nei materiali riciclati sono cruciali per garantire la sicurezza senza compromettere l'efficacia del riciclo. Abbiamo quindi esaminato le complessità tecniche, ambientali e di sicurezza associate all'uso di ritardanti di fiamma nei polimeri riciclati. La necessità di bilanciare sicurezza, performance e sostenibilità ambientale è evidente, e richiede un'innovazione continua nelle tecnologie di ritardanti di fiamma così come nelle pratiche di riciclo. Capitolo 4: Legislazione e Normative 4.1: Panoramica delle Regolamentazioni Internazionali Le leggi che regolano l'uso dei ritardanti di fiamma nei polimeri sono cruciali per garantire la sicurezza dei consumatori e la protezione dell'ambiente. Questa sezione esamina le principali normative internazionali e come influenzano la produzione e l'uso di polimeri trattati con ritardanti di fiamma: Regolamenti dell'Unione Europea (EU): L'EU ha imposto restrizioni severe sull'uso di alcuni ritardanti di fiamma alogenati, specialmente quelli contenenti bromo, a causa delle loro potenziali implicazioni per la salute e l'ambiente. Il regolamento REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals) gioca un ruolo chiave nella regolamentazione di queste sostanze. Normative degli Stati Uniti: Negli USA, l'Environmental Protection Agency (EPA) regola l'uso dei ritardanti di fiamma attraverso varie leggi ambientali, inclusa la Toxic Substances Control Act (TSCA). Vi sono anche normative statali specifiche, come quelle della California, che spesso guidano le politiche a livello nazionale. Standard e Codici Internazionali: Organizzazioni come l'International Fire Safety Standards (IFSS) stabiliscono linee guida che influenzano le politiche globali riguardanti l'uso dei ritardanti di fiamma nei materiali da costruzione e nei prodotti di consumo. 4.2: Impatto delle Normative sullo Sviluppo e Uso dei Ritardanti Le leggi non solo regolano l'uso dei ritardanti di fiamma, ma influenzano anche la ricerca e lo sviluppo di nuovi ritardanti più sicuri e meno dannosi per l'ambiente: Innovazione nei Ritardanti di Fiamma: La necessità di conformarsi alle normative ha spinto l'industria a sviluppare nuove formulazioni che riducono o eliminano l'uso di sostanze chimiche pericolose. Certificazioni e Etichettature Ecologiche: Programmi come l'EcoLabel dell'UE incentivano le aziende a sviluppare prodotti che superano gli standard di sicurezza e sostenibilità ambientale, compreso l'uso di ritardanti di fiamma più ecocompatibili. 4.3: Sfide Legislative nel Riciclo di Polimeri Trattati con Ritardanti Il riciclo di polimeri contenenti ritardanti di fiamma presenta sfide legali e tecniche, dato che i residui di queste sostanze possono complicare il processo di riciclo: Separazione e Identificazione: Le leggi richiedono spesso che i materiali riciclati siano separati in base al tipo di ritardanti di fiamma presenti, il che può essere tecnologicamente impegnativo e costoso. Normative sulla Riutilizzazione: Le restrizioni sulla riutilizzazione di materiali contenenti certi tipi di ritardanti di fiamma possono limitare le opzioni di riciclo, influenzando l'economia circolare. 4.4: Proposte per un Miglior Equilibrio Regolativo Per affrontare queste sfide, sono necessarie politiche che equilibrino sicurezza, efficacia e sostenibilità ambientale: Revisione e Aggiornamento delle Normative: Proposte per l'aggiornamento delle leggi esistenti in modo che riflettano gli avanzamenti scientifici e tecnologici nella formulazione e nell'applicazione dei ritardanti di fiamma. Incentivi per l'Innovazione Sostenibile: Promozione di incentivi per lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e al contempo riducano l'impatto ambientale e sanitario. In questo capitolo abbiamo esplorato la complessa interazione tra legislazione, normative e pratiche di sicurezza nell'uso dei ritardanti di fiamma nei polimeri. Una comprensione profonda di queste normative è essenziale per navigare con successo le sfide associate all'uso, alla produzione e al riciclo di polimeri trattati. La collaborazione tra governi, industrie e comunità scientifiche è vitale per garantire che le normative favoriscano innovazioni che migliorino sia la sicurezza dei materiali che la protezione dell'ambiente. Conclusione Il ruolo dei ritardanti di fiamma nei polimeri, sia vergini che riciclati, è di fondamentale importanza per la sicurezza dei materiali usati quotidianamente. Tuttavia, il loro uso non è privo di problemi ed implicazioni. L'analisi dettagliata dei ritardanti di fiamma ha rivelato che, mentre migliorano significativamente la resistenza al fuoco dei polimeri, possono anche influenzare negativamente le proprietà fisiche dei materiali e presentare rischi per la salute e l'ambiente. Le strategie per mitigare questi effetti negativi includono lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e meno nocivi, il miglioramento dei processi di riciclo per ridurre la contaminazione da sostanze chimiche, e l'adozione di regolamenti più stringenti per controllare l'uso di composti potenzialmente pericolosi. Bibliografia e FontiAnderson, D. & Fisher, M. (2021). Chemical Properties of Flame Retardants in Polymers. Oxford University Press. Breen, C. & Watson, G. (2019). Flame Retardants and Environmental Safety. Springer Nature. Chen, L. & Wang, Y. (2020). "Impact of Flame Retardants on Mechanical Properties of Recycled Polymers", Journal of Polymer Science, 58(5), 1234-1246. Environmental Protection Agency (EPA). (2022). Guidelines on the Use of Flame Retardants in Consumer Products. National Fire Protection Association (NFPA). (2020). NFPA's Fire Safety Guidelines. Smith, J. (2018). "Regulations and Their Impact on Flame Retardant Use", Regulatory Toxicology and Pharmacology, 99, 112-123.
SCOPRI DI PIU' Pbt riciclato: caratteristiche tecniche e impieghi
Dove e come utilizzare un macinato di PBTdi Marco ArezioIl PBT riciclato si trova normalmente sotto forma di macinato di derivazione post industriale, specialmente proveniente dalle produzioni alimentari o dagli elettrodomestici o dalle macchine con componenti elettrici. La sua struttura chimica e le sue caratteristiche hanno una somiglianza con il PET, in quanto sono entrambi materiali termoplastici parzialmente cristallini ma, nel PBT, troviamo un tempo di cristallizzazione più veloce che lo pone in una situazione vantaggiosa nello stampaggio a iniezione rispetto al PET. Se consideriamo un PBT di base, quindi senza cariche aggiunte, abbiamo le seguenti caratteristiche standard: – Densità: g/c3 1,30-1,32 – Modulo di elasticità: Mpa 2.500-2.800 – Allungamento allo snervamento: % 3,5-7 – Temperatura di fusione: °C 220-225 – Temperatura di deformazione HDT: °C 50-65 (1,8 MPa – Rigidità elettrica: kV/mm 25-30 L’utilizzo del PBT è normalmente rivolto allo stampaggio per iniezione, utilizzando una temperatura della massa fusa tra i 230 e i 270 °C e dello stampo, definita ideale, intorno a 110 °C. Per unire pezzi stampati con questo materiale si utilizzano normalmente le saldature ad ultrasuoni o usi utilizza la temperatura di un attrezzo a testa calda o speciali colle a base di resine reattive. Essendo il PBT un prodotto comparabile con il PET vediamo quali caratteristiche lo differenziano da questo. Innanzitutto il PBT ha una tenacità alle basse temperature migliore del PET, mentre la resistenza e la rigidità sono leggermente inferiori. Se parliamo delle caratteristiche di scorrimento e di ritiro, possiamo dire che nel PBT sono decisamente buone, mentre dal punto di vista delle caratteristiche di isolamento elettrico, il prodotto offre un ottimo isolamento, le cui caratteristiche non subiscono marcate influenze in presenza di assorbimento di acqua, di alte temperatura e di frequenza. I campi di utilizzo sono normalmente quelli dei componenti per valvole, cuscinetti a rulli o lisci, parti di pompe, parti di elettrodomestici, ruote, macchine per il caffè e cialde. Per quanto riguarda il prodotto riciclato è molto importante che nella fase di gestione dello scarto, a bordo macchina, il prodotto venga raccolto in appositi contenitori, puliti, che non abbiano contenuto plastiche diverse e isolato dalle altre materie di scarto per evitarne la contaminazione. La macinazione dello scarto di rifili o del prodotto non idoneo, dal punto di vista estetico, deve essere fatta avendo cura di pulire in maniera accurata il mulino, in modo che non ci siano parti plastiche estranee rimaste al suo interno che possano inquinare il PBT. Dopo aver insaccato il materiale macinato, si raccomanda di tenerlo al coperto e di utilizzarlo dopo averlo asciugato, attraverso il passaggio in un silo pulito, per togliere l’eventuale umidità rimanente. Il macinato in PBT può essere utilizzato sia in stampaggio diretto che in compound, al fine di creare ricette su misura del cliente. Queste ricette possono prevedere l’aumento dello scorrimento della massa, l’antifiamma, l’aumento della rigidità attraverso le cariche o i prodotti rinforzanti, l’incremento della resilienza o l’aumento alla resistenza all’usura.Categoria: notizie - tecnica - plastica - riciclo - PBT - macinato
SCOPRI DI PIU' Influenza della Temperatura e della Velocità di Deformazione sulle Proprietà Meccaniche dei Polimeri
Analisi teorico-sperimentale dell’effetto combinato di temperatura e strain rate per ottimizzare prestazioni e processi nei polimeri di Marco ArezioLa presente trattazione analizza in maniera approfondita come la temperatura e la velocità di deformazione influenzino le proprietà meccaniche dei materiali plastici. L’obiettivo principale è quello di fornire una caratterizzazione dettagliata del comportamento dei polimeri sotto diverse condizioni di sollecitazione, evidenziando i fenomeni fisici e chimici alla base di tali variazioni. Vengono illustrati i principi teorici fondamentali, le tecniche sperimentali più utilizzate e i risultati ottenuti in letteratura, ponendo particolare enfasi sull’interazione tra la temperatura, la velocità di deformazione e la struttura molecolare dei polimeri. Introduzione I materiali plastici rappresentano una categoria di materiali polimerici di grande importanza industriale e commerciale, grazie alla loro versatilità, leggerezza e facilità di lavorazione. Essi trovano impiego in una vasta gamma di settori, dall’automotive al packaging, dall’aerospaziale all’elettronica di consumo. Tuttavia, la comprensione e la previsione del loro comportamento meccanico richiedono un’attenzione particolare a vari parametri, tra cui la temperatura e la velocità di deformazione (strain rate). In molte applicazioni, infatti, i componenti in plastica subiscono deformazioni a ritmi molto variabili e in ambienti con condizioni termiche anche estreme: si pensi, ad esempio, a parti meccaniche che operano a basse temperature in alta montagna oppure a prodotti che vengono utilizzati in ambienti con alte temperature. Diventa pertanto imprescindibile comprendere come la struttura molecolare e la morfologia dei polimeri rispondano a variazioni di temperatura e a differenti velocità di sollecitazione. Le interazioni tra queste variabili influenzano profondamente proprietà come la resistenza a trazione, il modulo elastico, l’allungamento a rottura e la tenacità. In questa sede verranno delineate le basi teoriche, gli strumenti di caratterizzazione e un’ampia rassegna dei principali risultati sperimentali presenti in letteratura, al fine di fornire un quadro completo e aggiornato sulla caratterizzazione meccanica dei materiali plastici in funzione di temperatura e velocità di deformazione. Fondamenti teorici Struttura molecolare dei polimeri I materiali polimerici sono costituiti da lunghe catene molecolari che possono presentare differenti gradi di ramificazione, cristallinità e orientamento. Le proprietà meccaniche di un polimero dipendono in modo cruciale dalla sua struttura molecolare: Polimeri amorfi: presentano catene disordinate, senza regolarità spaziale. Esempi tipici includono polistirene (PS) e polimetilmetacrilato (PMMA). Polimeri semicristallini: presentano regioni cristalline (ordinate) immerse in una fase amorfa. Ne sono un esempio il polietilene (PE) e il polipropilene (PP). Polimeri reticolati (termoindurenti): sono caratterizzati da collegamenti covalenti tra le catene, che conferiscono elevata rigidità e resistenza al creep, ma spesso ridotta duttilità. La morfologia e il grado di cristallinità determinano il comportamento meccanico e termico di un polimero. A temperature relativamente basse, i polimeri amorfi possono presentare un comportamento vetroso, divenendo più fragili, mentre i polimeri semicristallini mostrano una transizione viscoelastica più complessa. Influenza della temperatura La temperatura influisce sulla mobilità delle catene polimeriche, portando a un passaggio tra diverse regioni di comportamento meccanico. In termini generali: Regione vetrosa: a basse temperature, le catene polimeriche sono “congelate” in posizione. I materiali in questa regione presentano un comportamento tipicamente fragile, con modulo elastico elevato e bassa deformazione prima della rottura. Regione di transizione vetrosa (Tg): con l’aumentare della temperatura, i segmenti di catena iniziano ad acquisire una certa mobilità. Questo si traduce in un calo del modulo elastico e in un aumento significativo dell’elongazione. Regione viscoelastica: ulteriori incrementi di temperatura aumentano la mobilità delle catene, facendo sì che il materiale mostri un comportamento sia elastico sia viscoso. In questo intervallo, le proprietà meccaniche sono fortemente dipendenti dalla velocità di deformazione. Regione visco-plastica: a temperature molto elevate, specie oltre il punto di fusione per i polimeri semicristallini, il materiale perde del tutto la sua struttura e si comporta come un fluido ad alta viscosità. In generale, un incremento di temperatura tende a ridurre la resistenza meccanica e il modulo elastico del polimero, mentre ne aumenta la duttilità. La temperatura di transizione vetrosa (Tg) rappresenta un parametro critico nella scelta del campo di utilizzo di un materiale plastico. Influenza della velocità di deformazione La velocità di deformazione, spesso espressa in s^-1, è un fattore determinante nella risposta meccanica dei polimeri. A parità di temperatura, un polimero caricato a bassa velocità di deformazione avrà maggior tempo per rilassare le tensioni interne e potrà mostrare comportamenti di tipo plastico o addirittura viscoelastico, con fenomeni di creep e di fluage. Al contrario, se il carico è applicato rapidamente (alta velocità di deformazione), la catena polimerica non ha il tempo di riorientarsi e di dissipare energia, manifestando un comportamento più rigido e fragile. È possibile studiare l’effetto combinato di temperatura e velocità di deformazione utilizzando la teoria della superposizione tempo-temperatura (Time-Temperature Superposition, TTS), che permette di costruire curve maestre in un ampio intervallo di frequenze o di velocità di deformazione. Attraverso il principio di equivalenza tempo-temperatura, si riesce a correlare l’effetto di una variazione di temperatura con quello di una variazione di frequenza (o velocità) di sollecitazione. Metodologie sperimentali Prove di trazione e compressione Le più comuni tecniche di caratterizzazione meccanica dei materiali plastici prevedono la realizzazione di prove di trazione e di compressione, in cui campioni normalizzati (ad esempio, in accordo con le normative ASTM o ISO) vengono sottoposti a un carico crescente a velocità di deformazione controllata. Prova di trazione: si applica uno sforzo lungo l’asse del campione e si registrano forze e allungamenti nel tempo. Da questi dati è possibile ricavare il diagramma sforzo-deformazione e calcolare il modulo di Young, la tensione di snervamento, l’allungamento a rottura e la tensione a rottura. Prova di compressione: meno utilizzata per i polimeri a causa del rischio di instabilità del provino (instabilità a carico di punta), ma altrettanto significativa per la progettazione di componenti soggetti a carichi compressivi. In entrambi i casi, per studiare l’influenza della temperatura, il campione può essere alloggiato in camere climatiche o termostatiche capaci di operare in un ampio range termico. Variando la velocità di deformazione, solitamente nell’intervallo tra 10^-4 s^-1 e 10^2 s^-1, si possono cogliere le diverse risposte del materiale in funzione delle condizioni di prova. Dinamometria meccanica (DMA) La dinamometria meccanica (o analisi dinamico-meccanica, DMA) è una tecnica che applica un carico oscillante al campione. La risposta in termini di modulo elastico (modulo di conservazione 𝐸′) e di smorzamento (fattore di perdita tan δ) iene misurata in funzione della temperatura o della frequenza di sollecitazione. Ciò permette di mappare la transizione vetrosa, le regioni di rilassamento secondarie e di interpretare le proprietà viscoelastiche del materiale. Attraverso la DMA è possibile ottenere informazioni estremamente precise sulla dipendenza dalle frequenze di sollecitazione (e dunque dalla velocità di deformazione) e sui fenomeni di transizione e dissipazione dell’energia. L’analisi consente inoltre di effettuare il Time-Temperature Superposition, costruendo curve maestre che forniscono indicazioni sull’andamento delle proprietà in un intervallo molto ampio di velocità di deformazione. Prove d’urto Le prove d’urto (ad esempio, la prova Charpy o Izod) sono volte a determinare la resistenza a frattura di un polimero quando sottoposto a un carico impulsivo. Le alte velocità di deformazione raggiunte in queste prove permettono di investigare il comportamento fragile o duttile del materiale in situazioni estreme. Anche in questo caso, la temperatura gioca un ruolo determinante: i polimeri amorfi mostrano un peggioramento drastico della resilienza quando operano a temperature inferiori alla Tg, mentre i semicristallini possono subire transizioni duttile-fragile a temperature inferiori alla loro temperatura di transizione. Risultati sperimentali e discussione Effetto combinato di temperatura e velocità di deformazione Come anticipato, la temperatura e la velocità di deformazione agiscono sinergicamente sul comportamento meccanico dei materiali plastici. In generale, si possono distinguere due tendenze principali: A basse temperature o alte velocità di deformazione: il polimero si comporta in modo più rigido e fragile, con una ridotta capacità di deformazione plastica. In questa condizione, la ridotta mobilità delle catene impedisce i meccanismi di dissipazione dell’energia, favorendo la rottura fragile. Ad alte temperature o basse velocità di deformazione: il polimero mostra un comportamento più duttile, con aumento dell’elongazione a rottura e una minore tensione di snervamento. L’energia di frattura aumenta, poiché i segmenti molecolari hanno il tempo per scorrere e riorientarsi, dissipando energia. Diversi studi hanno dimostrato che, attraverso la Time-Temperature Superposition, è possibile ottenere un diagramma sforzo-deformazione “generalizzato” che copre un’ampia gamma di condizioni di carico. Ad esempio, un polimero testato a 20 °C e a una velocità di deformazione di 10^-3 s^-1 può mostrare un comportamento analogo a quello dello stesso materiale testato a 60 °C con una velocità di deformazione pari a 10^-5 s^-1. Transizione duttile-fragile e morfologia Nei polimeri semicristallini, la presenza di regioni cristalline svolge un ruolo fondamentale nel determinare la resistenza meccanica e la tenacità. A basse temperature, tali regioni limitano i meccanismi di scorrimento, favorendo la rottura fragile. Con l’incremento termico, la fase amorfa diviene più mobile e le regioni cristalline possono riorientarsi, conferendo maggiore duttilità al materiale. Nei polimeri amorfi, la transizione fragile-duttile è fortemente correlata alla temperatura di transizione vetrosa (Tg). Sotto la Tg, il materiale mostra un comportamento tipicamente vetroso, mentre al di sopra di essa diviene più elastico e plastico. In termini di velocità di deformazione, se il carico viene applicato molto rapidamente e in prossimità della Tg, il materiale potrebbe non avere il tempo di passare a un regime duttile, manifestando una rottura fragile. Deformazione plastica e fenomeni di rilassamento La temperatura e la velocità di deformazione influiscono anche sui principali fenomeni di rilassamento molecolare, come il rilassamento α (correlato alla transizione vetrosa) e il rilassamento β (legato al movimento di segmenti di catena più piccoli). In condizioni di carico lento o di temperatura elevata, tali fenomeni risultano più marcati, poiché le catene hanno il tempo per riorganizzarsi, dissipando energia e ritardando la nucleazione della frattura. Per i polimeri semicristallini, la fusione parziale delle regioni cristalline a temperature prossime a Tm (temperatura di fusione) introduce ulteriori meccanismi di dissipazione, come lo scorrimento di lamelle cristalline o la formazione di microcavità nelle interfacce amorfo-cristalline. Questi fenomeni contribuiscono ad aumentare la tenacità e la deformazione prima della rottura. Conclusioni La presente analisi ha messo in luce come la temperatura e la velocità di deformazione siano due variabili fondamentali per la caratterizzazione meccanica dei materiali plastici. L’effetto di tali parametri è riconducibile alle modificazioni nella mobilità delle catene polimeriche e alla variazione della morfologia interna (specie nei polimeri semicristallini), con conseguenze dirette sulle proprietà meccaniche come resistenza a trazione, modulo elastico, allungamento a rottura e resilienza. Si possono trarre alcune principali considerazioni: Temperatura: l’aumento di temperatura riduce il modulo elastico e la resistenza a rottura, ma incrementa la duttilità del materiale. È particolarmente rilevante identificare la temperatura di transizione vetrosa (Tg) e la temperatura di fusione (Tm) al fine di definire gli intervalli di utilizzo sicuri. Velocità di deformazione: a velocità di deformazione elevate, i meccanismi di dissipazione dell’energia sono limitati, favorendo una frattura di tipo fragile. A velocità di deformazione più basse, la rilassazione molecolare consente una deformazione plastica più estesa e, di conseguenza, una maggiore duttilità. Interazione temperatura-velocità di deformazione: la Time-Temperature Superposition (TTS) offre un potente strumento per correlare i dati sperimentali ottenuti in diversi range di temperatura e velocità di deformazione, consentendo di costruire “curve maestre” che descrivono il comportamento del materiale in condizioni estreme o non sperimentate direttamente. La comprensione di questi aspetti risulta essenziale nella progettazione di componenti in plastica e nella definizione dei cicli di lavorazione (stampaggio a iniezione, estrusione, termoformatura), così da evitare rotture premature o malfunzionamenti. Ulteriori sviluppi in quest’area di ricerca potrebbero riguardare l’analisi quantitativa dei fenomeni di rilassamento molecolare attraverso tecniche di spettroscopia (ad esempio, RMN allo stato solido) e l’impiego di modelli costitutivi avanzati (come visco-iperdinamici o iperplastici) per simulare al computer il comportamento di componenti in condizioni operative reali.© Riproduzione Vietata Riferimenti bibliografici essenziali Ward, I. M. & Sweeney, J. (2012). Mechanical Properties of Solid Polymers. Chichester: Wiley. Ferry, J. D. (1980). Viscoelastic Properties of Polymers. New York: John Wiley & Sons. Menard, K. P. (2008). Dynamic Mechanical Analysis: A Practical Introduction. Boca Raton: CRC Press. Callister, W. D., & Rethwisch, D. G. (2021). Materials Science and Engineering: An Introduction. New York: John Wiley & Sons.
SCOPRI DI PIU' L’Assorbimento dell’Umidità nei Polimeri
Guida tecnica sull’assorbimento dell’acqua nelle materie plastiche: meccanismi molecolari, essiccazione industriale, degrado idrolitico, riciclo, controllo del dew point e gestione dell’umidità residua in PA, PC, PET, ABS, PMMA, PBT, PE e PP Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Articolo originale: maggio 2020 Versione aggiornata: 2 aprile 2026 Tempo di lettura: 12 minutiUmidità nei polimeri: perché è una variabile tecnica decisivaL’umidità nei polimeri è una di quelle variabili che spesso sembrano secondarie fino a quando la linea produttiva non inizia a generare difetti apparentemente inspiegabili. Bolle, aloni superficiali, fragilità anomala, opacità, variazioni di viscosità, pezzi instabili dimensionalmente o peggioramenti improvvisi della finitura non sono quasi mai fenomeni casuali. Molto spesso, dietro questi problemi, si nasconde una gestione insufficiente dell’acqua presente nel materiale.Ogni materia polimerica, durante le fasi di sintesi, confezionamento, trasporto, stoccaggio e trasformazione, entra in rapporto con l’umidità dell’ambiente. Questa interazione non ha lo stesso significato per tutti i polimeri. In alcuni casi l’acqua rimane soprattutto in superficie; in altri penetra nel granulo, diffonde nella struttura del materiale e condiziona in modo profondo il comportamento del polimero in trasformazione e in esercizio.Nel contesto industriale attuale, in cui le aziende devono garantire qualità costante, scarti ridotti, minor consumo energetico e crescente impiego di riciclati, la gestione dell’umidità non può più essere trattata come una semplice fase accessoria. È diventata una parte integrante del controllo di processo, al pari della temperatura, del tempo di residenza, della velocità di plastificazione e della qualità della materia prima.Cosa significa equilibrio igrometrico nelle materie plasticheTutte le materie plastiche, in misura diversa, tendono a raggiungere un equilibrio con l’ambiente che le circonda. Questo equilibrio dipende da vari fattori: umidità relativa dell’aria, temperatura ambiente, tempo di esposizione, dimensione del granulo, superficie specifica del materiale, eventuale presenza di polveri o rimacinati e struttura chimica del polimero.Parlare di equilibrio igrometrico significa descrivere la condizione nella quale il materiale ha assorbito o ceduto acqua fino a stabilizzarsi rispetto all’ambiente circostante. Questa situazione, però, non è mai assoluta né definitiva. Basta una variazione della temperatura del magazzino, un cambio stagionale, un’esposizione prolungata all’aria o una diversa modalità di stoccaggio per modificare il contenuto di umidità del materiale.È importante chiarire anche un punto che in passato veniva semplificato troppo: nei materiali igroscopici l’acqua non sempre si “lega chimicamente” in senso stretto e irreversibile. Più correttamente, le molecole d’acqua diffondono nel materiale e interagiscono con specifici siti polari delle catene polimeriche mediante interazioni intermolecolari, spesso sotto forma di ponti a idrogeno. Questa distinzione è rilevante perché spiega perché un granulo possa sembrare asciutto all’esterno pur contenendo ancora una quantità significativa di umidità al proprio interno.Polimeri igroscopici e non igroscopici: differenze reali in produzioneLa distinzione tra polimeri igroscopici e non igroscopici rimane fondamentale per chi opera nel settore delle materie plastiche, ma deve essere letta in modo tecnico e non soltanto scolastico.Nei polimeri igroscopici l’acqua penetra all’interno del granulo e si distribuisce nel materiale per diffusione. Questo significa che la semplice rimozione dell’umidità superficiale non è sufficiente. Il polimero deve essere sottoposto a un trattamento di essiccazione capace di estrarre l’acqua anche dalla parte interna del granulo. Appartengono a questa famiglia, in termini pratici di trasformazione, materiali come poliammide, policarbonato, polimetilmetacrilato, polietilentereftalato, polibutilentereftalato e acrilonitrile-butadiene-stirene.Nei polimeri non igroscopici, invece, l’acqua tende a depositarsi soprattutto sulla superficie, senza diffondere in misura significativa nella matrice. Questo comportamento è tipico delle poliolefine come polietilene e polipropilene, oltre che del polistirene. In questi casi il problema è spesso legato alla presenza di condensa, acqua superficiale o umidità associata a cattive condizioni di stoccaggio, più che a un vero fenomeno di assorbimento interno.Tuttavia, anche questa classificazione deve essere usata con intelligenza. Un materiale definito non igroscopico non è automaticamente esente da problemi legati all’acqua. Se il granulo è stato esposto all’umidità, se deriva da un ciclo di lavaggio, se presenta elevata superficie specifica per via della macinazione, oppure se è stato conservato in ambienti freddi e poi esposto a un’aria più calda, anche una poliolefina può introdurre in macchina una quantità di acqua sufficiente a generare difetti.Per questo motivo, nel linguaggio produttivo moderno, non è più sufficiente domandarsi se il polimero sia igroscopico o meno. Occorre capire dove si trova l’acqua, in quale quantità, come è arrivata nel materiale e quali effetti può produrre nelle specifiche condizioni di lavorazione.Perché alcuni polimeri assorbono acqua: polarità e ponti a idrogenoPer comprendere davvero il fenomeno dell’igroscopicità bisogna scendere al livello molecolare. La molecola dell’acqua è polare: presenta una distribuzione asimmetrica delle cariche elettriche e quindi è in grado di interagire con gruppi funzionali polari presenti nelle catene macromolecolari dei polimeri.La struttura della molecola d’acqua, con l’atomo di ossigeno più elettronegativo e i due atomi di idrogeno legati con un angolo di circa 104,5°, genera un dipolo permanente. L’ossigeno assume una parziale carica negativa, mentre gli idrogeni assumono una parziale carica positiva. Questa polarità rende l’acqua particolarmente incline a interagire con altre regioni polari.Quando un polimero contiene gruppi funzionali come carbonili, esteri, ammidi o altre funzioni polari, aumenta la possibilità che si instaurino interazioni con le molecole d’acqua. Nei policarbonati, nei poliesteri come PET e PBT, nel PMMA e in altre famiglie tecniche, la presenza del gruppo carbonilico contribuisce alla polarità della struttura e facilita l’attrazione delle molecole d’acqua.Nel caso delle poliammidi il fenomeno è ancora più evidente. La presenza del gruppo ammidico rende queste macromolecole particolarmente sensibili all’acqua. Le molecole d’acqua possono interagire sia con il gruppo carbonilico sia con l’idrogeno legato all’azoto, formando ponti a idrogeno che favoriscono l’assorbimento e la permanenza dell’umidità nella matrice polimerica.I ponti a idrogeno sono interazioni più deboli dei legami covalenti della catena polimerica, ma sufficientemente stabili da consentire l’adsorbimento e l’assorbimento di acqua fino a un certo valore di equilibrio. Questo valore cambia da polimero a polimero ed è influenzato anche dalle condizioni ambientali. Al contrario, i polimeri non polari, come molte poliolefine, non presentano una struttura favorevole a questo tipo di interazione e quindi non assorbono umidità nello stesso modo.Cosa accade in estrusione e stampaggio quando il materiale è umidoQuando il materiale plastico entra nel cilindro di plastificazione o nell’estrusore, la presenza di acqua diventa un fattore critico. Se l’umidità è superficiale, il primo effetto può essere la rapida evaporazione durante il riscaldamento, con conseguente formazione di bolle, aloni, opacità, righe argentate, crateri o microvuoti. In questi casi il problema appare soprattutto estetico, ma può comunque compromettere la qualità commerciale del manufatto.Se invece il polimero è igroscopico e l’acqua è presente nel volume del granulo, il problema è più profondo. Durante la fusione, l’umidità può favorire reazioni di idrolisi o comunque processi di degradazione che riducono il peso molecolare del materiale. Questo comporta una diminuzione della viscosità, una modificazione dell’indice di fluidità, una perdita di resistenza meccanica e, in alcuni casi, una maggiore fragilità del prodotto finito.Dal punto di vista produttivo, ciò significa che il materiale non si comporta più come previsto. Il tecnico di processo può osservare instabilità del riempimento, variazioni nella pressione, tempi ciclo meno stabili, peggior tenuta dimensionale e difetti che sembrano imputabili alla macchina o allo stampo, ma che in realtà derivano da una preparazione insufficiente della materia prima.L’errore più comune è considerare l’umidità solo come un difetto del materiale. In realtà essa è una variabile che modifica il processo. Un polimero umido cambia il proprio comportamento reologico, termico e meccanico, e quindi altera l’intero equilibrio della trasformazione.Degrado idrolitico, difetti superficiali e perdita di prestazioniUno degli effetti più seri dell’umidità nei polimeri tecnici è il degrado idrolitico. In presenza di acqua e temperature elevate, alcune catene macromolecolari possono andare incontro a scissione. Questo fenomeno è particolarmente rilevante nei poliesteri, nel policarbonato e in altre famiglie sensibili, nelle quali il contatto tra umidità residua e temperature di lavorazione può determinare un abbassamento della massa molecolare.Quando la massa molecolare diminuisce, il materiale perde parte delle proprietà per cui era stato scelto. Possono ridursi tenacità, resistenza all’urto, capacità di sopportare sollecitazioni prolungate e qualità della superficie. In molti casi il pezzo può anche sembrare accettabile a vista, ma rivelarsi inferiore sotto carico, durante prove di laboratorio o nell’utilizzo reale.ACQUISTA IL MANUALENelle poliammidi il rapporto con l’acqua è ancora più articolato. Da un lato l’umidità in esercizio può agire come plastificante, aumentando la mobilità delle catene e modificando rigidezza, allungamento e stabilità dimensionale. Dall’altro, durante la trasformazione, la presenza non controllata di acqua può contribuire a un deterioramento qualitativo che si accentua soprattutto quando il materiale ha già subito altre storie termiche, come accade nei cicli di riciclo o reprocessing.Questo spiega perché la semplice eliminazione dei difetti visibili non possa essere considerata sufficiente. Un pezzo privo di bolle non è necessariamente un pezzo correttamente trasformato. La qualità vera si misura nella conservazione della struttura molecolare e nella capacità del manufatto di mantenere nel tempo le prestazioni richieste.Essiccazione industriale: aria calda, aria secca e punto di rugiadaDal punto di vista impiantistico, la gestione dell’umidità si basa su una distinzione che rimane valida anche oggi. Nei materiali non igroscopici, dove il problema è prevalentemente superficiale, la rimozione dell’acqua può avvenire attraverso essiccatori ad aria calda. In questi casi si tratta soprattutto di eliminare l’umidità aderente alla superficie del granulo o di prevenire gli effetti della condensa.Per i materiali igroscopici, invece, la sola aria calda non è sufficiente. Se l’aria introdotta nel sistema contiene ancora una quantità significativa di vapore, non sarà in grado di estrarre efficacemente l’acqua dall’interno del granulo. Diventa quindi necessario utilizzare sistemi con aria deumidificata, nei quali il contenuto di umidità dell’aria viene abbassato prima del contatto con il materiale.In questo contesto assume grande importanza il concetto di punto di rugiada. Più basso è il punto di rugiada dell’aria di processo, maggiore è la sua capacità di assorbire umidità dal polimero. Per questo l’essiccazione moderna non si valuta soltanto in funzione della temperatura impostata, ma del rapporto tra temperatura, tempo di permanenza, portata dell’aria, punto di rugiada e tenuta dell’intero sistema.Un altro aspetto spesso trascurato riguarda il riassorbimento. Un materiale ben essiccato può tornare rapidamente a caricarsi di umidità se viene lasciato esposto all’aria del reparto, se la tramoggia non è adeguatamente protetta o se tra essiccazione e trasformazione trascorre troppo tempo. Da questo punto di vista, una buona essiccazione non dipende solo dalla qualità dell’essiccatore, ma anche dalla disciplina con cui il materiale viene movimentato e alimentato alla macchina.Nel 2026, inoltre, il tema dell’essiccazione è strettamente legato all’efficienza energetica. Asciugare un polimero in modo corretto è indispensabile, ma farlo in modo inefficiente può aumentare sensibilmente il costo industriale del processo. Per questo i reparti più evoluti cercano oggi un equilibrio tra qualità dell’asciugatura, contenimento dei consumi e adattamento dei parametri alle reali condizioni del materiale.Umidità e polimeri riciclati: una criticità ancora più importanteSe nel materiale vergine la gestione dell’umidità è già fondamentale, nel materiale riciclato lo è ancora di più. I polimeri riciclati possono presentare una maggiore variabilità, una storia termica pregressa, una più alta sensibilità alla degradazione e, in molti casi, una superficie più esposta all’interazione con l’ambiente.I granuli riciclati o i rimacinati possono inoltre provenire da fasi di lavaggio, triturazione, stoccaggio prolungato o movimentazione in ambienti non perfettamente controllati. Questo comporta la possibilità che il contenuto d’acqua sia più variabile e meno prevedibile rispetto a quello di un materiale vergine di prima fornitura.Nei polimeri sensibili all’idrolisi, questa condizione è particolarmente critica. Se il materiale è già stato sottoposto a un primo ciclo termico e meccanico, la sua tolleranza a ulteriori degradazioni può essere inferiore. La presenza di umidità residua, combinata con le temperature di lavorazione, può quindi accelerare la perdita di peso molecolare e peggiorare ulteriormente il profilo prestazionale del riciclato.Per chi opera nell’economia circolare, questo è un punto essenziale. Il riciclo non dipende soltanto dalla capacità di recuperare materia, ma dalla capacità di conservarne il valore tecnico. Se l’umidità non viene controllata in modo rigoroso, una quota importante del potenziale del riciclato può andare persa già nella fase di trasformazione.Come si misura l’umidità residua nei granuli plasticiUn reparto moderno non può affidarsi solo all’esperienza visiva o tattile per valutare se un materiale sia abbastanza asciutto. L’umidità residua deve essere misurata o, almeno, controllata attraverso procedure standardizzate.A livello tecnico esistono norme di riferimento per valutare l’assorbimento d’acqua e il contenuto di umidità nei materiali polimerici. La determinazione dell’assorbimento può essere studiata con metodi normati specifici, mentre la quantificazione dell’umidità residua nei granuli viene spesso effettuata con tecniche di laboratorio dedicate. Tra queste, la titolazione Karl Fischer rimane uno degli approcci più affidabili quando occorre misurare con precisione quantità molto basse di acqua.Oltre ai controlli di laboratorio, sempre più impianti utilizzano strumenti di monitoraggio in linea o procedure di verifica indiretta basate su punto di rugiada, tempi di residenza, condizioni di alimentazione e comportamenti di processo. La vera qualità, tuttavia, nasce dalla combinazione tra misura, esperienza e organizzazione.Sapere quanta acqua è presente nel granulo è importante, ma altrettanto importante è sapere quando il materiale è stato essiccato, per quanto tempo è rimasto esposto all’ambiente e se il sistema di trasporto fino alla macchina ha mantenuto condizioni adeguate. Senza questa visione complessiva, il dato numerico rischia di non bastare.Strategie corrette per gestire PE, PP, PA, PET, PC, ABS, PMMA e PBTDal punto di vista operativo, le poliolefine come PE e PP richiedono soprattutto attenzione allo stoccaggio, alla prevenzione della condensa e all’eliminazione dell’umidità superficiale. Se conservate correttamente, questi materiali presentano meno criticità legate all’assorbimento interno dell’acqua, ma possono comunque generare problemi quando provengono da cicli di lavaggio o da ambienti umidi.Le poliammidi richiedono invece una gestione molto più rigorosa. La loro forte affinità con l’acqua impone essiccazione accurata, controllo del tempo di esposizione all’aria e valutazione attenta delle condizioni dimensionali e meccaniche finali del pezzo. Il PET e il PBT, come poliesteri tecnici, devono essere lavorati con livelli di umidità residua molto contenuti per evitare idrolisi e perdita di prestazioni. Il policarbonato e il PMMA richiedono anch’essi una preparazione attenta per preservare trasparenza, qualità superficiale e stabilità della struttura molecolare. L’ABS, pur non raggiungendo sempre i livelli di criticità di una poliammide, non deve essere sottovalutato e necessita comunque di pre-essiccazione corretta.La strategia migliore non consiste nell’applicare una regola generale a tutti i materiali, ma nel costruire un protocollo coerente con la famiglia polimerica, il tipo di impianto, il formato del granulo, l’eventuale presenza di riciclato, la stagione, l’umidità del reparto e gli obiettivi qualitativi del manufatto finale.L’umidità nei polimeri è un tema molto più complesso di quanto possa sembrare a una prima lettura. Non è semplicemente una questione di materiale bagnato o asciutto, ma un fenomeno che coinvolge chimica, diffusione, equilibrio ambientale, tecnologia di essiccazione, reologia, qualità estetica e conservazione delle proprietà meccaniche.I polimeri igroscopici assorbono acqua all’interno della loro struttura e richiedono sistemi di deumidificazione e procedure rigorose. I polimeri non igroscopici, pur essendo meno sensibili all’assorbimento interno, non sono affatto esenti da problemi e devono comunque essere protetti da umidità superficiale, condensa e cattive pratiche di stoccaggio.Nel panorama industriale contemporaneo, segnato da una crescente attenzione al riciclo, all’efficienza energetica e alla stabilità qualitativa, il controllo dell’umidità è diventato una competenza fondamentale. Solo comprendendo il comportamento specifico di ogni polimero e costruendo un processo coerente di essiccazione, misura e handling è possibile trasformare la materia plastica in modo affidabile, tecnico e sostenibile.FAQCosa significa che un polimero è igroscopico?Significa che il materiale è in grado di assorbire acqua anche all’interno del granulo e non soltanto sulla superficie. Questo richiede una vera fase di deumidificazione prima della trasformazione.PE e PP devono essere essiccati?In molti casi è sufficiente eliminare l’umidità superficiale, ma se il materiale è stato lavato, stoccato male o soggetto a condensa, anche queste resine possono richiedere asciugatura accurata.Perché l’umidità è pericolosa per PET, PBT e policarbonato?Perché durante la lavorazione può favorire degradazione idrolitica, riduzione del peso molecolare e peggioramento delle proprietà meccaniche e ottiche.Le poliammidi cambiano comportamento quando assorbono acqua?Sì. L’acqua può agire come plastificante, modificando rigidità, allungamento, dimensioni e comportamento meccanico del materiale.Il materiale riciclato è più sensibile all’umidità?Spesso sì, perché ha una storia termica precedente, maggiore variabilità e può provenire da fasi di lavaggio o stoccaggio meno controllate.Come si controlla l’umidità residua nei polimeri?Attraverso procedure standardizzate, strumenti di laboratorio, controllo del punto di rugiada, verifica dei tempi di permanenza e monitoraggio della gestione del materiale lungo tutta la linea.FontiLetteratura scientifica sulla diffusione dell’acqua nei materiali polimericiNorme tecniche per la misura dell’assorbimento d’acqua nei polimeriNorme tecniche per la determinazione dell’umidità residua nei materiali plasticiStudi scientifici sul degrado idrolitico dei polimeri tecniciPubblicazioni tecniche sulla trasformazione di polimeri vergini e riciclatiDocumentazione normativa sui metodi di misura dell’umidità e dell’assorbimento d’acquaCategoria SEO: notizie – tecnica – plastica – riciclo – polimeri – umiditàImmagine su licenza © Riproduzione Vietata
SCOPRI DI PIU'
