
 Test di Trazione sulle Materie Plastiche Riciclate: Perchè Farlo
Nel controllo qualitativo delle materie plastiche riciclate, riveste grande importanza il test di laboratorio sulla trazionedi Marco ArezioQuando ci approcciamo alla produzione di un manufatto plastico, abbiamo bisogno di raccogliere una serie di informazioni per quanto riguarda la qualità e le caratteristiche della materia prima riciclata che dobbiamo utilizzare.E’ necessario acquisire dati certi sulla composizione della materia prima, attraverso tests di laboratorio come il DSC, la densità, la fluidità, la presenza di cariche, l’umidità e altre ancora, ma ci sono anche delle informazioni che riguardano la meccanica della materia prima. Queste ci aiutano a sapere come si comporterà il prodotto finito quando sarà sottoposto a sollecitazioni di tipo meccanico, come la trazione, la flessione, il taglio o la compressione. Ogni volta che applichiamo una forza ad un corpo questo tende a deformarsi, a volte anche in modo impercettibile all’occhio umano, come risposta alla sollecitazione ricevuta. Se il corpo, al termine della sollecitazione ritorna nella condizione primaria, questa deformazione viene definita elastica. In questo tipo di deformazione tutto il lavoro fatto per deformare il pezzo viene immagazzinato sotto forma di energia elastica che viene poi restituita una volta eliminata la sollecitazione. I tests di laboratorio servono per capire in anticipo, cioè prima che il prodotto venga realizzato, quale sarà in comportamento elastico del corpo e quali saranno i suoi limiti meccanici. Tuttavia bisogna tenere presente che comportamento di un materiale reale può essere diverso da quello idealmente elastico: la presenza di grandi deformazioni porta infatti a una risposta di tipo plastico del materiale. Ma come avviene in laboratorio una prova di trazione su un provino di materiale plastico riciclato? Innanzitutto è necessario creare dei provini secondo le normative vigenti, che avranno una forma tipica ad osso di cane, ed avranno dei parametri geometrici e dimensionali precisi. I campioni preparati, ottenuti dallo stampaggio a iniezione, secondo la norma UNI EN ISO 527, devono essere esenti da torsione e devono avere coppie di superfici parallele, bordi privi di incisioni, difetti, infossature superficiali o bave, con una lunghezza totale di 149 mm. e uno spessore di 4 mm. La macchina di laboratorio, rappresentata da un estensimetro, misurerà graficamente e analiticamente la deformazione del campione sottoposto ad esame e ci darà le indicazioni del futuro comportamento del prodotto che vorremmo realizzare. Questo dato, insieme agli altri indispensabili indicatori, ci fotografano in modo approfondito la tipologia di materia prima che utilizzeremo e ci aiuteranno a compiere eventuali correzioni sia sulla miscela che, eventualmente, sul processo di produzione. Categoria: notizie - tecnica - plastica - riciclo - test di trazione - qualità
SCOPRI DI PIU' Come Realizzare e Utilizzare un Densificato in LDPE Post Consumo Performante
Molti preconcetti ruotano attorno all’uso del densificato in LDPE, frutto di produzioni non attente e utilizzi con aspettative troppo elevatedi Marco ArezioIl rifiuto in LDPE che proviene dallo scarto plastico della raccolta differenziata dovrebbe essere una selezione di film plastici, monoprodotto, da avviare al riciclo. In realtà, molte volte, questi flussi di rifiuti possono contenere materiali diversi, sotto forma di altre plastiche e di inquinanti, come etichette, carta e altre frazioni. La mancanza di un vero mercato di riferimento, nella vendita del densificato in LDPE, porta l’industria del riciclo a preferire la granulazione del materiale cercando, nella fase di estrusione, di ridurre questi corpi estranei in modo da qualificare al meglio la materia prima. In questo caso si rinuncia, un po' a priori, di porre maggiori attenzioni alla fase di selezione e desificazione del rifiuto in LDPE. Il risultato, spesso, è un granulo che rimane nella fascia bassa del mercato, che può essere utilizzato per lo stampaggio di articoli non estetici, come i vasi e i mastelli per il settore dell’ortofrutta, ma difficilmente si presta alla produzione di film con spessori sottili o alla produzione di tubi. A questo punto, tal volta, ci si chiede se non sia meglio qualificare il densificato, per il settore dello stampaggio ad iniezione, anziché spendere tempo, soldi ed energia per granulare l’LDPE. Per percorrere questa strada bisogna qualificare meglio il densificato, in modo che l’utilizzo nelle presse possa non far rimpiangere il processo di iniezione con un granulo filtrato. Ma vediamo cosa è il densificato in LDPE Il termine "densificato", in relazione all'LDPE, si riferisce al polimero che è stato compattato, nel contesto del riciclo meccanico. La produzione di densificato in LDPE da scarti post-consumo è parte integrante del processo di riciclo di questo materiale. Il processo produttivo possiamo suddividerlo in queste fasi: - Gli scarti di LDPE vengono acquisiti dai punti di raccolta designati, che si occupano degli scarti della raccolta differenziata, - Una volta arrivati in un impianto di riciclaggio, gli scarti di LDPE vengono separati dagli altri materiali. Questa separazione può essere effettuata manualmente o attraverso macchine come i separatori a aria. - I rifiuti di LDPE vengono quindi lavati per rimuovere le impurità come residui di cibo, terra o altre contaminazioni. Questo assicura che il prodotto finale sia di buona qualità. - Dopo la pulizia, il LDPE viene triturato in piccoli pezzi o scaglie. Questo facilita il processo di densificazione. - Ci sono diverse tecniche per densificare l'LDPE: - Per agglomerazione: l’LDPE macinato viene esposto al calore e all’agitazione. Questo causa la parziale fusione dei pezzi, che si agglomerano formando grumi più grandi. - Per compattazione: Il processo implica l'uso di macchine compattatrici che pressano il materiale in blocchi o agglomerati. E’ importante sottolineare che la qualità del densificato di LDPE dipende in gran parte dalla purezza del materiale di partenza e dall'efficacia dei processi di pulizia e separazione. Pertanto, un'attenzione particolare viene data a questi passaggi per assicurare che il densificato prodotto sia di buona qualità e libero da contaminazioni significative. Come creare un compound performante con il densificato in LDPE L’ LDPE (Polietilene a bassa densità) è spesso utilizzato in combinazione con altre resine plastiche, per sfruttare le caratteristiche complementari dei diversi polimeri e ottenere prodotti con proprietà specifiche. Tuttavia, la decisione di miscelare LDPE post-consumo con altri polimeri dipende da vari fattori, tra cui le proprietà desiderate del prodotto finale, la compatibilità dei polimeri stessi e la presenza di compatibilizzanti. Vediamo alcune combinazioni: - HDPE (Polietilene ad alta densità): LDPE e HDPE sono spesso compatibili tra loro e possono essere miscelati per ottenere prodotti con proprietà intermedie tra i due. Ad esempio, una miscela di LDPE e HDPE potrebbe offrire una combinazione di flessibilità e resistenza. - EVA (Etilene Vinil Acetato): L'aggiunta di EVA all'LDPE può migliorare la tenacità e l'elasticità del prodotto finale. L’EVA è anche utilizzato per migliorare la resistenza all'UV e la flessibilità del LDPE. - PP (Polipropilene): Sebbene il polipropilene e il polietilene non siano intrinsecamente compatibili, possono essere miscelati in presenza di compatibilizzanti specifici. Questa miscela può essere utilizzata in applicazioni specifiche dove si desiderano combinare le proprietà di entrambi i polimeri. - LLDPE (Polietilene lineare a bassa densità): L'LDPE e l'LLDPE possono essere miscelati per regolare le proprietà meccaniche e la lavorabilità del prodotto finale. Bisogna comunque fare attenzione perchè non tutte le plastiche sono compatibili tra loro, e la miscelazione di polimeri incompatibili può portare a prodotti con proprietà indesiderate o inadeguate. Inoltre, la presenza di contaminanti o additivi nei materiali post-consumo può influenzare la compatibilità e le proprietà del prodotto miscelato.Quali sono le temperature di fusione ideali per realizzare prodotti finito in LDPE Il LDPE (Polietilene a bassa densità) ha una struttura ramificata, il che significa che non ha la stessa disposizione regolare e ordinata delle catene molecolari come altri polietileni, ad esempio l'HDPE (Polietilene ad alta densità). Questa struttura ramificata rende l'LDPE più flessibile ma anche meno denso e con un punto di fusione più basso rispetto all'HDPE. La temperatura di fusione del LDPE varia generalmente tra 105°C a 115°C (220°F a 240°F). Tuttavia, quando si tratta di trasformare il LDPE attraverso tecniche come l'estrusione o lo stampaggio ad iniezione, le temperature possono variare in base alle specifiche esigenze dell'applicazione e alla presenza di eventuali additivi. Ecco alcune indicazioni generali per l'elaborazione dell'LDPE - Estrusione: 150°C a 220°C (300°F a 430°F). - Stampaggio a iniezione: 140°C a 250°C (285°F to 480°F). Queste temperature sono solo indicazioni generali e potrebbero variare in base allo scarto di LDPE, alle condizioni della macchina e ad altri fattori. Quali caratteristiche fisiche porta l'aggiunta di un densificato in LDPE in un compound con il PP La miscelazione di LDPE (Polietilene a bassa densità) e PP (Polipropilene) è una pratica comune in alcune applicazioni, specialmente quando si desidera sfruttare le proprietà complementari di entrambi i polimeri. L'aggiunta di un densificato di LDPE in un compound con il PP può influenzare le caratteristiche fisiche del blend in vari modi: Compatibilità Innanzitutto, è essenziale notare che LDPE e PP non sono intrinsecamente compatibili. Questo significa che senza l'uso di compatibilizzanti o modifica delle condizioni di fusione, le due resine tendono a separarsi in fasi distinte, potenzialmente portando a proprietà meccaniche inferiori o inadeguate nel prodotto finale. Elasticità e Flessibilità L'LDPE è generalmente più flessibile e duttile rispetto al PP. L'aggiunta di LDPE può quindi aumentare la flessibilità e la tenacità del blend, riducendo al contempo la rigidità. Punto di Fusione Poiché l'LDPE ha un punto di fusione inferiore rispetto al PP, la miscelazione dei due può portare a una diminuzione del punto di fusione complessivo del blend, a seconda delle proporzioni utilizzate. Trasparenza LDPE è in genere più opaco rispetto al PP. La sua aggiunta può quindi ridurre la trasparenza e la brillantezza del blend, rendendolo più opaco o lattiginoso. Resistenza Chimica LDPE e PP sono entrambi resistenti a molte sostanze chimiche, ma la loro combinazione potrebbe avere un profilo di resistenza chimica leggermente diverso rispetto ai polimeri puri. Trasformazione La lavorabilità del mix può cambiare con l'aggiunta di un densificato di LDPE. Ad esempio, la viscosità durante l'estrusione o la stampa a iniezione potrebbe mutare, influenzando le condizioni di lavorabilità ideali Quali inestetismi si possono creare nella produzione di prodotti in LDPE utilizzando una temperatura di fusione troppo alta L'uso di una temperatura di fusione eccessivamente alta durante la lavorazione dell'LDPE (Polietilene a bassa densità) può portare a vari inestetismi e problemi di qualità nei prodotti finiti. Possiamo ricordare alcuni dei potenziali problemi: - L'LDPE può degradarsi quando esposto a temperature troppo elevate. Questa degradazione può causare cambiamenti nelle proprietà meccaniche del materiale e produrre gas e/o composti volatili che possono formare bolle o vuoti nel prodotto finito. - La degradazione termica può anche portare a una decolorazione del polimero. Un LDPE sovra-riscaldato può assumere una colorazione giallastra o bruna. - La degradazione termica può produrre composti con odori sgradevoli. Ciò può essere particolarmente problematico per applicazioni in cui la presenza dell'odore è un fattore importante, come nel caso di imballaggi alimentari. - Temperature eccessivamente alte possono causare un raffreddamento non uniforme durante la formazione del pezzo, portando a deformazioni o ritiri non corretti. - L'uso di temperature troppo alte può causare la formazione di strisce o macchie superficiali sul prodotto, soprattutto se ci sono impurità o additivi nel materiale. - La degradazione termica può influenzare negativamente le proprietà meccaniche, termiche e chimiche dell'LDPE. Ciò potrebbe tradursi in prodotti con resistenza, tenacità o durata ridotte. - A temperature eccessivamente alte, l'LDPE potrebbe diventare troppo fluido, rendendo difficile la formazione di dettagli precisi o mantenendo le tolleranze desiderate. Problemi delle etichette di alluminio nel densificato in LDPE Spesso capita che, nonostante i lavaggi per decantazione e per centrifuga degli scarti plastici in LDPE, nel densificato vi sia ancora la presenza di parti di alluminio flessibile. Dobbiamo tenere ben presente la differenza tra le impurità costituite da frazioni di alluminio rigido da quelle costituite da alluminio in foglia. Se nel primo caso la rigidità dell’impurità metallica non può essere tollerata, per una serie di problematiche negative che queste possono dare agli impianti di iniezione, che sono frutto di una selezione e di un lavaggio scadente, la presenza di parti di alluminio in foglia non creano problemi tecnici. Queste parti sono costituite dalle etichette degli imballi che possono contaminare i film ma, essendo morbide, non arrecando danni agli impianti o ai prodotti finali. Resta un aspetto estetico che bisogna considerare, ma nell’ottica di realizzare prodotti non estetici, il puntino brillante che richiama una presenza della foglia di alluminio, deve essere considerato “parte del gioco”. Questa accettazione dell’impurità dell’alluminio in foglia può portare notevoli vantaggi di prezzo sul prodotto finale e una considerevole disponibilità di materia prima sul mercato.
SCOPRI DI PIU' Le cariche nel polipropilene rigenerato
Cariche per il Polipropilene Rigenerato: Vantaggi, Svantaggi e Aggiornamenti 2026 di Marco Arezio | Pubblicato: 2020 | Aggiornato: Marzo 2026 Categorie: Tecnica | Plastica | Riciclo | Polipropilene | Economia Circolare Introduzione: perché le cariche sono fondamentali nel PP rigenerato Il polipropilene rigenerato da post-consumo (rPP) è uno dei materiali al centro della transizione verso l'economia circolare nel settore plastico. In Europa, il Piano d'Azione per l'Economia Circolare e il Regolamento UE sui Contenuti Riciclati (2024) hanno aumentato significativamente la domanda di granuli rPP di qualità, spingendo i compounder a ottimizzarne le prestazioni mediante l'uso di cariche e rinforzi minerali. Il rPP proveniente da scarti rigidi e semirigidi post-consumo porta con sé inevitabili impurità: tracce di polietilene (PE) non separate completamente nella fase di sorting, cariche minerali già presenti nell'imballaggio originale (talco, carbonato di calcio, fibre di vetro), e contaminanti organici responsabili dell'odore tipico di questi materiali. La formulazione della ricetta di compounding — ovvero la scelta e la percentuale delle cariche da aggiungere al granulo rPP — è quindi una leva tecnico-economica decisiva per ampliare le applicazioni del materiale riciclato, avvicinando le sue performance al polipropilene vergine. In questo articolo esaminiamo sistematicamente vantaggi, svantaggi e aggiornamenti al 2026 per ciascuna tipologia di carica. 📊 Dato 2026 Secondo PlasticsEurope (Plastics — the Facts 2025), il rPP rappresenta ormai circa il 12% del mercato europeo delle poliolefine riciclate, con una crescita del 18% rispetto al 2022, trainata dal packaging rigido e dall'automotive. Cos'è il polipropilene rigenerato e perché necessita di cariche Il granulo di PP da post-consumo viene prodotto a partire da scarti eterogenei selezionati (imballaggi rigidi, contenitori, parti automotive a fine vita) attraverso le fasi di selezione, lavaggio, macinazione, estrusione e granulazione. Il materiale che ne risulta presenta, rispetto al PP vergine, alcune criticità strutturali: • Riduzione del peso molecolare medio per effetto della degradazione termica e foto-ossidativa durante la vita del prodotto • Presenza di PE e altre poliolefine non completamente separate, che abbassano la rigidità e il modulo elastico • Presenza di cariche preesistenti in quantità variabile e non controllata • Odore residuo da contaminanti organici • Variabilità del colore e della stabilità UV L'additivazione con cariche minerali e fibre durante la fase di estrusione compounding consente di compensare queste debolezze, adattando il profilo prestazionale del rPP alle specifiche richieste dell'applicazione finale. Tabella comparativa delle cariche per rPP (aggiornata 2026)Talco nel polipropilene rigenerato: vantaggi e svantaggiIl talco (Mg₃Si₄O₁₀(OH)₂) è la carica minerale più diffusa nel compounding del rPP. La sua struttura lamellare lo rende particolarmente efficace nell'orientare le catene polimeriche durante il raffreddamento, migliorando la struttura cristallina del materiale. Vantaggi del talco • Incremento del modulo elastico a flessione (fino al +40% con il 20% di talco) • Migliore stabilità dimensionale del manufatto • Aumento della temperatura di deflessione sotto carico (HDT) • Miglioramento dello scorrimento della massa fusa (MFI più elevato) • Agisce come agente nucleante, accelerando la cristallizzazione e riducendo il ciclo di stampaggio Svantaggi del talco • Riduzione della resistenza agli urti, in particolare alle basse temperature (fragility shift) • Diminuzione della saldabilità (riduzione dell'energy weld line) • Superfici opache: problema rilevante per applicazioni visive/estetiche • Aumento della densità del composto • Rischio di rilascio di polveri durante il processo (questioni di sicurezza sul lavoro) 🔬 Aggiornamento 2026 Le nuove tipologie di talco lamellare ultrafine (d50 < 1 µm) sono sempre più accessibili grazie a miglioramenti nei processi di macinazione a umido, permettono di ridurre la percentuale di utilizzo del 15–20% a parità di rigidità, limitando l'opacità superficiale. Fonte: settore compounding europeo, dati di mercato 2025. Carbonato di calcio (CaCO₃): alternativa competitiva al talco Il carbonato di calcio (CaCO₃) nella forma di calcite macinata o precipitata (PCC) è la carica minerale che ha registrato la crescita più significativa nel rPP negli ultimi 5 anni, grazie alla combinazione di prestazioni e convenienza economica. Vantaggi del carbonato di calcio • Migliore capacità di dispersione nella matrice polipropilenica rispetto al talco • Scorrimento della massa fusa superiore: favorisce processi di stampaggio più veloci • Maggiore stabilità ai raggi UV rispetto al talco non trattato • Minore usura del manufatto nel tempo • Riduzione del ciclo di stampaggio a parità di percentuale di carica rispetto al talco • Costo inferiore rispetto al talco di pari granulometria • Impatto ambientale ridotto: provenienza da rocce calcaree largamente disponibili Svantaggi del carbonato di calcio • Rinforzo meccanico meno elevato rispetto al talco per applicazioni strutturali • Sensibilità all'umidità (idrolisi superficiale in ambienti molto umidi) • Necessità di trattamento superficiale (es. acidi stearici) per buona compatibilità con il PP 🔬 Aggiornamento 2026 Il CaCO₃ trattato con agenti di accoppiamento silanoici rappresenta oggi una frontiera attiva di R&D per il rPP: permette di raggiungere livelli di compatibilità matrice/carica simili a quelli del PP vergine caricato, con percentuali del 20–30%. Diversi studi europei (2023–2025) confermano una riduzione dell'odore del 10–15% rispetto a compound rPP senza carica. Fibre di vetro nel rPP: corte, lunghe e sfere Le fibre di vetro (FdV) rappresentano il rinforzo più performante per il polipropilene rigenerato quando si richiedono elevate prestazioni meccaniche strutturali. Possono essere aggiunte come macinato o fibre tagliate, e si distinguono in base alla lunghezza. Fibre di vetro corte (short glass fibers, SGF) Le fibre corte (lunghezza media 0,2–0,5 mm dopo processing) sono le più comuni. I loro effetti principali: • Aumento significativo di rigidità e modulo elastico (fino a +80–100% con il 30% di FdV) • Miglioramento della tenacità a rottura • Contributo alla riduzione dell'odore residuo del rPP (effetto "diluizione" della matrice odorosa) • Buona lavorabilità in estrusori standard Fibre di vetro lunghe (long glass fibers, LGF) Le fibre lunghe (lunghezza > 1 mm, tipicamente 3–12 mm come granulo finale pultrudato) amplificano ulteriormente le prestazioni: • Resistenza meccanica molto elevata: tensile strength fino a +120–150% vs rPP non caricato • Eccellente resistenza di scorrimento sotto carico (creep resistance) • Applicazioni premium in automotive e industria Svantaggi delle fibre di vetro lunghe • Aumento del comportamento anisotropo per orientamento delle fibre nel flusso: rischio distorsione del manufatto • Superfici opache e con affioramento delle fibre (fiber blooming) • Usura accelerata delle viti di estrusione e degli stampi • Maggiore costo rispetto a SGF e cariche minerali Sfere di vetro (glass beads) L'aggiunta di sfere di vetro cave o piene in miscela con fibre lunghe è la soluzione tecnica raccomandata per contrastare il fenomeno della distorsione. La distribuzione isotropa delle sfere bilancia l'orientamento preferenziale delle fibre, con i seguenti benefici: • Maggiore resistenza a compressione • Incremento della rigidità senza aumento dell'anisotropia • Superficie del manufatto più regolare 🔬 Aggiornamento 2026. Il rPP con fibre di vetro lunghe è entrato nei capitolati di diversi OEM automotive europei (2024–2025) come alternativa certificata al PP vergine LGF per componentistica non strutturale (pannelli, rivestimenti interni). Il delta di prezzo rispetto al vergine si è ridotto a circa il 15–20%, rendendo il compound rPP/LGF competitivo. Fonte: dati di settore automotive plastics Europe, 2025. Altre cariche meno diffuse: mica, farina di legno, silicati e ossido di zinco Mica La mica è una carica lamellare che offre un vantaggio economico rilevante: permette di raggiungere la stessa rigidità di un rPP al 30% di fibre di vetro utilizzando il 40% di mica a un costo inferiore. La struttura in lamine contribuisce inoltre a migliorare la barriera ai gas, una proprietà interessante per packaging multistrato. Lo svantaggio principale è la tendenza alla fragilità e la limitata compatibilità superficiale senza trattamenti specifici. Farina di legno e fibre naturali La farina di legno e le fibre naturali (canapa, lino, kenaf) nel rPP sono al centro di un'attenzione crescente in ottica bio-based e sostenibilità. Oltre al miglioramento dell'isolamento acustico già noto nel 2020, i compound rPP/fibra naturale sono oggi oggetto di specifiche normative di Product Environmental Footprint (PEF) in ambito UE, che valorizzano il contenuto rinnovabile. Il limite principale resta la sensibilità all'umidità e alla temperatura di processo. Silicati di calcio I silicati di calcio (wollastonite) migliorano le proprietà elettriche e termiche del rPP, con utilizzo di nicchia nell'elettrotecnica e nei componenti per elettronica. Hanno il vantaggio di una distribuzione aciculare (aghiforme) che incrementa la rigidità con minor perdita di duttilità rispetto al talco. Ossido di zinco (ZnO) L'ossido di zinco è impiegato sia come agente antimicrobico (utile nel packaging alimentare rigenerato) sia come assorbitore UV. In formulazioni per applicazioni outdoor, ZnO nanostrutturato (ZnO-NP) ha mostrato efficacia anche a concentrazioni del 1–3%, riducendo la fotodegradazione del rPP in maniera significativa. Nota 2026: l'uso di ZnO nanometrico è soggetto a regolamentazione REACH specifica (ECHA, 2023) e deve essere valutato con attenzione nel contesto dell'economia circolare per evitare la presenza di nanomateriali nella catena del riciclo. Criteri di selezione delle cariche per il rPPLa scelta ottimale della carica dipende da più fattori che devono essere ponderati insieme: • Applicazione finale: packaging, automotive, costruzioni, elettrotecnica • Requisiti meccanici e termici del prodotto (es. HDT, modulo, impatto) • Costo target del compound finito • Impatto sulla lavorabilità (MFI, shrinkage, ciclo) • Requisiti normativi: REACH, Food Contact, ELV Directive, regolamenti contenuto riciclato • Impatto sull'odore: rilevante per packaging e automotive • Impatto ambientale/LCA: carbon footprint della carica aggiunta Tendenza 2026: il mercato si orienta verso soluzioni ibride carica minerale + compatibilizzante (es. PP-g-MA) per massimizzare l'interfaccia matrice/carica nei rPP, compensando la degradazione della matrice polimerica tipica dei materiali post-consumo. Domande frequenti (FAQ) Quale carica è più adatta per ridurre l'odore del polipropilene rigenerato? Le fibre di vetro, sia corte che lunghe, contribuiscono alla riduzione dell'odore per effetto di diluizione della matrice odorosa. Anche il carbonato di calcio trattato mostra effetti positivi. In ogni caso, l'uso di cariche va combinato con un sistema di additivazione specifico (odor scavengers, zeoliti) per ottenere risultati certificabili. È possibile usare cariche per avvicinare il rPP alle prestazioni del PP vergine? Sì, con formulazioni ottimizzate (es. rPP + 20% CaCO₃ + compatibilizzante PP-g-MA) è possibile raggiungere valori di modulo, resistenza all'impatto e stabilità termica molto prossimi al PP vergine non caricato, con un significativo vantaggio economico e ambientale. Come influisce la carica sul contenuto di riciclato dichiarabile? Le cariche minerali non sono materiale riciclato da post-consumo: la loro aggiunta riduce proporzionalmente la percentuale di contenuto riciclato dichiarabile nel prodotto finale. Questo è un punto critico nel contesto del Regolamento UE sui contenuti riciclati (2024), che richiede una documentazione precisa della composizione del compound. Quali sono i trend più rilevanti nelle cariche per rPP al 2026? I principali trend sono: (1) cariche ultrafini e nano-strutturate per minor impatto su opacità e proprietà ottiche; (2) fibre naturali in chiave bio-based e sostenibilità; (3) cariche funzionalizzate con agenti di accoppiamento silanoici per massimizzare la compatibilità con matrici rPP degradate; (4) integrazione LCA nella scelta della carica ottimale. Conclusioni L'uso di cariche minerali e fibre nel polipropilene rigenerato è oggi una pratica consolidata e in rapida evoluzione. Se nel 2020 la scelta si concentrava principalmente su talco e fibre di vetro, nel 2026 il panorama si è arricchito di nuove opzioni (nano-CaCO₃, fibre naturali funzionalizzate, ZnO-NP) e di un contesto normativo europeo che impone una valutazione più ampia, considerando non solo le prestazioni meccaniche ma anche l'impatto ambientale, il contenuto riciclato dichiarabile e la sicurezza chimica. La figura del compounder di rPP esperto diventa sempre più strategica nella catena del valore dell'economia circolare delle plastiche: la capacità di formulare ricette ottimizzate, documentate e conformi ai requisiti normativi è un vantaggio competitivo decisivo per rispondere alla crescente domanda di materiali riciclati di qualità certificata. Note sull'autore Marco Arezio Consulente internazionale in economia circolare e riciclo delle materie plastiche. Ha maturato oltre 20 anni di esperienza nel settore del riciclo di poliolefine, collaborando con aziende di selezione, riciclo meccanico, compounding e trasformazione in Europa, Asia e America Latina. Autore di numerosi articoli tecnici e manuali su polipropilene rigenerato, polietilene da post-consumo e tecnologie di compounding.Fonti e riferimenti • PlasticsEurope — Plastics, the Facts 2025 • European Chemicals Agency (ECHA) — REACH Restriction on ZnO nanomaterials, 2023 • Regolamento UE 2024 sui contenuti riciclati negli imballaggi plastici • Direttiva ELV (End-of-Life Vehicles) — revisione 2024 • Brydson, J.A. — Plastics Materials, 8th Ed. • Tadmor, Z. & Gogos, C.G. — Principles of Polymer Processing • Dati di mercato automotive plastics: associazioni di settore europee, 2024–2025
SCOPRI DI PIU' Come Migliorare lo Stampaggio di Articoli Plastici Non Estetici
Considerazioni sulla produzione e l’utilizzo del granulo in PO (PP/PE)di Marco ArezioI prodotti finiti non estetici, destinati prevalentemente al mercato dell'usa e getta, erano normalmente realizzati con compound di polipropilene, formati da una miscela di PP e PE (polipropilene + polietilene) provenienti dalla granulazione dei rifiuti della raccolta differenziata. Se consideriamo i bancali in plastica o i distanziatori per i ferri di armatura o le casse per ortofrutta, per fare solo alcuni esempi, il mix tra le due famiglie di polimeri ha permesso di produrre compound la cui percentuale di PP nella miscela poteva variare dal 30-40% al 60 -70%, a seconda della ricetta prevista. L'indice di fusione a 230°/2,16 kg. variava da 3 a 6 se il prodotto non aveva cariche minerali aggiunte. Le caratteristiche del granulo prodotto e, conseguentemente del manufatto finale, esprimono una buona prestazione per quanto riguarda la resistenza alla compressione ed una meno eccellente per quanto riguarda la resistenza alla flessione. Per quanto riguarda la capacità di ricevere i colori nella fase di estrusione del granulo o durante le fasi di stampaggio del prodotto finale, si può notare che la gamma dei colori medio-scuri sia quella più appropriata, anche in virtù del fatto che la base del semilavorato da post consumo da trasformare in granulo è solitamente grigio scura. Oggi il PO, che identifica la miscela poliolefinica proveniente dalla raccolta differenziata, ha assunto una composizione diversa rispetto al passato a causa delle maggiori performance degli impianti di raccolta differenziata dei rifiuti urbani, che tendono a massimizzare il prelievo, dal mix PP/PE, della frazione di polipropilene. Questo succede perché la richiesta di polimeri sul mercato tende a privilegiare i composti singoli che siano essi di PP o di HDPE o di LDPE. La tendenza produttiva sopra descritta, comporta di dover lavorare su un mix PP/PE qualitativamente meno performante rispetto al passato, perché sono stati alterati gli equilibri tra le tre famiglie, PP, HD, e LD che costituivano il PO in passato. Inoltre, l'aumento della produzione sia del rifiuto da lavorare che della richiesta di un granulo da compound PP/PE, ha spinto alcuni impianti di trattamento rifiuti plastici ad accelerare la fase di lavaggio per recuperare produttività, diminuendo la qualità del densificato e del macinato necessari per produrre il granulo. Possiamo elencare alcune criticità della produzione dei compound PO: • aumento di LD% a scapito di HD nel mix poliolefinico • peggioramento della qualità del lavaggio in ingresso dovuto all'aumento dei volumi da trattare e alla diversa % di polimeri in ricetta • aumento della presenza di bioplastiche all'interno della frazione selezionata che dà problemi nella qualità del granulo • aumento dell'utilizzo sul mercato di imballaggi realizzati con plastiche miste che coinvolgono una percentuale maggiore di materiali multistrato, come alcune etichette, che difficilmente convivono con il PO tradizionale. Rispetto a questi cambiamenti nella composizione base del PO e della sua lavorazione, dovremo affrontare problematiche da gestire nella fase di produzione del granulo e nella fase di stampaggio, al fine di minimizzare gli impatti negativi della qualità di cui il granulo è composto. Per quanto riguarda la produzione, si dovrebbe intervenire: • sui tempi di lavaggio e di asciugatura del semilavorato • sulla dimensione delle vasche di lavaggio • sulla gestione dell'acqua (pulizia e ricambio) • sulla ricetta del composto PO per granulazione • sulla filtrazione Per quanto riguarda la fase di stampaggio, si dovrebbe intervenire: • sulle temperature della macchina • sulla fase di essiccazione del granulo • sulla verifica del raffreddamento dello stampo L'intervento tecnico su queste criticità porta ai seguenti miglioramenti: • maggiore resistenza alla flessione del prodotto finale • miglioramento delle superfici estetiche con riduzione o scomparsa delle sfiammature sul prodotto finito • miglioramento dell'omogeneità del colore • riduzione del cattivo odore del granulo e del prodotto finito • aumento della durata delle viti e dei cilindri in fase di granulazione e negli stampi ad iniezione • luoghi di lavoro più salubri durante le fasi di fusione della plastica
SCOPRI DI PIU' Poche Regole per Migliorare la Produzione di Flaconi in HDPE da Post-Consumo
La collaborazione tra produttori di polimeri riciclati e soffiatori di flaconi per una migliore qualità del prodottodi Marco ArezioOggi la produzione di flaconi di HDPE, impiegando totalmente o solo in parte granuli da post consumo, è un'attività ampiamente utilizzata dai produttori, a causa dei prezzi delle materie prime, per una questione ambientale e di marketing. Ma l'utilizzo di granuli in HDPE da post consumo potrebbe causare alcuni inconvenienti produttivi, se non si rispettassero determinate regole durante la produzione e il soffiaggio dei granuli. I problemi più comuni sono: - fori sulla superficie dei flaconi - Irregolarità superficiali - Basso valore di compressione - Bassa resistenza alla saldatura - Odore di detergente del prodotto finale - Bassa resistenza alla compressione verticale - Elevato scarto durante la produzione, il soffiaggio e il test visivo Per evitare questi inconvenienti dobbiamo intervenire nella produzione dei granuli attraverso alcune fasi: - scelta del materiale in ingresso - selezione - lavaggio - selezione ottica dei granuli - corretta analisi degli odori attraverso il test della gascromatografia a mobilità ionica - corretta filtrazione in fase di estrusione - gestione termica del processo - creazioni di ricette in base alla resistenza meccanica richiesta - controllo dell’umidità durante le fasi di imballo - corretto stoccaggio del prodotto Inoltre vi sono alcune accortezze da seguire durante le fasi di soffiaggio e confezionamento: - verifica miscele polimeriche in base alla forma e alla dimensione del flacone - controllo della fase di estrusione del polimero in macchina - controllo delle temperature - tempi Parison - verifica dei punti di incollaggio ed eventualmente modifica della miscela riciclata - test sulla qualità delle superfici e identificazione dei problemi e delle cause - controllo della corrispondenza dei colori richiesti e modifica delle ricette - test sulla resistenza del flacone pieno e sotto carico ed eventuale soluzione dei problemi - controllo della trasparenza o semitrasparenza dei flaconi, se richiesto, con eventuale modifica delle ricette Come abbiamo detto, la produzione di flaconi in HDPE (polietilene ad alta densità) riciclato, derivante da materiale post-consumo, è diventata una prassi sempre più diffusa tra i produttori. Le motivazioni dietro questa scelta sono molteplici: dal risparmio economico derivante dall'uso di materie prime meno costose, agli innegabili vantaggi ambientali, fino all'impatto positivo in termini di immagine aziendale. Nonostante questi benefici, la trasformazione di HDPE riciclato in flaconi di qualità non è priva di sfide tecniche. Uno dei problemi principali riscontrati nella produzione di questi contenitori include la presenza di fori e irregolarità sulla superficie, che possono compromettere l'integrità del flacone. Questi difetti sono spesso causati da impurità non adeguatamente separate nel processo di riciclo o da una miscelazione non ottimale del materiale. Altri problemi comuni includono una bassa resistenza alla compressione e alla saldatura, problematiche che possono essere direttamente correlate alla degradazione del materiale durante le fasi di lavorazione e riciclo. Un'altra problematica importante è la gestione degli odori: i flaconi possono acquisire un odore di detergente, residuo delle sostanze chimiche utilizzate in precedenza nei contenitori, se il processo di lavaggio non è eseguito con la dovuta attenzione. Inoltre, la resistenza alla compressione verticale può risultare insufficiente, e lo scarto di produzione durante il soffiaggio e i test visivi può aumentare notevolmente se il processo non è attentamente monitorato e ottimizzato. Per affrontare questi problemi, è fondamentale un controllo rigoroso e metodico del processo di produzione. Inizia dalla selezione accurata del materiale di scarto, che deve essere il meno degradato e il più pulito possibile. Il lavaggio deve essere eseguito meticolosamente per eliminare tutte le impurità e i residui chimici, mentre la selezione ottica dei granuli consente di scartare quelli di qualità inferiore. È altrettanto importante l'analisi degli odori, per la quale si utilizza la gascromatografia a mobilità ionica, una tecnica che permette di identificare e quantificare le molecole responsabili degli odori indesiderati. Durante l'estrusione, una filtrazione efficace può rimuovere le ultime impurità, e una gestione attenta della temperatura impedisce ulteriori degradazioni del polimero. La creazione di ricette personalizzate in base alle resistenze meccaniche richieste dai diversi tipi di flaconi è un altro passo critico. La corretta gestione dell'umidità durante le fasi di imballaggio e un adeguato stoccaggio sono essenziali per mantenere la qualità del materiale fino alla sua trasformazione. Il soffiaggio e il confezionamento richiedono ulteriori accortezze: la verifica delle miscele polimeriche in base alla forma e alla dimensione del flacone è cruciale, come lo è il controllo delle temperature e dei tempi di estrusione. I test sulla qualità delle superfici e sulla resistenza del flacone pieno e sotto carico aiutano a identificare problemi e cause, permettendo interventi tempestivi. Infine, una stretta collaborazione tra i fornitori di granuli di HDPE riciclato e i produttori di flaconi è vitale. Questo rapporto consente di affinare continuamente la qualità del materiale riciclato e di anticipare problemi che potrebbero compromettere il prodotto finale. In conclusione, sebbene l'utilizzo di HDPE riciclato presenti sfide notevoli, con un attento monitoraggio e ottimizzazione dei processi, è possibile produrre flaconi non solo economicamente vantaggiosi ma anche di alta qualità, che rispondono alle esigenze del mercato e contribuiscono significativamente alla sostenibilità ambientale.
SCOPRI DI PIU' Granulo riciclato in pp/pe da post consumo: un matrimonio quasi perfetto
Polipropilene e polietilene da post consumo sembra non possano convivere, ma non è sempre cosìdi Marco ArezioA volte anche le copie più diverse, con attitudini e caratteristiche lontane, con temperature caratteriali agli opposti, con tenacità e debolezze differenti, nella loro unione trovano un equilibrio. Anche il PP/PE questo equilibrio sembra averlo trovato. Nel campo dei polimeri che derivano dalla raccolta differenziata esistono delle famiglie che sono composte da due o più polimeri differenti, come per esempio l’unione tra il polietilene e il polipropilene. Apparentemente sembrano due mondi molto lontani tra loro che, per necessità di consumo dei rifiuti plastici, si è arrivati ad attribuire al nuovo compound una posizione nel mercato dei polimeri. La materia prima che costituisce questa unione, derivando dall’input della raccolta differenziata, si presenta normalmente già miscelata, ed è costituita da parti rigide e da parti flessibili dello scarto plastico domestico. Nel corso degli anni questo mix “naturale” si è molto modificato, in quanto è stato necessario estrarre dalle balle dei rifiuti, una quota sempre più lata di plastiche nono componenti, come il polipropilene, il polietilene di alta e bassa densità. Infatti si è puntato molto sull’estrazione della frazione di polipropilene per destinarlo ad un mercato autonomo. Quello che oggi è definito PO o PP/PE è la parte risultante dei processi di selezione degli scarti plastici derivanti dalla raccolta differenziata, ed è costituito da circa il 30-40% di polipropilene e la restante parte è prevalentemente LDPE. Rispetto ad una decina di anni fa, la base odierna del PO, o PP/PE, è sicuramente meno performante, in quanto il comportamento del polipropilene sulla componente di polietilene di bassa densità, è di difficile gestione, sia in fase di stampaggio che nel risultato estetico dei prodotti finali. Se partiamo dalla considerazione che ci suggerisce l’economia circolare, secondo la quale ai rifiuti plastici dobbiamo trovare, in ogni caso, una collocazione di riutilizzo, anche questo mix povero di PP/PE, con un po’ di buona volontà, può essere utilizzato in molti settori. Il polipropilene contenuto nel mix porta con sé essenzialmente le caratteristiche di rigidità e fluidità, mentre l’LDPE porta con sé la flessibilità e la fusione alle basse temperature. L’antagonismo delle loro caratteristiche avranno conseguenze in fase di stampaggio e di qualità del manufatto se non si interviene durante la produzione del granulo. Per creare una corretta famiglia di PP/PE adatta a molte applicazioni, che tenga conto di differenti fluidità richieste dal mercato, di corrette temperature sia in fase di estrusione del granulo che in fase di stampaggio, di buone resistenze in termini di modulo e IZOD, compatibilmente con il prodotto di qualità bassa di cui stiamo parlando, diventa necessario, a volte, modificare le ricette dei granuli: Il primo intervento che si dovrebbe fare è operare sul bilanciamento tra PP e LDPE, attraverso una quota di HDPE che mitiga la problematica della differenza di temperatura di fusione dei due materiali originari. Questo migliora la stampabilità ma anche la riduzione di possibili striature sulle superfici dei prodotti.Se si desidera aumentare la fluidità del compound che si vuole ottenere, la componente di PP può essere incrementata, in quanto il contributo delle frazioni di LDPE e HDPE da post consumo, in termini di MFI, rimarranno limitate. L’incremento della percentuale di PP all’interno della ricetta è comunque da monitorare, in quanto porta ad un aumento della vetrosità del prodotto finale e riduce la sua resistenza al freddo.Se si desidera aumentare la flessibilità a freddo si può giocare sulla componente LDPE/HDPE, considerando le giuste percentuali in funzione delle richieste estetiche, sul grado di flessibilità e sugli spessori dei prodotti da realizzare.Se si vogliono realizzare colorazioni del manufatto, di solito con tonalità scure, è sempre consigliabile aggiungere del masterbach, per i polimeri rigenerati, in fase di estrusione del granulo. Questo perché la dispersione del colorante in un estrusore con una vite lunga porta delle efficienze estetiche migliori. In questo caso dobbiamo considerare che la quota di LDPE, che è quella più a rischio per un’eventuale fenomeno di degradazione sotto l’effetto delle temperature di lavorazione, dovrebbe rimanere la più bassa possibile per evitare danni estetici alle colorazioni del prodotto. Per quanto riguarda l’uso dei masterbach, visto che anche questi prodotti possono essere a rischio di degradazione in fase di estrusione del granulo o durante lo stampaggio, è buona cura assicurarsi a quali temperature massime possono resistere senza alterarsi.Se si vuole aumentare la rigidità dei manufatti si può ricorrere alle cariche minerali, siano esse carbonato di calcio o talco, che possono dare una maggiore robustezza ai prodotti dal punto di vista della resistenza a compressione. Bisogna stare attenti però al comportamento a flessione, in quanto, già di per sé il PP/PE ha un basso valore di resistenza a flessione e l’aggiunta di percentuali eccessive ci cariche minerali ne peggiora la flessibilità. L’utilizzo di questa famiglia di compound in PP/PE ha trovato un largo consenso sul mercato per la produzione di manufatti non estetici e dal costo contenuto. I principali settori di utilizzo sono: Edilizia con la realizzazione di distanziatori per ferri di armatura, canaline non carrabili per l’acqua, protezione copri ferro, secchi, vespai in plastica, grigliati erbosi carrabili, cisterne componibili drenanti da interro e altri prodotti.La logistica con la produzione di bancali, casse da trasporto, armature per bancali, tappi per bidoni e altri prodotti.L’agricoltura con i ganci per l’orticultura, i vasi, le cassette monouso per la frutta e la verdura, pali per le culture e altri prodotti.L’arredo da giardino con la produzione di divani e poltrone in rattan plastico, piccoli mobili, sedie da esterno economiche e altri prodotti.Il settore della pulizia con il supporto per le setole delle scope, i secchielli di piccole dimensioni, le palette e altri prodotti.Categoria: notizie - tecnica - plastica - riciclo - polimeri - post consumo - granuli - PP/PE
SCOPRI DI PIU' Elettricità Statica dei Polimeri: Dove si Forma e Come Prevenirla
Nella lavorazione dei polimeri riciclati ci siamo spesso imbattuti nel problema della formazione dell’elettricità staticadi Marco ArezioLa formazione di questa carica, durante le fasi di riciclo dei polimeri plastici, può causare un cattivo funzionamento della miscelazione tra la materia prima e gli additivi o coloranti, oppure un pericolo per i lavoratori che si avvicinano ai miscelatori, tramogge, nastri trasportatori ed essiccatori. Il movimento del polimero, in condizioni ambientali in cui vi sia una bassa percentuale di umidità, uno scorrimento e contatto dei granuli tra loro e lungo le pareti delle macchine che li contengono, possono generare elettricità statica, di intensità diversa in base al percorso che il polimero ha condotto e alle ambientali condizioni esterne. La presenza di cariche statiche può portare ad una miscelazione dei componenti anomala, infatti può succedere che si verifichino delle separazioni tra i granuli di polimero e quelli colorati, questo a causa della diversa carica elettrostatica che assorbono. Questa separazione indotta potrebbe aumentare la presenza dei granuli, che assorbono la stessa carica, verso le pareti delle tramogge o dei tubi di alimentazione o delle bocche di scarico. Il fenomeno si accentua quando abbiamo un granulo correttamente essiccato o la presenza di un’umidità dell’aria contenuta, infatti, con una maggiore umidità, l'acqua, che è polare, dissipa la carica. Un classico esempio nella nostra vista lo puoi vedere in casa, quando generi elettricità statica camminando su un tappeto in presenza di una bassa umidità dell’aria. Gli umidificatori aggiungono acqua all'aria e riducono al minimo l'accumulo di elettricità statica. La soluzione del problema vede due fattori concomitanti: • Assicurarsi che le macchine che trasportano, lavorano ed essiccano il polimero abbiano un corretto impianto di dispersione delle cariche elettriche.• Per quanto riguarda il polimero in produzione è consigliabile utilizzare un additivo antistatico, che ha la funzione di interrompere l’accumulo di elettro-staticità tra i diversi granuli, permettendo un trasporto e una miscelazione senza problemi. Sul mercato sono presenti numerosi additivi che risolvono il problema in modo facile, economico ed efficiente, senza influenzare le proprietà dei polimeri. Ad per esempio il Polietilenglicole 400 da miscelare in quantità molto ridotta (0,010%), ha un costo economico e una resa soddisfacente. Categoria: notizie - tecnica - plastica - riciclo - elettricità statica - produzione - polimeri
SCOPRI DI PIU' L'Importanza degli Agenti di Adesione nelle Materie Plastiche: Innovazione e Sostenibilità
Come la chimica degli agenti di adesione migliora l'efficacia dei materiali plastici e favorisce il riciclo in un'economia circolaredi Marco ArezioGli agenti di adesione sono composti fondamentali nell'industria delle materie plastiche e delle superfici composite, utilizzati per migliorare l'adesività tra materiali diversi. Questi agenti chimici, grazie alla loro capacità di formare ponti molecolari tra superfici eterogenee, rendono possibile la coesione tra materiali organici e inorganici, come plastiche, metalli, vetro o materiali polimerici. In un contesto di economia circolare, dove la riciclabilità dei materiali plastici è un obiettivo primario, l'uso di agenti di adesione gioca un ruolo chiave nell'ottimizzare la compatibilità tra diversi polimeri e additivi. Struttura Chimica e Funzionamento degli Agenti di Adesione Gli agenti di adesione operano grazie alla loro struttura chimica bifunzionale, che include un gruppo funzionale capace di legarsi a superfici inorganiche, come vetro, metalli o fibre, e un altro gruppo che può interagire con matrici polimeriche organiche. Ad esempio, i silani semi-organici e i titanati sono tra i più utilizzati per legare resine reattive rinforzate con fibre di vetro. Questi agenti agiscono creando un'interfaccia chimica che migliora la forza di adesione attraverso l'interazione tra i gruppi chimici presenti sulle superfici.L’efficacia dell'agente dipende dalla chimica superficiale del substrato e dalla natura del polimero. I gruppi funzionali devono essere scelti in base ai materiali da legare, garantendo compatibilità e reattività chimica. Per esempio, l'utilizzo di silani con gruppi idrolizzabili permette la formazione di legami covalenti tra superfici inorganiche e gruppi organici presenti nel polimero. Applicazioni degli Agenti di Adesione Gli agenti di adesione trovano vasta applicazione in vari settori industriali. Nella produzione di materiali plastici rinforzati o compositi come quelli utilizzati nei settori automobilistico e aerospaziale, essi sono cruciali per migliorare la resistenza meccanica e la durata dei componenti. Inoltre, vengono impiegati nella produzione di film multistrato per l'imballaggio, dove più strati di materiali plastici con proprietà diverse devono essere accoppiati senza che vi sia delaminazione.Inoltre, sono ampiamente utilizzati nel coating e nelle vernici, in cui è essenziale garantire una buona adesione tra il rivestimento e il substrato sottostante, sia esso metallico, plastico o composito. In molti casi, vengono utilizzati stearati come fase di pretrattamento per migliorare ulteriormente l'adesione di un additivo inorganico. In questo modo, il rivestimento non solo aderisce meglio, ma fornisce anche una protezione aggiuntiva contro la corrosione o il degrado termico. Compatibilità e Riciclo delle Materie Plastiche Una sfida rilevante nell’uso degli agenti di adesione è rappresentata dalla compatibilità tra i diversi materiali, soprattutto quando si tratta di materie plastiche miste o riciclate. In un'economia circolare, la gestione delle plastiche miste richiede una particolare attenzione per garantire che i diversi componenti non compatibili o debolmente compatibili possano essere trattati insieme senza comprometterne le prestazioni. Gli agenti di adesione possono essere utilizzati per migliorare la compatibilità tra polimeri differenti e per facilitare il riciclo delle materie plastiche, specialmente quando si ha a che fare con plastiche che normalmente non formerebbero legami forti.In questo contesto, i copolimeri VC, polimeri vinilpiridinici o polimeri acrilonitrile-acido metacrilico, vengono impiegati per migliorare la compatibilità tra plastiche miste. Questi copolimeri offrono la possibilità di creare un'interfaccia coesa tra polimeri differenti, facilitando così il riciclo e aumentando il valore del materiale riciclato. L'aggiunta di questi agenti consente di ottenere un prodotto finale con proprietà meccaniche ed estetiche ottimali, anche a partire da materiali di scarto o derivati dal riciclo. Innovazioni e Prospettive Future Con il continuo avanzamento delle tecnologie di produzione, l'uso degli agenti di adesione è destinato a crescere. Innovazioni nella chimica dei copolimeri e lo sviluppo di agenti di adesione bio-based rappresentano aree di ricerca promettenti. Questi nuovi materiali potrebbero ridurre l'impatto ambientale dei prodotti, rendendo l'intero processo più sostenibile.Inoltre, con la crescente attenzione verso il riciclo e la sostenibilità, si prevede che gli agenti di adesione continueranno a svolgere un ruolo fondamentale nel migliorare la compatibilità tra materiali, facilitando così l'integrazione di materiali riciclati all'interno di catene di produzione esistenti. Un esempio potrebbe essere l'impiego di resine epossidiche (EP) o resine fenoliche insieme a copolimeri per accoppiare materiali con proprietà chimiche molto diverse. Conclusioni Gli agenti di adesione rappresentano un elemento chiave per migliorare l'efficacia e la sostenibilità dei materiali plastici. Grazie alla loro capacità di creare legami chimici tra materiali diversi, essi migliorano la resistenza, la durabilità e la compatibilità tra i polimeri, rendendo possibile lo sviluppo di nuovi prodotti più performanti e facili da riciclare. L'innovazione in questo campo contribuirà sicuramente a una maggiore sostenibilità dei processi produttivi e all'integrazione di soluzioni più ecologiche nelle catene industriali, un aspetto cruciale per il futuro dell’economia circolare.© Riproduzione Vietata
SCOPRI DI PIU' Regolamento (UE) 2023/2055: Nuove Regole per chi Produce, Distribuisce o Utilizza Pellet, Flakes e Polveri di Plastica
Il nuovo regolamento europeo sulle microplastiche cambia il modo in cui le imprese della plastica devono gestire produzione, uso e trasporto di pellet, fiocchi e polveridi Marco ArezioCon l’approvazione del Regolamento (UE) 2023/2055, l’Unione Europea ha introdotto una delle misure più significative degli ultimi anni nella lotta contro la dispersione delle microplastiche. La norma modifica l’Allegato XVII del Regolamento REACH, aggiungendo una restrizione che riguarda direttamente tutti gli operatori che producono, distribuiscono o utilizzano pellet, flakes e polveri di plastica. Il suo obiettivo è prevenire le perdite accidentali di microparticelle nell’ambiente e migliorare la tracciabilità lungo la catena di approvvigionamento industriale. Si tratta di un passaggio cruciale per la sostenibilità del comparto plastico, poiché per la prima volta viene riconosciuta la responsabilità diretta di chi maneggia o trasforma polimeri in forma granulare o pulverulenta. Dal 2025 la normativa diventerà pienamente operativa, introducendo obblighi concreti di informazione, prevenzione, controllo e comunicazione dei dati alle autorità europee. Cosa prevede la restrizione sulle microplastiche Il regolamento stabilisce che le microparticelle di polimeri sintetici rientrano nel campo di applicazione quando hanno dimensioni inferiori a 5 millimetri e contengono almeno l’1% di polimero solido. Sono comprese le particelle sferiche, i fiocchi e le polveri derivanti da processi di produzione, taglio o triturazione dei materiali plastici. L’obiettivo è ridurre le emissioni di microplastiche, sia quelle intenzionali (aggiunte a prodotti come cosmetici o abrasivi), sia quelle involontarie, generate durante la manipolazione industriale di pellet o scarti di produzione. Le imprese dovranno quindi adottare misure tecniche e organizzative per limitare al minimo la dispersione dei materiali, e documentare ogni fase del processo per garantire la trasparenza delle informazioni trasmesse ai clienti e alle autorità competenti. Chi è coinvolto nella filiera della plastica Il Regolamento (UE) 2023/2055 riguarda tutti gli operatori della catena del valore della plastica, indipendentemente dalle dimensioni aziendali o dal ruolo specifico nel processo produttivo. - Produttori di pellet, flakes o polveri di plastica: devono fornire ai clienti istruzioni chiare sull’uso e lo smaltimento dei materiali, segnalando eventuali rischi di dispersione - Utilizzatori industriali (trasformatori, compounders, stampatori, riciclatori): devono raccogliere dati sulle quantità utilizzate, stimare le perdite ambientali e comunicare annualmente i risultati all’Agenzia Europea per le Sostanze Chimiche (ECHA) - Distributori e importatori: devono assicurarsi che le forniture siano accompagnate dalla corretta documentazione e che i prodotti rispettino i requisiti del regolamento - Trasportatori e operatori logistici: dovranno adottare pratiche di movimentazione sicura per prevenire perdite durante il trasporto o lo stoccaggio L’intera filiera sarà dunque soggetta a nuove forme di responsabilità condivisa, con particolare attenzione alla tracciabilità dei materiali plastici in ogni fase del ciclo operativo. Obblighi, scadenze e nuove procedure operative La normativa prevede una serie di scadenze progressive. Dal 17 ottobre 2025, i fornitori di microparticelle dovranno fornire informazioni specifiche ai clienti su quantità, composizione e modalità di gestione delle plastiche in forma granulare o pulverulenta. Dovranno inoltre indicare una dichiarazione standard che richiami la conformità al Regolamento (UE) 2023/2055. A partire dal 2026 scatterà l’obbligo di reporting annuale all’ECHA, con la raccolta e trasmissione di dati su: - quantità di microplastiche prodotte o utilizzate - tipologia di polimeri impiegati - stima delle perdite ambientali - misure di mitigazione adottate L’obiettivo è creare un sistema di monitoraggio europeo sulla gestione delle microparticelle plastiche, in grado di individuare le criticità operative e ridurre progressivamente le emissioni non intenzionali. Come prevenire le perdite di pellet e polveri Per adeguarsi al regolamento, le imprese dovranno adottare un approccio sistematico alla prevenzione delle perdite. Le aree più critiche sono le fasi di carico e scarico dei materiali, lo stoccaggio, la pulizia dei silos e la movimentazione interna. Tra le misure più efficaci: - installazione di sistemi di contenimento e raccolta durante la movimentazione - formazione del personale per la corretta manipolazione dei materiali - uso di impianti chiusi per il trasporto pneumatico dei pellet - predisposizione di procedure di emergenza in caso di dispersioni accidentali - introduzione di filtri e barriere nei punti di scarico per impedire la fuoriuscita verso le reti fognarie L’adozione di tali pratiche diventerà presto un requisito indispensabile anche nel quadro del futuro Regolamento europeo sulla perdita di pellet, attualmente in discussione. Impatti economici e gestionali per le imprese L’adeguamento al Regolamento 2023/2055 comporta un cambiamento rilevante nella gestione delle attività industriali. Le aziende dovranno investire in sistemi di controllo, raccolta dati e monitoraggio, con costi iniziali che potranno essere compensati nel tempo da una maggiore efficienza operativa e da una riduzione dei rischi ambientali. Le principali ricadute riguardano: - incremento della documentazione tecnica da fornire ai clienti e alle autorità - necessità di audit periodici interni e, in futuro, di certificazioni da parte di enti terzi - maggiore responsabilità contrattuale nei confronti dei fornitori e dei trasportatori - opportunità competitive per chi dimostra conformità anticipata e capacità di gestione sostenibile dei materiali In prospettiva, le imprese più virtuose potranno valorizzare la conformità come elemento di reputazione ambientale e vantaggio commerciale, soprattutto nei settori che privilegiano la trasparenza e la sostenibilità ESG. Roadmap per l’adeguamento alla normativa Per affrontare la transizione normativa in modo efficace, le aziende possono seguire una roadmap in cinque fasi operative: - Analisi iniziale (gap analysis) – Mappare i punti di utilizzo e movimentazione dei pellet, valutando le aree di rischio e i dati disponibili - Raccolta dei dati e stima delle perdite – Identificare fonti di emissione, installare sistemi di misura e predisporre registri di controllo - Documentazione tecnica – Redigere le dichiarazioni, le etichette, le schede di sicurezza e le istruzioni operative richieste - Adeguamento impiantistico e formativo – Migliorare gli impianti di contenimento e formare il personale sulle nuove procedure - Audit e monitoraggio continuo – Verificare periodicamente la conformità, aggiornare i report e migliorare le prestazioni ambientali Questa pianificazione progressiva consente di gestire la complessità normativa senza interrompere le attività produttive e di prevenire eventuali non conformità future. Verso una plastica responsabile e tracciabile Il Regolamento (UE) 2023/2055 rappresenta un cambio di paradigma per il settore plastico: da un approccio basato sulla produzione alla logica della responsabilità ambientale integrata. L’attenzione non è più solo sulla fase di trasformazione o riciclo, ma sull’intero ciclo di vita dei materiali, compresi gli scarti di processo e le polveri di lavorazione. Per le imprese, questo significa sviluppare un modello industriale fondato su prevenzione, tracciabilità e trasparenza, valori che si allineano ai principi dell’economia circolare. Chi saprà anticipare i cambiamenti potrà trasformare un obbligo normativo in un’opportunità strategica: ridurre le perdite, migliorare l’efficienza e rafforzare la fiducia del mercato verso un comparto plastico più pulito, controllato e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU'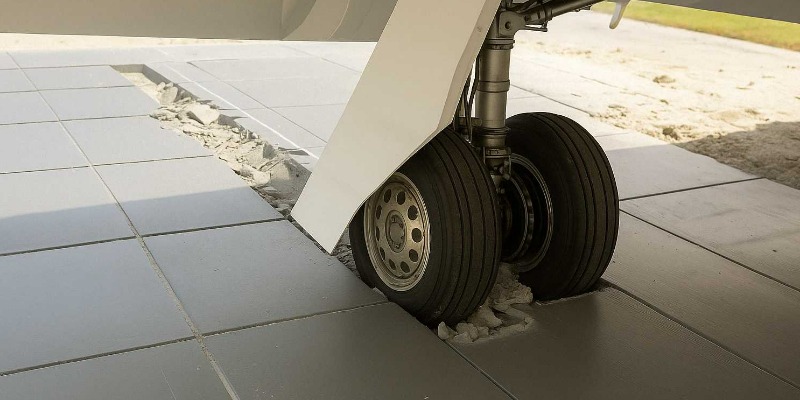 Sistemi di Sicurezza EMAS: Letti di Arresto per Aerei a Base di Materiali Riciclati
Innovazione e Sostenibilità nella Prevenzione degli Incidenti Fuori Pista negli Aeroporti di Tutto il MondoI letti di arresto per aerei, conosciuti come EMAS (Engineered Materials Arrestor Systems), rappresentano una soluzione tecnologica avanzata per garantire la sicurezza degli aeromobili che potrebbero superare la fine della pista durante l'atterraggio o il decollo. Questi sistemi, sempre più diffusi negli aeroporti di tutto il mondo, sono cruciali per prevenire incidenti potenzialmente catastrofici, salvaguardando sia i passeggeri che gli equipaggi. Composizione e Materiali Gli EMAS sono progettati per assorbire e dissipare l'energia di un aereo in movimento, rallentandolo fino a fermarlo completamente. La loro struttura è composta principalmente da materiali ad alta capacità di assorbimento di energia, tra cui schiuma di cemento e polistirolo espanso. Negli ultimi anni, l’uso di materiali riciclati ha guadagnato attenzione, aggiungendo un valore ambientale significativo al sistema. Ad esempio, plastica riciclata e gomma proveniente da pneumatici dismessi possono essere incorporati nella composizione dei materiali per migliorare la sostenibilità. La schiuma di cemento è una miscela che incorpora aria, creando una struttura porosa ma resistente, mentre il polistirolo espanso è noto per la sua leggerezza e capacità di deformarsi, assorbendo l'energia dell'impatto. I materiali riciclati, oltre a contribuire alla sostenibilità, offrono le stesse proprietà di assorbimento di energia necessarie per la funzionalità del sistema. Realizzazione dei Letti di Arresto per AereiLa costruzione di un letto di arresto EMAS inizia con un'attenta progettazione, volta a determinare la posizione ottimale e le dimensioni del sistema in base al tipo di aeromobili che operano nell'aeroporto e allo spazio disponibile. Successivamente, si prepara il sito destinato all'installazione, che include la livellazione del terreno e la rimozione di eventuali ostacoli. Una volta preparato il sito, i materiali vengono installati con precisione. I pannelli o i blocchi di materiale, compresi quelli riciclati, vengono posizionati e fissati saldamente. L'installazione richiede una grande accuratezza per garantire che il sistema funzioni correttamente in caso di emergenza. Infine, il sistema viene sottoposto a rigorosi test per verificare che rispetti gli standard di sicurezza previsti, inclusi test di resistenza e simulazioni di arresto. Funzionamento dei Letti di Arresto per AereiIl funzionamento degli EMAS si basa su un principio di decelerazione controllata. Quando un aereo esce dalla pista e entra in un letto di arresto, i pneumatici iniziano a sbriciolare il materiale del sistema, creando una resistenza che aumenta progressivamente. Questo processo rallenta l'aereo fino a fermarlo completamente, evitando così potenziali incidenti. Al primo contatto, il materiale si frantuma sotto i pneumatici dell’aereo, incrementando la resistenza man mano che il velivolo avanza. Questo meccanismo di decelerazione è stato progettato per funzionare con una vasta gamma di aeromobili, dai più piccoli ai più grandi, e ha dimostrato la sua efficacia in molte situazioni reali. Applicazioni Note Gli EMAS sono stati implementati con successo in diversi aeroporti a livello globale, dimostrando la loro efficacia in contesti reali. Un esempio notevole è l'Aeroporto Internazionale John F. Kennedy (JFK) di New York, dove gli EMAS hanno fermato in sicurezza numerosi aeromobili che avevano superato la fine della pista. Anche l'Aeroporto Internazionale di Chicago O'Hare utilizza questi sistemi per migliorare la sicurezza delle operazioni aeroportuali. A Miami, gli EMAS sono stati installati per gestire emergenze simili, garantendo la sicurezza di passeggeri e personale. Un altro esempio significativo è l'Aeroporto di Yeager, in West Virginia, dove gli EMAS hanno fermato con successo un jet privato che aveva superato la pista, dimostrando la loro efficacia anche in aeroporti di dimensioni più ridotte. Vantaggi e Limiti Gli EMAS offrono numerosi vantaggi. Innanzitutto, aumentano significativamente la sicurezza aeroportuale, riducendo il rischio di incidenti fuori pista e proteggendo così le vite dei passeggeri e dell'equipaggio. La loro efficacia è comprovata da numerosi incidenti evitati o mitigati grazie a questi sistemi. Inoltre, gli EMAS possono essere installati in aeroporti con spazi limitati, dove l'estensione della pista non è praticabile. L'integrazione di materiali riciclati nei sistemi EMAS contribuisce inoltre a promuovere la sostenibilità ambientale. Tuttavia, esistono anche alcuni limiti. L'installazione e la manutenzione degli EMAS possono essere costose, richiedendo un investimento significativo. Inoltre, richiedono un'area dedicata alla fine della pista, che potrebbe non essere disponibile in tutti gli aeroporti. Infine, i materiali utilizzati nei sistemi EMAS possono degradarsi nel tempo, richiedendo manutenzione regolare per garantire l'efficacia del sistema. Conclusione Gli EMAS rappresentano una soluzione innovativa e efficace per migliorare la sicurezza negli aeroporti, specialmente in contesti con spazi limitati. La loro capacità di fermare in modo controllato e sicuro gli aeromobili in situazioni di emergenza è un elemento chiave nella gestione della sicurezza aeroportuale moderna. Nonostante i costi e la necessità di manutenzione, i benefici in termini di vite umane salvate e incidenti evitati giustificano ampiamente l'investimento in questi sistemi. L'integrazione di materiali riciclati non solo migliora la sostenibilità, ma rappresenta un passo avanti verso un'aviazione più responsabile dal punto di vista ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Rivestimenti Nano Polimerici con Proprietà Antimicrobiche. A che Punto Siamo?
Polimeri contenenti nanoparticelle con la capacità di inibire la proliferazione di molti microrganismi, nel settore del packaging, trasporto ed ospedaliero di Marco ArezioI microorganismi che ci circondano e che possono causare fastidi, malattie e persino la morte in alcuni casi, sono invisibili all’occhio dell’uomo ma, non solo ci fanno compagnia in ogni posto in cui stiamo, ma spesso siamo noi stessi che li trasportiamo da una parte all’altra, durante la nostra vita quotidiana.La ricerca scientifica da anni sta studiando il fenomeno, non è tanto concentrata sull’intervento diretto alla disinfezione delle superfici che tocchiamo, ma quanto ad evitare il meccanismo di prolificazione dei microrganismi sulle superfici. Per superfici intendiamo tutti quegli oggetti che, in maniera diretta od indiretta, possono essere vettori di contatto con il nostro corpo e, di conseguenza, potrebbero fare insorgere delle malattie di rapida diffusione. Questo vale per il mondo del packaging, per quello ospedaliero, per mezzi di trasporto, nelle nostre case, per i luoghi di aggregazione sociale, insomma, in tutte quelle situazioni in cui i microorganismi hanno facile vita nel replicarsi. Dal punto di vista tecnico questo fenomeno può essere compreso in quello che si definisce biofouling, cioè processi di contaminazione biologica depositati sulla superficie dei materiali. Questo processo inizia con la formazione di un film primario sulla superficie del materiale in presenza di almeno due variabili, microrganismi e umidità. Tra i microrganismi predominanti ci sono batteri e diatomee, che producono una grande quantità di materia organica, ad esempio acidi polisaccaridi che formano una pellicola in superficie con molti nutrienti, che viene utilizzata per la colonizzazione di altri organismi più grandi. Per esempio, in campo sanitario, si è scoperto che si possono formare micro-pellicole, composte da microrganismi, in dispositivi medici come cateteri vascolari, protesi articolari e cateteri urinari, che risultavo, a volte, resistenti agli antibiotici. Altri ambiti sotto osservazione sono per esempio i mezzi di trasporto o gli ambiti ospedalieri, la cui lotta contro i microrganismi infettivi viene combattuta con nanoparticelle metalliche disponibili in molti tipi e quantità. In questo modo, le nanoparticelle Cu, ZnO, Se, ZrO 2, SiO, TiO 2, tra le altre, possono essere utilizzate in tutti i luoghi sociali e nostre case in presenza di elevata umidità. Il vettore per le nanoparticelle può essere un polimero, di qualsiasi tipologia, che costituisce i prodotti, per esempio, le nanoparticelle d’argento o di rame, sono materiali interessanti che possono essere utilizzati per combattere il biofouling, poiché hanno proprietà antimicrobiche ad ampio spettro e sono efficaci contro molteplici batteri, virus e funghi. Inoltre, le nanoparticelle di ossido di ferro, hanno anche caratteristiche antimicrobiche, ma il loro studio è stato meno ampio rispetto alle nanoparticelle Ag e Cu, ma è importante notare che la loro biocompatibilità è un motivo importante per implementarne l'uso nei prodotti commerciali come quelli per il packaging. Categoria: notizie - tecnica - plastica - nanopolimeri - antimicrobici
SCOPRI DI PIU'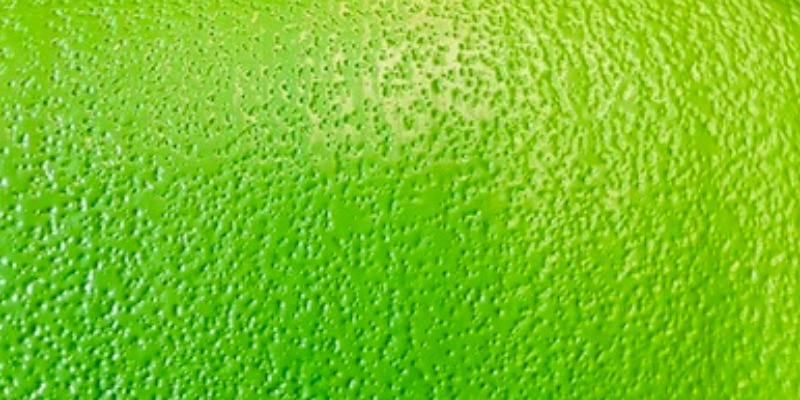 Flaconi in HDPE Riciclato: Come Gestire i Difetti di Superficie
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco ArezioLa produzione di flaconi per la detergenza, per i liquidi industriali ed agricoli, fino a poco tempo fa venivano prodotti con materiali vergini nonostante alcune forme e colori consentivano l’uso di un granulo in HDPE riciclato. L’impatto mediatico dell’inquinamento da plastica dispersa dall’uomo nell’ambiente, ha fatto muovere le coscienze dei consumatori mettendo sotto pressione gli stati, che si occupano della legislazione ambientale, ma anche i produttori delle sostanze contenute nei flaconi che non possono, per questioni commerciali, perdere il consenso dei propri clienti finali. La richiesta di HDPE rigenerato per soffiaggio ha avuto una forte impennata negli ultimi, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga. L’utilizzo di ricette miste tra materiale vergine e rigenerato può mitigare alcuni di questi punti ma non risolvere totalmente gli eventuali problemi se non si ha l’accortezza di seguire la filiera della fornitura del granulo riciclatoCategoria: notizie - tecnica - plastica - riciclo - HDPE - flaconi - soffiaggio
SCOPRI DI PIU' Deumidificazione dei Muri: Soluzione Efficace con la Membrana Bugnata in HDPE
Un approccio innovativo ed ecocompatibile per proteggere le strutture murarie dall'umidità, sfruttando HDPE riciclato e un sistema di ventilazione naturaledi Marco ArezioL'umidità nei muri è un problema che affligge molte abitazioni, specialmente quelle più antiche. Le conseguenze possono essere gravi, compromettendo la struttura degli edifici e creando un ambiente poco salubre. Una delle soluzioni per affrontare questo problema è l'uso di una membrana bugnata in HDPE (polietilene ad alta densità), arricchita con una rete porta intonaco e profili di ventilazione. Questo sistema innovativo non solo elimina l'umidità superficiale del muro, ma previene anche il suo ritorno, offrendo al contempo opportunità di riciclo a fine vita del prodotto. Produzione della Membrana Bugnata in HDPE Materia Prima La membrana bugnata è realizzata in HDPE, una plastica che si distingue per la sua elevata resistenza e durabilità. L'HDPE è ottenuto tramite un processo di polimerizzazione dell'etilene. Per un approccio più sostenibile, è possibile utilizzare HDPE riciclato, riducendo così l'impatto ambientale e contribuendo all'economia circolare. L'uso di HDPE riciclato non compromette la qualità e l'efficacia della membrana, mantenendo intatte tutte le sue proprietà tecniche. Processo di Produzione Il processo di produzione della membrana bugnata in HDPE è un esempio di ingegneria avanzata.Il polietilene ad alta densità (HDPE) viene riscaldato fino a diventare fluido. Questo materiale fuso viene poi estruso attraverso una matrice che crea un foglio continuo. Successivamente il foglio di HDPE passa attraverso un rullo speciale che imprime una serie di rilievi (bugne) sulla sua superficie, utilizzando la formazione del vuoto per conformare le bugne. Questi rilievi creeranno uno spazio tra la membrana e il muro, essenziale per la ventilazione. Sulla superficie della membrana viene poi applicata una rete in fibra di vetro, che serve da supporto per l'intonaco. Questa rete è fissata saldamente alla membrana attraverso termosaldatura o colle. Infine, la membrana viene tagliata in rotoli di dimensioni standard, solitamente con larghezze di 2 metri e lunghezze fino a 20 metri, per facilitare il trasporto e l'installazione. Posa della Membrana Preparazione del Muro Prima dell'installazione, è cruciale preparare adeguatamente la superficie del muro. Questo include la rimozione di vecchi intonaci danneggiati, la pulizia dello stesso e la riparazione di eventuali crepe. Applicazione della Membrana La membrana bugnata viene srotolata e applicata alla superficie del muro con le bugne rivolte verso di esso. Viene fissata con tasselli specifici, posti a intervalli regolari per garantire una tenuta sicura. Nella parte inferiore e superiore del muro si installano i profili di ventilazione. Questi profili permettono all'aria di circolare liberamente dal basso verso l'alto, favorendo l'evaporazione dell'umidità. Posa dell’Intonaco Dopo aver installato la membrana e i profili di ventilazione, si procede con la posa dell'intonaco. La rete porta intonaco integrata nella membrana facilita l'adesione dell'intonaco, garantendo una finitura uniforme. Si applica quindi una prima mano di intonaco, che serve da base per i successivi strati. Questo strato deve essere uniforme e ben aderente alla rete. Dopo la prima mano, si procede alla rasatura per eliminare le irregolarità e si lascia asciugare completamente, infine, si applica una seconda mano di intonaco, completando il rivestimento del muro. Questo strato finale può essere levigato e rifinito secondo le esigenze estetiche. Sistema di Ventilazione Naturale Il sistema di ventilazione naturale dal basso verso l'alto è una componente chiave del processo di deumidificazione. Questo sistema sfrutta il principio della convezione naturale dell'aria: l'aria fredda entra dai profili di ventilazione inferiori, si riscalda a contatto con il muro umido e sale, uscendo dai profili di ventilazione superiori. Questo flusso continuo d'aria mantiene la muratura asciutta e previene la formazione di muffe e funghi. Vantaggi del Sistema di Ventilazione Efficienza Energetica: Non richiede energia elettrica, riducendo i costi operativi. Durabilità: La costante circolazione dell'aria aiuta a preservare l'integrità strutturale del muro. Salubrità: Riduce il rischio di muffe, migliorando la qualità dell'aria interna. Riciclo della Membrana a Fine Vita Una delle caratteristiche più importanti della membrana bugnata in HDPE è la possibilità di riciclarla a fine vita senza creare rifiuti. Quando la membrana raggiunge la fine del suo ciclo di utilizzo, può essere recuperata e reimmessa nel processo produttivo. Questo non solo contribuisce alla riduzione dei rifiuti plastici, ma permette anche di risparmiare risorse ed energia. Processo di Riciclo Il riciclo dell'HDPE è un processo relativamente semplice ma estremamente efficace: Raccolta e Pulizia: Le membrane usate vengono raccolte e pulite per rimuovere eventuali residui di intonaco o altri materiali. Triturazione: Le membrane pulite vengono triturate in piccoli pezzi, facilitando le fasi successive del riciclo. Rigranulazione: I pezzi triturati vengono fusi e trasformati in nuovi granuli di HDPE, pronti per essere riutilizzati nel processo di estrusione per produrre nuove membrane o altri prodotti in plastica. Vantaggi del Riciclo Riduzione dei Rifiuti: Riciclare le membrane bugnate in HDPE riduce significativamente la quantità di rifiuti plastici che finiscono nelle discariche. Risparmio di Risorse: Il riciclo consente di risparmiare le materie prime necessarie per la produzione di nuovi materiali. Sostenibilità: Contribuisce a un'economia più circolare e sostenibile, riducendo l'impatto ambientale complessivo della produzione e dell'uso delle membrane. Conclusione L'utilizzo di membrane bugnate in HDPE, soprattutto se riciclato, con rete porta intonaco e profili di ventilazione rappresenta una soluzione efficace e sostenibile per la deumidificazione dei muri. Questo sistema non solo risolve i problemi di umidità visibile nei muri ma previene anche futuri danni estetici, migliorando l'efficienza energetica e la qualità dell'aria interna. L'integrazione di materiali di alta qualità e un'installazione accurata garantisce risultati ottimali e duraturi, contribuendo al benessere abitativo e alla conservazione degli edifici. Inoltre, la possibilità di riciclare la membrana a fine vita rende questa soluzione particolarmente ecocompatibile, allineandosi con i principi dell'economia circolare e contribuendo a un futuro più sostenibile.
SCOPRI DI PIU' Forze di Chiusura nello Stampaggio ad Iniezione: Analisi Tecnica ed Ottimizzazione
Guida sulle pressioni interne, calcolo e metodi avanzati per ottimizzare la forza di chiusura e migliorare qualità ed efficienza nello stampaggio plasticodi Marco ArezioLo stampaggio a iniezione è una tecnologia ampiamente utilizzata nell'industria manifatturiera per la produzione di componenti in plastica, apprezzata per la sua capacità di realizzare pezzi con geometrie complesse e dimensioni estremamente precise. Tra gli aspetti tecnici più critici del processo, la gestione delle forze di chiusura riveste un ruolo fondamentale. Queste forze, se correttamente gestite, permettono di assicurare una qualità costante del prodotto, ridurre i costi operativi e aumentare l'efficienza produttiva degli impianti. Il Processo di Stampaggio a Iniezione Il processo di stampaggio a iniezione segue una sequenza di operazioni ben definita. In una prima fase, il materiale plastico viene riscaldato e portato allo stato fuso. Successivamente, esso viene iniettato nello stampo tramite un apposito sistema di alimentazione, in cui avviene il riempimento della cavità. Segue una fase di mantenimento della pressione, essenziale per contrastare il naturale fenomeno di contrazione del materiale durante il raffreddamento e assicurare stabilità dimensionale. Una volta completato il raffreddamento e la solidificazione del materiale, il componente finito viene estratto dallo stampo. Durante la fase iniziale dell'iniezione, le alte pressioni che si generano all’interno dello stampo tendono a separare le due metà dello stampo stesso. Pertanto, è indispensabile applicare una forza opposta, definita forza di chiusura, per mantenere lo stampo chiuso in modo stabile durante tutto il ciclo di produzione. Concetto e Significato della Forza di Chiusura La forza di chiusura è definita come la forza applicata dalla macchina di stampaggio per tenere unite saldamente le due metà dello stampo durante il processo di iniezione. Una gestione accurata di questa forza evita l'apertura accidentale dello stampo, prevenendo difetti comuni quali bave, imprecisioni dimensionali o difetti superficiali nel prodotto finale. Pertanto, calibrare con precisione la forza di chiusura non solo garantisce affidabilità nella produzione, ma permette anche di minimizzare il consumo energetico e prolungare la vita utile degli stampi e delle macchine utilizzate. Analisi delle Pressioni Interne nello Stampo Durante l'iniezione, lo stampo è soggetto a elevate pressioni interne che dipendono da diversi parametri operativi e materiali, come il tipo di polimero impiegato, le sue proprietà reologiche, la temperatura di lavorazione, la velocità di iniezione e la geometria della cavità dello stampo stesso. Tipicamente, la pressione massima si verifica in prossimità del gate, cioè nel punto di ingresso del materiale, e diminuisce progressivamente lungo il percorso del flusso del polimero. Analizzare attentamente la distribuzione della pressione, tramite strumenti e software avanzati, permette di determinare con precisione la forza necessaria per mantenere lo stampo correttamente chiuso durante l'intera fase di stampaggio. Metodo di Calcolo della Forza di Chiusura La determinazione accurata della forza di chiusura necessaria nello stampaggio a iniezione avviene tramite una semplice relazione matematica:F = P x A x K Dove: P indica la pressione media registrata nello stampo durante la fase di iniezione; A è l'area proiettata massima del componente stampato, ovvero la superficie perpendicolare alla direzione della forza di chiusura; K rappresenta un coefficiente di sicurezza, generalmente compreso tra 1,1 e 1,5, che tiene conto di eventuali fluttuazioni della pressione durante il processo produttivo. Strategie per l'Ottimizzazione della Forza di Chiusura L'ottimizzazione della forza di chiusura è fondamentale per migliorare la qualità del prodotto finito e ridurre i costi di produzione. Tra le principali strategie adottate figurano le simulazioni numeriche avanzate (CAE), che consentono di prevedere con precisione il comportamento del polimero durante l'iniezione e ottimizzare così la progettazione dello stampo. Inoltre, tecnologie di controllo adattativo basate su sensori e sistemi intelligenti regolano dinamicamente e automaticamente la forza di chiusura durante il processo, adattandosi in tempo reale alle condizioni operative variabili. Una progettazione accurata dello stampo, focalizzata sulla riduzione dell'area proiettata e sulla scelta strategica dei punti di ingresso del materiale (gate), contribuisce ulteriormente a ridurre le pressioni interne e, di conseguenza, la forza necessaria. Risultati e Benefici dell'Ottimizzazione Studi sperimentali e applicazioni industriali confermano che una corretta ottimizzazione delle forze di chiusura porta benefici significativi, quali una riduzione dei consumi energetici, un miglioramento della qualità dimensionale ed estetica dei prodotti e una maggiore durata utile degli stampi. Inoltre, una gestione ottimizzata della forza di chiusura consente di ridurre significativamente gli interventi di manutenzione straordinaria e i tempi di fermo macchina legati alla sostituzione degli stampi, incrementando così la produttività complessiva. Conclusioni La gestione accurata delle forze di chiusura nello stampaggio a iniezione non costituisce soltanto un requisito tecnico essenziale, ma rappresenta anche un fattore strategico importante per migliorare la competitività industriale. Attraverso l'integrazione di tecnologie avanzate, simulazioni precise e una progettazione accurata degli stampi, è possibile ottenere risultati eccellenti in termini di qualità del prodotto, efficienza energetica e contenimento dei costi, dimostrando la fondamentale importanza di una corretta ottimizzazione delle forze nello stampaggio a iniezione.© Riproduzione Vietata
SCOPRI DI PIU' Automazione Spinta nelle Fasi di Fine Linea: Pallettizzazione, Avvolgimento e Etichettatura Intelligente per l'Eccellenza Logistica
Ottimizza la fine linea con soluzioni integrate di pallettizzazione, avvolgimento e etichettatura smart per l'efficienza logistica e la riduzione dei costidi Marco ArezioNel panorama manifatturiero e logistico odierno, l'efficienza operativa non è più solo un obiettivo, ma un imperativo categorico per sostenere la competitività e garantire la redditività. Mentre l'automazione ha ormai permeato gran parte della catena di produzione, le fasi di fine linea – che includono la pallettizzazione, l'avvolgimento e l'etichettatura – rappresentano ancora un'area con un potenziale significativo di ottimizzazione. Qui, l'implementazione di soluzioni integrate e intelligenti può fare la differenza. Questo articolo si propone di esplorare le più recenti innovazioni in questo ambito, fornendo spunti tecnici e suggerimenti concreti per operatori esperti del settore, offrendo una visione approfondita su come trasformare queste fasi critiche in veri e propri centri di valore aggiunto. Il Valore Trasformativo dell'Automazione Spinta nella Fine Linea Tradizionalmente, le operazioni di fine linea sono state caratterizzate da un'alta intensità di manodopera, rendendole intrinsecamente soggette a errori umani e, troppo spesso, colli di bottiglia che impattano negativamente sulla velocità di throughput e sull'integrità del prodotto. L'automazione spinta in queste fasi non si limita a sostituire il lavoro manuale; essa introduce un livello di precisione, ripetibilità e tracciabilità ineguagliabile. Le soluzioni integrate, in particolare, garantiscono un flusso continuo e armonizzato dal momento in cui il prodotto lascia la linea di produzione fino alla sua preparazione per la spedizione, minimizzando i tempi morti e massimizzando l'efficienza complessiva del processo. Questa sinergia tra le diverse fasi non è un semplice miglioramento incrementale, ma una vera e propria riorganizzazione del paradigma operativo. La Pallettizzazione Robotizzata: Oltre il Semplice Spostamento L'evoluzione della pallettizzazione robotizzata ha superato di gran lunga la semplice movimentazione di carichi. I moderni sistemi di pallettizzazione sono veri e propri centri di intelligenza operativa, equipaggiati con sistemi di visione artificiale 2D e 3D che consentono il riconoscimento in tempo reale di forme e dimensioni eterogenee. Questa capacità permette la creazione dinamica di schemi di pallettizzazione ottimizzati, non solo per la stabilità del carico ma anche per la massimizzazione dello spazio di carico su pallet e mezzi di trasporto. L'integrazione con il sistema MES (Manufacturing Execution System) o ERP (Enterprise Resource Planning) è a questo punto cruciale, in quanto abilita una gestione dinamica degli SKU (Stock Keeping Unit) e un adattamento flessibile alle diverse esigenze di produzione e alle mutevoli richieste del mercato. Per un operatore esperto, le considerazioni tecniche chiave nell'adozione di tali sistemi includono: Algoritmi di ottimizzazione avanzati: Non si tratta solo di impilare, ma di utilizzare algoritmi sofisticati per il pattern generation che tengano conto di variabili complesse come il centro di gravità del carico, la resistenza alla compressione dei materiali di imballaggio e i requisiti di trasporto specifici (che siano camion, container o spedizioni intermodali). Questo approccio garantisce la massima stabilità e l'efficienza volumetrica. Collaborazione Uomo-Robot (Co-bot): Laddove la flessibilità è fondamentale o l'interazione umana è ancora necessaria, l'utilizzo di robot collaborativi (co-bot) sta diventando una prassi consolidata. Questi sistemi lavorano fianco a fianco con gli operatori, garantendo al contempo la sicurezza e mantenendo elevati standard di efficienza e produttività. Sistemi di presa intelligenti e adattivi: La ricerca e lo sviluppo si concentrano sulla selezione e implementazione di pinze multiuso o facilmente riconfigurabili. La loro capacità di gestire un'ampia varietà di prodotti, dai sacchi alle scatole di diverse dimensioni e pesi, con estrema precisione e delicatezza, è fondamentale per evitare danni e garantire l'integrità del prodotto. L'Avvolgimento Intelligente: Protezione Ottimizzata e Consumo Sostenibile L'avvolgimento del pallet con film estensibile è una fase critica per la protezione del prodotto durante il trasporto e lo stoccaggio, un'assicurazione contro danni e spostamenti. Le macchine avvolgitrici intelligenti di nuova generazione vanno ben oltre il semplice avvolgimento meccanico. Sono equipaggiate con sensori avanzati e controlli PLC (Programmable Logic Controller) sofisticati che permettono di: Regolare dinamicamente la pre-stiro e la forza di avvolgimento: Questa capacità di adattamento è rivoluzionaria. La macchina è in grado di calibrare l'avvolgimento in base alla tipologia del carico, al suo peso specifico e alle sue dimensioni, ottimizzando in modo significativo il consumo di film e garantendo al contempo una stabilità ottimale del pallet. Il risultato diretto è una drastica riduzione dei costi del materiale e un minore impatto ambientale, rispondendo anche alle crescenti esigenze di sostenibilità. Monitoraggio in tempo reale del consumo di film: L'integrazione con sistemi SCADA (Supervisory Control and Data Acquisition) consente un'analisi dettagliata e granulare del consumo di film, permettendo di prevenire sprechi e identificare aree di ulteriore ottimizzazione. Funzionalità di avvolgimento selettivo: Questi sistemi sono in grado di applicare strati extra di film solo nei punti critici del carico per una maggiore protezione, o di lasciare finestre strategiche per la scansione di codici a barre post-avvolgimento, mantenendo l'accessibilità delle informazioni. Per i professionisti del settore, è ormai imprescindibile considerare l'adozione di sistemi che supportano la diagnostica predittiva per la manutenzione delle macchine avvolgitrici. Questo approccio proattivo permette di minimizzare i tempi di inattività non pianificati, un fattore critico per il mantenimento dell'efficienza operativa. Etichettatura Intelligente: La Chiave per una Tracciabilità Avanzata e Infallibile L'etichettatura è la spina dorsale della tracciabilità e dell'identificazione dei prodotti lungo l'intera supply chain. Le soluzioni di etichettatura intelligente integrate nella fine linea non si limitano alla semplice stampa e applicazione; esse offrono funzionalità che amplificano in modo esponenziale la capacità di gestione e controllo. Parliamo di: Sistemi di stampa e applicazione "Print & Apply" on-demand: La capacità di generare e applicare etichette con dati variabili (come numero di lotto, data di scadenza, codici seriali univoci) in tempo reale è un punto di svolta. Questa funzionalità elimina la necessità di pre-stampa, riducendo drasticamente gli errori e la gestione di stock di etichette, oltre a garantire la massima attualità delle informazioni. Integrazione profonda con sistemi WMS (Warehouse Management System): La sincronizzazione automatica dei dati delle etichette con le informazioni di magazzino è fondamentale per una gestione accurata delle scorte, un picking efficiente e spedizioni senza errori. Questo livello di integrazione rende il magazzino un'entità dinamica e reattiva. Etichette RFID (Radio-Frequency Identification) e codici 2D (QR, Data Matrix): L'implementazione di queste tecnologie avanzate permette una maggiore densità di informazioni e una scansione più rapida e affidabile. Ciò abilita una tracciabilità granulare, dal singolo articolo fino al pallet completo, fornendo una visione end-to-end della catena di fornitura. Verifica automatica delle etichette: Sistemi di visione sofisticati leggono e validano le etichette appena applicate, assicurando la leggibilità e la correttezza dei dati prima che il prodotto lasci la linea. Questo elimina a monte potenziali problemi di non conformità o di spedizioni errate. L'adozione di queste tecnologie consente di migliorare drasticamente la conformità normativa, ridurre i costi associati ai richiami di prodotti e ottimizzare in modo significativo i processi di inventario. L'Imperativo dell'Integrazione e della Connettività La vera forza delle soluzioni di automazione spinta nelle fasi di fine linea risiede nella loro integrazione sistemica. Pallettizzatori, avvolgitori ed etichettatrici devono comunicare e operare come un unico sistema coerente, non come isole separate di automazione. Questo richiede un'architettura tecnologica robusta e ben pianificata: Protocolli di comunicazione standardizzati e aperti: L'utilizzo di standard industriali come Profinet, EtherNet/IP o OPC UA è essenziale per garantire una comunicazione fluida e senza interruzioni tra le diverse macchine e i sistemi di livello superiore (MES, ERP, WMS). Questi protocolli sono il linguaggio comune che permette ai vari componenti di lavorare in armonia. Software di orchestrazione e controllo centralizzato: Piattaforme software avanzate che gestiscono e monitorano l'intero processo di fine linea sono cruciali. Queste piattaforme non solo forniscono dati in tempo reale sulle prestazioni e sulla diagnostica, ma anche sul consumo di materiali, permettendo una gestione proattiva e informata. Analisi dei dati (Big Data Analytics) e Intelligenza Artificiale: La raccolta e l'analisi dei dati generati da queste macchine intelligenti sono una miniera d'oro. Permettono di identificare tendenze, prevedere guasti prima che si verifichino (manutenzione predittiva), ottimizzare i cicli di lavoro e migliorare continuamente l'efficienza operativa attraverso insight basati sui dati. Considerazioni Strategiche per un'Implementazione di Successo Per i managers e gli operatori esperti, l'implementazione di queste soluzioni non è solo un acquisto di macchinari, ma un vero e proprio progetto strategico che va ben oltre l'investimento iniziale. È fondamentale adottare un approccio olistico e considerare attentamente i seguenti aspetti: Analisi ROI (Return On Investment) dettagliata e multifattoriale: Valutare i benefici non solo in termini di risparmi sulla manodopera, ma anche e soprattutto i vantaggi derivanti dalla riduzione degli sprechi, dall'aumento della qualità del prodotto finito, dalla diminuzione dei danni durante il trasporto e dall'accelerazione complessiva dei tempi di ciclo. Il ROI va calcolato su un orizzonte temporale ampio, includendo anche i benefici intangibili legati alla reputazione e alla soddisfazione del cliente. Investimento nella formazione del personale: L'introduzione di tecnologie avanzate richiede un pari investimento nella crescita delle competenze del personale. La formazione degli operatori per la gestione quotidiana, la manutenzione preventiva e predittiva e la programmazione dei nuovi sistemi automatizzati è un fattore critico di successo. Scalabilità e flessibilità architetturale: La scelta di soluzioni deve essere lungimirante. È cruciale optare per sistemi che possano adattarsi a futuri aumenti di volume della produzione o a cambiamenti nelle tipologie di prodotto, garantendo un investimento a prova di futuro e proteggendo il capitale investito. Sicurezza come priorità assoluta: Assicurare che tutti i sistemi automatizzati siano progettati e implementati in stretta conformità con le più rigorose normative di sicurezza vigenti (ad esempio, le direttive macchine e le norme ISO pertinenti). La protezione del personale e delle attrezzature è un prerequisito non negoziabile. Conclusione L'automazione spinta nelle fasi di fine linea non è più un'opzione discutibile, ma una necessità impellente per le aziende che aspirano all'eccellenza logistica e intendono mantenere un vantaggio competitivo nel mercato globale. L'integrazione intelligente di sistemi di pallettizzazione robotizzata avanzata, avvolgimento ottimizzato ed etichettatura smart rappresenta un passo fondamentale verso una produzione intrinsecamente più efficiente, più sicura e significativamente più sostenibile. Adottando un approccio proattivo e investendo strategicamente in queste tecnologie all'avanguardia, gli operatori del settore non solo possono ottimizzare le proprie operazioni in modo radicale, ma anche posizionarsi strategicamente per affrontare e vincere le sfide future di un mercato in continua evoluzione. Quali sono le prossime sfide che la vostra organizzazione intende affrontare nell'ottimizzazione e automazione delle fasi di fine linea per elevare ulteriormente l'efficienza logistica?© Riproduzione Vietata
SCOPRI DI PIU' Assemblaggio dei Componenti Plastici dopo la Produzione
Quali sistemi utilizzare per l’assemblaggio dei componenti plastici prodottidi Marco ArezioEsistono prodotti plastici che vengono stampati od estrusi singolarmente ed assemblati tra loro in fasi successive, con lo scopo di creare un prodotto finito composto da più parti. L’attività di assemblaggio dei vari pezzi, e il loro serraggio, comporta un’analisi approfondita di quali strumenti di chiusura utilizzare, per essere compatibili con le materie plastiche usate e anche funzionale con l’utilizzo del prodotto finito. I sistemi di fissaggio principali dei componenti plastici li possiamo raggruppare in:• Fissaggio attraverso viti in plastica • Fissaggio attraverso viti in metallo • Fissaggio attraverso chiodatura • Fissaggio attraverso saldatura • Fissaggio attraverso compressione Viti in Plastica Il fissaggio degli elementi da assemblare attraverso l’utilizzo di viti in plastica ha un limitato utilizzo, in quanto esprimono una bassa resistenza meccanica e una bassa rigidità. A dispetto delle basse performance strutturali, le viti in plastica trovano grande utilizzo in quei prodotti ove sia richiesto un isolamento elettrico continuo, una resistenza molto elevata alla corrosione e una continuità delle tonalità di colore scelto, per rendere il manufatto cromaticamente più continuo. Viti in Metallo Il fissaggio con viti in metallo è di gran lunga il metodo più usato per assemblare gli elementi plastici, per via dell’ottima resistenza meccanica e della buona presa tra plastica e elemento metallico. Le viti possono essere metriche o autofilettanti. Quelle metriche, in alcune situazioni meccaniche, possono presentare dei cedimenti dei fianchi che si sono filettati nel materiale plastico, questo può essere causato in presenza di un basso modulo elastico del polimero che compone l’elemento in plastica. Infatti, la resistenza meccanica di un filetto metrico nel materiale plastico è generalmente limitata, quindi è consigliabile usare viti metriche con degli inserti in ottone a filettatura interna. Questi inserti vengono inseriti, prima dello stampaggio nello stampo stesso o successivamente attraverso l’uso degli ultrasuoni. Dal punto di vista economico non è quasi mai conveniente utilizzare questo tipo di inserti, a causa della perdita di tempo nel loro posizionamento, tuttavia l’utilizzo di una vite metrica rende più veloce l’assemblaggio successivo del prodotto. Quelle autofilettanti sono costituite da forme e filetti differenti in base al lavoro meccanico che devono compiere e al tipo di plastica in cui andranno inserite. I filetti possono essere più o meno ravvicinati, quindi con un numero di spirali differenti, avere angoli di inclinazione delle spirali da 30 a 60° e un diametro dell’anima della vite e della sua spirale variabile. Nel caso, per esempio, dei manufatti realizzati con resine termoindurenti, è assolutamente necessario utilizzare viti autofilettanti, infatti questo tipo di polimero non si conforma, come altre materie plastiche, alla vite, ma viene forato con l’asportazione del truciolo risultante. In questo caso si consiglia un profilo di vite asimmetrico con un’angolazione della spirale a 30°. Chiodatura Un’altra tipologia di assemblaggio dei componenti plastici può avvenire con il metodo della chiodatura degli elementi. I chiodi plasmabili utilizzati sono generalmente composti da ottone, rame, alluminio o con chiodi cavi da rivoltare. Se utilizziamo i chiodi da rivoltare, l’impulso della battitura deve sempre tenere in considerazione la resistenza alla rottura e alla fessurazione del polimero plastico su cui stiamo lavorando, avendo l’accortezza di calcolare bene il rapporto tra massa e velocità di battitura. Nel caso gli elementi da assemblare siano in materiale termoplastico, l’estremità del nocciolo del manufatto può essere finito a caldo o a freddo sulla testa del chiodo. Saldatura I materiali termoplastici posso essere assemblati anche attraverso il processo di saldatura con i metodi per attrito, con gli ultrasuoni o con strumenti a caldo. E’ sempre da tenere in considerazione che il punto di saldatura o le estremità saldate, se in continuo, non avranno mai una resistenza meccanica paragonabile all’elemento base. Inoltre le fasi di saldatura possono creare delle tensioni interne rispetto alle molecole di cui il polimero è costituito e, quando presenti, interagire negativamente sulle fibre di rinforzo. In linea generale, in base alle materie plastiche e al tipo di saldatura, l’esperienza sul campo ci dice che la resistenza meccanica di una saldatura può essere inferiore tra il 40 all’80% rispetto al materiale plastico originario. Questo indebolimento viene inoltre accentuato se il manufatto deve sopportare carichi elevati nel tempo o sopportare particolari sollecitazioni dinamiche o attacchi chimici al materiale plastico. Assemblaggio per compressione Il sistema dell’assemblaggio per compressione degli elementi risulta il più economico e il più veloce, tuttavia bisogna fare alcune considerazioni importanti. Se si verificassero situazioni di assemblaggio ad incastro tra elementi plastici e metallici, è buona regola progettare il calcolo degli sforzi a compressione tarati sui materiali plastici e non su quelli metallici. Inoltre quando gli elementi saranno in funzione, per esempio le parti di un ventilatore, è da tenere presente la maggiore dilatazione termica della plastica rispetto agli elementi metallici e, nel caso di polimeri igroscopici, anche i possibili rigonfiamenti. Categoria: notizie - tecnica - plastica - assemblaggio - prodotti plastici
SCOPRI DI PIU' Emergenza Pfas nelle Materie Plastiche e negli Imballaggi: C'è una soluzione?
Pfas nelle materie plastiche e negli imballaggi: sono composti chimici non presenti in natura, non biodegradabili e nocivi alla salute di Marco ArezioCome tutte le medaglie che si rispettano, anche i Pfas, acronimo delle sostanze perfluoroalchiliche e polifluoroalchiliche, hanno il loro lato luccicante e il loro lato oscuro. I composti chimici di queste famiglie, che se ne contano circa 4700, sono stati creati in laboratorio e largamente utilizzati dagli anni 50 nell'industria del packaging alimentare, nei pesticidi, nelle padelle antiaderenti, nei contenitori di cartone, nelle schiume antincendio, negli shampoo, nelle vernici, nei prodotti antimacchia e in molte altre applicazioni. Nelle materie plastiche li troviamo sotto forma di elastomeri (Fluoruro di vinilidene, Fluorurati in generale, Tetrafluoroetilene) o nei materiali polimerici (Sale di magnesio-sodio-fluoruro dell'acido silicico). I vantaggi di queste sostanze, applicate ai prodotti finiti, sta nella loro idrorepellenza, oleo-repellenza e termo-resistenza, che ci permettono di rendere, per esempio, una giacca impermeabile, di non far attaccare un uovo alla padella, di non sporcarci si maionese o sostanze oleose quando mangiamo un panino imbottito contenuto in un involucro di carta e di non farci sporcare le mani al cinema quando mangiamo i popcorn. Il loro legame chimico composto dal fluoro e dal carbonio rende, la molecola risultante, un elemento oggi insostituibile nelle applicazioni industriali, ma lo rende anche non biodegradabile ed estremamente pericoloso, in quanto è inodore, insapore e incolore. Queste caratteristiche gli permettono di disperdersi facilmente nelle acque, nel suolo e nell'aria, rimanendo a danneggiare l'ambiente e la salute dell'uomo per molto tempo. Le piante assorbono i Pfas attraverso l'acqua di irrigazione, li cedono ai frutti e agli animali, di cui si cibano e così, magicamente finiscono sulle nostre tavole e nel nostro corpo. Dal punto di vista della salute molti studi hanno dimostrato che l'accumulo di queste sostanze nel corpo umano possono favorire aborti spontanei, alterare la fertilità, provocare cancro al testicolo, alla tiroide e ai reni. Quali sono i mezzi oggi a disposizione per difenderci dall'inquinamento subdolo degli Pfas? Allo stato attuale non sono molti: possiamo contare sui filtri a carboni attivi in cui la porosità del carbone filtrante ha dimostrato una certa efficacia nell'intercettare i Pfas, ma non è un sistema efficace su tutte le molecole. Ma ancora una volta, la biochimica, ci potrebbe dare una risposta al problema in quanto un team di ricercatori Americani ha scoperto un batterio, chiamato Acidimicrobium A6, che avrebbe la caratteristica di spezzare il legame tra il fluoro e il carbonio nei Pfas. Il batterio è stato scoperto in una palude Americana e studiato a lungo a seguito della sua capacità di scindere l'ammonio, sfruttando il ferro presente nel terreno, senza l'impiego di ossigeno. Questa reazione denominata, Feammox, è stata riprodotta in laboratorio, dopo aver coltivato nuovi ceppi di batteri e sottoponendo le nuove famiglie ad altri tests relativi alle sostanze presenti nelle acque reflue. Dopo 100 giorni di coltura in acque contenenti, tra gli altri, anche i Pfas, si è notato che il batterio aveva la capacità di scomporre i due leganti principali, il fluoro e il carbonio, riducendoli per il 60%. La scoperta potrebbe essere interessante, non solo nei liquidi reflui contaminati da Pfas, ma anche nei terreni in quanto il batterio agisce in condizioni ipossiche, cioè di scarso ossigeno. Categoria: notizie - tecnica - pfas - packaging - imballaggi
SCOPRI DI PIU'