







 Cosa è il Polimero PVA: Produzione, Utilizzo, Riciclo e Impatto Ambientale
Il PVA è un polimero ormai onnipresente nella produzione di oggetti di uso comune e di rilevanza tecnica, ma con risvolti ambientali non semplici di Marco ArezioIl poliacetato di vinile (PVA) è un polimero sintetico con eccellenti proprietà di solubilità in acqua, rendendolo un materiale di scelta in diverse applicazioni industriali e commerciali. La sua versatilità deriva dalla sua capacità di formare film trasparenti, la sua resistenza a solventi organici e oli, nonché la sua atossicità, che lo rende sicuro per l'utilizzo in applicazioni mediche e alimentari. Produzione del PVA Processo di Produzione La produzione di PVA inizia con la polimerizzazione dell'acetato di vinile in presenza di un catalizzatore. Il processo può variare, ma comunemente include le fasi di iniziazione, propagazione e terminazione, che conducono alla formazione di catene polimeriche di PVA. Successivamente, il polimero viene purificato e trasformato in varie forme per la commercializzazione, come polvere, granuli o soluzioni acquose. Dati di Produzione Mondiale La produzione di PVA a livello mondiale è influenzata da diversi fattori, tra cui la domanda nei settori chiave come l'imballaggio, la tessile, l'edilizia e l'agricoltura. L'Asia è il maggiore produttore di PVA, in particolare la Cina, che da sola contribuisce significativamente alla capacità produttiva globale. Altri paesi asiatici come Giappone, Corea del Sud e India sono anche importanti produttori di PVA. Principali Paesi Produttori di PVACina: La Cina è il leader nella produzione di PVA, con una stima di produzione che varia notevolmente, ma che può superare il milione di tonnellate annue, a seconda della domanda interna e delle esportazioni. Giappone e Corea del Sud: Questi paesi sono noti per la loro alta qualità di PVA, con una produzione combinata che può raggiungere centinaia di migliaia di tonnellate all'anno. India: L'India sta emergendo come un importante centro di produzione di PVA, con una capacità produttiva in crescita, che mira a soddisfare sia il mercato interno che quello delle esportazioni. Trend di Crescita La tendenza di crescita nella produzione di PVA riflette l'aumento della domanda in vari settori applicativi. La produzione è prevista aumentare nei prossimi anni, con un tasso di crescita annuo composto (CAGR) che può variare in base a diversi fattori economici, tecnologici e ambientali. Applicazioni ed Utilizzi del PVAIl Polivinil Alcol (PVA) è un polimero versatile con una vasta gamma di applicazioni e utilizzi in diversi settori industriali, grazie alle sue proprietà uniche quali la solubilità in acqua, la biodegradabilità (sotto certe condizioni), la resistenza chimica e meccanica, e l'atossicità. Di seguito, approfondiamo le principali applicazioni e utilizzi del PVA. Industria Tessile Nel settore tessile, il PVA è impiegato come agente di addolcimento e di finitura per migliorare la resistenza e la flessibilità dei filati e dei tessuti. Serve anche come fibra di supporto che può essere facilmente rimossa dopo il processo di tessitura, migliorando così l'efficienza della produzione. Packaging Il PVA trova ampio impiego nell'industria del packaging, in particolare nella produzione di film solubili in acqua e di imballaggi biodegradabili, come le capsule di detersivo liquido. Questi imballaggi si dissolvono completamente a contatto con l'acqua, riducendo i rifiuti di plastica. Edilizia e Costruzioni Nell'edilizia, il PVA è usato come componente in malte, intonaci, e sigillanti per migliorarne le proprietà adesive, la flessibilità e la resistenza all'umidità. Viene inoltre utilizzato in pitture e rivestimenti per aumentarne la durata e la resistenza agli agenti chimici. Industria della Carta Il PVA migliora la resistenza meccanica e la lucidità della carta e del cartone, trovando applicazione nella produzione di carta per stampa di alta qualità e imballaggi alimentari. Agisce anche come agente legante in inchiostri e vernici, migliorando la qualità di stampa. Elettronica Nel campo dell'elettronica, il PVA è utilizzato in componenti di display a cristalli liquidi (LCD) e in altri dispositivi elettronici per le sue proprietà ottiche e isolanti. Serve come strato di allineamento per i cristalli liquidi, essenziale per la qualità dell'immagine. Settore Farmaceutico e Medico Il PVA trova impiego in applicazioni mediche e farmaceutiche, tra cui la fabbricazione di capsule e film solubili per il rilascio controllato di farmaci, nonché in materiali per lenti a contatto morbide e idrogeli per applicazioni biomediche, grazie alla sua compatibilità biologica e atossicità. Agricoltura Nell'agricoltura, il PVA è usato per produrre film agricoli biodegradabili che aiutano a conservare l'umidità del suolo e a ridurre l'uso di erbicidi. Questi film si degradano naturalmente, riducendo l'impatto ambientale dell'agricoltura intensiva. Prodotti per la Cura Personale Il PVA è impiegato nella produzione di prodotti per l'igiene personale, come gli shampoo e i bagnoschiuma in forma solida, che si dissolvono in acqua, offrendo una soluzione sostenibile e riducendo l'utilizzo di plastica. Riciclo del PVA Il riciclo del PVA presenta delle sfide a causa della sua solubilità in acqua, ma esistono metodi sia fisici che chimici per il suo trattamento. La ricerca è incentrata sul miglioramento delle tecniche di recupero e sullo sviluppo di processi biologici per degradare il PVA in maniera più efficiente e sostenibile. Tecniche di Riciclo Riciclo Meccanico: Questo metodo implica la macinazione o la triturazione del PVA usato per riutilizzarlo direttamente nella produzione di nuovi articoli. Tuttavia, la sua efficacia è limitata dalla qualità del PVA riciclato, che può essere compromessa dalla degradazione termica o meccanica. Riciclo Chimico: Questa tecnica trasforma il PVA in monomeri o in altri composti chimici attraverso processi come l'idrolisi alcalina o l'alcolisi. Questi monomeri possono essere poi reimmessi nel ciclo produttivo. Il riciclo chimico ha il vantaggio di poter recuperare il PVA da miscele e compositi, superando alcune delle limitazioni del riciclo meccanico. Riciclo Biologico: Sfrutta microrganismi capaci di degradare il PVA in composti più semplici, come acqua e anidride carbonica, o in altri intermedi utili. La ricerca in questo campo è focalizzata sull'identificazione e l'ingegnerizzazione di ceppi batterici o enzimi specifici che possano effettuare questa trasformazione in modo efficiente. Solubilità in Acqua e Biodegradabilità La solubilità in acqua del PVA è sia una benedizione che una maledizione. Da un lato, facilita la sua rimozione da tessuti o altri materiali in processi industriali; dall'altro, rende la gestione dei rifiuti più complicata, specialmente in contesti in cui il PVA entra in ambienti acquatici. La biodegradabilità del PVA varia a seconda del suo grado di idrolisi e della composizione, con alcuni gradi di PVA che si degradano più facilmente in condizioni ambientali specifiche. Impatto Ambientale L'impatto ambientale del Polivinil Alcol (PVA) nelle acque reflue merita un'analisi approfondita, considerando sia le proprietà chimiche del PVA sia le dinamiche degli impianti di trattamento delle acque. Il PVA, nonostante sia generalmente considerato meno dannoso rispetto ad altri polimeri sintetici, presenta difficoltà specifiche una volta che entra nel sistema idrico, principalmente a causa della sua solubilità in acqua e della sua biodegradabilità variabile. Solubilità in Acqua e Trattamento delle Acque Reflue Il PVA è altamente solubile in acqua, il che significa che può facilmente disperdersi negli ecosistemi acquatici attraverso le acque reflue. Questa caratteristica, se da un lato facilita l'uso di PVA in applicazioni come capsule di detersivo solubili, dall'altro lato rende la sua rimozione dagli scarichi di acque reflue più complessa rispetto ai polimeri insolubili, che possono essere filtrati o fatti sedimentare con processi fisici standard. Biodegradabilità del PVA La biodegradabilità del PVA varia in base al grado di polimerizzazione e all'idrolisi. Alcune forme di PVA sono più facilmente degradabili da microrganismi presenti negli impianti di trattamento delle acque o negli ambienti naturali. Tuttavia, il processo di biodegradazione può essere lento e incompleto, portando all'accumulo di residui di PVA nelle acque, con potenziali effetti negativi sugli organismi acquatici. Effetti sugli Ecosistemi Acquatici La presenza di PVA nelle acque reflue e nei corpi idrici può influenzare la qualità dell'acqua e la salute degli ecosistemi acquatici in vari modi: Riduzione dell'Ossigeno: La biodegradazione del PVA da parte dei microrganismi consuma ossigeno disciolto nell'acqua, potenzialmente portando a condizioni di ipossia (basso contenuto di ossigeno) che possono danneggiare la vita acquatica. Effetti sulla Flora e Fauna Acquatica: Il PVA e i prodotti intermedi della sua degradazione possono avere effetti tossici su alcuni organismi acquatici, influenzando la crescita, la riproduzione e la sopravvivenza di pesci, invertebrati e piante acquatiche. Interferenze con i Processi di Trattamento: Alte concentrazioni di PVA nelle acque reflue possono interferire con i processi di trattamento biologico, riducendone l'efficacia e aumentando i costi operativi. Strategie di Mitigazione Per ridurre l'impatto ambientale del PVA nelle acque reflue, è necessario adottare una combinazione di approcci: Miglioramento dei Processi di Trattamento: Sviluppare e implementare tecnologie avanzate di trattamento delle acque in grado di rimuovere efficacemente il PVA e altri contaminanti organici. Innovazione nel Design dei Prodotti: Progettare prodotti che contengono PVA con una maggiore biodegradabilità o che rilasciano meno PVA nelle acque reflue. Regolamentazione e Monitoraggio: Stabilire limiti rigorosi per la concentrazione di PVA negli scarichi industriali e monitorare regolarmente le acque reflue per garantire il rispetto delle normative. Il caso delle capsule in PVA di detersivo per le lavatrici L'impatto ambientale delle capsule di detersivo in PVA (polivinil alcol) si concentra principalmente sulla loro solubilità in acqua e sulla biodegradabilità, oltre alla produzione e allo smaltimento. Questi aspetti influenzano direttamente gli ecosistemi acquatici e terrestri, la gestione dei rifiuti, e il consumo di risorse naturali. Impatto Ambientale delle Capsule di Detersivo in PVA Biodegradabilità: Sebbene il PVA sia tecnicamente biodegradabile, la velocità e l'efficienza di questo processo possono variare notevolmente a seconda delle condizioni ambientali, come la presenza di microrganismi specifici e la temperatura. Se non gestite correttamente, le capsule possono contribuire all'inquinamento da microplastiche negli ecosistemi acquatici. Solubilità in Acqua: La caratteristica principale del PVA è la sua solubilità in acqua, che permette alle capsule di detersivo di dissolversi completamente durante il ciclo di lavaggio. Tuttavia, ciò significa anche che residui di PVA possono finire nelle acque reflue, dove la loro completa biodegradazione non è sempre garantita, potenzialmente influenzando la qualità dell'acqua e la vita acquatica. Consumo di Risorse: La produzione di capsule in PVA richiede risorse naturali, inclusi petrolio e gas per la produzione del monomero di vinil acetato, e energia per i processi di polimerizzazione e confezionamento. Questo contribuisce all'impronta di carbonio del prodotto. Gestione dei Rifiuti: Anche se le capsule stesse si dissolvono, il packaging secondario può generare rifiuti aggiuntivi, specialmente se non è riciclabile o biodegradabile. Conclusioni Il PVA gioca un ruolo cruciale in molteplici industrie grazie alle sue proprietà uniche. Tuttavia, è fondamentale affrontare i problemi associati alla sua produzione, utilizzo e smaltimento per mitigare l'impatto ambientale. La promozione del riciclo e lo sviluppo di alternative sostenibili saranno vitali per garantire che l'uso del PVA rimanga sostenibile a lungo termine.
SCOPRI DI PIU' HDPE: Produzione di Flaconi con Plastica Riciclata | Alcuni Consigli
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco Arezio La richiesta di HDPE rigenerato (riciclato) per soffiaggio ha avuto una forte impennata negli ultimi anni, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga.Categoria: notizie - tecnica - plastica - riciclo - HDPE - post consumo - flaconi
SCOPRI DI PIU' Se il cibo è consumabile te lo dice la nuova bio pellicola
Il nuovo packaging cambia colore in base alla qualità del cibo che contiene di Marco ArezioLa ricerca universitaria e scientifica nel campo del packaging si sta concentrando sul problema della effettiva scadenza dei cibi, studiando bio pellicole che possano aiutarci a classificare, oltre all’etichetta apposta, la reale qualità del cibo contenuto. Le nuove bio pellicole sono formate da bio plastiche, realizzate dalla trasformazione dello zucchero contenuto nelle barbabietole e nel mais, alle quali vengono aggiunti additivi provenienti dagli scarti del settore agroalimentare. Questi additivi sono, a loro volta, scarti della filiera agroalimentare come la canapa, il lino, gli scarti del caffè, vari scarti di vegetazione, e altri prodotti naturali. Hanno diverse proprietà che possiamo riassumere: Buone proprietà meccaniche Resistenza al fuoco Proprietà antiossidanti Proprietà antifungine Proprietà antimicrobiche Tra gli additivi di cui abbiamo parlato prima, l’aggiunta di ossido di zinco e alluminio, nella produzione delle bio pellicole, sviluppa delle proprietà antimicrobiche che possono allungare la scadenza dei prodotti freschi, riducendo così gli sprechi dato dalla scadenza dei prodotti. Mentre l’aggiunga di un additivo come l’olio di cardarolo e una particolare molecola chiamata porfirina, attribuiscono alla pellicola proprietà antiossidanti e antifungine, che nel campo del packaging alimentare aiutano a segnalare il deterioramento del prodotto. Ma come avviene questo meccanismo? Quando la bio pellicola entra in contatto con alcuni analiti, come l’acqua, l’etanolo, l’ammoniaca o altri prodotti che derivano dalla degradazione alimentare, in combinazione con la luce, questi elementi tossici penetrano nel polimero della pellicola creando reazioni di colore. Le pellicole realizzate in laboratorio sono completamente biodegradabili e bio compostabili, questo significa che alla fine del loro ciclo di vita possono diventare concime e rientrare nel pieno rispetto della circolarità dei prodotti.Categoria: notizie - tecnica - plastica - etichetta - packaging - imballoVedi maggiori informazioni sul packaging alimentare
SCOPRI DI PIU'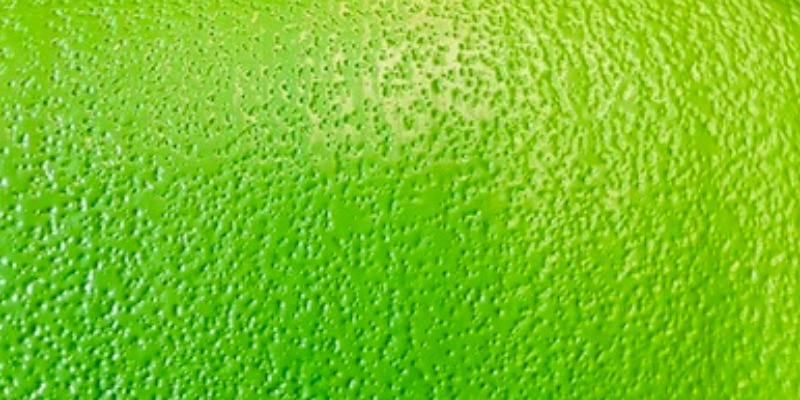 Flaconi in HDPE Riciclato: Come Gestire i Difetti di Superficie
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco ArezioLa produzione di flaconi per la detergenza, per i liquidi industriali ed agricoli, fino a poco tempo fa venivano prodotti con materiali vergini nonostante alcune forme e colori consentivano l’uso di un granulo in HDPE riciclato. L’impatto mediatico dell’inquinamento da plastica dispersa dall’uomo nell’ambiente, ha fatto muovere le coscienze dei consumatori mettendo sotto pressione gli stati, che si occupano della legislazione ambientale, ma anche i produttori delle sostanze contenute nei flaconi che non possono, per questioni commerciali, perdere il consenso dei propri clienti finali. La richiesta di HDPE rigenerato per soffiaggio ha avuto una forte impennata negli ultimi, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga. L’utilizzo di ricette miste tra materiale vergine e rigenerato può mitigare alcuni di questi punti ma non risolvere totalmente gli eventuali problemi se non si ha l’accortezza di seguire la filiera della fornitura del granulo riciclatoCategoria: notizie - tecnica - plastica - riciclo - HDPE - flaconi - soffiaggio
SCOPRI DI PIU' Sostenibilità: la Chimica in Cartiera
Come la chimica sostenibile trasforma la produzione della cartadi Marco ArezioNel mondo industriale contemporaneo, l’attenzione verso la sostenibilità è divenuta una priorità imprescindibile. Questo vale in modo particolare per l’industria cartaria, che gioca un ruolo centrale nella transizione verso un modello produttivo più circolare. La chimica, in questo contesto, riveste un ruolo fondamentale nel migliorare l’efficienza dei processi e ridurre l’impatto ambientale complessivo. Il processo produttivo della carta, complesso e articolato, può essere suddiviso in quattro fasi principali, ciascuna delle quali beneficia significativamente dell’intervento chimico: produzione delle paste, formazione del nastro umido, finitura del foglio e riciclo dei materiali cartari. Produzione delle paste La prima fase del processo produttivo è la preparazione delle paste, che rappresenta il punto di partenza per ottenere un materiale fibroso adatto alla fabbricazione della carta. Le paste possono derivare sia da materie prime vergini, come il legno, sia da materiali riciclati. La chimica gioca qui un ruolo cruciale, intervenendo con processi di separazione delle fibre, sbiancamento e trattamento delle impurità. Nelle paste ottenute da legno, i processi chimici come la cottura kraft o il metodo solfito consentono di separare le fibre di cellulosa dalla lignina, una sostanza che conferisce rigidità al legno ma che deve essere rimossa per ottenere una carta di qualità. Nel caso del riciclo, i prodotti chimici vengono impiegati per eliminare inchiostri, adesivi e altre impurità, garantendo una materia prima pulita e riutilizzabile. In entrambi i casi, l’obiettivo è ottenere fibre con il minimo impatto ambientale, riducendo al contempo il consumo di energia e acqua. Formazione del nastro umido La seconda fase è quella in cui le fibre sospese in acqua vengono distribuite uniformemente su una rete per formare il cosiddetto nastro umido, una struttura ancora molto ricca di acqua e poco resistente. Qui entrano in gioco additivi chimici specifici, come i flocculanti e i reticolanti, che migliorano la distribuzione delle fibre e la loro coesione, determinando una migliore formazione del foglio di carta. Altri interventi chimici riguardano l’ottimizzazione delle caratteristiche del nastro, ad esempio la resistenza iniziale o la capacità di trattenere i pigmenti, che diventeranno cruciali nelle fasi successive. La ricerca si concentra su prodotti chimici sempre più biodegradabili e a basso impatto ambientale, riducendo la quantità di sostanze che potrebbero contaminare i reflui industriali. Finitura del foglio Dopo l’essiccazione e il consolidamento del nastro umido, il foglio di carta passa alla fase di finitura. Questo è il momento in cui vengono definiti i parametri finali del prodotto: liscezza, lucentezza, stampabilità e resistenza meccanica. Gli interventi chimici in questa fase sono essenziali per conferire al foglio le caratteristiche richieste dai diversi settori applicativi. Agenti di superficie, come appretti e rivestimenti, migliorano la qualità estetica e funzionale della carta. Ad esempio, il trattamento con resine sintetiche o naturali può incrementare la resistenza all’umidità, rendendo il prodotto adatto a usi specifici, come il confezionamento alimentare. Anche in questa fase, l’innovazione chimica punta a sviluppare formulazioni che utilizzino materie prime rinnovabili o che siano facilmente riciclabili, allineandosi agli obiettivi di economia circolare. Riciclo dei materiali cartacei Gli additivi sostenibili stanno assumendo un ruolo sempre più centrale nella produzione della carta, in particolare per il riciclo dei materiali cartacei. Questi additivi, progettati per ridurre l’impatto ambientale senza compromettere la qualità del prodotto, rappresentano una soluzione innovativa per un’industria che punta sempre più verso la circolarità e la sostenibilità. Tra gli additivi più utilizzati si trovano i coadiuvanti di processo biodegradabili, che migliorano l'efficienza delle operazioni di riciclo. Ad esempio, enzimi specifici vengono impiegati per la rimozione degli inchiostri dai fogli stampati, evitando l’uso di detergenti chimici aggressivi. Gli enzimi, essendo molecole naturali, riducono la formazione di sottoprodotti nocivi e sono completamente biodegradabili, minimizzando l’impatto sui sistemi di trattamento delle acque reflue. Enzimi come le lipasi, utilizzate per la degradazione degli oli presenti nei residui di stampa, le cellulasi, impiegate per separare le fibre nelle paste riciclate, e le amilasi, efficaci nella rimozione di amidi residui, rappresentano esempi concreti di come la biotecnologia possa contribuire a processi più sostenibili. Questi enzimi agiscono selettivamente sulle sostanze bersaglio, riducendo il consumo di energia e prodotti chimici tradizionali. Un altro gruppo di additivi sostenibili è costituito dai flocculanti a base naturale, derivati da polimeri vegetali come l’amido modificato o la cellulosa. Questi materiali aiutano a migliorare la ritenzione delle fibre e dei riempitivi durante il processo di riciclo, riducendo le perdite di materia prima. Inoltre, i flocculanti naturali tendono a essere meno persistenti nell'ambiente rispetto alle loro controparti sintetiche. Per migliorare le caratteristiche meccaniche e ottiche delle fibre riciclate, si utilizzano anche additivi rinforzanti a base di lignina rigenerata, una sostanza recuperata dai processi di produzione della pasta. La lignina può essere trattata chimicamente per fornire proprietà adesive e incrementare la resistenza delle fibre riciclate, garantendo al tempo stesso un minore utilizzo di materie prime vergini. Gli impatti ambientali di questi additivi sostenibili sono decisamente positivi rispetto alle alternative tradizionali. La loro composizione naturale o biodegradabile riduce la tossicità dei reflui industriali e facilita il loro trattamento. Inoltre, l’utilizzo di materiali di scarto rigenerati, come la lignina, rappresenta un esempio concreto di economia circolare, riducendo gli sprechi e chiudendo il ciclo dei materiali. Tuttavia, è fondamentale continuare a monitorare e ottimizzare questi additivi per bilanciare prestazioni e costi, garantendo la loro competitività rispetto ai prodotti chimici tradizionali. La ricerca in questo campo sta rapidamente avanzando, con l’obiettivo di sviluppare formulazioni ancora più efficienti e sostenibili, rendendo l’industria della carta un modello virtuoso di innovazione e responsabilità ambientale. Altri additivi chimici: sbiancanti, antischiuma e flocculanti Oltre agli additivi già discussi, nell’industria cartaria si utilizzano altri prodotti chimici essenziali come gli sbiancanti ottici, gli antischiuma e i flocculanti. Ciascuno di essi svolge un ruolo fondamentale nel miglioramento della qualità del prodotto e nell’efficienza del processo, ma comporta anche sfide ambientali che oggi vengono affrontate grazie all’introduzione di alternative ecologiche. Sbiancanti ottici Gli sbiancanti ottici, noti anche come agenti fluorescenti, vengono utilizzati per migliorare la luminosità e il bianco ottico della carta. Questi composti assorbono la luce ultravioletta e riemettono luce blu, compensando le tonalità giallastre delle fibre. Tradizionalmente, gli sbiancanti contengono sostanze sintetiche non biodegradabili, che possono accumularsi negli ecosistemi acquatici. Le alternative ecologiche includono sbiancanti a base naturale o processi di sbiancamento enzimatico. Gli enzimi come le laccasi e le perossidasi possono degradare selettivamente i cromofori presenti nelle fibre, migliorando il bianco senza l’uso di agenti chimici aggressivi. Questi metodi riducono l’uso di cloro e altre sostanze tossiche, diminuendo l’impatto ambientale del processo. Antischiuma Gli antischiuma vengono impiegati per controllare la formazione di schiuma nei sistemi acquosi durante il processo di produzione della carta. La schiuma può compromettere l’efficienza operativa e la qualità del prodotto finito. Gli antischiuma tradizionali spesso contengono oli minerali o siliconi, che possono essere difficili da smaltire o trattare nei reflui. Le soluzioni ecologiche includono antischiuma a base di oli vegetali o formulazioni biologicamente degradabili. Questi prodotti continuano a garantire un'efficace gestione della schiuma durante i processi produttivi senza impatti negativi sull'ambiente. Formulati con oli vegetali derivati da fonti rinnovabili, tali antischiuma riducono notevolmente la tossicità dei reflui industriali e migliorano il trattamento delle acque di scarico. Riempitivi e cariche I riempitivi, come il carbonato di calcio e il caolino, sono ampiamente utilizzati nell’industria della carta per migliorare le proprietà ottiche e la stampabilità, oltre a ridurre i costi di produzione. Tuttavia, il loro impatto ambientale non è trascurabile, poiché la loro estrazione e lavorazione richiedono elevate quantità di energia e risorse naturali. Le alternative sostenibili si concentrano su cariche naturali a base di fibre vegetali, come i microfibrillati di cellulosa o le nanocellulose. Questi materiali, ricavati da sottoprodotti agricoli o forestali, non solo migliorano le proprietà meccaniche della carta ma riducono anche la dipendenza da risorse minerali non rinnovabili. Conservanti e biocidi I conservanti e i biocidi vengono impiegati per prevenire la crescita microbica nei sistemi acquosi utilizzati nella produzione della carta. Tradizionalmente, questi composti contengono sostanze chimiche aggressive, come isotiazolinoni o cloro, che possono rappresentare rischi ambientali significativi. Le formulazioni ecologiche a base di estratti vegetali, come i terpeni o i tannini, stanno emergendo come soluzioni sostenibili. Questi composti naturali offrono proprietà antimicrobiche efficaci, riducendo la necessità di utilizzare biocidi sintetici persistenti e contribuendo a un ciclo produttivo più sicuro per l'ambiente. Conclusione La chimica sostenibile sta trasformando l’industria della carta, offrendo soluzioni innovative che migliorano l’efficienza dei processi e riducono l’impatto ambientale. Gli additivi ecologici, dagli enzimi biodegradabili agli antischiuma a base vegetale, stanno contribuendo a un modello di produzione più circolare e rispettoso dell’ambiente. Nonostante le sfide economiche e tecniche, i progressi nella ricerca e sviluppo consentono di intravedere un futuro in cui la produzione della carta sarà sempre più compatibile con gli obiettivi globali di sostenibilità. Attraverso l’adozione di tecnologie verdi e la continua ottimizzazione dei processi, l’industria cartaria può diventare un esempio virtuoso di innovazione sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Cosa è il Cartone OCC e come Viene Riciclato
di Marco ArezioSembra una strana sigla, OCC, ma gli addetti ai lavori classificano come OCC un cartone ondulato adatto alla formazione di scatole e imballi, in cui le pareti hanno il compito di proteggere la merce all’interno e assumere un comportamento resistente durante la movimentazione e il trasporto.Di solito è costituito da due fogli di carta piana che racchiude uno strato ondulato leggero che, in virtù della forma a volta, conferisce al sandwich una buona resistenza. Il cartone ondulato, o OCC, è un elemento molto diffuso nel settore del packaging ed è anche un prodotto che ha un alto grado di riciclo, infatti, secondo i dati della Corrugated Packaging Alliance, una scatola fatta da cartone ondulato, è costituita da circa il 50% ci materiale riciclato. Con l’incremento delle micro spedizioni ad opera del commercio online, la quantità di cartone ondulato nella nei rifiuti solidi domestici sta assumendo una posizione rilevante, senza dimenticarci del tradizionale mercato della distribuzione e dell’industria. I cartoni OCC possono essere riutilizzati o riciclati creando una filiera di circolarità che migliora l’ambiente e la nostra vita. Tra i vantaggi del riutilizzo del prodotto, possiamo annoverare il risparmio di acqua che usa la cartiera per creare la nuova pasta di carta, quindi dell’energia per il processo che crea CO2 e altri inquinanti come lo zolfo o le sostanze chimiche organiche volatili. Nell’ambito del riciclo del cartone OCC possiamo ricordare la riduzione dell’uso del legname vergine che serve per produrre le fibre naturali per la carta. Per fare una tonnellata di cartone vergine occorrono tre tonnellate di alberi, il che fa pensare all’importanza del riuso e del riciclo del cartone. Per quanto riguarda l’OCC che viene avviato al riciclo presso le cartiere, attraverso i centri di raccolta, è importante che chi conferisce il cartone da riciclare abbia l’accortezza asportare materiali differenti presenti sulle scatole o nelle scatole, che ne comprometterebbero il riciclo o ne inquinerebbero il processo. Il cartone ondulato dovrà essere appiattito ed imballato per costituire balle uniformi in modo da ridurne il volume per minimizzare il costo e l’impatto ambientale della movimentazione verso i centri di riciclo. Dopo la trasformazione dell’OCC all’interno delle cartiere, le fibre riciclate verranno riutilizzate, nelle percentuali più idonee, miscelate con le fibre vergini in base alla tipologie di imballo da realizzare, per creare nuovi imballi in carta e cartone.Categoria: notizie - tecnica - carta - riciclo - cartone OCC Vedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Qualità Chimico-Fisiche del Vetro. Confronto con Carta, Plastica e Alluminio
I materiali per gli imballi alimentari in commercio hanno caratteristiche, qualità, costi di smaltimento e riciclabilità differentidi Marco ArezioNel mondo del packaging alimentare troviamo materie prime estremamente differenti tra loro, alcune di esse, come la carta e il vetro, hanno una storia millenaria, mentre la plastica e l’alluminio hanno una storia più recente. Non vogliamo entrare volutamente in un duello di marketing sulla preferenza tra un materiale o l’altro, ma vorremmo analizzare alcuni aspetti che riguardano la conservazione dei beni contenuti, la durabilità dell’imballo, la riciclabilità. In verità a queste analisi dovremmo aggiungere quella relativa ai costi di produzione comparati e all’impatto ambientale sulla logistica, che verranno affrontati in altra sede. Se diamo uno sguardo al passato possiamo dire che il vetro è stato il materiale principe del packaging con cui si contenevano gli alimenti liquidi, latte, vino, liquori, olio e altri generi alimentari, mentre a partire dal boom economico degli anni 60 del secolo scorso, anche l’acqua minerale e le bibite avevano trovato una loro quota di mercato attraverso la confezione nelle bottiglie. Per quanto riguarda le scatole alimentari in metallo possiamo riferirci al XIX° secolo come inizio in America e in Inghilterra delle prime produzioni industriali, nonostante i costi per realizzarle risultassero molto elevati e il cibo in scatola era quindi un lusso per pochi. A spingere la loro diffusione arrivarono però le guerre mondiali, in quanto gli eserciti trovarono comodo e logisticamente utile affidare il rancio dei soldati a questa tipologia di imballo. Con l’avvento delle lattine di alluminio iniziò una larga diffusione a partire dalla metà degli anni ’50 del secolo scorso, del cibo e delle bevande confezionate nel metallo morbido. Per quanto concerne l’uso degli imballi in carta, dobbiamo arrivare alla metà degli anni ’50 del secolo scorso per vedere l’avvio, in Svezia, dei primi imballi per liquidi alimentari in confezioni di cartone e film plastici. A partire dal 1973, quando l’azienda Du Pont brevetta il PET possiamo dire che sono nati gli imballi alimentari su larga scala, con l’intento di erodere quote di mercato a quelli di vetro. Se vogliamo fare un paragone delle qualità fisico chimiche dei principali imballi alimentari possiamo elencare alcune comparazioni generali: Cessioni possibili di sostanze costituenti l’imballo • Vetro: sodio e calcio già presenti negli alimenti • Plastica: componenti degli additivi specialmente se presenti grasso o alcool • Carta o Cartone: additivi e coloranti • Metallo: Stagno e piombo entro i limiti di legge. Sostanze tossiche dalle vernici (ad alta temperatura) Impermeabilità ai liquidi, gas ed agenti microbiologici • Vetro: 100% • Plastica: variabile a seconda del polimero • Carta o Cartone: solo se assenti abrasioni superficiali • Matallo: solo se assenti abrasioni superficiali Corrosione dell’imballo • Vetro: Solo acido fluoridrico e soluzioni alcaline a Ph superiore a 8 • Plastica: può rilasciare microplastiche in corrispondenza delle piegature • Carta o Cartone: attaccabile da insetti e topi • Metallo: generata da eventuali imperfezioni della struttura Sterilizzabilità • Vetro: 100% a secco ed a umido • Plastica: con particolari additivi batteriostatici • Carta o Cartone: in fase di confezionamento con acqua ossigenata o UV o agenti chimici • Metallo: 100% anche ad alte temperature Trasparenza • Vetro: perfetta con vetro chiaro • Plastica: dipende dal polimero, difficile con polimeri riciclati in HDPE • Carta e Cartone: no • Metallo: no Protezione alla luce Attinica • Vetro: buona nei verti colorati • Plastica: buona con additivi specifici • Carta o Cartone: opaco • Metallo: opaco Sanificazione • Vetro: ottima • Plastica: monouso da riciclare • Carta o Cartone: monouso da riciclare • Metallo: monouso da riciclare Riciclabilità • Vetro: continua e senza degrado. Economica solo con il vuoto a rendere • Plastica: possibile un certo numero di volte con qualche degrado qualitativo. Difficile il riciclo dei poliaccoppiati • Carta e Cartone: riciclabile con degrado. Difficile il riciclo dei poliaccoppiati carta-plastica • Metallo: buono In conclusione, a questa analisi andrà aggiunta una comparazione economica dell’imballo alimentare in funzione della durabilità del prodotto sugli scaffali e il costo del riciclo o dello smaltimento dell’imballo a fine vita, nonché dell’impatto ambientale sia della produzione, che della logistica che della circolarità o meno del rifiuto.Categoria: notizie - tecnica - vetro - riciclo - qualità - rottame
SCOPRI DI PIU' Modifica delle Fibre nella Carta Riciclata: Tecniche Avanzate per Migliorare Qualità e Durabilità
Scopri i trattamenti chimici innovativi per ottimizzare le proprietà delle fibre di cellulosa e migliorare la resistenza, la stampabilità e la sostenibilità della carta riciclatadi Marco ArezioLa modifica delle fibre è una pratica essenziale per migliorare la qualità della carta e garantirne la sostenibilità nei processi industriali, in particolare nel contesto del riciclo. Durante i cicli di riutilizzo, le fibre di cellulosa subiscono deterioramenti sia meccanici che chimici, compromettendone le caratteristiche originali. Per contrastare questi effetti, vengono applicate tecniche di trattamento mirate, tra cui la modifica chimica, che consente di ripristinare e migliorare proprietà fondamentali come la resistenza, la durabilità e la stampabilità della carta. Recentemente, la ricerca ha privilegiato metodologie innovative ed ecocompatibili, come l’uso di biopolimeri e trattamenti a basso impatto ambientale, per massimizzare le prestazioni del materiale senza compromettere la sostenibilità del processo produttivo. Tecniche di Modifica Chimica delle Fibre Le fibre di cellulosa possono essere trattate con diverse metodologie chimiche per migliorarne le prestazioni. Tra i trattamenti più diffusi troviamo lo sbiancamento e la rimozione delle impurità, essenziali per garantire un prodotto finale più puro e brillante. L'impiego di agenti come il perossido di idrogeno e il biossido di cloro consente di eliminare residui indesiderati senza compromettere la resistenza delle fibre. Negli ultimi anni, sono stati introdotti nuovi agenti ecologici capaci di ridurre l’impatto ambientale e migliorare il recupero delle fibre. Un'altra tecnica importante è il crosslinking delle fibre, che consiste nell’applicazione di resine e agenti reticolanti, come la gliceraldeide e le resine epossidiche, per conferire maggiore resistenza all’umidità e migliorare la stabilità dimensionale della carta. Tecnologie più recenti prevedono l’uso di enzimi naturali che migliorano la coesione delle fibre senza alterarne la biodegradabilità. L’aggiunta di cariche e leganti rappresenta un’ulteriore strategia per ottimizzare le proprietà della carta. Il carbonato di calcio, il caolino e il biossido di titanio vengono frequentemente impiegati per aumentare la stampabilità e l’opacità, mentre gli amidi modificati e i polimeri sintetici favoriscono la coesione delle fibre e la resistenza superficiale. Recentemente, lo sviluppo di nanomateriali, come la nanocellulosa e i nanotubi di carbonio, sta rivoluzionando il settore, conferendo alla carta caratteristiche avanzate come maggiore resistenza meccanica e ridotta permeabilità ai liquidi. Infine, la modifica della superficie delle fibre è una strategia chiave per aumentare la resistenza della carta agli agenti esterni. L’applicazione di composti idrofobizzanti, come i silani, incrementa la resistenza all’acqua, mentre l’uso di polielettroliti ottimizza l’adesione tra le fibre, facilitando la formazione del foglio di carta. Le più recenti innovazioni prevedono trattamenti al plasma e rivestimenti polimerici biodegradabili, che migliorano la resistenza meccanica e la stampabilità della carta riciclata. Applicazioni nel Riciclo della Carta Le tecniche di modifica delle fibre sono ampiamente utilizzate nel settore del riciclo, contribuendo a preservare e migliorare la qualità della carta anche dopo numerosi cicli di utilizzo. Tra le applicazioni principali troviamo la produzione di carta da giornale e riviste, dove i trattamenti di sbiancamento e deinking sono fondamentali per ottenere una stampa nitida e uniforme. Nel settore degli imballaggi, l’aggiunta di cariche minerali e resine migliora la rigidità e la resistenza agli urti, garantendo prodotti finali più performanti. Per la carta destinata all’uso igienico, l’impiego di enzimi e modificatori chimici aiuta a ottenere fibre più morbide e resistenti, migliorando il comfort e l’assorbenza del materiale. La modifica delle fibre è utilizzata anche per la produzione di carta per usi speciali, come imballaggi avanzati o carte resistenti all’umidità, grazie all’integrazione di biopolimeri e nanocellulosa. Infine, l’utilizzo di materiali biodegradabili sta aprendo la strada alla produzione di carta compostabile e a basso impatto ambientale, riducendo i rifiuti e favorendo un’economia circolare. Innovazioni Recenti e Prospettive Future L’evoluzione della ricerca sulla modifica delle fibre sta portando all’adozione di soluzioni sempre più avanzate e sostenibili. L’impiego della nanocellulosa e della cellulosa microfibrillata è una delle innovazioni più promettenti, in quanto consente di migliorare la resistenza della carta senza ricorrere a trattamenti chimici invasivi. Parallelamente, lo sviluppo di bioadesivi e agenti di legame naturali riduce la necessità di utilizzare prodotti chimici di sintesi, rendendo il processo produttivo più ecologico. Altri progressi significativi riguardano l’implementazione di processi di modifica delle fibre a bassa temperatura e a ridotto consumo energetico, che ottimizzano l’efficienza del riciclo. L’uso di tecnologie enzimatiche avanzate, inoltre, consente una maggiore selettività nella modifica delle fibre, minimizzando gli effetti collaterali indesiderati e garantendo una qualità superiore della carta ottenuta. Conclusioni La modifica chimica delle fibre è un elemento chiave per migliorare la qualità della carta riciclata e ampliarne le possibilità di utilizzo in vari ambiti industriali. Grazie ai progressi tecnologici e all’introduzione di metodologie sostenibili, il settore della carta sta evolvendo verso una maggiore efficienza e un minore impatto ambientale. L’integrazione di materiali innovativi e processi più ecologici rappresenta il futuro del settore, consentendo di ottenere prodotti con elevate prestazioni senza compromettere la sostenibilità. Investire in queste tecnologie non solo garantirà una maggiore competitività per l’industria della carta, ma contribuirà anche a ridurre l’impatto ambientale della produzione e del riciclo, favorendo un modello più circolare e sostenibile. © Riproduzione Vietata
SCOPRI DI PIU' Gli Additivi Biocidi nella Produzione della Carta Riciclata: Sicurezza e Sostenibilità
Analisi delle Componenti, Funzionamento, Vantaggi, Svantaggi e Impatti Ambientalidi Marco ArezioNel panorama industriale contemporaneo, la carta riciclata rappresenta una soluzione sostenibile di primaria importanza per ridurre l'impatto ambientale della produzione cartaria. Tuttavia, la carta riciclata presenta problematiche uniche che necessitano di soluzioni specifiche per garantire un prodotto di alta qualità. Tra queste soluzioni, gli additivi biocidi giocano un ruolo cruciale. Questi composti chimici sono utilizzati per prevenire la crescita di microorganismi che potrebbero deteriorare la carta e compromettere la sua sicurezza igienica. Questo articolo esplora la composizione, il meccanismo d'azione, le motivazioni per l'uso, le quantità impiegate, i vantaggi, gli svantaggi e l'impatto ambientale degli additivi biocidi nella produzione della carta riciclata.Composizione degli Additivi Biocidi Gli additivi biocidi sono una classe eterogenea di composti chimici progettati per eliminare o inibire la crescita di batteri, funghi e alghe che possono proliferare nella carta riciclata. I biocidi possono essere suddivisi in due categorie principali: organici e inorganici. Tra i composti organici, troviamo isotiazolinoni, fenoli e organosolfati, noti per la loro efficacia antimicrobica anche a basse concentrazioni. Gli isotiazolinoni, ad esempio, sono preferiti per la loro ampia gamma di attività antimicrobica e per la loro stabilità chimica. I composti inorganici includono sali di metalli come l'argento e il rame, che possiedono potenti proprietà antimicrobiche. Inoltre, con l'aumentare della sensibilità ambientale, si stanno sviluppando biocidi di origine naturale, come estratti vegetali con proprietà antimicrobiche, che offrono un'alternativa più ecologica.Meccanismo d'Azione degli Additivi BiocidiIl funzionamento degli additivi biocidi si basa su diversi meccanismi. Alcuni biocidi agiscono inibendo la sintesi delle proteine essenziali per la sopravvivenza dei microorganismi. Altri danneggiano le membrane cellulari, causando la lisi delle cellule e la conseguente morte dei microorganismi. Altri ancora interferiscono con la respirazione cellulare, impedendo la produzione di energia necessaria per la vita cellulare. Questi meccanismi d'azione rendono i biocidi estremamente efficaci nel controllo della proliferazione microbica.Motivazioni per l'Uso degli Additivi Biocidi L'utilizzo degli additivi biocidi nella produzione della carta riciclata è guidato da diverse necessità. In primo luogo, la carta riciclata è particolarmente vulnerabile alla crescita microbica a causa dei residui organici che possono essere presenti nei materiali riciclati. Senza l'uso di biocidi, questi microorganismi possono causare il deterioramento della carta, compromettendone la qualità. In secondo luogo, l'uso di biocidi assicura che la carta riciclata sia igienicamente sicura per l'uso. Ciò è particolarmente importante per applicazioni che richiedono alti standard igienici, come il confezionamento alimentare. Infine, i biocidi aiutano a prolungare la durata della carta riciclata, preservandone le proprietà fisiche e meccaniche.Quantità di Utilizzo degli Additivi BiocidiLa quantità di biocidi impiegata nella produzione della carta riciclata varia in base a diversi fattori, tra cui il tipo di biocida utilizzato e le specifiche esigenze del prodotto finale. In generale, le concentrazioni di biocidi sono comprese tra lo 0,01% e l'1% del peso totale della carta. L'obiettivo è sempre quello di utilizzare la quantità minima efficace per ridurre al minimo l'impatto ambientale.Vantaggi degli Additivi Biocidi L'uso di additivi biocidi nella produzione della carta riciclata offre numerosi vantaggi. Innanzitutto, garantiscono un'efficace protezione antimicrobica, prevenendo la crescita di batteri, funghi e alghe. Questo non solo migliora la qualità della carta, ma ne prolunga anche la durata. Inoltre, l'uso di biocidi assicura che la carta riciclata soddisfi gli standard igienici richiesti per molte applicazioni, migliorando la sicurezza del prodotto finale.Svantaggi degli Additivi Biocidi Tuttavia, l'uso di additivi biocidi non è privo di svantaggi. Gli additivi biocidi possono avere un impatto ambientale significativo se non gestiti correttamente. I residui di biocidi possono contaminare le acque, danneggiando gli ecosistemi acquatici e riducendo la biodiversità. Inoltre, alcuni biocidi possono essere tossici per l'uomo, richiedendo misure di sicurezza rigorose per i lavoratori coinvolti nella produzione della carta. Infine, l'uso continuativo di biocidi può portare allo sviluppo di resistenza microbica, riducendo l'efficacia degli additivi nel tempo.Impatto Ambientale L'uso di additivi biocidi nella produzione della carta riciclata comporta diverse implicazioni ambientali. I residui di biocidi possono finire nei corsi d'acqua, accumulandosi negli ecosistemi acquatici e influenzando negativamente la flora e la fauna. Alcuni biocidi sono difficili da degradare e possono persistere nell'ambiente per lunghi periodi, aumentando il rischio di contaminazione. Inoltre, l'esposizione ai biocidi può ridurre la biodiversità, colpendo organismi non bersaglio come alghe e batteri benefici. Un ulteriore problema è rappresentato dalla produzione di sottoprodotti tossici. Alcuni biocidi possono degradarsi in composti secondari ancora più tossici, aumentando il rischio per l'ambiente. Per mitigare questi impatti, l'industria della carta sta cercando di sviluppare biocidi più sicuri ed efficaci, con un minore impatto ambientale.Conclusioni Gli additivi biocidi sono essenziali per garantire la qualità e la sicurezza della carta riciclata. Tuttavia, il loro uso deve essere bilanciato con una attenta considerazione degli impatti ambientali e dei potenziali rischi per la salute. L'industria della carta sta facendo progressi significativi nello sviluppo di biocidi più sicuri ed ecocompatibili, utilizzando sempre più spesso biocidi naturali. L'adozione di pratiche sostenibili e l'uso di biocidi ecologici rappresentano passi importanti verso una produzione di carta riciclata più responsabile ed ecocompatibile.
SCOPRI DI PIU' Pellicole in PVC per Alimenti: Quali Contaminazioni Possibili?
Da molti anni gli alimenti possono essere porzionati attraverso un imballo costituito da una pellicola in PVCdi Marco ArezioE’ ormai nostra abitudine acquistare porzioni di cibo che il negoziante o la grande distribuzione confeziona attraverso una pellicola in PVC. Anche nelle nostre case, lotti parziali di cibo, vengono comunemente avvolti in queste pellicole per aumentare la durata della conservazione e salvaguardarne la qualità.Sebbene oggi esistano anche diverse pellicole per alimenti in PE, il mercato del PVC è ancora quello più importante per via di numerosi fattori tecno-economici. L’uso del polimero di PVC permette di realizzare una pellicola molto resistente, con una bassa permeabilità all’acqua e all’ossigeno, con una buona resistenza agli acidi e agli alcali diluiti. Inoltre, per un fatto del tutto pratico, le pellicole alimentari in PVC hanno una ottima capacità di confezionamento, saldandosi facilmente ad un piatto o ad una ciotola o su se stesso. Dal punto di vista economico, la presenza del cloro nel composto in PVC, fondamentale per la sua struttura chimica, riduce in modo sensibile il costo del prodotto finito, questo perché si configura un risparmio di etilene pari a circa il 50% rispetto all’uso del PE a parità di prodotto. Utilizzando il PVC è possibile inserire una serie di additivi che ne possono modificare le caratteristiche prestazionali, avendo la possibilità di creare, con un unico polimero, prodotti differenti. Vediamo gli additivi principali che vengono usati nell’industria del packaging: • Agenti anti blocking: riducono la tendenza all’adesività • Agenti anti appannamento: promuovono la formazione di un velo di liquido omogeneo e continuo • Antimicrobici: prevengono la crescita di microrganismi • Antiossidanti: Prevengono la degradazione del film dovuta all’atmosfera • Antistatici: Riducono l’accumulo di cariche elettriche che attraggono la polvere • Agenti rigonfianti: vengono impiegati per produrre schiume da materie plastiche • Catalizzatori: fanno iniziare la polimerizzazione nella produzione di resine plastiche • Coloranti: permettono la colorazione delle pellicole • Agenti accoppianti: favoriscono l’accoppiamento tra i pigmenti e i polimeri • Ritardanti di fiamma: riducono l’infiammabilità dei materiali che sono combustibili • Stabilizzatori di calore: riducono la degradazione del PVC in acido cloridrico • Lubrificanti: Riducono adesività tra il PVC e le parti metalliche • Plastificanti: migliorano la flessibilità, la lavorabilità e la dilatabilità Tutti questi additivi, ma specialmente i plastificanti, sono soggetti ad una strettissima normativa per permetterne l’uso in ambito alimentare. C’è da considerare che in commercio esistono circa 300 tipologie di plastificanti e quelli approvati per l’uso alimentare, sono soggetti alla normativa di disciplina igienica degli imballaggi, recipienti, utensili destinati a venire in contatto con le sostanze alimentari o con sostanze d’uso personale. Le sostanze che potrebbero trasferirsi dall’imballo all’alimento possiamo dividerle in tre categorie: • Sostanze aggiunte: sono principalmente rappresentate dagli additivi del PVC sopra elencati • Residui: rappresentano parti di materiale polimerico con incomplete reazioni (monomeri, catalizzatori, solventi, adesivi ecc.) • Prodotti di neo formazione: sono sostanze che si originano dalla decomposizione spontanea dei materiali o durante le operazioni di trasformazione in manufatto Queste sostanze definite di neoformazione, sono molto variabili tra loro, in funzione di molti fattori chimico-fisici che si possono presentare e che possono influire sull’eventuale trasferimento di sostanze all’alimento di difficile gestione e risoluzione.Categoria: notizie - tecnica - plastica - pellicole alimenti - PVC - packaging
SCOPRI DI PIU' EPS (Polistirolo Espanso) Riciclato: Da Dove Viene e Cosa E’
Come riciclare un materiale dai molteplici impieghi proveniente dai settori del packaging, edilizia e fooddi Marco ArezioL’EPS o più comunemente chiamato polistirolo espanso, è ottenuto dal polistirene per mezzo di un processo di polimerizzazione che si realizza attraverso una reazione chimica dello stirene. In fase di polimerizzazione, al polistirene vengono aggiunti degli additivi espandenti come il pentano, favorendo la nascita dell’EPS, che si presenta in piccole palline dall’aspetto vetroso e di granulometria differente. Portando poi le palline ad una temperatura di circa 90 °C attraverso l’uso del vapore, il gas in esse contenuto, innesca la loro espansione volumetrica pari a 20 - 50 volte il volume delle stesse. Terminata la fase espansiva si passa alla sinterizzazione delle palline, che consiste, sempre attraverso l’impiego di vapore a 110 - 120 °C, nella capacità di agglomerarsi tra loro, con la possibilità di creare blocchi monolitici. L’EPS così prodotto viene impiegato in molteplici settori, quali quelli degli isolanti in edilizia, per la protezione degli oggetti durante le fasi di imballo, e nel settore alimentare per la produzione di contenitori di varie tipologie. Questo larghissimo impiego multisettoriale, porta alla creazione di una grande quantità di rifiuti che devono essere correttamente gestiti, avviandoli al riciclo, in quanto l’EPS può essere un prodotto circolare.Come si ricicla l’EPS con il sistema meccanico La prima criticità che si incontra parlando di riciclo dell’EPS è il suo volume in rapporto con il suo peso, due elementi che determinano costi per il deposito degli scarti e per il loro trasporto. Infatti è un materiale molto leggero, circa 15-25 Kg. /m3 e molto voluminoso. Per questi motivi la prima fase del riciclo dell’EPS risiede nella sua riduzione volumetrica, attraverso la frantumazione degli scarti per via meccanica, in modo da ricavare pezzi irregolari con dimensioni da 2 a 10 cm. Terminata la fase della frantumazione si passa a quella della macinazione, che consiste nell’impiegare mulini a martelli o mulini a coltelli con alberi controrotanti, che hanno la capacità di ridurre l’EPS alle dimensioni desiderate. In alternativa alla macinazione, gli scarti di EPS frantumati possono essere compattati con presse specifiche, così da ridurne in modo monolitico il volume, portando il peso specifico tra i 300 e gli 800 Kg/m3. Se si opta per la macinazione degli scarti si ottiene una materia prima che può essere utilizzata per le fasi di estrusione, creando poi un polimero cristallo granulare con una fluidità alta, intorno a 14-18, utilizzabile per lo stampaggio ad iniezione. Per estrudere l’EPS è necessario dotarsi di un impianto di alimentazione forzata in quanto il materiale è molto leggero, inoltre è consigliabile dotarsi di un impianto di degasaggio per togliere i gas presenti all’interno della struttura cellulare. Se gli scarti macinati o compattati provengono dalla raccolta differenziata, quindi post consumo, sul nastro trasportatore è consigliabile inserire un magnete che possa intercettare eventuali elementi metallici presenti nel macinato. Inoltre è sempre opportuno setacciare il macinato in modo da eliminare eventuali impurità costituite da legno, carta, elementi non ferrosi che non vengono intercettati dai magneti. Ci sono altri sistemi di riciclo non meccanici per l’EPS che possono essere elencati qui di seguito: • Sistema del cracking molecolare per via termomeccanica • Sistema a microonde e infrarossi che genera un processo pirolitico controllato • Sistema di dissoluzione liquida che permette il recupero dell’EPS non contaminato
SCOPRI DI PIU' Lo scarto del pulper delle cartiere: un rifiuto o una risorsa?
Scarto del Pulper: Come Trasformarlo in Polimeri per lo Stampaggio nel 2026 di Marco Arezio | Aggiornato: Marzo 2026 | Lettura: ~9 min Le cartiere europee si trovano ogni anno di fronte a una sfida produttiva e ambientale crescente: gestire lo scarto del pulper, il residuo solido generato durante il riciclo della carta da recupero. Nel 2026, grazie all'evoluzione tecnologica e a un quadro normativo sempre più orientato all'economia circolare — in particolare il nuovo Regolamento Europeo sugli Imballaggi (PPWR, entrato in vigore nel 2025) — questo scarto non viene più considerato un rifiuto oneroso, ma una risorsa da valorizzare sotto forma di granulo polimerico LDPE riciclato. In questa guida aggiornata analizziamo il processo industriale, le tecnologie disponibili nel 2026, le criticità tecniche e i principali sbocchi di mercato per il polimero derivante dallo scarto del pulper. Che Cos'è lo Scarto del Pulper Il pulper è il cuore del processo di riciclo nelle cartiere: una vasca cilindrica in cui la carta da recupero viene immersa in acqua e sottoposta a intensa agitazione meccanica per separare le fibre cellulosiche dai materiali estranei. Il residuo solido che non può essere reintrodotto nel ciclo produttivo prende il nome di scarto del pulper (in inglese pulper waste o pulper rejects). Questo scarto è composto prevalentemente da alluminio e polietilene (PE) provenienti dagli imballaggi alimentari multimateriale come il Tetra Pak, i cartoni per bevande e gli imballi flessibili. Secondo i dati di settore aggiornati al 2025, circa l'8-12% in peso della carta in ingresso si trasforma in scarto del pulper, con picchi superiori nelle cartiere che trattano frazioni miste provenienti dalla raccolta differenziata urbana. A livello europeo, si stima che il settore cartario generi ogni anno oltre 4 milioni di tonnellate di pulper waste, con costi di smaltimento in discarica o incenerimento ancora molto elevati e normatively sempre meno ammissibili. Il Processo di Riciclo nelle Cartiere Europee nel 2026 Il processo industriale che porta alla formazione dello scarto del pulper si articola in fasi ben definite: • Macerazione in vasca: la carta da recupero viene introdotta nel pulper con acqua calda (40-60°C) e sottoposta ad azione meccanica rotante fino alla disgregazione delle fibre. • Filtrazione grossolana: griglie e vagli rotanti trattengono i materiali di grandi dimensioni (plastica rigida, metalli, legno). • Filtrazione fine: la fibra cellulosica in sospensione viene separata dai materiali leggeri attraverso centrifughe e screen pressurizzati. • Raccolta e disidratazione: il residuo, ancora ad alto contenuto di umidità (60-75%), viene disidratato tramite presse a vite o filtropresse prima del conferimento o della valorizzazione. Nel 2026, molte cartiere hanno integrato sistemi di pre-separazione automatica con sensori ottici NIR (Near Infrared) che incrementano la purezza del flusso polimerico già a monte del pulper, riducendo la percentuale di carta residua e aumentando la resa del granulo finale. Composizione e Caratteristiche del Pulper Waste La composizione dello scarto del pulper varia in funzione della tipologia di carta in ingresso. Una composizione media tipica (su secco) è la seguente: - Componente Percentuale media (su secco) - Polietilene (LDPE/LLDPE) 55 – 70% - Alluminio (lamina flessibile) 15 – 25% - Cellulosa residua (carta) 5 – 15% - Altri polimeri (PP, PS, ecc.) 2 – 8% - Umidità (sulla massa umida) 60 – 75%ACQUISTA IL MANUALE Tecnologie di Valorizzazione Disponibili nel 2026 Il 2026 segna un punto di maturazione tecnologica per il riciclo del pulper waste. Le principali filiere disponibili sono: 1. Granulazione del polimero LDPE (filiera principale) È la tecnologia più diffusa e consolidata. Il processo prevede: separazione meccanica e densimetrica, triturazione, lavaggio intensivo con acqua calda, essiccazione (essenziale per portare l'umidità sotto il 2%), filtrazione del fuso su reti a maglia fine e granulazione tramite testa di taglio sottoacqua (underwater pelletizing). Il granulo prodotto è classificato come LDPE riciclato con MFI compreso tra 1 e 3 g/10 min a 190°C/2,16 kg. 2. Recupero dell'alluminio tramite pirolisi (co-prodotto) Impianti avanzati di tipo Alurec o Thermovac consentono di separare l'alluminio dal PE tramite pirolisi a bassa temperatura (circa 450-500°C) in atmosfera inerte. L'alluminio viene recuperato con purezza superiore al 97%; il gas di pirolisi viene utilizzato come combustibile interno. Questa tecnologia, già in uso in Spagna, Portogallo e Brasile, si sta diffondendo in Italia e in Germania. 3. Compound e materiali tecnici Nel 2026 è in crescita la produzione di compound tecnici a partire dal granulo LDPE da pulper, miscelato con PP, HDPE o cariche minerali (CaCO3, talco) per ottenere materiali con specifiche meccaniche personalizzate. Alcuni produttori utilizzano compatibilizzanti reattivi (es. anidride maleica) per migliorare la coesione tra il PE e i residui di alluminio, incrementando la resistenza agli urti del manufatto finale. Criticità Tecnico-Produttive e Come Risolverle nel 2026 Le criticità già identificate nel 2020 restano attuali, ma nel 2026 disponiamo di soluzioni tecniche più mature ed efficaci: Criticità 1 – Elevata umidità iniziale (>60%) Problema: L'umidità elevata riduce la resa produttiva e genera difetti nel granulo. Soluzione 2026: Presse a vite ad alta pressione di ultima generazione abbattono l'umidità fino al 30-35%; sistemi di essiccazione a letto fluido o con aria calda completano l'abbattimento fino all'1-2% prima della granulazione, eliminando i problemi di degassificazione. Criticità 2 – Gas in fase di stampaggio Problema: L'umidità residua nel granulo provoca formazione di bolle e micropori nei manufatti stampati. Soluzione 2026: Estrusori bivite degassificanti con zone di ventilazione multiple abbattono la volatilità residua direttamente durante la granulazione, eliminando la necessità di una pre-essiccazione separata. Criticità 3 – Presenza di carta residua Problema: Le microparticelle di cellulosa intasano i filtri e formano micropori nel granulo. Soluzione 2026: Sistemi di filtrazione del fuso continua con cambiafiltro automatico (screen changer) a candela o a disco rotante, con maglie fino a 80-100 micron, garantiscono una filtrazione efficace senza fermate produttive. Criticità 4 – Presenza di alluminio e aspetto estetico Problema: Le lamelle di alluminio creano superfici eterogenee nel manufatto finale. Soluzione 2026: L'utilizzo di pigmenti opacizzanti a base di nero carbone o di masterbatch specifici consente di standardizzare l'estetica del prodotto. Alcuni trasformatori valorizzano l'effetto metallizzato come caratteristica estetica distintiva (effetto 'marble look'). Caratteristiche del Granulo LDPE da Pulper nel 2026 Il granulo derivante dalla valorizzazione dello scarto del pulper presenta, nel 2026, le seguenti caratteristiche tecniche standard: • Polimero base: LDPE con contenuto superiore al 90% • MFI (Melt Flow Index): 1-3 g/10 min a 190°C / 2,16 kg (ASTM D1238) • DSC: profilo regolare, temperatura di fusione 108-115°C • Contenuto di alluminio residuo: 2-8% in peso (lamelle flessibili) • Contenuto di cellulosa residua: <1% dopo filtrazione fine • Umidità: <0,5% post-essiccazione • Colore: grigio scuro / nero (con aggiunta di masterbatch) • Classificazione EWC: 19 12 04 (plastica e gomma) o 15 01 02 a seconda del regime Il granulo è normalmente commercializzato con scheda tecnica e, in alcuni casi, con dichiarazione di conformità alle linee guida RecyClass o con EPD (Environmental Product Declaration), sempre più richieste dagli acquirenti industriali europei. Applicazioni e Mercato del Granulo da Pulper nel 2026 Il granulo LDPE da scarto del pulper è indicato per applicazioni in cui la prestazione funzionale prevalga sull'estetica. Nel 2026, i principali sbocchi di mercato sono: • Bancali industriali in plastica riciclata (pallet): mercato in forte crescita grazie al PPWR, che richiede contenuto minimo di riciclato negli imballaggi industriali • Vasi, mastelli e contenitori per uso industriale e agricolo • Accessori e componenti per l'edilizia (profili, distanziatori, supporti) • Grigliati drenanti non carrabili e pavimentazioni permeabili • Tubi corrugati per drenaggio e protezione cavi • Compound con PP, HDPE o poliolefine per applicazioni meccaniche specifiche • Pannelli fonoassorbenti e antivibranti (applicazione emergente 2024-2026) Il prezzo di mercato del granulo LDPE da pulper si colloca, nel 2026, tra 200 e 400 €/t in funzione della qualità (percentuale LDPE, umidità, carta residua), con punte superiori per materiale certificato con EPD o secondo le linee guida RecyClass. Normativa Europea e Incentivi 2025-2026 Il contesto normativo europeo ha subito una trasformazione profonda tra il 2020 e il 2026: • Regolamento (UE) 2025/40 – PPWR: stabilisce obiettivi minimi di contenuto riciclato negli imballaggi (es. 35% per imballaggi in plastica rigida entro il 2030), creando domanda diretta per il granulo riciclato da pulper. • Direttiva SUP e aggiornamenti 2024: le restrizioni sulle plastiche monouso favoriscono i materiali riciclati durevoli. • CEAP 2.0 della Commissione Europea: il settore cartario è tra i settori prioritari per la simbiosi industriale. • Plastic Tax nazionale (MACSI): rende più competitivo l'uso di granulo riciclato rispetto al vergine. • Bandi PNRR per impianti di riciclo avanzato: alcune regioni italiane co-finanziano linee di valorizzazione del pulper waste. Le cartiere che implementano impianti interni di recupero possono accedere alla qualifica di End of Waste (EoW) per il granulo prodotto — secondo il D.Lgs. 116/2020 e successive circolari MASE — trasformando il rifiuto in un prodotto commercializzabile a tutti gli effetti. FAQ – Domande Frequenti Quanto scarto del pulper produce una cartiera media? Una cartiera che lavora 100.000 t/anno di carta da riciclo genera mediamente tra 8.000 e 12.000 t/anno di scarto del pulper umido, equivalenti a circa 3.000-5.000 t/anno di secco valorizzabile. Il granulo da pulper è food-grade? No, nella quasi totalità dei casi. La presenza di alluminio, cellulosa e la variabilità della composizione rendono il granulo da pulper non idoneo al contatto diretto con alimenti. Le applicazioni rimangono prevalentemente nel settore industriale, agricolo ed edilizio. È possibile aggiungere cariche minerali al granulo da pulper? Sì. Il profilo DSC regolare lo rende compatibile con l'aggiunta di cariche minerali come il carbonato di calcio (CaCO3), che riduce la flessibilità intrinseca dell'LDPE e migliora la rigidità del manufatto finale. Sono comuni anche talco e silice per applicazioni specifiche. Qual è il payback di un impianto di recupero del pulper? In base alle analisi di settore disponibili nel 2026, un impianto di media dimensione (5.000-10.000 t/anno) ha un payback compreso tra 3 e 6 anni, in funzione del costo attuale di smaltimento, del prezzo di mercato del granulo e degli incentivi pubblici disponibili. Qual è la differenza tra LDPE vergine e LDPE da pulper? L'LDPE da pulper presenta un MFI simile al vergine ma con la presenza residuale di alluminio (2-8%) e un colore non standardizzabile senza additivazione. È adatto a tutte le applicazioni non estetiche in cui non sia richiesta la purezza del vergine né la compatibilità food-contact. Conclusioni Nel 2026, la valorizzazione dello scarto del pulper non è più una scommessa tecnologica ma una realtà industriale consolidata. Le cartiere che scelgono di investire in impianti di recupero — o di affidarsi a operatori specializzati — riducono i costi di smaltimento, generano un flusso di ricavo aggiuntivo e migliorano il profilo di sostenibilità in un contesto normativo sempre più esigente. Le sfide tecniche (umidità, alluminio, qualità estetica) esistono ancora, ma sono oggi ampiamente gestibili con le tecnologie disponibili. La chiave del successo risiede nella qualità del processo di essiccazione e filtraggio, nella corretta caratterizzazione del granulo e nell'identificazione di mercati di sbocco coerenti con le sue caratteristiche. Hai bisogno di una consulenza sul riciclo del pulper o sulla valorizzazione degli scarti di cartiera? Contatta il team di esperti in economia circolare e riciclo delle materie plastiche. Tag: scarto pulper, riciclo carta, LDPE riciclato, polimeri da cartiera, economia circolare, granulo polimerico, Tetra Pak riciclo, pulper waste, imballaggi multimateriale, normativa PPWR 2025, End of Waste cartiera Categoria: Tecnica | Carta | Riciclo | Economia Circolare | Normativa Europea
SCOPRI DI PIU' Le Bottiglie in Plastica Possono Cedere Sostanze all’Acqua Contenuta?
Scopriamolo verificando l’acqua contenuta in una bottiglia di PET utilizzando il naso elettronicodi Marco Arezio Il packaging delle bibite e dell’acqua minerale è passata, nel giro di pochi anni, dalle bottiglie di vetro a quelle di plastica per una serie di importanti di fattori che hanno fatto di questo sistema di imbottigliamento il più usato in assoluto al mondo. Intorno alle bottiglie di plastica, in particolar modo al suo materiale primario, il PET, si sono sviluppate campagne di sostegno e campagne di denigrazione tra le più aspre, giocate tra i produttori di bibite, i produttori di materie prime, la distribuzione e il cittadino. I temi fortemente discussi sono ambientali, da una parte, rivendicando una sorta di patente di inquinatori da parte dell’opinione pubblica verso i produttori di bottiglie in PET, a causa della massiccia presenza nei mari dei prodotti usa e getta. E’ ovvio a tutti che i produttori di bottiglie in plastica non hanno nessuna parte a questo disastro ambientale che è da attribuire al consumatore finale, che non si preoccupa di conferire la bottiglia vuota a centri di riciclo o a provvedere al suo riutilizzo. Dall’altra parte i produttori di bibite hanno identificato nella bottiglia in plastica, tra l’altro, oggi, costituita da una parte di materiale riciclato, un grande vantaggio in termini di costi di produzione, di risparmio sulla logistica e di un impatto ambientale, in fase di produzione, minore rispetto ad altri materiali per il packaging. Ma c’è un’altra questione da considerare, e cioè il rapporto tra la bottiglia in plastica e il suo contenuto, l’acqua per esempio, rapporto che è un matrimonio solidale finché l’acqua non viene utilizzata dal consumatore. Durante la permanenza dell’acqua nelle bottiglie di plastica, tra il momento dell’imbottigliamento e il momento del suo consumo, la bottiglia può ricevere gli effetti della luce, dell’irraggiamento solare e dell’aumento delle temperature della plastica sotto l’effetto del sole. Ogni modifica delle condizioni standard della plastica, caldo, freddo, luce, tempo di vita della bottiglia, che possono modificare la struttura della plastica, potrebbero essere condivisibile con l’acqua contenuta che il consumatore di beve. Come facciamo a sapere se elementi volatili che nascono a seguito delle possibili mutazioni della plastica si trasmettano o meno nell’acqua? Non assaggiandola, in quanto alcune sostanze che potrebbero essere cedute possono essere insapori, non guardandola controluce, perché alcune sostanze potrebbero essere non visibili ad occhio nudo. Oggi abbiamo a disposizione uno strumento di laboratorio di piccole dimensioni ma efficacissimo, chiamato naso elettronico, che analizza in modo scientifico gli elementi volatili dei materiali. Attraverso la campionatura di porzioni di acqua contenute in varie bottiglie in plastica si inseriscono le provette nel naso elettronico e, in modo automatico, si riscaldano i campioni creando delle parti volatili che vengono intercettate da un gascromatografo (GC), che dialoga con uno spettrometro a mobilità ionica (IMS), i quali ci restituiscono un esame tridimensionale delle parti volatili contenute nell’acqua andando ad indentificare esattamente la quantità e la tipologia chimica dei composti contenuti. Cosa beviamo dunque? Acqua o altro? Ce lo dirà il naso elettronico.Categoria: notizie - tecnica - plastica - riciclo - PET - packaging - bottiglie
SCOPRI DI PIU' Inchiostri Serigrafici Ecologici: Rivoluzione Verde nella Stampa
Guida Completa ai Benefici Ambientali e Operativi degli Inchiostri Sostenibili di Marco ArezioLa crescente consapevolezza ambientale e le normative sempre più stringenti hanno spinto l'industria della stampa serigrafica verso l'adozione di inchiostri più sostenibili. Gli inchiostri serigrafici ecologici rappresentano una risposta innovativa e responsabile a questa esigenza, coniugando performance di stampa di alto livello con un impatto ambientale ridotto. In questo articolo, esploreremo la natura, la produzione e i vantaggi degli inchiostri serigrafici ecologici rispetto alle alternative tradizionali. Definizione e Tipologie degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici sono formulazioni speciali progettate per ridurre al minimo l'impatto ambientale associato alla produzione, all'uso e allo smaltimento degli inchiostri utilizzati nell'industria della stampa serigrafica. Questa categoria di inchiostri si distingue per l'uso di componenti meno nocivi, sostenibili e, ove possibile, derivati da fonti rinnovabili. La definizione di "ecologico" abbraccia una gamma di attributi, inclusa la riduzione dell'uso di sostanze tossiche, la diminuzione delle emissioni di composti organici volatili (COV) e l'impiego di materiali biodegradabili o riciclabili. Tipologie di Inchiostri Serigrafici Ecologici La diversificazione degli inchiostri serigrafici ecologici permette loro di rispondere a esigenze specifiche di sostenibilità e applicazione, comprendendo principalmente: Inchiostri a Base d'Acqua Questi inchiostri utilizzano l'acqua come solvente principale, sostituendo in larga misura i solventi a base di petrolio. Sono meno volatili e tossici rispetto ai loro omologhi solventi. Sono particolarmente adatti per la stampa su tessuti, carta e cartone, dove l'assorbimento del materiale compensa la minore velocità di asciugatura rispetto agli inchiostri a solvente.Inchiostri UV Gli inchiostri UV induriscono o polimerizzano quando esposti a luce ultravioletta. Questo processo trasforma l'inchiostro da liquido a solido senza l'evaporazione di solventi, eliminando quasi completamente le emissioni di COV. Questi inchiostri trovano impiego in una vasta gamma di supporti, inclusi plastica, metallo, vetro e legno, grazie alla loro eccellente adesione e durabilità.Inchiostri a Base di Soia e Vegetali Composti principalmente da oli vegetali (come l'olio di soia), questi inchiostri sostituiscono gli oli minerali e i solventi derivati dal petrolio. Offrono una stampa di alta qualità con una minore dipendenza dalle risorse fossili. Sono ideali per la stampa su carta e cartone, offrendo una buona definizione di stampa e contribuendo a facilitare il riciclo del materiale stampato.Vantaggi Comuni Nonostante le differenze, tutte queste tipologie condividono vantaggi chiave che le rendono preferibili in un contesto ecologico: Minore Impatto Ambientale: Riducono le emissioni nocive e l'utilizzo di risorse non rinnovabili. Sicurezza e Salute sul Lavoro: Diminuiscono l'esposizione a sostanze pericolose per gli operatori. Compatibilità con Normative Ambientali: Aiutano le aziende a rispettare standard e regolamenti ambientali sempre più rigorosi. La scelta tra queste tipologie dipende dalle specifiche esigenze di applicazione, dalla sostenibilità desiderata e dalle caratteristiche del materiale da stampare. L'evoluzione continua della tecnologia degli inchiostri serigrafici ecologici promette ulteriori miglioramenti in termini di prestazioni e impatto ambientale, spingendo l'industria verso pratiche più sostenibili. Dove e come si usano gli inchiostri serigrafici Gli inchiostri serigrafici trovano applicazione in una vasta gamma di settori e su diversi tipi di materiali, grazie alla loro versatilità e alla capacità di offrire stampe di alta qualità su superfici diverse. Di seguito, vengono esplorate alcune delle principali aree di applicazione degli inchiostri serigrafici: Tessile La serigrafia è una tecnica ampiamente utilizzata nel settore tessile per la decorazione di capi di abbigliamento, tessuti per arredamento e accessori. Gli inchiostri serigrafici a base d'acqua, in particolare, sono molto popolari per la stampa su tessuti, poiché sono meno nocivi per l'ambiente e per chi indossa i capi stampati. Carta e Cartone Gli inchiostri serigrafici vengono utilizzati per la stampa su carta e cartone in una varietà di applicazioni, inclusi imballaggi, poster, cartoline, e materiale promozionale. La serigrafia consente di ottenere effetti particolari, come finiture lucide, metallizzate o con texture, che aggiungono valore agli oggetti stampati. Elettronica Nel settore elettronico, gli inchiostri serigrafici sono impiegati per la stampa di circuiti stampati, tastiere a membrana, display e componenti elettronici vari. In questo ambito, sono spesso utilizzati inchiostri conduttivi e inchiostri UV per le loro proprietà specifiche, come la conducibilità elettrica o la resistenza a solventi e abrasioni. Vetro e Ceramica La serigrafia è utilizzata anche nella decorazione di vetro e ceramica, per esempio in bottiglie, bicchieri, piastrelle e stoviglie. Gli inchiostri utilizzati in queste applicazioni devono resistere ad alte temperature e a processi di cottura, mantenendo la brillantezza e la fedeltà dei colori. Industria Pubblicitaria e Segnaletica Gli inchiostri serigrafici sono ideali per la produzione di insegne, adesivi, striscioni, e materiale promozionale grazie alla loro durabilità esterna e alla resistenza agli agenti atmosferici. Questa applicazione sfrutta la capacità della serigrafia di stampare su materiali plastici e metallici, oltre che su supporti più tradizionali. Articoli Promozionali Oggetti promozionali come penne, chiavette USB, gadget e articoli da regalo sono spesso decorati utilizzando la serigrafia. La tecnica consente di applicare loghi e messaggi promozionali su superfici di forme e materiali diversi, con elevata precisione e qualità. Processo di Produzione degli Inchiostri Serigrafici Ecologici Il processo di produzione degli inchiostri serigrafici ecologici rappresenta un'espressione di impegno verso la sostenibilità e l'innovazione nell'industria della stampa. Questo processo si distingue per l'enfasi sulla selezione di materie prime meno impattanti sull'ambiente, l'ottimizzazione dei processi produttivi per ridurre sprechi e consumi energetici, e l'attenzione alla sicurezza e alla salute degli operatori. Vediamo in dettaglio le fasi principali: Selezione delle Materie Prime La prima fase nel processo di produzione degli inchiostri serigrafici ecologici riguarda la selezione accurata delle materie prime. Questa include: Pigmenti Ecocompatibili: Si opta per pigmenti non tossici e preferibilmente di origine naturale o meno impattanti sull'ambiente rispetto ai tradizionali pigmenti sintetici. Leganti Naturali o Biodegradabili: Gli oli vegetali (come l'olio di soia) o altre sostanze naturali vengono utilizzati come leganti al posto di quelli derivati da petrolio. Solventi a Basso Impatto Ambientale: Nei casi in cui è necessario l'utilizzo di solventi, si preferiscono quelli con bassa volatilità e minore tossicità, come l'acqua nei inchiostri a base d'acqua. Formulazione dell'Inchiostro Durante la fase di formulazione, gli ingredienti selezionati vengono miscelati secondo proporzioni precise per ottenere le caratteristiche desiderate dell'inchiostro, come viscosità, colore, e resistenza. Questo processo richiede competenze tecniche specifiche per bilanciare le proprietà ecologiche dell'inchiostro con le necessità di performance nella stampa.Produzione e Controllo Qualità Una volta formulato, l'inchiostro subisce un processo di produzione che può includere passaggi come la molatura per ridurre le dimensioni dei pigmenti e migliorare la finitura, e l'omogeneizzazione per assicurare una distribuzione uniforme dei componenti. Durante tutto il processo produttivo, vengono applicati rigidi controlli di qualità per garantire che l'inchiostro finale rispetti le specifiche tecniche e ambientali. Imballaggio e Distribuzione Gli inchiostri serigrafici ecologici vengono poi imballati in contenitori appositamente scelti per minimizzare l'impatto ambientale, preferendo materiali riciclati o riciclabili. La distribuzione è pianificata in modo da ridurre le emissioni di CO2, ad esempio raggruppando le spedizioni o utilizzando mezzi di trasporto ecocompatibili. Problematiche ed Innovazioni La produzione di inchiostri serigrafici ecologici presenta diverse problematiche, come il mantenimento delle prestazioni di stampa a livelli comparabili con quelli degli inchiostri tradizionali pur rispettando i criteri ecologici. L'innovazione costante nei materiali e nelle tecniche di produzione è fondamentale per superare questi problemi, rendendo gli inchiostri ecologici una scelta sempre più valida per l'industria della stampa. Vantaggi Ambientali e Operativi degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici offrono una serie di vantaggi significativi rispetto ai loro omologhi tradizionali, non solo dal punto di vista ambientale ma anche in termini operativi. Questi benefici riflettono l'importanza crescente della sostenibilità nelle decisioni di produzione e acquisto, senza trascurare l'efficienza e la qualità del processo di stampa. Vantaggi Ambientali Riduzione delle Emissioni Nocive Gli inchiostri ecologici minimizzano o eliminano del tutto l'uso di solventi volatili, responsabili delle emissioni di composti organici volatili (COV) nell'atmosfera. Questo non solo riduce l'inquinamento dell'aria ma contribuisce anche a migliorare la qualità dell'ambiente di lavoro, riducendo l'esposizione dei lavoratori a sostanze potenzialmente nocive. Minor Impatto sulla Salute e Sicurezza La composizione più sicura degli inchiostri serigrafici ecologici riduce il rischio di reazioni allergiche, problemi respiratori e altri problemi di salute legati all'uso di sostanze chimiche aggressive. Ciò significa anche che possono essere necessarie meno misure di protezione individuale e di ventilazione, rendendo l'ambiente di lavoro più sicuro e piacevole. Uso Sostenibile delle Risorse L'impiego di materie prime rinnovabili, come oli vegetali, e di pigmenti meno impattanti sull'ambiente, promuove l'uso sostenibile delle risorse. Inoltre, l'elevata biodegradabilità di molti inchiostri ecologici facilita il processo di smaltimento, riducendo l'impronta ecologica del prodotto finito. Vantaggi Operativi Efficienza nella Pulizia e Manutenzione Gli inchiostri a base d'acqua e UV richiedono procedure di pulizia meno aggressive rispetto agli inchiostri a base solvente. Ciò si traduce in minori tempi di fermo macchina e riduzione dell'uso di sostanze chimiche per la pulizia, con un conseguente abbattimento dei costi operativi e un minor impatto ambientale. Versatilità e Qualità di Stampa Nonostante la loro natura ecologica, gli inchiostri serigrafici ecologici offrono un'eccellente qualità di stampa, con colori vivaci e buona resistenza nel tempo. Sono adatti a una vasta gamma di supporti, inclusi tessuti, carta, plastica e metallo, offrendo così grande versatilità agli operatori del settore. Compatibilità con Normative Ambientali L'utilizzo di inchiostri ecologici facilita il rispetto delle normative ambientali sempre più stringenti, aiutando le aziende a evitare sanzioni e a migliorare la propria immagine presso i consumatori, sempre più attenti alla sostenibilità. Confronto con Gli Inchiostri Tradizionali La transizione verso l'utilizzo di inchiostri serigrafici ecologici rappresenta una svolta significativa per l'industria della stampa, rispondendo alla crescente esigenza di sostenibilità ambientale. Per comprendere meglio il valore aggiunto degli inchiostri ecologici, è utile esaminare le differenze principali rispetto agli inchiostri serigrafici tradizionali sotto vari aspetti. Composizione Chimica Inchiostri Tradizionali: Tradizionalmente, gli inchiostri serigrafici sono formulati con una base di solventi volatili, pigmenti sintetici, e resine derivati dal petrolio, che possono emettere composti organici volatili (COV) nocivi per l'ambiente e la salute umana. Inchiostri Ecologici: Al contrario, gli inchiostri ecologici sono sviluppati con l'intento di ridurre o eliminare la presenza di tali sostanze nocive. Utilizzano solventi a base d'acqua, oli vegetali, pigmenti naturali o meno tossici, e leganti biodegradabili, risultando in emissioni significativamente ridotte di COV. Impatto Ambientale Inchiostri Tradizionali: L'uso di solventi e componenti a base di petrolio comporta un elevato impatto ambientale, dalla produzione allo smaltimento, includendo rischi di contaminazione dell'aria, dell'acqua e del suolo. Inchiostri Ecologici: Gli inchiostri serigrafici ecologici minimizzano l'impatto ambientale in tutte le fasi del loro ciclo di vita. La loro produzione, uso, e smaltimento presentano rischi ambientali molto più bassi, grazie all'utilizzo di materie prime rinnovabili e alla ridotta tossicità. Salute e Sicurezza sul Lavoro Inchiostri Tradizionali: L'esposizione a lungo termine ai solventi e ad altri componenti tossici degli inchiostri tradizionali può avere effetti negativi sulla salute degli operatori, richiedendo l'uso di dispositivi di protezione individuale e sistemi di ventilazione adeguati. Inchiostri Ecologici: La formulazione più sicura degli inchiostri ecologici riduce il rischio di problemi di salute e migliora le condizioni di lavoro, limitando la necessità di misure di protezione e ventilazione specialistiche. Prestazioni e Applicabilità Inchiostri Tradizionali: Gli inchiostri tradizionali sono noti per la loro durata, resistenza alle intemperie, e versatilità su diverse superfici. Queste caratteristiche li hanno resi la scelta prevalente in molte applicazioni industriali e commerciali. Inchiostri Ecologici: Sebbene in passato gli inchiostri ecologici potessero presentare limitazioni in termini di prestazioni rispetto agli inchiostri tradizionali, i recenti sviluppi tecnologici hanno notevolmente migliorato la loro qualità, resistenza e versatilità, rendendoli competitivi in molteplici applicazioni. Costi Inchiostri Tradizionali: Generalmente, gli inchiostri tradizionali hanno un costo inferiore rispetto alle varianti ecologiche, principalmente a causa della diffusa disponibilità e del minor costo delle materie prime a base di petrolio. Inchiostri Ecologici: Gli inchiostri ecologici possono presentare un costo iniziale più elevato, dato il prezzo più alto delle materie prime sostenibili e dei processi produttivi meno inquinanti. Tuttavia, questo costo è spesso compensato dai benefici in termini di salute, sicurezza e conformità ambientale, oltre che da un miglioramento dell'immagine aziendale.
SCOPRI DI PIU'
