






 Cosa è e come si costruisce una camera anecoica: tecnologia, materiali e innovazioni sostenibili
Un viaggio nella progettazione di camere anecoiche, dallo scopo alle tecniche di isolamento acustico ed elettromagnetico, con un focus sull’uso di materiali riciclati per un futuro più sostenibiledi Marco ArezioUna camera anecoica è uno spazio progettato per eliminare il più possibile i riflessi delle onde sonore o elettromagnetiche, garantendo un ambiente controllato e "senza eco". Queste camere vengono ampiamente utilizzate nel campo della ricerca acustica, nella progettazione di apparecchiature elettroniche, e per testare il comportamento dei materiali e dei prodotti in condizioni di isolamento acustico. Vediamo insieme come si costruisce una camera anecoica, qual è il suo scopo, quali materiali vengono utilizzati e se è possibile integrare materiali riciclati nel processo di costruzione. Scopo di una camera anecoica Lo scopo principale di una camera anecoica è quello di creare un ambiente che minimizzi o elimini la riflessione di onde sonore o elettromagnetiche. Ciò consente di effettuare misurazioni precise, non influenzate dall'interferenza esterna o dalle riflessioni ambientali. In particolare, nel campo dell'acustica, queste camere consentono di valutare il comportamento di apparecchiature audio, altoparlanti e microfoni in condizioni estremamente controllate, permettendo ai tecnici di rilevare anche i suoni più deboli e di monitorare l'interazione tra suono e oggetti senza l'influenza dell'eco. Nel campo dell'elettromagnetismo, queste stanze vengono utilizzate per testare le emissioni elettromagnetiche e l'interferenza di dispositivi elettronici, permettendo di capire come un dispositivo si comporta in ambienti reali e come evitare la contaminazione da segnali indesiderati. Le camere anecoiche possono essere totali o parziali. Una camera anecoica totale è in grado di assorbire tutte le onde sonore o elettromagnetiche, creando un ambiente praticamente privo di rumore. Invece, una camera semi-anecoica consente la riflessione delle onde da una o più superfici (spesso il pavimento), il che è utile in alcune applicazioni di test specifici. Struttura e design di una camera anecoica Costruire una camera anecoica richiede un design molto specifico. Le camere sono generalmente stanze completamente isolate dall’ambiente esterno e rivestite con materiali che assorbono le onde sonore o elettromagnetiche. Isolamento dal mondo esterno: La prima fase nella costruzione di una camera anecoica è quella di isolare acusticamente ed elettromagneticamente lo spazio dal mondo esterno. Questo significa progettare pareti, soffitti e pavimenti che impediscano a rumori esterni o interferenze elettromagnetiche di entrare nella stanza. Le pareti sono spesso realizzate con diversi strati di materiali ad alta densità, come il cemento o l’acciaio, combinati con materiali isolanti come schiume e fibre minerali. Assorbimento delle onde sonore o elettromagnetiche: L'aspetto più distintivo delle camere anecoiche è la loro capacità di assorbire onde sonore o elettromagnetiche. Questo viene realizzato attraverso l'uso di particolari rivestimenti. Per le camere acustiche, le pareti sono rivestite con cunei di schiuma ad alta densità, disposti a forma di piramide. Questi cunei riducono progressivamente l'energia delle onde sonore, impedendone il rimbalzo e assorbendo il suono. Per le camere elettromagnetiche, vengono utilizzati materiali speciali, come i tessuti schermanti e i rivestimenti conduttivi, che possono assorbire le onde elettromagnetiche e impedirne la riflessione. Pavimenti sospesi e grigliati: Una caratteristica peculiare delle camere anecoiche è la costruzione di pavimenti "sospesi" o grigliati, che permettono il passaggio delle onde sonore o elettromagnetiche. In questo modo si evita che il pavimento rifletta tali onde, permettendo una maggiore precisione nei test. Questo tipo di pavimento può essere realizzato con reti metalliche o materiali rigidi perforati. I materiali utilizzati per una camera anecoica La scelta dei materiali è un aspetto cruciale nella costruzione di una camera anecoica. Nel caso di una camera acustica, il materiale più comune utilizzato per l'assorbimento del suono è la schiuma poliuretanica. Questa schiuma viene modellata in cunei o piramidi che interrompono e assorbono il suono in modo progressivo. Altri materiali utilizzati includono fibre minerali, materiali fonoassorbenti a base di polimeri e rivestimenti in tessuto. Questi materiali sono altamente efficaci per garantire un assorbimento quasi totale delle onde sonore. Per le camere elettromagnetiche, i materiali principali includono schermi metallici (come fogli di rame o alluminio) e rivestimenti conduttivi che impediscono la riflessione delle onde. Inoltre, vengono impiegati materiali compositi con proprietà elettromagnetiche specifiche per assorbire le onde elettromagnetiche a frequenze specifiche. Uso di materiali riciclati Negli ultimi anni, si sta esplorando sempre più la possibilità di utilizzare materiali riciclati nella costruzione di camere anecoiche, specialmente in quelle acustiche. Alcuni dei materiali riciclati più promettenti includono: Schiume riciclate: In alcune camere acustiche, si stanno utilizzando schiume riciclate da materassi o altri prodotti in poliuretano. Queste schiume, opportunamente trattate e modellate, possono offrire prestazioni comparabili alle schiume vergini, riducendo però l’impatto ambientale della costruzione. Fibre riciclate: Le fibre riciclate, come quelle provenienti dal riciclo di abiti o materiali tessili, possono essere utilizzate come riempimento per pannelli fonoassorbenti. Questi pannelli possono essere impiegati sia per l'isolamento acustico che per la schermatura elettromagnetica, se combinati con materiali conduttivi. Materiali compositi: Nel campo della schermatura elettromagnetica, è in corso la sperimentazione di materiali compositi a base di plastica riciclata e polveri metalliche. Questi materiali, oltre a essere più sostenibili, possono offrire buone prestazioni in termini di assorbimento e schermatura delle onde elettromagnetiche. Legno riciclato: Anche se meno comune nelle camere anecoiche moderne, alcune strutture potrebbero utilizzare legno riciclato o materiali di recupero per la costruzione di alcune componenti, specialmente nelle prime fasi di isolamento. Tuttavia, è necessario garantire che il legno o i materiali derivati non compromettano l’assorbimento delle onde sonore o elettromagnetiche. Problematiche nell'uso di materiali riciclati L'integrazione di materiali riciclati nella costruzione di camere anecoiche presenta alcune problematiche. In primo luogo, i materiali riciclati devono garantire le stesse prestazioni dei materiali vergini in termini di assorbimento e isolamento, e questo non è sempre facile da ottenere. Inoltre, c’è la necessità di mantenere standard elevati di pulizia e controllo, poiché anche piccole irregolarità possono influenzare i risultati dei test eseguiti nella camera. Inoltre, non tutti i materiali riciclati sono adatti a resistere nel tempo in ambienti soggetti a un uso continuo e prolungato. La durabilità e la resistenza all’usura sono aspetti fondamentali, specialmente nelle camere anecoiche utilizzate per test industriali di lunga durata. Conclusioni Le camere anecoiche rappresentano una delle tecnologie più avanzate per la misurazione di fenomeni acustici ed elettromagnetici. La loro costruzione richiede l’uso di materiali specifici per l’assorbimento delle onde sonore o elettromagnetiche, e la possibilità di utilizzare materiali riciclati è una strada promettente, anche se con alcune limitazioni tecniche. L'integrazione di materiali riciclati, pur offrendo vantaggi dal punto di vista della sostenibilità ambientale, richiede un'attenta valutazione delle prestazioni e della durabilità. Tuttavia, con l’avanzamento delle tecnologie di riciclo e con una crescente attenzione alla sostenibilità, è probabile che nei prossimi anni vedremo sempre più camere anecoiche costruite con materiali eco-compatibili, senza sacrificare le prestazioni richieste per i test avanzati.© Riproduzione Vietata
SCOPRI DI PIU' Carbonato di Calcio e Talco nelle Vernici: Funzioni, Proprietà e Storia di due Additivi Fondamentali
Un’analisi sull’impiego dei riempitivi minerali che migliorano prestazioni, durata e sostenibilità delle vernicidi Marco ArezioIl carbonato di calcio è uno dei minerali più diffusi al mondo, presente in formazioni geologiche calcaree e marmoree. Le sue varianti cristalline principali sono calcite, aragonite e vaterite, che differiscono per struttura interna ma non per composizione chimica. Nell’industria delle vernici si utilizza soprattutto in due forme: quella macinata, detta GCC (Ground Calcium Carbonate), ottenuta dalla riduzione meccanica della roccia calcarea, e quella precipitata, o PCC (Precipitated Calcium Carbonate), prodotta industrialmente attraverso reazioni chimiche controllate.Il GCC ha granulometrie variabili, generalmente comprese tra 1 e 20 µm, ed è scelto per applicazioni dove il costo contenuto e la resa riempitiva sono prioritari. Il PCC, invece, possiede particelle di dimensioni sub-micrometriche (
SCOPRI DI PIU'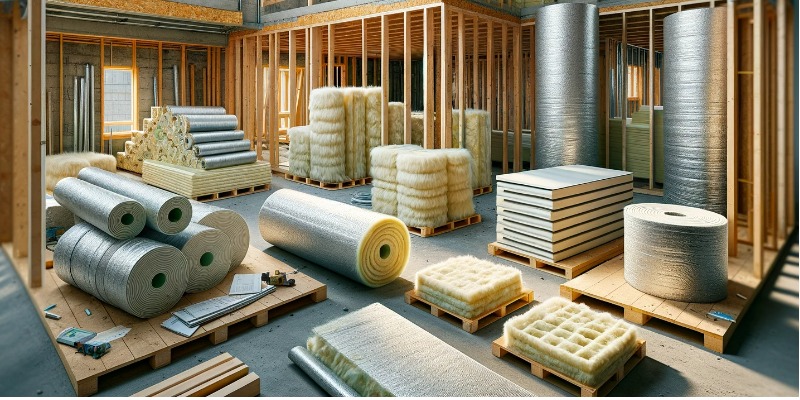 Produzione e Caratteristiche Termo-Acustiche degli Isolanti in Fibra di Poliestere Riciclata
Impiego di Isolanti in Fibra di Poliestere Riciclata: Rivoluzionare l'Isolamento Termo-Acustico nell'Edilizia Sostenibiledi Marco ArezioNell'ambito dell'economia circolare, gli isolanti termo-acustici prodotti con fibre di poliestere riciclate rappresentano una soluzione innovativa e sostenibile per l'edilizia moderna. Questi materiali non solo contribuiscono alla riduzione dell'impatto ambientale, ma offrono anche prestazioni competitive rispetto agli isolanti tradizionali. In questo articolo, esploreremo la produzione, le caratteristiche, l'utilizzo, il confronto con altri isolanti termo-acustici riciclati, la riciclabilità e l'installazione di questi materiali. Produzione della Fibra di Poliestere RiciclataLa produzione di isolanti termo-acustici in fibre di poliestere riciclate inizia con la raccolta di PET (tereftalato di polietilene), normalmente proveniente dalle bottiglie di plastica e imballaggi. Questi rifiuti vengono puliti, triturati e trasformati in fiocchi e successivamente fusi e filati in fibre. Le fibre di poliestere riciclate sono poi cardate e agugliate per formare dei pannelli o rotoli isolanti. Questo processo da fibra riciclata, non solo riduce la quantità di rifiuti in discarica, ma riduce anche il consumo energetico e le emissioni di CO2 rispetto alla produzione di poliestere vergine. Caratteristiche Termo-Acustiche Gli isolanti in fibra di poliestere riciclata offrono eccellenti proprietà termo-acustiche. Grazie alla loro struttura fibrosa, questi materiali hanno una bassa conducibilità termica, che li rende efficaci nel limitare il trasferimento di calore. Ciò contribuisce a migliorare l'efficienza energetica degli edifici, riducendo la necessità di riscaldamento in inverno e di raffrescamento in estate. Dal punto di vista acustico, le fibre di poliestere assorbono e disperdono le onde sonore, migliorando così il comfort acustico all'interno degli spazi abitativi. Utilizzo in EdiliziaGli isolanti termo-acustici in fibra di poliestere riciclata trovano impiego in una vasta gamma di applicazioni nell'edilizia, dalla coibentazione di pareti, tetti e solai, all'isolamento di pavimenti e condotte HVAC. La loro versatilità e facilità di installazione li rendono adatti sia a nuove costruzioni che a progetti di ristrutturazione. Confronto con Altri Isolanti Termo-Acustici Riciclati Rispetto ad altri isolanti termo-acustici riciclati, come quelli in lana di roccia o fibra di vetro, gli isolanti in fibre di poliestere riciclate offrono vantaggi significativi in termini di sostenibilità e salute. Sono privi di leganti chimici nocivi, non irritano la pelle o le vie respiratorie durante l'installazione e sono completamente riciclabili a fine vita. Tuttavia, è importante considerare che ogni materiale ha le sue specifiche proprietà e applicazioni ottimali, e la scelta dovrebbe essere basata su una valutazione complessiva delle esigenze di isolamento, del contesto di utilizzo e degli obiettivi di sostenibilità. Riciclabilità Uno degli aspetti più rilevanti degli isolanti in fibra di poliestere riciclata è la loro riciclabilità. A fine vita, possono essere facilmente raccolti e reintrodotti nel ciclo produttivo per creare nuovi prodotti, contribuendo a ridurre ulteriormente l'impronta ecologica dell'edilizia. Questo ciclo chiuso è fondamentale per promuovere un'economia circolare nel settore delle costruzioni. Installazione L'installazione degli isolanti termo-acustici in fibre di poliestere riciclate è relativamente semplice e non richiede attrezzature speciali. I materiali possono essere tagliati a misura e adattati agli spazi da isolare. È importante seguire le migliori pratiche per garantire l'efficacia dell'isolamento, come la corretta sigillatura dei giunti e l'evitamento di ponti termici. Gli isolanti termo-acustici in fibre di poliestere riciclate sono disponibili in vari formati in commercio, adattandosi così a diverse esigenze di applicazione nell'edilizia. Questi materiali combinano sostenibilità con elevate prestazioni di isolamento, rendendoli una scelta popolare per progetti di costruzione e ristrutturazione orientati all'efficienza energetica e al comfort abitativo. Di seguito, esploriamo i formati disponibili e i valori di isolamento tipici associati a questi prodotti. Formati Disponibili Pannelli Rigidi o Semi-rigidi: Questi sono tra i formati più comuni e sono utilizzati per l'isolamento di pareti, tetti, solai e pavimenti. Offrono una buona resistenza alla compressione e sono facili da installare, tagliare e adattare alle diverse strutture edilizie. Rotoli: Flessibili e facili da dispiegare, i rotoli sono ideali per l'isolamento di grandi superfici, come tetti a falda e sottotetti. Possono essere facilmente tagliati per adattarsi a spazi irregolari, offrendo un'installazione rapida e efficiente. Battiscopa: Specificamente progettati per l'isolamento acustico di pareti divisorie interne e solai, questi formati offrono un'eccellente riduzione del trasferimento di suono tra le unità abitative o le stanze. Fiocchi: Usati per l'isolamento soffiato, i fiocchi sono particolarmente adatti per riempire cavità irregolari o difficili da raggiungere, come gli spazi tra le travi dei tetti. Materassini Acustici: Specializzati per l'isolamento acustico, questi prodotti sono spesso utilizzati in studi di registrazione, cinema in casa e altre applicazioni dove il controllo del suono è critico. Valori di Isolamento Termo-AcusticoI valori di isolamento degli isolanti termo-acustici in fibre di poliestere riciclate variano a seconda dello spessore e della densità del materiale. Ecco alcuni valori tipici: Conducibilità Termica (λ): La conducibilità termica di questi materiali si aggira comunemente intorno a 0,038 - 0,040 W/(m·K), che indica una buona capacità di limitare il flusso di calore attraverso l'isolante. Resistenza Termica (R): La resistenza termica, espressa in m²K/W, dipende dallo spessore del materiale isolante. Per esempio, un pannello di 100 mm di spessore con una conducibilità termica di 0,038 W/(m·K) avrà una resistenza termica di circa 2,63 m²K/W, offrendo un buon livello di isolamento termico. Coefficiente di Assorbimento Acustico (α): Questo valore varia a seconda della frequenza del suono, ma gli isolanti in poliestere riciclati possono raggiungere coefficienti di assorbimento acustico superiori a 0,8 (su una scala da 0 a 1) in specifiche bande di frequenza, indicando un'elevata capacità di assorbire il suono. Indice di Riduzione del Suono (Rw): Gli isolanti in fibre di poliestere possono avere indici Rw che variano significativamente, con valori che possono superare i 50 dB per configurazioni ottimali, indicando un'eccellente capacità di riduzione del trasferimento di suono attraverso le strutture isolate. Conclusione Gli isolanti termo-acustici in fibre di poliestere riciclate offrono una combinazione di versatilità, prestazioni e sostenibilità, rendendoli adatti a un'ampia gamma di applicazioni nell'edilizia moderna. La disponibilità in diversi formati assicura che possano essere impiegati in vari contesti di costruzione, mentre i loro valori di isolamento li rendono una scelta efficace per migliorare l'efficienza energetica e il comfort abitativo. La scelta del formato e dello spessore appropriati dipenderà dalle specifiche esigenze del progetto e dagli obiettivi di isolamento desiderati.
SCOPRI DI PIU' Tegole Bituminose Riciclate: Innovazione Sostenibile nel Settore Edile
Scopri i Benefici Ambientali, Tecnici ed Economici delle Coperture in Tegole Bituminose Riciclate di Marco ArezioNel panorama dell'edilizia moderna, l'attenzione verso soluzioni sostenibili e rispettose dell'ambiente ha portato alla riscoperta e innovazione di materiali e tecnologie tradizionali, tra cui spiccano le tegole bituminose realizzate con materiali riciclati. Questo articolo si propone di esplorare, attraverso cinque punti dedicati, le diverse facce di questa soluzione di copertura: dalla sua natura e processo produttivo, passando per le tecniche di montaggio, ai vantaggi tecnici, economici e ambientali, fino alle strategie di riciclo e gestione a fine vita. L'obiettivo è fornire una panoramica completa che evidenzi non solo l'importanza delle tegole bituminose riciclate nell'edilizia sostenibile ma anche come queste si inseriscono in un più ampio contesto di economia circolare e rispetto ambientale. Cosa Sono le Tegole Bituminose Realizzate con Materiali Riciclati Le tegole bituminose ricavate da materiali riciclati costituiscono una soluzione innovativa nel panorama delle coperture edilizie, offrendo una risposta efficace alle crescenti esigenze di sostenibilità ambientale. Queste tegole mantengono le proprietà di resistenza e durabilità tipiche delle tegole bituminose tradizionali, ma si distinguono per l'impiego di materiali recuperati, contribuendo significativamente alla riduzione dei rifiuti e all'uso efficiente delle risorse.Composizione e Materiali Le tegole bituminose sono composte principalmente da bitume, un derivato del petrolio, rinforzato con fibre di vetro o cellulosa, e ricoperte da granuli minerali che forniscono colore e ulteriore protezione. Nella versione eco-sostenibile, parte dei componenti tradizionali viene sostituita con materiali riciclati: plastica, gomma da pneumatici fuori uso, scarti di asfalto, e vetro. Questi materiali, altrimenti destinati alla discarica, vengono trattati e riutilizzati, riducendo l'impatto ambientale associato alla produzione delle tegole.Vantaggi Ambientali L'utilizzo di materiali riciclati nelle tegole bituminose presenta diversi benefici ambientali: Riduzione dei Rifiuti: L'incorporazione di materiali riciclati contribuisce a diminuire la quantità di rifiuti inviati alle discariche. Conservazione delle Risorse: Diminuisce la necessità di estrarre e processare materie prime, preservando le risorse naturali. Riduzione delle Emissioni: Il processo produttivo delle tegole riciclate, in genere, richiede meno energia rispetto alla produzione di tegole tradizionali, contribuendo alla riduzione delle emissioni di gas serra.Processo di RicicloIl processo di riciclo per la produzione di tegole bituminose include diverse fasi: Raccolta e Selezione: I materiali destinati al riciclo, come pneumatici fuori uso e plastica, vengono raccolti e accuratamente selezionati per eliminare impurità. Trattamento: I materiali selezionati vengono poi triturati o fusi, a seconda della loro natura, per ottenere una forma utilizzabile nella produzione delle tegole. Integrazione nel Processo Produttivo: I materiali riciclati trattati vengono miscelati con bitume e altri componenti per formare la massa da cui saranno ricavate le tegole.Contributo alla Sostenibilità L'adozione di tegole bituminose realizzate con materiali riciclati rappresenta un importante passo avanti verso la sostenibilità nel settore delle coperture. Queste soluzioni non solo rispondono alle esigenze funzionali ed estetiche ma promuovono anche un modello di economia circolare, in cui i materiali mantengono il loro valore attraverso cicli successivi di uso e riutilizzo, riducendo l'impatto ambientale complessivo. In conclusione, le tegole bituminose ricavate da materiali riciclati incarnano un esempio emblematico di come le pratiche di sostenibilità possano essere integrate efficacemente nel settore dell'edilizia, offrendo prodotti che sono al contempo ecologici, funzionali, e duraturi. La loro diffusione rappresenta una strategia vincente per contribuire alla protezione dell'ambiente, promuovendo al contempo l'innovazione e la resilienza nel settore delle costruzioni. Processo Produttivo delle Tegole Bituminose con Materiali Riciclati Il processo produttivo delle tegole bituminose realizzate con materiali riciclati rappresenta un'eccellente dimostrazione di come l'innovazione tecnologica possa incontrare la sostenibilità. Questo processo non solo mira a produrre un materiale da costruzione resistente e affidabile ma si impegna anche a ridurre l'impatto ambientale attraverso l'uso efficiente di risorse riciclate.Selezione e Preparazione dei Materiali Riciclati Il punto di partenza è la selezione accurata dei materiali riciclati, che devono rispondere a criteri di qualità ben definiti per garantire la performance del prodotto finale. Materiali come plastica, gomma da pneumatici e scarti di asfalto vengono raccolti da centri di riciclaggio certificati. Plastica: Viene triturata in piccoli pezzi e pulita per rimuovere contaminanti. Gomma dagli Pneumatici: Dopo essere stata triturata, la gomma subisce un processo di liberazione dalle fibre metalliche e tessili. Scarti di Asfalto: Vengono macinati fino a raggiungere la granulometria desiderata.Miscelazione con Bitume I materiali preparati vengono quindi miscelati con il bitume. Questa fase richiede un controllo preciso della temperatura per assicurare che il bitume e i materiali riciclati si legano efficacemente, formando una miscela omogenea. La proporzione tra bitume e materiali riciclati varia a seconda delle specifiche tecniche desiderate per la tegola finale.Formazione della Tegola La miscela ottenuta viene poi trasferita su una linea di produzione dove avviene il processo di formazione della tegola: Impregnazione del Rinforzo: Un tappeto di fibre di vetro o cellulosa passa attraverso un bagno di miscela bituminosa, assorbendola e garantendo la struttura portante della tegola. Stratificazione: Vengono aggiunti strati successivi di miscela per aumentare lo spessore e le proprietà fisiche della tegola. Raffreddamento e Taglio: Dopo la stratificazione, la tegola viene raffreddata e tagliata nelle dimensioni desiderate.Aggiunta di Granuli Minerali Una volta formata la base della tegola, sulla superficie viene applicato uno strato di granuli minerali. Questi non solo conferiscono colore e estetica alla tegola ma migliorano anche la resistenza agli UV e alle intemperie. In alcune varianti, i granuli possono essere sostituiti o integrati con materiali riciclati finemente macinati.Controllo Qualità Ogni fase del processo produttivo è sottoposta a rigorosi controlli di qualità per assicurare che le tegole soddisfino gli standard richiesti in termini di resistenza, durabilità, e prestazioni. Vengono eseguiti test per verificare l'aderenza, la flessibilità, e la resistenza agli agenti atmosferici.Impatto Ambientale del Processo Produttivo Il processo produttivo delle tegole bituminose con materiali riciclati è progettato per minimizzare l'impatto ambientale. L'uso di materiali riciclati riduce la dipendenza dalle risorse naturali e diminuisce la quantità di rifiuti destinati alle discariche. Inoltre, l'ottimizzazione energetica delle fasi produttive contribuisce a ridurre le emissioni di CO2, rendendo il processo più sostenibile. Montaggio delle Tegole Bituminose Realizzate con Materiali Riciclati Il montaggio delle tegole bituminose riciclate rappresenta una fase critica che determina la funzionalità, l'estetica e la durabilità della copertura. Questo capitolo esplora le pratiche ottimali di installazione, integrando considerazioni architettoniche che influenzano la scelta e l'applicazione di questi materiali.Preparazione della Superficie Prima di procedere con il montaggio delle tegole, è essenziale preparare adeguatamente la superficie di copertura. Questo include: Pulizia: Rimozione di detriti, vecchie tegole, o altri materiali dalla superficie di copertura. Ispezione: Verifica dell'integrità della struttura portante e dell'eventuale presenza di aree danneggiate che necessitano di riparazione. Impermeabilizzazione: Applicazione di uno strato di sottocopertura impermeabile per proteggere ulteriormente l'edificio da infiltrazioni d'acqua.Linee Guida per il Montaggio Il montaggio delle tegole bituminose riciclate segue procedure specifiche che garantiscono la massima efficacia: Posizionamento Iniziale: Le tegole devono essere posizionate partendo dal bordo inferiore del tetto, procedendo verso l'alto. Questo assicura una sovrapposizione ottimale che favorisce il deflusso dell'acqua. Fissaggio: Le tegole vengono fissate alla superficie di copertura mediante chiodi o adesivi specifici. È importante seguire le indicazioni del produttore per il numero e la disposizione dei punti di fissaggio. Allineamento: Mantenere un allineamento preciso delle tegole è cruciale per l'aspetto estetico e la funzionalità del tetto. L'uso di linee guida o di strumenti di misurazione può aiutare a garantire l'uniformità dell'installazione.Considerazioni Architettoniche Durante il montaggio delle tegole bituminose riciclate, diverse considerazioni architettoniche devono essere prese in conto: Design del Tetto: La forma e la pendenza del tetto influenzano la scelta delle tegole e delle tecniche di installazione. Tetti con pendenze elevate o con molte interruzioni (camini, lucernari, ecc.) richiedono una pianificazione dettagliata per assicurare l'integrità della copertura. Estetica: La varietà di colori e texture disponibili permette di integrare le tegole con l'architettura dell'edificio, contribuendo all'armonia estetica complessiva. La selezione deve considerare il contesto ambientale e le normative locali, se presenti. Ventilazione del Tetto: Una corretta ventilazione sotto la superficie di copertura è fondamentale per prevenire l'accumulo di umidità e prolungare la vita delle tegole. La progettazione architettonica deve includere soluzioni per la ventilazione adeguata. Vantaggi delle Tegole Bituminose Riciclate Rispetto ad Altre Coperture Le tegole bituminose realizzate con materiali riciclati offrono numerosi vantaggi rispetto ad altre soluzioni di copertura, sia da un punto di vista tecnico ed economico che ambientale. La comparazione con altre tipologie di coperture impermeabili evidenzia l'efficacia di questa soluzione innovativa nel contesto dell'edilizia sostenibile. Vantaggi Tecnici Durabilità: Le tegole bituminose riciclate sono estremamente resistenti agli agenti atmosferici, tra cui pioggia, neve, e raggi UV, garantendo una lunga vita utile della copertura. Facilità di Installazione: La leggerezza e la flessibilità delle tegole bituminose facilitano il montaggio su una vasta gamma di strutture edilizie, riducendo i tempi e i costi di installazione. Versatilità Estetica: Disponibili in vari colori e texture, permettono una facile integrazione con l'architettura dell'edificio. Comparazione con Altre CopertureTegole in Ceramica o Cemento: Pur offrendo un'estetica tradizionale e una buona durabilità, sono generalmente più pesanti e costose, sia in termini di materiale che di installazione. Coperture Metalliche: Anche se resistenti e leggere, possono essere più costose e richiedere una manutenzione specifica per prevenire la corrosione. Membrane EPDM (Etilene Propilene Diene Monomero): Sebbene offrano una buona impermeabilizzazione, non forniscono la stessa varietà estetica delle tegole bituminose e possono essere più impegnative da installare su tetti con molte interruzioni. Vantaggi Economici Costo-Efficienza: Le tegole bituminose riciclate sono spesso più economiche rispetto ad altre soluzioni di copertura, grazie ai minori costi di materiale e alla facilità di installazione. Manutenzione: Richiedono una manutenzione limitata, contribuendo a ridurre i costi nel lungo termine. Vantaggi Ambientali Riduzione dei Rifiuti: L'uso di materiali riciclati nel loro processo produttivo contribuisce significativamente alla riduzione della quantità di rifiuti destinati alle discariche. Minore Impatto Ambientale: La produzione di tegole bituminose riciclate comporta, in genere, un consumo energetico inferiore e minori emissioni di CO2 rispetto alla produzione di tegole tradizionali o di altri materiali da copertura. Comparazione Ambientale Tegole in Ceramica o Cemento: Sebbene possano avere una lunga vita utile, il loro processo produttivo è energivoro e produce un'impronta di carbonio significativamente più alta. Coperture Metalliche: Possono essere riciclate al termine della loro vita utile, ma la loro produzione richiede grande quantità di energia e risorse. Membrane EPDM: Nonostante siano durevoli, la produzione di EPDM è basata su idrocarburi, e il materiale è meno facilmente riciclabile alla fine della vita utile rispetto alle tegole bituminose riciclate. Riciclo e Fine Vita delle Tegole Bituminose Realizzate con Materiali Riciclati Il ciclo di vita delle tegole bituminose non termina con la loro rimozione dal tetto. Queste possono essere riciclate e riutilizzate in vari modi, contribuendo significativamente alla riduzione dell'impatto ambientale del settore delle costruzioni. Il processo di riciclo è articolato in diverse fasi, ciascuna delle quali svolge un ruolo cruciale nel trasformare le tegole usate in risorse preziose per nuovi utilizzi. Raccolta e Trasporto Il processo inizia con la raccolta delle tegole bituminose rimosse durante lavori di ristrutturazione o demolizione. Queste vengono quindi trasportate a impianti di riciclaggio specializzati. È importante che il trasporto sia organizzato in modo efficiente per minimizzare l'impatto ambientale e i costi associati. Selezione e Pulizia All'arrivo all'impianto di riciclaggio, le tegole sono soggette a un processo di selezione per separare eventuali materiali non riciclabili o contaminanti. Successivamente, vengono pulite per rimuovere chiodi, residui di adesivo e altri detriti. Triturazione Una volta pulite, le tegole vengono triturate in piccoli pezzi o granuli. Questo processo è fondamentale per facilitare la successiva fase di trasformazione. La dimensione dei frammenti è attentamente controllata per soddisfare i requisiti specifici dei vari utilizzi finali. Ulteriore Elaborazione I frammenti di tegola possono subire ulteriori processi di elaborazione, a seconda delle necessità. Questo può includere la separazione di ulteriori materiali, come la fibra di vetro dal bitume, o trattamenti per modificare le proprietà chimico-fisiche dei materiali riciclati. Riutilizzo I materiali riciclati trovano impiego in una varietà di applicazioni, che includono: Asfalto per le Strade: I granuli di tegola bituminosa riciclata possono essere integrati nell'asfalto utilizzato per la pavimentazione stradale, migliorando la resistenza e la durata del manto stradale. Nuove Coperture: Parte del materiale riciclato può essere riutilizzato nella produzione di nuove tegole bituminose, contribuendo a ridurre il consumo di risorse vergini. Sottofondi per Pavimentazioni: I frammenti di tegola possono essere usati come materiale per sottofondi in progetti di pavimentazione, offrendo una soluzione economica e sostenibile. Libri e Manuali Tecnici "Materiali da costruzione sostenibili" di Paolo Fumagalli. Questo testo, disponibile in italiano, offre una panoramica completa sui materiali da costruzione eco-compatibili, con un focus particolare sul riciclo e sul riutilizzo dei materiali nel settore edile, inclusa una sezione sulle tegole bituminose riciclate. "Sustainable Construction: Green Building Design and Delivery" di Charles J. Kibert. Benché in inglese, questo libro è una risorsa chiave per comprendere i principi della costruzione sostenibile, inclusi i materiali riciclati per le coperture e le loro implicazioni ambientali. "Recycling of Roofing Materials", articolo presente sul Journal of Green Building. Questo studio, sebbene in inglese, approfondisce il processo di riciclaggio delle tegole bituminose e il loro impatto ambientale, fornendo dati e analisi dettagliate. "L'impiego di materiali riciclati nell'edilizia: normative, prestazioni e casi studio" – Un articolo disponibile attraverso le risorse universitarie italiane, che esplora le normative italiane ed europee relative all'utilizzo di materiali riciclati in edilizia, inclusi i casi studio sulle tegole bituminose.
SCOPRI DI PIU' Disarmanti Biodegradabili: Innovazione Sostenibile per l'Industria delle Costruzioni
Come i disarmanti ecologici stanno riducendo l'impatto ambientale e migliorando la sicurezza dei lavoratori di Marco ArezioNegli ultimi anni, l'industria delle costruzioni sta cambiando volto, diventando sempre più attenta all'ambiente. Uno degli aspetti interessanti di questa trasformazione è l'introduzione dei disarmanti biodegradabili. Se non sei del settore, potresti chiederti: cosa sono esattamente e perché sono così importanti? Che cosa sono i disarmanti biodegradabili? In pratica, i disarmanti sono quei prodotti che si applicano sulle casseforme (le strutture temporanee che contengono il calcestruzzo fino a quando non si indurisce) per evitare che si attacchi. Immagina di fare un dolce e usare la carta forno per staccarlo facilmente dalla teglia: il concetto è lo stesso. Tradizionalmente, questi prodotti erano fatti con sostanze chimiche derivate dal petrolio. Tuttavia, questi disarmanti possono essere piuttosto dannosi per l'ambiente e non particolarmente sicuri per chi li maneggia. Ed è qui che entrano in gioco i disarmanti biodegradabili. Sono formulati con ingredienti naturali o sintetici che si decompongono rapidamente e completamente nell'ambiente, riducendo così il rischio di inquinamento. Perché scegliere i disarmanti biodegradabili? Minore impatto ambientale: I disarmanti biodegradabili si decompongono in sostanze innocue, riducendo il rischio di contaminazione del suolo e delle acque. Questo è fondamentale in un'epoca in cui la sostenibilità è sempre più importante. Sicurezza per i lavoratori: Senza solventi e additivi chimici nocivi, questi disarmanti sono molto più sicuri da maneggiare. Questo significa meno rischi per chi lavora nei cantieri. Prestazioni efficaci: Nonostante siano più eco-friendly, i disarmanti biodegradabili funzionano altrettanto bene dei loro omologhi tradizionali, garantendo una facile sformatura del calcestruzzo e preservando la qualità delle superfici. Certificazioni ambientali: Usare disarmanti biodegradabili può aiutare i progetti di costruzione a ottenere certificazioni come LEED o BREEAM, dimostrando un impegno verso pratiche di costruzione sostenibili. Tipi di disarmanti biodegradabili Ci sono diverse categorie di disarmanti biodegradabili: Oli vegetali: Derivati da piante come la soia, il girasole o il mais. Questi oli sono raffinati per migliorare le loro proprietà di sformatura e sono completamente biodegradabili. A base d'acqua: Utilizzano l'acqua come componente principale, eliminando la necessità di solventi chimici. Sono biodegradabili e sicuri per l'ambiente, ma possono richiedere applicazioni più frequenti. Polimeri biodegradabili: Utilizzano polimeri sintetici che si decompongono naturalmente. Offrono una protezione duratura e una buona facilità di sformatura. Cere naturali: Derivate da risorse naturali, creano una barriera efficace tra il calcestruzzo e le casseforme, facilitando la sformatura e migliorando la qualità delle superfici. Come funzionano i disarmanti biodegradabili? Il loro funzionamento è piuttosto semplice: creano una barriera sottile ma efficace tra il calcestruzzo e la cassaforma, impedendo al calcestruzzo di aderire alla superficie della cassaforma stessa. Questa barriera è sufficientemente resistente durante il processo di indurimento del calcestruzzo, ma si decompone rapidamente una volta esposta agli agenti ambientali. Dove si usano i disarmanti biodegradabili? Questi disarmanti possono essere utilizzati in moltissime situazioni diverse: Edilizia residenziale: Perfetti per progetti di case ecologiche. Edilizia commerciale: Utili in edifici commerciali che cercano certificazioni ambientali. Infrastrutture pubbliche: Adatti per ponti, strade e altre infrastrutture. Progetti in aree sensibili: Essenziali per cantieri vicino a corpi idrici o in aree protette. Ricerca e sviluppo La ricerca sui disarmanti biodegradabili è un campo in continua evoluzione. Le università e gli istituti di ricerca collaborano con le aziende del settore per sviluppare formulazioni sempre più efficaci e sicure. Alcuni degli obiettivi principali della ricerca includono il miglioramento delle prestazioni, l'analisi dell'impatto ambientale e la sicurezza per i lavoratori. Conclusioni L'adozione di disarmanti biodegradabili rappresenta un passo avanti significativo verso un'edilizia più sostenibile. Questi prodotti non solo riducono l'impatto ambientale, ma migliorano anche la sicurezza e le condizioni di lavoro. Con il mondo sempre più orientato verso la sostenibilità, l'uso di disarmanti biodegradabili è destinato a diventare sempre più diffuso, promuovendo pratiche di costruzione che rispettano l'ambiente e la salute umana.
SCOPRI DI PIU' Certificazioni sui Masselli in PVC Riciclati per Pavimentazioni
di Marco ArezioIl massello in PVC riciclato è un prodotto che sposa pienamente il concetto di economia circolare in quanto la materia prima che lo costituisce viene dal recupero delle guaine dei cavi elettrici. Questo materiale viene selezionato, macinato e avviato all’impianto di produzione dei masselli.Un elemento costruttivo dalla forma ad incastro che permette di creare pavimentazioni portanti per il traffico veicolare senza pesare sulla bilancia della sostenibilità ambientale attraverso l’uso di risorse naturali come gli inerti o i materiali estrattivi che costituiscono il cemento. Inoltre contribuisce alla riduzione dei rifiuti plastici nell’ambiente in quanto il PVC morbido recuperato viene utilizzato al 100% nel prodotto finito. Quando si parla di prodotto riciclato bisogna ricordare che oltre ad assicurare la circolarità delle materie prime di scarto, il massello autobloccante a fine vita, rimane una materia prima importante e quindi sarà nuovamente riciclato senza creare rifiuti. Inoltre le caratteristiche tecniche del prodotto realizzato sono di notevole valenza in quanto hanno delle caratteristiche costruttive estremamente importanti nell’ottica di una pavimentazione carrabile o pedonale che altri materiali tradizionali non hanno. Per le caratteristiche tecniche e i sistemi di impiego e posa vi rimando all’articolo specifico. In questa sede trattiamo le certificazioni che il prodotto ha raggiunto attraverso tests ufficiali presso il Politecnico di Torino, l’Istituto Galileo Ferraris di Torino e il Ministero dell’Interno: Resistenza all’abrasione (norma UNI 8298/9) mediante abrasimetro Taber: • Valore medio di perdita di massa 370 mg. Mola abrasiva tipo CS10 caricata con 10N • Valore medio di perdita di massa 442 mg. Mola abrasiva tipo CS17 caricata con 10N • Valore medio di perdita di massa 472 mg. Mola abrasiva tipo H.22 caricata con 10N • Valore medio di perdita di massa 576 mg. Mola abrasiva tipo H.18 caricata con 10N Resistenza alla flessione (punti 3.1 e 3.2 del DM 3/6/68) • Valore medio di resistenza a flessione 2,17 N/mm2 Resistenza a compressione, rilevando il carico applicato in corrispondenza delle deformazioni verticali del 10% e del 20% dello spessore iniziale dei provini, nonché al verificarsi delle prime fessurazioni e del collasso: • Riduzione di spessore del 10% = (104,58KN -9 6,6KN – 80,10 KN) • Riduzione di spessore del 20% = (173,40 KN – 170,10 KN – 155,37 KN) • Carico di fessurazione = (236,40 KN – 228,12 KN – 228,12 KN) • Carico di Collasso = (303,54 KN – 295, 80 KN – 256,26 KN) Penetrazione dopo 1 minuto a 25 °C (UNI 5574/3.5) • Valore medio della penetrazione 1,08 mm.Penetrazione dopo 10 minuti a 25 °C (UNI 5574/3.5) • Valore medio della penetrazione 1,355 mm.Penetrazione dopo 30 secondi a 45 °C (UNI 5574/3.5) • Valore medio della penetrazione 1,075 mm. Scivolosità con metodo BCRA, riferimento legge n°13 D:M: 14/6/89 n° 236 per la misurazione del coefficiente di attrito dinamico, valore prescritto > 0,4: • Elemento scivolante di cuoio asciutto: 0,585 • Elemento scivolante in gomma su pavimento bagnato: 0,78 Stabilità dimensionale UNI 5574 (variazioni dimensionali %) misurate su due direzioni ortogonali dopo 6 ore a 80 °C: • Prima direzione +0,178 / -0,666 / -0,079 • Seconda Direzione -0,477 / -1,113 / -0,154 • Prima direzione +0,596 / -1,067 / 0,436 • Seconda direzione +584 / -0,499 / -0,651 Impronta residua UNI 5574- 3.7 alla temperatura di 25 °C: • Valore medio impronta residua 0,52 mm. Conduttività termica apparente UNI 7745: • Lamda 0,141 W (mK) Resistenza elettrica – Isolamento superficiale CEI 64,4 (1973) Temperatura 21 °C e umidità 30%: • Misura 1 < 2x10 (12°) Ohm • Misura 2 > 2x10 (12°) Ohm • Misura 3 < 3x10(12°) OhmResistenza elettrica – Isolamento attraverso lo spessore del materiale CEI 64.4 (1973) Temperatura 21 °C e umidità 30%: • Misura 1 < 5x11 (11°) Ohm • Misura 2 > 3x10 (11°) Ohm • Misura 3 < 3x10 (11°) Ohm Resistenza alla bruciatura di sigaretta UNI 8298/7 con effetti indotti: • Sigaretta 1: carbonizzazione e rigonfiamento 0,30 mm. medio = Tempo T0 autospegnimento / 671 / autospegnimento • Sigaretta 2: carbonizzazione e rigonfiamento 0,35 mm. medio = Tempo T0 675 / 665 / 660 • Sigaretta 3: carbonizzazione e rigonfiamento 0,37 mm. medio = Tempo T0 690 / 748 / 705 Reazione al fuoco e omologazione per la prevenzione agli incendi rilasciata dal Ministero dell’Interno: • Metodo CSE RF 2/75/A: Categoria 1 (uno) • Metodo CSE RF 2/77: Categoria 1 (uno) Sulla base dei risultati delle prove il prodotto è assegnabile alla classe di reazione al fuoco 1 (uno) Analisi sull’Eluato Allegato 3 del D.M. 22/1/1998: • Rame Cu mg/l: media prove 0,05 • Zinco Zn mg/l: media prove 3 • Piombo Pb mg/l: media prove 50Categoria: notizie - tecnica - plastica - riciclo - PVC - masselli autobloccanti - certificazioni
SCOPRI DI PIU'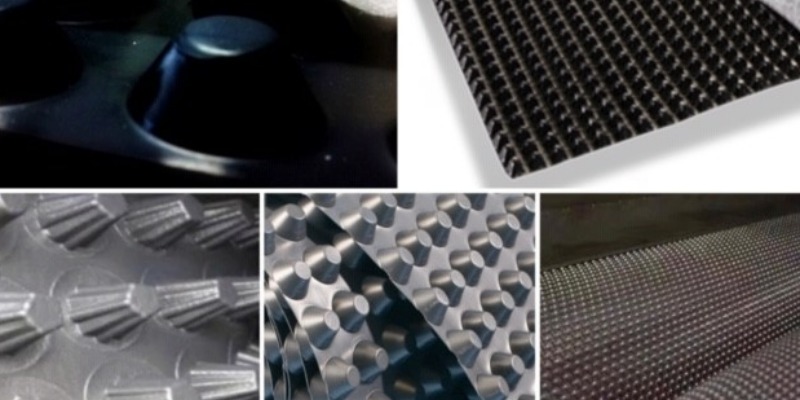 Membrane bugnate prodotte con hdpe riciclato
Come scegliere e produrre una membrana bugnata performante con un granulo in HDPE riciclatodi Marco ArezioLa funzione delle membrane bugnate protettive, in HDPE riciclato nel campo dell’impermeabilizzazione edilizia è conosciuta da molti anni anche se probabilmente non tutti conoscono le molteplici opportunità di utilizzo di questo utile elemento separatore-protettore-impermeabilizzante. Le membrane si dividono: Per conformazione geometrica delle bugne Per altezza delle stesse rispetto alla suolaPer spessore della suola Per grammatura al metro quadratoPer resistenza meccanica a compressione e a trazionePer gli eventuali accoppiati che si possono installare in fase di produzioneTessuti non tessuti in poliestereTessuti non tessuti in polipropileneTessuti in polietilene reticolatoReti porta intonacoFogli lisci in PE di scorrimento Per utilizzo in edilizia Non ci soffermeremo in questa sede sui vari utilizzi ai quali la membrana si presta per migliorare tecnicamente il lavoro, ma su aspetti legati alle materie prime che vengono utilizzate per la produzione del manufatto e al risvolto qualitativo dello stesso, producendo il prodotto con macchine da estrusione a testa piana. In passato si producevano membrane bugnate standard, di comune utilizzo, da 600 grammi al mq. utilizzando resina in HDPE vergine che dava prestazioni tecniche costanti e qualità fisica del prodotto eccellente. Verso la fine degli anni 90 e gli inizi degli anni 2000, la forte crescita della domanda del prodotto ha spinto l’incremento dell’offerta sul mercato con conseguente tensione sui prezzi, spingendo i produttori ad un uso massiccio e quasi esclusivo di granuli in HDPE rigenerati per la produzione. Parallelamente, sempre nell’ottica di una accresciuta conflittualità dei prezzi, si sono offerte membrane bugnate con grammature al mq. da 500-450 e 400. La riduzione di grammatura e l’utilizzo di granuli rigenerati può portare ad una performance meccanica decisamente sotto le attese relativamente agli impieghi per cui i progettisti li hanno prescritte. Per ovviare a questo duplice problema, in relazione alle materie prime da impiegare nella produzione, si deve fare attenzione ad alcuni punti basilari: • L’input normalmente usato è composto da bottiglie e flaconi in HDPE proveniente dalla raccolta differenziata nei quali si trovano tappi in PP che ha un comportamento peggiorativo nella qualità della membrana. Una % di PP elevata porta ad una marcata fragilità del manufatto, specialmente in fase di resistenza all’ancoraggio nella fase di re-interro del piano di fondazione. La riduzione delle % di PP si risolvono attraverso l’uso di macchine separatrici a lettura ottica. • La fase di lavaggio del macinato proveniente dai flaconi di HDPE è importante in quanto il permanere di piccoli residui rigidi nello stesso, in quantità elevate, potrebbero non essere fermati completamente dai filtri in fase di estrusione e quindi essere inglobati nei granuli che, impiegati per la produzione di membrane con spessori di 0,4-0,5 mm., potrebbero facilitare la formazione di buchi sulla superficie del prodotto con la conseguenza di una perdita di impermeabilità e resistenza alla trazione. Quindi un buon lavaggio per decantazione e a rotazione, unito alla scelta di filtri e cambia-filtri in continuo, aiuta ad avere un granulo pulito. • L’utilizzo di cariche minerali per aumentare la resistenza meccanica delle bugne, riducendo l’impiego, in peso, del polimero in HDPE, al fine di ridurre il costo della materia prima, può essere virtuoso fino ad una soglia, conosciuta, oltre la quale il prodotto aumenta in modo importante la fragilità e la vetrosità riducendo le caratteristiche meccaniche richieste.In relazione all’impiego nelle opere edili della membrane bugnate si elencano alcuni fattori fondamentali: • Per la posa verticale come la protezione della guaina impermeabile e per la funzione di drenaggio verticale in fondazione, si richiede principalmente una resistenza a trazione rispetto a compressione • Per la posa orizzontale come gli stati separatori nei pavimenti è preminente la resistenza meccanica verticale • Per la posa di membrane con rete porta intonaco per la deumidificazione dei muri è preminente la qualità di resistenza a trazione della membrana rispetto ai tasselli di chiodatura • Per gli strati separatori e drenanti nelle gallerie e tunnel sono necessarie sia una buona resistenza meccanica che di trazione • Per la posa di membrane per l’isolamento acustico la sollecitazione meccanica è molto contenuta nelle abitazioni civili. Con questi punti non si vuole esaurire l informativa, sia gli impieghi, che sono innumerevoli ma che per questione di spazio non si possono trattare in questa sede, sia per i risvolti produttivi nei quali si devono anche considerare l’impatto della qualità delle membrane in relazione ai parametri macchina relativi all’estrusione.Categoria: notizie - tecnica - plastica - riciclo - membrane bugnate - edilizia
SCOPRI DI PIU' Masselli in PVC Riciclato: Come Progettare Piste Ciclabili Sostenibili
di Marco ArezioIl problema della tutela dell’ambiente è un argomento ormai del tutto trasversale nella nostra vita e, ad ogni livello di responsabilità e competenze, la riduzione dell’impatto dell’uomo sull’ecosistema è da tenere in evidenza.Le città e le aree di collegamento tra di esse stanno vivendo una trasformazione nel campo della mobilità sostenibile, spingendo in modo deciso verso l’utilizzo della bicicletta. Proprio in epoca di pandemia si è verificato una riscoperta del mezzo a pedali, attività che assume in sé fattori che non sono solo di carattere sociale, urbanistico o ambientale, ma sposa quei principi della “slow life”, cioè un approccio più naturale e rilassato alla vita, dove al tempo è dato il giusto valore, non consumato ma vissuto. L’utilizzo della bicicletta ha fatto riscoprire un sistema di mobilità più salutare, più partecipativa verso l’ambiente attraversato e una forma di ritrovata familiarità e convivialità tra le persone. Per seguire questa nuovo approccio alla mobilità sostenibile si devono creare e migliorare percorsi che siano espressamente dedicati al traffico per le biciclette, attraverso progetti che tengano in considerazione i principi della sostenibilità e dell’economia circolare. Per questo, in fase di progettazione tecnica, si dovrebbe tenere presente l’impiego di materiali che possano dare un contributo all’ambiente, alla riduzione dei rifiuti e alla riciclabilità degli elementi a fine vita. Per quanto riguarda il pavimentato stradale delle piste ciclabili in aree urbane o di collegamento tra una città e l’altra, la tendenza è di non utilizzare materiali che abbiano creato un impatto ambientale già nella loro costituzione prima del loro utilizzo, come asfalti o masselli in cemento, le cui materie prime derivano dalle risorse naturali, ma di utilizzare elementi che derivano dal riciclo dei materiali plastici. Uno di questi è il massello autobloccante realizzato in PVC riciclato, la cui materia prima è costituita dallo scarto delle lavorazioni dei cavi elettrici, dai quali si separa il rame e le guaine in plastica. Queste guaine vengono recuperate, selezionate, riciclate e trasformate in materia prima per realizzare manufatti carrabili ad incastro monolitico adatti alle pavimentazioni stradali e ciclo-pedonabili. Una pavimentazione fatta con i masselli autobloccanti riciclati in PVC sposa pienamente i principi dell’economia circolare, cioè l’utilizzo dei rifiuti lavorati in sostituzione di materie prime naturali per evitare l’impoverimento del pianeta. La pavimentazione in masselli autobloccanti in PVC riciclato ha una lunga durata, rimane flessibile nell’esercizio, non crea buche, non subisce degradazione a causa dei sali stradali, è leggera e con una economica posa fai da te, non si macchia in quanto non assorbe oli o sostanze inquinanti, è lavabile, non scivolante e verniciabile. Inoltre la sostituzione di singoli pezzi della pavimentazione e semplicissima ed economica, in quanto si sostituisce velocemente il massello autobloccante senza creare un’interruzione della viabilità per la manutenzione. Categoria: notizie - tecnica - plastica - riciclo - PVC - masselli autobloccanti - edilizia - piste ciclabili
SCOPRI DI PIU' Pneumatici riciclati per l’isolamento acustico
Isolamento Acustico con Pneumatici Riciclati: Guida all'Economia Circolare in Edilizia (2026) di Marco Arezio | Consulente tecnico in economia circolare: Marzo 2026 — Revisione basata su dati ETRMA 2025, Direttiva UE EPBD 2024, normativa CAM Edilizia 2024 e ricerche peer-reviewed in acustica applicata. L'economia circolare ha trasformato profondamente il settore delle costruzioni nel corso degli ultimi anni. Se nel 2020 l'utilizzo di pneumatici riciclati nell'isolamento acustico era ancora una pratica di nicchia, nel 2026 è diventata una soluzione tecnica consolidata, supportata da normative europee aggiornate, da dati prestazionali verificati e da una crescente domanda di mercato spinta dai criteri CAM (Criteri Ambientali Minimi) e dal Piano Nazionale di Ripresa e Resilienza (PNRR). Secondo i dati ETRMA (European Tyre & Rubber Manufacturers Association) aggiornati al 2024, in Europa vengono prodotti ogni anno circa 3,4 milioni di tonnellate di pneumatici fuori uso (PFU). Di questi, oltre il 96% viene recuperato grazie a filiere di gestione strutturate — una percentuale che colloca il settore tra i più virtuosi nell'ambito dell'economia circolare europea. In Italia, Ecopneus ha gestito nel 2024 circa 240.000 tonnellate di PFU, una quota significativa delle quali ha trovato destinazione nell'industria edilizia. "La gomma riciclata da PFU rappresenta oggi uno dei materiali da costruzione più versatili e sostenibili disponibili sul mercato: non è più una scelta alternativa, è una scelta tecnica ottimale." — Rapporto Ecopneus-CNR, 2025 In questo articolo analizziamo lo stato dell'arte al marzo 2026: le tecnologie di riciclo, le applicazioni in edilizia, la normativa di riferimento, le prestazioni certificate e i vantaggi economici reali — con uno sguardo preciso ai margini di miglioramento ancora disponibili. 1. Perché i Pneumatici Riciclati in Edilizia: Il Quadro Normativo 2024–2026 Il contesto normativo europeo e italiano ha subito una significativa evoluzione dal 2020 ad oggi, creando condizioni di mercato sempre più favorevoli all'utilizzo di materiali da riciclo nelle costruzioni. La Direttiva EPBD 2024 e l'Efficienza degli Edifici La nuova Direttiva sulla Prestazione Energetica degli Edifici (EPBD, rifusione 2024/1275/UE), entrata in vigore nell'aprile 2024, ha fissato obiettivi ambiziosi per la riduzione dei consumi energetici del patrimonio edilizio europeo. Entro il 2030, gli edifici residenziali dovranno raggiungere almeno la classe energetica E, con progressivo avanzamento verso la classe D entro il 2033. Questo vincolo normativo rende indispensabile l'impiego di sistemi di isolamento performanti — sia termici che acustici — valorizzando materiali come la gomma riciclata da PFU che offrono entrambe le funzioni simultaneamente. I Criteri Ambientali Minimi (CAM) per l'Edilizia — Aggiornamento 2024 Il Decreto Ministeriale del 23 giugno 2022, aggiornato con le linee guida operative del 2024, ha reso obbligatorio l'utilizzo dei CAM Edilizia per tutti gli appalti pubblici di costruzione e ristrutturazione. I CAM premiano esplicitamente l'utilizzo di materiali con contenuto di riciclato certificato. I prodotti in gomma da PFU, grazie alla loro tracciabilità di filiera (garantita in Italia dal sistema Ecopneus), soddisfano pienamente i requisiti CAM — rappresentando un vantaggio competitivo nei bandi pubblici. Il Regolamento Europeo End-of-Life Vehicles (ELV) — 2024 Il nuovo Regolamento ELV proposto dalla Commissione Europea nel luglio 2023 e in fase di adozione definitiva nel 2025 impone obiettivi di riutilizzo e riciclo più stringenti per i veicoli a fine vita. Tra le misure previste, è rafforzato l'obbligo di filiera per il recupero degli pneumatici, garantendo un flusso di materia prima riciclata stabile e tracciabile per l'industria della gomma riciclata. 2. Le Tre Tecnologie di Riciclo dei PFU: Aggiornamenti Tecnici al 2026 Le tre principali tecnologie di riciclo degli pneumatici — triturazione meccanica, processo criogenico e processo elettrotermico (pirolisi) — si sono evolute significativamente nel quinquennio 2020–2025. Ecco lo stato dell'arte aggiornato. 2.1 Triturazione Meccanica (processo dominante) Rimane il processo più diffuso a livello industriale per la produzione di granulati da impiegare in edilizia. Negli ultimi anni, l'ottimizzazione dei cicli di separazione magnetica e la classificazione granulometrica a secco hanno permesso di ridurre le impurità metalliche nel prodotto finito a meno dello 0,01% in peso (dato Ecopneus 2024), migliorando sensibilmente la qualità delle lastre e dei materassini prodotti. Le pezzature disponibili oggi sul mercato spaziano dalla granulometria grossa (50–80 mm) al polverino fine (< 0,5 mm, detto "crumb rubber micronizzato"), con applicazioni differenziate. • Granulato 0,5–4 mm: ideale per materassini antivibranti e sottofondi pavimenti • Granulato 4–10 mm: impiegato in pannelli fonoassorbenti per pareti • Polverino < 0,5 mm: miscelato con leganti poliuretanici per membrane e strati resilienti ad alta densità • Fibra tessile separata: recuperata come rinforzo in compositi cementizi (novità 2022–2025) 2.2 Processo Criogenico Il processo criogenico con azoto liquido ha guadagnato quote di mercato grazie alla qualità superficiale superiore del granulato prodotto — con bordi netti e migliore adesione con i leganti — risultando preferito per applicazioni ad alta precisione come le fasce resiliente per impianti idrico-sanitari. I costi energetici, un tempo il principale svantaggio, sono stati ridotti del 20–25% grazie all'ottimizzazione dei cicli di raffreddamento e al recupero termico (dati settore, 2023–2024). 2.3 Processo Elettrotermico e Pirolisi — Novità 2022–2026 Il processo di pirolisi degli pneumatici ha visto negli ultimi anni il maggiore sviluppo tecnologico e normativo. Oltre alla de-vulcanizzazione classica, nuovi impianti di pirolisi avanzata consentono di recuperare contemporaneamente olio di pirolisi (come combustibile o materia prima chimica), carbon black rigenerato (rCB) e gas di processo. L'ASTM International ha pubblicato nel 2023 le prime norme tecniche per il carbon black da pirolisi (rCB), aprendo la strada alla sua certificazione come materia prima per nuovi elastomeri — con un impatto potenziale sull'economia circolare chimica ancora in espansione. In edilizia, la gomma de-vulcanizzata ottenuta per via elettrotermica viene impiegata nella produzione di membrane elastomeriche e sigillanti ad alte prestazioni. 3. Applicazioni in Edilizia: Prodotti, Prestazioni e Normativa Tecnica I prodotti in gomma riciclata per l'edilizia si sono diversificati notevolmente. Oggi è possibile trovare soluzioni certificate per praticamente ogni strato del pacchetto costruttivo — dal solaio alle pareti, dai giunti tecnici alle coperture. 3.1 Materassini Resiliente per Isolamento da Calpestio Il materassino resiliente in gomma riciclata rimane il prodotto di punta del settore. Inserito nel massetto galleggiante, interrompe la trasmissione del rumore da calpestio tra solai. Le prestazioni sono certificate secondo la norma EN ISO 10140-3 e EN ISO 717-2 (Lw, livello di pressione sonora da calpestio pesato). I prodotti di fascia alta disponibili nel 2026 raggiungono valori di ΔLw fino a 30–34 dB per spessori di 10–12 mm — prestazioni superiori ai tradizionali materassini in polietilene espanso a parità di spessore. Dato tecnico chiave: un materassino in gomma riciclata da 8 mm con densità 450 kg/m³ garantisce una riduzione del rumore da calpestio ΔLw ≥ 25 dB. La stessa prestazione con polietilene espanso richiede spessori del 30–40% superiori. 3.2 Pannelli e Lastre per Pareti Divisorie I pannelli compositi in gomma riciclata (mono o multistrato, in abbinamento con lana di roccia o cartongesso) vengono classificati secondo EN ISO 10140-2 per l'isolamento acustico di pareti. In abbinamento con sistemi a secco (pareti in cartongesso su struttura metallica), permettono di raggiungere valori di Rw (potere fonoisolante pesato) fino a 55–60 dB senza aumentare significativamente la massa della parete — un vantaggio rilevante nelle ristrutturazioni dove i carichi strutturali sono limitati. 3.3 Fasce Perimetrali e Antivibranti Le fasce in gomma riciclata per la posa perimetrale dei massetti galleggianti e per l'isolamento delle tubazioni idrauliche sono diventate elementi standard nei capitolati tecnici aggiornati. La norma UNI 11516:2014 (e successive integrazioni) disciplina le fasce resilienti per massetti galleggianti in Italia, fornendo ai progettisti un riferimento tecnico preciso. 3.4 Granulati Sfusi per Geometrie Complesse Per le situazioni costruttive difficili — fondazioni, sottotetti irregolari, spazi interstiziali in ristrutturazione — i granulati sfusi di gomma riciclata rappresentano una soluzione flessibile e di facile posa. Versati e compattati in strato uniforme, raggiungono prestazioni comparabili ai prodotti preformati quando abbinati a strati di distribuzione dei carichi in fibro-cemento o pannelli OSB. 3.5 Membrane Elastomeriche — Novità di mercato 2023–2025 Una delle innovazioni più interessanti del periodo 2023–2025 è l'introduzione sul mercato italiano ed europeo di membrane impermeabilizzanti elastomeriche con percentuale di gomma riciclata da PFU fino al 60% in massa, certificate per l'utilizzo in coperture piane. Questi prodotti coniugano funzione impermeabilizzante, isolamento termico e smorzamento acustico in un unico strato, rispondendo all'esigenza di soluzioni integrate e a basso impatto di carbonio incorporato (EPD certificati disponibili). 4. Prestazioni e Vantaggi Tecnici: Dati Aggiornati 2024–2026 Le caratteristiche tecniche intrinseche della gomma riciclata da PFU si sono confermate nel tempo, con nuovi dati di durabilità disponibili grazie ai test su installazioni reali — alcune delle quali risalgono ormai a oltre 15 anni fa. Caratteristiche tecniche certificate • Elevata elasticità e resilienza (rimbalzo > 50% a temperatura ambiente secondo ISO 4662) • Resistenza agli urti e alla deformazione permanente (set di compressione < 25% a 70°C) • Resistenza alla muffa e ai microrganismi (conforme EN ISO 846) • Stabilità termica: da -40°C a +100°C senza degradazione prestazionale • Resistenza all'umidità e all'acqua (assorbimento < 2% in peso) • Resistenza ai raggi UV (nessun degrado nelle applicazioni protette) • Resistenza agli acidi e ai solventi comuni presenti in edilizia • Mantenimento delle prestazioni acustiche nel tempo: studi su installazioni 2005–2020 confermano < 5% di decadimento a 15 anni (Fraunhofer IBP, 2022) • Carbon footprint ridotta del 30–45% rispetto agli equivalenti prodotti da materia prima vergine (dati EPD certificati, 2023–2024) Durabilità confermata: uno studio longitudinale condotto da Fraunhofer IBP (Germania, 2022) su 47 installazioni di materassini in gomma riciclata realizzate tra il 2005 e il 2010 ha rilevato un decadimento medio delle prestazioni fonoisolanti inferiore al 5% dopo 12–17 anni di esercizio — prestazione superiore a quella dei materassini in PE espanso dello stesso periodo. 5. Confronto con i Materiali Alternativi: Analisi Aggiornata al 2026 Il confronto tra i materiali isolanti acustici disponibili deve oggi tenere conto non solo delle prestazioni tecniche, ma anche dell'impatto ambientale certificato (LCA, EPD), del costo del ciclo di vita (LCC) e della conformità ai CAM.Fonte: elaborazione su dati EPD dichiarati, ETRMA 2024, EN ISO 10140, test laboratorio Fraunhofer IBP 2022.6. Aspetti Economici: Costo, LCC e Valore del Ciclo di Vita Dal punto di vista economico, la gomma riciclata da PFU ha visto negli ultimi anni un'evoluzione significativa. I prezzi al 2026 si attestano mediamente su: • Materassini standard (6–10 mm, 300–450 kg/m³): 4,50–9,00 €/m² • Pannelli per pareti (20–40 mm, compositi): 12–22 €/m² • Granulati sfusi (sacchi 25 kg): 1,80–2,50 €/kg • Fasce perimetrali (rotoli 50 m): 1,20–2,00 €/ml Rispetto al 2020, i prezzi sono aumentati del 12–18% in termini nominali (principalmente per effetto dell'inflazione energetica 2022–2023), ma sono rimasti competitivi in termini reali grazie all'aumento dei costi anche per i materiali alternativi e all'efficientamento dei processi produttivi. Il confronto sul costo del ciclo di vita (LCC – Life Cycle Cost) a 20–30 anni ribalta però la prospettiva: la stabilità prestazionale della gomma riciclata nel tempo — documentata da studi longitudinali — riduce significativamente i costi di sostituzione e manutenzione rispetto ai materassini in PE espanso, rendendo il materiale competitivo o superiore nell'orizzonte temporale di un intero ciclo di vita edilizio. Incentivi disponibili al 2026: le ristrutturazioni che impiegano materiali conformi ai CAM possono accedere alle detrazioni fiscali previste dal Bonus Ristrutturazioni (50%) e, per interventi di efficienza energetica integrata, all'Ecobonus 65%. I materiali in gomma riciclata da PFU, in quanto materiali riciclati certificati, soddisfano i requisiti di accesso. 7. Come si Specifica la Gomma Riciclata in un Capitolato: Guida Pratica Per i professionisti tecnici (architetti, ingegneri, direttori lavori), l'inserimento corretto della gomma riciclata da PFU in un capitolato tecnico richiede la specifica di alcuni parametri fondamentali: Parametri da specificare in capitolato • Origine del materiale: granulato da PFU conforme al D.Lgs. 152/2006 e s.m.i., con tracciabilità di filiera certificata (es. Ecopneus o organismo equivalente) • Granulometria: specificare la classe granulometrica (es. 0,5–4 mm, 4–10 mm) in base all'applicazione • Densità: indicare il range in kg/m³ (tipicamente 300–600 kg/m³ per materassini da calpestio) • Prestazione acustica certificata: richiedere valore ΔLw certificato secondo EN ISO 10140-3, con relazione di prova rilasciata da laboratorio accreditato • Contenuto di riciclato: percentuale minima in peso di PFU riciclato (consigliato ≥ 85%) • EPD (Environmental Product Declaration): richiedere EPD di terza parte conforme EN 15804+A2 per verifica dell'impatto ambientale dichiarato • Conformità CAM: dichiarazione di conformità ai Criteri Ambientali Minimi DM 23 giugno 2022 8. Domande Frequenti (FAQ) — Isolamento Acustico con Pneumatici Riciclati I materassini in gomma riciclata emettono sostanze nocive? No. I granulati e i manufatti in gomma riciclata da PFU destinati all'edilizia sono soggetti a test di emissione (COV, metalli pesanti) secondo le normative europee. I prodotti conformi alle norme EN e dotati di marcatura CE presentano livelli di emissione ben al di sotto dei limiti di legge e sono considerati sicuri per l'impiego in ambienti residenziali. La certificazione REACH e la marcatura CE sono i riferimenti di garanzia per il professionista. Quanto dura un materassino in gomma riciclata? Gli studi longitudinali disponibili (tra cui lo studio Fraunhofer IBP 2022 su installazioni 2005–2010) indicano una durabilità pratica superiore ai 30 anni in condizioni normali di impiego, con un decadimento delle prestazioni acustiche inferiore al 5% in 15 anni. La gomma vulcanizzata è intrinsecamente resistente alla compressione permanente, all'umidità e agli agenti biologici — caratteristiche che la rendono particolarmente adatta all'incorporazione in massetti e pacchetti costruttivi a lungo termine. È possibile usare la gomma riciclata in ristrutturazione senza demolire i pavimenti? Sì, attraverso soluzioni a secco. I pannelli compositi in gomma riciclata abbinati a lastre in cartongesso o fibrocemento consentono interventi di miglioramento acustico di pareti e soffitti senza demolizioni invasive. Per i pavimenti, sono disponibili sistemi sopraelevati con strato resiliente in gomma riciclata che limitano l'aumento di quota a soli 15–25 mm, compatibili con la maggior parte degli spessori di porta esistenti. La gomma riciclata da PFU è considerata rifiuto? No, dopo il processo di riciclo conforme al D.Lgs. 152/2006 e alle specifiche tecniche armonizzate europee, il granulato da PFU è classificato come materia prima seconda (MPS), non più come rifiuto. In Italia, il sistema Ecopneus garantisce la tracciabilità di filiera dalla raccolta alla produzione del materiale certificato, con relativa documentazione di non-rifiuto. Qual è la differenza tra fonoassorbenza e fonoisolamento nella gomma riciclata? Sono due funzioni distinte. Il fonoisolamento (o potere fonoisolante, R) è la capacità di un elemento di ridurre la trasmissione del rumore tra due ambienti — tipicamente misurato per le pareti. La fonoassorbenza (coefficiente α) è la capacità di un materiale di assorbire l'energia sonora all'interno di uno spazio, riducendo il riverbero. I materassini in gomma riciclata operano principalmente come isolanti da calpestio (riducono la trasmissione del rumore da impatto strutturale) e come strati resilienti di disaccoppiamento. Per l'assorbimento acustico degli ambienti interni, vengono utilizzati prodotti con struttura a cellule aperte e superficie porosa. Conclusioni: La Gomma Riciclata da PFU nel 2026 — Non Più un'Alternativa, Ma uno Standard Il percorso compiuto dal 2020 al 2026 ha trasformato la gomma riciclata da pneumatici fuori uso da soluzione di nicchia a materiale da costruzione pienamente maturo, tecnicamente documentato e normalmente specificabile in capitolato. Tre fattori convergenti spiegano questa evoluzione: la maturazione tecnologica dei processi di riciclo con prestazioni di prodotto verificate su lungo periodo; il rafforzamento del quadro normativo europeo e italiano (EPBD 2024, CAM 2024, ELV 2025) che incentiva e in parte obbliga l'utilizzo di materiali riciclati negli appalti pubblici e nelle ristrutturazioni agevolate; e la crescente domanda di edilizia sostenibile trainata dal PNRR e dalla consapevolezza ambientale di committenti e professionisti. Rimangono margini di miglioramento — in particolare nella standardizzazione dei metodi di prova per i prodotti compositi e nella diffusione delle EPD di terza parte da parte dei produttori minori — ma il mercato si sta muovendo nella direzione giusta. Scegliere la gomma riciclata da PFU per l'isolamento acustico oggi significa fare una scelta tecnica ottimale, economicamente competitiva nel ciclo di vita e pienamente coerente con i principi dell'economia circolare che l'Europa ha posto al centro della propria agenda costruttiva. Fonti e Riferimenti • ETRMA — European Tyre & Rubber Manufacturers Association, Annual Market Report 2024 • Ecopneus, Rapporto di Sostenibilità 2024, Milano • Fraunhofer IBP, "Long-term acoustic performance of recycled rubber underlays" (2022), Stuttgart • Direttiva 2024/1275/UE (EPBD rifusione) — Prestazione energetica degli edifici • D.M. 23 giugno 2022 — Criteri Ambientali Minimi per l'edilizia (CAM Edilizia), aggiornato 2024 • EN ISO 10140 — Acoustics: Laboratory measurement of sound insulation of building elements • EN ISO 717-2 — Rating of sound insulation in buildings: Impact sound insulation • UNI 11516:2014 — Massetti galleggianti: requisiti e metodi di prova • Ecopneus-CNR, Rapporto tecnico sull'utilizzo dei PFU in edilizia, 2025 • ASTM International, Standard specification for recovered carbon black (rCB), 2023 Nota: i dati di mercato riportati sono basati su fonti pubbliche e report di settore disponibili al marzo 2026. Per applicazioni specifiche, consultare sempre un tecnico abilitato e richiedere le certificazioni di prodotto aggiornate.
SCOPRI DI PIU' Lo strato Interno del Tubo Corrugato
Come ottenere una corretta parete interna di un tubo corrugato con un granulo rigenerato in LDPE di Marco ArezioProducendo tubi corrugati in HDPE rigenerato flessibili in rotoli o rigidi di piccolo diametro a doppia parete, la problematica di realizzare lo strato interno di buona qualità ha spinto i produttori ad utilizzare, frequentemente, polimeri vergini a causa della difficoltà di generare una parete corretta e duratura con il materiale rigenerato. In realtà lo strato interno del tubo, per le sue caratteristiche, ha bisogno di un’attenzione particolare a causa dell’esiguo spessore della parete, delle tensioni che si creano in fase di co-estrusione e dei movimenti termici differenti con la parete esterna. La scelta della materia prima normalmente ricade sull’LDPE la cui caratteristica principale richiesta è l’elasticità e la buona adesione allo strato esterno in HDPE. Se si vuole utilizzare un granulo LDPE rigenerato bisogna tenere presente e analizzare alcuni fattori produttivi importanti per poter scegliere un granulo di LDPE di qualità adatta allo scopo. Quando si parla di granulo rigenerato non è sufficiente verificare se il prodotto che ci viene proposto ha un grado “da tubo” come erroneamente a volte viene venduto in quanto la parete interna di un tubo corrugato necessità un granulo dalle caratteristiche ben definite. Come prima cosa dobbiamo accertarci della provenienza dell’input del materiale che costituisce il granulo, iniziando a capire se proviene da una filiera post industriale e dal post consumo. Queste due famiglie, vedremo più avanti, hanno caratteristiche molto diverse tra loro che andranno ad influenzare in modo differente la produzione del tubo. Come seconda cosa dobbiamo verificare da che prodotto è costituito l’input per capire la storia del materiale che viene riciclato e i possibili problemi che ha incontrato nella sua vita di riciclo. Come terza cosa è verificarne i valori tecnici, quindi il melt index, il DSC e la densità del materiale che ci farà capire esattamente come è fatto il granulo che useremo per la parete interna del tubo corrugato. Come quarta cosa è sapere il processo produttivo del granulo proposto in particolare come viene fatta la selezione del rifiuto, il lavaggio e l’estrusione per avere dati in più che ci aiutino a scegliere il prodotto più adatto. L’ultima cosa, molto importante per il granulo che proviene dal post consumo è capire il grado di umidità presente nel prodotto al momento dell’acquisto in quanto un valore alto andrà ad inficiare la qualità della parete se non si prendono opportuni provvedimenti. È ovvio che i punti sopra elencati non siano totalmente esaustivi in fase di analisi tecnica di un granulo, ma posso dire che per l’applicazione di cui parliamo oggi, sono una buona base di partenza considerando che sono dei dati di non difficile reperibilità. Se vogliamo approfondire i punti sopra esposti inizieremo a parlare delle famiglie di input che si possono usare per la produzione della parete interna del tubo corrugato. Abbiamo visto che si può produrre un granulo con materiale proveniente dalla raccolta differenziata o dagli scarti industriali. La filiera del post consumo permette di avere una fonte quantitativa di gran lunga maggiore rispetto a quella proveniente dagli scarti industriali e quindi sembrerebbe la via maestra per soddisfare le esigenze produttive, ma le caratteristiche tecniche che richiede la produzione della parete interna in LDPE di un tubo corrugato mette dei paletti al suo utilizzo. Per sua natura l’LDPE che proviene dalla raccolta differenziata, nonostante una buona selezione e lavaggio, presenta una percentuale di materiali estranei (pvc, poli-accoppiati, pp, ecc..) che hanno comportamenti in contrasto rispetto a quanto ci aspettiamo dal punto di vista qualitativo. Gli scarti che provengono invece dalla produzione di articoli in LDPE sono, normalmente, materiali vergini o Off grade, che per loro natura sono composti da mono-plastiche e quindi non contengono impurità. Di solito non c’è bisogno di lavarli e hanno caratteristiche tecniche ben precise. Esistono in commercio anche Compounds in LDPE realizzati utilizzando porzioni di post consumo e di post industriale, combinando tra loro una selezione di materiali adatti alla produzione della parete interna. Se la verifica della provenienza dell’input post industriale non comporta grande impegno, per le altre due categorie bisogna prestare più attenzione. Per il post consumo si consiglia di privilegiare materiale come il film ma che non sia venuto a contatto con la raccolta differenziata domestica, per esempio i sacchi della pattumiera o gli imballi alimentari, che si portano con se inquinanti difficili da eliminare completamente. Un’altra fonte consigliabile sono i tubi da irrigazione che però hanno bisogno di cicli di lavaggio molto accurati in quanto contengono una frazione di sabbia che ne pregiudica le qualità se non tolta integralmente. Per la realizzazione di compound misti post consumo/post industriali si utilizzano normalmente film provenienti da imballi industriali che hanno una filiera di raccolta separata dai rifiuti domestici, mantenendo caratteristiche qualitative più alte. Per quanto riguarda il controllo qualitativo del granulo prodotto ci sono alcuni tests direi irrinunciabili. Il calcolo dell’MFI ci dice se il materiale è adatto all’operazione di estrusione della nostra parete, questo valore dovrebbe stare tra lo 0,5 e l’1 a 190’/ 2,16 Kg. Il secondo test è il DSC che ci da’ la radiografia del nostro granulo, test indispensabile soprattutto se si vuole utilizzare una fonte da post consumo. Questa prova ci dice quanto LDPE in % è contenuto nella ricetta e quanti e quali altri componenti sono presenti. Il DSC, in particolar modo ci dice se un granulo può essere idoneo a creare pareti sottili, omogenee e lisce. Fatto il test del DSC è più facile intuire il risultato del valore della densità che è influenzata, rispetto al valore standard dell’LDPE, da materiali inclusi diversi da quello primario. Una buona regola per la valutazione della qualità del granulo da scegliere sarebbe conoscere la storia del riciclo che ha portato alla nascita dello stesso. Dopo avere parlato della scelta dell’input è buona regola conoscere il metodo di riciclo che il fornitore adotta. In particolare il tipo di lavaggio influenza in maniera importante la presenza di inquinanti con densità alta nello scarto, quindi, se l’operazione viene svolta in vasche corte o/e con una velocità di transito dello stesso alta, o con una concentrazione elevata di inquinanti nell’acqua di lavaggio a causa del suo basso ricambio, la probabilità di avere un elevato accumulo di gas o parti rigide all’interno del granulo è molto probabile. La seconda cosa da verificare è la qualità di filtrazione che è molto influenzata dalla qualità del lavaggio. Potremmo dire che ad un incremento dell’attenzione durante il lavaggio può corrispondere una minor esigenza di performance degli impianti di filtraggio. In realtà un corretto lavaggio in termini di dimensioni di vasche, velocità di transito dell’input e qualità dell’acqua non sono argomenti che destano una grande popolarità tra i riciclatori in quanto tutto si traduce in maggiori costi produttivi e a volte i prezzi dei granuli da post consumo sono decisamente compressi a causa anche della presenza sul mercato di un’offerta qualitativamente bassa a prezzi bassi. In ogni caso se si vuole realizzare un buon granulo per la parete interna del tubo corrugato flessibile queste attenzioni bisognerebbe rispettarle compresa l’operazione di filtraggio corretta che prevederebbe l’impiego di impianti in continuo o raschianti con filtri progressivi fino a 50 micron. Come ultima segnalazione in termini di materia prima suggerisco un’attenzione al grado di umidità presente nel big bag di LDPE che si acquista in quanto la presenza di questa comporta una micro deformazione della pellicola superficiale che compone la parete del nostro tubo e una difficoltà maggiore in termini di velocità dell’estrusore. L’umidità eccessiva crea quell’effetto buccia d’arancio sulle pareti che è una sorta di rugosità antiestetica e non funzionale. Tuttavia le conseguenze dell’umidità, per altro normalmente risolvibili durante l’estrusione del tubo, non è da confondere con il risultato negativo prodotto da un accumulo di gas all’interno del granulo, per il quale si hanno poche armi a disposizione.Categoria: notizie - tecnica - plastica - riciclo - tubi corrugati - LDPE - HDPE - strato internoVedi prodotto finito
SCOPRI DI PIU'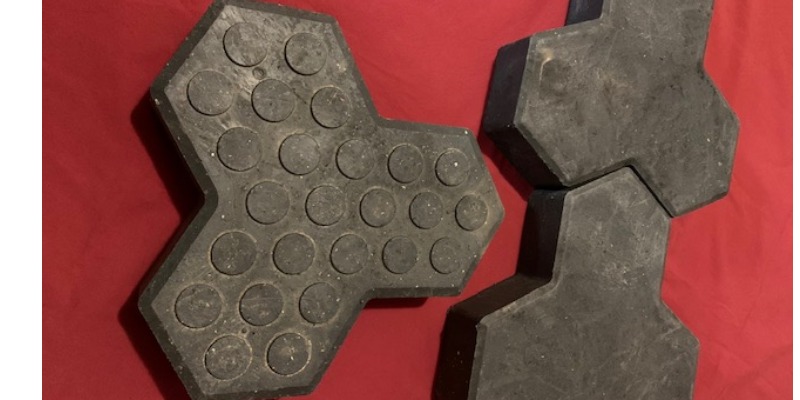 Pavimentazioni Stradali Sostenibili con Masselli in PVC Riciclato
di Marco ArezioLe pavimentazioni stradali sono un sistema costruttivo flessibile formato da diversi elementi, portanti, drenanti e di finitura, che costituiscono il sistema veicolare e di stazionamento dei mezzi circolanti.A seconda della posizione geografica delle strade, della meteorologia prevalente e dell’abitudine costruttiva, vengono utilizzati principalmente tre sistemi costruttivi che possono assolvere al compito di ospitare il traffico di mezzi pesanti e leggeri: • Pavimentazioni in asfalto • Pavimentazioni in cemento • Pavimentazioni in masselli Dei tre elementi costitutivi quello con l’asfalto, dal punto di vista dei chilometri di strade realizzate, è sicuramente quello più utilizzato a livello mondiale, probabilmente per la facilità di posa, anche se la manutenzione di un manto con il bitume presenta molte criticità a causa delle temperature, del sale per sciogliere il ghiaccio e dell’abrasione del tappetino finale. La pavimentazione in cemento, anch’essa semplice nella posa, comporta la creazione di giunti di dilatazione regolari, la manutenzione degli stessi, una maggiore rumorosità nel rotolamento della ruota rispetto all’asfalto, le problematiche di durabilità nei cicli di gelo e disgelo imposti dal clima e dalla posa del sale per evitare la formazione del ghiaccio. Inoltre la rigidità del manto di copertura stradale è in antitesi con l’elasticità della struttura portante sottostante. Il massello autobloccante in cemento è un sistema costruttivo che può avere numerosi vantaggi rispetto ai due precedenti, in particolare si può realizzare una pavimentazione elastica, durevole all’abrasione diretta del traffico veicolare, drenante in quanto tra le fughe è possibile la percolazione dell’acqua, di facile manutenzione. Nonostante abbia un certo numero di vantaggi, ci sono poi da considerare alcune caratteristiche negative, quali la maggior rumorosità rispetto alla copertura in asfalto, un costo di posa maggiore e una scarsa resistenza al sale nei periodi invernali. Dal punto di vista della sostenibilità, i due sistemi costruttivi in cui si usa il cemento sono sicuramente non tra le migliori soluzioni di pavimentazione, nell’ottica di un’economia circolare, mentre quella caratterizzata con l’asfalto potrebbe rientrare in quelle strutture sostenibili, se venissero utilizzati compound in cui includano lo scarto dei pneumatici riciclato e lo scarto di manti stradali precedentemente fresati. Esiste anche un’altra soluzione sostenibile di pavimentazione, composta da masselli autobloccanti in PVC riciclato, costituito dallo scarto delle guaine dei cavi elettrici, che permette di rispondere a molte problematiche espresse dalle tre pavimentazioni precedentemente citate. Vediamo i vantaggi: • Mantenimento di una sede stradale o di parcheggio elastico • Permette il drenaggio delle acque • Facile posa in quanto ha una forma ad incastro • Non presenta problemi di durabilità dell’elemento dati dal sale stradale • Durante la manutenzione si interviene solo sui singoli pezzi • Maggiore portata dinamica rispetto ad un autobloccante in cemento e maggiore durata • Ecologico in quanto è fatto al 100% con scarti proveniente dal riciclo dei cavi • Crea una superficie isolata elettricamente in quanto il PVC è un materiale isolante • Resistente a oli e acidi • Si lava e si sgrassa facilmente con getti di acqua e detersivo • Antiscivolo e colorabile con vernici acriliche per materie plastiche• Adatto al traffico pesanteCome abbiamo visto, il massello autobloccante in PVC riciclato è adatto sia ad aree di parcheggio, anche in presenza di mezzi pesanti, che sulle strade dove si può notare come l’elemento costituito in PVC risolve, specialmente in aree con climi freddi, l’annoso problema della durabilità dei manti stradali quanto si deve spargere il sale.Inoltre essendo fatto con materiale riciclato e, potendo essere riciclabile quando si dovesse decidere la sostituzione della struttura, si può considerare l’intervento di edilizia stradale come sostenibile nell’ambito dell’economia circolare. Il massello in PVC riciclato gode di una serie di certificazioni sul prodotto qui elencate:• Resistenza all'abrasione • Resistenza alla flessione • Resistenza alla compressione con riduzione degli spessori • Valore di penetrazione del manufatto in tempi differenti • Scivolosità con metodo BCRA • Stabilità dimensionale • Impronta residua • Conduttività termica apparente • Resistenza elettrica: isolamento superficiale • Resistenza elettrica: isolamento attraverso lo spessore del materiale • Resistenza alla bruciatura di sigaretta • Reazione al fuoco • Analisi eluato Posa dei masselli autobloccanti in PVC riciclatoIl funzionamento delle pavimentazioni ad elementi si basa sul concetto di “ingranamento” che possiamo definirlo come l' impossibilità di movimento di un elemento rispetto a quelli adiacenti, l'obbiettivo da raggiungere con la progettazione del blocco stesso e della posa in opera é quindi l'impedimento del massello posato di effettuare tre movimenti: verticale, orizzontale e rotazionale. L'ingranamento verticale viene raggiunto mediante il trasferimento del carico di taglio ai masselli circostanti attraverso la sabbia nei giunti di collegamento. Il bloccaggio rotazionale é demandato allo spessore mentre il bloccaggio rispetto le forze orizzontali avviene attraverso l'uso corretto dei schemi di montaggio, che disperdono le forze dovute alla frenatura e all’ accelerazione dei veicoli e dagli sforzi tangenziali degli pneumatici in curva. Pe quanto riguarda la posa si comincia con la compattazione del terreno di sottofondo attraverso mezzi adeguati, particolare attenzione dovrà essere posta nelle zone limitrofe ai bordi, pozzetti, caditoie nelle zone di riempimento degli scavi di tubature e impianti. Nel caso non si rispettino i minimi garantiti in fase progettuale si dovrà procedere alla sostituzione del terreno con materiali più idonei. La pendenza del piano di posa va verificata, poiché é da considerare che non é possibile ricavare le pendenze dagli strati di base o da quello di allettamento. Per favorire il deflusso delle acque ed evitare il precoce cedimento della pavimentazione non devono mai essere realizzate con pendenza minore dell' 1,5%. E' opportuno utilizzare opportuni geosintetici durante la posa della pavimentazione, questi svolgono la funzione di separazione fra gli strati e di distribuzione dei carichi. Lo strato di allettamento dovrà mantenere uno spessore costante considerando in fase di assestamento per effetto anche della compattazione una riduzione di spessore tra il 20% e il 30% in funzione della granulometria utilizzata. La staggiatura può essere realizzata in due modi: • Pre-compattazione • Metodo classico La prima si effettua in diversi passaggi: dopo aver steso la sabbia con un idoneo spessore si vibro-compatta con piastra vibrante, si sparge un nuovo spessore di circa 1,5cm e si staggia. Con questo metodo é possibile garantire minori cedimenti in pavimentazioni che devono sopportare carichi elevati, inoltre é possibile in questo modo controllare maggiormente il cedimento finale della pavimentazione. Nel metodo classico La sabbia viene stesa e staggiata, la compattazione avviene nella fase successiva dopo aver installato i massetti attraverso idonee attrezzature. E’ importante non disturbare il piano di posa dopo la staggiatura, nel caso questa venga rovinata anche in piccole porzioni é necessario provvedere alla sua sistemazione prima della finitura con i masselli, é inoltre importante non eseguire mai queste operazioni in caso di temperature minori di 1°C onde evitare la formazione di giaccio. A questo punto si possono posare i masselli in PVC riciclati, facendo collimare il bordo di un elemento con un altro, senza lasciare spazio per le fughe di sabbia. Al termine di questa operazione si effettuerà una rullatura vibrata di putto il pavimento posato e si può predisporre una verniciatura del colore preferito attraverso l'uso di vernici acriliche specifiche per la plastica.Categoria: notizie - tecnica - plastica - riciclo - PVC - edilizia - masselli autobloccanti
SCOPRI DI PIU' L’uso dei Polimeri Rigenerati nelle Miscele Bituminose
Cosa è la miscela ad inversione di fase e come si usano i polimeri rigenerati nelle miscele bituminose?di Marco ArezioAgli inizi degli anni 60 del secolo scorso, il manto bituminoso impermeabilizzante era costituito principalmente da carta bitumata e bitume, inoltre era stato da poco introdotto sul mercato il feltro di vetro bitumato le cui caratteristiche di stabilità dimensionale e resistenza erano particolarmente apprezzate. Nello stesso periodo, come abbiamo visto nell’articolo su Giulio Natta, si stavano sviluppando tutta una serie di catalizzatori stereospecifici che servivano per creare nuove miscele chimiche da cui sarebbero, a breve, stati polimerizzati nuovi polimeri tra cui il polipropilene. Queste nuove scoperte portarono alla manipolazione delle catene di molecole creando un ordine delle stesse dal punto di vista chimico. Il fatto di poter posizionare tutte le molecole dalla stessa parte, conferisce alla catena polimerica alcuni vantaggi, tra cui una maggiore resistenza meccanica e una maggiore resistenza al calore, definendo così il polimero ottenuto isotattico. Il suo contrario, dal punto di vista della posizione delle molecole, quindi in modo disordinato, viene definito atattico. Se vogliamo entrare un po’ in alcuni valori tecnici che caratterizzano il polipropilene isotattico possiamo sottolineare che la resistenza meccanica arriva fino a 400 Kg./mq. e la resistenza al calore fino a 150°C. Il polipropilene atattico ha invece la caratteristica di essere più malleabile ed elastico con allungamenti fino al 600%. Tra i polimeri rigenerati e gli additivi che vengono usati nelle miscele di bitume non esiste solo il polipropilene ma anche: – l’LDPE – l’HDPE – EVA – TPO – le Cariche Minerali (talco o carbonato di calcio) – le Gomme Termoplastiche – gli oli – le cere. Miscelando i polimeri rigenerati, in percentuali diverse con il bitume, a secondo della caratteristica tecnica della membrana che si vuole ottenere, avremo la modifica di diversi parametri generali: – La viscosità (aumenta) – La temperatura di rammollimento (aumenta da 60° a 150°) – La penetrazione (diminuisce, quindi aumenta la calpestabilità) – La temperatura di frattura per piegamento a freddo (diminuisce da +10° a – 20° es.) – La stabilità agli agenti atmosferici (durata) Ma cosa succede esattamente durante la miscelazione tra il bitume e i polimeri rigenerati? In gergo tecnico la reazione, tra bitume e polimeri, durante miscelazione viene chiamata Inversione di Fase. Quando si prepara una mescola la quantità di polimeri è nettamente più bassa rispetto alla quantità di bitume ma, attraverso il mescolamento a caldo degli ingredienti, ad una temperatura superiore a quella di fusione del polimero, avviene la cosiddetta inversione di fase, dove l’ingrediente minoritario, in questo caso il polimero, costituisce la fase portante della miscela, mentre l’ingrediente quantitativamente maggioritario, la fase dispersa. Per far si che avvenga l’inversione di fase è importante usare bitume distillato perché è ricco di oli della frazione maltenica compatibili con i polimeri. Durante la creazione delle ricette i produttori di membrane bitume-polimero utilizzano i polimeri rigenerati sotto forma di: – Granuli – Macinati – Densificati (solo se facilmente disperdibili) Per quanto riguarda la filtrazione dei granuli normalmente è richiesta inferiore ai 800-1000 micron, mentre per i macinati e i densificati è richiesta un grado di pulizia (lavaggio) buono e un tenore di umidità basso per non avere reazioni pericolose durante il mescolamento con il bitume caldo.Categoria: notizie - tecnica - plastica - riciclo - bitume - edilizia - polimeriVedi il prodotto finito
SCOPRI DI PIU' Calcestruzzi Cellulari con Aggregati Riciclati dai Rifiuti: C’è un Futuro?
di Marco ArezioAnche il mondo dell’edilizia deve affrontare un percorso di sostenibilità che è sempre più importante per l’ambiente e per l’uomo.I calcestruzzi sono elementi costruttivi che comportano un consumo importante di risorse naturali, in particolare gli aggregati che li compongono, essendo estratti e messi a disposizione del settore delle costruzioni. Come succede sempre più spesso nell’ambito stradale e dell’isolamento acustico, dove si impiegano, per esempio, polverini di guaine bituminose riciclate e macinati degli pneumatici riciclati, anche nell’ambito del calcestruzzo la domanda del mercato per un prodotto più sostenibile è ormai crescente. Le ricette che compongono un calcestruzzo tradizionale vedono l’impiego di aggregati naturali, con granulomentrie differenti, una quota di cemento, acqua e additivi quando necessario. Nell’ambito di un approccio ecosostenibile al prodotto, si sono eseguite diverse sperimentazioni e tests di laboratorio che hanno puntato alla sostituzione integrale dell’aggregato naturale con aggregati costituiti da rifiuti selezionati, industriali e da post consumo. Nella famiglia dei rifiuti presi in considerazione in questi tests possiamo annoverare le ceneri volanti, che sono dei rifiuti prodotti durante l’incenerimento dei rifiuti solidi urbani, la loppa d’altoforno macinata, che è anche lei un sottoprodotto delle operazioni di incenerimento e un prodotto plastico da post consumo, la polvere di PET, proveniente dal riciclo delle bottiglie dell’acqua e delle bibite. Metodologie di prova Con questi tre elementi, si sono costituiti differenti impasti cementizi volti ad ottenere calcestruzzi alleggeriti, creando una serie di campionature da laboratorio con lo scopo di testare la resistenza a compressione e la conducibilità termica di elementi composti, sia con aggregati naturali alleggeriti sia con varie tipologie di aggregati provenienti dai rifiuti. Lo studio è stato promosso con l’intenzione di dare una storia analitica ai calcestruzzi riciclati alleggeriti che possano essere impiegati, per esempio, nella costruzione di blocchi di cemento alleggerito per la realizzazione di pareti non strutturali. Si sono quindi create una serie di miscele differenti con la corrispondente quantità di campioni, che sono stati testati a compressione ed è stata calcolata la conducibilità termica degli stessi. Lo scopo era quello di mettere a confronto, una tradizionale miscela di calcestruzzo con aggregati naturali leggeri, con le miscele di calcestruzzo fatte con gli inerti riciclati dai rifiuti. Risultati delle prove I risultati hanno evidenziato una riduzione media della resistenza a compressione dei campioni composti con gli aggregati da rifiuto, senza il PET, del 13,7 %, rispetto ai campioni realizzati con gli inerti naturali, mentre le miscele che contenevano la polvere di PET hanno avuto performances di resistenza ulteriormente più basse del 10%. Si è però notato che l’aggiunta di polvere di PET ha influito positivamente sulla conducibilità termica, rispetto ai campioni composti al 100% con aggregati dai rifiuti, ma inferiore di circa il 22% rispetto ad un calcestruzzo realizzato con inerti naturali alleggeriti. Conclusioni Per quanto il calcestruzzo alleggerito riciclato abbia inferiori prestazioni meccaniche e termiche rispetto a quello prodotto con elementi naturali, la necessità di limitare l’uso delle risorse naturali e quella di ridurre i rifiuti non riciclabili che vanno in discarica, potrebbe portare ad una nuova consapevolezza nell’ambito della progettazione edilizia e della produzione. Categoria: notizie - tecnica - plastica - riciclo - calcestruzzi cellulari - edilizia
SCOPRI DI PIU' Aggregati sintetici da scorie nere di acciaieria (EAF): produzione, qualificazione e impieghi ad alte prestazioni
Dalla scoria al prodotto: come ottenere aggregati artificiali conformi alle norme europee, con prestazioni meccaniche superiori e controllo ambientale certificatodi Marco ArezioGli aggregati artificiali ottenuti da scorie nere di acciaieria elettrica (Electric Arc Furnace, EAF) costituiscono una valida alternativa agli aggregati naturali e riciclati in numerose opere di ingegneria civile. La loro natura industriale consente di governarne composizione e prestazioni con procedure di processo, trasformando la scoria da sottoprodotto a aggregato certificato quando soddisfa requisiti chimico-fisici, ambientali e di conformità. L’esperienza industriale ha dimostrato che la produzione di aggregati da scorie può essere strutturata come processo parallelo a quello dell’acciaio, con controlli in linea e per partita che assicurano ripetibilità e qualità del prodotto finito. Mineralogia e indice di basicità: la chiave della stabilità della scoria La scoria EAF è un sistema ossidico in cui fasi vetrose e ceramiche coesistono con silicati e spinelli. Tra i costituenti ricorrenti vi sono silicati di calcio (2CaO·SiO₂ e 3CaO·SiO₂), ossidi misti di magnesio e ferro, spinelli contenenti cromo e manganese, oltre ad alluminati e fasi intermedie tra anortite e gehlenite. Un parametro operativo fondamentale è l’indice di basicità (IB₂ = %CaO/%SiO₂), che correla composizione, reattività e stabilità volumetrica e orienta la selezione dei fondenti e dei cicli di raffreddamento. Una gestione del processo basata sull’indice di basicità riduce le variabilità e favorisce prestazioni costanti degli aggregati. Dal forno alla granulometria: il processo industriale per produrre aggregati controllati Il percorso dalla scoria al prodotto integra scelte mirate su rottame, fondenti e additivi, pratiche di sversamento, spegnimento e raffreddamento controllato, oltre a verifiche rapide della basicità. Seguono stagionatura, frantumazione, vagliatura e tracciabilità per partita, con campionamenti effettuati secondo norme UNI per le diverse destinazioni d’uso: materiali non legati e legati idraulicamente, calcestruzzo, miscele bituminose. Questa impostazione consente di immettere sul mercato classi granulometriche standard (0/5, 5/10, 10/20, 30/40, 0/20, 0/125), garantendo omogeneità intra-lotto e disponibilità di stock idonei per grandi cantieri. Prove e prestazioni: densità, LA, Micro-Deval, PSV e gelo-disgelo Dal punto di vista meccanico e geotecnico, gli aggregati EAF mostrano valori elevati di massa volumica (3,6–3,8 Mg/m³), ottima resistenza alla frammentazione (Los Angeles 13–16), resistenza all’usura in ambiente umido (Micro-Deval 5–6), resistenza alla levigazione (PSV ~53–54) e comportamento favorevole al gelo-disgelo con perdite intorno all’1 %. Questi parametri risultano spesso superiori rispetto agli aggregati naturali ordinari e nettamente migliori rispetto agli aggregati riciclati, traducendosi in minore usura in esercizio e maggiore durabilità, soprattutto negli strati stradali sottoposti a traffico intenso. Conformità normativa: EN 13242, EN 12620, EN 13043 e AVCP 2+ Gli aggregati da scorie EAF rientrano nelle norme europee di prodotto: EN 13242 per materiali non legati e legati idraulicamente, EN 12620 per aggregati destinati al calcestruzzo, EN 13043 per miscele bituminose e trattamenti superficiali. Queste norme trattano in modo indistinto aggregati naturali, artificiali o riciclati, definendo categorie prestazionali, prove e criteri di conformità. La marcatura CE e la Dichiarazione di Prestazione (DoP) si rilasciano oggi nel quadro del nuovo Regolamento (UE) 2024/3110 sui prodotti da costruzione, entrato in vigore a gennaio 2025. Per gli aggregati, il sistema di valutazione e verifica della costanza delle prestazioni (AVCP) è il 2+, che prevede un controllo di produzione certificato da organismo notificato con audit iniziale e sorveglianza periodica. Sicurezza ambientale: test di cessione e controllo del cromo La compatibilità ambientale degli aggregati EAF è garantita da test di cessione, che verificano la non pericolosità e il rispetto dei limiti normativi. La microstruttura spinellare gioca un ruolo importante nel confinamento del cromo, riducendone la mobilità. Il legame tra composizione chimica, indice di basicità e comportamento al rilascio è ben documentato, consentendo strategie di prevenzione già nella fase di processo. A livello normativo, la qualificazione ambientale si integra con gli obblighi di REACH e con il quadro europeo sui sottoprodotti, permettendo di distinguere quando la scoria può essere considerata prodotto e non rifiuto. Applicazioni in opera: strade, calcestruzzi, conglomerati bituminosi e rilevati Grazie alle proprietà meccaniche e alla resistenza alla levigazione, gli aggregati EAF sono particolarmente adatti per strati bituminosi soggetti a traffico intenso e per trattamenti superficiali antisdrucciolo. La loro densità e bassa porosità favoriscono la produzione di miscele con alti moduli e ridotta usura. In campo strutturale, la corretta selezione granulometrica consente l’impiego in calcestruzzi conformi alla EN 12620, mentre per le opere stradali e i rilevati, la EN 13242 ne regola l’uso come aggregati non legati o legati idraulicamente. L’esperienza industriale ha dimostrato forniture su larga scala con caratteristiche ripetibili, requisito fondamentale per le infrastrutture pubbliche. Benefici ambientali ed economici: circolarità, LCA e riduzione di risorse naturali La sostituzione di aggregati naturali con aggregati EAF riduce l’estrazione da cave, preserva risorse non rinnovabili e limita i trasporti su lunghe distanze, con un impatto positivo in termini di impronta di carbonio e consumo di suolo. La produzione industriale strutturata permette economie di scala e garantisce la disponibilità di stock omogenei, agevolando la logistica di cantiere. In quest’ottica, gli aggregati EAF rappresentano una soluzione di economia circolare matura e tecnologicamente consolidata per il settore delle costruzioni. Conclusioni operative Gli aggregati artificiali da scorie EAF dimostrano, alla prova delle norme europee e dei test prestazionali, un profilo tecnico competitivo: resistenze meccaniche elevate, durabilità in condizioni severe e idoneità ambientale governata da composizione e microstruttura. Il controllo dell’indice di basicità, la gestione dei cicli di raffreddamento e la maturazione del materiale sono fattori cruciali per assicurare stabilità volumetrica e prestazioni ripetibili. Inquadrati nel nuovo regolamento CPR e certificati con sistema AVCP 2+, questi aggregati costituiscono una soluzione industriale in linea con gli obiettivi di sostenibilità e circolarità fissati dall’Unione Europea.© Riproduzione Vietata Fonti Documento tecnico sugli aggregati artificiali da scoria nera, con descrizione del processo, controlli e confronto con materiali naturali e riciclati. Norme europee di prodotto: EN 13242, EN 12620, EN 13043. Regolamento (UE) 2024/3110 sui prodotti da costruzione. Documentazione tecnica sul sistema AVCP 2+ per gli aggregati. Studi comparativi sulle prestazioni meccaniche (Los Angeles, Micro-Deval, PSV, gelo-disgelo) degli aggregati EAF. Analisi sul ruolo della fase spinellare nel controllo del cromo e sulla qualificazione ambientale.
SCOPRI DI PIU' Cappotti Termici Anti-Fuoco per i Grattacieli: Guida alla Sicurezza e all'Innovazione
Materiali Autoestinguenti (Anche Riciclati) e Tecniche Costruttive Avanzate per la Protezione Antincendio dei Grattacieli di Marco ArezioIl cappotto termico sui grattacieli non solo migliora l'efficienza energetica dell'edificio ma gioca un ruolo cruciale nella protezione contro il fuoco, mitigando l'effetto camino, in determinate condizioni applicative e qualitative degli isolanti, che può accelerare la propagazione delle fiamme. Data la crescente altezza e complessità delle strutture urbane moderne, la sicurezza antincendio è diventata una priorità assoluta. Questo articolo esplora come costruire un cappotto termico efficace e sicuro, con un focus particolare sui materiali autoestinguenti e sulle tecniche costruttive avanzate. L'Effetto Camino in Caso di Incendio nei Grattacieli L'effetto camino si verifica quando l'aria calda sale rapidamente all'interno di un edificio, creando un flusso ascendente che aspira aria fresca dalle aperture inferiori. Nei grattacieli, questo fenomeno può accelerare drammaticamente la diffusione del fuoco, spingendolo verso i piani superiori a una velocità allarmante. Materiali Isolanti e Rischio Incendio Ma i materiali isolanti esterni possono anche contribuire significativamente all'effetto camino se non sono adeguatamente selezionati e applicati. Materiali altamente infiammabili non solo alimentano il fuoco ma possono anche generare fumi tossici, mettendo a rischio la sicurezza degli occupanti. Materiali Isolanti AutoestinguentiDefinizione e Importanza dell'AutoestinguenzaUn materiale isolante è considerato autoestinguente quando è capace di fermare la propagazione delle fiamme senza l'intervento esterno. Questa caratteristica è cruciale nei grattacieli, dove l'accesso ai piani superiori per le operazioni di spegnimento potrebbe essere difficoltoso. L'autoestinguenza si misura attraverso standard specifici che valutano la capacità di un materiale di estinguersi entro un tempo definito dopo l'ignizione. Panoramica sui Materiali Isolanti Comuni e la Loro Reazione al Fuoco I materiali isolanti più comuni includono polistirene (EPS e XPS), poliuretano, lana di roccia, e fibra di vetro. Ognuno presenta caratteristiche uniche in termini di resistenza al fuoco: Polistirene (EPS e XPS): Pur offrendo buone prestazioni termiche, richiede additivi ritardanti di fiamma per migliorare la sicurezza antincendio. Poliuretano: Ha un'eccellente resistenza termica ma può degradarsi rapidamente in presenza di fuoco se non trattato adeguatamente. Lana di roccia: Naturalmente resistente al fuoco, non contribuisce alla propagazione delle fiamme ed è spesso utilizzata in applicazioni che richiedono un'alta resistenza al fuoco. Fibra di vetro: Similmente alla lana di roccia, offre buone prestazioni in termini di resistenza al fuoco. Criteri per la Scelta di un Isolante Termico Autoestinguente Quando si seleziona un isolante termico per i grattacieli, è fondamentale considerare: La classificazione di reazione al fuoco: Preferire materiali classificati come A1 o A2, secondo le norme europee, che indicano nessuna o limitata contribuzione al fuoco. Densità e spessore: Fattori che influenzano la capacità di isolamento e la resistenza al fuoco del materiale. Durabilità e stabilità chimica: La capacità del materiale di mantenere le sue proprietà nel tempo, anche in condizioni avverse. Isolanti Termici Prodotti con Materiali Riciclati Recentemente, l'attenzione si è spostata verso materiali isolanti sostenibili prodotti con materiali riciclati, che non solo offrono una buona resistenza termica ma sono anche più ecologici. Alcuni esempi includono: Isolanti a base di cellulosa: Prodotti principalmente da carta riciclata, trattati con boro per conferire proprietà ignifughe. Pannelli di lana riciclata: Utilizzano scarti di tessuto e lana per creare pannelli isolanti con buone proprietà di resistenza al fuoco. Polistirolo riciclato: Benché il polistirene sia meno desiderabile dal punto di vista della resistenza al fuoco, le versioni riciclate trattate con additivi ritardanti di fiamma possono rappresentare un'opzione economica e relativamente sicura. Migliori Isolanti Termici in Relazione al Fuoco Approfondiremo ora gli isolanti termici, concentrandoci sulla loro efficacia in relazione al fuoco, per identificare i materiali più sicuri e performanti per l'uso nei grattacieli. Analisi Comparativa dei Materiali Isolanti Per comprendere quale isolante termico offre le migliori prestazioni in caso di incendio, è fondamentale considerare diversi fattori, tra cui la resistenza al fuoco, la capacità di isolamento termico, e le emissioni in caso di combustione. Ecco una breve panoramica: Lana di roccia: Eccelle nella resistenza al fuoco grazie alla sua composizione minerale. Non brucia ed è capace di resistere a temperature superiori ai 1000°C. Offre anche un'ottima isolazione termica e acustica. Fibra di vetro: Simile alla lana di roccia per prestazioni antincendio e isolamento termico, ma può essere meno confortevole da maneggiare a causa delle fibre fini che possono irritare la pelle e le vie respiratorie. Poliuretano trattato: Con l'aggiunta di ritardanti di fiamma, il poliuretano espanso può raggiungere una buona resistenza al fuoco, ma rimane inferiore alla lana di roccia e alla fibra di vetro in termini di performance antincendio. Polistirene (EPS e XPS): Anche se trattati con ritardanti di fiamma, tendono a essere meno performanti in caso di incendio rispetto agli altri materiali menzionati. Dati Tecnici: Reazione al Fuoco, Limiti di Temperatura, Emissioni Tossiche La selezione dei materiali isolanti per i grattacieli deve tenere conto non solo della loro capacità di isolamento termico ma anche della loro reazione al fuoco. Materiali come la lana di roccia e la fibra di vetro non contribuiscono alla propagazione delle fiamme e resistono a temperature estremamente alte senza emettere sostanze tossiche. Al contrario, materiali a base di polimero, anche se trattati con ritardanti di fiamma, possono degradarsi e rilasciare gas tossici a temperature elevate. Emissioni Tossiche dei Materiali Isolanti in Combustione Descrizione dei Fumi Tossici Quando i materiali isolanti bruciano, possono rilasciare una varietà di fumi tossici e gas pericolosi. La composizione e la quantità di queste emissioni variano a seconda del tipo di materiale coinvolto nella combustione. I fumi possono includere monossido di carbonio (CO), diossine, acido cloridrico (HCl), cianuro di idrogeno (HCN), oltre a particolato fine che può trasportare sostanze tossiche più profondamente nel sistema respiratorio. Composizione dei Fumi e Materiali Responsabili Polistirene (EPS e XPS): In caso di incendio, il polistirene può rilasciare monossido di carbonio e benzene, un idrocarburo aromatico noto per le sue proprietà cancerogene. Poliuretano: La combustione del poliuretano può produrre cianuro di idrogeno, un gas estremamente velenoso, oltre a monossido di carbonio e diossido di carbonio (CO2). PVC e altri materiali plastici con cloro: La combustione di isolanti contenenti PVC può generare acido cloridrico, diossine e furani, sostanze altamente tossiche e persistenti nell'ambiente. Impatti sulla Salute Umana L'esposizione ai fumi tossici può avere gravi conseguenze per la salute, includendo: Irritazioni: Gli occhi, la pelle e le vie respiratorie possono subire irritazioni acute a causa dell'esposizione ai gas acidi come l'acido cloridrico. Avvelenamento da monossido di carbonio: Il monossido di carbonio, inalato in quantità sufficienti, può essere fatale poiché impedisce il trasporto dell'ossigeno nel sangue. Effetti a lungo termine: L'esposizione a diossine e altri composti organici persistenti può avere effetti cancerogeni o danneggiare il sistema immunitario a lungo termine. Misure di Mitigazione Per ridurre il rischio associato alle emissioni tossiche, è essenziale: Scegliere materiali con basso potenziale di emissione tossica: Preferire materiali isolanti che, in caso di incendio, rilascino meno sostanze pericolose. Sistemi di evacuazione fumi e gas: Implementare sistemi di sicurezza atti a ridurre la concentrazione di fumi tossici negli ambienti interni. Normative e test rigorosi: Assicurare che tutti i materiali isolanti siano sottoposti a test rigorosi per valutare il loro comportamento in caso di incendio e le emissioni potenzialmente tossiche. Tecniche Costruttive dei Cappotti Termici Anti-Fuoco La progettazione e l'installazione di cappotti termici anti-fuoco richiedono attenzione e precisione per garantire che l'edificio sia protetto efficacemente contro la propagazione del fuoco. Principi di Design a Prova di Fuoco I principi fondamentali nel design di cappotti termici a prova di fuoco includono: Integrità strutturale: Assicurare che i materiali isolanti siano applicati in modo da non compromettere l'integrità strutturale dell'edificio in caso di incendio. Barriere al fuoco: Installazione di barriere al fuoco in punti critici per prevenire la diffusione delle fiamme attraverso il cappotto termico. Ventilazione: Progettare sistemi di ventilazione che impediscono l'effetto camino, limitando la quantità di ossigeno disponibile per alimentare un incendio. Metodi di Applicazione e Integrazione con la Struttura Esistente L'applicazione di cappotti termici anti-fuoco richiede tecniche specifiche per garantire che siano ben integrati con la struttura esistente: Fissaggio meccanico: Utilizzo di sistemi di fissaggio che non compromettono la resistenza al fuoco dei materiali isolanti. Sigillature resistenti al fuoco: Impiego di sigillanti e schiume resistenti al fuoco per chiudere qualsiasi apertura o giunto, impedendo la penetrazione delle fiamme. Monitoraggio e manutenzione: Implementazione di un programma di monitoraggio e manutenzione per assicurare l'integrità del cappotto termico nel tempo. Propagazione del Fuoco e Dati Tecnici La comprensione dei meccanismi di propagazione del fuoco è essenziale per progettare sistemi di isolamento efficaci. Il fuoco può propagarsi in verticale attraverso l'effetto camino, ma anche in orizzontale, attraverso la conduzione termica dei materiali. La scelta dei materiali e delle tecniche costruttive deve essere guidata da dati tecnici solidi su come diversi materiali reagiscono al calore e al fuoco, nonché sulle loro proprietà di isolamento termico. Casi di Studio: Incendi Catastrofici nei Grattacieli Analizziamo più dettagliatamente alcuni dei più significativi incendi di grattacieli, esaminando le cause, le dinamiche di propagazione del fuoco, e le lezioni apprese in termini di sicurezza antincendio e scelta dei materiali. Grenfell Tower, Londra, 2017 Cosa è accaduto: Nelle prime ore del 14 giugno 2017, un incendio iniziato in un appartamento al quarto piano della Grenfell Tower si è rapidamente diffuso all'intero edificio, causando 72 vittime. Causa principale: La rapida propagazione del fuoco all'esterno dell'edificio è stata facilitata dal rivestimento in polietilene (PE) e dai pannelli isolanti in poliuretano, entrambi altamente infiammabili. Lezioni apprese: L'incidente ha sottolineato la cruciale importanza di utilizzare materiali di rivestimento e isolamento che rispettino elevati standard di resistenza al fuoco. Ha inoltre evidenziato la necessità di revisioni normative e controlli più rigorosi sulle procedure di sicurezza antincendio in edifici residenziali alti. Torre Plasco, Teheran, 2017 Cosa è accaduto: Il 19 gennaio 2017, un incendio scoppiato nei piani superiori della Torre Plasco, un edificio di 17 piani, ha portato al crollo completo della struttura, causando la morte di 22 vigili del fuoco. Causa principale: La mancanza di adeguate misure di sicurezza antincendio e la presenza di materiali infiammabili all'interno dell'edificio hanno contribuito al crollo. Lezioni apprese: Questo disastro ha evidenziato l'importanza di adeguati sistemi di prevenzione incendi e di strutture costruite per resistere a lunghi periodi di esposizione al fuoco, evitando così crolli catastrofici. Hotel Address Downtown, Dubai, 2015 Cosa è accaduto: Il 31 dicembre 2015, un incendio ha avvolto l'Hotel Address Downtown di Dubai, danneggiando gravemente l'edificio ma senza causare vittime. Causa principale: Analogamente alla Grenfell Tower, il fuoco si è diffuso rapidamente a causa del materiale utilizzato per il rivestimento esterno dell'edificio, che includeva componenti infiammabili. Lezioni apprese: L'incendio ha messo in luce la necessità di revisionare gli standard di sicurezza per i materiali di rivestimento usati negli edifici alti, spingendo Dubai a modificare le sue normative edilizie per richiedere materiali con maggiore resistenza al fuoco.Letteratura Tecnica"La sicurezza antincendio negli edifici" - Questo tipo di pubblicazione spesso esplora le normative, i materiali e le strategie di progettazione per prevenire e combattere gli incendi in strutture di varie dimensioni, inclusi potenzialmente i grattacieli. "Materiali per l'architettura sostenibile: Prestazioni, sostenibilità, riciclo" di Valentina Serra - Sebbene il focus sia sull'architettura sostenibile in generale, il libro può offrire informazioni preziose sui materiali isolanti innovativi e sostenibili, alcuni dei quali con buone proprietà di resistenza al fuoco. "Tecnologia dei sistemi edilizi: Progettazione e costruzione" - Libri con questo titolo tendono a coprire un ampio spettro di tecnologie edilizie, inclusi i sistemi di isolamento termico. Possono fornire informazioni tecniche utili sulla selezione e l'applicazione di materiali isolanti nei grattacieli. "Manuale dell'ingegnere civile e ambientale" - Sebbene non focalizzato esclusivamente sull'isolamento termico o sulla sicurezza antincendio, un manuale così completo può contenere capitoli o sezioni dedicate alla progettazione antincendio e ai materiali isolanti utilizzati in edilizia.
SCOPRI DI PIU' Il Tappetino Elettrico Green per Riscaldamento a Pavimento
Tecnologia Sostenibile ed Efficienza Energetica per un Comfort a Impatto Zero con il Tappetino Elettrico Riscaldante da Pavimento di Marco ArezioIn un’epoca in cui la sostenibilità e l’efficienza energetica stanno diventando priorità sempre più rilevanti, scegliere un sistema di riscaldamento che sia ecologico e performante è fondamentale per chi desidera ridurre la propria impronta ecologica. Questo articolo presenta una panoramica dettagliata del tappetino per riscaldamento elettrico, una soluzione innovativa e green che sfrutta la tecnologia TWIN per garantire una distribuzione del calore uniforme e consumi energetici ridotti. Esploreremo nel dettaglio le caratteristiche tecniche di questo tappetino, a cosa serve, come si installa e i vantaggi che offre in termini di sostenibilità. Infine, viene confrontato in modo obiettivo con altri tre prodotti concorrenti, evidenziando le differenze in termini di efficienza energetica, tecnologia e impatto ambientale. Se stai cercando un sistema di riscaldamento a basso impatto ambientale e altamente efficiente, questo tappetino potrebbe essere la scelta perfetta per la tua abitazione o il tuo progetto di ristrutturazione green. Cosa è il tappetino per riscaldamento elettrico CALORIQUE Il tappetino per riscaldamento elettrico CALORIQUE è una soluzione sostenibile progettata per offrire un comfort termico ecologico negli ambienti domestici e lavorativi. Questo sistema di riscaldamento a pavimento utilizza una rete elettrica a basso consumo energetico, con una potenza di 150 W/m², che garantisce un riscaldamento efficace e uniforme. Grazie alla sua tecnologia TWIN, il tappetino CALORIQUE distribuisce il calore in modo omogeneo su tutta la superficie del pavimento, evitando sprechi di energia e mantenendo costante la temperatura. La sua compatibilità con fonti di energia rinnovabile, come l'energia solare e quella eolica, lo rende una scelta ideale per chi cerca un'opzione ecologica e responsabile. La classificazione energetica A+++ conferma la sua efficienza, che si traduce in un risparmio energetico considerevole e in un impatto ambientale ridotto. Il tappetino CALORIQUE non solo contribuisce al benessere interno, ma rispetta gli standard di sostenibilità richiesti dalle moderne abitazioni eco-friendly, rappresentando un elemento chiave per una casa a impatto zero. A cosa serve il tappetino per riscaldamento elettrico CALORIQUEIl tappetino per riscaldamento elettrico CALORIQUE è progettato per riscaldare in modo efficiente e sostenibile qualsiasi ambiente domestico o commerciale, eliminando la necessità di radiatori o altri sistemi di riscaldamento voluminosi e visibili. Viene installato sotto la pavimentazione e fornisce un calore omogeneo, contribuendo a ridurre la sensazione di freddo nei piedi e a migliorare il comfort globale della stanza. Le applicazioni ideali includono: Bagni: Dove il calore a pavimento è particolarmente apprezzato per evitare il freddo da piastrelle e altre superfici dure. Soggiorni e camere da letto: Per un comfort quotidiano senza ingombri di termosifoni o altre apparecchiature. Cucine: Per mantenere una temperatura costante e piacevole mentre si svolgono le attività quotidiane. Oltre al comfort, l’uso del tappetino CALORIQUE offre significativi vantaggi in termini di sostenibilità: Risparmio energetico: L’efficienza del sistema permette di ridurre i consumi e le emissioni di CO₂, contribuendo alla lotta contro il cambiamento climatico. Riduzione dell’impatto ambientale: Il sistema può essere alimentato con energia rinnovabile, diminuendo la dipendenza dai combustibili fossili. Zero emissioni dirette: Non essendo basato sulla combustione di gas o carburanti, il sistema non produce emissioni nocive all'interno o all'esterno degli ambienti riscaldati. In sintesi, il tappetino CALORIQUE offre una soluzione sostenibile per chi desidera coniugare comfort domestico ed efficienza energetica, riducendo allo stesso tempo l’impatto ambientale del proprio riscaldamento. Come si installa il tappetino per riscaldamento elettrico CALORIQUEL’installazione del tappetino CALORIQUE è progettata per essere semplice e flessibile, rendendolo una soluzione ideale sia per progetti di ristrutturazione che per nuove costruzioni. Uno dei principali vantaggi è la possibilità di installarlo senza necessità di opere invasive, minimizzando così l'uso di materiali aggiuntivi e riducendo i tempi e i costi di installazione. I passaggi principali per l’installazione sono: Preparazione del pavimento: La superficie esistente deve essere pulita, asciutta e livellata per garantire un’installazione corretta. Questo passaggio riduce la necessità di materiali aggiuntivi e minimizza lo spreco. Posizionamento del tappetino: Il tappetino viene srotolato sulla superficie da riscaldare, adattandosi facilmente a diverse configurazioni. È compatibile con una vasta gamma di pavimentazioni, tra cui piastrelle, laminato, legno e moquette, rendendo l’installazione flessibile e non invasiva. Connessione elettrica: Il tappetino viene collegato al sistema elettrico dell’edificio. È importante affidare questa fase a un tecnico qualificato per garantire sicurezza e conformità alle normative. Utilizzando energia rinnovabile, è possibile massimizzare l'efficienza del sistema riducendo ulteriormente i consumi. Installazione del pavimento: Una volta installato il tappetino, è possibile posare il pavimento senza che l’altezza complessiva venga significativamente alterata, un vantaggio per chi desidera mantenere l’aspetto estetico degli spazi senza compromettere la funzionalità. Test e regolazione: Dopo l’installazione, il tappetino viene testato per garantire un funzionamento corretto. Grazie al termostato, è possibile regolare la temperatura in modo preciso, ottimizzando i consumi energetici e mantenendo un ambiente confortevole e sostenibile. Confronto con 3 prodotti concorrenti in chiave green 1. Tappetino elettrico per riscaldamento pavimento WARMUP DWS 150 Potenza: 150 W/m² (come Calorique) Efficienza energetica: [A++] Tecnologia: Monofilamento singolo, meno efficiente della tecnologia TWIN di Calorique in termini di distribuzione del calore e risparmio energetico. Compatibilità green: Compatibile con fonti di energia rinnovabile, ma senza ottimizzazione specifica per fonti pulite come il sistema Calorique. Sostenibilità dell’installazione: Richiede un’installazione più complessa, con un impatto ambientale maggiore in termini di utilizzo di materiali aggiuntivi e tempo di posa. Vantaggi di CALORIQUE: La tecnologia TWIN garantisce un risparmio energetico maggiore e un'impronta ambientale ridotta, sia durante l’uso che in fase di installazione. 2. Tappetino elettrico RAYCHEM QuickNet 160Potenza: 160 W/m², che comporta un maggiore consumo energetico rispetto a Calorique. Efficienza energetica: [A++], inferiore a Calorique. Tecnologia: Monofilamento, meno efficiente nella distribuzione del calore rispetto alla tecnologia TWIN di Calorique. Compatibilità green: Supporta l’uso di energie rinnovabili, ma non è ottimizzato per il risparmio energetico come il sistema Calorique. Sostenibilità dell’installazione: Richiede un'installazione più complessa e potenzialmente più impattante dal punto di vista ambientale. Vantaggi di CALORIQUE: Consumo energetico più contenuto, maggiore efficienza e una distribuzione del calore più ecologica, riducendo le emissioni legate al riscaldamento. 3. Tappetino per riscaldamento elettrico DEVImat DTIR-150 Potenza: 150 W/m² Efficienza energetica: [A++], inferiore rispetto al sistema Calorique. Tecnologia: Cavo a doppia conduttura, meno efficiente in termini di distribuzione del calore rispetto alla tecnologia TWIN. Compatibilità green: Compatibile con fonti di energia rinnovabile, ma senza ottimizzazioni significative per il risparmio energetico. Sostenibilità dell’installazione: L’installazione è più complessa, richiedendo maggiore utilizzo di materiali, con un impatto ambientale superiore rispetto a Calorique. Vantaggi di CALORIQUE: Maggiore efficienza nella distribuzione del calore e semplicità di installazione, che riduce l’impatto ambientale complessivo. Perché CALORIQUE è la scelta green Il tappetino elettrico CALORIQUE rappresenta una soluzione perfetta per chi cerca un sistema di riscaldamento a pavimento sostenibile ed efficiente. Le sue principali caratteristiche green includono: Efficienza energetica [A+++]: Un minor consumo energetico garantisce risparmi in bolletta e una significativa riduzione delle emissioni di CO₂. Tecnologia TWIN: Assicura una distribuzione uniforme del calore, riducendo gli sprechi e ottimizzando l'uso dell'energia. Compatibilità con energie rinnovabili: Progettato per funzionare in sinergia con fonti di energia pulita, massimizzando i benefici ecologici. Facilità d’installazione: L’installazione semplice e a basso impatto ambientale riduce l’uso di materiali e minimizza l'impatto sull'ambiente. In sintesi, CALORIQUE è la scelta ideale per chi desidera riscaldare la propria casa in modo ecologico ed efficiente, contribuendo a ridurre l’impatto ambientale senza compromettere il comfort.INCLUSO NELLA CONSEGNA: Con ogni acquisto riceverai il tappetino elettrico autoadesivo CALORIQUE nella dimensione da te scelta e un tubo corrugato, perfetto per l'installazione del sensore di temperatura esterno del termostato. Per il controllo della temperatura del pavimento e dell’ambiente, offriamo una gamma di termostati che spaziano dai modelli più semplici ai termostati intelligenti programmabili con WiFi e gestione tramite app.
SCOPRI DI PIU' Plastiche riciclate per vespai areati.
Plastiche riciclate per vespai areati: quali effetti statici e dinamici si trasmettono sui vespai in plastica riciclata utilizzando miscele differenti di Marco ArezioGli antichi romani avevano già capito, nella costruzione degli edifici, l’importanza della creazione di una intercapedine areata, tra il terreno e il pavimento, al fine di evitare la risalita capillare dell’umidità e permettere un isolamento termico del piano. Il vespaio veniva costruito utilizzando muretti collegati tra loro o con anfore come base di riempimento. Con l’evoluzione delle costruzioni, il vespaio areato ha avuto molteplici usi, non solo quello di isolare dall’umidità, ma è stato possibile impiegare, nel modo migliore, lo spazio che si crea tra il terreno e il piano. Fino a pochi anni fa, prima dell’avvento della plastica nell’edilizia, la costruzione dei vespai veniva fatta attraverso i tavelloni, per le parti orizzontali, e i mattoni o blocchi in cemento per la parete verticale. Questo sistema però non garantiva totalmente l’isolamento tra un piano e l’altro. Oggi, con l’utilizzo degli elementi in plastica riciclata, si sono ampliate le possibilità d’impiego dell’intercapedine e migliorate le sue doti tecniche. Vediamo quali sono i possibili usi degli elementi di separazione in plastica riciclata: 1) La funzione classica per cui era nato è quello di creare, attraverso elementi modulari continui di plastica, una efficace separazione tra il piano abitato e il terreno di fondazione, impedendo la risalita capillare dell’umidità. Inoltre lo spazio che si viene a creare, permette agevolmente il passaggio degli impianti per le funzioni della casa. 2) L’intercapedine monolitica formata, permette l’evacuazione del gas Radon che si forma nel terreno. Questo, è un gas radioattivo, incolore e inodore, formato dal decadimento dell’uranio 238, che ha la capacità di insinuarsi nelle fessure del terreno e saturare gli scantinati o i piani a contatto con esso. Attraverso la posa degli elementi in plastica sui quali si creerà un getto di calcestruzzo continuo, si creerà una ventilazione naturale, con ingressi dell’aria a nord e uscita a sud, così da evitare i ristagni del gas. 3) La creazione di tetti ventilati, specialmente per quelli orizzontali, permette una naturale regolazione degli sbalzi termici che aiutano, insieme ad un corretto isolamento, la vivibilità degli ambienti sottostanti e il risparmio energetico. 4) Gli elementi in plastica di altezze ridotte, specialmente quelli di 5 cm., aiutano ad un corretto isolamento acustico, insieme a tappetini smorzanti, in quanto l’aria ferma all’interno delle celle, aiuta lo smorzamento delle onde sonore. 5) Un’altra funzione è quella di poter creare giardini pensili con la caratteristica di poter isolare il manto impermeabilizzante dalle radici delle piante. È noto infatti che la maggior parte dei difetti dei giardini pensili riguarda la percolazione dell’acqua meteorica, in quanto l’azione delle radici, apre varchi nei manti bituminosi impermeabili, con il possibile passaggio di acqua. Gli elementi in plastica sono estremamente resistenti all’azione di perforazione delle piante. Sicuramente ci sono molte altre funzioni che il vespaio in plastica può assolvere ma, elencando le più comuni, ho cercato di dare un’idea del suo utilizzo. Una volta deciso quale utilizzo si deve fare degli elementi separatori, è importante capire come vengono prodotti per poter scegliere gli elementi che siano idonei al nostro lavoro. Le caratteristiche principali che si chiedono ad un insieme di elementi che costituiranno la struttura portante per il nostro getto in calcestruzzo nell’estradosso sono: Flessibilità dell’elemento Resistenza a compressione verticale Resistenza alla flessione delle cupole Mantenimento dimensionale dei singoli pezzi dopo lo stampaggio per poter essere assemblati senza fatica dagli operatori e senza lasciare vuoti Assenza di fragilità durante la movimentazione Spessori corretti in funzione della materia prima utilizzata Indeformabilità sotto l’effetto del peso del calcestruzzo fresco Pedonabilità minima dell’elemento espressa nella capacità di sostenere l’addetto al getto del solaio, che non deve essere inferiore a 150 Kg. calcolata su una superficie di cm.8 x cm.8. Queste caratteristiche, fermo restando una corretta progettazione dello stampo e dell’elemento stesso, si raggiungono con una giusta scelta delle materie prime riciclate, che potranno aumentare o diminuire determinate caratteristiche. Il materiale più comunemente usato appartiene alla famiglia del polipropilene, in particolare un compound misto tra PP e PE che permette discrete performance meccaniche e un costo produttivo contenuto. In alcuni casi si produce l’elemento in HDPE, che attribuisce agli elementi migliori prestazioni tecniche a fronte di costi produttivi più alti. La ricetta di PP+PE impiegata ha delle limitazioni tecniche da tenere presente: 1) Il compound in PP+PE normalmente proviene dai componenti della raccolta differenziata, che è costituita da scarti di polipropilene rigidi e da scarti flessibili di polietilene a bassa densità. I due elementi sono di difficile manipolazione dal punto di vista termico, in fase di stampaggio, con il rischio di degradazione del materiale e la formazione di gas all’interno dell’elemento stampato. Questi micro fori possono creare un indebolimento dell’elemento. 2) Il compound ottenuto ha, in generale, delle buone caratteristiche meccaniche verticali, in particolare per quanto riguarda la resistenza a compressione, ma, di contro, ha una limitata resistenza alla flessione e alla torsione. La conoscenza dei limiti tecnici di questo compound permette normalmente la risoluzione di questi minus con un’appropriata progettazione delle fasce di rinforzo attraverso il posizionamento di setti reticolari, nei punti più soggetti alle possibili rotture. 3) La ricerca di un’economicità esasperata potrebbe indurre i produttori a ridurre il polipropilene all’interno della miscela a vantaggio dell’LDPE, creando situazioni di debolezza strutturale che dovrebbero essere compensate con l’aggiunta di HDPE e/o cariche minerali. Lo studio di ricette così complesse è sicuramente sconsigliato nella produzione di elementi sui quali si deve camminare in sicurezza, al fine di evitare incidenti, in quanto richiedono una competenza tecnica elevata e il controllo dell’input in entrata attraverso analisi di laboratorio frequenti. In alcuni casi si utilizza una miscela di HDPE che può essere composta da granulo derivante dalla lavorazione dei tappi del settore delle bevande o con compound misti con tappi e flaconi dei detersivi. Secondo i dati raccolti possiamo indicare alcune differenze: 1) La produzione dei vespai in plastica riciclata utilizzando granuli che provengono dai tappi in HDPE comporta di dover lavorare una materia prima che ha una fluidità sicuramente più bassa rispetto al compound in PP+PE, normalmente 1,5-2 a 2,16 Kg./190° contro un MFI 5-6 a 2,16 Kg./230°. Questo significa che bisogna tener presente anche la dimensione della pressa da utilizzare in quanto il polimero in HDPE è sicuramente meno fluido. Le caratteristiche meccaniche di questo compound si possono riassumere in una buona resistenza a compressione e un’eccellente resistenza a flessione e torsione degli elementi stampati. C’è però da tener presente un fattore importante che potrebbe influenzare la scelta di questo polimero. In presenza di superfici di posa molto estese e in corrispondenza di picchi di temperature molto elevate, c’è da considerare che l’elemento in HDPE, agganciato in modo continuativo con altri moduli, all’interno del reticolo delle travi, potrebbe subire una deformazione importante dato dalla reazione al calore del sole. Il problema si può risolvere, in fase di granulazione, aggiungendo una percentuale di carica minerale che sterilizza le reazioni espansive dell’HDPE. 2) Ci sono casi in cui la resistenza del modulo sia un elemento fondamentale e, in presenza di spessori sottili delle pareti del prodotto, si può optare ad un mix formato dalla granulazione di tappi e flaconi in HDPE o dei soli flaconi. La riduzione della fluidità dell’impasto porta un aumento delle performance meccaniche degli elementi a parità di caratteristiche fisiche dell’elemento, con valori di fluidità che vanno da 0,3 a 1 a 2,16 Kg./190°.Categoria: notizie - tecnica - plastica - riciclo - vespaio in plastica - PP - edilizia
SCOPRI DI PIU'
