
 Flaconi in HDPE Riciclato: Come Gestire i Difetti di Superficie
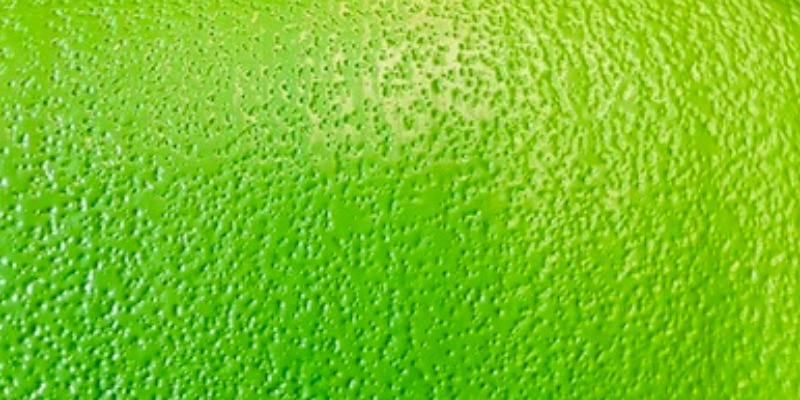
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco ArezioLa produzione di flaconi per la detergenza, per i liquidi industriali ed agricoli, fino a poco tempo fa venivano prodotti con materiali vergini nonostante alcune forme e colori consentivano l’uso di un granulo in HDPE riciclato. L’impatto mediatico dell’inquinamento da plastica dispersa dall’uomo nell’ambiente, ha fatto muovere le coscienze dei consumatori mettendo sotto pressione gli stati, che si occupano della legislazione ambientale, ma anche i produttori delle sostanze contenute nei flaconi che non possono, per questioni commerciali, perdere il consenso dei propri clienti finali. La richiesta di HDPE rigenerato per soffiaggio ha avuto una forte impennata negli ultimi, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga. L’utilizzo di ricette miste tra materiale vergine e rigenerato può mitigare alcuni di questi punti ma non risolvere totalmente gli eventuali problemi se non si ha l’accortezza di seguire la filiera della fornitura del granulo riciclatoCategoria: notizie - tecnica - plastica - riciclo - HDPE - flaconi - soffiaggio
SCOPRI DI PIU' Emergenza Pfas nelle Materie Plastiche e negli Imballaggi: C'è una soluzione?
Pfas nelle materie plastiche e negli imballaggi: sono composti chimici non presenti in natura, non biodegradabili e nocivi alla salute di Marco ArezioCome tutte le medaglie che si rispettano, anche i Pfas, acronimo delle sostanze perfluoroalchiliche e polifluoroalchiliche, hanno il loro lato luccicante e il loro lato oscuro. I composti chimici di queste famiglie, che se ne contano circa 4700, sono stati creati in laboratorio e largamente utilizzati dagli anni 50 nell'industria del packaging alimentare, nei pesticidi, nelle padelle antiaderenti, nei contenitori di cartone, nelle schiume antincendio, negli shampoo, nelle vernici, nei prodotti antimacchia e in molte altre applicazioni. Nelle materie plastiche li troviamo sotto forma di elastomeri (Fluoruro di vinilidene, Fluorurati in generale, Tetrafluoroetilene) o nei materiali polimerici (Sale di magnesio-sodio-fluoruro dell'acido silicico). I vantaggi di queste sostanze, applicate ai prodotti finiti, sta nella loro idrorepellenza, oleo-repellenza e termo-resistenza, che ci permettono di rendere, per esempio, una giacca impermeabile, di non far attaccare un uovo alla padella, di non sporcarci si maionese o sostanze oleose quando mangiamo un panino imbottito contenuto in un involucro di carta e di non farci sporcare le mani al cinema quando mangiamo i popcorn. Il loro legame chimico composto dal fluoro e dal carbonio rende, la molecola risultante, un elemento oggi insostituibile nelle applicazioni industriali, ma lo rende anche non biodegradabile ed estremamente pericoloso, in quanto è inodore, insapore e incolore. Queste caratteristiche gli permettono di disperdersi facilmente nelle acque, nel suolo e nell'aria, rimanendo a danneggiare l'ambiente e la salute dell'uomo per molto tempo. Le piante assorbono i Pfas attraverso l'acqua di irrigazione, li cedono ai frutti e agli animali, di cui si cibano e così, magicamente finiscono sulle nostre tavole e nel nostro corpo. Dal punto di vista della salute molti studi hanno dimostrato che l'accumulo di queste sostanze nel corpo umano possono favorire aborti spontanei, alterare la fertilità, provocare cancro al testicolo, alla tiroide e ai reni. Quali sono i mezzi oggi a disposizione per difenderci dall'inquinamento subdolo degli Pfas? Allo stato attuale non sono molti: possiamo contare sui filtri a carboni attivi in cui la porosità del carbone filtrante ha dimostrato una certa efficacia nell'intercettare i Pfas, ma non è un sistema efficace su tutte le molecole. Ma ancora una volta, la biochimica, ci potrebbe dare una risposta al problema in quanto un team di ricercatori Americani ha scoperto un batterio, chiamato Acidimicrobium A6, che avrebbe la caratteristica di spezzare il legame tra il fluoro e il carbonio nei Pfas. Il batterio è stato scoperto in una palude Americana e studiato a lungo a seguito della sua capacità di scindere l'ammonio, sfruttando il ferro presente nel terreno, senza l'impiego di ossigeno. Questa reazione denominata, Feammox, è stata riprodotta in laboratorio, dopo aver coltivato nuovi ceppi di batteri e sottoponendo le nuove famiglie ad altri tests relativi alle sostanze presenti nelle acque reflue. Dopo 100 giorni di coltura in acque contenenti, tra gli altri, anche i Pfas, si è notato che il batterio aveva la capacità di scomporre i due leganti principali, il fluoro e il carbonio, riducendoli per il 60%. La scoperta potrebbe essere interessante, non solo nei liquidi reflui contaminati da Pfas, ma anche nei terreni in quanto il batterio agisce in condizioni ipossiche, cioè di scarso ossigeno. Categoria: notizie - tecnica - pfas - packaging - imballaggi
SCOPRI DI PIU' Odori nella Plastica: Controllare la Filiera per Evitare Contestazioni
di Marco ArezioSe è risaputo che nei rifiuti provenienti dalla raccolta differenziata e quindi dal post consumo, la presenza degli odori può permanere in modo consistente, una volta trasformato in granulo, le aspettative sulle produzioni di materia prima dagli scarti post industriali o dai compounds post industriali + post consumo, dal punto di vista degli odori, sono decisamente più alte.Così alte, che ci si aspetta di non dover affrontare la problematica di consegnare al cliente, granuli plastici adatti a produrre articoli che fino a pochi anni fa erano fatti con materia prima vergine, che contengano un gradiente odoroso sgradevole. Le ambizioni qualitative di questi clienti che comprano la materia prima in plastica riciclata, rimangono elevate (quasi comprassero ancora una materia prima vergine), così da poter fregiarsi di produzioni green, ma nello stesso tempo non dover rischiare di perdere i loro clienti finali per una questione legata ad odori sgradevoli. Un binomio di richieste davvero difficile da sostenere, dove il produttore di materia prima plastica riciclata deve trovare soluzioni certe per controllare la sua filiera produttiva, con lo scopo di evitare di acquistare scarti e gestire processi che potrebbero incrementare il problema. Ma quali strumenti oggi abbiamo per poter creare una strategia di controllo che ci avverta quando uno scarto plastico in ingresso possa provocare odori nel granulo finale, con la conseguente possibile contestazione del cliente che lo compra, o quali strumenti abbiamo per capire se l’estrusione della materia prima crei dei processi di degradazione che potrebbero generare odori? Per prima cosa possiamo dire che lo strumento per il controllo degli odori in tutte le fasi della produzione esiste, ci dà una fotografia chimica dei nostri processi e ci indica dove può trovarsi l’errore che causerà la contestazione. Questa macchina da laboratorio, grande quanto una stampante da scrivania, è un gascromatografo unito ad uno spettrometro a mobilità ionica che, attraverso un’analisi veloce e senza una preparazione dei campioni particolare, ci dice quale sia, chimicamente, l’origine delle fragranze che il naso umano intercetta ma che non sa separarle e capirne la provenienza. Se pensate possa essere utile solo per dare una patente odorifera al granulo plastico che producete, siete solo a un terzo della strada, in quanto l’aiuto che questo tipo di analisi può dare all’azienda non è solo il controllo finale della materia prima, ma individuare le fasi critiche della produzione in modo da evitare che gli odori si formino. Le aree di impiego della tecnologia si possono qui riassumere: Acquisto degli scarti plastici per la produzioneChe siano post consumo o post industriali, un’azienda che produce granulo riciclato ha diversi fornitori di scarti plastici e, non tutti lo lavorano nello stesso modo: lavaggi con efficacia differenti, selezione del rifiuto con impianti e metodologie diverse, rischi di contaminazioni degli scarti con altre plastiche e molte altre situazioni simili. Quindi è necessario costruire un’anagrafica qualitativa dei fornitori, per quanto riguarda gli odori degli scarti, in modo che si possa, chimicamente, avere una fotografia di cosa lo scarto può contenere e come questo scarto potrebbe comportarsi nella sua trasformazione in granulo plastico. L’analisi chimica dei flussi in ingresso ci fa capire quale fornitore, per materia prima, possiamo utilizzare per creare le nostre ricette di granulo, senza che si possano generare spiacevoli inconvenienti odorosi in fase di produzione. Le analisi dei flussi creano una banca dati attraverso la quale si può attribuire un determinato scarto, di un determinato fornitore ad una nostra determinata ricetta. Se la fotografia chimica di un flusso di scarti plastici contempla la presenza di una serie di composti chimici in una determinata quantità, possiamo sapere con certezza quale impronta odorosa avrà il nostro granulo finale. Granulazione degli scarti plasticiIn questa fase può succedere che, senza una fotografia chimica dell’input che entra nell’estrusore, lo scarto possa essere utilizzato per la produzione di granulo, senza che possiamo intercettare un disturbo odoroso particolare, confidando quindi di produrre un granulo di buona qualità, confortati magari dal fatto che le analisi di laboratorio che normalmente si fanno, come la densità, il DSC, le ceneri e la fluidità, ci dicano che il materiale può essere idoneo. Ma durante la produzione ci possono essere frazioni molto piccole, in termini di quantità, di materiali estranee alla materia prima principale, che possono degradare creando segnali odorosi importanti che potrebbero far contestare il materiale. La fotografia chimica ci restituisce delle indicazioni che sono espresse in valori così piccoli che i composti chimici in ingresso nell’estrusore e quelli che si possono generare durante la lavorazione, siano precisamente intercettati e definiti analiticamente. Quindi anche il controllo della fase di estrusione delle materie plastiche riciclate ci restituisce un quadro preciso, non empirico degli odori, sui quali poter lavorare per un eventuale aggiustamento delle ricette. Controllo di qualità nella vendita e nel post venditaCome si può definire un odore di un polimero riciclato? Visto dal produttore in un modo, visto da un acquirente magari in un altro. Questa differenza di valutazione crea il maggior numero di contestazioni e di imbarazzi commerciali che, a volte, si chiude con una resa del produttore per mancanza di prove certe. Questa resa si trasforma quasi sempre in danni economici da riconoscere al cliente da parte del produttore di polimeri ma, nella maggior parte delle volte, subentra anche un’incertezza commerciale tra cliente e fornitore gestita in modo del tutto empirico attraverso la prova del naso. Il cliente ha i suoi uomini che annusano l’odore del granulo che ricevono e ne danno una valutazione, mentre il fornitore fornisce la sua squadra. In tutte e due i casi il naso umano, per quanto sofisticatissimo, può interpretare l’odore in modo differente. Per risolvere l’incertezza, le possibili contestazioni e la possibile perdita di fiducia da parte del cliente, fornire allo stesso una fotografia chimica di ciò che si sta vendendo è il miglior modo per dimostrare che il prodotto è formato da elementi chimici che possono generare gradienti di odori nei limiti che il cliente ha preventivamente accettato, non attraverso un naso opinabile ma attraverso la chimica. Infatti cliente e fornitore possono creare, in modo certo e analitico, un accordo che limiti certe sostanze chimiche che generano gli odori a dei valori accettati da entrambe le parti.Categoria: notizie - tecnica - plastica - riciclo - odori - post consumo - contestazioniVedi maggiori informazioni sulla gascromatografia
SCOPRI DI PIU' Cartone Ondulato da Imballo: Dimensioni e Direzione delle Fibre
La qualità e la resistenza di un cartone ondulato da imballo passa dalla corretta disposizione delle fibre e dalla loro dimensionedi Marco ArezioQuante volte ci sono arrivati, recapitati a casa, i prodotti che abbiamo comprato su internet racchiusi in una scatola di cartone, quante volte nella nostra azienda utilizziamo le scatole, più o meno grandi, per imballare i nostri prodotti da vendere, quante volte facciamo ordine mettendo nelle scatole di cartone le nostre cose. Un tipo di imballo comodo, semplice da usare, duraturo nel tempo ed anche circolare, in quanto facilmente maneggiamo scatole in cartone ondulato fatte con carta prevalentemente riciclate e riciclabili. In un ambito più professionale, quindi in azienda, la qualità degli imballi, qualsiasi essi siano, ricopre un’importanza sostanziale, non solo per presentare i nostri prodotti ai clienti, ma per proteggerli durante il trasporto e lo stoccaggio in magazzino. Come viene prodotto il cartone ondulato riciclato? Per realizzare il prodotto finito partiamo dalla sua origine, quindi vediamo come di realizzano i fogli che costituiranno il cartone ondulato riciclato, facendo un passo indietro fino in cartiera. Infatti è li dove viene la storia ha inizio, utilizzando, come materia prima, il cartone che deriva dalla raccolta differenziata, che compone la parte preminente della ricetta, aggiungendo poi di una piccola parte di fibre di carta vergine, per aumentare la qualità del prodotto finito. La tipologia di ricetta descritta non esaurisce le possibilità di trovare altre miscele, in quanto un cartone ondulato può essere anche prodotto al 100% con il materiale da riciclo o con percentuali di esso più basse. Una volta inserita la materia prima nell’impianto di lavorazione, viene aggiunta acqua e altre sostanze adatte al trattamento, iniziando così un mescolamento della materia prima che porta alla creazione di una pasta fluida, in cui troviamo un elemento di cruciale importanza per la qualità del futuro prodotto finito che sono le fibre. Infatti, sia il cartone da riciclo che la materia prima naturale, che viene dagli alberi, ne contengono di diverse tipologie e costituiscono l’asse portante delle future scatole in cartone ondulato. Una volta realizzata la pasta di carta la si stende, in strati sottili, variabili in base alle richieste commerciali, su piani di lavoro per poi essere inviati all’essicazione dei fogli. Raggiunta l’essicazione corretta i fogli piani vengono interposti ad uno ondulato, realizzato appositamente attraverso l’utilizzo di un’azione meccanica di piegatura coadiuvata dal vapore. I vari strati verranno poi incollati tra loro utilizzando delle colle vegetali derivate dalla fecola di patate o dall’amido di mais. Come si forma la direzione delle fibre e perché è così importante Durante la creazione della pasta, attraverso il movimento della macchina e la presenza dell’acqua, si gioca la partita più importante in merito alla qualità futura del cartone, infatti, con questa operazione si viene a formare la direzione delle fibre che, insieme alla loro lunghezza, determineranno il risultato qualitativo del prodotto. Le fibre sono, come detto, un’armatura per il foglio di carta o di cartone, lo strumento portante del prodotto e, la loro disposizione ne determina la resistenza meccanica monodirezionale o bidirezionale. Infatti se le fibre sono orientare in modo parallele è possibile lacerare il foglio nel senso della direzione delle stesse, ma risulta difficoltoso ed irregolare nel senso opposto. Inoltre, se le fibre non hanno un andamento parallelo ma difformemente distribuito, la resistenza meccanica si ottiene nei due sensi di strappo. Questo non vale solo per la divisione dei due lembi del cartone o della carta, ma anche sulla sua facoltà nell’essere piegato, infatti se non consideriamo la disposizione delle fibre, durante la piegatura di un’ala della scatola, ad esempio, questa risulterà imperfetta e difficoltosa, sia manualmente che attraverso le imballatrici. Quale sono le differenze tra l’uso di fibre lunghe e fibre corte Non tutte le fibre sono uguali: ci sono quelle più sottili, più lunghe più irregolari, molto porose, per nulla porose, con nodi, di forma appuntita o cilindrica e molte altre. Per semplificare, in merito a quale fibra sarebbe meglio utilizzare per produrre una scatola in cartone ondulato, possiamo dire che le fibre lunghe sono quelle più adatte allo scopo, in quanto possiedono una maggiore resistenza e durezza, dovendo realizzare un piano il più possibile rigido. Per completezza possiamo indicare le fibre corte sono un’ottima soluzione per creare carte morbide e cedevoli, che vengono usate per molteplici usi. Utilizzo della carta riciclata per produrre il cartone riciclato Come abbiamo visto, una buona qualità di carta per la realizzazione delle scatole per il packaging, deve impiegare una pasta che contenga una sufficiente quantità di fibre lunghe per armare la struttura. Per poter arrivare alla corretta ricetta, per contenere i costi e per contribuire all’impiego dei rifiuti di carta e cartone che quotidianamente produciamo, la produzione utilizza una buona parte di cartone riciclato. Le operazioni di riciclo comportano, nel tempo, un certo dilavamento delle fibre, con la conseguenza che il loro apporto nella ricetta per la produzione del cartone da imballo, con i vari cicli di trattamento, potrebbe diminuire. In questo caso diventa necessario ricorrere all’aggiunta di fibre vergini per poter bilanciare la diminuzione causata dal riciclo. Categoria: Informazioni tecniche - packaging- cartone - carta - riciclo
SCOPRI DI PIU' Controllo Analitico degli Odori nel Settore del Riciclo
di Marco ArezioI materiali riciclati, che siano materie prime provenienti dalla selezione dei rifiuti, nei loro vari stati di vita (sfusi, balle, macinati, granuli), o il prodotto finale, creato attraverso i processi del riciclo, possono portare con loro gradienti e tipologie di odori che possono essere più o meno sgradevoli agli operatori o ai clienti finali. La sensazione dell’accettazione o meno dell’odore è del tutto soggettiva e dipende da una serie infinita di valutazioni sensoriali: quello che per me potrebbe essere un odore accettabile, per il cliente potrebbe essere una casa insopportabile. Il naso umano è sensibile, ma differente tra persona e persona nell’intercettare gli odori e, soprattutto, non è in grado di catalogare con esattezza un livello equo dei composti odorosi, né il ripetersi dell’intensità degli odori che intercetta. Quello che un’azienda produce, in termini di odore in un prodotto, che sia materia prima o un elemento finito, deve essere catalogato in maniera del tutto analitica, senza approssimazione, per determinare degli standards che possano essere accettati sia dal produttore che dal cliente, in modo che tutte le produzioni successive possano rientrare nei ranges stabiliti. Definire e poter replicare un range di odore accettato dalle parti, non è solo un incremento del servizio qualitativo del prodotto stesso e dell’azienda, ma anche una garanzia verso il cliente finale che può ragionevolmente sapere che le intensità odorose possono essere catalogate e gestite con esattezza. Vediamo alcuni esempi dove un “naso elettronico” può fare la differenza: • I produttori di vaschette in PET, ricevendo il granulo o il macinato riciclato, possono valutare analiticamente l’intensità odorosa della materia prima e dare al produttore stesso degli standards da non superare per evitare problemi sulle vaschette nella catena distributiva. • I produttori di bevande in bottiglie in PET possono stabilire con certezza non solo i livelli odorosi massimi accettati sulla materia prima, ma possono stabilire se il prodotto contenuto nelle bottiglie possa subire delle cessioni da parte della bottiglia di plastica di sostanze odorose che possano inficiare la qualità del loro prodotto. • I produttori di materie prime possono stabilire con i clienti dei ranges odorosi massimi accettabili da entrambi, attraverso un’analisi analitica della materia prima venduta al fine di garantire una qualità certa del prodotto. • I produttori di flaconi per i detersivi, per il care, per i liquidi profumati hanno l’esigenza acquistare la materia prima riciclata in HDPE che abbia un tenore di odori proveniente dai tensioattivi tali per cui non vadano a interagire negativamente con la confezione finale sugli scaffali dei negozi o possano alterare le profumazione dei liquidi o delle polveri contenute. • I produttori di arredi o di imballi per la logistica industriale che utilizzano il PP, l’HDPE e l’LDPE da post consumo, devono poter stabilire con certezza l’incidenza degli odori delle materie prime che comprano, in modo da stabilire dei limiti che non possano influire negativamente con il prodotto finale che distribuiscono. • Potremmo continuare a citare altri esempi in cui la mancanza di una catalogazione certa degli odori possa portare spesso alla contestazione dei materiali, con costi notevoli e degenerazione dei rapporti clienti-fornitori. Attraverso l’uso di un analizzatore delle sostanze odorose, che è una macchina da laboratorio che utilizza campioni di materia prima o pezzi di prodotti finali, quindi sotto forma di granuli, macinati, liquidi, ecc…, successivamente riscaldati, creando delle sostanze volatili all’interno della provetta, venendo poi analizzate chimicamente e comparate, attraverso un programma di analisi, creando così un quadro preciso delle tipologie e delle intensità. La macchina permettere di comparare anche campioni definiti standard e quindi accettati dalle parti, con le varie campionature delle produzioni successive in modo da intercettare gli scostamenti e valutare immediatamente correzioni produttive. I risultati delle analisi restituiscono una fotografia precisa, non solo delle intensità odorose, ma anche delle tipologie di composti chimici presenti nei campioni che producono il mix di odori, così da poter intervenire in modo preciso e tempestivo. Lo strumento che analizza, in modo analitico gli odori o i profumi delle sostanze volatili contenute nei prodotti, è impiegato anche nel settore alimentare per smascherare le sofisticazioni alimentari come, per esempio, quelle dell'olio di oliva, per verificare le composizioni del caffè, per valutare la freschezza dei cibi o la cessione di sostanze contenute nel packaging agli alimenti.Categoria: notizie - tecnica - plastica - riciclo - odore - post consumo Vedi maggiori informazioni sulla gascromatografia
SCOPRI DI PIU' HDPE: Produzione di Flaconi con Plastica Riciclata | Alcuni Consigli
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco Arezio La richiesta di HDPE rigenerato (riciclato) per soffiaggio ha avuto una forte impennata negli ultimi anni, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga.Categoria: notizie - tecnica - plastica - riciclo - HDPE - post consumo - flaconi
SCOPRI DI PIU' L’Uso delle Cariche Minerali nella Produzione di Flaconi in HDPE Riciclato
Vantaggi e svantaggi nel soffiaggio dei flaconi con il granulo riciclato in HDPE caricato Talco o Carbonato di Calcio di Marco ArezioLa produzione di flaconi, monostrato in HDPE, è sempre stata di competenza del polimero vergine fino a qualche anno fa, con il quale si realizzavano colori, spessori, finiture, profumazioni e forme senza preoccuparsi troppo del rapporto polimero-soffiatrice. L’avvento dell’HDPE riciclato nel mondo del soffiaggio è stato graduale e abbastanza complicato, in quanto vigeva una certa diffidenza sull’impiego dell’rHDPE, motivata da ipotetici dubbi sulle resistenze meccaniche, sulla qualità delle superfici, sulla tenuta del manico, sull’odore dell’imballo soffiato, sulla realizzazione dei colori e della trasparenza per vedere i liquidi all’interno, sulla tenuta delle saldature, sulle micro forature delle superfici, sulla reperibilità del materiale e sulla differenza esigua del prezzo rispetto alla materia prima vergine. Tutte obbiezioni lecite per chi era abituato ad usare il polimero vergine, ma molte di esse erano preconcetti generali sul materiale riciclato, che era ancora visto come sinonimo di minor qualità generale. Non c’è dubbio che i primi anni in cui è arrivato sul mercato l’HDPE riciclato in granuli per soffiaggio, la qualità degli impianti di riciclo e selezione attribuivano alla materia prima alcuni limiti oggettivi. Le maggiori criticità erano legate ad alcuni fattori tecnici: • Impurità contenute nel granulo • Presenza eccessiva di PP • Presenza di umidità residua • Odore persistente • Colore difficilmente gestibile Non ci addentriamo su come il settore del riciclo ha tecnicamente, negli anni, risolto le problematiche esposte, riuscendo a creare un granulo in HDPE riciclato che è paragonabile, dal punto delle prestazioni generali, molte volte a quello vergine. Forse, in alcuni casi e con alcune macchine, la questione dello spessore del flacone, è ancora un argomento aperto, in quanto, a volte, può essere necessario un incremento dello spessore utilizzando l’rHDPE rispetto a quello di prima scelta. Il motivo per cui a volte può essere necessario, dipende da molti fattori, come la conformazione e la dimensione del flacone, la macchina per il soffiaggio che si usa, la qualità del granulo riciclato, elementi tutti necessari per raggiungere un corretto rapporto, tra la resistenza a compressione del flacone e il peso che grava su di esso una volta inserito in un bancale verticale. E’ possibile ovviare a questo inconveniente, dopo aver verificato e risolto le problematiche precedenti, attraverso l’uso di cariche minerali come il talco o il carbonato di calcio. La funzione delle cariche minerali è quella di aumentare la resistenza a compressione verticale del flacone, senza dover aumentare il suo spessore, attraverso l’uso di percentuali che non superano solitamente il 10-15%, in funzione della dimensione del prodotto da realizzare. Si noti, impegnando granuli caricati, che il flacone gode di vantaggi relativi alla resistenza al carico e alla torsione, migliorando quindi la trasportabilità e l’economicità in fase produttiva. Esistono però, a dire il vero, alcune informazioni da tenere ben presente quando si decide di operare attraverso il soffiaggio con un granulo in rHDPE caricato con talco o caco3: • Le viti della soffiatrice devono essere pulite spesso, in quanto le prime fasi dell’utilizzo di una miscela abrasiva, come l’HDPE caricato, facilita il trasporto di contaminazioni presenti nella macchina di soffiaggio con la possibilità di creare buchi nel flacone. • La presenza di cariche minerali può influire sulla trasparenza, o semi trasparenza, del prodotto. • La creazione di colori deve tenere conto di un possibile risultato cromatico differente rispetto ad un rHDPE senza cariche. • La presenza di PP, anche in percentuale basse, in un granulo caricato, riduce ulteriormente la capacità di saldatura e di tenuta del flacone, specialmente nei manici o in punti con angoli particolari. Categoria: notizie - tecnica - plastica - riciclo - cariche minerali - flaconi - soffiaggio - HDPE
SCOPRI DI PIU'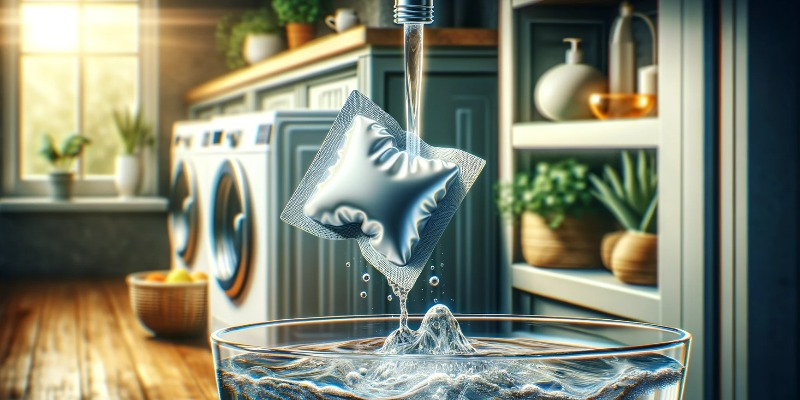 Cosa è il Polimero PVA: Produzione, Utilizzo, Riciclo e Impatto Ambientale
Il PVA è un polimero ormai onnipresente nella produzione di oggetti di uso comune e di rilevanza tecnica, ma con risvolti ambientali non semplici di Marco ArezioIl poliacetato di vinile (PVA) è un polimero sintetico con eccellenti proprietà di solubilità in acqua, rendendolo un materiale di scelta in diverse applicazioni industriali e commerciali. La sua versatilità deriva dalla sua capacità di formare film trasparenti, la sua resistenza a solventi organici e oli, nonché la sua atossicità, che lo rende sicuro per l'utilizzo in applicazioni mediche e alimentari. Produzione del PVA Processo di Produzione La produzione di PVA inizia con la polimerizzazione dell'acetato di vinile in presenza di un catalizzatore. Il processo può variare, ma comunemente include le fasi di iniziazione, propagazione e terminazione, che conducono alla formazione di catene polimeriche di PVA. Successivamente, il polimero viene purificato e trasformato in varie forme per la commercializzazione, come polvere, granuli o soluzioni acquose. Dati di Produzione Mondiale La produzione di PVA a livello mondiale è influenzata da diversi fattori, tra cui la domanda nei settori chiave come l'imballaggio, la tessile, l'edilizia e l'agricoltura. L'Asia è il maggiore produttore di PVA, in particolare la Cina, che da sola contribuisce significativamente alla capacità produttiva globale. Altri paesi asiatici come Giappone, Corea del Sud e India sono anche importanti produttori di PVA. Principali Paesi Produttori di PVACina: La Cina è il leader nella produzione di PVA, con una stima di produzione che varia notevolmente, ma che può superare il milione di tonnellate annue, a seconda della domanda interna e delle esportazioni. Giappone e Corea del Sud: Questi paesi sono noti per la loro alta qualità di PVA, con una produzione combinata che può raggiungere centinaia di migliaia di tonnellate all'anno. India: L'India sta emergendo come un importante centro di produzione di PVA, con una capacità produttiva in crescita, che mira a soddisfare sia il mercato interno che quello delle esportazioni. Trend di Crescita La tendenza di crescita nella produzione di PVA riflette l'aumento della domanda in vari settori applicativi. La produzione è prevista aumentare nei prossimi anni, con un tasso di crescita annuo composto (CAGR) che può variare in base a diversi fattori economici, tecnologici e ambientali. Applicazioni ed Utilizzi del PVAIl Polivinil Alcol (PVA) è un polimero versatile con una vasta gamma di applicazioni e utilizzi in diversi settori industriali, grazie alle sue proprietà uniche quali la solubilità in acqua, la biodegradabilità (sotto certe condizioni), la resistenza chimica e meccanica, e l'atossicità. Di seguito, approfondiamo le principali applicazioni e utilizzi del PVA. Industria Tessile Nel settore tessile, il PVA è impiegato come agente di addolcimento e di finitura per migliorare la resistenza e la flessibilità dei filati e dei tessuti. Serve anche come fibra di supporto che può essere facilmente rimossa dopo il processo di tessitura, migliorando così l'efficienza della produzione. Packaging Il PVA trova ampio impiego nell'industria del packaging, in particolare nella produzione di film solubili in acqua e di imballaggi biodegradabili, come le capsule di detersivo liquido. Questi imballaggi si dissolvono completamente a contatto con l'acqua, riducendo i rifiuti di plastica. Edilizia e Costruzioni Nell'edilizia, il PVA è usato come componente in malte, intonaci, e sigillanti per migliorarne le proprietà adesive, la flessibilità e la resistenza all'umidità. Viene inoltre utilizzato in pitture e rivestimenti per aumentarne la durata e la resistenza agli agenti chimici. Industria della Carta Il PVA migliora la resistenza meccanica e la lucidità della carta e del cartone, trovando applicazione nella produzione di carta per stampa di alta qualità e imballaggi alimentari. Agisce anche come agente legante in inchiostri e vernici, migliorando la qualità di stampa. Elettronica Nel campo dell'elettronica, il PVA è utilizzato in componenti di display a cristalli liquidi (LCD) e in altri dispositivi elettronici per le sue proprietà ottiche e isolanti. Serve come strato di allineamento per i cristalli liquidi, essenziale per la qualità dell'immagine. Settore Farmaceutico e Medico Il PVA trova impiego in applicazioni mediche e farmaceutiche, tra cui la fabbricazione di capsule e film solubili per il rilascio controllato di farmaci, nonché in materiali per lenti a contatto morbide e idrogeli per applicazioni biomediche, grazie alla sua compatibilità biologica e atossicità. Agricoltura Nell'agricoltura, il PVA è usato per produrre film agricoli biodegradabili che aiutano a conservare l'umidità del suolo e a ridurre l'uso di erbicidi. Questi film si degradano naturalmente, riducendo l'impatto ambientale dell'agricoltura intensiva. Prodotti per la Cura Personale Il PVA è impiegato nella produzione di prodotti per l'igiene personale, come gli shampoo e i bagnoschiuma in forma solida, che si dissolvono in acqua, offrendo una soluzione sostenibile e riducendo l'utilizzo di plastica. Riciclo del PVA Il riciclo del PVA presenta delle sfide a causa della sua solubilità in acqua, ma esistono metodi sia fisici che chimici per il suo trattamento. La ricerca è incentrata sul miglioramento delle tecniche di recupero e sullo sviluppo di processi biologici per degradare il PVA in maniera più efficiente e sostenibile. Tecniche di Riciclo Riciclo Meccanico: Questo metodo implica la macinazione o la triturazione del PVA usato per riutilizzarlo direttamente nella produzione di nuovi articoli. Tuttavia, la sua efficacia è limitata dalla qualità del PVA riciclato, che può essere compromessa dalla degradazione termica o meccanica. Riciclo Chimico: Questa tecnica trasforma il PVA in monomeri o in altri composti chimici attraverso processi come l'idrolisi alcalina o l'alcolisi. Questi monomeri possono essere poi reimmessi nel ciclo produttivo. Il riciclo chimico ha il vantaggio di poter recuperare il PVA da miscele e compositi, superando alcune delle limitazioni del riciclo meccanico. Riciclo Biologico: Sfrutta microrganismi capaci di degradare il PVA in composti più semplici, come acqua e anidride carbonica, o in altri intermedi utili. La ricerca in questo campo è focalizzata sull'identificazione e l'ingegnerizzazione di ceppi batterici o enzimi specifici che possano effettuare questa trasformazione in modo efficiente. Solubilità in Acqua e Biodegradabilità La solubilità in acqua del PVA è sia una benedizione che una maledizione. Da un lato, facilita la sua rimozione da tessuti o altri materiali in processi industriali; dall'altro, rende la gestione dei rifiuti più complicata, specialmente in contesti in cui il PVA entra in ambienti acquatici. La biodegradabilità del PVA varia a seconda del suo grado di idrolisi e della composizione, con alcuni gradi di PVA che si degradano più facilmente in condizioni ambientali specifiche. Impatto Ambientale L'impatto ambientale del Polivinil Alcol (PVA) nelle acque reflue merita un'analisi approfondita, considerando sia le proprietà chimiche del PVA sia le dinamiche degli impianti di trattamento delle acque. Il PVA, nonostante sia generalmente considerato meno dannoso rispetto ad altri polimeri sintetici, presenta difficoltà specifiche una volta che entra nel sistema idrico, principalmente a causa della sua solubilità in acqua e della sua biodegradabilità variabile. Solubilità in Acqua e Trattamento delle Acque Reflue Il PVA è altamente solubile in acqua, il che significa che può facilmente disperdersi negli ecosistemi acquatici attraverso le acque reflue. Questa caratteristica, se da un lato facilita l'uso di PVA in applicazioni come capsule di detersivo solubili, dall'altro lato rende la sua rimozione dagli scarichi di acque reflue più complessa rispetto ai polimeri insolubili, che possono essere filtrati o fatti sedimentare con processi fisici standard. Biodegradabilità del PVA La biodegradabilità del PVA varia in base al grado di polimerizzazione e all'idrolisi. Alcune forme di PVA sono più facilmente degradabili da microrganismi presenti negli impianti di trattamento delle acque o negli ambienti naturali. Tuttavia, il processo di biodegradazione può essere lento e incompleto, portando all'accumulo di residui di PVA nelle acque, con potenziali effetti negativi sugli organismi acquatici. Effetti sugli Ecosistemi Acquatici La presenza di PVA nelle acque reflue e nei corpi idrici può influenzare la qualità dell'acqua e la salute degli ecosistemi acquatici in vari modi: Riduzione dell'Ossigeno: La biodegradazione del PVA da parte dei microrganismi consuma ossigeno disciolto nell'acqua, potenzialmente portando a condizioni di ipossia (basso contenuto di ossigeno) che possono danneggiare la vita acquatica. Effetti sulla Flora e Fauna Acquatica: Il PVA e i prodotti intermedi della sua degradazione possono avere effetti tossici su alcuni organismi acquatici, influenzando la crescita, la riproduzione e la sopravvivenza di pesci, invertebrati e piante acquatiche. Interferenze con i Processi di Trattamento: Alte concentrazioni di PVA nelle acque reflue possono interferire con i processi di trattamento biologico, riducendone l'efficacia e aumentando i costi operativi. Strategie di Mitigazione Per ridurre l'impatto ambientale del PVA nelle acque reflue, è necessario adottare una combinazione di approcci: Miglioramento dei Processi di Trattamento: Sviluppare e implementare tecnologie avanzate di trattamento delle acque in grado di rimuovere efficacemente il PVA e altri contaminanti organici. Innovazione nel Design dei Prodotti: Progettare prodotti che contengono PVA con una maggiore biodegradabilità o che rilasciano meno PVA nelle acque reflue. Regolamentazione e Monitoraggio: Stabilire limiti rigorosi per la concentrazione di PVA negli scarichi industriali e monitorare regolarmente le acque reflue per garantire il rispetto delle normative. Il caso delle capsule in PVA di detersivo per le lavatrici L'impatto ambientale delle capsule di detersivo in PVA (polivinil alcol) si concentra principalmente sulla loro solubilità in acqua e sulla biodegradabilità, oltre alla produzione e allo smaltimento. Questi aspetti influenzano direttamente gli ecosistemi acquatici e terrestri, la gestione dei rifiuti, e il consumo di risorse naturali. Impatto Ambientale delle Capsule di Detersivo in PVA Biodegradabilità: Sebbene il PVA sia tecnicamente biodegradabile, la velocità e l'efficienza di questo processo possono variare notevolmente a seconda delle condizioni ambientali, come la presenza di microrganismi specifici e la temperatura. Se non gestite correttamente, le capsule possono contribuire all'inquinamento da microplastiche negli ecosistemi acquatici. Solubilità in Acqua: La caratteristica principale del PVA è la sua solubilità in acqua, che permette alle capsule di detersivo di dissolversi completamente durante il ciclo di lavaggio. Tuttavia, ciò significa anche che residui di PVA possono finire nelle acque reflue, dove la loro completa biodegradazione non è sempre garantita, potenzialmente influenzando la qualità dell'acqua e la vita acquatica. Consumo di Risorse: La produzione di capsule in PVA richiede risorse naturali, inclusi petrolio e gas per la produzione del monomero di vinil acetato, e energia per i processi di polimerizzazione e confezionamento. Questo contribuisce all'impronta di carbonio del prodotto. Gestione dei Rifiuti: Anche se le capsule stesse si dissolvono, il packaging secondario può generare rifiuti aggiuntivi, specialmente se non è riciclabile o biodegradabile. Conclusioni Il PVA gioca un ruolo cruciale in molteplici industrie grazie alle sue proprietà uniche. Tuttavia, è fondamentale affrontare i problemi associati alla sua produzione, utilizzo e smaltimento per mitigare l'impatto ambientale. La promozione del riciclo e lo sviluppo di alternative sostenibili saranno vitali per garantire che l'uso del PVA rimanga sostenibile a lungo termine.
SCOPRI DI PIU' Come Individuare il Limonene nelle Plastiche da Post Consumo
La presenza dell’odore di limonene nei rifiuti plastici da post consumo ne limita l’uso e la qualitàCon l’incremento dell’uso delle plastiche da post consumo nella produzione di articoli, si è accentuato anche il problema dell’identificazione degli odori nei rifiuti da lavorare e, di conseguenza, nei granuli prodotti a seguito del riciclo. Se fino a pochi anni fa l’odore pungente e persistente nei prodotti realizzati con i polimeri da post consumo era relativamente tollerato, in quanto destinati ad oggetti con destinazioni limitate, oggi, l’uso massiccio di questi polimeri in sostituzione della materia prima vergine o da scarti post industriali, pone il problema dell’odore del prodotto finito. Come abbiamo già avuto modo di descrivere in diversi articoli presenti nel blog, sulla difficoltà di utilizzare i polimeri in plastica riciclata da post consumo, in presenza di odori fastidiosi, possiamo approfondire l’argomento parlando di come è possibile controllare la filiera della plastica per capire, sia la presenza che l’intensità dei composti chimici che danno origine agli odori sgradevoli. L’analisi può essere fatta sia dal punto di vista del cliente che acquista il polimero da post consumo per produrre gli oggetti che andrà a vendere, sia da quello del riciclatore che dovrà analizzare, quali partite di rifiuti e in che quantità, contengano le sostanze che danno origine agli odori. Prima di tutto possiamo dire che nel rifiuto plastico da post consumo sono presenti più di una sostanza chimica che da origine ad una serie di odori, ma che alcuni sono più pungenti e fastidiosi di altri. In particolare il limonene è largamente presente ed è di difficile eliminazione, nonostante il rifiuto plastico venga debitamente trattato con corretti impianti di lavaggio e adeguate procedure di riciclo. Infatti in fase di ricezione degli imballi di scarto, che sono venuti a contatto durante la loro vita di rifiuto con molti altri prodotti, nonché quelli alimentari, è importante avere la capacità di testare i flussi in entrata per capire l’incidenza delle sostanze che creeranno odore alla fine del processo di riciclo, in modo da poterle gestire con accurate miscelazioni di rifiuti che abbiano un basso tenere di queste sostanze odorose. Questi compounds si possono realizzare sulla base di dati analitici, non a sensazione, così da creare un flusso di materia prima che possa garantire, all’utilizzatore, una certezza della percentuale di odore contenuto nel granulo. Per quanto riguarda le aziende che utilizzano il polimero plastico da post consumo, è fondamentale stabilire il target di odore accettabile, con calcoli analitici, in modo da garantire ai propri clienti finali di acquistare un prodotto, realizzato con plastiche riciclare da post consumo, con un tasso di odore secondo parametri stabiliti, non in maniera empirica attraverso l’uso di testers che mettono a disposizione il proprio naso. Questo percorso di garanzia, a valle e a monte del processo, è possibile realizzarlo utilizzando una macchina da laboratorio che utilizza la gascromatografia a mobilità ionica, che permette di fare analisi rapide (15 minuti) e automatiche dei campioni di rifiuti o di granuli plastici o sui prodotti finiti. Un semplice inserimento del campione nelle provette e delle stesse nella macchina, permette un’analisi dettagliata della presenza dei composti chimici nel campione. In base al quadro grafico che la macchina restituisce si possono identificare con certezza la presenza e l’intensità dei componenti odorosi, prendendo le dovute azioni per modificare o accettare o rifiutare il prodotto. Categoria: notizie - tecnica - plastica - riciclo - odori - limonene - post consumo
SCOPRI DI PIU'