

 Come e Perché Utilizzare i Rifiuti Plastici per la Produzione di Combustibili
La densificazione dei rifiuti plastici destinati alla produzione di combustibilidi Marco ArezioQuando parliamo di economia circolare, parola molto di moda al giorno d’oggi, intendiamo la produzione di un bene, il suo uso, il suo riciclo a fine vita e la nuova produzione fatta con la materia prima del prodotto riciclato. In questo processo non sempre si riesce a rendere circolare, attraverso i comuni sistemi di riciclo meccanici, il 100% dei rifiuti che raccogliamo. Una parte di essi finiva e finisce in discarica, con tempi di decomposizione talmente lunghi da definirli eterni, con problemi di possibile inquinamento delle aree circostanti. Nel campo delle materie plastiche, quello che possiamo definire il rifiuto del rifiuto, può ancora essere recuperato attraverso la creazione di un prodotto adatto alla produzione di combustibile industriale destinato ad impianti come le cementerie, le acciaierie e altre produzioni energivore. L’argomento dell’utilizzo dei rifiuti urbani non riciclabili come combustibile non può essere più attuale di così, vista la situazione degli alti prezzi del petrolio e del gas, che stanno fortemente incidendo sui costi di produzione, sia delle attività industriali che nella produzione di energia elettrica. Impiegare i rifiuti urbani non riciclabili significa: • Ridurre l’uso delle fonti fossili • Ridurre i rifiuti che sarebbero destinati alle discariche • Ridurre i costi di produzione • Utilizzare carburanti a Km. 0 • Ridurre l’impronta carbonica del traffico delle materie prime industriali • Ridurre la dipendenza energetica dall’estero Il nord Europa, dove l’utilizzo di CSS e CDR per la produzione di energia elettrica e per l’alimentazione dei forni industriali è circa il 60-80% dei carburanti utilizzati, ci dimostra come le nuove tecnologie di filtrazione dell’aria rende il processo sicuro e conveniente. Ma come deve essere preparato il rifiuto per essere utilizzato come combustibile? Lo scarto dei rifiuti urbani è un mix eterogeneo, composto prevalentemente da plastiche miste, che sono, per forma, natura, densità e composizione, bisognose di un trattamento che le amalgami in modo regolare per poterle utilizzare come combustibile. Questa operazione può essere fatta attraverso l’uso di specifici densificatori, che trasformano quello che è un ammasso scomposto e variegato di rifiuti plastici in un prodotto dalla forma di un macinato grossolano. Lo scopo del densificatore non è solo quello di regolarizzare il rifiuto plastico misto, in pezzature che vanno da 25 a 60 mm., quindi facilmente utilizzabili in tutti i forni, ma anche quello di ridurne drasticamente la percentuale di umidità creando un comburente asciutto e prestante. Il desnsificatore è un impianto che viene utilizzato anche per amalgamare le plastiche flessibili e leggere durante le fasi di riciclo. Infatti per poter estrudere il rifiuto plastico con peso specifico basso, si tende ad agglomerare le parti tra loro creando delle pezzature che possano, attraverso il loro peso maggiore, essere gestite facilmente in un impianto di estrusione o di stampaggio. Categoria: notizie - plastica - economia circolare - riciclo - rifiuti - combustibili
SCOPRI DI PIU' Il ruolo del vetro riciclato nell’edilizia sostenibile: applicazioni e casi studio
Dalla riduzione dei rifiuti al miglioramento delle prestazioni energetiche: il vetro riciclato come materiale chiave per l’architettura del futurodi Marco ArezioNell’immaginario comune, il vetro è un materiale fragile, trasparente, quasi effimero. Eppure, nel mondo dell’edilizia sostenibile, esso sta assumendo una consistenza nuova: quella di risorsa strategica, capace di incarnare i principi dell’economia circolare e di trasformare gli scarti in elementi costruttivi di valore. Non si tratta più soltanto di bottiglie, finestre o lastre che trovano un secondo impiego, ma di un materiale che, attraverso la filiera del riciclo, diventa protagonista di progetti architettonici innovativi e funzionali. Il vetro riciclato non è un sostituto minore, un materiale “povero” destinato a finiture marginali: al contrario, esso si rivela una risorsa ad alte prestazioni, capace di migliorare la qualità estetica e tecnica delle costruzioni. La sua introduzione in edilizia è oggi parte integrante delle strategie di sostenibilità delle imprese e delle normative europee, che spingono verso la riduzione dell’impatto ambientale e l’efficienza energetica. Il potenziale circolare del vetro La peculiarità del vetro è quella di poter essere riciclato potenzialmente all’infinito, senza perdere le sue caratteristiche chimiche e meccaniche. Ogni frammento di vetro recuperato, il cosiddetto cullet, diventa materia prima seconda che riduce il fabbisogno di sabbia silicea, soda e calcare. Ciò comporta due vantaggi immediati: la diminuzione dei rifiuti destinati alle discariche e la riduzione dell’energia necessaria per la fusione, poiché il vetro riciclato fonde a temperature più basse rispetto alle materie prime vergini. L’integrazione del vetro riciclato nei processi produttivi edilizi è quindi un esempio concreto di economia circolare, in cui gli scarti urbani o industriali rientrano in un ciclo virtuoso, trasformandosi in nuove opportunità progettuali. Questo aspetto si allinea con i protocolli internazionali di sostenibilità, dal LEED al BREEAM, che premiano l’uso di materiali riciclati e a basso impatto. Applicazioni nell’edilizia: oltre la trasparenza Il primo pensiero va ai vetri da finestra, ma il riciclo in edilizia è molto più ampio e articolato. I granuli di vetro, una volta trattati, possono essere utilizzati in diversi ambiti: Calcestruzzo alleggerito: l’uso di vetro riciclato come aggregato parziale sostituisce ghiaia o sabbia, migliorando isolamento termico e acustico. In particolare, il vetro macinato fine riduce la densità del calcestruzzo, offrendo soluzioni leggere e performanti per pannelli prefabbricati e pavimentazioni. Isolanti termici: attraverso la schiumatura del vetro riciclato si ottiene un materiale leggero, poroso e con ottime proprietà isolanti, utilizzato in pannelli e blocchi da costruzione. Questo “vetro cellulare” è in grado di coniugare leggerezza e resistenza alla compressione, offrendo un’alternativa ecologica ai materiali tradizionali. Rivestimenti e pavimentazioni: le piastrelle in vetro riciclato, disponibili in numerose colorazioni e texture, combinano estetica e durabilità. La loro capacità di riflettere la luce contribuisce anche a migliorare la luminosità degli ambienti. Aggregati decorativi: utilizzati nei calcestruzzi architettonici o nei terrazzi alla veneziana, i frammenti di vetro riciclato aggiungono un valore estetico unico, dando vita a superfici che raccontano una storia di recupero e innovazione. Ogni applicazione dimostra come il vetro, lungi dall’essere confinato alla sua funzione tradizionale, possa trasformarsi in elemento portante e versatile dell’edilizia sostenibile. Energia, risorse e riduzione delle emissioni L’impiego di vetro riciclato in edilizia non riguarda solo il lato estetico o tecnico, ma si traduce in un concreto risparmio energetico e ambientale. Per ogni 10% di vetro riciclato utilizzato nella fusione, si riduce del 2-3% il consumo energetico del processo e si abbassa proporzionalmente l’emissione di CO₂. Se si considera che il settore delle costruzioni è responsabile di circa il 40% delle emissioni globali di gas serra, appare evidente l’impatto positivo che il riciclo del vetro può avere su scala globale. Ridurre il fabbisogno di materie prime vergini significa anche preservare ecosistemi fragili, limitare l’estrazione di sabbia – una risorsa sempre più scarsa – e minimizzare i costi complessivi di approvvigionamento. Casi studio: quando il vetro riciclato diventa architettura Il riciclo del vetro in edilizia non è più soltanto un concetto astratto, ma una realtà concreta che trova applicazioni in cantieri, progetti di riqualificazione e nuove costruzioni. Alcuni casi recenti, provenienti da diversi Paesi europei, testimoniano come il vetro riciclato possa tradursi in soluzioni pratiche e competitive. 1. Il quartiere residenziale sostenibile di Milano A Milano, nell’ambito di un progetto di housing sociale a basso impatto ambientale, è stato sperimentato l’impiego di calcestruzzo con aggregati di vetro riciclato per le pavimentazioni interne ed esterne. Il materiale è stato prodotto sostituendo circa il 20% della sabbia tradizionale con granuli di vetro recuperati da bottiglie post-consumo. Il risultato è stato duplice: da un lato un calcestruzzo alleggerito, più facile da posare e con un coefficiente di isolamento termico superiore del 15% rispetto ai mix convenzionali; dall’altro, un effetto estetico sorprendente, grazie alla riflessione della luce naturale sulle superfici. Le pavimentazioni delle aree comuni, come atri e corridoi, presentano così una texture unica, capace di combinare durabilità e design. 2. Una scuola a Friburgo (Germania) con pannelli in vetro cellulare La città di Friburgo, già nota per il suo impegno nella sostenibilità, ha adottato blocchi di vetro cellulare riciclato per l’isolamento termico di una nuova scuola elementare. Il materiale, derivato da vetro frantumato e successivamente schiumato a temperature controllate, è stato utilizzato come strato isolante nelle pareti e nelle coperture. I pannelli hanno garantito un’elevata resistenza alla compressione (oltre 0,7 MPa), una bassissima conducibilità termica (0,08 W/mK) e un comportamento al fuoco in classe A1, cioè completamente incombustibile. In termini ambientali, si stima che l’impiego di vetro cellulare abbia ridotto le emissioni di CO₂ del cantiere di oltre 200 tonnellate rispetto a soluzioni tradizionali a base di polistirene espanso. 3. La sede di un’azienda di design a Copenaghen In Danimarca, un’azienda del settore design ha voluto trasformare la propria nuova sede in un manifesto di sostenibilità. Il progetto architettonico ha previsto l’uso esteso di piastrelle e rivestimenti interni in vetro riciclato, ottenuti da lastre post-industriali e bottiglie colorate. Ogni ambiente presenta pareti rivestite da superfici semitrasparenti che giocano con la luce naturale, creando atmosfere cangianti durante il giorno. Dal punto di vista tecnico, le piastrelle hanno dimostrato una durezza superficiale superiore ai materiali ceramici standard e una resistenza agli agenti chimici che le rende ideali per ambienti ad alto traffico. Commercialmente, il progetto ha avuto anche un ritorno di immagine: l’azienda ha registrato un incremento di oltre il 30% nella percezione positiva da parte dei clienti, grazie all’uso evidente di materiali riciclati. 4. Infrastrutture stradali in Spagna Un’applicazione meno nota ma molto significativa riguarda la realizzazione di massicciate e sottofondi stradali con vetro riciclato in Spagna, nella regione della Catalogna. I frammenti di vetro, accuratamente selezionati e trattati, sono stati utilizzati come sostituti della ghiaia. Questa soluzione ha permesso di ridurre i costi di approvvigionamento di materiale vergine, migliorare il drenaggio delle superfici e dare nuova vita a oltre 15.000 tonnellate di vetro altrimenti destinate alla discarica. I test su tratti pilota hanno dimostrato che le prestazioni meccaniche del sottofondo erano paragonabili a quelle dei materiali tradizionali, con un costo complessivo inferiore del 12%. 5. Progetti residenziali negli Stati Uniti Anche oltreoceano, in California, alcune aziende hanno sperimentato la produzione di superfici decorative e top per cucine con granuli di vetro riciclato inglobati in una matrice resinosa o cementizia. Questi materiali hanno sostituito il marmo e il granito in diverse residenze di fascia medio-alta, con risultati apprezzabili: i piani sono resistenti, durevoli, più economici e, soprattutto, comunicano chiaramente il valore ecologico del recupero. Il successo commerciale è stato notevole: aziende specializzate in questo segmento hanno triplicato la loro quota di mercato in pochi anni, dimostrando che il binomio sostenibilità–design può trasformarsi in un business competitivo. Opportunità per il mercato e prospettive future Dal punto di vista commerciale, il vetro riciclato rappresenta una filiera in crescita. Le imprese che scelgono di integrarlo nei loro prodotti ottengono vantaggi competitivi, grazie alla possibilità di comunicare un impegno concreto verso la sostenibilità. In un contesto in cui i clienti finali – dai privati agli enti pubblici – sono sempre più attenti all’impatto ambientale delle costruzioni, il vetro riciclato diventa un elemento di differenziazione. Inoltre, la crescente attenzione legislativa, con incentivi e normative che premiano l’uso di materiali riciclati, sta spingendo il settore verso un’adozione sempre più diffusa. La sfida sarà legata alla standardizzazione e certificazione dei materiali, per garantire sicurezza, prestazioni e affidabilità. Il futuro dell’edilizia sostenibile non potrà prescindere dall’integrazione di filiere come quella del vetro. La possibilità di trasformare un rifiuto comune in un elemento architettonico di valore rappresenta non solo un’opportunità tecnica, ma anche un messaggio culturale: costruire in armonia con il ciclo naturale delle risorse. Conclusione Il vetro riciclato non è più soltanto un’opzione “verde”, ma una vera e propria risorsa strategica. La sua capacità di coniugare bellezza, prestazioni e sostenibilità lo rende un materiale simbolo dell’edilizia del futuro. In ogni granulo di vetro recuperato si riflette non solo la luce, ma anche una visione: quella di un mondo in cui costruire significa rispettare, innovare e rigenerare.© Riproduzione Vietata
SCOPRI DI PIU' Il Riciclo degli Pneumatici tra Storia e Tecnologia
Produzione, recupero, riciclo e riuso degli pneumaticidi Marco ArezioSembra incredibile ma nel 2019 sono stati venduti nel mondo circa 3 miliardi di pneumatici, un volume enorme di materie prime impiegate, il cui prodotto finale deve essere riciclato nel rispetto delle regole dell’economia circolare. Siamo abituati a vedere gli pneumatici nella nostra vita quotidiana, sulle auto, bici, moto e su tutti gli altri mezzi della mobilità che incontriamo ogni giorno, ma dobbiamo anche pensare, in un’ottica di economia circolare, come dare una seconda vita agli pneumatici e come far diventare sostenibile il prodotto che usiamo. Per fare questo dovremmo conoscere un pò di storia del prodotto, di come viene realizzato e quali metodi oggi conosciamo per il loro smaltimento. La Storia La storia degli pneumatici è da far risalire al brevetto depositato a Londra dallo scozzese Robert William Thomson, nel 1846, ben prima della diffusione delle auto, camion, corriere e delle moto. Erano anche gli anni in cui la gomma naturale si affacciava al mondo industriale, (vedi articolo), e si provava a modellarla in forme differenti a varie temperature, per saggiarne la consistenza a caldo e a freddo. Negli Stati Uniti, nello stesso periodo, Charles GoodYear, dopo lunghi studi iniziati nel 1839 che si occupavano delle reazioni tra gomma con lo zolfo, riuscì a brevettare nel 1844, un compound attraverso il quale si potevano gestire le deformazioni elastiche della gomma sotto l’effetto delle temperature. Ma l’invenzione dei due ricercatori rimase lettera morta finché si arrivò ad inventare la camera d’aria che potesse sopportare, all’interno del pneumatico, il peso e le torsioni impresse dal mezzo in movimento. I vantaggi della ruota “ad aria” erano riassunti in una minore forza necessaria al movimento del mezzo, più silenziosità, maggiore confort e maggiore manovrabilità. Nonostante questi indubbi successi, dal punto di vista industriale non ci fù seguito e la ruota ad aria fu dimenticata rapidamente. Si dovette aspettare il 1888 quando John Boyd Dunlop brevettò nuovamente un pneumatico ad aria per biciclette e l’anno successivo lo applicò alla bicicletta di William Hume, un ciclista mediocre, che con questa rivoluzionaria bicicletta vinse, a Belfast, tutte e tre le competizioni a cui si era iscritto. Il successo fu tale che iniziò la produzione in serie di queste biciclette equipaggiate con il rivoluzionario pneumatico. Gli studi in quel periodo non si concentrarono solo sugli pneumatici, ma anche sui cerchioni che dovevano contenerli, sulle mescole per ispessire parti in cui gli sforzi del rotolamento erano superiori, sui problemi legati al surriscaldamento dei fili di orditura e, infine, per proteggere la ruota dalle forature. Nel 1912 gli pneumatici passarono dai colori chiari al nero, in quanto si era scoperto che l’aggiunta di nero fumo alla mescola, aumentasse la resistenza all’usura della gomma. Durante questi anni la produzione delle auto aumentò e l’adozione della gomma ad aria è da attribuire ai fratelli Michelin, che la testarono nella corsa Parigi-Brest-Parigi, del 1891, che vinsero con solo 5 forature. Processo di vulcanizzazione della gomma Il cuore del processo di produzione degli pneumatici sta nel principio di vulcanizzazione della materia prima, che consiste nel riscaldamento della gomma con lo zolfo. La vulcanizzazione tra il poliisoprene e lo zolfo provoca una modifica della struttura molecolare del polimero creando un aumento dell’elasticità e della resistenza a trazione del prodotto, riducendo l’abrasività e l’appicicosità iniziale. La realizzazione del processo di vulcanizzazione si ottiene attraverso una mescola tra l’elastomero, lo zolfo e altri additivi chimici quali acceleranti, attivatori, rinforzanti, antiossidanti, inibitori e anti invecchianti. Il Riciclo degli pneumatici Come abbiamo visto in precedenza, nel solo 2019 sono stati venduti circa 3 miliardi di pneumatici, che avranno un’usura in un certo lasso temporale, per poi venire sostituiti con altri articoli nuovi. Questo succede ogni anno, da anni, così da generare un’immensa quantità di pneumatici esausti che fino a poco tempo fà finivano in discarica o in centri di stoccaggio, perchè il loro riciclo era complicato a causa del mix di componenti che il prodotto contiene. Oggi disponiamo di alcuni processi di recupero degli pneumatici che possono ridurre la pressione tra produzione e riciclo. Possiamo elencare tre procedimenti di riciclo: Triturazione Meccanica Il processo prevede la triturazione grossolana degli pneumatici con pezzature intorno a 70 o 100 mm. per lato, passando poi attraverso il processo di asportazioni delle parti metalliche, la granulazione, con un’ulteriore pulizia e il processo finale di micronizzazione in cui il prodotto risulterà, pulito e diviso in differenti granulometrie. Processo Criogenico Il processo prevede una prima fase di triturazione grossolana degli pneumatici con relativa asportazione delle parti metalliche. Successivamente il macinato viene sottoposto ad un raffreddamento con azoto liquido, in modo da ricreare una struttura cristallina e fragile che permette facilmente una nuova triturazione fine. Il materiale di risulta viene poi trattato attraverso il processo di polverizzazione con mulini a martelli o dischi. Processo ElettrotermicoIl processo prevede la prima riduzione meccanica dimensionale del prodotto per poi essere inseriti in forni verticali ad induzione magnetica. In questi forni avviene il distaccamento delle parti metalliche dalla gomma sotto l’effetto di una temperatura di circa 700 gradi. Alla fine di questa operazione, la parte di gomma viene raccolta ed avviata alla de-vulcanizzazione che consiste nel riportare, l’elemento recuperato, ad una forma chimica simile all’elastomero originale, attraverso processi termochimici in autoclavi. Quali sono le caratteristiche della materia prima riciclata e quali i suoi impieghi? I granuli in gomma riciclata, vengono impiegati per la realizzazione di conglomerati resino-gommosi utilizzandoli in mescola al 60/70%, impiegando macchine a stampaggio a freddo. Per quanto riguarda il polverino, il suo impiego può essere abbinabile ad impasti con l’elastomero vergine ed impiegato attraverso i processi di pressofusione o altri tipi di stampaggio a caldo. C’è però da constatare che il riciclo degli pneumatici risulta ancora molto ridotto rispetto al totale raccolto, il che fa aumentare i costi per lo smaltimento, lasciando aperto il problema della loro gestione post vita. Le principali applicazioni dei granuli e del polverino le possiamo trovare nella produzione di superfici drenanti per campi con erba sintetica, asfalti, superfici che attutiscono le cadute nei capi gioco, pavimenti antiscivolo, isolanti acustici, accessori per l’arredo urbano, materassi per allevamenti e altri articoli. Nuovi studi sul riciclo Attualmente gli studi in corso, per cercare di aumentare la percentuale di riutilizzo degli pneumatici esausti, si indirizzano sui processi di scomposizione dei legami chimici che l’elastomero, lo zolfo e gli additivi creano tra di loro. I ricercatori dell’Università Mc Master hanno sviluppato, a livello sperimentale, un sistema che possa tagliare i legami polimerici orizzontali spezzando la maglia che tiene insieme, chimicamente, i vari componenti, riportandoli allo stato primario.Categoria: notizie - plastica - economia circolare - riciclo - rifiuti - pneumatici
SCOPRI DI PIU' La Filiera del Vetro in Difficoltà sul Gas e sul Rottame. Cosa Fare?
Le aziende del packaging in vetro, dopo le rapide crescite post Covid, stanno incontrando enormi difficoltàdi Marco ArezioIl vetro è una materia prima fondamentale nell’ambito del packaging alimentare, medicale ed industriale ma, nello stesso tempo, riveste una grande importanza in altri settori, a partire da quello edile, dell’arredamento, dell’automotive e artistico. Nonostante il periodo del Covid abbia rallentato i produttori del vetro piano, quelli del packaging, specialmente le aziende che producevano bottiglie e vasetti, hanno continuato a lavorare servendo il settore alimentare e farmaceutico. Passati i periodi di restrizione e ripartiti i consumi, tutti i settori avevano visto una forte ripresa del consumo nazionale e delle esportazioni, con risultati positivi, 2022 su 2021, anche a due cifre in qualche paese (+10,4% USA, +9,3% Germania, +7,2% Spagna). La guerra tra la Russia e l’Ucraina ha scatenato la corsa sfrenata al prezzo del gas, in un settore assolutamente energivoro, che ha visto salire la propria bolletta energetica a livelli insostenibili. Inoltre, la dinamica rialzista del prezzo del gas non è l’unico problema a cui devono guardare le vetrerie, in quanto, anche il reperimento stesso del gas per il 2023 potrebbe essere complicato, vista la riduzione quasi totale delle forniture del gas russo. Una mano la potrebbe dare un utilizzo maggiore del rottame di vetro che, dal punto di vista produttivo, secondo i dati Coreve, riduce il consumo di gas di circa il 30%. Infatti, per produrre il vetro attraverso il rottame basta scaldare il forno fino al punto di fusione del materiale, mentre produrre vetro da materie prime vergini bisogna dosare diversi componenti, come la sabbia silicea, che hanno bisogno di molta più energia per mescolarsi. Ma anche nel settore del riciclo, nonostante sia uno tra quelli più virtuosi, si sente ma mancanza di materia prima seconda rispetto alle necessità, sapendo che lo scarto è presente nel mercato. Qui, entrano in gioco dinamiche non gestibili dalle vetrerie, che riguardano le percentuali di riciclo del vetro per paese e per area geografica, dove troviamo delle eccellenze che superano il 70% di raccolta e aree in cui non si arriva al 50%, con una perdita di prodotto enorme e un impatto ambientale maggiore. Considerando che l’utilizzo del rottame nella produzione del vetro nuovo ha un impatto ambientale inferiore rispetto all’uso di materie prime vergini, permettendo quindi un risparmio di gas in produzione, credo che sia necessario concentrare l’attenzione ad un miglioramento della raccolta differenziata in modo da aumentare la materia prima seconda disponibile. Inoltre, la florida produzione di bottiglie e barattoli per le salse, il vino, la confettura, l’olio e molti altri prodotti del food che l’Italia esporta, non permettono il recupero del vetro usato, quindi, diventa fondamentale migliorare la raccolta in quei settori dove siamo più carenti. Per quanto riguarda il vetro artistico, possiamo dire che le eccellenze italiane sono formate normalmente da artigiani che costituiscono piccole realtà imprenditoriali, con piccole produzioni di grande pregio. Le limitate dimensioni societarie portano ad un peso energetico elevatissimo delle bollette del gas rispetto al fatturato, mettendo in crisi l’esistenza stessa di alcune imprese. Murano, la storica isola Italiana, famosa in tutto il mondo per le realizzazioni artistiche in vetro, è in forte difficoltà sul mantenimento dei forni accesi 24 su 24 a causa del caro gas, nonostante la regione Veneto abbia dato dei ristori per compensare, almeno in parte, l’oscillazione delle bollette. Categoria: notizie - pvetro - economia circolare - riciclo - rifiuti - rottame
SCOPRI DI PIU' Il vetro riciclato nella produzione di fibre di vetro e materiali compositi
L'uso del vetro riciclato per una nuova generazione di fibre di vetro e materiali compositidi Marco ArezioLa transizione verso un’economia circolare e a basse emissioni di carbonio richiede soluzioni tecnologiche capaci di ridurre l’uso di risorse naturali e, al contempo, mantenere o migliorare le prestazioni dei materiali avanzati. Uno degli ambiti di ricerca più promettenti è l’impiego del vetro riciclato nella produzione di fibre di vetro e materiali compositi. Si tratta di un settore in rapida evoluzione, che unisce le esigenze industriali di leggerezza, resistenza e versatilità alla necessità di contenere l’impatto ambientale dei processi produttivi. Le fibre di vetro sono già oggi ampiamente utilizzate in molte applicazioni, dalle costruzioni all’automotive, dall’aerospazio alle energie rinnovabili, grazie al loro eccellente rapporto tra peso e resistenza. La possibilità di produrle a partire da cullet, ossia frammenti di vetro riciclato, apre scenari industriali di grande interesse, sia per l’efficienza energetica dei processi sia per la riduzione dei rifiuti. La composizione chimica del vetro riciclato e la sua compatibilità Il vetro riciclato mantiene una struttura chimica dominata dal biossido di silicio (SiO₂), accompagnato da ossidi di sodio, calcio, alluminio e magnesio. Questi elementi sono compatibili con la composizione tipica del vetro per fibre, che deve garantire viscosità adeguata al processo di filatura e resistenza termica al prodotto finale. Tuttavia, a differenza delle materie prime vergini, il vetro riciclato presenta una maggiore variabilità dovuta alla provenienza eterogenea degli scarti. Per esempio, la presenza di vetro sodico-calcico da imballaggi, borosilicati da lampade o piombo residuo da vecchi dispositivi elettronici può alterare sensibilmente la fusione e compromettere la qualità delle fibre. Per questa ragione, le pubblicazioni scientifiche sottolineano l’importanza di una fase di selezione e purificazione molto accurata, che può includere separazione ottica, rimozione magnetica di contaminanti metallici e trattamenti chimici per ridurre la presenza di ossidi indesiderati. Processi produttivi e ottimizzazione dei parametri L’utilizzo di vetro riciclato nella produzione di fibre richiede un’attenta revisione dei parametri di processo. La fusione del cullet avviene a temperature inferiori rispetto alla miscela di materie prime vergini: si stima una riduzione della temperatura di fusione di circa 150–200 °C, che comporta un risparmio energetico del 25–30%. Questo aspetto rappresenta uno dei principali vantaggi ambientali ed economici, in quanto il consumo energetico costituisce una voce rilevante nei costi di produzione industriale. Uno dei parametri più studiati in letteratura è la viscosità del bagno fuso. Per ottenere fibre uniformi, la viscosità deve rimanere stabile entro un range specifico (generalmente tra 10² e 10³ Pa·s). L’aggiunta di vetro riciclato tende a migliorare la fluidità del fuso, rendendo più agevole la filatura. Tuttavia, eccessive concentrazioni di ossidi alcalini possono ridurre troppo la viscosità, aumentando il rischio di instabilità durante l’estrusione. Le ricerche condotte presso università europee e centri di ricerca statunitensi hanno sperimentato percentuali di riciclato fino al 70% nella miscela di fusione, dimostrando che, con un adeguato controllo della composizione, è possibile ottenere fibre di qualità comparabile a quelle tradizionali. Alcuni studi hanno inoltre proposto l’introduzione di additivi fluidificanti o correttivi chimici per stabilizzare la composizione del vetro riciclato, con risultati positivi sulla regolarità delle fibre prodotte. Un’altra area di ottimizzazione riguarda i crogioli e gli ugelli utilizzati nella filatura. Le impurità del vetro riciclato, anche se in tracce, possono accelerare l’usura dei componenti refrattari. Per ovviare a questo problema, sono in corso ricerche su materiali refrattari più resistenti agli ossidi metallici e sulle tecniche di rivestimento protettivo, al fine di aumentare la durata degli impianti. Proprietà meccaniche e termiche delle fibre da vetro riciclato La letteratura scientifica concorda nel sottolineare che le fibre prodotte da vetro riciclato presentano proprietà meccaniche comparabili a quelle prodotte da materie prime vergini. La resistenza a trazione, che nelle fibre tradizionali varia mediamente tra 2 e 3 GPa, si mantiene sugli stessi livelli anche in presenza di elevate percentuali di cullet. Analogamente, il modulo elastico si colloca nell’intervallo 70–75 GPa, con scostamenti minimi dovuti alla variabilità della materia prima. Alcuni ricercatori hanno osservato che l’impiego di vetro riciclato può migliorare la regolarità della superficie delle fibre, riducendo la presenza di microfratture o porosità dovute a tensioni interne durante il raffreddamento. Questo effetto, ancora oggetto di studio, sembrerebbe legato alla diversa distribuzione degli ossidi alcalini nel reticolo vetroso derivato da cullet. Dal punto di vista termico, le fibre di vetro riciclato mostrano una temperatura di transizione vetrosa (Tg) e una temperatura di rammollimento molto simili a quelle tradizionali, confermando la piena idoneità per applicazioni ad alte temperature. La stabilità dimensionale fino a circa 600–700 °C è garantita anche in campioni con oltre il 50% di riciclato, rendendole adatte per applicazioni nel settore delle energie rinnovabili (pale eoliche, pannelli fotovoltaici) e nell’edilizia ad alte prestazioni. Un aspetto interessante riguarda la resistenza agli agenti chimici. Alcuni studi indicano che le fibre contenenti cullet possono avere una maggiore resistenza all’attacco alcalino, proprietà che ne estende la durabilità in ambienti aggressivi, come infrastrutture in calcestruzzo armato esposte a sali disgelanti o acque marine. Applicazioni nei materiali compositi I materiali compositi rinforzati con fibre di vetro (GFRP) rappresentano uno dei campi di applicazione più promettenti per le fibre prodotte da vetro riciclato. Questi materiali sono fondamentali per il settore automobilistico, dove leggerezza e resistenza meccanica sono essenziali per ridurre i consumi energetici dei veicoli. L’introduzione di fibre da cullet consente di ridurre l’impatto ambientale dei compositi, senza comprometterne la rigidità o la resistenza alla fatica. Nel settore delle energie rinnovabili, in particolare nelle pale eoliche, i GFRP ottenuti con fibre riciclate hanno mostrato prestazioni paragonabili a quelle tradizionali. Le prove di fatica ciclica su campioni realizzati con matrici epossidiche e fibre riciclate indicano una durata utile coerente con gli standard industriali. Considerata la crescente domanda di materiali per l’eolico, l’integrazione del vetro riciclato rappresenta una strategia per ridurre la dipendenza da materie prime vergini e migliorare la sostenibilità complessiva della filiera. Un altro campo emergente è quello delle costruzioni sostenibili. I pannelli isolanti, i profili strutturali e i rinforzi per calcestruzzo in composito con fibre di vetro riciclato offrono vantaggi sia sul piano meccanico sia su quello ambientale. Le ricerche in questo settore evidenziano un potenziale aumento della resistenza a flessione del 10–15% rispetto a compositi convenzionali, grazie a una migliore interazione tra fibra e matrice polimerica. Infine, applicazioni interessanti si riscontrano nell’industria nautica e aerospaziale, dove la riduzione del peso e l’elevata resistenza alla corrosione sono cruciali. Sebbene in questi settori la certificazione dei materiali sia particolarmente severa, i primi studi suggeriscono che, con ulteriori controlli sulla qualità del cullet, le fibre di vetro riciclato potrebbero aprire la strada a nuovi standard di materiali compositi eco-efficienti. Impatto ambientale e analisi LCA L’uso di vetro riciclato riduce non solo il consumo energetico, ma anche le emissioni di gas serra associate. Le analisi di ciclo di vita (LCA) condotte in diversi contesti industriali mostrano che la sostituzione del 50% delle materie prime vergini con cullet può portare a una riduzione delle emissioni di CO₂ fino al 20–25% per tonnellata di fibra prodotta. Inoltre, l’impiego del vetro riciclato contribuisce a ridurre la quantità di rifiuti destinati in discarica, alleviando la pressione sui sistemi di gestione dei rifiuti urbani e industriali. Conclusioni L’integrazione del vetro riciclato nei processi di produzione delle fibre di vetro e dei materiali compositi rappresenta un importante passo avanti nella direzione della sostenibilità industriale. Gli studi scientifici confermano che, con un adeguato controllo della composizione e dei parametri di processo, è possibile ottenere fibre di alta qualità con proprietà meccaniche e termiche in linea con le esigenze industriali. Le applicazioni nei compositi aprono prospettive concrete in settori strategici come l’automotive, l’edilizia sostenibile e le energie rinnovabili. La sfida principale rimane quella di migliorare i sistemi di selezione e purificazione del vetro riciclato, per garantire qualità e costanza del materiale. Ma le prospettive di ricerca sono incoraggianti: l’adozione di tecnologie innovative e il supporto delle politiche ambientali potranno trasformare il vetro riciclato in una risorsa primaria per i materiali avanzati del futuro.© Riproduzione Vietata
SCOPRI DI PIU' Il prezzo del PET Riciclato Raggiunge il Massimo Storico
Il prezzo dell’rPET Europeo ha raggiunto il suo massimo storico di Marco ArezioIl concatenarsi di molti fattori, considerando che gli impianti produttivi sia di scaglia in rPET che di granulo per il contatto alimentare, stanno lavorando a pieno regime, ormai vicini al 100% della loro capacità produttiva, hanno spinto alcuni clienti a tornare temporaneamente agli approvvigionamenti di materia prima vergine. Inoltre, il delta di prezzo tra il macinato trasparente di polietilene tereftalato riciclato, rispetto al PET vergine in Europa, ha raggiunto un livello record, poiché i prezzi dei materiali hanno continuato a seguire percorsi divergenti, secondo i dati di S&P Global Platts. Il delta tra l’ rPET clear flakes rispetto al PET vergine è stato calcolato a Euro 210/Ton il 30 giugno, il livello più ampio da quando è stata lanciato il monitoraggio dell’ PET clear flakes nel febbraio 2008. Il precedente massimo storico era stato di Euro 160/Ton il 15 maggio 2020. Mentre I prezzi del PET vergine in Europa diminuiscono, fino a toccare i 1.190 Euro/Ton, in calo di 35 Euro/Ton settimana su settimana, realizzando il livello più basso da 16 settimane, con la conseguenza di fare aumentare le scorte di polimero vergine, la richiesta e di conseguenza i prezzi dell’rPET aumentano. Sembrerebbe che la crescente domanda di rPET macinato e di granulo per contatto alimentare si mantenga, anche per l’inizio di questa estate, ben al disopra delle reali capacità produttive. I produttori di rPET riciclato si aspettano un aumento della diponibilità di bottiglie da riciclare solo a partire da Ottobre 2021, con la conseguenza di non poter soddisfare l’enorme richiesta di materiale riciclato. I prezzi delle balle di bottiglie in PET post-consumo hanno raggiunto 750 Euro/Ton FD NWE, un massimo storico, sulla scia di questi problemi legati all’offerta del prodotto. Categoria: notizie - plastica - economia circolare - riciclo - rifiuti - PET
SCOPRI DI PIU' L’aumento della Domanda di vetro Metterà in Crisi il Fotovoltaico?
I pannelli solari a doppia faccia aumentano la qualità del pannello ma richiedono più vetrodi Marco ArezioChe le energie rinnovabili siano entrate nella nostra vita e nelle nostre aspettative future è una certezza ormai assodata e, che per questo, le aziende e la comunità scientifica si stanno impegnando a trovare dei prodotti sempre più performanti che migliorino, non solo l’efficienza tecnica, ma riducano anche il costo dell’energia prodotta, è un auspicio importante. In quest’ottica il fotovoltaico ha fatto, in pochi anni, passi enormi, creando pannelli solari a doppia facciata che permettono una migliore resa, non soltanto attraverso la luce diretta, ma riuscendo a intercettare anche la luce riflessa dalle superfici circostanti il pannello. Questo miglioramento tecnologico richiede però più vetro, creando un incremento della domanda di materia prima che ha fatto schizzare verso l’alto il prezzo. Il problema non è solo di carattere economico, ma riguarda anche la futura disponibilità di vetro da lavorare nei prossimi anni, risorsa che, se non si dovesse trovare in relazione alla domanda del marcato, metterebbe in difficoltà il settore. Se analizziamo il problema dal punto di vista economico, quindi un aumento dei costi delle materia prime che compongono un pannello solare a doppia facciata, dobbiamo considerare che la quota di mercato attuale di questo tipo di pannello è di circa il 14% di quelli venduti, prevedendo un aumento fino al 50% entro il 2022. Quindi un incremento del prezzo della materia prima che investirà, probabilmente il 50% del mercato, potrebbe portare un aumento di costo del pannello che, nell’economia generale dell’impianto, rischia di assottigliare in modo eccessivo i margini di profitto della filiera senza gli interventi di sostegno statale. Di conseguenza, se i progetti del solare dovessero essere considerati non più remunerativi, probabilmente gli investitori rinuncerebbero a finanziarli con la conseguenza di ridurre la crescita del settore. Per quanto riguarda l’incremento della domanda di vetro vi sono aree del pianeta in cui la raccolta differenziata non funziona o non si applica, la cui conseguenza è che il vetro non viene avviato al riciclo e quindi si perde una risorsa importante. In altre aree della terra la raccolta differenziata non riesce a coprire la domanda crescente di vetro da riciclare da parte delle industrie produttive, con la conseguenza di far aumentare i prezzi e di ridurre la produttività industriale. La Cina è il più grande produttore mondiale di pannelli solari e sta vivendo la difficoltà del reperimento della materia prima e del contenimento dei costi di produzione, problema così importante che i più grandi produttori di pannelli solari, come la LONGi Solar, hanno chiesto al governo Cinese di interessarsi del problema. Considerando che la Cina, avendo dichiarato di voler raggiungere nel 2060 la parità carbonica, è impegnata nell’aumento della produzione di energie da fonti rinnovabili, di cui il solare è un pilastro insostituibile, aumentando questo tipo di produzione dai 210 GW attuali a circa 2200 GW entro il 2060, progetto che può proseguire anche attraverso la risoluzione del problema della mancanza di vetro sul mercato.Categoria: notizie - vetro - economia circolare - rifiuti - fotovoltaico Vedi maggiori informazioni
SCOPRI DI PIU'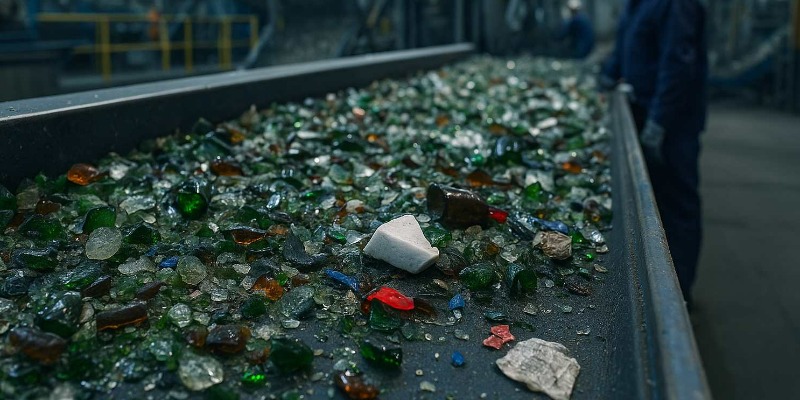 Impurità nel vetro riciclato: impatto sulla qualità e strategie di gestione nel settore del riciclo
Analisi delle principali impurità presenti nel vetro riciclato, effetti sulle prestazioni del materiale e soluzioni tecniche adottate dagli impianti di riciclaggio per garantire prodotti di elevata qualitàdi Marco ArezioNel riciclo del vetro, la presenza di impurità rappresenta un ostacolo tecnico e gestionale che può incidere pesantemente sia sulla qualità del materiale finale sia sull’efficienza dell’intera filiera produttiva. Con l’espansione del mercato del vetro riciclato, la domanda di un materiale sempre più puro e adatto alle esigenze industriali è in continua crescita. Per rispondere a queste aspettative, gli operatori del settore sono chiamati non solo a ottimizzare i processi di selezione e trattamento, ma anche a comprendere nel dettaglio in che modo le impurità influiscono sulle diverse fasi produttive e sulle proprietà tecniche del vetro rifuso. Le fonti delle impurità nel vetro riciclato Le impurità possono provenire da diverse fasi della filiera: errori nella raccolta differenziata, mancanza di educazione ambientale, limiti delle tecnologie di selezione e problematiche legate al trasporto e allo stoccaggio. Tra le contaminazioni più frequenti si annoverano: materiali ceramici, porcellane, pietre, metalli (ferrosi e non ferrosi), plastica, carta, organico e vetri non compatibili (borosilicati, cristallo, vetri ottici). Ciascuna di queste impurità, se non adeguatamente gestita, può innescare effetti a catena che compromettono la qualità e la commerciabilità del vetro riciclato. Effetti delle impurità sulla qualità del vetro riciclato Effetti fisici: fragilità, difetti e rischi strutturali Dal punto di vista fisico, le impurità rappresentano delle vere e proprie “bombe a orologeria” all’interno della massa vetrificata. Prendiamo il caso delle ceramiche: avendo punti di fusione molto più elevati rispetto al vetro da imballaggio (oltre i 1200-1300°C contro i 1500°C del vetro comune), restano solide durante la fusione e danno luogo a inclusioni dure. Queste inclusioni, anche se microscopiche, generano tensioni interne che possono portare a rotture spontanee nei prodotti finiti: un esempio tipico è la bottiglia che si spacca “da sola” sugli scaffali o durante il trasporto, con gravi conseguenze economiche e di immagine per il produttore. Un altro caso frequente è quello dei metalli, soprattutto i frammenti di tappi e capsule di acciaio o alluminio. Se non rimossi in modo efficace, questi possono graffiare, danneggiare o intasare i canali di fusione, oltre a restare intrappolati nella massa vetrificata come difetti visibili (punti neri, strisce o piccole cavità). Il rischio maggiore, tuttavia, è che possano danneggiare le pale dei miscelatori o addirittura i forni, causando costosi fermi impianto. Le plastiche e i residui organici, invece, durante la fase di fusione si degradano generando gas e schiume. Questo fenomeno si manifesta con la formazione di bolle all’interno del vetro, compromettendo sia la trasparenza sia la resistenza meccanica. Nei casi più gravi, può essere necessario rifondere o scartare interi lotti di produzione. Effetti chimici: alterazioni della composizione e dei parametri funzionali Le impurità di natura chimica sono forse meno evidenti a occhio nudo ma non meno dannose. Un esempio concreto riguarda la presenza di vetro borosilicato (ad esempio dai contenitori per laboratori o da stoviglie) all’interno dei flussi destinati alla produzione di vetro per imballaggi alimentari. Anche piccole percentuali di questo materiale, noto per la sua alta resistenza termica e chimica, alterano l’equilibrio tra i componenti principali (silice, sodio, calcio) della massa vetrificata. Il risultato è una variazione imprevista delle proprietà fisiche (come il punto di fusione) e delle caratteristiche ottiche (colore, trasparenza, brillantezza). Questo può portare a prodotti non conformi alle specifiche richieste dai clienti, in particolare nei settori alimentare e farmaceutico dove le norme sono particolarmente stringenti. L’ingresso di vetro al piombo (come quello utilizzato nei cristalli) introduce nel batch elementi tossici e indesiderati, rendendo il materiale non idoneo per la produzione di bottiglie o vasetti destinati al contatto alimentare. Il piombo, inoltre, può catalizzare reazioni secondarie nei forni e contaminare anche successive produzioni, costringendo talvolta a fermare e bonificare gli impianti. Altri elementi, come ossidi metallici derivanti da vetri colorati non compatibili, possono causare variazioni cromatiche difficilmente controllabili. Nei prodotti trasparenti, anche minime quantità di impurità coloranti portano a viraggi di colore, perdita di trasparenza e invecchiamento accelerato del materiale. Effetti funzionali e implicazioni per l’industria A livello industriale, la presenza di impurità ha effetti che vanno ben oltre la semplice estetica. Un lotto di vetro riciclato contaminato da ceramica o pietre può compromettere la qualità della produzione per settimane, costringendo a rallentare la linea, ad aumentare i controlli di qualità o addirittura a ritirare dal mercato lotti già distribuiti. Gli operatori sono consapevoli che la “tolleranza zero” verso alcune impurità è una condizione necessaria per mantenere rapporti con i clienti più esigenti, come le multinazionali del beverage e del food. Le impurità incidono inoltre sui parametri di lavorazione: la fusibilità, la viscosità e il comportamento durante la formatura possono cambiare anche per piccole variazioni della composizione. Questo si traduce in costi energetici più alti, maggiore usura dei forni, necessità di frequenti aggiustamenti di processo e un generale calo dell’efficienza produttiva. Infine, l’impatto economico non va sottovalutato: - Le impurità aumentano la quota di scarti da smaltire, riducendo il rendimento globale del riciclo. - I costi di manutenzione e di sostituzione delle parti usurate crescono sensibilmente. - La presenza di difetti nei prodotti finiti espone gli operatori a reclami, contestazioni e perdita di fiducia da parte dei clienti. Casi di studio e dati di settore Secondo dati forniti dal settore del riciclo europeo, ogni tonnellata di vetro riciclato contaminata da appena il 2-3% di ceramica può generare difetti nel 15-20% delle bottiglie prodotte da quel batch, con ricadute economiche stimate in decine di migliaia di euro per ogni ciclo produttivo compromesso. Alcuni impianti italiani hanno documentato come l’introduzione di una seconda selezione ottica abbia ridotto del 70% la presenza di inclusioni ceramiche, abbattendo drasticamente i reclami dei clienti finali. Nei casi più gravi, il rischio è che i fornitori vengano esclusi dalle filiere internazionali del vetro, che impongono standard sempre più severi sia per motivi di sicurezza sia per la crescente attenzione alle normative ambientali e alimentari. Tecnologie di rilevamento e rimozione delle impurità La lotta alle impurità passa attraverso una combinazione di selezione meccanica, separazione ottica avanzata, sistemi magnetici ed elettrostatici, processi di lavaggio e, sempre più spesso, l’integrazione di intelligenza artificiale nei sistemi di controllo qualità. La ricerca sta portando sul mercato soluzioni che permettono di intercettare impurità anche di dimensioni inferiori al millimetro, assicurando un output di vetro riciclato con livelli di purezza compatibili anche con le applicazioni più sensibili. Nuove sfide e prospettive future nella gestione delle impurità L’innovazione non si limita alle tecnologie di selezione, ma si estende anche alle pratiche di filiera, alla tracciabilità dei lotti e alle campagne di sensibilizzazione rivolte ai cittadini. In prospettiva, la collaborazione tra tutti gli attori del ciclo del vetro – dal consumatore all’impianto di trattamento, fino all’industria trasformatrice – sarà sempre più decisiva per ridurre la presenza di impurità e valorizzare pienamente il potenziale del vetro riciclato. Conclusione Gestire le impurità nel vetro riciclato non è soltanto una questione tecnica, ma un vero e proprio fattore strategico per la competitività delle imprese e la sostenibilità del settore. Approfondire le cause e gli effetti delle contaminazioni permette agli operatori di investire in soluzioni mirate e di garantire un prodotto finale all’altezza delle aspettative del mercato, riducendo al minimo gli sprechi e massimizzando i benefici ambientali ed economici del riciclo del vetro.© Riproduzione Vietata
SCOPRI DI PIU' Dalla plastica al paracetamolo: il Lossen rearrangement biocompatibile che rivoluziona il riciclo del PET
Scopri come la microbiologia evolutiva trasforma i rifiuti di PET in farmaci, grazie a una storica reazione chimica “trapiantata” nelle cellule di E. colidi Marco ArezioNell’immaginario collettivo, il riciclo della plastica si limita spesso al riutilizzo di bottiglie o alla trasformazione meccanica dei materiali. Ma l’innovazione scientifica sta ridefinendo questo scenario, aprendo la strada a processi radicalmente nuovi che sfruttano la potenza della biologia sintetica. In questo contesto nasce una delle scoperte più sorprendenti degli ultimi anni: l’integrazione del Lossen rearrangement, una reazione chimica storicamente “impossibile” da replicare in sistemi biologici, all’interno di cellule vive di E. coli per trasformare rifiuti plastici di PET in molecole ad alto valore come il paracetamolo. Questa rivoluzione nasce da una domanda fondamentale: è possibile superare i limiti della natura stessa, importando nel mondo vivente reazioni chimiche che, fino a ieri, appartenevano solo ai laboratori più avanzati? La risposta affermativa si traduce in una potenzialità dirompente per la bioeconomia e l’economia circolare. Che cos’è il Lossen rearrangement e perché è rivoluzionario Il Lossen rearrangement è una reazione chimica scoperta nel XIX secolo, ma mai integrata nel metabolismo di organismi viventi fino ad oggi. In condizioni tradizionali di laboratorio, questa reazione consente di trasformare esteri idrossamici in ammine attraverso la formazione di intermedi isocianati: una sequenza elegante ma tipicamente poco compatibile con i sistemi biologici, a causa delle condizioni drastiche richieste, come l’uso di catalizzatori metallici o ambienti anidri. La vera rivoluzione sta nel fatto che, grazie a un ingegnoso design sperimentale, questa reazione è stata trasferita per la prima volta dentro cellule di E. coli, rendendola di fatto “biocompatibile”. Si tratta di un traguardo che sposta i confini della biochimica e apre nuove prospettive per la sintesi sostenibile di composti di grande interesse industriale e farmaceutico. Il breakthrough: catalisi con fosfato in E. coli Rendere possibile il Lossen rearrangement in una cellula vivente ha richiesto una strategia tanto semplice quanto brillante. Gli scienziati hanno privato le cellule di E. coli della loro naturale capacità di produrre il para-aminobenzoato (PABA), un precursore indispensabile per la loro crescita, “costringendole” così a sopravvivere soltanto se in grado di utilizzare una nuova fonte esterna: un estere idrossamico derivato dal PET. All’interno della cellula, il catalizzatore non è un metallo tossico, ma il comunissimo fosfato inorganico, assolutamente compatibile con la vita. Proprio il fosfato innesca il Lossen rearrangement, consentendo la conversione del substrato plastico in PABA, che riattiva la crescita e la vitalità della colonia batterica. È la dimostrazione che una reazione tanto esotica può entrare nel linguaggio metabolico delle cellule, diventando una tappa cruciale in nuovi percorsi produttivi. Dalla plastica al medicamento: astuzia molecolare Il cuore di questa rivoluzione è il collegamento diretto tra il PET, uno dei rifiuti plastici più diffusi e problematici al mondo, e la produzione di paracetamolo, un farmaco universale. Partendo dal PET post-consumo, il materiale viene convertito tramite pochi passaggi chimici in un estere idrossamico (chiamato PET-1), pronto per essere assunto e trasformato dalle cellule di E. coli. Ma la catena non si ferma qui. Integrando due ulteriori enzimi, uno fungino e uno batterico, gli scienziati sono riusciti a completare in modo biologico l’ultima fase della sintesi: il PABA diventa paracetamolo, tutto all’interno di un’unica fermentazione e a temperatura ambiente, senza necessità di processi chimici energivori o inquinanti. È un salto di qualità che consente di passare direttamente da rifiuti plastici urbani a molecole terapeutiche con una filiera corta, pulita e innovativa. Performance e sostenibilità I risultati raggiunti sono impressionanti: in meno di 48 ore, la resa della conversione raggiunge il 92% su substrati purificati e supera l’80% partendo da veri rifiuti di PET. Questi numeri sottolineano l’efficienza di una soluzione che, oltre a valorizzare lo scarto, riduce drasticamente il consumo di energia, elimina l’uso di catalizzatori dannosi e limita l’impatto ambientale della produzione farmaceutica. La chiave sta proprio nell’integrazione tra biologia e chimica: la reazione avviene in condizioni miti, completamente compatibili con la vita cellulare e in assenza di agenti tossici, offrendo un modello scalabile per il futuro del riciclo avanzato e della produzione di composti ad alto valore. Sfide e prospettive applicative Come ogni innovazione radicale, anche questa porta con sé alcune sfide ancora da affrontare. Prima fra tutte, la necessità di ottimizzare la degradazione iniziale del PET, affinché la trasformazione possa avvenire interamente all’interno della cellula senza passaggi esterni. Questo passaggio rappresenta il prossimo traguardo della ricerca, per raggiungere un vero riciclo biologico “one-pot”. Un’altra sfida riguarda la scalabilità: la transizione dal laboratorio all’industria richiederà nuove strategie di ingegneria genetica e processi fermentativi, così da integrare la produzione di paracetamolo nei flussi esistenti di trattamento dei rifiuti. Tuttavia, il potenziale di questa scoperta va ben oltre il singolo farmaco: la piattaforma di Lossen rearrangement può essere adattata ad altri composti aromatici e principi attivi, allargando ulteriormente l’impatto sull’economia circolare. Impatto sull’economia circolare e sulle biotecnologie Ciò che emerge da questo lavoro è un nuovo paradigma: i rifiuti plastici, da problema ambientale, diventano risorsa strategica per la produzione di molecole complesse e indispensabili. La sinergia tra microbiologia evolutiva e chimica sintetica apre la strada a una generazione di processi produttivi a basso impatto, con benefici economici e sociali che si riflettono su tutta la filiera industriale. Questo modello rappresenta il primo esempio concreto di “upcycling molecolare” realizzato direttamente all’interno di organismi viventi, in linea con i principi più avanzati dell’economia circolare: riduzione, riutilizzo e valorizzazione degli scarti, per una società più sostenibile e resiliente. Conclusioni La realizzazione di un Lossen rearrangement biocompatibile nelle cellule di E. coli segna una pietra miliare nella scienza dei materiali e della chimica verde. Non si tratta solo di un risultato tecnico, ma di un cambio di prospettiva: mostra come sia possibile superare i limiti naturali integrando il meglio della chimica tradizionale con la straordinaria capacità adattativa degli esseri viventi. Da oggi, la prospettiva di trasformare rifiuti plastici in farmaci essenziali come il paracetamolo non è più un’utopia, ma un orizzonte sempre più concreto. E ciò potrebbe rivoluzionare, nei prossimi anni, non solo il modo in cui ricicliamo la plastica, ma anche il concetto stesso di produzione chimica, orientandolo in modo definitivo verso la sostenibilità e il rispetto per il pianeta.© Riproduzione Vietata
SCOPRI DI PIU' Circular Economy Act 2026: la nuova legge europea che cambierà il mercato delle materie prime riciclate
Analisi del Circular Economy Act europeo: nuove regole per il mercato delle materie prime seconde, standard di qualità per i materiali riciclati, tracciabilità digitale e impatti economiciAutore: Marco Arezio Data: 15 marzo 2026 Introduzione: il momento in cui l’economia circolare diventa una politica industriale Per oltre vent’anni l’Unione Europea ha costruito un impianto normativo sempre più articolato attorno alla gestione dei rifiuti e alla promozione dell’economia circolare. Direttive sui rifiuti, strategie sulla plastica, regolamenti sull’ecodesign e sistemi di responsabilità estesa del produttore hanno progressivamente trasformato il modo in cui le imprese progettano, producono e gestiscono i materiali. Nonostante questo percorso, il sistema europeo del riciclo continua a scontrarsi con una contraddizione strutturale: l’offerta di materiali riciclati cresce, ma la domanda industriale rimane incerta e spesso instabile. In molti settori il materiale riciclato fatica a competere con quello vergine, sia per ragioni economiche sia per questioni legate alla qualità e alla disponibilità costante. È proprio all’interno di questa tensione che nasce il progetto del Circular Economy Act, una nuova iniziativa legislativa europea che punta a trasformare l’economia circolare da semplice politica ambientale a vera politica industriale. L’obiettivo non è più soltanto migliorare la raccolta dei rifiuti o aumentare i tassi di riciclo, ma creare un mercato europeo stabile e affidabile per le materie prime seconde. Il problema nascosto del riciclo europeo: un mercato fragile Per comprendere la portata della nuova normativa è necessario partire da una constatazione spesso poco visibile nel dibattito pubblico: il riciclo non è soltanto una questione ambientale, ma soprattutto una questione economica. Un impianto di riciclo può essere tecnologicamente avanzato, efficiente dal punto di vista energetico e capace di produrre materiali di buona qualità. Tuttavia, se il mercato non assorbe quei materiali, l’intero sistema diventa fragile. Nel settore delle plastiche questo fenomeno è particolarmente evidente. Il prezzo dei polimeri vergini è strettamente legato alle oscillazioni del petrolio e del gas naturale. Quando il costo delle materie prime fossili scende, i trasformatori industriali trovano spesso più conveniente acquistare materiale vergine piuttosto che materiale riciclato. Questo squilibrio crea una situazione paradossale: proprio mentre l’Europa investe miliardi nella transizione circolare, molti riciclatori si trovano a lavorare in un contesto di forte incertezza economica. Il Circular Economy Act nasce quindi per affrontare una domanda cruciale: come rendere strutturale la domanda di materiali riciclati? Verso un vero mercato europeo delle materie prime seconde Uno degli obiettivi principali della nuova normativa è superare la frammentazione normativa che ancora caratterizza il mercato europeo del riciclo. Oggi molte regole legate ai rifiuti e alle materie prime seconde vengono applicate in modo diverso nei vari Stati membri. Questo significa che un materiale riciclato considerato pienamente utilizzabile in un Paese può incontrare ostacoli normativi o amministrativi in un altro. Questa situazione limita la circolazione dei materiali riciclati e rende più difficile costruire filiere industriali europee realmente integrate. Il Circular Economy Act punta a ridurre queste barriere attraverso una maggiore armonizzazione delle regole. L’idea di fondo è creare un mercato unico delle materie prime seconde, dove i materiali riciclati possano circolare con la stessa fluidità delle materie prime tradizionali. Una maggiore integrazione del mercato potrebbe facilitare l’incontro tra domanda e offerta e migliorare la stabilità economica del settore. Il nodo dell’end-of-waste: quando un rifiuto diventa risorsa Uno dei punti più delicati della normativa riguarda la definizione dello status di end-of-waste, cioè il momento in cui un rifiuto cessa di essere considerato tale e diventa a tutti gli effetti una materia prima secondaria. Questo passaggio giuridico è fondamentale per consentire alle imprese di utilizzare materiali riciclati nei propri processi produttivi. Tuttavia, nella pratica europea l’interpretazione delle regole sull’end-of-waste è spesso disomogenea. Alcuni Paesi adottano criteri più restrittivi, mentre altri applicano interpretazioni più flessibili. Il risultato è un quadro normativo complesso, che può scoraggiare gli investimenti e rendere più difficile la pianificazione industriale. Il Circular Economy Act potrebbe introdurre criteri più chiari e uniformi, aumentando la prevedibilità del sistema normativo e facilitando l’utilizzo dei materiali riciclati nei processi produttivi. Standard di qualità e fiducia industriale Un altro elemento centrale della nuova strategia europea riguarda la qualità dei materiali riciclati. Molte imprese manifatturiere guardano ancora con cautela alle materie prime seconde, soprattutto quando queste devono essere utilizzate in applicazioni tecniche o in prodotti con requisiti prestazionali elevati. Le preoccupazioni riguardano spesso la variabilità delle proprietà meccaniche, la presenza di contaminanti o la difficoltà di garantire una composizione costante del materiale. Per superare queste diffidenze, la Commissione Europea sta valutando l’introduzione di standard tecnici europei per le materie prime seconde. Questi standard potrebbero definire parametri di qualità, criteri di classificazione e metodologie di controllo, contribuendo a rafforzare la fiducia dell’industria nei materiali riciclati. La questione decisiva: creare domanda per il riciclato Il cuore della nuova strategia europea riguarda però un aspetto ancora più profondo: la creazione di una domanda industriale stabile per i materiali riciclati. Negli ultimi anni molte politiche ambientali si sono concentrate sull’offerta, migliorando la raccolta dei rifiuti e sviluppando nuove tecnologie di riciclo. Tuttavia, senza una domanda robusta, queste politiche rischiano di produrre risultati limitati. Il Circular Economy Act potrebbe quindi introdurre strumenti capaci di rafforzare la domanda, come ad esempio quote minime di contenuto riciclato in alcuni prodotti o criteri ambientali più stringenti negli appalti pubblici. L’obiettivo non è imporre artificialmente l’utilizzo di materiali riciclati, ma creare condizioni di mercato che rendano il loro utilizzo sempre più naturale e competitivo. Tracciabilità digitale e passaporti dei materiali Un’altra dimensione della transizione circolare riguarda la trasparenza delle filiere. Sempre più aziende devono dimostrare ai clienti, agli investitori e agli enti regolatori l’origine dei materiali utilizzati nei propri prodotti. In questo contesto la tracciabilità diventa uno strumento fondamentale. Il Circular Economy Act potrebbe rafforzare l’utilizzo di sistemi digitali per monitorare il percorso dei materiali lungo l’intera catena del valore. Tra le soluzioni più discusse vi sono i passaporti digitali dei materiali, strumenti che consentono di registrare informazioni su origine, composizione, trattamenti subiti e potenziale di riciclo di un materiale. Questi sistemi potrebbero rendere il mercato delle materie prime seconde più trasparente e facilitare l’integrazione tra industria manifatturiera e filiere del riciclo. Opportunità industriali per il settore del riciclo Se attuata con equilibrio, la nuova normativa europea potrebbe rappresentare una svolta per l’industria del riciclo. Un mercato più stabile, standard tecnici più chiari e una maggiore integrazione delle filiere potrebbero favorire gli investimenti in nuove tecnologie di selezione, purificazione e rigenerazione dei materiali. Le imprese più innovative potrebbero trovare nuove opportunità di crescita, soprattutto nei segmenti dove la qualità del materiale riciclato può raggiungere livelli comparabili con quelli del materiale vergine. In questo scenario il riciclo non sarebbe più soltanto una soluzione per gestire i rifiuti, ma diventerebbe una vera industria delle materie prime circolari. I rischi della nuova regolazione Ogni transizione normativa comporta però anche dei rischi. Un sistema regolatorio troppo complesso potrebbe aumentare i costi amministrativi per le imprese e rallentare l’innovazione. Inoltre, se le politiche europee non saranno accompagnate da strumenti di tutela commerciale adeguati, le aziende europee potrebbero trovarsi esposte alla concorrenza di materiali riciclati prodotti in Paesi con standard ambientali meno rigorosi.La sfida del Circular Economy Act sarà quindi trovare un equilibrio tra ambizione ambientale e competitività industriale. Conclusione: la sfida della prossima economia europea Il Circular Economy Act rappresenta uno dei passaggi più importanti nella trasformazione dell’economia europea. Se riuscirà a rafforzare il mercato delle materie prime seconde, l’economia circolare potrà finalmente diventare un pilastro della politica industriale del continente. Non si tratta soltanto di migliorare la gestione dei rifiuti, ma di ripensare il rapporto tra produzione, consumo e risorse naturali. In questa trasformazione si giocherà una parte importante del futuro industriale europeo.FontiCommissione Europea – Circular Economy Action PlanCommissione Europea – EU Waste Framework Directive (Direttiva 2008/98/CE aggiornata)European Environment Agency (EEA) – Circular economy in Europe: progress and future perspectivesEuropean Commission – Joint Research Centre (JRC) – End-of-Waste criteria and secondary raw materialsEuropean Parliament Research Service – Secondary raw materials market in the EUEurostat – Recycling rates and circular economy indicators in EuropeEllen MacArthur Foundation – The Circular Economy Framework and industrial implicationsOECD – Global Material Resources Outlook and circular economy policies
SCOPRI DI PIU'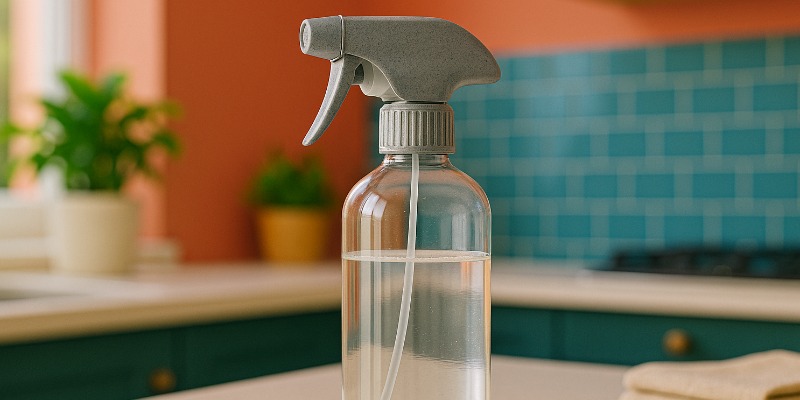 Gli atomizzatori in plastica riciclata: il cuore sostenibile dei flaconi spray
Come nasce, funziona e si ricicla un atomizzatore in plastica riciclata per la cosmetica, la pulizia e l’industriadi Marco ArezioLa seconda vita della plastica: dentro un piccolo gesto, una grande rivoluzione Aprire un flacone spray e premere sull’erogatore è un gesto automatico, che compiamo ogni giorno: una spruzzata di profumo, un detergente sul piano della cucina, uno spray igienizzante tra le mani. Eppure, dietro quel semplice gesto, si nasconde un ingranaggio tecnico di precisione e — se parliamo di atomizzatori realizzati in plastica riciclata — anche una scelta consapevole verso un’economia più circolare. L’atomizzatore, quella piccola pompa che trasforma un liquido in una finissima nebbia, è un componente essenziale per molti flaconi. Che si tratti di cosmetici, prodotti per l’igiene personale o detergenti domestici, il suo funzionamento preciso dipende da una combinazione calibrata di molle, valvole, tubicini e materiali plastici. Oggi, grazie ai progressi nel recupero e nella lavorazione dei polimeri, molti di questi piccoli dispositivi vengono realizzati con plastica riciclata: una soluzione che unisce funzionalità, estetica e sostenibilità. Dal rifiuto al prodotto finito: come nasce un atomizzatore riciclato La plastica che darà nuova forma a un atomizzatore non nasce vergine. Proviene da bottiglie, contenitori, imballaggi o scarti industriali accuratamente raccolti. Il primo passo è la selezione: la plastica deve essere compatibile per tipo e qualità, altrimenti rischia di compromettere la funzionalità del prodotto finale. Una volta separato il materiale utile, si procede al lavaggio, una fase delicata che elimina residui organici, colle, etichette e altre impurità. Frantumata in piccoli pezzi, la plastica viene trasformata in granuli e quindi fusa per essere riformata attraverso stampaggio a iniezione. Questo metodo consente di ottenere con precisione le minuscole parti che compongono l’atomizzatore: la pompa, il tubo pescante, la testa dello spruzzo, eventualmente la ghiera di chiusura. Alcuni modelli includono anche componenti metallici come molle in acciaio, fondamentali per il ritorno meccanico del pulsante. L’assemblaggio è l’ultimo passaggio della catena produttiva: una fase che può avvenire manualmente o tramite macchinari automatizzati, specialmente nei grandi impianti industriali. In ogni caso, l’obiettivo è uno solo: creare un dispositivo capace di erogare il prodotto in modo uniforme, controllato e duraturo. Se il materiale è riciclato, il risultato deve comunque rispettare gli standard di qualità richiesti dal mercato. Versatilità d’uso e settori applicativi Gli atomizzatori in plastica riciclata sono oggi largamente impiegati in settori anche molto diversi tra loro. In cosmetica, rappresentano un connubio perfetto tra estetica e sostenibilità: profumi, acque rinfrescanti, spray per capelli o per il viso trovano in questi erogatori una soluzione elegante e coerente con i valori green richiesti da un numero crescente di consumatori. Nel settore della pulizia domestica e professionale, gli spruzzatori vengono utilizzati per detergenti multiuso, disinfettanti, deodoranti per ambienti e prodotti per la cura delle superfici. Anche qui, l’impiego di plastica riciclata contribuisce a ridurre l’impronta ambientale del prodotto finito, senza sacrificare la funzionalità. Lo stesso vale per l’ambito farmaceutico, dove gli spray nasali o per la gola richiedono atomizzatori sicuri, precisi e — quando possibile — riciclabili o già derivanti da plastica post-consumo. Ci sono infine applicazioni meno visibili ma ugualmente importanti: prodotti tecnici, spray industriali, lubrificanti e agenti chimici che necessitano di una diffusione controllata. E dopo l’uso? Il destino circolare dell’atomizzatore Riciclare un atomizzatore in plastica non è semplice come gettare una bottiglia nella raccolta differenziata. La sua struttura complessa — composta da diverse plastiche, talvolta metallo, e piccole parti incollate o incastrate — rende necessaria una separazione accurata prima del conferimento. Alcune aziende, particolarmente attente alla circolarità, progettano i loro erogatori in modo che possano essere smontati e riciclati più facilmente, scegliendo materiali compatibili e semplificando l’assemblaggio. Una volta disassemblato, il percorso ricomincia: lavaggio, frantumazione, granulazione, fusione. I granuli ottenuti potranno essere impiegati nuovamente per produrre nuovi componenti, anche di altri settori, in un ciclo virtuoso che limita la produzione di plastica vergine e allunga la vita del materiale. Certo, ci sono delle sfide: non tutta la plastica è uguale, e non sempre le tecnologie di riciclo sono aggiornate per gestire materiali misti o contaminati. Inoltre, il costo della plastica riciclata può risultare superiore a quello del materiale nuovo, soprattutto quando sono richiesti standard qualitativi elevati, come nel settore farmaceutico. Ma è proprio qui che la scelta etica dell’impresa — e la consapevolezza del consumatore — fanno la differenza. Un piccolo oggetto, un grande messaggio L’adozione di atomizzatori in plastica riciclata non è soltanto una questione tecnica o produttiva: è una dichiarazione di intenti. È il segnale che anche nei più piccoli dettagli di un prodotto è possibile integrare la sostenibilità ambientale, favorendo un uso più intelligente delle risorse e una progettazione più responsabile. In un mondo dove ogni gesto conta, anche una semplice spruzzata può raccontare una storia diversa: quella di un materiale che ha avuto una seconda occasione, e di un consumatore che ha scelto di premiare un’economia più circolare. E in quella sottile nebbia che si disperde nell’aria, c’è forse il profumo di un futuro un po’ più sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Perché la Plastica Riciclata deve Costare più di quella Vergine?
di Marco ArezioIn un mondo dove lo sfruttamento delle risorse naturali della terra sta mettendo in ginocchio l’ambiente in cui viviamo, dove la crescita esponenziale dei rifiuti sta creando una situazione intollerabile, anche aiutata dai comportamenti umani, dove l’industria del riciclo non riesce ad assorbire tutti i rifiuti che la società produce per trasformali in materie prime, ci sono ancora persone che considerano l’acquisto della materia prima riciclata possibile solo se è un affare economico vantaggioso.Non stupitevi, ma è quello che succede in molte parti del mondo, dove ancora oggi la materia plastica riciclata è vista come un sottoprodotto economico delle materie prime vergini, riducendo l’acquisto ad un fatto meramente di convenienza economica.Ecco perché la plastica riciclata deve costare più di quella vergineInnanzitutto, in linea generale, sarebbe una questione etica quella di capire che l’uso della plastica riciclata è necessaria per il consumo dei rifiuti che vengono prodotti ogni giorno dalla società e che senza il riciclo e l’utilizzo di questa materia prima, il problema dei rifiuti sarebbe molto più pressante di quanto non lo sia adesso. Ma supponiamo che l’etica sia un esercizio mentale soggettivo e che non si venga sfiorati da questi dubbi, dobbiamo comunque sforzarci di considerare come sia importante capire che, oggi, non si dovrebbe poter scegliere tra l’uso di una plastica vergine al posto di quella riciclata nella produzione di articoli di uso comune. Vediamo alcuni motivi:• La materia prima riciclata, salvo alcuni settori specifici come il medicale e una parte del settore food, può essere impiegata normalmente come le materia prima vergine, sia per caratteristiche tecniche che estetiche. Quindi la frase che si sente spesso “se costa lo stesso prezzo o poco di meno compro la materia prima vergine perché è migliore” ce la dobbiamo dimenticare. • A fronte di una crescita dei rifiuti non riciclati, che oggi è mediamente arrivata nel mondo a sfiorare l’85-90% dei rifiuti plastici prodotti, il settore del riciclo soffre di mancanza di molte tipologie di plastiche da lavorare, in quanto il sistema della raccolta-riciclo-produzione di materia prima in molti paesi è scollegato o non funziona come dovrebbe. • La mancanza di alcuni prodotti strategici come gli scarti in PVC per l’estrusione e lo stampaggio o in HDPE per il settore del soffiaggio e dell’estrusione, implica, a fronte dei numeri riferiti ai materiali che non vengono riciclati che abbiamo visto al punto precedente, di dover comprare materia prima vergine per sopperire alla mancanza di quella riciclata. • Le politiche governative di sostegno economico a settori, che nel passato venivano considerati strategici, come quello dell’estrazione e raffinazione delle fonti energetiche fossili, sono completamente fuori tempo e sbagliate, se consideriamo che il mondo del riciclo non riceve gli stessi sussidi statali nonostante svolga un compito ecologico e nel rispetto dell’economia circolare. • Produrre materia prima seconda significa non utilizzare risorse naturali, ridurre l’impronta carbonica, evitare l’inquinamento dei mari, del terreno e dell’aria se i rifiuti vengono bruciati. Inoltre preservare la nostra salute, in quanto è stato dimostrato che la catena alimentare è influenzata negativamente da questo problema. Cioè ci mangiamo ciò che buttiamo. • Il prezzo dei polimeri riciclati può e dovrebbe costare più di quella vergine per motivi tecnici e per motivi etici. Tra quelli tecnici consideriamo che si deve investire molto di più sulla filiera della raccolta differenziata per aumentare l’input disponibile, che la selezione e trattamento meccanico dei rifiuti ha un costo elevato che si ripercuote sul costo del polimero, che il settore subisce la concorrenza dei produttori di materie prime vergini in termini di prezzo e quindi i margini del settore, che compiono anche un’opera sociale, sono molto bassi se non negativi. I motivi etici riguardano i concetti della “green economy” in cui valgono le regole delle 4 R: riuso, riciclo, risparmio e recupero. Meglio utilizzare materie prime che derivano dalla filiera del riciclo che materie prime vergini per tutti i motivi presentati. • Bisogna considerare un costo dell’educazione civica della popolazione sulla gestione dei rifiuti e le conseguenze delle azioni umane di gettarli nei fiumi. Educare le persone ad un approccio culturale corretto sull’ambientale è un tassello finanziario necessario, da conteggiare nel costo delle materie prime riciclate, un’azione che porterà ad un mondo più pulito, a ridurre lo sfruttamento delle risorse naturali per la produzione di polimeri vergini e ad una disponibilità maggiore di plastica da riciclare oggi carente sui mercati internazionali, per alcune tipologie.Categoria: notizie - plastica - economia circolare - rifiuti Vedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Imballaggi del Domani: La Necessità di un Design Sostenibile
Principi, Pratiche ed Innovazioni per un Futuro dove il Packaging Nutre il Pianetadi Marco ArezioNel contesto attuale, dove l'economia circolare e la sostenibilità ambientale stanno assumendo un ruolo sempre più centrale, il packaging si trasforma da semplice contenitore a protagonista nella riduzione dell'impatto ambientale dei prodotti. Un design sostenibile del packaging non solo mira a minimizzare l'uso delle risorse naturali e a ridurre i rifiuti, ma anche a ottimizzare i processi di riciclo e garantire una protezione efficace del contenuto. Esaminiamo più da vicino come queste considerazioni si traducano in pratiche concrete, esplorando alcuni principi fondamentali e esempi di successo nel settore. Riduzione al Minimo del Materiale Nel contesto del design sostenibile, la riduzione al minimo del materiale utilizzato non è solo una pratica ecologica, ma anche una necessità economica e logistica. Concentrarsi sulla minimalizzazione dei materiali impiegati nel packaging non solo diminuisce l'uso delle risorse naturali, ma alleggerisce anche il carico dei sistemi di gestione dei rifiuti e riduce i costi di trasporto. Ad esempio, l'impiego di carta riciclata o certificata dal Forest Stewardship Council (FSC) per la produzione di scatole non solo assicura che il legno provenga da foreste gestite in modo responsabile, ma permette anche di sperimentare con spessori ridotti che mantengono la robustezza necessaria a proteggere il contenuto. Analogamente, nell'ambito dei materiali plastici, il design di contenitori modulabili che utilizzano meno materiale o che sono progettati per essere riempiti nuovamente riduce il rifiuto generato e promuove la cultura del riutilizzo. Per il metallo, adottare leghe più leggere ma robuste permette di diminuire il materiale necessario per lattine e altri imballaggi, mantenendo le proprietà protettive ma con un minor impatto ambientale. Facilitare il Riciclo Facilitare il riciclo è fondamentale per chiudere il ciclo di vita dei materiali. Questo obiettivo si raggiunge progettando imballaggi che possono essere facilmente smontati o che sono composti da un unico materiale, semplificando così il processo di riciclaggio. L'eliminazione dell'uso di colle permanenti o di materiali compositi che non possono essere separati agevolmente è cruciale. Chiarezza nelle istruzioni di riciclo, come simboli facilmente visibili e comprensibili, aiuta i consumatori a identificare il corretto smaltimento del materiale, incoraggiando comportamenti responsabili e consapevoli. Questo principio è applicato efficacemente quando, per esempio, le etichette sui contenitori di vetro o metallo sono progettate per essere rimosse senza residui, garantendo che il materiale riciclato sia di alta qualità e libero da contaminazioni. Utilizzo di Materiali Riciclati e Riciclabili L'adozione di materiali già riciclati e facilmente riciclabili è essenziale per sostenere l'ambiente e ridurre l'impronta ecologica. Cartone ondulato realizzato con una percentuale elevata di fibra riciclata non solo dimostra l'efficacia del riciclo, ma serve anche come esempio per l'industria su come materiali riciclati possano essere riutilizzati senza compromettere la qualità o la sicurezza. Analogamente, l'uso di PET riciclato nelle bottiglie di bevande non solo riduce la dipendenza dal petrolio come materia prima, ma mostra anche come i materiali possono avere una seconda vita utile. L'alluminio, con la sua capacità di essere riciclato all'infinito senza perdere qualità, rappresenta un modello ideale di sostenibilità materialistica nel settore dei metalli. Innovazione e Design per l'Efficienza L'innovazione nel design è cruciale per superare le sfide poste dalla necessità di un packaging più sostenibile. Ad esempio, l'introduzione di imballaggi pieghevoli che non richiedono nastro adesivo non solo riduce il materiale usato, ma anche semplifica il processo di riciclo. Flaconi di plastica che cambiano colore per indicare quando sono vuoti possono aumentare la probabilità che siano riciclati correttamente. Per quanto riguarda il metallo, le lattine con etichette facilmente rimovibili impediscono la contaminazione dei materiali riciclati, aumentando l'efficienza del processo di riciclaggio. Attraverso questi approfondimenti, possiamo vedere come ogni aspetto del design del packaging sia interconnesso con principi di sostenibilità che non solo rispettano l'ambiente ma offrono anche vantaggi economici e pratici, evidenziando l'importanza di un approccio olistico nella progettazione del packaging del futuro.
SCOPRI DI PIU' Imballaggi per dispositivi medici: tra protezione sterile e impatti ambientali
Studio sugli impatti ambientali dei materiali sterili monouso ospedalieridi Marco ArezioNella pratica clinica moderna, la sicurezza del paziente dipende non solo dalla qualità dei dispositivi utilizzati, ma anche dalla capacità degli imballaggi di preservarne l’integrità. L’imballaggio sterile, infatti, non è un semplice involucro: è parte integrante del dispositivo stesso e contribuisce a garantirne la funzionalità. Deve resistere a manipolazioni, urti, trasporti e a processi di sterilizzazione che spaziano dall’autoclave al gas plasma, fino ai raggi gamma. La barriera che crea contro agenti microbiologici, polveri e contaminanti chimici è ciò che consente al dispositivo di arrivare al paziente nelle condizioni previste dal produttore e dalle normative sanitarie. I materiali impiegati, spesso polimeri ad alta purezza come polipropilene e polietilene, o combinazioni di carta medicale e film multistrato, devono rispondere a criteri precisi di biocompatibilità, stabilità chimica e compatibilità con i metodi di sterilizzazione. In questo senso, l’imballaggio sterile non è un accessorio ma un sistema tecnico progettato in funzione della sicurezza sanitaria. Materiali monouso: vantaggi e criticità La diffusione degli imballaggi monouso ha semplificato la logistica sanitaria, riducendo i rischi di cross-contaminazione e aumentando la praticità nella gestione dei dispositivi. Ogni strumento confezionato singolarmente riduce le probabilità di errore umano e garantisce tracciabilità. Inoltre, il monouso elimina la necessità di decontaminazioni aggiuntive e riduce il fabbisogno di infrastrutture interne per la sanificazione. Tuttavia, a questi vantaggi operativi corrisponde un notevole impatto ambientale. Gli imballaggi monouso costituiscono una delle principali fonti di rifiuti plastici ospedalieri e la loro produzione richiede l’impiego di risorse fossili, energia e additivi chimici. Studi di settore hanno dimostrato che il solo confezionamento degli strumenti chirurgici può rappresentare oltre il dieci per cento dei rifiuti generati in sala operatoria. Il peso ambientale degli imballaggi sanitari Il ciclo di vita degli imballaggi medici evidenzia chiaramente l’entità del loro impatto. La produzione delle materie prime polimeriche, l’energia necessaria per la fabbricazione e i processi di sterilizzazione, fino al trasporto e allo smaltimento finale, contribuiscono a un’impronta ambientale consistente. Una parte rilevante delle emissioni legate al settore sanitario deriva proprio dai dispositivi e dai loro sistemi di confezionamento. In alcuni ospedali europei e nordamericani, il ricorso al cosiddetto blue wrap in polipropilene ha raggiunto volumi tali da generare milioni di chilogrammi di rifiuti ogni anno. Questo dato evidenzia la necessità urgente di soluzioni alternative, capaci di ridurre non solo il peso dei rifiuti ma anche le emissioni associate all’intero ciclo produttivo. Sistemi riutilizzabili e bilanci ecologici Un approccio alternativo è rappresentato dai contenitori rigidi riutilizzabili per la sterilizzazione. Questi sistemi, se correttamente gestiti, possono ridurre drasticamente l’impronta di carbonio. Analisi di ciclo di vita hanno dimostrato riduzioni fino all’85% rispetto agli imballaggi monouso, con un bilancio ecologico favorevole raggiunto già dopo alcune decine di cicli di utilizzo. Esperienze condotte in ospedali europei hanno confermato che la sostituzione del blue wrap con contenitori rigidi può abbattere di oltre la metà le emissioni per vassoio chirurgico. Tuttavia, l’adozione di queste soluzioni incontra barriere culturali, normative e logistiche. La percezione di rischio associata alla possibile contaminazione, i costi iniziali di infrastrutture per il lavaggio e la necessità di sistemi di tracciamento scoraggiano una diffusione su larga scala. Materiali alternativi e innovazioni bio-based Parallelamente, la ricerca sta esplorando l’impiego di materiali bio-based o compostabili, come il PLA o i polimeri PHA. Questi materiali, prodotti da fonti rinnovabili, potrebbero ridurre la dipendenza dal petrolio e abbattere l’impatto legato allo smaltimento. Tuttavia, la loro applicazione in campo medico solleva ancora interrogativi: la compatibilità con i metodi di sterilizzazione, la capacità di garantire barriere microbiologiche affidabili, i costi e la durabilità restano nodi non del tutto risolti. Alcune soluzioni ibride, basate su multistrati ridotti o su film con elevate proprietà barriera, cercano di bilanciare prestazioni tecniche e minore utilizzo di materiale. Ma l’accoppiamento di diversi strati può complicare la riciclabilità, evidenziando come ogni innovazione debba essere valutata nell’intero ciclo di vita. La gestione dei rifiuti ospedalieri Il tema degli imballaggi non si esaurisce alla produzione: gran parte della loro criticità emerge nel momento dello smaltimento. Secondo stime consolidate, solo una minoranza dei rifiuti ospedalieri è realmente pericolosa, ma per motivi di precauzione una quota molto grande finisce nei flussi di smaltimento dedicati, come inceneritori o autoclavi. Questa sovraccarica non solo i sistemi di gestione, ma impedisce anche il recupero di materiali che, se adeguatamente separati e decontaminati, potrebbero essere riciclati. L’incenerimento, pur riducendo il rischio biologico, produce emissioni nocive e residui solidi difficili da trattare, mentre la discarica presenta rischi di inquinamento a lungo termine. Alcuni progetti pilota hanno avviato programmi di sterilizzazione centralizzata e separazione dei materiali plastici non contaminati, destinandoli a processi di riciclo o di conversione energetica. Parallelamente, sistemi basati su algoritmi di riconoscimento e intelligenza artificiale stanno sperimentando la classificazione automatizzata dei rifiuti ospedalieri, migliorando l’efficienza della raccolta differenziata. Valutazioni ambientali e indicatori di sostenibilità Per decidere tra sistemi monouso, riutilizzabili o bio-based, non basta un giudizio qualitativo: servono dati comparabili. Le analisi del ciclo di vita (LCA) permettono di quantificare l’impatto ambientale lungo tutte le fasi, dal prelievo delle materie prime allo smaltimento. Il mix energetico locale ha un peso determinante: un ospedale alimentato da energia rinnovabile può rendere molto più vantaggiosi i sistemi riutilizzabili, mentre in contesti basati su energia fossile il bilancio può essere diverso. Anche la logistica influisce: imballaggi leggeri monouso hanno costi di trasporto inferiori, ma accumulano impatti significativi se confrontati con contenitori rigidi riutilizzabili impiegati centinaia di volte. Prospettive future e linee di ricerca Il futuro degli imballaggi per dispositivi medici dipenderà dalla capacità di coniugare sicurezza clinica e responsabilità ambientale. Servono politiche sanitarie che incoraggino sistemi circolari, normative che ammettano alternative al monouso quando le evidenze scientifiche ne dimostrino la sicurezza, e investimenti in infrastrutture per la sterilizzazione e il riciclo. La ricerca dovrà continuare a sperimentare materiali innovativi, migliorare i sistemi di logistica inversa e integrare nuove tecnologie di separazione dei rifiuti. Anche la formazione del personale sanitario è decisiva: solo operatori consapevoli e formati possono garantire una corretta differenziazione dei flussi e una riduzione degli sprechi. La sfida, in definitiva, non è rinunciare alla sicurezza, ma ridefinire il concetto di sterilità in un’ottica che tenga conto non solo del rischio clinico, ma anche di quello ambientale. Un sistema sanitario sostenibile deve essere sicuro per i pazienti oggi e rispettoso dell’ambiente domani. Conclusione Gli imballaggi per dispositivi medici rappresentano un nodo essenziale della sanità moderna: indispensabili per la protezione sterile, ma pesanti da un punto di vista ambientale. La contraddizione tra esigenza clinica e sostenibilità non è insuperabile: esperienze e studi mostrano che alternative più circolari sono possibili. Il passaggio da un modello basato sul monouso a uno che integri riuso, innovazione materiale e corretta gestione dei rifiuti richiede coraggio, investimenti e un cambiamento culturale. È questa la direzione verso cui deve muoversi la sanità del futuro.© Riproduzione Vietata
SCOPRI DI PIU' Esiste una relazione tra l’aspirina e la plastica riciclata?
I ricercatori hanno scoperto evidenze tra l'aspirina e la plastica riciclata. Vediamo quali sonodi Marco ArezioUn gruppo di ricercatori ha scoperto che l’idrolisi acida di un polimero vinilico riciclato induce ad una scomposizione chimica in acido salicilico e acido acetico. Questi acidi, debitamente trattati, sono i componenti per l’aspirina. Siamo pervasi ormai ogni giorno da notizie sull’inquinamento della plastica, sulla difficoltà di riciclare tutta quella che viene giornalmente prodotta, sulle difficoltà tecniche del processo di recupero meccanico delle varie tipologie di polimeri che troviamo nei prodotti e vediamo con speranza le nuove forme di riciclo non meccanico che si stanno studiando e testando. Esistono polimeri decisamente difficili da riciclare, dove le tecnologie molecolari di scomposizione dei componenti chimici potranno dare speranze industriali, per risolvere i vari problemi tecnici che comportano una percentuale di riciclo così bassa nel mondo. La via più sbrigativa, secondo alcune scuole di pensiero attuali, sarebbe quella di seguire le ideologie del movimento PlasticFree, che segue l’utopia di vivere senza plastica. Oggi, se ci guardiamo intorno, capiamo che nel breve periodo sembra impossibile sostituire tutti i prodotti plastici con prodotti alternativi che abbiano un costo sostenibile e un impatto ambientale corretto. Sarà sicuramente una strada da seguire quella di evitare la produzione di prodotti plastici usa e getta, in quanto la plastica nasce per durare. Una buona notizia viene dall’Universitàdi Shinshu, dove un ricercatore ha scoperto che l’idrolisi acida di un polimero vinilico porta alla formazione di acido salicilico e acido acetico, componenti di base dell’aspirina, che potrebbero, tramite passaggi chimici, ritornare a trasformarsi i composti in polimeri vinilici. Ma cosa sono i polimeri vinilici? Questi polimeri sono composti da monomeri vinilici, in pratica sono piccole molecole create da un doppio legame carbonio-carbonio e costituiscono la seconda più famosa ed utilizzata famiglia di polimeri. Tuttavia il vinile riciclato è di difficile utilizzo, in quanto instabile e di difficile manipolazione industriale, quindi i ricercatori stanno studiando i meccanismi di varie reazioni chimiche, per capire se forniranno indicazioni per nuove applicazioni sui vinili riciclabili e sulle sue applicazioni su scala industriale.Categoria: notizie - economia circolare - aspirina
SCOPRI DI PIU' Tecnologie Avanzate nel Riciclo del Vetro: Innovazione e Sostenibilità per un Futuro Circolare
Illustrazione delle ultime innovazioni tecnologiche nel riciclo del vetro e del loro impatto sull’efficienza dei processi e sulla qualità del materiale riciclatodi Marco ArezioIl riciclo del vetro rappresenta una componente cruciale nell'ambito dell'economia circolare e della sostenibilità ambientale. Il vetro è un materiale infinitamente riciclabile senza perdita di qualità, rendendolo ideale per un ciclo chiuso di produzione e riutilizzo. Negli ultimi anni, il settore del riciclo del vetro ha visto significative innovazioni tecnologiche che stanno trasformando il modo in cui questo materiale viene raccolto, trattato e reinserito nel ciclo produttivo. In questo articolo esploreremo le tecnologie più recenti e come stanno contribuendo a migliorare l’efficienza e la qualità del processo di riciclo del vetro. Tecnologie di Raccolta e Smistamento Raccolta Differenziata Avanzata La raccolta differenziata è il primo passo fondamentale per un efficace riciclo del vetro. Le tecnologie avanzate nel campo della raccolta stanno rendendo questo processo più efficiente e preciso. Sensori intelligenti e sistemi di monitoraggio IoT (Internet of Things) sono sempre più utilizzati per ottimizzare i percorsi di raccolta dei rifiuti, riducendo i costi e l’impatto ambientale. Smistamento Ottico Una delle innovazioni più significative è rappresentata dai sistemi di smistamento ottico. Queste tecnologie utilizzano sensori a infrarossi e a raggi X per identificare e separare i diversi tipi di vetro e altri materiali contaminanti. Questi sistemi sono in grado di distinguere tra vetro chiaro, verde e marrone, migliorando notevolmente la purezza del materiale riciclato. La precisione dello smistamento ottico permette di ridurre le impurità, rendendo il vetro riciclato più adatto per la produzione di nuovi prodotti. Processi di Frantumazione e Pulizia Frantumazione Controllata La frantumazione del vetro è una fase critica nel processo di riciclo. Le nuove tecnologie di frantumazione controllata permettono di ottenere frammenti di vetro di dimensioni omogenee, ottimizzando il successivo trattamento. I frantumatori di ultima generazione sono dotati di sistemi di controllo automatizzato che regolano la velocità e la pressione, minimizzando la produzione di polveri e riducendo l’usura delle macchine. Tecniche di Pulizia Avanzate La pulizia del vetro frantumato è essenziale per eliminare le impurità come carta, plastica e metalli. I moderni impianti di riciclo utilizzano una combinazione di tecniche avanzate, tra cui lavaggi con acqua ad alta pressione, separatori ad aria e magnetici, e centrifughe. Queste tecnologie migliorano la qualità del vetro riciclato, rendendolo comparabile al vetro vergine in termini di purezza e trasparenza. Innovazioni nella Rifusione del Vetro Forni a Basso Impatto Ambientale La rifusione del vetro richiede una grande quantità di energia. I nuovi forni a basso impatto ambientale sono progettati per ridurre il consumo energetico e le emissioni di CO2. Questi forni utilizzano tecnologie avanzate come il recupero di calore, l’uso di combustibili alternativi e la gestione automatizzata dei processi di combustione, contribuendo a rendere la produzione di vetro riciclato più sostenibile. Additivi per la Rifusione L'aggiunta di specifici additivi durante la rifusione può migliorare le proprietà del vetro riciclato. Recenti studi hanno esplorato l'uso di materiali nanostrutturati che aumentano la resistenza e la trasparenza del vetro, consentendo una maggiore varietà di applicazioni per il vetro riciclato. Tecnologie di Monitoraggio e Controllo Sistemi di Controllo in Tempo Reale L'implementazione di sistemi di controllo in tempo reale nei processi di riciclo permette di monitorare costantemente le condizioni operative e la qualità del prodotto. Questi sistemi utilizzano sensori avanzati e algoritmi di intelligenza artificiale per ottimizzare ogni fase del processo, dalla raccolta alla rifusione. Il monitoraggio in tempo reale aiuta a identificare e correggere rapidamente eventuali problemi, migliorando l'efficienza complessiva del riciclo. Blockchain per la Tracciabilità La blockchain è una tecnologia emergente che sta trovando applicazione anche nel riciclo del vetro. Utilizzando registri distribuiti e immutabili, è possibile tracciare ogni fase del ciclo di vita del vetro riciclato, garantendo la trasparenza e l’affidabilità delle informazioni. Questo approccio può aumentare la fiducia dei consumatori e degli stakeholder nei prodotti riciclati, favorendo una maggiore adozione di materiali riciclati. Impatto delle Innovazioni sul Settore Le innovazioni tecnologiche nel riciclo del vetro stanno avendo un impatto significativo su diversi fronti: Efficienza Energetica: Le nuove tecnologie riducono il consumo energetico nei processi di raccolta, frantumazione e rifusione, contribuendo a una diminuzione delle emissioni di gas serra. Qualità del Materiale Riciclato: I miglioramenti nella separazione e nella pulizia del vetro aumentano la purezza del vetro riciclato, rendendolo più competitivo rispetto al vetro vergine. Riduzione dei Costi: L'automazione e il controllo avanzato riducono i costi operativi e migliorano l'efficienza complessiva del processo. Sostenibilità: L’adozione di tecnologie a basso impatto ambientale e la tracciabilità dei materiali favoriscono una gestione più sostenibile delle risorse. Sfide e Prospettive Future Nonostante i progressi, il settore del riciclo del vetro affronta ancora diverse sfide. La contaminazione dei rifiuti, la variabilità della domanda di vetro riciclato e la necessità di investimenti significativi in nuove tecnologie sono tra i principali ostacoli. Tuttavia, le prospettive future sono promettenti. La ricerca continua nel campo dei materiali avanzati e delle tecnologie di processo promette ulteriori miglioramenti. In particolare, l’integrazione delle tecnologie digitali, come l’intelligenza artificiale e la blockchain, potrebbe rivoluzionare il settore, rendendo il riciclo del vetro ancora più efficiente e sostenibile. Conclusioni Le tecnologie avanzate stanno trasformando il settore del riciclo del vetro, rendendo i processi più efficienti, sostenibili e capaci di produrre materiali di alta qualità. Queste innovazioni non solo contribuiscono a ridurre l’impatto ambientale, ma anche a promuovere un’economia circolare più robusta e resiliente. Per continuare su questa strada, sarà fondamentale supportare la ricerca e l’adozione di nuove tecnologie, garantendo al contempo politiche favorevoli e investimenti adeguati. Solo così sarà possibile realizzare pienamente il potenziale del vetro riciclato come risorsa preziosa e sostenibile per il futuro.© Riproduzione Vietata
SCOPRI DI PIU' Il Riciclo delle Pellicole Radiografiche, Fotografiche e Cinematografiche
Dalla Storia alla Pratica Attuale: Approfondimenti sui Materiali e Processi Tecnici del Riciclo delle Pellicoledi Marco ArezioLe pellicole radiografiche, fotografiche e cinematografiche hanno una storia ricca e affascinante, ma insieme a questa storia c'è anche un impatto ambientale significativo dovuto alla loro produzione e smaltimento. In questo articolo, esploreremo in modo approfondito i materiali che compongono queste pellicole e i processi tecnici utilizzati nel loro riciclo, con l'obiettivo di fornire una visione chiara e dettagliata delle sfide e delle opportunità legate alla gestione sostenibile di questi materiali.Storia delle PellicoleLe pellicole radiografiche, fotografiche e cinematografiche hanno una storia ricca e affascinante, che abbraccia ambiti diversi come l'arte, la medicina e l'intrattenimento.Le pellicole hanno avuto un ruolo fondamentale nello sviluppo della fotografia e del cinema. Le prime pellicole fotografiche furono create alla metà del XIX secolo, aprendo la strada a una nuova era di registrazione delle immagini. Nel mondo del cinema, il primo film realizzato su pellicola fu "La sortie de l'usine Lumière à Lyon" dei fratelli Lumière nel 1895, seguito da altri capolavori come "Viaggio nella Luna" di Georges Méliès nel 1902.Utilizzo nel Mondo MedicoLe pellicole radiografiche hanno rivoluzionato anche il campo della medicina, consentendo di visualizzare l'interno del corpo umano in modo non invasivo. Le prime lastre radiografiche furono utilizzate da Wilhelm Conrad Roentgen nel 1895, quando scoprì i raggi X. La sua famosa immagine di una mano con un anello di moglie visualizzata su una lastra radiografica rimane un'icona nella storia della medicina.Composizione delle PellicoleLe pellicole radiografiche, fotografiche e cinematografiche sono generalmente costituite da una base di plastica (solitamente poliestere) rivestita con uno strato di emulsione sensibile alla luceQuesta emulsione contiene sostanze chimiche fotosensibili e, nelle pellicole fotografiche e cinematografiche, possono essere presenti anche coloranti e additivi per migliorare la qualità dell'immagine.Processo di RicicloIl riciclo delle pellicole è un processo complesso che richiede attrezzature e tecnologie specializzate. I passaggi principali includono: Raccolta e Separazione: Le pellicole usate vengono raccolte e separate da altri materiali. Rimozione della Base Plastica: La base di plastica viene separata dall'emulsione fotosensibile. Questo può essere fatto attraverso processi meccanici o chimici. Recupero dei Metalli Preziosi: Le pellicole contengono spesso metalli preziosi come l'argento, che possono essere recuperati attraverso processi di estrazione chimica. Trattamento delle Sostanze Chimiche: Le sostanze chimiche presenti nelle pellicole devono essere trattate in modo sicuro per evitare l'inquinamento dell'ambiente. Questo può includere processi di neutralizzazione o distruzione chimica.Materiali RiciclatiI materiali recuperati durante il processo di riciclo delle pellicole possono essere utilizzati per una varietà di scopi. La plastica può essere riciclata per produrre nuove pellicole o altri prodotti in plastica, mentre i metalli preziosi possono essere utilizzati nell'industria elettronica o della gioielleria.Produzione e Riciclo AttualiNonostante i benefici ambientali del riciclo delle pellicole, attualmente solo una piccola percentuale di queste viene effettivamente riciclata. Le sfide includono la mancanza di infrastrutture specializzate e la complessità dei materiali, che rendono il processo di riciclo costoso e complesso.ConclusioniIn conclusione, il riciclo delle pellicole radiografiche, fotografiche e cinematografiche è un passo importante verso la sostenibilità ambientale delle industrie che le producono. Tuttavia, sono necessari investimenti in ricerca e infrastrutture per migliorare i tassi di riciclo e promuovere pratiche più sostenibili. Con un impegno collettivo, possiamo ridurre l'impatto ambientale di queste pellicole e garantire un futuro più pulito per il nostro pianeta.
SCOPRI DI PIU'